
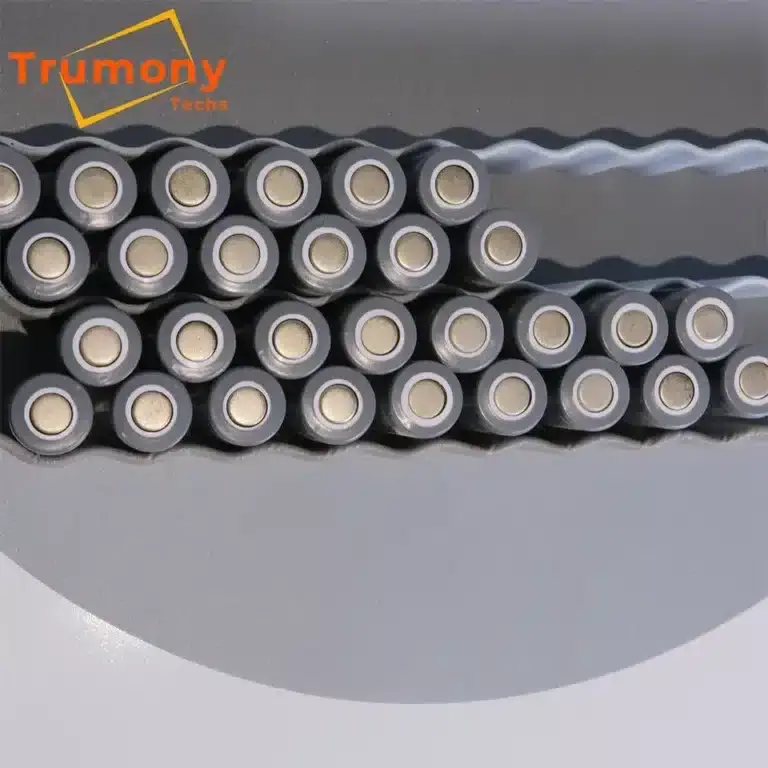
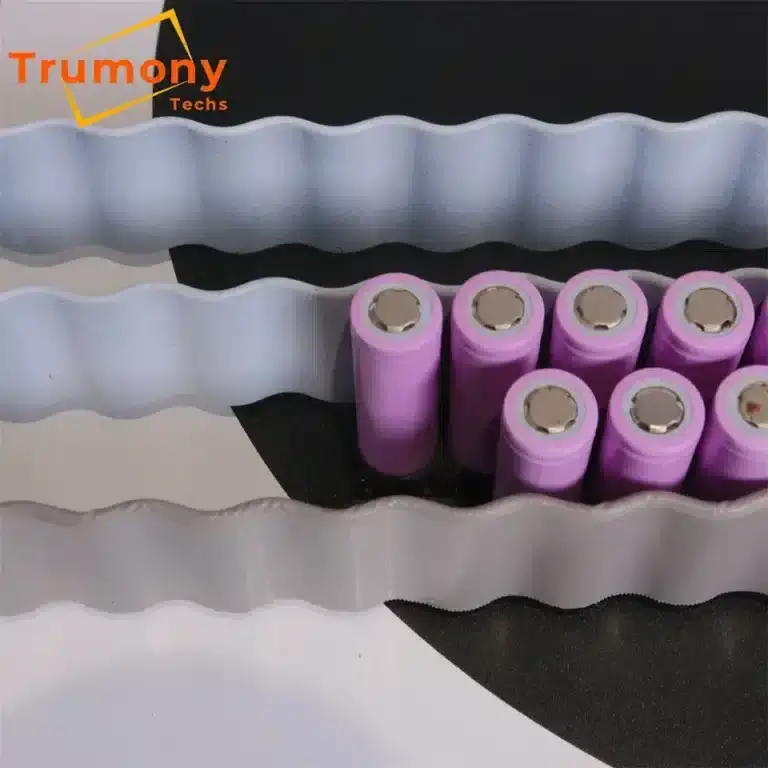
In un pacco batterie raffreddato a liquido, la saldatura rappresenta un punto di controllo fondamentale per l'integrità della tenuta e l'affidabilità della produzione. È un elemento cruciale per le prestazioni di raffreddamento, insieme ad altri fattori quali la geometria dei canali, il materiale di interfaccia termica (TIM) e i contatti, il circuito del refrigerante e le modalità di validazione della piastra finita. Una piastra di raffreddamento trasferisce il calore dalle celle al refrigerante in circolazione, e questo percorso termico funziona correttamente solo se la giunzione tra coperchio e base rimane sigillata e conduce il calore attraverso l'interfaccia. Questo articolo descrive le diverse tecniche di giunzione delle piastre di raffreddamento a liquido: saldatura per attrito-agitazione, brasatura sotto vuoto e saldatura a gas protetto. Spiega inoltre perché l'alluminio sia al contempo il materiale più ovvio e più complesso per questo scopo, e come viene verificata la qualità della saldatura prima della spedizione della piastra. L'analisi si concentra sul percorso termico tra celle e refrigerante e non tratta la chimica delle celle, il controllo del BMS o la strategia energetica a livello di veicolo.
Sfide delle piastre di raffreddamento a liquido nei pacchi batteria
Prima di essere integrata in un pacco di raffreddamento a liquido, una piastra è soggetta a tre vincoli: l'accoppiamento progettuale, la precisione di fabbricazione e il rischio di perdite durante l'utilizzo. Ciascuno di questi vincoli si traduce in una decisione che l'ingegnere prende prima dell'assemblaggio della piastra, non dopo.
La progettazione deve conciliare fluidodinamica, trasferimento di calore e configurazione strutturale. Un modello di canalizzazione che appare efficiente su una mappa termica può aumentare la caduta di pressione a tal punto da richiedere una pompa più potente o, al contrario, privare di flusso le celle più calde. La resistenza al flusso e l'uniformità della temperatura devono quindi essere validate come un unico problema, perché correggere uno dei due a posteriori di solito compromette l'altro.
La precisione di produzione e i costi sono in conflitto. Le strette tolleranze dei canali e l'alluminio ad alta purezza aumentano i tempi di lavorazione e il rischio di scarti. Il processo di giunzione scelto in questa fase determina gran parte del costo unitario e il comportamento in termini di tenuta per l'intera durata di vita della piastra.
Il rischio di perdite assume qui un peso maggiore rispetto a un normale scambiatore di calore. Un circuito di liquido all'interno di un pacco batterie in funzione implica che qualsiasi perdita di refrigerante rappresenti un evento critico per la sicurezza, pertanto l'integrità delle giunzioni e i test di pressione sono tra i requisiti di accettazione più importanti. La stabilità del raffreddamento dipende dal mantenimento della portata, della caduta di pressione e della temperatura di ingresso entro i limiti di progetto, motivo per cui è necessario monitorare costantemente il pacco batterie anziché affidarsi a un'ipotesi predefinita.
Dove vengono utilizzate le piastre di raffreddamento a liquido
La tipologia di piastra di raffreddamento più adatta è determinata dall'applicazione specifica, non dalle preferenze personali. I quattro gruppi seguenti condividono lo stesso principio di raffreddamento, ma differiscono per flusso termico, pressione e confezionamento.
- Alimenta i pacchi batteria. Le piastre di raffreddamento gestiscono il calore delle celle ad alta capacità nei veicoli elettrici, mantenendo la temperatura delle celle e l'uniformità del pacco durante i cicli di carica, scarica e ricarica rapida.
- Pacchi di accumulo di energia. Nei sistemi stazionari, le piastre mantengono le celle vicino alla loro banda ottimale in modo che l'array rimanga sicuro ed efficiente durante cicli lunghi; questo è fondamentale per sistemi di accumulo di energia a batteria legato alle energie rinnovabili e alla rete elettrica.
- Elettronica di potenza ad alto flusso termico. Inverter e Scambiatori di calore IGBT, oltre al raffreddamento tramite conversione di energia fotovoltaica, utilizzano piastre fredde dove il flusso di calore del componente è concentrato.
- Componenti per il raffreddamento di processo. Le parti di scambio termico di liofilizzatori e refrigeratori utilizzano piastre di raffreddamento a liquido laddove è fondamentale un controllo preciso della temperatura.
La costruzione si suddivide generalmente in poche famiglie, e la suddivisione è importante perché da essa dipende il metodo di giunzione. Le piastre brasate sottovuoto sono adatte a geometrie interne complesse delle alette; le piastre saldate per attrito sono adatte a canali lavorati o estrusi dove la resistenza della giunzione è fondamentale; le piastre con tubi esposti instradano i tubi del refrigerante pressati o incollati al corpo della piastra per una costruzione più semplice; e le piastre con passaggi forati presentano lunghi fori realizzati con trapano a cannone attraverso alluminio o rame massiccio. Costo e affidabilità non sono etichette fisse per queste famiglie. Dipendono dalla struttura, dal materiale, dalla tenuta e dalle condizioni di produzione. La scelta tra le diversi tipi di piastre di raffreddamento Si tratta essenzialmente di una scelta relativa alla forma e alla sigillatura del percorso del liquido di raffreddamento.
Perché l'alluminio? E cosa rende più difficile la sua saldatura?
L'alluminio si guadagna un posto nelle piastre di raffreddamento grazie al suo rapporto conduttività/peso e alla sua formabilità, non alla sua pura conduttività. La sua conduttività termica è diverse volte superiore a quella dell'acciaio inossidabile, il che consente a una piastra di alluminio di dissipare il calore in modo efficiente. Il rame conduce ancora più calore per unità di volume; l'alluminio vince in termini di conduttività per unità di massa e per la facilità con cui si lavora e si modella in canali complessi. In un pacco batterie, questa piastra più leggera contribuisce al bilancio di integrazione termica e strutturale, e la scelta del materiale si ferma qui. Non si traduce in una dichiarazione sull'autonomia del veicolo.
Le proprietà che rendono l'alluminio facile da modellare ne rendono più difficile la saldatura pulita. Tre effetti sono la causa principale di questa difficoltà:
- Il basso punto di fusione e l'elevata conducibilità termica favoriscono la diffusione della zona termicamente alterata. Nella saldatura per fusione, queste caratteristiche favoriscono la porosità e la formazione di cricche durante la solidificazione del bagno di saldatura.
- Sulla superficie si forma quasi istantaneamente una tenace pellicola di ossido. L'ossido di alluminio fonde a un punto molto più alto rispetto al metallo base, quindi deve essere rimosso prima della saldatura, altrimenti rimane intrappolato nel cordone di saldatura.
- Un elevato coefficiente di dilatazione termica produce una maggiore distorsione durante la saldatura, quindi un rivestimento sottile richiede dispositivi di fissaggio e controllo del processo per mantenere la planarità.
Tutti e tre i vincoli sono gestibili e i produttori scelgono il processo di giunzione anche per aggirarli. La preparazione della superficie, il fissaggio e la giunzione allo stato solido servono a preservare i vantaggi dell'alluminio, controllandone al contempo il comportamento quando riscaldato.
Processi di giunzione: FSW, brasatura sottovuoto e saldatura a gas
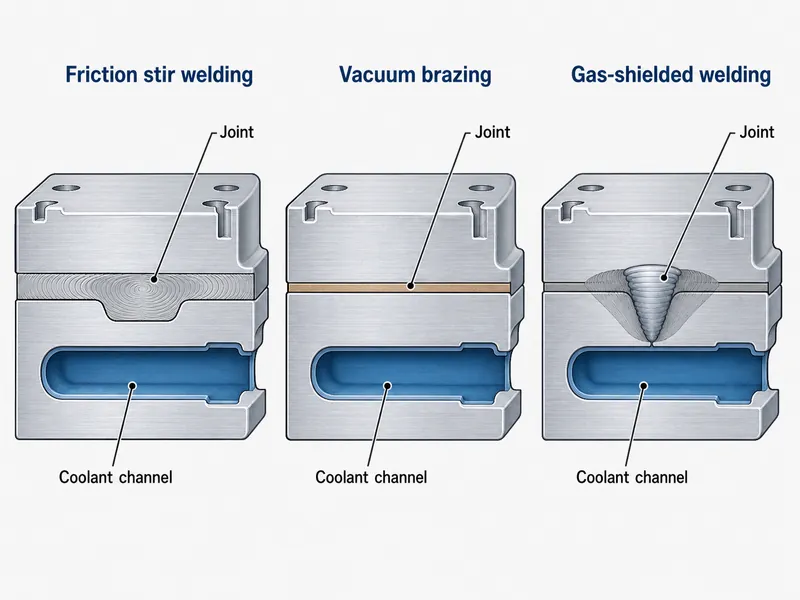
Non esiste un unico metodo di giunzione valido per tutte le piastre fredde; volume, pressione di esercizio, complessità del canale, lega e tolleranza alle perdite sono fattori determinanti. È inoltre utile distinguere tra le diverse categorie: la saldatura per attrito-agitazione e la saldatura a gas protetto uniscono il metallo stesso, mentre la brasatura sottovuoto lega i componenti con una lega d'apporto separata.
La saldatura per attrito (FSW, Friction Stir Welding) è un processo allo stato solido. Un utensile rotante mescola l'alluminio per formare un giunto senza fonderlo. Come sottolinea la NASA, la saldatura per attrito consente di unire leghe di alluminio difficili da saldare per fusione, producendo giunti ad alta resistenza e praticamente privi di difetti. Il Welding Institute ha inventato e brevettato la tecnica nel 1991, e la NASA l'ha successivamente utilizzata per i serbatoi in alluminio dei veicoli di lancio. Poiché il metallo non si liquefà mai, la FSW evita in gran parte la porosità e le cricche di solidificazione che affliggono le saldature per fusione. È adatta a lamiere lavorate o estruse e a cicli di saldatura ripetibili, sebbene richieda un fissaggio rigido, linee di saldatura accessibili e un controllo preciso della penetrazione insufficiente e dei difetti alla radice o all'interfaccia.
La brasatura sottovuoto unisce le piastre con una lega d'apporto che si fonde al di sotto dell'alluminio di base. L'azione capillare attira il materiale d'apporto nella giunzione all'interno di un forno a vuoto. Il suo punto di forza risiede nella complessa geometria interna: la brasatura può unire alette piegate o a strisce sfalsate e dense su un'ampia superficie in un unico ciclo del forno. Gli svantaggi sono rappresentati dai costi di investimento del forno, dai tempi di ciclo più lunghi e dalla conduttività della giunzione limitata dalla lega d'apporto.
La saldatura a gas protetto è un processo di fusione ad arco eseguito in atmosfera di gas di protezione. È relativamente economica e offre una buona resistenza alla pressione, ma richiede materiale d'apporto e un maggiore apporto termico, il che aumenta la distorsione e spesso implica un maggiore controllo del processo o un trattamento post-saldatura.
| Processo | Categoria | vestibilità tipica | Principale compromesso |
|---|---|---|---|
| Saldatura a frizione | Saldatura allo stato solido | Canali lavorati/estrusi, volume ripetibile | Fissaggio rigido; linee di saldatura accessibili; controllo delle radici non saldate |
| Brasatura sottovuoto | Brasatura (lega d'apporto) | Pinne interne complesse, elevata densità di superficie | Costo del forno e tempo di ciclo; conduttività determinata dal materiale di riempimento |
| Saldatura a gas protetto | saldatura ad arco per fusione | Costruzioni a basso costo che necessitano di resistenza alla pressione | Maggiore apporto di calore e deformazione; riempitivo e rilavorazione |
Il controllo del processo varia a seconda del metodo, quindi non esiste un unico set di parametri. La saldatura FSW è regolata dalla rotazione dell'utensile, dalla velocità di avanzamento, dalla forza di pressione e dal fissaggio; la brasatura sotto vuoto dalla temperatura del forno, dal livello di vuoto e dalla scelta del materiale d'apporto; la saldatura a gas protetto da gas dall'apporto termico, dal materiale d'apporto e dal gas di protezione. I costi seguono la stessa logica di ramificazione. La brasatura in forno comporta costi di attrezzatura e di tempo di ciclo che si ripagano su lavorazioni complesse e ad alta variabilità, mentre la saldatura per agitazione sposta i costi verso gli utensili che si ripagano su design di piastre ripetibili. Quando i produttori di piastre a freddo riportano dati relativi alla resistenza del giunto, alla pressione o al tempo di ciclo, questi devono essere considerati dati del fornitore legati a una piastra e a un processo specifici, non come costanti generali.
Come i difetti di saldatura compromettono le prestazioni della piastra fredda
Una giunzione che non supera l'ispezione compromette due aspetti distinti: la tenuta e la dissipazione del calore. Mantenere questi due aspetti separati spiega perché l'ispezione successiva non sia facoltativa.
Giunzioni deboli o incomplete rappresentano innanzitutto un problema di perdite e di natura strutturale. Una scarsa resistenza delle giunzioni favorisce la formazione di crepe e perdite di liquido refrigerante, che all'interno di un pacco batterie compromettono l'integrità strutturale e possono degenerare in un evento termico. La distorsione e la crescita dei grani sono un problema dimensionale: la deformazione di un rivestimento sottile compromette la planarità da cui dipende il contatto uniforme con le celle e l'interfaccia termica, con conseguenti raffreddamenti non uniformi e punti caldi. Una giunzione con scarso contatto o difetti intrappolati può anche aumentare la resistenza termica attraverso l'interfaccia su cui poggia, aspetto particolarmente rilevante nella posizione della giunzione lungo il percorso di conduzione. Questi effetti spiegano perché i produttori mantengono i parametri di giunzione entro intervalli definiti. Quando un processo utilizza materiale d'apporto e gas di protezione, questi vengono scelti in base alla lega anziché basarsi su criteri consolidati.
Ispezione delle saldature a piastra fredda: metodi di controllo non distruttivo
Le prove non distruttive verificano la superficie, le zone prossime alla superficie e le giunzioni interne di una piastra di produzione senza doverla tagliare. Sono complementari alla qualificazione del processo e alle prove di pressione o di tenuta, ma non le sostituiscono, e non tutti i difetti critici sono interni. Il metodo viene scelto in base al difetto da individuare e spesso ne vengono combinati diversi sulla stessa piastra.
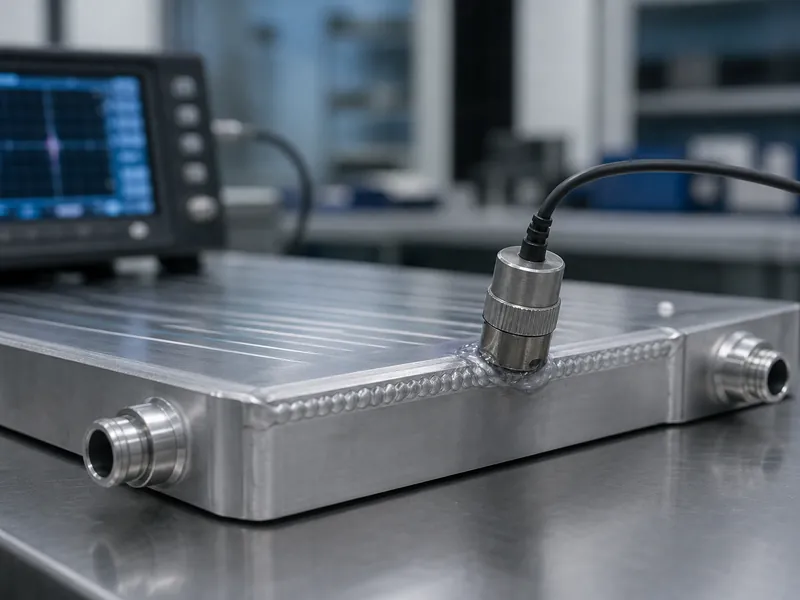
- L'ispezione visiva valuta l'integrità della superficie, l'uniformità, la presenza di crepe visibili e la porosità; si tratta di una prima fase di controllo e non consente di vedere all'interno del giunto.
- Il controllo radiografico (RT) utilizza raggi X o energia gamma per rivelare porosità interne, inclusioni e crepe, e lascia una registrazione d'immagine permanente, utile per geometrie complesse sebbene più lenta.
- Il controllo a ultrasuoni (UT) invia suoni ad alta frequenza nel giunto e rileva gli echi provenienti da difetti interni; è adatto a sezioni più spesse e all'accesso da un solo lato.
- Il controllo con liquidi penetranti (PT) attira il colorante nei difetti superficiali ed è adatto all'alluminio non magnetico.
- Il test a correnti parassite individua i difetti superficiali tramite le correnti indotte.
Un'avvertenza specifica riguarda l'alluminio: l'ispezione con particelle magnetiche si basa su un materiale ferromagnetico, quindi non è applicabile alle lamiere di alluminio saldate a freddo come lo è per le saldature dell'acciaio; in questi casi, si ricorre a metodi a penetrazione o volumetrici. Trumonytechs ispeziona la saldatura dopo ogni saldatura e seleziona il metodo, o una combinazione di metodi, più adatto al giunto e alla geometria in esame. Successivamente, vengono eseguiti test di pressione e di tenuta per confermare che il circuito sigillato mantenga la sua integrità nelle condizioni di esercizio prima che la lamiera venga imballata.
Opzioni di collegamento della piastra fredda per il tuo pacco
La decisione sul tipo di giunzione deve partire dalla progettazione dei canali della piastra e dalla sua tolleranza alle perdite, quindi valutare i processi in base alla lega, allo spessore, all'accessibilità della linea di saldatura, al volume di produzione e alle modalità di ispezione della giunzione. Una piastra lavorata o estrusa che non tollera perdite spesso indica la necessità di una giunzione allo stato solido, a condizione che le linee di saldatura siano accessibili e che le radici possano essere verificate. Una piastra che richiede alette interne dense indica la brasatura, poiché una brasatura in forno può formare geometrie impossibili da realizzare con un utensile di miscelazione, accettando la conduttività limitata dal materiale d'apporto come parte integrante del processo. Laddove il costo è il fattore determinante e la pressione di esercizio è moderata, la saldatura a gas protetto può rappresentare la soluzione più pratica, una volta previsti distorsioni e rilavorazioni.
Qualunque sia il processo, la giunzione deve essere verificata, non data per scontata. La porosità interna e la fusione incompleta rimangono invisibili in superficie e sull'alluminio il metodo di ispezione deve essere adatto a un materiale non magnetico. Ottenere la giunzione e la sua accettazione corrette è ciò che permette a una piastra fredda in alluminio di svolgere il suo vero lavoro. gestione termica della batteria: spostare il calore fuori dalle celle entro limiti di tenuta, pressione e difetti qualificati. Trumonytechs adatta l'approccio di giunzione e ispezione alla progettazione e al compito della piastra quando fornisce piastre raffreddate a liquido per pacchi batteria per veicoli elettrici e sistemi di accumulo di energia.
FAQ
Per la piastra fredda di una batteria, è meglio la saldatura per attrito-agitazione o la brasatura sottovuoto?
Nessuno dei due è universalmente migliore; la progettazione del canale e la tolleranza alle perdite sono fattori determinanti. La saldatura FSW è una giunzione allo stato solido che evita la porosità da fusione ed è adatta a canali lavorati o estrusi, mentre la brasatura sottovuoto viene scelta quando la piastra necessita di alette interne dense, realizzabili con una brasatura in forno. Rimane un limite: una giunzione allo stato solido richiede comunque la verifica dell'accessibilità alle radici e alla linea di saldatura, quindi l'accessibilità può escluderla anche quando la tolleranza alle perdite la favorisce.
Perché si usa l'alluminio per le piastre di raffreddamento se è più difficile da saldare?
L'alluminio viene utilizzato perché il suo rapporto conduttività/peso e la sua formabilità compensano la difficoltà di saldatura. Conduce il calore diverse volte meglio dell'acciaio inossidabile e si presta facilmente alla lavorazione per ottenere canali complessi. Il basso punto di fusione, la formazione di uno strato di ossido e la distorsione che complicano la saldatura vengono gestiti mediante la preparazione della superficie, l'utilizzo di dispositivi di fissaggio e, spesso, la giunzione allo stato solido.
Come si controlla la presenza di porosità interna in una saldatura a piastra fredda senza aprirla?
I metodi volumetrici non distruttivi individuano la porosità interna, principalmente mediante controlli radiografici e a ultrasuoni. La radiografia visualizza pori, inclusioni e crepe interne, mentre i controlli a ultrasuoni rilevano gli echi provenienti da difetti interni e consentono l'accesso da un solo lato. I controlli visivi e con liquidi penetranti individuano separatamente i difetti superficiali, ma nessuno di questi sostituisce un test di pressione o di tenuta del circuito finito.
Il controllo con particelle magnetiche funziona sulle piastre di alluminio a freddo?
No. L'ispezione con particelle magnetiche richiede un materiale ferromagnetico, e l'alluminio non è magnetico. Gli ispettori controllano le giunzioni in alluminio con il controllo mediante liquidi penetranti per individuare difetti superficiali e con controlli radiografici o a ultrasuoni per quelli interni.
Quale processo di assemblaggio è più adatto alla produzione di pacchi batteria per veicoli elettrici ad alto volume?
Per la produzione ripetibile di lamiere lavorate o estruse in grandi volumi, la saldatura per attrito (friction stir welding) è spesso la soluzione ideale, poiché la giunzione allo stato solido che produce è uniforme e il costo è principalmente legato agli utensili e alle attrezzature di fissaggio. La brasatura sottovuoto rimane preferibile quando ogni lamiera necessita di complesse strutture interne a alette, indipendentemente dal volume; il fattore determinante è la geometria, non solo la produttività.
Per approfondire
- NASA — Saldatura a frizione — Governo (T1). Sostiene che la FSW è un processo allo stato solido che evita la porosità e la distorsione legate alla fusione che si riscontrano nella saldatura per fusione dell'alluminio.
- NASA — Saldatura a frizione — Governo (T1). Sostiene che la saldatura FSW unisce leghe di alluminio difficili da saldare a fusione e produce giunzioni ad alta resistenza e quasi prive di difetti, e attribuisce il processo al Welding Institute (1991).
Articoli correlati
- Panoramica del sistema di raffreddamento a liquido della batteria — Traccia le ragioni per cui il raffreddamento passivo ad aria ha lasciato il posto alle piastre di raffreddamento a liquido con l'aumento dei carichi termici delle batterie.
- Evitare la corrosione nei sistemi di raffreddamento a liquido — Spiega la chimica del liquido di raffreddamento e gli inibitori che impediscono la corrosione dei circuiti della piastra di raffreddamento durante il funzionamento.
- Scambiatore di calore liquido-aria: migliora il raffreddamento e la durata dei veicoli elettrici. — Mostra come il circuito di raffreddamento disperde il calore della batteria nell'aria a valle della piastra fredda.
- Superare le sfide della gestione termica nell'industria dei veicoli elettrici: Guida completa — Imposta i valori di temperatura target a livello di pacco che il sistema di raffreddamento a piastra fredda è progettato per mantenere.
- Perché i veicoli elettrici hanno bisogno di batterie agli ioni di litio per la ricarica e la scarica? — Informazioni di base sulle celle il cui calore deve essere dissipato dalla piastra fredda.
