
En un paquete de baterías refrigerado por líquido, la soldadura es un punto de control clave para la integridad del sellado y la fiabilidad de la fabricación. Se encuentra junto con otros elementos que determinan el rendimiento de la refrigeración: la geometría del canal, el material de interfaz térmica (TIM) y la interfaz de contacto, el circuito de refrigerante y la validación de la placa terminada. Una placa fría transfiere el calor de las celdas al refrigerante circulante, y esta vía de transferencia de calor solo funciona si la unión entre la tapa y la base permanece sellada y conduce el calor a través de la interfaz. Este artículo describe cómo se unen las placas frías líquidas: soldadura por fricción-agitación, soldadura fuerte al vacío y soldadura con protección de gas. También explica por qué el aluminio es, a la vez, el material obvio y el problemático para esta tarea, y cómo se verifica la calidad de la soldadura antes del envío de la placa. El alcance se centra en la ruta térmica entre la celda y el refrigerante y no abarca la química de las celdas, el control del sistema de gestión de baterías (BMS) ni la estrategia energética del vehículo.
Desafíos de las placas de refrigeración líquida en los paquetes de baterías
Tres limitaciones condicionan una placa de refrigeración líquida antes de que llegue al paquete: el acoplamiento de diseño, la precisión de fabricación y el riesgo de fugas durante su uso. Cada una de ellas se relaciona con una decisión que toma el ingeniero antes de que la placa se ensamble, no después.
El diseño debe conciliar la dinámica de fluidos, la transferencia de calor y la disposición estructural. Un patrón de canales que parezca eficiente en un mapa térmico puede aumentar la caída de presión lo suficiente como para requerir una bomba más grande o, por el contrario, reducir drásticamente el flujo en las zonas más calientes. Por lo tanto, la resistencia al flujo y la uniformidad de la temperatura deben validarse como un único problema, ya que corregir uno a posteriori suele afectar al otro.
La precisión de fabricación y el costo son factores contrapuestos. Las tolerancias estrictas del canal y el aluminio de alta pureza aumentan el tiempo de mecanizado y el riesgo de desperdicio. El proceso de unión elegido en esta etapa determina en gran medida el costo unitario y el comportamiento ante fugas durante la vida útil de la placa.
El riesgo de fugas es más importante aquí que en un intercambiador de calor convencional. Un circuito de líquido dentro de un paquete de baterías en funcionamiento implica que cualquier fuga de refrigerante constituye un evento de seguridad, por lo que la integridad de las juntas y las pruebas de presión se encuentran entre los criterios de aceptación prioritarios. La estabilidad de la refrigeración depende de que el caudal, la caída de presión y la temperatura de entrada se mantengan dentro de los rangos de diseño, razón por la cual es necesario monitorizar el paquete de baterías en lugar de asumir que no requiere ajustes.
Dónde se utilizan las placas de refrigeración líquida
La aplicación específica, y no las preferencias personales, determina qué tipo de placa de refrigeración es la más adecuada. Los cuatro grupos que se muestran a continuación comparten un principio de refrigeración, pero difieren en el flujo de calor, la presión y el diseño.
- Las baterías de potencia, mediante placas de refrigeración, gestionan el calor de las celdas de alta capacidad en los vehículos eléctricos, manteniendo la temperatura de las celdas y la uniformidad del paquete durante las fases de carga, descarga y carga rápida.
- Paquetes de almacenamiento de energía. En sistemas estacionarios, las placas mantienen las celdas cerca de su banda óptima para que el conjunto se mantenga seguro y eficiente durante ciclos prolongados; esto es fundamental para sistemas de almacenamiento de energía de baterías vinculado a las energías renovables y a la red eléctrica.
- Electrónica de potencia de alto flujo de calor. Inversor y Intercambiadores de calor IGBT, Además de la refrigeración por conversión de energía fotovoltaica, utilice placas frías donde se concentra el flujo de calor de los componentes.
- Componentes de refrigeración de procesos. Las piezas de intercambio de calor de los liofilizadores y enfriadores utilizan placas de refrigeración líquida donde el control preciso de la temperatura es fundamental.
La construcción generalmente se divide en unas pocas familias, y la división importa porque el método de unión se deriva de ella. Las placas soldadas al vacío son adecuadas para geometrías de aletas internas complejas; las placas soldadas por fricción-agitación son adecuadas para canales mecanizados o extruidos donde la resistencia de la unión es primordial; las placas de tubo expuesto dirigen los tubos de refrigerante prensados o unidos al cuerpo de la placa para una construcción más simple; y las placas de paso perforado pasan largos agujeros perforados con broca de cañón a través de aluminio o cobre macizo. El costo y la confiabilidad no son etiquetas fijas en estas familias. Se derivan de la estructura, el material, el sellado y las condiciones de producción. Elegir entre las diferentes tipos de placas de refrigeración En realidad, se trata de una decisión sobre cómo se formará y sellará el conducto del refrigerante.
¿Por qué el aluminio y qué dificulta su soldadura?
El aluminio se gana su lugar en las placas de refrigeración por su relación conductividad-peso y su maleabilidad, no por su conductividad intrínseca. Su conductividad térmica es varias veces superior a la del acero inoxidable, lo que permite que una placa de aluminio disipe el calor de manera eficiente. Si bien el cobre conduce más calor por unidad de volumen, el aluminio destaca por su conductividad por unidad de masa y por la facilidad con la que se mecaniza y moldea en canales complejos. En un paquete, esta placa más ligera contribuye a la integración térmica y estructural, y ahí termina la elección del material. No influye en la autonomía del vehículo.
Las propiedades que hacen que el aluminio sea fácil de moldear dificultan su soldadura limpia. Tres efectos son los principales responsables de esta dificultad:
- Su bajo punto de fusión y alta conductividad térmica extienden la zona afectada por el calor. En la soldadura por fusión, estas características favorecen la porosidad y el agrietamiento a medida que el baño de fusión se solidifica.
- En la superficie se forma casi instantáneamente una película de óxido muy resistente. El óxido de aluminio se funde a una temperatura mucho mayor que el metal base, por lo que debe eliminarse antes de la unión, ya que de lo contrario queda atrapado en la soldadura.
- Un coeficiente de dilatación térmica elevado produce mayor distorsión durante la soldadura, por lo que una cubierta delgada requiere sujeción y control del proceso para mantener su planitud.
Las tres limitaciones son manejables, y los fabricantes eligen el proceso de unión en parte para sortearlas. La preparación de la superficie, la fijación y la unión en estado sólido existen para mantener las ventajas del aluminio al tiempo que se controla su comportamiento al calentarse.
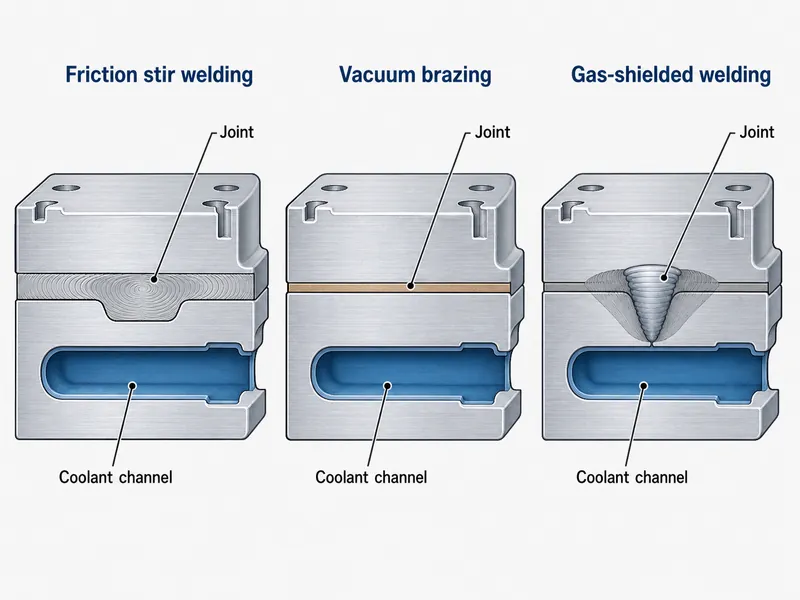
Procesos de unión: FSW, soldadura fuerte al vacío y soldadura con protección gaseosa.
No existe un único método de unión que sea óptimo para todas las placas de acero laminado en frío; el volumen, la presión de trabajo, la complejidad del canal, la aleación y la tolerancia a las fugas son factores determinantes. También es útil tener claras las categorías: la soldadura por fricción-agitación y la soldadura con protección gaseosa unen el metal directamente, mientras que la soldadura fuerte al vacío une las piezas con una aleación de relleno independiente.
La soldadura por fricción-agitación (FSW) es un proceso en estado sólido. Una herramienta giratoria agita el aluminio para formar una unión sin fundirlo. Como señala la NASA, la soldadura por fricción-agitación une aleaciones de aluminio difíciles de soldar por fusión y produce uniones de alta resistencia, prácticamente libres de defectos. El Instituto de Soldadura inventó y patentó la técnica en 1991, y la NASA la utilizó posteriormente en tanques de aluminio para vehículos de lanzamiento. Dado que el metal nunca se licúa, la FSW evita en gran medida la porosidad y el agrietamiento por solidificación que afectan a las soldaduras por fusión. Es adecuada para placas mecanizadas o extruidas y para procesos repetibles, aunque requiere una sujeción rígida, líneas de soldadura accesibles y un control preciso de la falta de penetración y de los defectos en la raíz o la interfaz.
La soldadura fuerte al vacío une las placas con una aleación de relleno que se funde por debajo del aluminio base. La acción capilar introduce el relleno en la junta dentro de un horno de vacío. Su principal ventaja reside en su compleja geometría interna: la soldadura fuerte permite unir aletas densas plegadas o con disposición desplazada en una gran superficie durante un solo ciclo del horno. Las desventajas son el elevado coste del horno, los tiempos de ciclo más prolongados y la conductividad de la junta limitada por la aleación de relleno.
La soldadura con protección gaseosa es un proceso de fusión por arco que se realiza bajo un gas de protección. Es relativamente económica y ofrece buena resistencia a la presión, pero requiere aporte de material de aporte y calor, lo que aumenta la distorsión y, a menudo, implica un mayor control del proceso o un tratamiento posterior a la soldadura.
| Proceso | Categoría | Ajuste típico | Principal compensación |
|---|---|---|---|
| Soldadura por fricción-agitación | Soldadura en estado sólido | Canales mecanizados/extruidos, volumen repetible | Sujeción rígida; líneas de soldadura accesibles; control de raíces sin soldar |
| soldadura fuerte al vacío | Soldadura fuerte (aleación de relleno) | Aletas internas complejas, alta densidad de superficie | Coste del horno y tiempo de ciclo; conductividad determinada por el material de relleno. |
| Soldadura con protección gaseosa | soldadura por fusión de arco | Construcciones de menor costo que requieren resistencia a la presión | Mayor aporte de calor y distorsión; relleno y retrabajo. |
El control del proceso difiere según el método, por lo que no existe un único conjunto de parámetros. La soldadura por fricción-agitación (FSW) se rige por la rotación de la herramienta, la velocidad de avance, la fuerza de presión y la sujeción; la soldadura fuerte al vacío, por la temperatura del horno, el nivel de vacío y la selección del material de aporte; y la soldadura con protección gaseosa, por el aporte térmico, el material de aporte y el gas de protección. El costo sigue la misma lógica de ramificación. La soldadura fuerte en horno conlleva costos de equipo y tiempo de ciclo que se amortizan en trabajos complejos y de alta variedad, mientras que la soldadura por agitación traslada el costo a las herramientas que se amortizan en diseños de placas repetibles. Cuando los fabricantes de placas frías informan cifras de resistencia de la unión, presión o tiempo de ciclo, considérelas como datos del proveedor vinculados a una placa y un proceso específicos, no como constantes generales.
Cómo los defectos de soldadura perjudican el rendimiento de las placas frías
Una junta que no supera la inspección compromete dos aspectos por separado: el sellado y la transmisión del calor. Mantenerlos separados explica por qué la inspección posterior no es opcional.
Las uniones débiles o incompletas son, en primer lugar, un problema de fugas y estructurales. La baja resistencia de la unión propicia el agrietamiento y la fuga de refrigerante, lo que dentro de un paquete de baterías compromete la integridad estructural y puede derivar en un evento térmico. La distorsión y el crecimiento de grano son un problema dimensional: la deformación de una cubierta delgada rompe la planitud de la que depende el contacto uniforme con las celdas y la interfaz térmica, por lo que pueden producirse un enfriamiento desigual y puntos calientes. Una unión con mal contacto o defectos atrapados también puede aumentar la resistencia térmica en la interfaz sobre la que se asienta, lo cual es especialmente importante donde se encuentra dicha unión en la trayectoria de conducción. Estos efectos explican por qué los fabricantes mantienen los parámetros de unión dentro de rangos adecuados. Cuando un proceso utiliza gas de relleno y gas de protección, lo adaptan a la aleación en lugar de elegirlo por costumbre.
Inspección de soldaduras de placas frías: Métodos de END
Las pruebas no destructivas verifican la superficie, las zonas cercanas a la superficie y las juntas internas de una placa de producción sin necesidad de cortarla. Complementan la calificación del proceso y las pruebas de presión o fugas; no las reemplazan, y no todos los defectos críticos son internos. El método se elige en función del defecto que se busca, y a menudo se combinan varios en la misma placa.
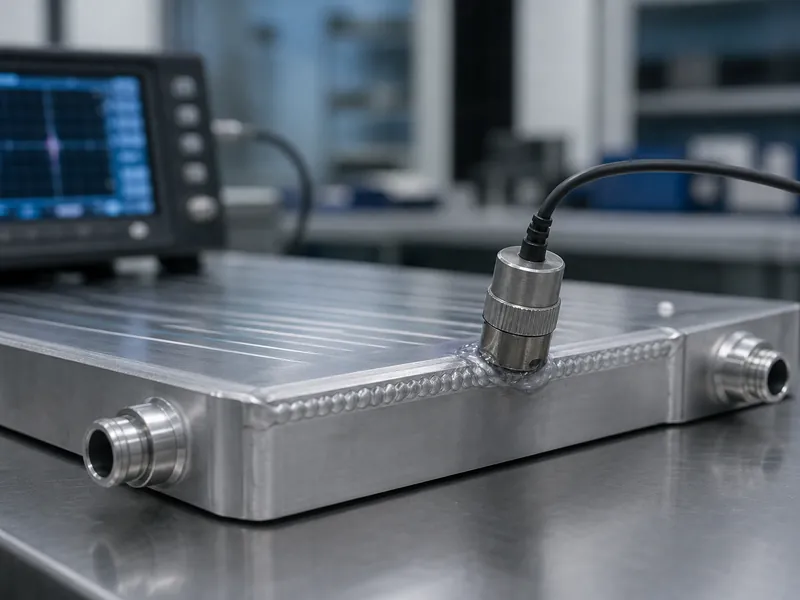
- La inspección visual evalúa la integridad de la superficie, la uniformidad, las grietas visibles y la porosidad; es la primera evaluación y no permite ver el interior de la junta.
- Las pruebas radiográficas (RT) utilizan rayos X o energía gamma para revelar la porosidad interna, las inclusiones y las grietas, y dejan un registro de imagen permanente, útil para geometrías complejas, aunque más lento.
- Las pruebas ultrasónicas (UT) envían sonido de alta frecuencia a la junta y leen los ecos de los defectos internos; son adecuadas para secciones más gruesas y para el acceso por un solo lado.
- El ensayo de líquidos penetrantes (PT) introduce el tinte en los defectos superficiales y es adecuado para el aluminio no magnético.
- Las pruebas de corrientes de Foucault detectan defectos cercanos a la superficie mediante corrientes inducidas.
Una advertencia específica para el aluminio: la inspección por partículas magnéticas se basa en un material ferromagnético, por lo que no se aplica a las placas de aluminio en frío de la misma manera que a las soldaduras de acero; en su lugar, se utilizan métodos de penetración o volumétricos. Trumonytechs inspecciona la costura de soldadura después de cada soldadura y selecciona el método, o una combinación de ellos, que mejor se adapte a la junta y la geometría. Posteriormente, las pruebas de presión y fugas confirman que el circuito sellado se mantiene en condiciones de servicio antes de que la placa llegue al embalaje.
Opciones de unión de placas frías para su paquete
La decisión sobre la unión debe basarse en el diseño del canal de la placa y su tolerancia a las fugas. A continuación, se deben evaluar los procesos en función de la aleación, el espesor, el acceso a la línea de soldadura, el volumen de producción y la forma en que se inspeccionará la unión. Una placa mecanizada o extruida que no tolera fugas suele requerir una unión en estado sólido, siempre que las líneas de soldadura sean accesibles y se puedan verificar las raíces. Una placa que depende de aletas internas densas requiere soldadura fuerte, ya que esta permite crear geometrías que una herramienta de agitación no puede, asumiendo la conductividad limitada por el material de aporte como parte del proceso. Cuando el costo es un factor determinante y la presión es moderada, la soldadura con protección gaseosa puede ser la solución práctica una vez que se prevén la distorsión y el retrabajo.
Sea cual sea el proceso, la unión debe verificarse, no asumirse. La porosidad interna y la fusión incompleta permanecen invisibles en la superficie, y en el aluminio el método de inspección debe adaptarse a un material no magnético. Lograr que la unión y su aceptación sean correctas es lo que permite que una placa fría de aluminio cumpla su función real. gestión térmica de baterías: eliminar el calor de las celdas dentro de los límites calificados de sellado, presión y defectos. Trumonytechs adapta el enfoque de unión e inspección al diseño y uso de la placa al suministrar placas refrigeradas por líquido para vehículos eléctricos y baterías de almacenamiento de energía.
PREGUNTAS FRECUENTES
¿Qué es mejor para una placa fría de batería: la soldadura por fricción-agitación o la soldadura fuerte al vacío?
Ninguna de las dos técnicas es universalmente mejor; el diseño del canal y la tolerancia a las fugas son determinantes. La soldadura por fricción-agitación (FSW) es una unión en estado sólido que evita la porosidad por fusión y es adecuada para canales mecanizados o extruidos, mientras que la soldadura fuerte al vacío se elige cuando la placa requiere aletas internas densas que se pueden formar mediante soldadura fuerte en horno. Sin embargo, persiste una limitación: una unión en estado sólido aún requiere que se verifiquen sus raíces y el acceso a la línea de soldadura, por lo que la accesibilidad puede descartarla incluso cuando la tolerancia a las fugas la favorece.
¿Por qué se utiliza aluminio para las placas de refrigeración si es más difícil de soldar?
El aluminio se utiliza porque su relación conductividad-peso y su maleabilidad compensan la dificultad de soldadura. Conduce el calor varias veces mejor que el acero inoxidable y se mecaniza fácilmente para crear canales complejos. El bajo punto de fusión, la capa de óxido y la distorsión que complican la soldadura se solucionan mediante la preparación de la superficie, la sujeción y, a menudo, la unión en estado sólido.
¿Cómo se puede comprobar la porosidad interna de una soldadura de placa fría sin abrirla?
Los métodos volumétricos no destructivos detectan la porosidad interna, principalmente mediante pruebas radiográficas y ultrasónicas. La radiografía permite visualizar poros, inclusiones y grietas internas, mientras que las pruebas ultrasónicas registran los ecos de las imperfecciones internas y funcionan con acceso unilateral. Las pruebas visuales y de líquidos penetrantes detectan los defectos superficiales por separado, y ninguna de ellas sustituye una prueba de presión o de fugas del circuito terminado.
¿Funciona la inspección por partículas magnéticas en placas frías de aluminio?
No. La inspección por partículas magnéticas requiere un material ferromagnético, y el aluminio no es magnético. Los inspectores revisan las uniones de aluminio mediante pruebas de líquidos penetrantes para detectar defectos superficiales, y mediante pruebas radiográficas o ultrasónicas para detectar defectos internos.
¿Qué proceso de unión se adapta mejor a la producción de baterías para vehículos eléctricos en grandes volúmenes?
Para placas mecanizadas o extruidas repetibles en grandes volúmenes, la soldadura por fricción-agitación suele ser la opción más adecuada, ya que su unión en estado sólido es consistente y su coste reside principalmente en las herramientas y los dispositivos de sujeción. La soldadura fuerte al vacío sigue siendo preferible cuando cada placa requiere estructuras internas de aletas complejas, independientemente del volumen; el factor decisivo es la geometría, no solo la producción.
Lecturas adicionales
- NASA — Soldadura por fricción-agitación — Gobierno (T1). Apoya la idea de que la soldadura por fricción-agitación (FSW) es un proceso de estado sólido que evita la porosidad y la distorsión relacionadas con la fusión que se observan en la soldadura por fusión del aluminio.
- NASA — Soldadura por fricción-agitación — Gobierno (T1). Apoya que la soldadura por fricción-agitación (FSW) une aleaciones de aluminio difíciles de soldar por fusión y produce uniones de alta resistencia y casi sin defectos, y atribuye el proceso al Instituto de Soldadura (1991).
Artículos relacionados
- Visión general del sistema de refrigeración líquida de la batería — Analiza por qué la refrigeración pasiva por aire dio paso a las placas de refrigeración líquida a medida que aumentaban las cargas térmicas de la batería.
- Evitar la corrosión en los sistemas de refrigeración líquida — Explica la química del refrigerante y los inhibidores que evitan la corrosión de los circuitos de placas frías durante su funcionamiento.
- Intercambiador de calor líquido-aire: Mejora la refrigeración y la vida útil de los vehículos eléctricos. — Muestra cómo el circuito de refrigeración disipa el calor de la batería hacia el aire situado después de la placa fría.
- Superar los retos de la gestión térmica en la industria del vehículo eléctrico: Guía completa — Establece los objetivos de temperatura a nivel de paquete que el sistema de refrigeración por placa fría está diseñado para mantener.
- ¿Por qué los vehículos eléctricos necesitan baterías de iones de litio para cargar y descargar? — Información general sobre las células cuyo calor debe disipar la placa fría.
