
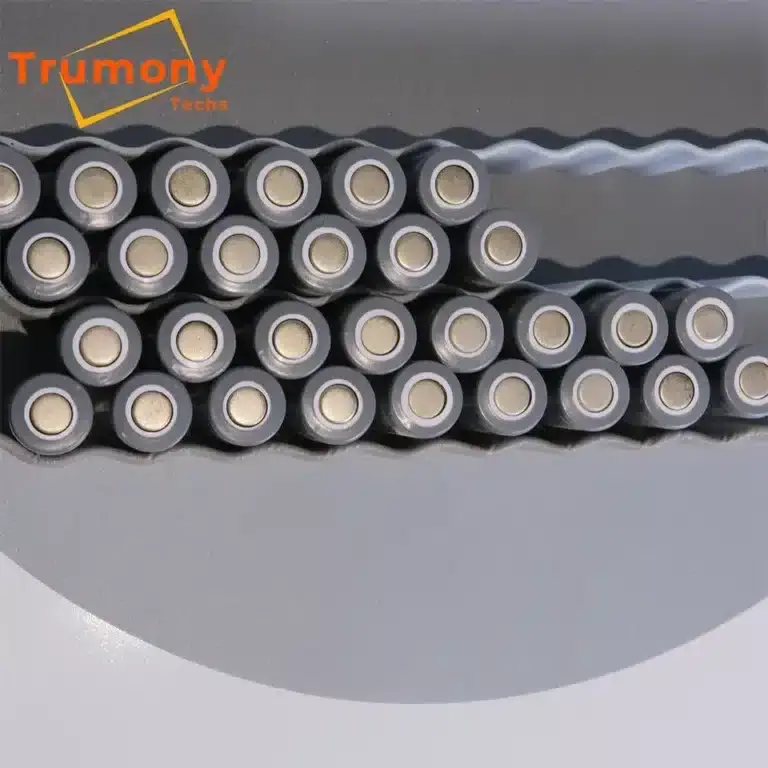
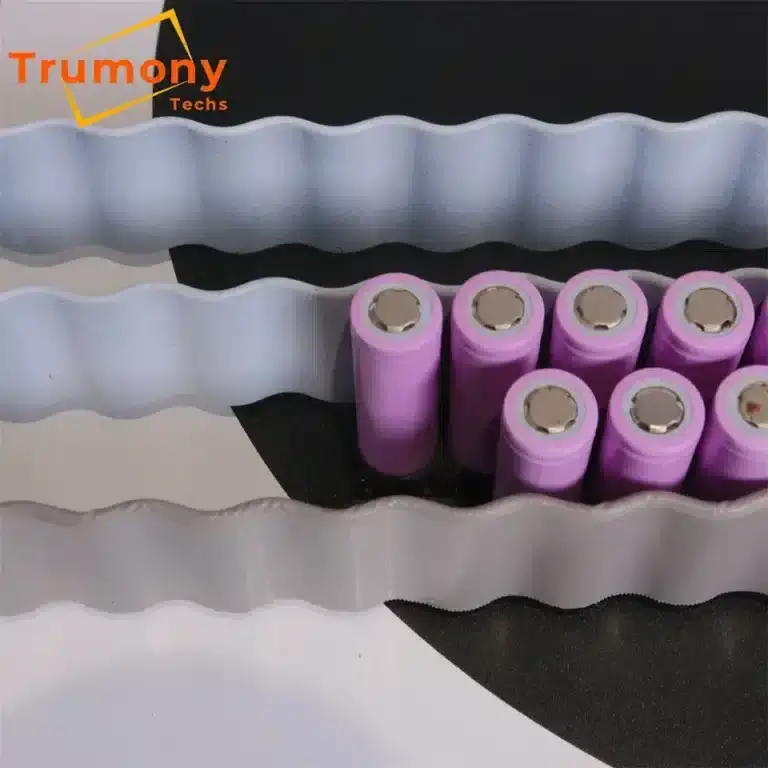
Bij een vloeistofgekoeld accupakket is de lasnaad een cruciaal controlepunt voor de afdichtingsintegriteit en de betrouwbaarheid van de productie. Naast andere factoren die de koelprestaties bepalen, is de lasnaad van belang: de kanaalgeometrie, de thermische interface (TIM) en het contactoppervlak, het koelvloeistofcircuit en de validatie van de afgewerkte plaat. Een koelplaat voert warmte van de cellen af naar een stromende koelvloeistof, en dit warmtepad werkt alleen als de verbinding tussen de boven- en onderkant goed afgedicht blijft en de warmte over het contactoppervlak geleidt. Dit artikel beschrijft hoe vloeistofgekoelde platen worden verbonden: wrijvingslassen, vacuümsolderen en gasbeschermd lassen. Het legt ook uit waarom aluminium zowel het voor de hand liggende als het lastige materiaal voor deze toepassing is, en hoe de laskwaliteit wordt gecontroleerd voordat een plaat wordt verzonden. De focus ligt op het thermische pad van cel naar koelvloeistof en behandelt geen celchemie, BMS-regeling of energiestrategie op voertuigniveau.
Uitdagingen van vloeistofgekoelde platen in accupakketten
Drie factoren bepalen de vorm van een vloeistofkoelplaat voordat deze in een koelpack terechtkomt: ontwerpkoppeling, fabricageprecisie en risico op lekkage tijdens gebruik. Elk van deze factoren leidt tot een beslissing die een ingenieur neemt vóórdat de plaat wordt samengevoegd, niet erna.
Bij het ontwerpen moeten vloeistofdynamica, warmteoverdracht en de structurele lay-out op elkaar afgestemd worden. Een kanaalpatroon dat er op een thermische kaart efficiënt uitziet, kan de drukval zodanig verhogen dat een grotere pomp nodig is of dat de warmste cellen geen stroming meer krijgen. Stromingsweerstand en temperatuuruniformiteit moeten daarom als één probleem worden beschouwd, omdat het achteraf oplossen van het ene probleem meestal het andere verstoort.
Productieprecisie en kosten staan lijnrecht tegenover elkaar. Strakke kanaaltoleranties en zeer zuiver aluminium verhogen de bewerkingstijd en het risico op afval. Het verbindingsproces dat in deze fase wordt gekozen, bepaalt grotendeels de kosten per eenheid en het lekgedrag gedurende de levensduur van de plaat.
Het risico op lekkage weegt hier zwaarder dan bij een gewone warmtewisselaar. Een vloeistofcircuit in een werkend accupakket betekent dat elke koelvloeistoflekkage een veiligheidsrisico vormt. Daarom staan de integriteit van de verbindingen en druktesten hoog op de acceptatielijst. De stabiliteit van de koeling is afhankelijk van de stroomsnelheid, het drukverlies en de inlaattemperatuur die binnen hun ontwerpbereik blijven. Daarom moet een accupakket worden gemonitord in plaats van dat er een aanname wordt gedaan dat het systeem zijn werk doet.
Waar vloeibare koelplaten worden gebruikt
De toepassing, en niet de voorkeur, bepaalt welke koelplaatconstructie het meest geschikt is. De vier onderstaande groepen delen een koelprincipe, maar verschillen in warmteoverdracht, druk en behuizing.
- Stroomvoorziening voor accupakketten. Koelplaten reguleren de warmte van de krachtige accucellen in elektrische voertuigen, waardoor de celtemperatuur en de uniformiteit van het accupakket behouden blijven tijdens het laden, ontladen en snelladen.
- Energieopslagpakketten. In stationaire systemen houden platen de cellen dicht bij hun optimale band, zodat de array veilig en efficiënt blijft gedurende lange laadcycli; dit is essentieel voor batterij-energieopslagsystemen gekoppeld aan hernieuwbare energiebronnen en het elektriciteitsnet.
- Vermogenselektronica met hoge warmteflux. Omvormer en IGBT-warmtewisselaars, Gebruik, naast koeling voor fotovoltaïsche energieopwekking, koelplaten op de plaatsen waar de warmtestroom van de componenten geconcentreerd is.
- Proceskoelingscomponenten. Warmtewisselaars in vriesdrogers en koelinstallaties maken gebruik van vloeistofgekoelde platen, waar nauwkeurige temperatuurregeling essentieel is.
De constructie valt doorgaans in een paar categorieën, en deze onderverdeling is belangrijk omdat de verbindingsmethode daaruit voortvloeit. Vacuümgesoldeerde platen zijn geschikt voor complexe interne vinconstructies; wrijvingslasplaten zijn geschikt voor machinaal bewerkte of geëxtrudeerde kanalen waar de sterkte van de verbinding doorslaggevend is; platen met zichtbare buizen leiden koelvloeistofleidingen die in de plaat zijn geperst of eraan zijn gelijmd voor een eenvoudigere constructie; en platen met geboorde doorgangen hebben lange, diepgeboorde gaten in massief aluminium of koper. Kosten en betrouwbaarheid zijn geen vaste kenmerken van deze categorieën. Ze hangen af van de structuur, het materiaal, de afdichting en de productieomstandigheden. De keuze tussen de verschillende soorten koelplaten Het is in feite een keuze over hoe het koelvloeistofkanaal gevormd en afgedicht zal worden.
Waarom aluminium — en waarom het lastiger te lassen is
Aluminium verdient zijn plaats in koelplaten vanwege de verhouding tussen warmtegeleiding en gewicht en de vervormbaarheid, niet vanwege de pure warmtegeleiding. De thermische geleidbaarheid is vele malen hoger dan die van roestvrij staal, waardoor een aluminium plaat warmte efficiënt kan afvoeren. Koper geleidt nog steeds meer warmte per volume-eenheid; aluminium wint het echter op het gebied van warmtegeleiding per massa-eenheid en hoe gemakkelijk het te bewerken en te vormen is tot complexe kanalen. In een accupakket draagt die lichtere plaat bij aan een efficiëntere thermische en structurele integratie, en daar houdt de materiaalkeuze op. Het vertaalt zich niet in een claim over de actieradius van een voertuig.
De eigenschappen die aluminium gemakkelijk vormbaar maken, zorgen er juist voor dat het lastiger is om het netjes te lassen. Drie factoren zijn hiervoor grotendeels verantwoordelijk:
- Een laag smeltpunt en een hoge warmtegeleiding vergroten de warmtebeïnvloede zone. Bij smeltlassen bevorderen ze porositeit en scheurvorming naarmate het smeltbad stolt.
- Er vormt zich vrijwel direct een hardnekkige oxidefilm op het oppervlak. Aluminiumoxide smelt veel warmer dan het basismetaal, dus moet het vóór het verbinden worden verwijderd, anders raakt het ingesloten in de las.
- Een hoge thermische uitzettingscoëfficiënt veroorzaakt meer vervorming tijdens het lassen, waardoor een dunne bekleding opspaninrichtingen en procescontrole vereist om de vlakheid te behouden.
Alle drie de beperkingen zijn beheersbaar, en fabrikanten kiezen het verbindingsproces mede om deze te omzeilen. Oppervlaktevoorbereiding, opspanning en solid-state lassen zijn allemaal bedoeld om de voordelen van aluminium te behouden en tegelijkertijd te controleren hoe het materiaal zich gedraagt bij verhitting.
Verbindingsprocessen: FSW, vacuümhardsolderen en gasbeschermd lassen
Er bestaat geen enkele verbindingsmethode die voor elke koelplaat de beste is; volume, drukbelasting, complexiteit van de kanalen, legering en lektolerantie spelen hierbij een rol. Het is ook handig om de categorieën duidelijk te onderscheiden: wrijvingsroerlassen en gasbeschermd lassen verbinden het metaal zelf, terwijl vacuümsolderen onderdelen verbindt met een aparte vullegering.
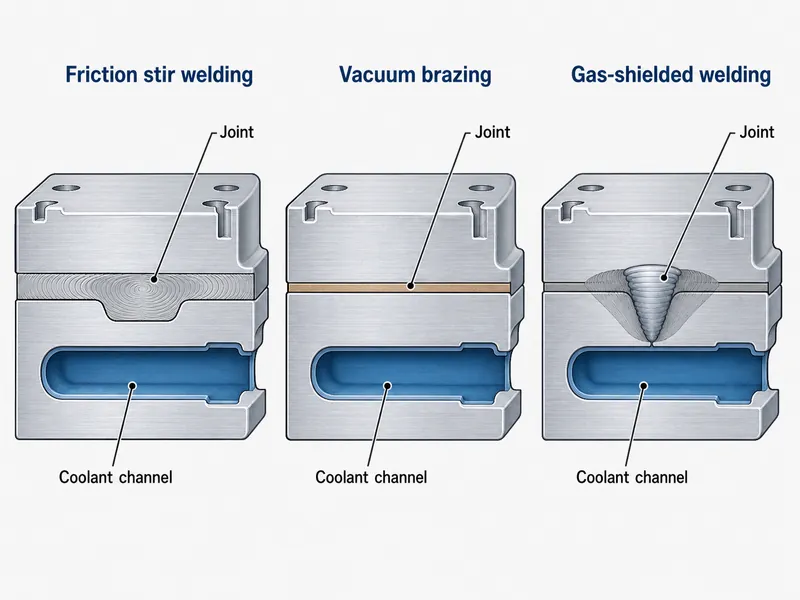
Wrijvingsroerlassen (Friction Stir Welding, FSW) is een proces in vaste toestand. Een roterend gereedschap roert het aluminium tot een verbinding zonder het te smelten. Zoals NASA opmerkt, verbindt wrijvingsroerlassen aluminiumlegeringen die moeilijk te lassen zijn met smeltlassen en produceert het zeer sterke, vrijwel defectvrije verbindingen. Het Welding Institute vond de techniek uit en patenteerde deze in 1991, en NASA gebruikte deze later voor aluminium tanks voor lanceerraketten. Omdat het metaal nooit vloeibaar wordt, voorkomt FSW grotendeels de porositeit en stollingsscheuren die problemen veroorzaken bij smeltlassen. Het is geschikt voor bewerkte of geëxtrudeerde platen en herhaalbare productieruns, hoewel het een stevige opspanning, toegankelijke lasnaden en een eigen controle op onvoldoende doorlassing en wortel- of interfacefouten vereist.
Bij vacuümsolderen worden de platen verbonden met een vulmetaal dat smelt onder het aluminium basismateriaal. Door capillaire werking wordt het vulmetaal in de verbinding gezogen in een vacuümoven. De kracht ervan ligt in de complexe interne geometrie: solderen maakt het mogelijk om dicht opeengepakte of verspringende ribben over een groot oppervlak in één ovencyclus te verbinden. De nadelen zijn de investeringskosten van de oven, langere cyclustijden en de beperkte geleidbaarheid van de verbinding, die afhankelijk is van het vulmetaal.
Gasbeschermd lassen is een boogsmeltingsproces dat wordt uitgevoerd onder een beschermgas. Het is relatief goedkoop en biedt een goede drukbestendigheid, maar het voegt toevoegmateriaal en warmte toe, wat de vervorming vergroot en vaak extra procescontrole of nabewerking vereist.
| Proces | Categorie | Normale pasvorm | Belangrijkste afweging |
|---|---|---|---|
| Wrijvingsroerlassen | Vastestoflassen | Bewerkte/geëxtrudeerde kanalen, herhaalbaar volume | Stevige opspanning; toegankelijke lasnaden; controle van niet-gelaste wortels |
| Vacuüm solderen | Solderen (vulmetaal) | Complexe interne vinnen, hoge oppervlaktedichtheid | Ovenkosten en cyclustijd; geleidbaarheid bepaald door vulstof |
| Gasbeschermd lassen | Boogfusielassen | Voordelige constructies die drukbestendigheid vereisen | Hogere warmte-inbreng en vervorming; opvullen en herstelwerkzaamheden |
Procesbeheersing verschilt per methode, dus er is geen eenduidige parameterset. Bij FSW wordt de procesbeheersing bepaald door gereedschapsrotatie, bewegingssnelheid, neerwaartse druk en opspanning; bij vacuümsolderen door oventemperatuur, vacuümniveau en vulmateriaalkeuze; en bij gasbeschermd lassen door warmte-inbreng, vulmateriaal en beschermgas. De kosten volgen dezelfde vertakkingslogica. Ovensolderen brengt kosten met zich mee voor apparatuur en cyclustijd, die zich terugverdienen bij complexe, gevarieerde werkstukken, terwijl bij roerlassen de kosten verschuiven naar gereedschap, wat zich terugverdient bij herhaalbare plaatontwerpen. Wanneer fabrikanten van koudgewalste platen cijfers rapporteren voor verbindingssterkte, druk of cyclustijd, beschouw deze dan als leveranciersgegevens die gekoppeld zijn aan een specifieke plaat en proces, en niet als algemene constanten.
Hoe lasfouten de prestaties van de koudplaat ondermijnen
Een verbinding die de inspectie niet doorstaat, bedreigt twee dingen afzonderlijk: de afdichting en het warmtepad. Het feit dat deze twee gescheiden zijn, verklaart waarom een latere inspectie niet optioneel is.
Zwakke of onvolledige verbindingen vormen allereerst een lek- en structureel probleem. Een lage verbindingssterkte vergroot de kans op scheuren en lekkage van koelvloeistof, wat in een accupakket de structurele integriteit aantast en kan leiden tot een thermisch incident. Vervorming en korrelgroei vormen een dimensionaal probleem: het kromtrekken van een dunne laag verstoort de vlakheid die nodig is voor een gelijkmatig contact met de cellen en de thermische interface, waardoor ongelijkmatige koeling en hotspots kunnen ontstaan. Een verbinding met slecht contact of ingesloten defecten kan ook de thermische weerstand over het betreffende grensvlak verhogen, wat vooral van belang is waar die verbinding zich in het geleidingspad bevindt. Om deze redenen houden fabrikanten de verbindingsparameters binnen gekwalificeerde marges. Wanneer een proces gebruikmaakt van vulmiddel en beschermgas, stemmen ze dit af op de legering in plaats van op gewoonte te kiezen.
Inspectie van koudgewalste plaatlassen: NDT-methoden
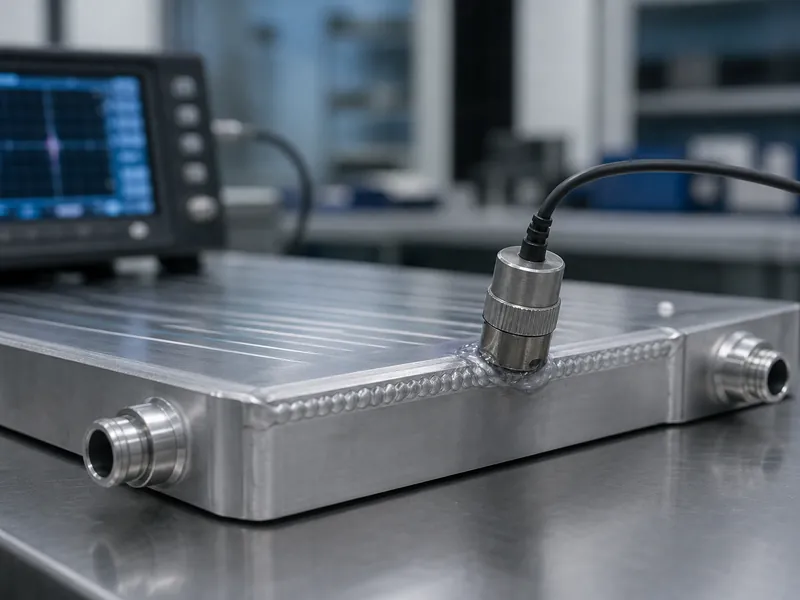
Niet-destructief onderzoek controleert het oppervlak, de nabije omgeving en de interne verbindingen van een productieplaat zonder deze open te snijden. Het vormt een aanvulling op proceskwalificatie en druk- of lektesten; het vervangt deze niet, en niet elk kritisch defect bevindt zich inwendig. De methode wordt gekozen op basis van het te zoeken defect, en vaak worden meerdere defecten gecombineerd op dezelfde plaat.
- Visuele inspectie beoordeelt de oppervlaktekwaliteit, uniformiteit, zichtbare scheuren en porositeit; het is een eerste controle en er kan niet in de voeg worden gekeken.
- Radiografisch onderzoek (RT) maakt gebruik van röntgen- of gammastraling om interne porositeit, insluitingen en scheuren aan het licht te brengen. Het levert een permanent beeld op en is nuttig voor complexe geometrieën, hoewel het een langzamere methode is.
- Ultrasoon onderzoek (UT) stuurt hoogfrequent geluid in de verbinding en leest de echo's af die wijzen op interne defecten; het is geschikt voor dikkere secties en toegang vanaf één kant.
- Vloeistofpenetrantonderzoek (PT) brengt kleurstof in defecten aan het oppervlak en is geschikt voor niet-magnetisch aluminium.
- Met behulp van wervelstroomtesten worden defecten nabij het oppervlak opgespoord door middel van geïnduceerde stromen.
Een aandachtspunt is specifiek voor aluminium: magnetisch deeltjesonderzoek is gebaseerd op een ferromagnetisch materiaal, waardoor het niet op dezelfde manier toepasbaar is op aluminium koelplaten als op stalen lasnaden. In dat geval worden penetrant- of volumetrische methoden gebruikt. Trumonytechs inspecteert de lasnaad na elke las en selecteert de methode, of een combinatie daarvan, die het beste aansluit bij de verbinding en de geometrie van de las. Druk- en lektesten bevestigen vervolgens dat de afgedichte kringloop onder bedrijfsomstandigheden intact blijft voordat de plaat in een verpakking terechtkomt.
Opties voor het verbinden van koelplaten voor uw pakket
Begin de keuze voor een verbinding bij het ontwerp van de kanaalstructuur van de plaat en de lektolerantie, en beoordeel vervolgens de processen op basis van legering, dikte, toegankelijkheid van de lasnaden, productievolume en de wijze waarop de verbinding zal worden geïnspecteerd. Een machinaal bewerkte of geëxtrudeerde plaat die geen lekkage kan verdragen, wijst vaak op een vaste-stofverbinding, mits de lasnaden bereikbaar zijn en de laswortels kunnen worden gecontroleerd. Een plaat die afhankelijk is van dichte interne ribben, wijst op solderen, omdat in een oven geometrieën kunnen worden gevormd die met een roerlasapparaat niet mogelijk zijn, waarbij de beperkte geleidbaarheid door het vulmateriaal als onderdeel van het proces wordt geaccepteerd. Waar kosten een doorslaggevende factor zijn en de drukbelasting matig is, kan gasbeschermd lassen de pragmatische oplossing zijn, mits rekening wordt gehouden met vervorming en herstelwerkzaamheden.
Ongeacht het proces moet de verbinding worden gecontroleerd, niet zomaar aangenomen. Interne porositeit en onvolledige fusie blijven onzichtbaar aan de oppervlakte, en bij aluminium moet de inspectiemethode geschikt zijn voor een niet-magnetisch materiaal. Een correcte verbinding en de juiste acceptatie ervan zijn essentieel voor een aluminium koelplaat om zijn eigenlijke taak te kunnen uitvoeren. thermisch beheer batterijHet afvoeren van warmte uit de cellen binnen de gestelde afdichtings-, druk- en defectlimieten. Trumonytechs stemt de verbindings- en inspectiemethode af op het plaatontwerp en de toepassing bij de levering. vloeistofgekoelde platen voor EV- en ESS-pakketten.
FAQ
Is wrijvingslassen of vacuümsolderen beter voor een koelplaat van een batterij?
Geen van beide is per definitie beter; het kanaalontwerp en de lektolerantie bepalen de doorslag. FSW is een vastestofverbinding die smeltporositeit voorkomt en geschikt is voor machinaal bewerkte of geëxtrudeerde kanalen, terwijl vacuümsolderen wordt gekozen wanneer de plaat dichte interne ribben nodig heeft die met een ovensolderen kunnen worden gevormd. Er blijft echter één beperking: bij een vastestofverbinding moeten de wortels en de toegang tot de lasnaad nog steeds worden gecontroleerd, waardoor de toegankelijkheid de verbinding kan uitsluiten, zelfs als de lektolerantie gunstig is.
Waarom wordt aluminium gebruikt voor koelplaten als het moeilijker te lassen is?
Aluminium wordt gebruikt omdat de verhouding tussen warmtegeleiding en gewicht en de vervormbaarheid opwegen tegen de moeilijkheid van het lassen. Het geleidt warmte vele malen beter dan roestvrij staal en kan gemakkelijk in complexe kanalen worden gefreesd. Het lage smeltpunt, de oxidefilm en de vervorming die het lassen bemoeilijken, worden ondervangen door oppervlaktevoorbereiding, opspanning en vaak door middel van solid-state lassen.
Hoe controleer je een koudgelaste plaat op interne porositeit zonder deze open te snijden?
Volumetrische niet-destructieve methoden sporen interne porositeit op, voornamelijk röntgenonderzoek en ultrasoon onderzoek. Röntgenonderzoek brengt interne poriën, insluitingen en scheuren in beeld, terwijl ultrasoon onderzoek de echo's van interne defecten meet en werkt met toegang vanaf één zijde. Visueel onderzoek en penetrantonderzoek sporen oppervlaktedefecten afzonderlijk op, maar geen van deze methoden vervangt een druk- of lektest van het voltooide circuit.
Werkt magnetisch deeltjesonderzoek op aluminium koelplaten?
Nee. Magnetisch deeltjesonderzoek vereist een ferromagnetisch materiaal, en aluminium is niet-magnetisch. Inspecteurs controleren aluminiumverbindingen met vloeistofpenetrantonderzoek op oppervlaktedefecten en met röntgen- of ultrasoononderzoek op interne defecten.
Welk verbindingsproces is het meest geschikt voor de grootschalige productie van accupakketten voor elektrische voertuigen?
Voor herhaaldelijk bewerkte of geëxtrudeerde platen in grotere volumes is wrijvingsroerlassen vaak geschikt, omdat de verbinding in vaste toestand consistent is en de kosten voornamelijk bestaan uit gereedschap en opspanmiddelen. Vacuümsolderen blijft de voorkeur genieten wanneer elke plaat complexe interne vinstructuren nodig heeft, ongeacht het volume; de doorslaggevende factor is de geometrie, niet alleen de productiesnelheid.
Verder lezen
- NASA — Wrijvingsroerlassen — Overheid (T1). Ondersteunt het punt dat FSW een vastestofproces is dat de smeltgerelateerde porositeit en vervorming vermijdt die optreden bij het smeltlassen van aluminium.
- NASA — Wrijvingsroerlassen — Overheid (T1). Ondersteunt dat FSW aluminiumlegeringen verbindt die moeilijk te lassen zijn met smeltlassen en zeer sterke, bijna defectvrije verbindingen oplevert, en schrijft het proces toe aan The Welding Institute (1991).
Gerelateerde artikelen
- Overzicht batterijvloeistofkoelsysteem — Uitleg waarom passieve luchtkoeling plaatsmaakte voor vloeistofkoelplaten naarmate de thermische belasting van de batterijen toenam.
- Corrosie vermijden in vloeistofkoelsystemen — Legt de chemische samenstelling van koelvloeistoffen en de corrosieremmers uit die voorkomen dat koelcircuits tijdens gebruik corroderen.
- Vloeistof-lucht warmtewisselaar: Verbeter de koeling en levensduur van elektrische voertuigen — Laat zien hoe het koelcircuit de warmte van de accu afvoert naar de lucht stroomafwaarts van de koelplaat.
- Uitdagingen op het gebied van warmtebeheer overwinnen in de industrie voor elektrische voertuigen: Uitgebreide gids — Stelt de streeftemperaturen op verpakkingsniveau in die de koelplaatkoeling moet handhaven.
- Waarom hebben elektrische voertuigen lithium-ionbatterijen nodig om op te laden en te ontladen? — Achtergrondinformatie over de cellen waarvan de warmte door de koelplaat moet worden afgevoerd.
