
Dans un pack de batteries refroidi par liquide, la soudure est un point de contrôle essentiel pour l'étanchéité et la fiabilité de fabrication. Elle est au même titre que les autres éléments qui déterminent les performances de refroidissement : la géométrie des canaux, le matériau d'interface thermique (TIM) et l'interface de contact, le circuit de refroidissement et la validation de la plaque finie. Une plaque froide transporte la chaleur des cellules vers un fluide de refroidissement en circulation, et ce chemin thermique n'est efficace que si la jonction entre le couvercle et la base reste étanche et conduit la chaleur à travers l'interface. Cet article décrit les différentes méthodes d'assemblage des plaques froides liquides : soudage par friction-malaxage, brasage sous vide et soudage sous protection gazeuse. Il explique également pourquoi l'aluminium est à la fois le matériau idéal et le matériau le plus complexe pour cette application, et comment la qualité de la soudure est vérifiée avant l'expédition d'une plaque. Le sujet traité se limite au chemin thermique cellule-fluide de refroidissement et n'aborde pas la chimie des cellules, la gestion de la batterie (BMS) ni la stratégie énergétique du véhicule.
Défis liés aux plaques froides liquides dans les batteries
Trois contraintes déterminent la conception d'une plaque froide liquide avant son intégration dans un pack : le couplage de conception, la précision de fabrication et le risque de fuite en service. Chacune de ces contraintes correspond à une décision prise par l'ingénieur avant l'assemblage de la plaque, et non après.
La conception doit concilier la dynamique des fluides, le transfert de chaleur et l'agencement structurel. Un réseau de canaux apparemment efficace sur une carte thermique peut engendrer une perte de charge suffisante pour nécessiter une pompe plus puissante ou, au contraire, priver de fluide les zones les plus chaudes. La résistance à l'écoulement et l'uniformité de la température doivent donc être considérées comme un seul et même problème, car toute correction a posteriori perturbe généralement l'autre.
Précision et coût de fabrication sont des impératifs contradictoires. Des tolérances serrées pour les canaux et l'utilisation d'aluminium de haute pureté augmentent le temps d'usinage et le risque de rebuts. Le procédé d'assemblage choisi à cette étape détermine en grande partie le coût unitaire et l'étanchéité de la plaque tout au long de sa durée de vie.
Le risque de fuite est ici plus critique que pour un échangeur de chaleur classique. Dans un circuit de liquide intégré à une batterie en fonctionnement, toute fuite de liquide de refroidissement représente un risque pour la sécurité ; l’intégrité des joints et les tests de pression sont donc des critères de sécurité prioritaires. La stabilité du refroidissement dépend du débit, de la perte de charge et de la température d’entrée, qui doivent rester dans les limites de conception. C’est pourquoi une surveillance constante est indispensable, plutôt que de se fier à une configuration définitive.
Où les plaques froides liquides sont utilisées
C’est l’application, et non une préférence, qui détermine le type de plaque froide le plus adapté. Les quatre groupes ci-dessous partagent le même principe de refroidissement, mais diffèrent par leur flux thermique, leur pression et leur format.
- Batteries de puissance. Les plaques froides gèrent la chaleur des cellules haute capacité des véhicules électriques, maintenant ainsi la température des cellules et l'uniformité de la batterie lors des phases de charge, de décharge et de charge rapide.
- Blocs de stockage d'énergie. Dans les systèmes stationnaires, les plaques maintiennent les cellules proches de leur bande optimale afin que le système reste sûr et efficace sur de longs cycles ; ceci est essentiel pour systèmes de stockage d'énergie par batterie lié aux énergies renouvelables et au réseau électrique.
- Électronique de puissance à flux thermique élevé. Onduleur et Échangeurs de chaleur IGBT, en plus du refroidissement par conversion d'énergie photovoltaïque, utilisez des plaques froides là où le flux de chaleur des composants est concentré.
- Composants de refroidissement de procédé. Les pièces d'échange thermique des lyophilisateurs et des refroidisseurs utilisent des plaques froides à liquide lorsque le contrôle précis de la température est essentiel.
La construction se divise généralement en quelques familles, et cette classification est importante car la méthode d'assemblage en découle. Les plaques brasées sous vide conviennent aux géométries d'ailettes internes complexes ; les plaques soudées par friction-malaxage conviennent aux canaux usinés ou extrudés où la résistance de l'assemblage est primordiale ; les plaques à tubes apparents intègrent des tubes de refroidissement pressés ou collés au corps de la plaque pour une construction simplifiée ; et les plaques à passages percés comportent de longs trous percés au canon dans de l'aluminium ou du cuivre massif. Le coût et la fiabilité ne sont pas des caractéristiques fixes de ces familles. Ils dépendent de la structure, du matériau, de l'étanchéité et des conditions de production. Le choix parmi les différentes options est donc crucial. différents types de plaques de refroidissement Il s'agit en réalité d'un choix concernant la manière dont le circuit de refroidissement sera formé et étanche.
Pourquoi l'aluminium ? Et pourquoi est-il plus difficile à souder ?
L'aluminium s'impose dans les plaques froides grâce à son rapport conductivité/poids et à sa formabilité, et non à sa conductivité brute. Sa conductivité thermique est plusieurs fois supérieure à celle de l'acier inoxydable, ce qui permet à une plaque d'aluminium de dissiper efficacement la chaleur. Le cuivre conduit toujours mieux la chaleur par unité de volume ; l'aluminium l'emporte en termes de conductivité par unité de masse et de facilité d'usinage et de mise en forme pour créer des canaux complexes. Dans un pack, cette plaque plus légère contribue à optimiser l'intégration thermique et structurelle, et le choix du matériau s'arrête là. Il n'a aucune incidence sur l'autonomie du véhicule.
Les propriétés qui rendent l'aluminium facile à façonner le rendent plus difficile à souder proprement. Trois facteurs sont à l'origine de cette difficulté :
- Leur bas point de fusion et leur forte conductivité thermique étendent la zone affectée thermiquement. En soudage par fusion, ils favorisent la porosité et la fissuration lors de la solidification du bain de fusion.
- Une pellicule d'oxyde tenace se forme presque instantanément à la surface. L'oxyde d'aluminium fond à une température bien supérieure à celle du métal de base ; il est donc impératif de l'éliminer avant l'assemblage, sous peine de le voir emprisonné dans la soudure.
- Un coefficient de dilatation thermique élevé engendre davantage de déformations lors du soudage ; par conséquent, un revêtement mince nécessite un dispositif de fixation et un contrôle du processus pour garantir sa planéité.
Ces trois contraintes sont gérables, et les fabricants choisissent le procédé d'assemblage en partie pour les contourner. La préparation de surface, le montage et l'assemblage à l'état solide permettent de préserver les avantages de l'aluminium tout en contrôlant son comportement à chaud.
Procédés d'assemblage : soudage par friction-malaxage (FSW), brasage sous vide et soudage sous protection gazeuse
Aucune méthode d'assemblage n'est universellement adaptée aux plaques froides ; le volume, la pression de service, la complexité du canal, l'alliage et la tolérance aux fuites sont déterminants. Il est également important de bien distinguer les différentes catégories : le soudage par friction-malaxage et le soudage sous protection gazeuse assemblent le métal lui-même, tandis que le brasage sous vide lie les pièces à l'aide d'un alliage d'apport.
Le soudage par friction-malaxage (FSW) est un procédé à l'état solide. Un outil rotatif malaxe l'aluminium pour former un joint sans le faire fondre. Comme le souligne la NASA, le soudage par friction-malaxage permet d'assembler des alliages d'aluminium difficiles à souder par fusion et produit des joints à haute résistance, pratiquement sans défaut. Le Welding Institute a inventé et breveté cette technique en 1991, et la NASA l'a ensuite utilisée pour la fabrication des réservoirs en aluminium des lanceurs spatiaux. Le métal ne se liquéfiant jamais, le FSW évite en grande partie la porosité et les fissures de solidification qui affectent le soudage par fusion. Il convient aux plaques usinées ou extrudées et aux séries répétitives, mais nécessite un montage rigide, des lignes de soudure accessibles et une maîtrise des défauts de pénétration et des défauts de racine ou d'interface.
Le brasage sous vide assemble les plaques à l'aide d'un alliage d'apport qui fond sous l'aluminium de base. La capillarité aspire l'alliage d'apport dans le joint à l'intérieur d'un four sous vide. Sa force réside dans la complexité de la géométrie interne : le brasage permet d'assembler des ailettes denses, pliées ou décalées, sur une grande surface en un seul cycle de four. Les inconvénients sont le coût d'investissement du four, des temps de cycle plus longs et une conductivité du joint limitée par l'alliage d'apport.
Le soudage sous protection gazeuse est un procédé de fusion à l'arc réalisé sous un gaz protecteur. Relativement peu coûteux et offrant une bonne résistance à la pression, il nécessite cependant l'apport de métal d'apport et de chaleur, ce qui augmente les déformations et implique souvent un contrôle accru du procédé ou un traitement après soudage.
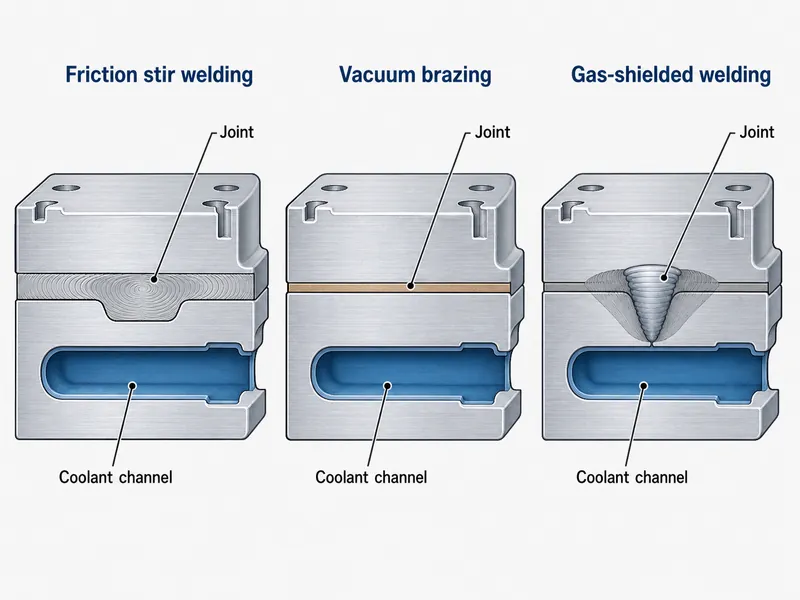
| Processus | Catégorie | Coupe typique | Compromis principal |
|---|---|---|---|
| Soudage par friction-malaxage | Soudage à l'état solide | Canaux usinés/extrudés, volume répétable | Fixation rigide ; lignes de soudure accessibles ; contrôle des racines non soudées |
| brasage sous vide | Brasage (alliage d'apport) | Ailettes internes complexes, densité de surface élevée | Coût et durée du cycle du four ; conductivité déterminée par le matériau de remplissage |
| Soudage sous protection gazeuse | Soudage à l'arc | Constructions à moindre coût nécessitant une résistance à la pression | Apport de chaleur et déformation plus élevés ; remplissage et retouches |
Le contrôle du procédé diffère selon la méthode, il n'existe donc pas de paramètres uniques. Le soudage par friction-malaxage (FSW) est régi par la rotation de l'outil, la vitesse de déplacement, la force d'appui et le dispositif de fixation ; le brasage sous vide par la température du four, le niveau de vide et le choix du métal d'apport ; le soudage sous protection gazeuse par l'apport de chaleur, le métal d'apport et le gaz de protection. Le coût suit la même logique. Le brasage au four engendre des coûts d'équipement et de temps de cycle qui se rentabilisent pour les travaux complexes et à forte mixité, tandis que le soudage par friction-malaxage concentre les coûts sur l'outillage, ce qui est rentable pour les conceptions de plaques reproductibles. Lorsque les fabricants de plaques à froid communiquent des données sur la résistance des joints, la pression ou le temps de cycle, il convient de les considérer comme des données spécifiques au fournisseur, liées à une plaque et à un procédé particuliers, et non comme des constantes générales.
Comment les défauts de soudure nuisent aux performances des plaques froides
Un joint non conforme lors du contrôle met en péril deux éléments distincts : l’étanchéité et le passage de la chaleur. Le fait de les dissocier explique pourquoi un contrôle ultérieur est indispensable.
Des joints faibles ou incomplets constituent avant tout un problème de fuite et de structure. Une faible résistance des joints favorise les fissures et les fuites de liquide de refroidissement, ce qui, à l'intérieur d'un pack de batteries, compromet l'intégrité structurelle et peut dégénérer en incident thermique. La distorsion et la croissance des grains représentent un problème dimensionnel : la déformation d'un revêtement mince compromet la planéité indispensable à un contact uniforme avec les cellules et l'interface thermique, ce qui peut entraîner un refroidissement inégal et des points chauds. Un joint présentant un mauvais contact ou des défauts emprisonnés peut également augmenter la résistance thermique à travers l'interface sur laquelle il repose, un facteur particulièrement important à l'endroit où ce joint se situe sur le chemin de conduction. C'est pourquoi les fabricants encadrent les paramètres d'assemblage selon des plages de tolérance précises. Lorsqu'un procédé utilise un matériau d'apport et un gaz de protection, ils les adaptent à l'alliage plutôt que de les choisir par habitude.
Inspection des soudures à froid : méthodes CND
Les essais non destructifs contrôlent la surface, la zone proche de la surface et les joints internes d'une plaque de production sans la découper. Ils complètent la qualification des procédés et les essais de pression ou d'étanchéité ; ils ne les remplacent pas, et tous les défauts critiques ne sont pas internes. La méthode est choisie en fonction du défaut recherché, et plusieurs méthodes peuvent être utilisées simultanément sur une même plaque.
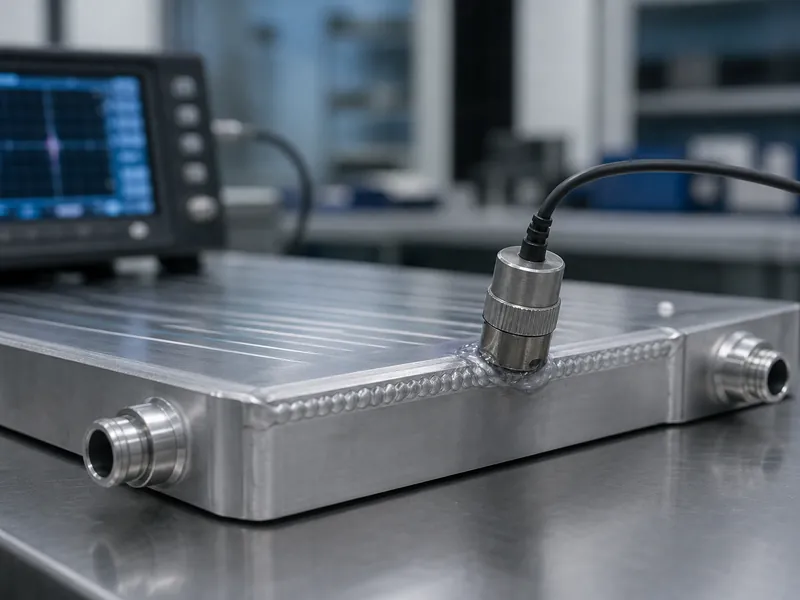
- L'inspection visuelle permet d'évaluer l'intégrité de la surface, son uniformité, les fissures visibles et la porosité ; il s'agit d'une première étape qui ne permet pas de voir à l'intérieur du joint.
- Les tests radiographiques (RT) utilisent l'énergie des rayons X ou gamma pour révéler la porosité interne, les inclusions et les fissures, et ils laissent un enregistrement d'image permanent, utile pour les géométries complexes bien que plus lent.
- Le contrôle par ultrasons (UT) envoie un son à haute fréquence dans le joint et lit les échos des défauts internes ; il convient aux sections plus épaisses et à un accès unilatéral.
- Le contrôle par ressuage (PT) attire le colorant dans les défauts débouchants en surface et convient à l'aluminium non magnétique.
- Le contrôle par courants de Foucault permet de détecter les défauts proches de la surface grâce aux courants induits.
Une précaution particulière s'impose pour l'aluminium : le contrôle par magnétoscopie repose sur un matériau ferromagnétique et ne s'applique donc pas aux plaques froides en aluminium comme il le fait pour les soudures en acier. Il est alors nécessaire d'utiliser des méthodes de ressuage ou volumétriques. L'opérateur Trumonytechs inspecte le cordon de soudure après chaque soudage et sélectionne la méthode, ou une combinaison de méthodes, la plus adaptée au joint et à la géométrie observés. Des tests de pression et d'étanchéité sont ensuite effectués pour confirmer l'étanchéité du circuit en conditions de service avant la mise en emballage de la plaque.
Options de montage de plaques froides pour votre pack
Le choix du procédé d'assemblage doit commencer par l'étude de la conception des canaux de la plaque et de sa tolérance aux fuites. Il convient ensuite d'évaluer les procédés en fonction de l'alliage, de l'épaisseur, de l'accessibilité des lignes de soudure, du volume de production et du mode d'inspection du joint. Une plaque usinée ou extrudée ne tolérant aucune fuite oriente souvent vers un assemblage à l'état solide, à condition que les lignes de soudure soient accessibles et que les cordons puissent être vérifiés. Une plaque nécessitant des ailettes internes denses oriente vers le brasage, car le brasage au four permet d'obtenir une géométrie inaccessible à l'outil de brassage, la conductivité limitée par le métal d'apport étant acceptée comme inhérente au procédé. Lorsque le coût est un facteur déterminant et que la pression requise est modérée, le soudage sous protection gazeuse peut constituer la solution pragmatique, en tenant compte des déformations et des reprises.
Quel que soit le procédé, l'assemblage doit être vérifié, et non présumé. La porosité interne et la fusion incomplète restent invisibles en surface, et sur l'aluminium, la méthode d'inspection doit être adaptée à un matériau non magnétique. La qualité de l'assemblage et sa validation sont essentielles pour qu'une plaque froide en aluminium puisse remplir pleinement sa fonction. gestion thermique des batteries: évacuer la chaleur des cellules dans les limites d'étanchéité, de pression et de défauts spécifiées. Trumonytechs adapte la méthode d'assemblage et d'inspection à la conception et à l'usage de la plaque lors de la fourniture plaques refroidies par liquide pour les packs de véhicules électriques et de stockage d'énergie.
FAQ
Pour une plaque froide de batterie, le soudage par friction-malaxage ou le brasage sous vide sont-ils préférables ?
Aucune des deux méthodes n'est systématiquement meilleure ; la conception du canal et la tolérance aux fuites sont déterminantes. Le soudage par friction-malaxage (FSW) est un assemblage à l'état solide qui évite la porosité de fusion et convient aux canaux usinés ou extrudés, tandis que le brasage sous vide est privilégié lorsque la plaque nécessite des ailettes internes denses, réalisables par brasage au four. Une limite demeure : l'accessibilité des racines et de la ligne de soudure d'un assemblage à l'état solide doit être vérifiée ; une accessibilité insuffisante peut donc constituer un obstacle, même si la tolérance aux fuites est favorable.
Pourquoi utilise-t-on l'aluminium pour les plaques froides s'il est plus difficile à souder ?
L'aluminium est utilisé car son rapport conductivité/poids et sa formabilité compensent largement la difficulté de soudage. Il conduit la chaleur plusieurs fois mieux que l'acier inoxydable et s'usine facilement pour former des canaux complexes. Le bas point de fusion, la couche d'oxyde et les déformations qui compliquent le soudage sont maîtrisés grâce à une préparation de surface, un outillage adapté et, souvent, un assemblage à l'état solide.
Comment contrôler la porosité interne d'une soudure à froid sans l'ouvrir ?
Les méthodes non destructives volumétriques permettent de détecter la porosité interne, principalement par radiographie et par ultrasons. La radiographie visualise les pores, les inclusions et les fissures internes, tandis que les ultrasons analysent les échos provenant des défauts internes et fonctionnent avec un accès unilatéral. Les contrôles visuels et par ressuage détectent séparément les défauts de surface, mais aucune de ces méthodes ne remplace un test de pression ou d'étanchéité du circuit fini.
L'inspection par particules magnétiques est-elle efficace sur les plaques froides en aluminium ?
Non. Le contrôle par magnétoscopie nécessite un matériau ferromagnétique, or l'aluminium est amagnétique. Les inspecteurs vérifient les joints en aluminium par ressuage pour détecter les défauts de surface et par radiographie ou ultrasons pour les défauts internes.
Quel procédé d'assemblage convient à la production en grande série de batteries pour véhicules électriques ?
Pour la production en grande série de plaques usinées ou extrudées de manière répétitive, le soudage par friction-malaxage est souvent la solution idéale, car son joint à l'état solide est homogène et son coût réside principalement dans l'outillage et les dispositifs de fixation. Le brasage sous vide reste préférable lorsque chaque plaque nécessite des structures internes à ailettes complexes, quel que soit le volume ; le facteur déterminant est alors la géométrie, et non le seul débit.
Pour en savoir plus
- NASA — Soudage par friction-malaxage — Gouvernement (T1). Appuie le point selon lequel le FSW est un processus à l'état solide qui évite la porosité et la distorsion liées à la fusion observées dans le soudage par fusion de l'aluminium.
- NASA — Soudage par friction-malaxage — Gouvernement (T1). Soutient que le FSW assemble des alliages d'aluminium difficiles à souder par fusion et produit des joints à haute résistance et presque sans défaut, et attribue le procédé au Welding Institute (1991).
Articles connexes
- Vue d'ensemble du système de refroidissement liquide de la batterie — Explique pourquoi le refroidissement passif par air a cédé la place aux plaques froides liquides à mesure que les charges thermiques des batteries augmentaient.
- Éviter la corrosion dans les systèmes de refroidissement par liquide — Explique la chimie du liquide de refroidissement et les inhibiteurs qui empêchent la corrosion des boucles de plaques froides en service.
- Échangeur de chaleur liquide-air : Améliore le refroidissement et l’autonomie des véhicules électriques — Montre comment le circuit de refroidissement évacue la chaleur de la batterie vers l'air en aval de la plaque froide.
- Surmonter les défis de la gestion thermique dans l'industrie des véhicules électriques : Guide complet — Définit les températures cibles au niveau du pack que le refroidissement par plaque froide est conçu pour maintenir.
- Pourquoi les véhicules électriques ont-ils besoin de batteries au lithium-ion pour la charge et la décharge ? — Informations générales sur les cellules dont la chaleur doit être évacuée par la plaque froide.
