
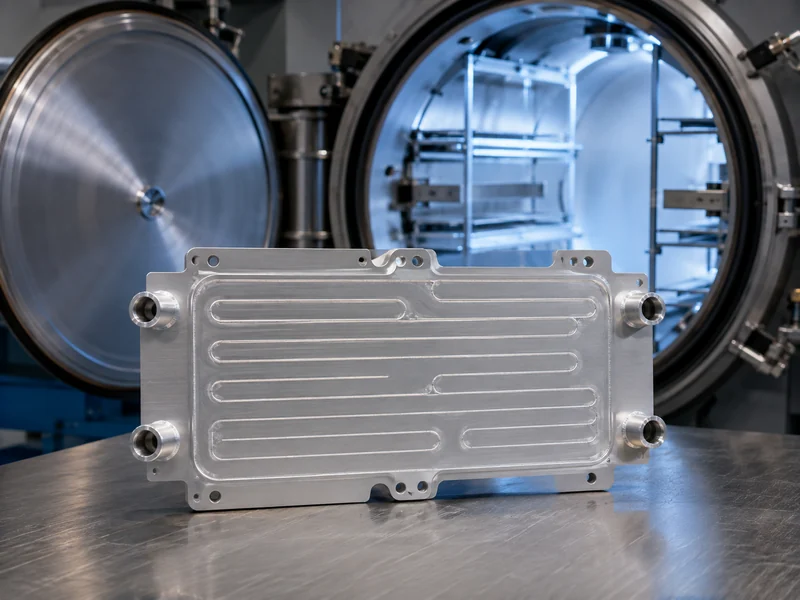
Le brasage sous vide de l'aluminium assemble des pièces en aluminium à l'intérieur d'un four étanche sous vide, sans flux à aucune étape. Cette absence de flux est l'une des raisons pour lesquelles ce procédé est utilisé pour les plaques froides étanches des batteries, où le liquide de refroidissement doit circuler librement dans le pack. Le procédé consiste à faire fondre une fine couche d'alliage aluminium-silicium entre les surfaces à assembler, tandis que le métal de base reste solide. Ainsi, une plaque froide peut être scellée au niveau de nombreux joints internes en un seul cycle de four. Cette même capacité à réaliser le brasage en un seul cycle lui permet de concurrencer le brasage sous atmosphère contrôlée pour les composants thermiques des véhicules électriques et des systèmes de stockage d'énergie. Elle détermine également les principaux coûts : un four sous vide parfaitement étanche, une propreté rigoureuse et un contrôle précis de la teneur en magnésium de l'alliage. Cet article décrit le fonctionnement du procédé, ses conditions de mise en œuvre, sa comparaison avec le brasage sous atmosphère contrôlée et les points à vérifier lorsque la pièce brasée est une plaque froide liquide.
Qu'est-ce que le brasage sous vide de l'aluminium et comment fonctionne-t-il ?
Le brasage sous vide de l'aluminium repose sur le vide, et non sur un flux chimique, pour préparer le passage du métal d'apport. L'aluminium forme presque instantanément une pellicule d'oxyde tenace à l'air libre, et c'est cette pellicule – et non le métal lui-même – qui constitue le véritable obstacle à l'assemblage. Une étude sur le brasage, publiée dans *Materials* (2022), indique que l'alumine fond à près de 2 072 °C, bien au-dessus du point de fusion de l'aluminium (environ 660 °C). L'oxyde ne peut donc pas être simplement fondu à la température de brasage. Le procédé doit contourner l'oxyde au lieu de le traverser.
Deux phénomènes permettent de contourner l'oxyde : une différence de dilatation thermique qui fissure le film, et le magnésium qui capte l'oxygène résiduel. L'aluminium se dilate beaucoup plus que son propre oxyde lorsque l'assemblage chauffe. Le film natif, mince (quelques nanomètres d'épaisseur seulement, de l'ordre de 2 à 5 nm selon la même étude), se fissure sous l'effet de cette différence de dilatation, permettant ainsi au métal d'apport liquide d'atteindre le métal sous-jacent. Le magnésium contenu dans le métal d'apport ou le revêtement se vaporise alors sous vide et agit comme un capteur d'oxygène, éliminant l'oxygène résiduel et décomposant l'oxyde de surface restant afin que le métal d'apport puisse s'écouler et former des cordons.
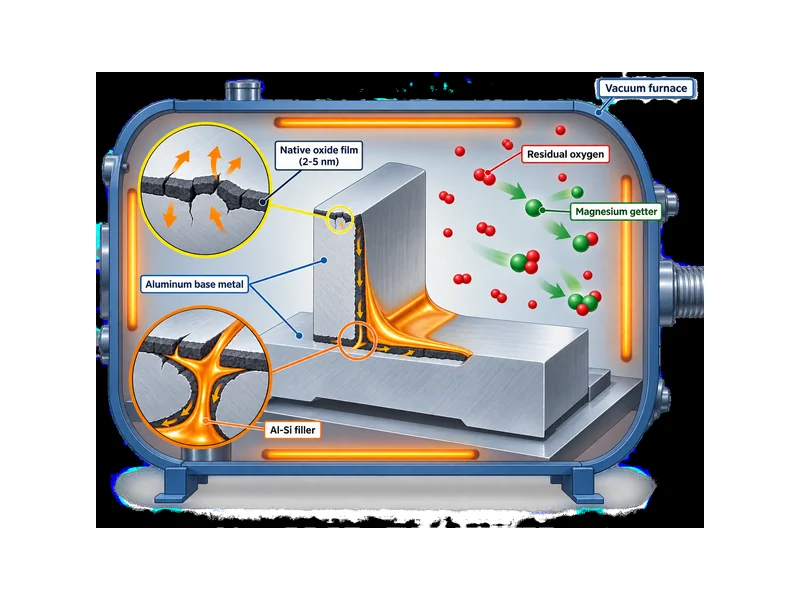
Le matériau d'apport constitue la seconde partie du mécanisme et se présente généralement sous forme de couche de revêtement plutôt que d'élément séparé. Au moins une des pièces à assembler est généralement fournie sous forme de feuille de brasage : un noyau en aluminium laminé avec un fin revêtement en aluminium-silicium qui fond sous le noyau. Lors du cycle, le revêtement fond, s'écoule par capillarité dans le joint et se solidifie en refroidissant. Le métal de base ne fond jamais, ce qui préserve la géométrie du joint et les tolérances de la pièce – un point crucial lorsque la “ pièce ” est une plaque froide dont la planéité influe directement sur le contact thermique.
Conditions de traitement et métaux d'apport
Deux températures, très proches l'une de l'autre, encadrent le procédé. La température de brasage doit rester supérieure au point de fusion du métal d'apport mais inférieure à celui de l'alliage de base. Pour la plupart des systèmes en aluminium, cet écart est faible. Les sources industrielles situent la plage de fonctionnement entre 580 et 620 °C environ (1 080 et 1 150 °F), la valeur exacte dépendant de l'alliage, de la masse totale chargée dans le four et des caractéristiques de ce dernier. Cette faible marge explique pourquoi l'homogénéité du four et la masse thermique de la charge sont des variables de procédé essentielles, et non des paramètres secondaires. Une charge importante ou irrégulière, dont la température est trop basse, peut entraîner des joints non brasés, tandis que les zones plus légères surchauffent.
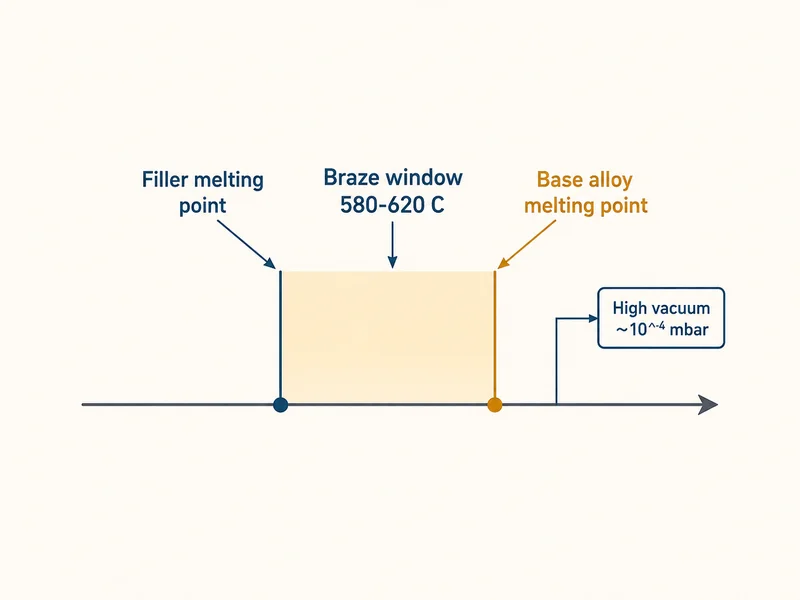
Le niveau de vide est l'autre paramètre déterminant. Le brasage de l'aluminium sans flux requiert généralement un vide poussé (souvent de l'ordre de 10⁻⁴ mbar ou mieux) et l'utilisation d'un matériau absorbant l'oxygène résiduel afin d'éviter la réoxydation des surfaces récemment fissurées. Les valeurs rapportées varient selon l'unité de mesure et la source ; il convient donc de vérifier le point de consigne d'un four donné en se référant à sa propre procédure de traitement, et non à une valeur générale.
La chimie du métal d'apport découle de ces deux conditions. Les alliages aluminium-silicium induisent l'abaissement du point de fusion, permettant ainsi au métal d'apport de s'écouler en dessous du point de fusion du métal de base. Le magnésium, quant à lui, favorise les étapes de piégeage et de rupture des oxydes au-dessus. Pour la spécification d'une pièce, le métal d'apport et l'alliage de base doivent être considérés comme un système compatible. Une teneur en silicium ou un taux de gainage relevé dans une fiche technique ne doit pas être extrapolé à un autre alliage sans consulter les spécifications propres à ce matériau.
Brasage sous vide vs. brasage sous atmosphère contrôlée
Le choix entre le brasage sous vide et le brasage sous atmosphère contrôlée (BAC) dépend de l'alliage et du métal d'apport, de la tolérance au flux et de la rentabilité du four, et non de la sophistication du procédé. Le BAC chauffe les pièces sous gaz inerte et utilise un flux fluoré pour éliminer l'oxyde et protéger les surfaces propres. Le brasage sous vide, quant à lui, élimine l'oxygène et ne nécessite aucun flux. Les deux procédés permettent d'obtenir des joints en aluminium de qualité lorsque leurs exigences en matière de matériaux et de procédés sont respectées. Les facteurs déterminants sont donc l'alliage et le métal d'apport, la maîtrise du procédé et le volume de production.
Le magnésium se comporte différemment selon le procédé utilisé. En brasage sous vide, il est un atout : le magnésium qui se vaporise est celui qui assure la neutralisation des impuretés. Dans un procédé à flux, il est plus souvent perçu comme une contrainte, car il peut interférer avec la chimie du flux fluoré. La plage de teneur en magnésium utilisable pour le brasage assisté par ordinateur (BAO) doit donc être vérifiée en fonction du flux et de l'alliage utilisés, et non présumée. Le choix du procédé le plus adapté à une conception donnée dépend de l'alliage, du métal d'apport ou de revêtement, et du procédé qualifié, en tenant compte du coût et du volume de production. Lorsque l'utilisation d'un four sous vide étanche et le respect des normes de propreté requises sont justifiés, le brasage sous vide est la solution idéale. Lorsque les volumes sont importants et que l'alliage et le flux sont compatibles, le coût inférieur du four et le débit supérieur du BAO sont souvent déterminants.
| Facteur | brasage sous vide | Brasage sous atmosphère contrôlée (CAB) |
|---|---|---|
| Flux | Aucun ; aucun résidu de flux à nettoyer | Flux fluoré requis, puis manipulé/nettoyé |
| Magnésium | Utilisé activement — se vaporise pour capter l'oxygène | Peut interférer avec le flux fluoré ; vérifier la plage de fonctionnement pour chaque flux/alliage. |
| Four et débit | Four sous vide scellé ; nécessite davantage de capitaux | Généralement, coût inférieur, débit supérieur |
| Finition | surface propre et sans flux | Les résidus de flux sont gérés dans le cadre du processus. |
La différence de résidus est cruciale pour les systèmes de refroidissement. Un joint sans flux ne laisse aucun résidu corrosif dans les passages du fluide de refroidissement, éliminant ainsi une voie de corrosion à long terme dans un circuit étanche. En contrepartie, il faut considérer le coût et la maîtrise des processus : un four sous vide doit garantir une étanchéité parfaite et une pression stable, et les matières premières doivent être propres à la réception, ce qui représente un investissement supplémentaire et exige une grande rigueur.
Plaques froides étanches en aluminium pour la gestion thermique des batteries
Une plaque froide liquide est constituée de deux couches d'aluminium ou plus — une couche de canaux et un revêtement — qui doivent être liées pour former un passage étanche au fluide de refroidissement entre les cellules et le circuit. Le brasage réalise tous ces joints internes simultanément sous une chaleur uniforme. La déformation reste faible sur une grande plaque, et les nombreux canaux parallèles sont soudés en une seule passe, au lieu d'une soudure à la fois. Chaque joint interne représente un point de fuite potentiel ; l'étanchéité hermétique d'un réseau de canaux complet en un seul cycle est donc difficile à égaler par assemblage localisé.
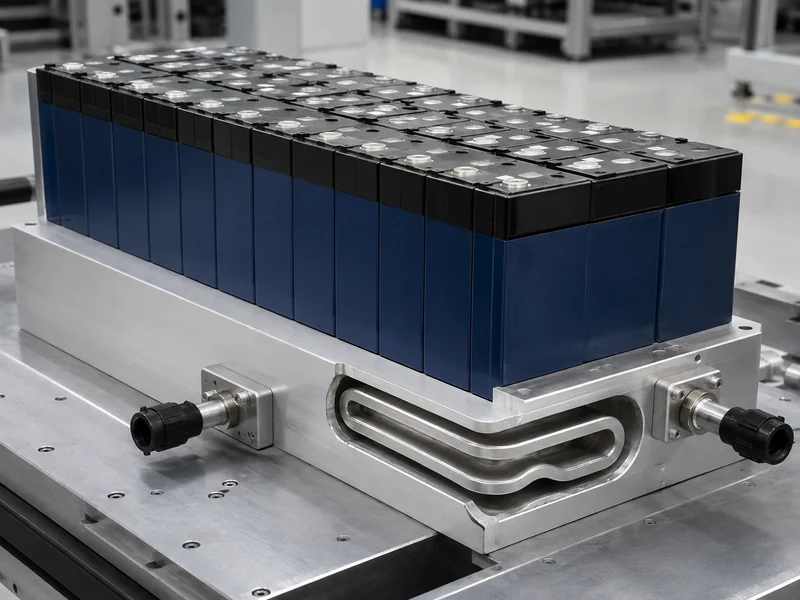
Le brasage sous vide n'est pas la seule méthode de fermeture d'une plaque froide, et son choix dépend de la conception. Les plaques embouties et brasées, le soudage par friction-malaxage et d'autres techniques d'assemblage conviennent chacune à des géométries et des volumes de canaux différents ; la méthode d'assemblage doit donc être choisie dès la conception, et non après. Les compromis entre les différentes options sont à considérer. méthodes d'assemblage et de soudage à froid La complexité des rainures, la planéité requise et le nombre de joints étanches nécessaires simultanément sont des facteurs importants. Lorsqu'une plaque comporte de nombreuses rainures internes fines devant être étanches en une seule passe, le brasage, grâce à sa capacité à réaliser des joints simultanés, présente un avantage pratique indéniable.
Étant donné que la plaque brasée se trouve directement sur le trajet thermique entre la cellule et le fluide de refroidissement, son processus de fabrication est indissociable de sa fonction thermique. C'est là que… solutions de plaques froides personnalisées Le matériel utilisé comprend des composants dont la configuration des canaux, la planéité et les raccords de refroidissement sont adaptés à un format de cellule et à une géométrie de pack spécifiques. Cette adaptation aux cellules permet de définir simultanément le processus d'assemblage, la planéité de la plaque et l'interface entre les cellules, et non séparément. Trumonytechs conçoit et fabrique des plaques froides en aluminium pour batteries de véhicules électriques et de stockage d'énergie en tenant compte de ce chemin thermique, en reliant la plaque brasée aux matériaux d'interface et au circuit de refroidissement.
Considérations relatives à la conception et à la vérification
Trois conséquences du brasage sous vide de l'aluminium nécessitent une planification avant le cycle de cuisson, et non après : l'influence du cycle thermique sur l'état de trempe de la pièce, le niveau d'exigence en matière de propreté et la méthode de vérification de l'étanchéité des joints. Les températures de brasage étant proches du point de fusion de nombreux alliages d'aluminium, le cycle peut modifier l'état mécanique de la pièce. La nécessité d'un traitement thermique post-brasage (trempe, traitement thermique complet ou absence de traitement) dépend de l'alliage, de sa traitabilité, de l'état de trempe visé et du procédé qualifié. Ce choix doit être déterminé à partir des spécifications du matériau, en même temps que le choix de l'alliage.
La propreté et l'ajustement sont les prochains paramètres à contrôler ; ils sont considérés comme des variables et non comme des critères de réussite/échec. Le brasage sous vide ne comporte aucun flux pour compenser la contamination de surface ; par conséquent, la présence d'huile, d'oxyde et de débris sur la pièce se traduit directement par des joints non remplis ou fragiles. Les tolérances d'assemblage et les jeux de joint doivent également rester dans la plage où la capillarité permet l'absorption du métal d'apport, car un jeu trop important compromet le joint. La vérification est simple : il faut s'assurer de la propreté de la pièce à réception et de l'ajustement du joint conformément aux spécifications de brasage avant le chargement, et non après un test d'étanchéité non concluant.
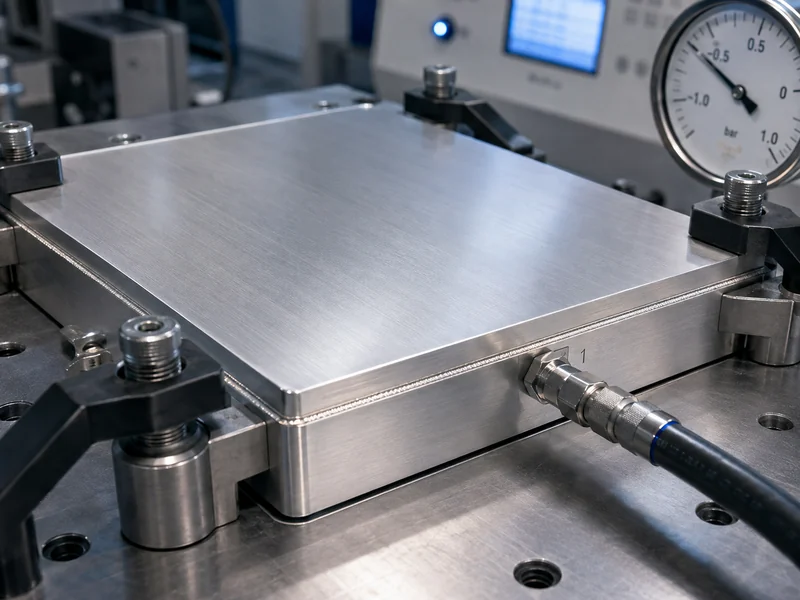
L'étanchéité, la planéité et les performances thermiques sont toutes vérifiées sur une plaque froide, mais elles relèvent de différents types de vérification et il est préférable de les dissocier. L'étanchéité est généralement prouvée par un contrôle d'étanchéité : un test de pression et, pour les fuites minimes, un test d'étanchéité à l'hélium. Un test d'éclatement ou de pression d'épreuve, en revanche, est souvent un test de qualification destructif réalisé sur des échantillons, et non un test de validation sur chaque pièce. La planéité est généralement mesurée après brasage, car le cycle thermique peut induire une déformation qui dégrade le contact avec les cellules. L'uniformité de la température sur la plaque est un critère de performance thermique qui relève de la validation de la conception, et non de l'acceptation unitaire. Les tests applicables à une plaque donnée, et à quelle étape, doivent être définis à partir du plan de la pièce et de son plan de validation, de conception et de répétabilité (DVP&R) ou de son plan de contrôle, et non par une séquence fixe et standardisée.
Conclusion
Le brasage sous vide de l'aluminium se présente comme une méthode d'étanchéité monocycle sans flux : il contourne l'oxyde d'aluminium en éliminant l'oxygène et en utilisant du magnésium comme agent de désoxydation, et assure l'étanchéité simultanée de nombreux joints internes avec une faible déformation. Son principal inconvénient réside dans l'utilisation d'un four étanche coûteux et dans des exigences strictes en matière de propreté et d'ajustement. Le choix entre cette méthode et le brasage conventionnel (CAB) ne se résume pas à une opposition entre une méthode plus récente et une méthode plus ancienne ; ce sont l'alliage et le métal d'apport adaptés, le procédé qualifié et le volume de production qui déterminent le choix. L'absence de flux est un argument de résistance à la corrosion, et non un gage de qualité supérieure. Pour une plaque froide de batterie, la démarche pratique consiste à définir la méthode d'assemblage, l'alliage, le traitement thermique post-brasage, ainsi que les critères de planéité et d'étanchéité, en lien avec la conception du canal. Chaque élément doit être vérifié par rapport aux spécifications du matériau et au plan de vérification du programme. Trumonytechs peut aider à valider ces variables en fonction d'un format de cellule et d'un circuit de refroidissement spécifiques lors de l'adaptation d'une plaque à un pack.
FAQ
Ai-je besoin d'un brasage sous vide plutôt que d'un brasage CAB si mon alliage d'aluminium a une teneur élevée en magnésium ?
Le magnésium est un facteur parmi d'autres, et non un élément déterminant à lui seul. En brasage sous vide, il est très utile car, en se vaporisant, il contribue à l'élimination de l'oxygène résiduel. Dans un procédé à flux, il constitue plus souvent une contrainte car il peut interférer avec la chimie du flux fluoré. Il convient donc de vérifier la plage de teneur en magnésium admissible pour le brasage à l'arc avec flux et alliage spécifiques. Avant d'opter pour l'une ou l'autre méthode, assurez-vous de la compatibilité de l'alliage et du métal d'apport et vérifiez leur adéquation au procédé validé.
À quelle température et à quel niveau de vide s'effectue le brasage sous vide de l'aluminium ?
Le brasage sous vide de l'aluminium s'effectue généralement entre 580 et 620 °C (environ 1 080 à 1 150 °F) sous vide poussé, souvent de l'ordre de 10⁻⁴ mbar ou mieux. La recette exacte dépend de l'alliage, de la charge du four et du four lui-même. L'écart entre le point de fusion du métal d'apport et celui de l'alliage de base étant faible, c'est la recette adaptée à une pièce donnée qui prévaut, et non une valeur générale.
Les pièces en aluminium brasées sous vide nécessitent-elles une trempe ou un traitement thermique ultérieur ?
Le traitement post-brasage n'est pas automatique ; il dépend de l'alliage et de l'état de revenu requis par la pièce, et non du procédé de brasage lui-même. Les températures de brasage étant proches du point de fusion de nombreux alliages d'aluminium, le cycle thermique peut modifier l'état mécanique de la pièce. La nécessité d'une trempe, d'un traitement thermique complet post-brasage, ou l'absence de traitement, dépend de l'alliage, de sa traitabilité thermique, de l'état de revenu cible et du procédé qualifié. Il est donc impératif de prendre cette décision en se basant sur les spécifications du matériau et de l'alliage, et non a posteriori.
Le brasage sous vide est-il préférable au brasage CAB pour garantir l'étanchéité des plaques froides des batteries de véhicules électriques ?
Aucun des deux procédés n'est intrinsèquement meilleur pour les tôles froides ; le choix dépend de l'alliage et du métal d'apport, de la conception des canaux et du volume à usiner. Le brasage sous vide, grâce à l'absence de flux, ne laisse aucun résidu corrosif dans les passages de refroidissement et permet de sceller de nombreux joints internes en un seul cycle, ce qui convient aux tôles complexes. Le brasage assisté par ordinateur (CAB) peut s'avérer plus économique pour les grandes séries lorsque l'alliage et le flux sont compatibles. Il est essentiel de vérifier la compatibilité de l'alliage, du métal d'apport et du procédé qualifié avant de prendre une décision.
Le brasage sous vide permet-il de sceller en un seul cycle une plaque froide comportant de nombreux canaux internes ?
Le brasage sous vide forme simultanément tous les joints internes sous une chaleur uniforme, permettant ainsi de sceller une plaque comportant de nombreux canaux parallèles en un seul cycle de four avec une faible déformation. Ce fonctionnement simultané des joints constitue un avantage pratique pour les plaques dont les canaux seraient difficiles à sceller un par un.
Pour en savoir plus
- Brasage plasma sans flux de l'aluminium dans une atmosphère XHV locale, *Materials* (MDPI, 2022) — Recherche évaluée par des pairs. Appuie la physique de la couche d'oxyde sous-jacente au brasage de l'aluminium sans flux (épaisseur de l'oxyde natif et points de fusion de l'alumine et de l'aluminium) ; s'applique au mécanisme, et non à une recette de production spécifique.
- Conseil des extrudeurs d'aluminium — Ressources sur le brasage — Document technique d'une association de l'industrie de l'aluminium, pour un aperçu général du brasage de l'aluminium et une comparaison entre le brasage sous vide et le brasage conventionnel ; ne constitue pas une source pour les paramètres spécifiques aux pièces.
Articles connexes
- Refroidisseurs pour centres de données : choisir entre les systèmes à air et les systèmes à eau — explique où se situe un refroidisseur dans la chaîne de refroidissement et comment choisir entre les installations refroidies par air et celles refroidies par eau en amont de la boucle de plaque froide.
- Qu'est-ce qu'une plaque froide tubulaire ? — décrit une construction alternative à plaque froide, où les tubes sont collés sur une base en aluminium au lieu d'être brasés dans des canaux internes.
- Comment fonctionne le refroidissement par caloduc et quand faut-il l'utiliser ? — permet au lecteur de comparer le transport par caloduc passif à celui par plaque froide liquide pour une puissance thermique donnée.
- Qu'est-ce que le transfert de chaleur ? Explication détaillée — passe en revue les principes fondamentaux de la conduction et de la convection qui sous-tendent le trajet thermique entre la cellule et le fluide de refroidissement qu'une plaque froide doit assurer.
- Installation des plaques froides liquides étape par étape — explique en détail l'installation d'une plaque froide liquide finie pour un contact et un écoulement stables une fois qu'elle a été brasée et vérifiée.
