
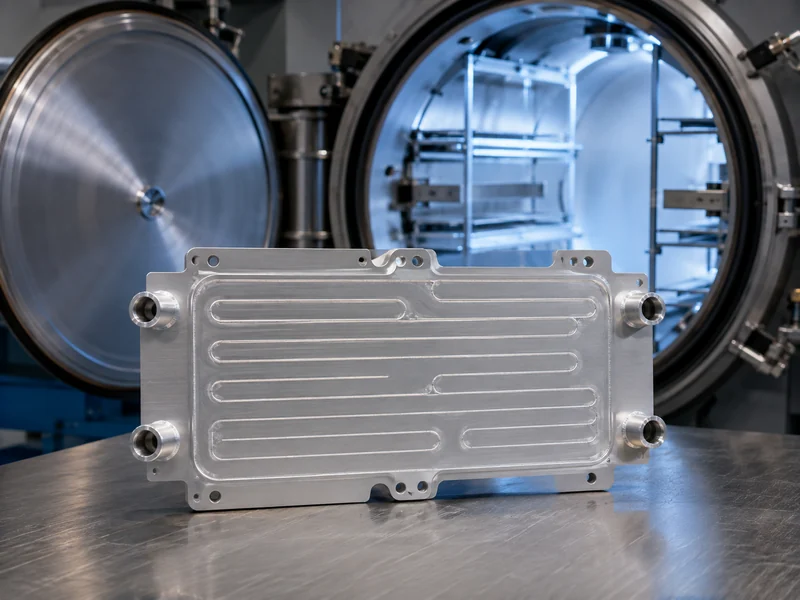
A brasagem a vácuo de alumínio une conjuntos de alumínio dentro de um forno selado e evacuado, sem fluxo em nenhuma etapa. Essa característica de ausência de fluxo é um dos motivos pelos quais o processo é utilizado em placas frias de baterias com vedação hermética, onde o fluido refrigerante precisa circular pelo conjunto sem vazar. O processo funde uma fina camada de alumínio-silício entre as superfícies de contato, enquanto o metal base permanece sólido. Assim, uma placa fria pode ser selada em diversas juntas internas em um único ciclo do forno. Essa mesma característica de ciclo único é o que torna o processo competitivo com a brasagem em atmosfera controlada para componentes térmicos de veículos elétricos e sistemas de armazenamento de energia. Além disso, o processo define os principais custos: um forno a vácuo bem selado, limpeza rigorosa e controle preciso do teor de magnésio da liga. Este artigo aborda o funcionamento do processo, as condições em que é operado, sua comparação com a brasagem em atmosfera controlada e os pontos a serem verificados quando a peça brasada é uma placa fria líquida.
O que é brasagem a vácuo de alumínio e como funciona
A brasagem a vácuo de alumínio depende do vácuo, e não de um fluxo químico, para abrir caminho para o material de adição. O alumínio forma uma película de óxido tenaz quase instantaneamente no ar, e essa película — não o metal — é o verdadeiro obstáculo à união. Uma pesquisa sobre brasagem publicada na revista *Materials* (2022) observa que a alumina funde a cerca de 2.072 °C, muito acima do ponto de fusão do alumínio, que é de aproximadamente 660 °C, portanto, o óxido não pode simplesmente ser derretido na temperatura de brasagem. O processo precisa contornar o óxido, em vez de atravessá-lo.
Dois efeitos contornam o óxido: uma diferença na dilatação térmica que causa fissuras na película e o magnésio que remove o oxigênio residual. O alumínio se expande consideravelmente mais do que seu próprio óxido à medida que o conjunto aquece. A fina película nativa — com apenas alguns nanômetros de espessura, na ordem de 2 a 5 nm, segundo o mesmo trabalho publicado — se rompe devido a essa diferença, permitindo que o material de enchimento líquido atinja o metal subjacente. O magnésio presente no material de enchimento ou revestimento vaporiza-se no vácuo e atua como um agente removedor, eliminando o oxigênio residual e decompondo o óxido superficial remanescente, permitindo que o material de enchimento flua e forme filetes.
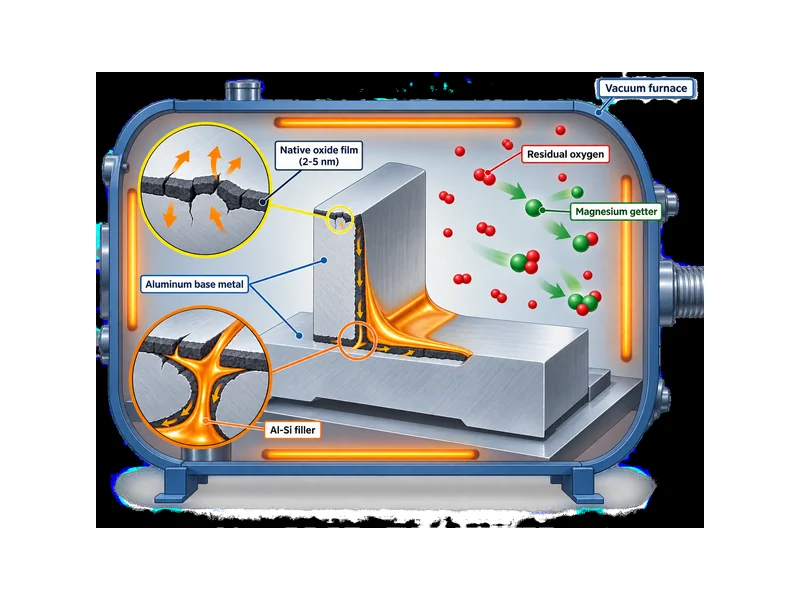
O material de enchimento é a segunda metade do mecanismo e geralmente chega como uma camada de revestimento em vez de uma adição separada. Pelo menos uma das peças de acoplamento é normalmente fornecida como uma folha de brasagem — um núcleo de alumínio laminado com um revestimento fino de alumínio-silício que derrete abaixo do núcleo. Durante o ciclo, o revestimento derrete, flui por ação capilar para a junta e solidifica ao esfriar. O metal base nunca derrete, portanto a geometria da junta e as tolerâncias da peça são preservadas — o que é importante quando a "peça" é uma placa fria cuja planicidade influencia diretamente o contato térmico.
Condições do processo e metais de adição
Duas temperaturas regem o processo, e elas são muito próximas. A temperatura de brasagem precisa permanecer acima do ponto de fusão do material de adição, mas abaixo do ponto de fusão da liga base, e para a maioria dos sistemas de alumínio essa diferença é pequena. Fontes da indústria indicam que a faixa de trabalho fica em torno de 580–620 °C (cerca de 1.080–1.150 °F), com a receita exata dependendo da liga, da massa total carregada no forno e do próprio forno. Essa margem estreita é o motivo pelo qual a uniformidade do forno e a massa térmica da carga são variáveis do processo, e não considerações posteriores. Uma carga pesada ou irregular, com temperatura abaixo do ideal, pode deixar juntas incompletas enquanto seções mais leves superaquecem.
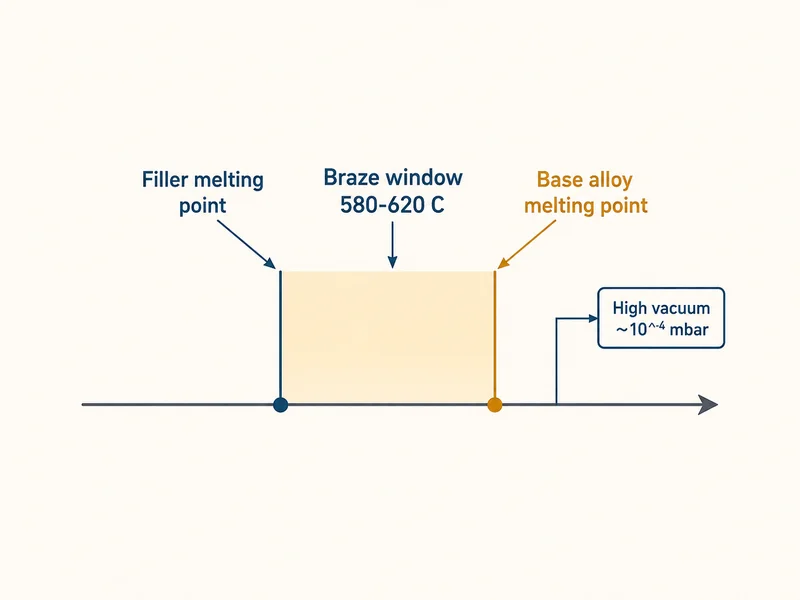
O nível de vácuo é a outra condição de controle. A brasagem de alumínio sem fluxo geralmente requer um alto vácuo — comumente citado em torno de 10⁻⁴ mbar ou melhor — juntamente com material absorvente para capturar o oxigênio residual que reoxidaria superfícies recém-trincadas. Os valores relatados variam de acordo com a unidade de medida e a fonte, portanto, o ponto de ajuste de um forno específico deve ser confirmado com base em sua própria receita qualificada, e não em um valor genérico.
A composição química do material de enchimento decorre de ambas as condições. As ligas de alumínio-silício proporcionam a depressão do ponto de fusão que permite que o material de enchimento flua abaixo do ponto de fusão do metal base, enquanto o magnésio promove as etapas de remoção de impurezas e ruptura do óxido acima desse ponto. Para especificar uma peça, o material de enchimento e a liga base devem ser tratados como um sistema compatível. Um teor de silício ou uma taxa de revestimento obtidos de uma ficha técnica não devem ser assumidos para uma liga diferente sem verificar as especificações específicas desse material.
Brasagem a vácuo versus brasagem em atmosfera controlada
A escolha entre brasagem a vácuo e brasagem em atmosfera controlada (CAB) depende da liga e do sistema de enchimento, da tolerância ao fluxo e da viabilidade econômica do forno — e não de qual processo é mais avançado. A CAB aquece as peças sob um gás inerte e utiliza um fluxo de fluoreto para remover o óxido e proteger as superfícies limpas. A brasagem a vácuo remove o oxigênio e não utiliza fluxo algum. Ambos os processos podem produzir juntas de alumínio de boa qualidade quando os requisitos de material e processo são atendidos. Os fatores decisivos na prática são, portanto, a liga e o sistema de enchimento, o processo qualificado e o volume de produção.
O magnésio comporta-se de forma diferente nas duas rotas. Na brasagem a vácuo, ele é ativamente útil: o magnésio que vaporiza é o mesmo magnésio que realiza a captura do material. Em um processo baseado em fluxo, ele é mais frequentemente descrito como uma limitação, pois pode interferir na química do fluxo de fluoreto. A faixa de magnésio viável para CAB deve, portanto, ser confirmada em relação ao sistema específico de fluxo e liga, e não presumida. A rota mais adequada para um determinado projeto depende da liga correspondente, do material de enchimento ou revestimento e do processo qualificado, ponderados em relação ao custo e ao volume. Quando um forno a vácuo selado e seus rigorosos padrões de limpeza são justificados, a brasagem a vácuo é a opção ideal. Quando os volumes são altos e a liga e o fluxo são compatíveis, o menor custo do forno e a maior produtividade da CAB geralmente são decisivos.
| Fator | brasagem a vácuo | Brasagem em atmosfera controlada (CAB) |
|---|---|---|
| Fluxo | Nenhum; nenhum resíduo de fluxo para limpar. | Fluxo de fluoreto necessário, depois manuseado/limpo |
| Magnésio | Ativamente utilizado — vaporiza para obter oxigênio | Pode interferir com o fluxo de fluoreto; confirme a faixa de operação adequada para cada fluxo/liga. |
| Forno e capacidade de produção | Forno a vácuo selado; requer maior investimento inicial. | Normalmente, custo mais baixo e maior produtividade. |
| Terminar | Superfície limpa e livre de fluxo | Resíduos de fluxo gerenciados como parte do processo |
A diferença nos resíduos é crucial para o sistema de refrigeração. Uma junta sem fluxo não deixa resíduos corrosivos de fluxo dentro das passagens do fluido refrigerante, eliminando uma via de corrosão a longo prazo em um circuito selado. A contrapartida é o custo e o controle: um forno a vácuo precisa manter uma boa vedação e pressão estável, e o material precisa chegar limpo, o que aumenta o investimento e exige maior rigor no processo.
Placas frias de alumínio herméticas para gerenciamento térmico de baterias
Uma placa fria líquida empilha duas ou mais camadas de alumínio — uma camada de canal e uma cobertura — que devem ser unidas em um caminho estanque para o líquido refrigerante entre as células e o circuito. A brasagem forma todas essas juntas internas de uma só vez sob aquecimento uniforme. A distorção permanece baixa em uma placa grande, e os vários canais paralelos são selados em uma única passada, em vez de uma solda por vez. Cada junta interna é um ponto potencial de vazamento, portanto, selar hermeticamente toda uma rede de canais em um único ciclo é uma propriedade difícil de igualar com a união localizada.
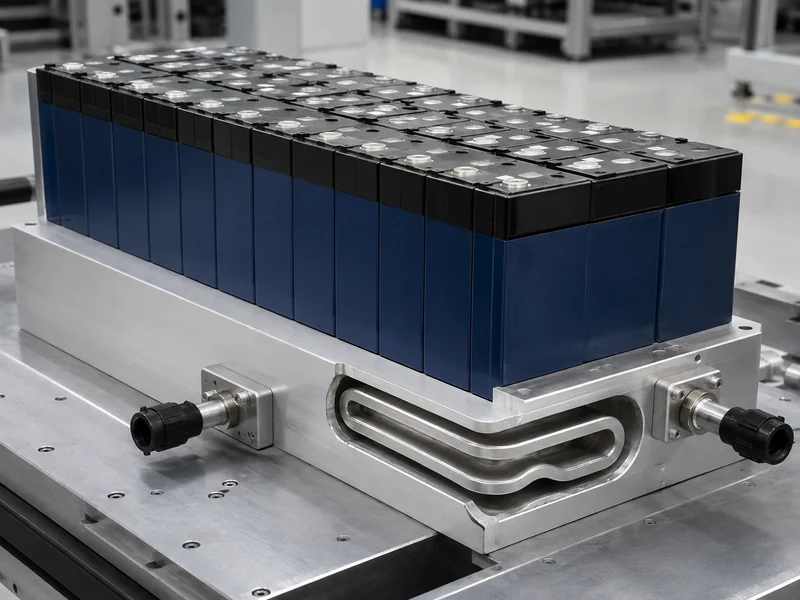
A brasagem a vácuo não é a única maneira de fechar uma placa fria, e o método interage com o projeto. Placas estampadas e brasadas, soldagem por fricção e outras rotas de união se adequam a diferentes geometrias e volumes de canais, portanto, o método de união deve ser definido durante a discussão do projeto, e não posteriormente. As vantagens e desvantagens entre os diferentes métodos de união devem ser consideradas. métodos de união e soldagem de chapas frias A complexidade dos canais de rastreamento, a planicidade necessária e a quantidade de juntas seladas que a peça precisa de uma só vez são fatores importantes. Quando uma placa possui muitos canais internos finos que precisam ser selados em uma única passada, a capacidade da brasagem de permitir juntas simultâneas representa uma vantagem prática.
Como a placa brasada fica diretamente no caminho de transferência de calor entre a célula e o fluido refrigerante, seu processo de fabricação é inseparável de sua função térmica. É aí que... soluções personalizadas de placas frias A Trumonytechs projeta e fabrica placas frias de alumínio para baterias de veículos elétricos e sistemas de armazenamento de energia, com foco no fluxo de calor, conectando a placa brasada aos materiais da interface e ao circuito de refrigeração ao seu redor. Essas placas possuem um layout de canais, planicidade e conexões de refrigeração específicos para um formato de célula e geometria de bateria específicos. A compatibilidade com as células permite que o processo de junção, a planicidade da placa e a interface da célula sejam definidos em conjunto, e não isoladamente.
Considerações sobre projeto e verificação
Três consequências da brasagem a vácuo de alumínio precisam ser planejadas antes do ciclo do forno, não depois: como o ciclo térmico afeta a têmpera da peça, o nível de limpeza exigido e como garantir a estanqueidade das juntas. As temperaturas de brasagem ficam próximas ao ponto de fusão de muitas ligas de alumínio, portanto, o ciclo pode alterar as condições mecânicas da peça. A necessidade de tratamento térmico pós-brasagem — seja têmpera, um tratamento térmico completo ou nenhum tratamento — depende da liga, de sua capacidade de tratamento térmico, da têmpera desejada e do processo qualificado. Defina isso com base nas especificações do material, juntamente com a escolha da liga.
Limpeza e encaixe são os próximos fatores controláveis e atuam como variáveis, não como itens de aprovação/reprovação. A brasagem a vácuo não utiliza fluxo para compensar a contaminação da superfície, portanto, óleo, óxido e detritos na peça se traduzem diretamente em juntas incompletas ou fracas. As tolerâncias de montagem e as folgas das juntas também devem permanecer dentro da faixa em que a ação capilar permite a passagem do material de enchimento, pois uma folga excessiva impede a penetração completa do material na junta. A verificação é simples: confirme a limpeza da peça recebida e o encaixe da junta em relação às especificações de brasagem antes do carregamento, e não após um teste de vazamento reprovado.
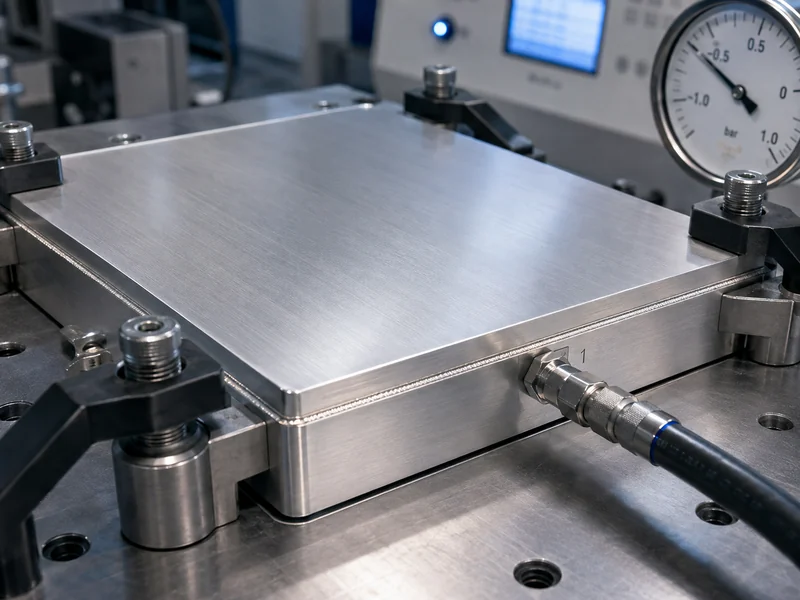
A integridade da vedação, a planicidade e o desempenho térmico são verificados em uma placa fria, mas pertencem a diferentes tipos de verificação, e é útil mantê-los separados. A vedação geralmente é comprovada com um teste de vazamento — um teste de pressão e, para vazamentos pequenos, um teste de vazamento de hélio. Um teste de ruptura ou de pressão de prova, por outro lado, geralmente é uma qualificação destrutiva realizada em amostras, e não um teste de liberação em todas as peças. A planicidade é normalmente medida após a brasagem, porque o ciclo térmico pode introduzir deformações que degradam o contato com as células. A uniformidade da temperatura em toda a placa é um critério de desempenho térmico que pode ser aplicado na validação do projeto, e não na aceitação por peça. Quais testes se aplicam a uma determinada placa e em qual etapa devem ser definidos pelo desenho da peça e seu plano de validação, projeto e confiabilidade (DVP&R) ou plano de controle — e não por uma sequência fixa e genérica.
Conclusão
A maneira mais útil de entender a brasagem a vácuo de alumínio é como um método de vedação sem fluxo e de ciclo único: ela contorna o óxido do alumínio removendo o oxigênio e usando magnésio como agente de captura, e veda várias juntas internas simultaneamente com baixa distorção. Sua contrapartida é um forno selado de alto custo e exigências rigorosas de limpeza e encaixe. A escolha entre esse método e a brasagem a vácuo convencional (CAB) não se resume a uma questão de mais novo versus mais antigo; a liga e o material de enchimento adequados, o processo qualificado e o volume de produção são os fatores decisivos, e o resultado sem fluxo é um argumento a favor da resistência à corrosão, não uma alegação de qualidade. Para uma placa fria de bateria, a medida prática é definir o método de união, a liga e qualquer tratamento térmico pós-brasagem, bem como os critérios de planicidade e estanqueidade, juntamente com o projeto do canal. Confirme cada um deles com base na especificação do material e no plano de verificação do programa. O Trumonytechs pode ajudar a validar essas variáveis em relação a um formato de célula e circuito de refrigeração específicos quando uma placa está sendo selecionada para um conjunto de baterias.
FAQ
Preciso de brasagem a vácuo em vez de CAB se minha liga de alumínio tiver alto teor de magnésio?
O magnésio é um fator a ser considerado, não um fator decisivo por si só. Na brasagem a vácuo, o magnésio é ativamente útil, pois vaporiza e ajuda a remover o oxigênio residual. Em um processo baseado em fluxo, ele geralmente representa uma limitação, já que pode interferir na química do fluxo de fluoreto. Portanto, a faixa de magnésio adequada para a brasagem a vácuo deve ser confirmada considerando o fluxo e o sistema de liga específicos. Antes de optar por qualquer um dos métodos, confirme se a liga e o material de adição formam um sistema compatível e verifique-o em relação ao processo qualificado.
Qual a temperatura e o nível de vácuo utilizados na brasagem a vácuo de alumínio?
A brasagem a vácuo de alumínio normalmente ocorre na faixa de 580–620 °C (cerca de 1.080–1.150 °F) sob alto vácuo, frequentemente citado em torno de 10⁻⁴ mbar ou melhor. A receita exata depende da liga, da carga do forno e do próprio forno. A margem entre o ponto de fusão do material de adição e o da liga base é pequena, portanto, a receita específica para uma determinada peça é o que prevalece, e não um valor geral.
As peças de alumínio brasadas a vácuo precisam de têmpera ou tratamento térmico posteriormente?
O tratamento pós-brasagem não é automático; depende da liga e da têmpera necessária para a peça, e não do processo de brasagem em si. As temperaturas de brasagem situam-se próximas do ponto de fusão de muitas ligas de alumínio, portanto, o ciclo térmico pode alterar as condições mecânicas da peça. Se a peça necessita de têmpera, de um tratamento térmico completo pós-brasagem ou de nenhum tratamento é determinado pela liga, pela sua capacidade de ser tratada termicamente, pela têmpera desejada e pelo processo qualificado — portanto, essa decisão deve ser tomada com base nas especificações do material, juntamente com a liga, e não posteriormente.
A brasagem a vácuo é melhor que a brasagem assistida por ar comprimido (CAB) para placas frias de baterias de veículos elétricos à prova de vazamentos?
Nenhum dos processos é inerentemente melhor para chapas frias; a escolha depende da liga e do sistema de enchimento, do projeto do canal e do volume. As juntas sem fluxo da brasagem a vácuo não deixam resíduos corrosivos dentro das passagens de refrigeração e selam muitas juntas internas em um único ciclo, o que é adequado para chapas complexas. A brasagem a vácuo com fluxo (CAB) pode ser mais econômica em grandes volumes quando a liga e o fluxo são compatíveis. Confirme a liga, o enchimento e o processo qualificado adequados antes de decidir.
É possível selar uma placa fria com muitos canais internos por brasagem a vácuo em um único ciclo?
A brasagem a vácuo forma todas as juntas internas simultaneamente sob aquecimento uniforme, permitindo que uma placa com muitos canais paralelos seja selada em um único ciclo de forno com baixa distorção. Esse comportamento de junta simultânea é uma vantagem prática para placas cujos canais seriam difíceis de selar individualmente.
Leitura complementar
- Brasagem de alumínio por plasma sem fluxo em atmosfera XHV local, *Materials* (MDPI, 2022) — Pesquisa revisada por pares. Apoia a física da camada de óxido por trás da brasagem de alumínio sem fluxo (espessura do óxido nativo e os pontos de fusão da alumina versus alumínio); aplica-se ao mecanismo, não a qualquer receita de produção específica.
- Conselho de Extrusoras de Alumínio — Recursos sobre Brasagem — Material técnico de uma associação da indústria do alumínio, para informações gerais sobre brasagem de alumínio e a comparação entre brasagem a vácuo e brasagem assistida por computador (CAB); não é uma fonte para parâmetros específicos de peças.
Artigos relacionados
- Chillers para Data Centers: Escolhendo entre Sistemas Resfriados a Ar e Sistemas Resfriados a Água — explica onde um chiller se encaixa na cadeia de resfriamento e como escolher entre sistemas resfriados a ar e resfriados a água a montante do circuito de placas frias.
- O que é uma placa fria tubular? — aborda uma construção alternativa de placa fria, onde a tubulação é fixada em uma base de alumínio em vez de brasagem de canais internos.
- Como funciona o resfriamento por tubos de calor e quando você deve usá-lo? — ajuda o leitor a comparar o transporte passivo por tubo de calor com uma placa fria líquida para uma determinada aplicação térmica.
- O que é transferência de calor? Explicação detalhada. — analisa os fundamentos de condução e convecção por trás do caminho de calor da célula ao fluido refrigerante que uma placa fria precisa percorrer.
- Instalação de placas frias líquidas passo a passo — demonstra passo a passo a instalação de uma placa fria líquida finalizada para contato e fluxo estáveis após a brasagem e verificação.
