
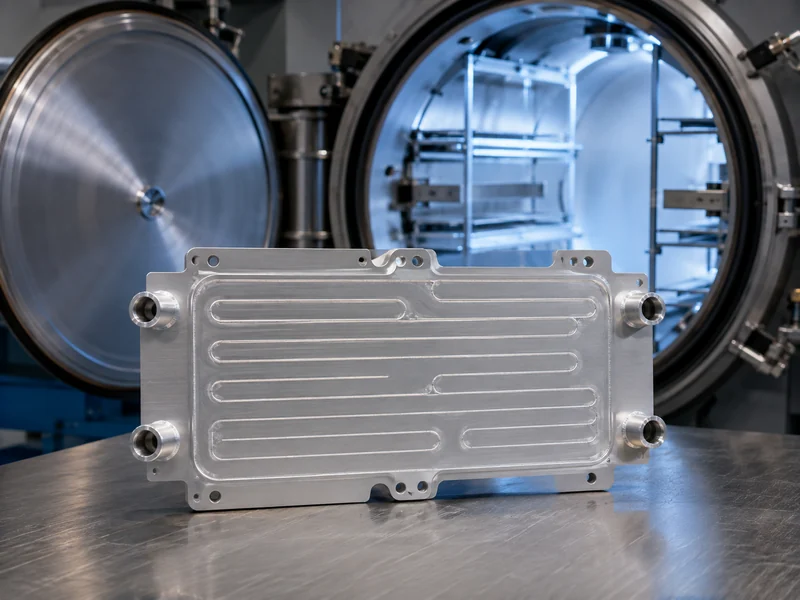
Az alumínium vákuumos forrasztás egy lezárt, vákuumkemencében köti össze az alumínium részegységeket, folyósítószer nélkül. Ez a folyósítószermentes jelleg az egyik oka annak, hogy szivárgásmentes akkumulátor-hideglemezekhez használják, ahol a hűtőfolyadéknak át kell haladnia a csomagon anélkül, hogy elszabadulna. Az eljárás egy vékony alumínium-szilícium töltőanyagot olvaszt meg az illeszkedő felületek között, miközben az alapfém szilárd marad, így a hideglemez egyetlen kemenceciklus alatt számos belső illesztésnél lezárható. Ugyanez az egyciklusos viselkedés az oka annak, hogy az elektromos járművek és az energiatároló hőelemek esetében versenyez a szabályozott atmoszférájú forrasztással. Ez határozza meg a fő költségeket is: egy jól lezárt vákuumkemence, szigorú tisztaság és az ötvözet magnéziumszintjének gondos szabályozása. Ez a cikk bemutatja, hogyan működik az eljárás, milyen feltételek mellett fut, hogyan viszonyul a szabályozott atmoszférájú forrasztáshoz, és mit kell ellenőrizni, ha a forrasztott alkatrész folyékony hideglemez.
Mi az alumínium vákuumforrasztás és hogyan működik?
Az alumínium vákuumos forrasztása vákuumra, nem pedig kémiai folyósítószerre támaszkodik, hogy utat engedjen a töltőanyagnak. Az alumínium szinte azonnal egy tartós oxidfilmet képez levegőn, és ez a film – nem a fém – az igazi akadálya a kötésnek. A *Materials* (2022) című folyóiratban megjelent forrasztási kutatás megjegyzi, hogy az alumínium-oxid közel 2072 °C-on olvad, ami jóval az alumínium körülbelül 660 °C-os olvadáspontja felett van, így az oxid nem olvadhat egyszerűen el a forrasztási hőmérsékleten. A folyamatnak meg kell kerülnie az oxidot, ahelyett, hogy át kellene haladnia rajta.
Két hatás érvényesül az oxid körül: egy hőtágulási eltérés, amely megrepeszti a filmet, és egy magnézium, amely megköti a maradék oxigént. Az alumínium a melegedés során lényegesen jobban tágul, mint a saját oxidja. A vékony, natív film – mindössze néhány nanométer vastag, ugyanazon publikált munka szerint 2-5 nm nagyságrendű – megreped az eltérés alatt, és lehetővé teszi, hogy a folyékony töltőanyag elérje az alatta lévő fémet. A töltőanyagban vagy burkolatban lévő magnézium ezután vákuumban elpárolog, és getterként működik, megköti a maradék oxigént és lebontja a maradék felületi oxidot, így a töltőanyag folyhat és filéket képezhet.
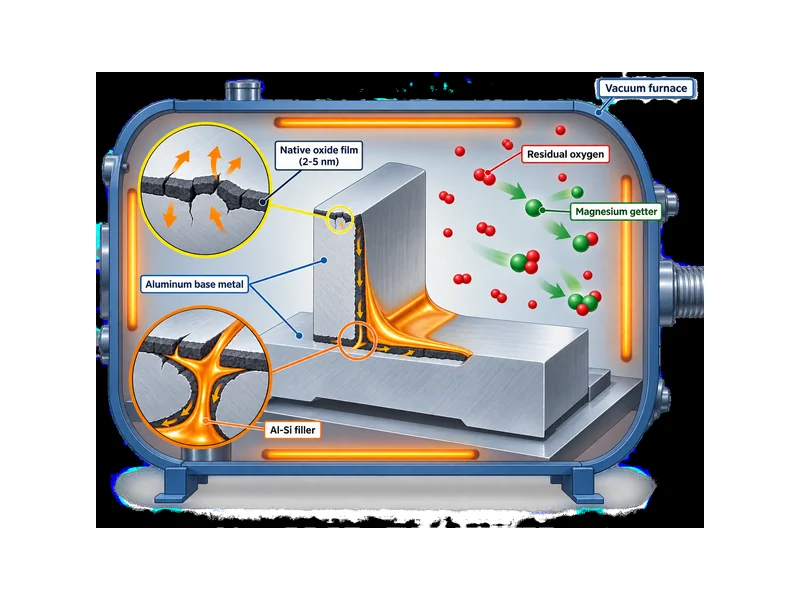
A töltőanyag a mechanizmus második fele, és általában bevonórétegként érkezik, nem pedig különálló adalékként. Legalább egy illeszkedő alkatrészt jellemzően forrasztólemezként szállítanak – egy alumínium magot, amelyet egy vékony alumínium-szilícium bevonattal hengerelnek, amely a mag alatt megolvad. A ciklus során a bevonat megolvad, kapilláris hatással befolyik a kötésbe, és hűtéskor megszilárdul. Az alapfém soha nem olvad meg, így a kötés geometriája és az alkatrész tűrései megmaradnak – ami akkor számít, ha az “alkatrész” egy hideg lemez, amelynek síkfelülete közvetlenül hőérintkezésbe vezet.
Folyamatkörülmények és hozaganyagok
Két hőmérséklet köti össze a folyamatot, és ezek közel helyezkednek el egymáshoz. A forrasztási hőmérsékletnek a töltőanyag olvadáspontja felett, de az alapötvözeté alatt kell maradnia, és a legtöbb alumíniumrendszer esetében ez a különbség szűk. Az ipari források a munkatartományt nagyjából 580–620 °C-ra (kb. 1080–1150 °F) teszik, a pontos recept pedig az ötvözettől, a kemencébe betöltött teljes tömegtől és magától a kemencétől függ. Ez a szűk tartomány az oka annak, hogy a kemence egyenletessége és a terhelés hőtömege folyamatváltozók, nem pedig utólagos szempontok. A hőmérsékletben késedelmes nagy vagy egyenetlen terhelés kitöltetlenül hagyhatja a hézagokat, míg a könnyebb szakaszok túlmelegedhetnek.
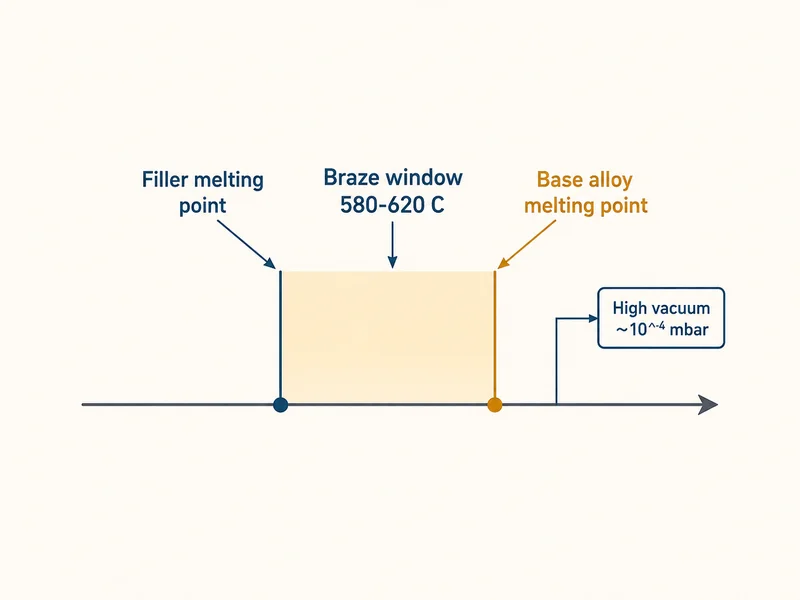
A vákuumszint a másik szabályozó feltétel. A fluxusmentes alumínium forrasztás általában nagy vákuumot igényel – általában 10⁻⁴ mbar vagy annál jobb értéket –, valamint getteranyagot a maradék oxigén megkötésére, amely újraoxidálná a frissen repedt felületeket. A jelentett értékek a mértékegységtől és a forrástól függően változnak, ezért egy adott kemence alapértékét a saját minősített receptjével kell megerősíteni, nem pedig egy általános értékkel.
A töltőanyag kémiája mindkét feltételből következik. Az alumínium-szilícium ötvözetek okozzák az olvadáspont-csökkenést, amely lehetővé teszi, hogy a töltőanyag az alapfém olvadáspontja alá folyjon, a magnézium pedig a fenti getterezési és oxidbontási lépéseket hajtja végre. Egy alkatrész specifikációjához a töltőanyagot és az alapötvözetet illesztett rendszerként kell kezelni. Az egyik adatlapból származó szilíciumtartalmat vagy bevonatolási arányt nem szabad egy másik ötvözet esetében feltételezni anélkül, hogy ellenőriznénk az adott anyag saját specifikációját.
Vákuumforrasztás vs. szabályozott atmoszférájú forrasztás
A vákuumos és a szabályozott atmoszférájú forrasztás (CAB) közötti választás az ötvözet- és töltőanyag-rendszeren, a folyósítószer-tűrésen és a kemence gazdaságosságán múlik – nem azon, hogy melyik eljárás a fejlettebb. A CAB inert gáz alatt melegíti az alkatrészeket, és fluoridos folyósítószert használ az oxid eltávolítására és a tiszta felületek védelmére. A vákuumos forrasztás ehelyett eltávolítja az oxigént, és egyáltalán nem használ folyósítószert. Mindkettő képes szilárd alumínium kötéseket létrehozni, ha az anyag- és folyamatkövetelményeik teljesülnek. A gyakorlati döntő tényezők ezután az ötvözet- és töltőanyag-rendszer, a minősített eljárás és a termelési mennyiség.
A magnézium a két eljárásban eltérően viselkedik. Vákuumforrasztásnál aktívan hasznos: az elpárologó magnézium ugyanaz a magnézium, amely a getterezést végzi. Folyasztószer alapú eljárásnál gyakrabban korlátozó tényezőként írják le, mivel zavarhatja a fluoridos folyósító kémiáját. A CAB esetében a működőképes magnéziumtartományt ezért az adott folyósítószer és ötvözetrendszer alapján kell megerősíteni, nem pedig feltételezni. Az, hogy melyik eljárás illik egy adott tervhez, az illesztett ötvözethez, a töltőanyaghoz vagy burkolathoz és a minősített eljáráshoz vezet, mérlegelve a költségeket és a mennyiséget. Ahol indokolt egy lezárt vákuumkemence és annak tisztasági fegyelmezettsége, ott a vákuumforrasztás a megfelelő. Ahol a térfogat nagy, és az ötvözet és a folyósítószer kompatibilis, a CAB alacsonyabb kemenceköltsége és nagyobb áteresztőképessége gyakran döntő tényező.
| Tényező | Vákuumforrasztás | Szabályozott atmoszférájú forrasztás (CAB) |
|---|---|---|
| Fényáram | Nincs; nincs tisztítandó folyasztószer-maradvány | Fluorid folyasztószer szükséges, majd kezelendő/tisztítható |
| Magnézium | Aktívan használják — elpárolog, hogy oxigént nyerjen | Zavarhatja a fluoridos fluxust; fluxusonként/ötvözetenként ellenőrizze a működési tartományt |
| Kemence és áteresztőképesség | Zárt vákuumkemence; tőkeigényesebb | Általában alacsonyabb költség, nagyobb áteresztőképesség |
| Befejezés | Tiszta, fluxusmentes felület | A fluxusmaradványok kezelése a folyamat részeként |
A hűtőberendezéseknél a maradványanyag-különbség a legfontosabb. A fluxusmentes csatlakozás nem hagy korrozív fluxusmaradványokat a hűtőfolyadék-járatokban, ami eltávolít egy hosszú távú korróziós útvonalat a lezárt hurokból. Az ellensúly a költségek és az ellenőrzés: a vákuumkemencének jó tömítést és stabil nyomást kell fenntartania, az árunak pedig tisztán kell érkeznie, ami mind tőkét és folyamatfegyelmet igényel.
Szivárgásmentes alumínium hideglemezek az akkumulátor hőkezeléséhez
Egy folyékony hűtésű lemez két vagy több alumíniumréteget – egy csatornaréteget és egy fedelet – egymásra halmoz, amelyeknek egyetlen szivárgásmentes útvonalat kell kialakítaniuk a hűtőközeg számára a cellák és a hurok között. A forrasztás egyszerre, egyenletes melegítés alatt hozza létre ezeket a belső csatlakozásokat. A torzulás alacsony marad egy nagy lemezen, és a sok párhuzamos csatorna egyetlen menetben tömíti össze a hegesztés helyett. Minden belső csatlakozás potenciális szivárgási pont, így egy teljes csatornahálózat hermetikus lezárása egyetlen ciklusban az a tulajdonság, amelyet nehéz összehasonlítani a lokalizált illesztésekkel.
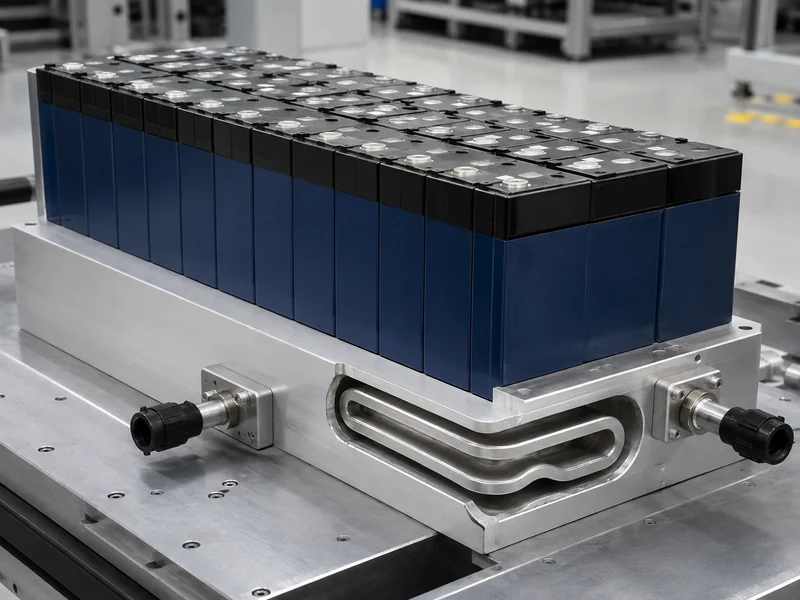
A vákuumforrasztás nem az egyetlen módja a hideg lemez lezárásának, és a módszer kölcsönhatásban áll a tervvel. A sajtolt és forrasztott lemezek, a dörzshegesztés és más illesztési módok mind különböző csatornageometriákhoz és térfogatokhoz illeszkednek, így a illesztési módszer a tervezési párbeszéd része, nem pedig utána. A kompromisszumok a következők között: hideg lemez illesztési és hegesztési módszerek a pályacsatorna összetettsége, a szükséges síklapúság és az alkatrésznek egyszerre szükséges tömített kötések száma. Ahol egy lemezen sok finom belső csatorna található, amelyeket mind egyetlen menetben kell tömíteni, a forrasztás egyidejű kötési viselkedése a gyakorlati előny.
Mivel a forrasztott lemez közvetlenül a cella és a hűtőközeg közötti hőútvonalban helyezkedik el, a gyártási folyamat elválaszthatatlan a hőkezelési feladatától. Ez az, ahol egyedi hidegtál megoldások érkeznek – olyan hardverek, amelyek csatornaelrendezése, síkfelülete és hűtőfolyadék-illesztései egy adott cellaformátumhoz és csomaggeometriához vannak illesztve. Ezeknek a cellákhoz való illesztése lehetővé teszi, hogy az illesztési folyamatot, a lemez síkfelületét és a cellafelületet együttesen, nem pedig elszigetelten határozzák meg. Az Trumonytechs az elektromos járművek és az energiatakarékos járművek csomagjaihoz tartozó alumínium folyékony hideg lemezeket ezt a hőutat szem előtt tartva tervezi és gyártja, a forrasztott lemezt a csatlakozóanyagokhoz és a körülötte lévő hűtőfolyadék-hurokhoz csatlakoztatva.
Tervezési és ellenőrzési szempontok
Az alumínium vákuumos forrasztásának három következményét a kemenceciklus előtt, és nem utána kell megtervezni: hogyan befolyásolja a termikus ciklus az alkatrész hőmérsékletét, mennyire igényes a tisztaság, és hogyan biztosítható a kötések szivárgásmentessége. A forrasztási hőmérsékletek sok alumíniumötvözet olvadási tartományához közel esnek, így a ciklus megváltoztathatja az alkatrész mechanikai állapotát. Az, hogy szükség van-e forrasztás utáni hőkezelésre – és hogy ez oltást, teljes hőkezelési ütemtervet vagy semmit sem jelent –, az ötvözettől, hőkezelhetőségétől, a célhőmérséklettől és a minősített folyamattól függ. Ezt az anyagspecifikáció és az ötvözetválasztás alapján kell eldönteni.
A tisztaság és az illeszkedés a következő szabályozható tényezők, és ezek változóként, nem pedig megfelelt/nem felelt meg jelölőnégyzetként működnek. A vákuumos forrasztás nem tartalmaz folyósítószert a felületi szennyeződés kompenzálására, így az anyagon lévő olaj, oxid és törmelék közvetlenül kitöltetlen vagy gyenge kötésekhez vezet. Az összeszerelési tűréseknek és a kötési réseknek is abban a tartományban kell maradniuk, ahol a kapilláris hatás áthúzza a töltőanyagot, mert egy túl széles rés tönkreteszi a kötést. Az ellenőrzési művelet egyszerű: a bejövő anyag tisztaságát és a kötés illeszkedését a forrasztási specifikációhoz képest a betöltés előtt kell ellenőrizni, nem pedig egy sikertelen szivárgásteszt után.
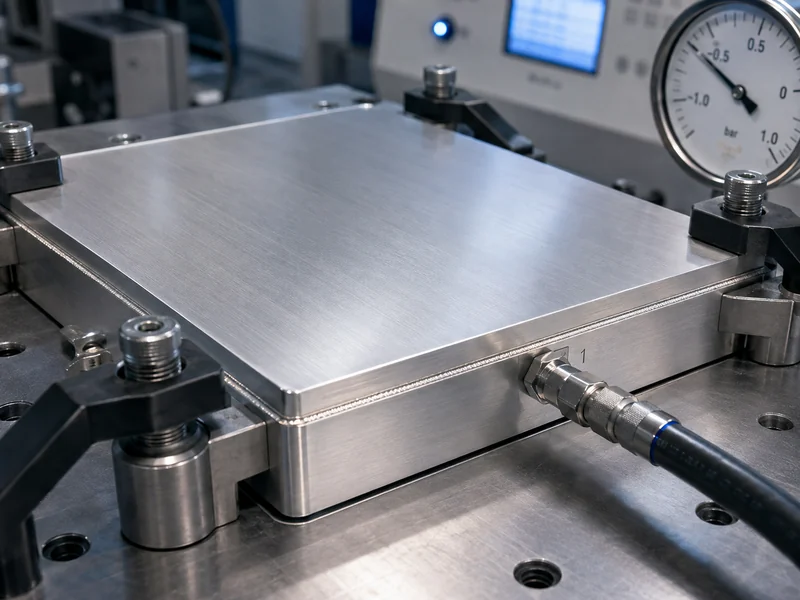
A szivárgásmentességet, a síkfelületet és a hőteljesítményt mind hideg lemezen ellenőrzik, de ezek különböző típusú ellenőrzések körébe tartoznak, és célszerű elkülönítve kezelni őket. A tömítést általában szivárgásvizsgálattal bizonyítják – nyomáspróbával, finom szivárgások esetén pedig héliumszivárgás-próbával. Ezzel szemben a szakadási vagy nyomáspróbát gyakran a mintákon végzett roncsolásos minősítéssel végzik, nem pedig minden alkatrészen elvégzik a kioldási vizsgálatot. A síkfelületet jellemzően forrasztás után mérik, mivel a hőciklus vetemedést okozhat, ami rontja a cellákkal való érintkezést. A lemez hőmérsékletének egyenletessége egy hőteljesítmény-kritérium, amely a terv validálásában szerepelhet, nem pedig a darabonkénti elfogadásban. Azt, hogy egy adott lemezre mely vizsgálatok vonatkoznak, és melyik szakaszban, az alkatrész rajzából és annak DVP&R vagy szabályozási tervéből kell kiindulni – nem egy rögzített, univerzális sorozatból.
Következtetés
Az alumínium vákuumos forrasztásának hasznos értelmezési módja a fluxusmentes, egyciklusú tömítési útvonal: az oxigén eltávolításával és magnézium getterként való használatával kerüli meg az alumínium-oxidot, és egyszerre számos belső csatlakozást tömít alacsony torzulással. A forrasztási területe egy tőkeigényes, zárt kemence, amely szigorú tisztasági és illeszkedési követelményeket támaszt. A választás közte és a CAB között nem újabb kontra régebbi; az illeszkedő ötvözet és töltőanyag, a minősített eljárás és a termelési mennyiség dönt, és a fluxusmentes eredmény korróziós érv, nem minőségi állítás. Egy akkumulátoros hideglemez esetében a gyakorlati lépés a csatlakozási útvonal, az ötvözet és az esetleges forrasztás utáni hőkezelés, valamint a síkfelületi és szivárgási kritériumok meghatározása a csatorna kialakításával együtt. Mindegyiket igazolni kell az adott anyagspecifikáció és a program ellenőrzési terve alapján. Az Trumonytechs segíthet ezen változók validálásában egy adott cellaformátum és hűtőfolyadék-hurok alapján, amikor egy lemezt egy csomaghoz illesztenek.
GYIK
Szükségem van vákuumforrasztásra CAB helyett, ha az alumíniumötvözetem magas magnéziumtartalmú?
A magnézium egy tényező, önmagában nem eldöntendő kérdés. Vákuumforrasztásnál a magnézium aktívan hasznos, mivel elpárolog és segít a maradék oxigén megkötésében. Folyasztószer alapú eljárásban ez gyakrabban korlátozó tényező, mivel zavarhatja a fluoridos folyósítószer kémiáját, ezért a CAB esetében működőképes magnéziumtartományt az adott folyósítószer és ötvözetrendszerrel szemben kell megerősíteni. Mielőtt bármelyik útvonalat is választanánk, ellenőrizzük, hogy az ötvözet és a töltőanyag illeszkedik-e a rendszerhez, és ellenőrizzük a minősített eljárással szemben.
Milyen hőmérsékleten és vákuumszinten történik az alumínium vákuumos forrasztása?
Az alumínium vákuumos forrasztása jellemzően 580–620 °C (kb. 1080–1150 °F) hőmérsékleten, nagy vákuum alatt történik, amelyet gyakran 10⁻⁴ mbar vagy annál jobb nyomásnak neveznek. A pontos recept az ötvözettől, a kemence terhelésétől és magától a kemencétől függ. A töltőanyag és az alapötvözet olvadáspontja közötti különbség kicsi, ezért egy adott alkatrészre vonatkozó minősített recept az irányadó, nem egy általános szám.
A vákuumforrasztott alumínium alkatrészek utólag edzést vagy hőkezelést igényelnek?
A forrasztás utáni kezelés nem automatikus; az ötvözettől és az alkatrész által igényelt hőkezeléstől függ, nem magától a forrasztási folyamattól. A forrasztási hőmérsékletek sok alumíniumötvözet olvadási tartományához közel esnek, így a hőkezelési ciklus megváltoztathatja az alkatrész mechanikai állapotát. Azt, hogy az alkatrésznek ezután edzésre, teljes forrasztás utáni hőkezelési ütemtervére vagy semmire sincs szüksége, az ötvözet, a hőkezelhetőség, a célhőmérséklet és a minősített folyamat határozza meg – tehát az ötvözet melletti anyagspecifikáció alapján döntsd el, ne utólag.
Jobb-e a vákuumforrasztás a CAB-nál a szivárgásmentes elektromos jármű akkumulátor hideglemezek esetében?
Egyik eljárás sem eredendően jobb hideg lemezekhez; a választás az ötvözettől és a töltőanyag-rendszertől, a csatorna kialakításától és a térfogattól függ. A vákuumos forrasztás fluxusmentes kötései nem hagynak korrozív maradványokat a hűtőfolyadék-járatokban, és egyetlen ciklusban számos belső kötést tömítenek, ami összetett lemezekhez is alkalmas. A CAB gazdaságosabb lehet nagy volumen esetén, ha az ötvözet és a fluxus kompatibilis. Döntés előtt ellenőrizze a megfelelő ötvözetet, töltőanyagot és minősített eljárást.
Le lehet-e vákuumforrasztással zárni egy sok belső csatornával rendelkező hideg lemezt egyetlen ciklusban?
A vákuumforrasztás egyszerre, egyenletes melegítés mellett hozza létre az összes belső kötést, így egy sok párhuzamos csatornával rendelkező lemez egyetlen kemenceciklusban, alacsony torzulással lezárható. Ez az egyidejű kötési viselkedés gyakorlati előnyt jelent azoknál a lemezeknél, amelyek csatornáit nehéz lenne egyszerre egy kötéssel lezárni.
További olvasmányok
- Alumínium fluxusmentes plazmaforrasztása lokális XHV-atmoszférában, *Anyagok* (MDPI, 2022) — lektorált kutatás. Támogatja a fluxusmentes alumínium forrasztás mögött álló oxidréteg fizikáját (natív oxidvastagság és az alumínium-oxid kontra alumínium olvadáspontok); a mechanizmusra vonatkozik, nem pedig valamilyen konkrét gyártási receptre.
- Alumínium Extruders Council — Forrasztási erőforrás — egy alumíniumipari szövetség műszaki anyaga, az alumínium forrasztás általános hátteréről és a vákuum-CAB összehasonlításról; nem alkatrész-specifikus paraméterek forrása.
Kapcsolódó cikkek
- Adatközponti hűtők: Léghűtéses és vízhűtéses berendezések közötti választás – elmagyarázza, hogy a hűtőberendezés hol helyezkedik el a hűtési láncban, és hogyan lehet választani a léghűtéses és a vízhűtéses berendezések között a hűtőlemez-hurok előtt.
- Mi az a csöves hidegtányér? — egy alternatív hideglemezes konstrukciót fed le, ahol a csövet alumínium alapba ragasztják a belső csatornák forrasztása helyett.
- Hogyan működik a hőcsöves hűtés, és mikor érdemes használni? — segít az olvasónak mérlegelni a passzív hőcsöves szállítást egy folyékony hideg lemezzel szemben egy adott hőterhelés esetén.
- Mi a hőátadás? Részletes magyarázat – áttekinti a hideg lemez cella-hűtőközeg hőútjának hővezetési és konvekciós alapjait.
- Folyékony hideg lemezek telepítése lépésről lépésre – végigvezeti a kész folyékony hűtőlemez beszerelésén a stabil érintkezés és áramlás érdekében, miután azt forrasztották és ellenőrizték.
