
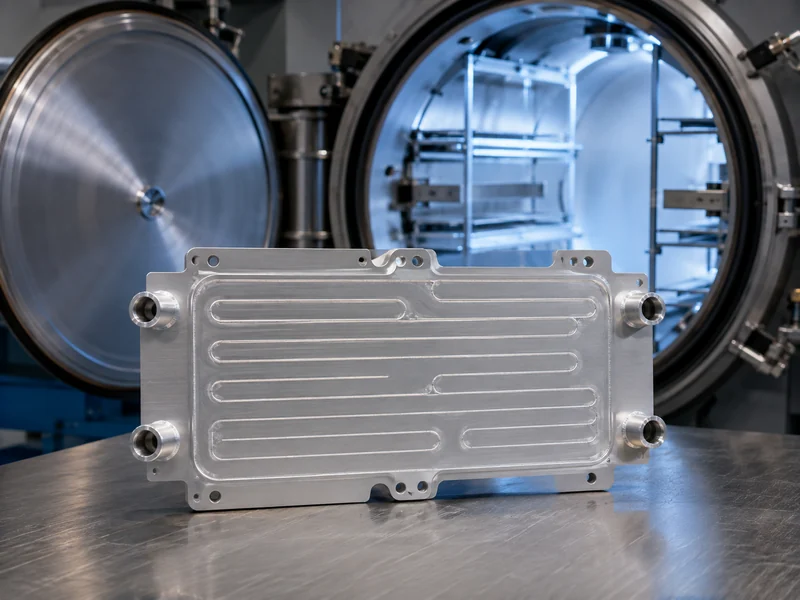
Bij vacuümsolderen van aluminium worden aluminium onderdelen in een afgesloten, geëvacueerde oven aan elkaar gelast, zonder dat er in enig stadium vloeimiddel wordt gebruikt. Dit vloeimiddelvrije karakter is een van de redenen waarom het wordt gebruikt voor lekvrije koelplaten van accu's, waar koelvloeistof door het accupakket moet kunnen stromen zonder te ontsnappen. Tijdens het proces smelt een dunne aluminium-silicium vulstof tussen de contactoppervlakken, terwijl het basismetaal vast blijft. Hierdoor kan een koelplaat op meerdere interne verbindingen in één ovencyclus worden afgedicht. Deze mogelijkheid om in één cyclus te werken, is de reden waarom het concurreert met gecontroleerd-atmosfeersolderen voor thermische componenten in elektrische voertuigen en energieopslag. De belangrijkste kosten zijn echter: een goed afgesloten vacuümoven, hoge reinheid en nauwkeurige controle van het magnesiumgehalte in de legering. Dit artikel beschrijft hoe het proces werkt, de omstandigheden waaronder het plaatsvindt, hoe het zich verhoudt tot gecontroleerd-atmosfeersolderen en waar men op moet letten wanneer het gesoldeerde onderdeel een koelplaat voor vloeistoffen is.
Wat is vacuümsolderen van aluminium en hoe werkt het?
Bij vacuümsolderen van aluminium wordt een vacuüm gebruikt, en geen chemisch vloeimiddel, om de weg vrij te maken voor het vulmateriaal. Aluminium vormt in de lucht vrijwel direct een hardnekkige oxidefilm, en die film – niet het metaal zelf – is het eigenlijke obstakel voor de verbinding. Onderzoek naar solderen, gepubliceerd in *Materials* (2022), wijst erop dat aluminiumoxide smelt bij ongeveer 2072 °C, ver boven het smeltpunt van aluminium van circa 660 °C. De oxidefilm kan dus niet zomaar weggesmolten worden bij de soldeertemperatuur. Het proces moet de oxidefilm omzeilen in plaats van erdoorheen te gaan.
Twee effecten omzeilen de oxidelaag: een verschil in thermische uitzetting waardoor de film barst, en magnesium dat de resterende zuurstof absorbeert. Aluminium zet aanzienlijk meer uit dan zijn eigen oxidelaag wanneer het geheel opwarmt. De dunne, natuurlijke film – slechts enkele nanometers dik, in de orde van 2-5 nm volgens hetzelfde gepubliceerde onderzoek – barst onder dit verschil, waardoor de vloeibare vulstof het metaal eronder kan bereiken. Magnesium in de vulstof of bekleding verdampt vervolgens in het vacuüm en werkt als een zuurstofvanger, die resterende zuurstof absorbeert en de resterende oppervlakteoxide afbreekt, zodat de vulstof kan vloeien en vullagen kan vormen.
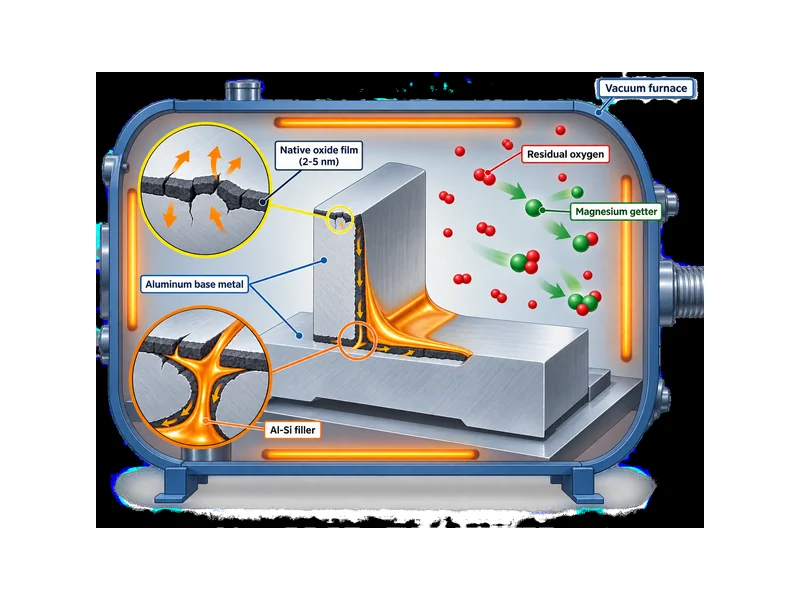
Het vulmateriaal vormt de tweede helft van het mechanisme en wordt meestal als een bekledingslaag geleverd in plaats van als een apart onderdeel. Ten minste één aansluitend onderdeel wordt doorgaans geleverd als soldeerplaat – een aluminium kern die is opgerold met een dunne aluminium-silicium bekleding die onder de kern smelt. Tijdens het proces smelt de bekleding, vloeit door capillaire werking in de verbinding en stolt bij afkoeling. Het basismetaal smelt nooit, waardoor de geometrie van de verbinding en de toleranties van de onderdelen behouden blijven – wat belangrijk is wanneer het "onderdeel" een koude plaat is waarvan de vlakheid direct van invloed is op het thermische contact.
Procesomstandigheden en vulmetalen
Het proces wordt beperkt door twee temperaturen, die dicht bij elkaar liggen. De soldeertemperatuur moet boven het smeltpunt van het vulmateriaal blijven, maar onder dat van de basislegering. Voor de meeste aluminiumsystemen is dit verschil klein. Industriële bronnen geven aan dat het werkbereik ruwweg tussen de 580 en 620 °C ligt, waarbij het exacte recept afhangt van de legering, de totale massa die in de oven wordt geladen en de oven zelf. Deze kleine marge verklaart waarom uniformiteit in de oven en de thermische massa van de lading procesvariabelen zijn en geen bijzaak. Een zware of ongelijkmatige lading die qua temperatuur achterblijft, kan ertoe leiden dat verbindingen niet gevuld zijn, terwijl lichtere delen oververhit raken.
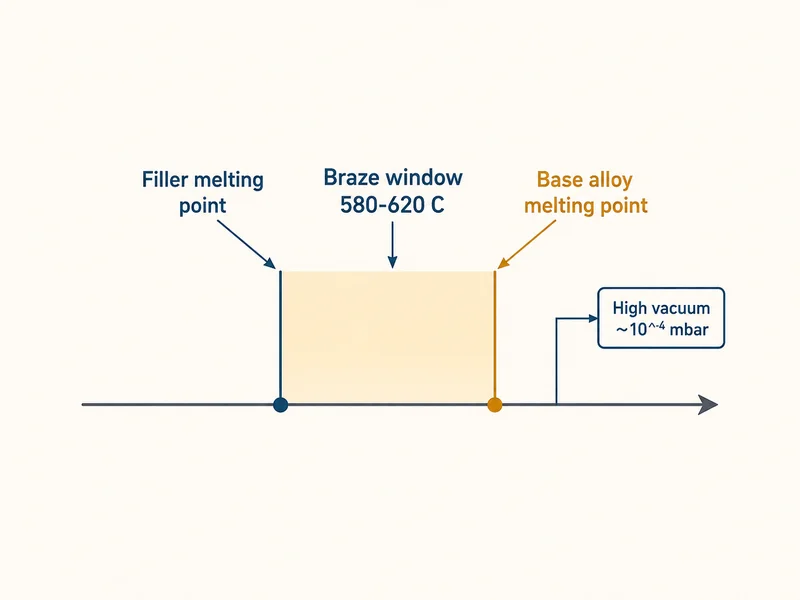
Het vacuümniveau is de andere bepalende factor. Bij het solderen van aluminium zonder flux is over het algemeen een hoog vacuüm nodig – vaak rond de 10⁻⁴ mbar of hoger – samen met een gettermateriaal om restzuurstof op te vangen die de pas gebarsten oppervlakken opnieuw zou oxideren. De gerapporteerde waarden variëren afhankelijk van de meeteenheid en de bron, dus het instelpunt van een bepaalde oven moet worden gecontroleerd aan de hand van het eigen, gekwalificeerde recept, en niet aan de hand van een algemene waarde.
De chemische samenstelling van het vulmateriaal vloeit voort uit beide omstandigheden. Aluminium-siliciumlegeringen zorgen voor de verlaging van het smeltpunt waardoor het vulmateriaal onder het smeltpunt van het basismetaal kan vloeien, en magnesium zorgt voor de getter- en oxide-disruptiestappen daarboven. Bij het specificeren van een onderdeel moeten het vulmateriaal en de basislegering als een op elkaar afgestemd systeem worden beschouwd. Een siliciumgehalte of bekledingsverhouding uit één datasheet mag niet zomaar worden aangenomen voor een andere legering zonder de specificaties van dat materiaal te controleren.
Vacuümhardsolderen versus hardsolderen onder gecontroleerde atmosfeer
De keuze tussen vacuümsolderen en solderen onder gecontroleerde atmosfeer (CAB) hangt af van de legering en het vulmateriaal, de tolerantie van het vloeimiddel en de economische aspecten van de oven – niet van welk proces geavanceerder is. Bij CAB worden onderdelen verwarmd onder een inert gas en wordt een fluoridevloeimiddel gebruikt om oxide te verwijderen en schone oppervlakken te beschermen. Bij vacuümsolderen wordt in plaats daarvan de zuurstof verwijderd en wordt er helemaal geen vloeimiddel gebruikt. Beide processen kunnen degelijke aluminiumverbindingen opleveren als aan de materiaal- en procesvereisten wordt voldaan. De praktische doorslaggevende factoren zijn dan de legering en het vulmateriaal, het gekwalificeerde proces en het productievolume.
Magnesium gedraagt zich anders bij de twee processen. Bij vacuümsolderen is het actief nuttig: het magnesium dat verdampt, is hetzelfde magnesium dat de gettering uitvoert. Bij een fluxgebaseerd proces wordt het vaker als een beperking beschouwd, omdat het de chemische werking van de fluorideflux kan verstoren. Het bruikbare magnesiumbereik voor CAB moet daarom worden bevestigd aan de hand van het specifieke flux- en legeringssysteem, en niet zomaar worden aangenomen. Welke methode het beste bij een bepaald ontwerp past, hangt af van de overeenkomende legering, het vulmateriaal of de bekleding, en het gekwalificeerde proces, afgewogen tegen de kosten en het volume. Waar een afgesloten vacuümoven en de bijbehorende reinheidseisen gerechtvaardigd zijn, is vacuümsolderen geschikt. Bij grote volumes en compatibiliteit tussen legering en flux, geven de lagere ovenkosten en hogere doorvoer van CAB vaak de doorslag.
| Factor | Vacuüm solderen | Gecontroleerd atmosfeer solderen (CAB) |
|---|---|---|
| Flux | Geen; geen fluxresten om schoon te maken. | Fluorideflux vereist, daarna hanteren/reinigen. |
| Magnesium | Actief gebruikt — verdampt om zuurstof te verkrijgen | Kan interfereren met fluorideflux; controleer het werkbereik per flux/legering. |
| Oven en doorvoer | Afgesloten vacuümoven; kapitaalintensiever. | Doorgaans lagere kosten, hogere doorvoer. |
| Finish | Schoon, vloeimiddelvrij oppervlak | Fluxresidu wordt als onderdeel van het proces beheerd. |
Het verschil in residu is vooral belangrijk voor koelapparatuur. Een fluxvrije verbinding laat geen corrosief fluxresidu achter in de koelvloeistofkanalen, waardoor een langdurige corrosieroute in een gesloten circuit wordt geëlimineerd. De keerzijde hiervan zijn de kosten en de controle: een vacuümoven moet een goede afdichting en een stabiele druk behouden, en het materiaal moet schoon aangeleverd worden, wat allemaal extra kapitaal en procesdiscipline vereist.
Lekdichte aluminium koelplaten voor thermisch beheer van batterijen
Een vloeistofkoelplaat bestaat uit twee of meer aluminiumlagen – een kanaallaag en een deklaag – die samen één lekvrij kanaal moeten vormen voor de koelvloeistof tussen de cellen en het koelcircuit. Door middel van solderen worden al deze interne verbindingen in één keer gevormd onder gelijkmatige verhitting. De vervorming blijft laag over een grote plaat en de vele parallelle kanalen worden in één keer afgedicht in plaats van één las per keer. Elke interne verbinding is een potentieel lekpunt, dus het hermetisch afdichten van een volledig kanaalnetwerk in één cyclus is een eigenschap die moeilijk te evenaren is met gelokaliseerde verbindingen.
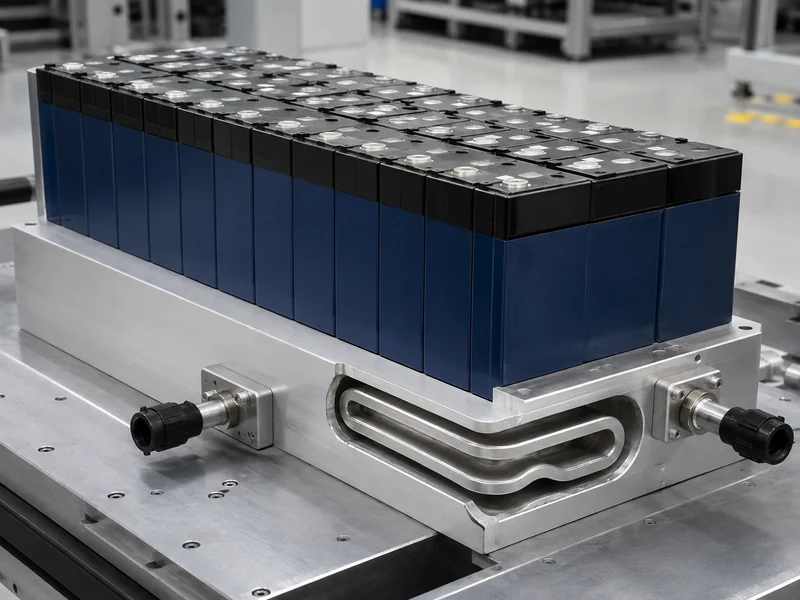
Vacuümhardsolderen is niet de enige manier om een koude plaat te sluiten, en de methode is van invloed op het ontwerp. Gestempelde en gesoldeerde platen, wrijvingslassen en andere verbindingsmethoden zijn elk geschikt voor verschillende kanaalgeometrieën en -volumes, dus de verbindingsmethode hoort thuis in de ontwerpfase, niet erna. De afwegingen tussen koudplaatverbindings- en lasmethoden De complexiteit van de kanaalstructuur, de vereiste vlakheid en het aantal afgedichte verbindingen dat het onderdeel tegelijkertijd nodig heeft, spelen een rol. Wanneer een plaat veel fijne interne kanalen heeft die allemaal in één keer afgedicht moeten worden, is het gelijktijdig afdichten door middel van solderen een praktisch voordeel.
Omdat de gesoldeerde plaat zich direct in het warmtepad tussen de cel en de koelvloeistof bevindt, is het productieproces onlosmakelijk verbonden met de thermische belasting. Dat is waar oplossingen op maat voor koelplaten Dit is hardware waarvan de kanaalindeling, vlakheid en koelvloeistofaansluitingen zijn afgestemd op een specifiek celformaat en packgeometrie. Door deze elementen op de cellen af te stemmen, kunnen het verbindingsproces, de vlakheid van de plaat en de celinterface gezamenlijk worden bepaald, in plaats van afzonderlijk. Trumonytechs ontwerpt en bouwt aluminium vloeistofkoelplaten voor EV- en ESS-packs met dit warmtepad in gedachten, waarbij de gesoldeerde plaat wordt verbonden met de interfacematerialen en de koelvloeistoflus eromheen.
Ontwerp- en verificatieoverwegingen
Drie gevolgen van vacuümsolderen van aluminium moeten vóór de ovencyclus worden gepland, niet erna: hoe de thermische cyclus de hardheid van het onderdeel beïnvloedt, hoe veeleisend de reinheid is en hoe de lekdichtheid van de verbindingen wordt gegarandeerd. De soldeertemperaturen liggen dicht bij het smelttraject van veel aluminiumlegeringen, waardoor de cyclus de mechanische eigenschappen van een onderdeel kan veranderen. Of er na het solderen nog een warmtebehandeling nodig is – en of dat nu afkoeling, een volledige warmtebehandeling of niets is – hangt af van de legering, of deze warmtebehandelbaar is, de gewenste hardheid en het gekwalificeerde proces. Leg dit vast in de materiaalspecificatie, samen met de keuze van de legering.
Reinheid en pasvorm zijn de volgende beheersbare factoren, en ze fungeren als variabelen, niet als afvinkvakjes. Bij vacuümsolderen is er geen vloeimiddel om oppervlakteverontreiniging te compenseren, dus olie, oxide en vuil op het materiaal leiden direct tot ongevulde of zwakke verbindingen. Montagetoleranties en voegopeningen moeten ook binnen het bereik blijven waar capillaire werking het vulmiddel door de verbinding trekt, omdat een te grote opening de verbinding onvoldoende vult. De verificatieprocedure is eenvoudig: controleer de reinheid van het binnenkomende materiaal en de pasvorm van de verbinding aan de hand van de soldeerspecificaties vóór het laden, niet na een mislukte lektest.
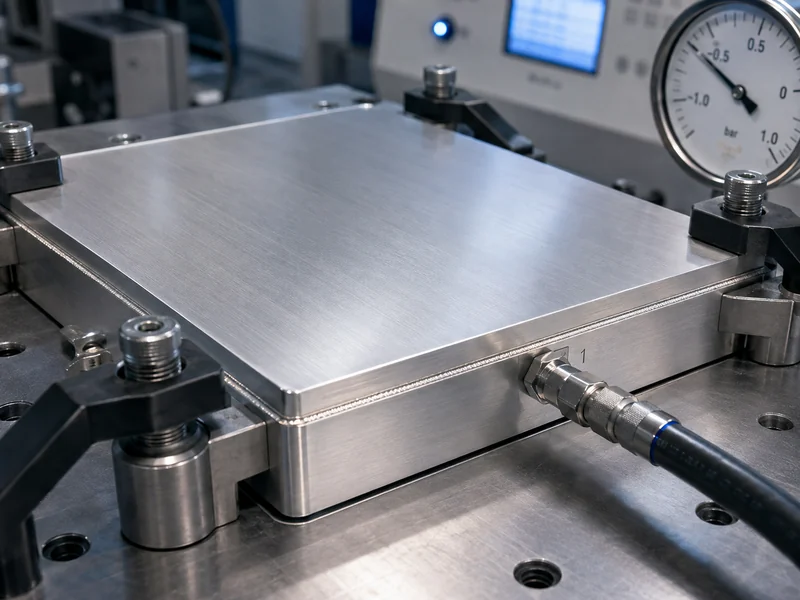
Lekdichtheid, vlakheid en thermische prestaties worden allemaal gecontroleerd op een koude plaat, maar ze vallen onder verschillende soorten verificatie en het is nuttig om ze gescheiden te houden. Afdichting wordt meestal bewezen met een lektest – een druktest en, voor kleine lekken, een heliumlektest. Een barst- of drukproef is daarentegen vaak een destructieve kwalificatietest op monsters, geen test op elk onderdeel. Vlakheid wordt doorgaans gemeten na het solderen, omdat de thermische cyclus kromtrekking kan veroorzaken die het contact met de cellen vermindert. Temperatuuruniformiteit over de plaat is een criterium voor thermische prestaties dat mogelijk onderdeel uitmaakt van de ontwerpvalidatie, en niet van de acceptatie per onderdeel. Welke tests van toepassing zijn op een bepaalde plaat, en in welk stadium, moet worden afgeleid uit de tekening van het onderdeel en het DVP&R- of controleplan – niet uit een vaste, standaardprocedure.
Conclusie
De meest nuttige manier om aluminiumvacuümsolderen te interpreteren, is als een fluxvrije, eentraps afdichtingsmethode: het omzeilt de oxidevorming in aluminium door zuurstof te verwijderen en magnesium als getter te gebruiken, en het dicht meerdere interne verbindingen tegelijk af met minimale vervorming. De toepassing ervan vereist een kapitaalintensieve, afgesloten oven en stelt hoge eisen aan reinheid en pasvorm. De keuze tussen vacuümsolderen en CAB is niet nieuw versus oud; de juiste legering en vulstof, het gekwalificeerde proces en het productievolume zijn doorslaggevend, en het fluxvrije resultaat is een argument voor corrosiebestendigheid, geen kwaliteitskenmerk. Voor een koelplaat van een batterij is het praktisch om de verbindingsmethode, de legering en eventuele warmtebehandeling na het solderen, en de vlakheids- en lekdichtheidseisen vast te stellen, samen met het kanaalontwerp. Controleer elk aspect aan de hand van de specifieke materiaalspecificatie en het verificatieplan van het programma. Trumonytechs kan helpen bij het valideren van deze variabelen ten opzichte van een specifiek celformaat en koelcircuit wanneer een plaat wordt afgestemd op een accupakket.
FAQ
Moet ik vacuümsolderen in plaats van CAB gebruiken als mijn aluminiumlegering een hoog magnesiumgehalte heeft?
Magnesium is één factor, geen doorslaggevende factor op zich. Bij vacuümsolderen is magnesium actief nuttig, omdat het verdampt en helpt bij het verwijderen van restzuurstof. Bij een fluxgebaseerd proces is het vaker een beperking, omdat het de chemische samenstelling van de fluorideflux kan verstoren. Daarom moet het bruikbare magnesiumbereik voor CAB worden bevestigd aan de hand van het specifieke flux- en legeringssysteem. Voordat u voor een van beide methoden kiest, moet u controleren of de legering en het vulmateriaal een passend systeem vormen en dit controleren aan de hand van het gekwalificeerde proces.
Bij welke temperatuur en welk vacuümniveau wordt aluminium vacuümgesoldeerd?
Bij vacuümsolderen van aluminium vindt doorgaans plaats bij temperaturen tussen 580 en 620 °C (ongeveer 1080 tot 1150 °F) onder een hoog vacuüm, vaak aangeduid als 10⁻⁴ mbar of lager. Het exacte recept hangt af van de legering, de ovenbelasting en de oven zelf. Het verschil tussen het smeltpunt van het vulmateriaal en dat van de basislegering is klein, waardoor het specifieke recept voor een bepaald onderdeel bepalend is, en niet een algemeen getal.
Moeten vacuümgesoldeerde aluminium onderdelen na het solderen nog worden afgeschrikt of warmtebehandeld?
Nabehandeling na het solderen is niet automatisch; het hangt af van de legering en de gewenste temperatuur van het onderdeel, niet van het soldeerproces zelf. De soldeertemperatuur ligt dicht bij het smeltpunt van veel aluminiumlegeringen, waardoor de thermische cyclus de mechanische eigenschappen van een onderdeel kan veranderen. Of het onderdeel vervolgens moet worden afgekoeld, een volledige warmtebehandeling na het solderen nodig heeft, of helemaal niet, wordt bepaald door de legering, of deze warmtebehandelbaar is, de gewenste temperatuur en het gekwalificeerde proces. Bepaal dit dus aan de hand van de materiaalspecificaties in combinatie met de legering, en niet achteraf.
Is vacuümsolderen beter dan CAB voor lekvrije koelplaten van EV-accu's?
Geen van beide processen is inherent beter voor koude platen; de keuze hangt af van de legering en het vulmiddelsysteem, het kanaalontwerp en het volume. Vacuümsolderen, met zijn fluxvrije verbindingen, laat geen corrosieve resten achter in de koelkanalen en dicht veel interne verbindingen in één cyclus af, wat geschikt is voor complexe platen. CAB kan bij grote volumes economischer zijn als de legering en het vulmiddel compatibel zijn. Controleer de juiste legering, het juiste vulmiddel en het juiste proces voordat u een beslissing neemt.
Kan vacuümsolderen een koelplaat met veel interne kanalen in één cyclus afdichten?
Bij vacuümsolderen worden alle interne verbindingen in één keer gevormd onder gelijkmatige verhitting, waardoor een plaat met veel parallelle kanalen in één ovencyclus met minimale vervorming kan worden afgedicht. Dit gelijktijdige verbindingsproces is een praktisch voordeel voor platen waarvan de kanalen moeilijk afzonderlijk af te dichten zouden zijn.
Verder lezen
- Fluxvrij plasmasolderen van aluminium in een lokale XHV-atmosfeer, *Materialen* (MDPI, 2022) — Peer-reviewed onderzoek. Ondersteunt de natuurkundige principes van de oxidelaag bij het solderen van aluminium zonder flux (dikte van de natuurlijke oxidelaag en de smeltpunten van aluminiumoxide versus aluminium); heeft betrekking op het mechanisme, niet op een specifiek productieproces.
- Aluminium Extruders Council — Bron voor solderen — Technisch materiaal van een branchevereniging voor de aluminiumindustrie, voor algemene achtergrondinformatie over aluminiumsolderen en de vergelijking tussen vacuümsolderen en CAB-solderen; geen bron voor onderdeelspecifieke parameters.
Gerelateerde artikelen
- Koelinstallaties voor datacenters: de keuze tussen luchtgekoelde en watergekoelde installaties — legt uit waar een koelmachine zich in de koelketen bevindt en hoe je kunt kiezen tussen luchtgekoelde en watergekoelde installaties vóór de koelplaatlus.
- Wat is een buisvormige koelplaat? — beschrijft een alternatieve constructie voor de koelplaat, waarbij buizen in een aluminium basis worden gelijmd in plaats van interne kanalen te solderen.
- Hoe werkt koeling met warmtebuizen en wanneer moet je het gebruiken? — helpt een lezer de voor- en nadelen van passief warmtetransport via een warmtepijp te vergelijken met die van een vloeistofkoelplaat voor een gegeven warmtebelasting.
- Wat is warmteoverdracht? Gedetailleerde uitleg — behandelt de basisprincipes van geleiding en convectie die ten grondslag liggen aan het warmtepad van de cel naar de koelvloeistof dat een koelplaat moet bewandelen.
- Stapsgewijze installatie van vloeistofkoelplaten — beschrijft de installatie van een afgewerkte vloeistofkoelplaat voor stabiel contact en doorstroming nadat deze is gesoldeerd en gecontroleerd.
