Op maat gemaakte ESS-koeloplossingen: vloeistofkoelplaten, -buizen en -verdeelstukken
ESS-koeloplossingen van Trumonytechs vormen de warmtegeleidings- en koelvloeistofkanalen in een energieopslagsysteem: koelplaten, aluminium koelbuizen, verdeelstukken en thermische interfacematerialen. De configuratie van de koelplaat wordt tijdens de ontwerpbeoordeling afgestemd op het celformaat, en de kanaalgeometrie volgt de maximale warmtebelasting en de toelaatbare drukval. Wij leveren koelplaten die zijn ontworpen voor uw accupakketgeometrie, waarbij CFD-simulaties worden beoordeeld vóór de matrijsfabricage en de serieproductie wordt vrijgegeven na goedkeuring van het prototype. De thermische interfacematerialen zijn afkomstig uit de vermelde modelreeksen.
Geef het celformaat en de maximale warmtebelasting per cel en per pakket door: de configuratie van de koelplaat wordt hierop afgestemd, en het tweede is de belangrijkste input voor het dimensioneren van het stroompad.
Vloeistof of lucht: welke energieopslaginstallaties hebben vloeistofkoeling nodig?
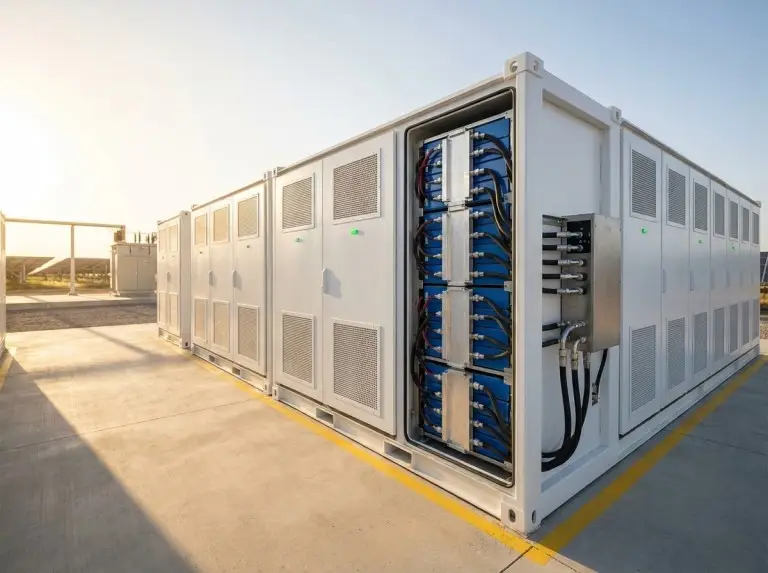
Energieopslaginstallaties hebben vrijwel altijd actieve vloeistofkoeling nodig wanneer ze werken met hoge C-rate-cycli, buiten of in containers staan, of op grote schaal worden gebruikt. Op pakketniveau wordt vloeistofkoeling verkozen boven luchtkoeling wanneer de streefwaarde voor het temperatuurverschil tussen cellen onder de 3-5 °C komt of de warmtebelasting per oppervlakte-eenheid een drempelwaarde overschrijdt.
Een van de twee redenen om voor vloeistofkoeling in plaats van luchtkoeling te kiezen: een streefwaarde voor het temperatuurverschil tussen cellen (ΔT) die kleiner is dan deze bandbreedte.
- Passieve limieten houden in
Natuurlijke convectie of een warmteafvoer zorgt al voor de afvoer van warmte.
- Geen plaats voor loop hardware
De lay-out biedt geen ruimte voor een pomp, reservoir en warmtewisselaar.
- Vloeistof en metaal botsen.
De werkzame vloeistof is niet compatibel met aluminium of koper.
Back-upsystemen met een lagere dichtheid bij gematigde omgevingstemperaturen kunnen volstaan met luchtkoeling. We controleren dit tijdens de eerste technische beoordeling in plaats van standaard voor een vloeistofkoeling te kiezen. Opslag op netwerkschaal vereist zeer betrouwbare koeling, C&I-systemen voor nauwkeurige temperatuurregeling en zonne- en windenergieopslag die bestand is tegen variabele laadsnelheden en grote temperatuurschommelingen. Lucht-, vloeistof- en dompelkoelingsopties worden vergeleken in onze handleiding. thermisch beheer van industriële energieopslag.
ESS-koeloplossingen per celformaat: typen koelplaten en onderdelen van het koelcircuit
ESS-koelplaten worden tijdens de ontwerpbeoordeling geconfigureerd volgens de celindeling, en de onderdelen voor de koelvloeistofgeleiding en interfacematerialen De vier kaarten hieronder tonen de omgeving ervan.

Slangvormige koelplaten — cilindrische cellen
Een kronkelend traject loopt in direct axiaal contact met de celbehuizingen, waarbij de stroomsnelheid, buisdiameter en contactgeometrie zijn afgestemd op de vastgestelde warmtebelasting en uniformiteitsdoelstellingen.

Microkanaal-koelplaten — zakcellen
Een groter warmteoverdrachtsoppervlak per eenheid plaatdikte is geschikt voor strikte Z-hoogtebeperkingen en een uniforme temperatuur over het celoppervlak; de reinheid van de lus wordt tijdens de inspectie bevestigd.
Koelbuizen, verdeelstukken en gesoldeerde assemblages
Aluminium koelbuizen, vloeistofverdeelstukken, gesoldeerde koelsystemen en thermische interface-integratiestructuren transporteren koelvloeistof tussen batterijmodules en het warmtewisselsysteem. De afmetingen, verbindingstypes en drukwaarden hiervan worden niet op deze pagina vermeld. Geef daarom uw gewenste afmetingen en verbindingstype aan in de offerteaanvraag.
Thermische interfacematerialen
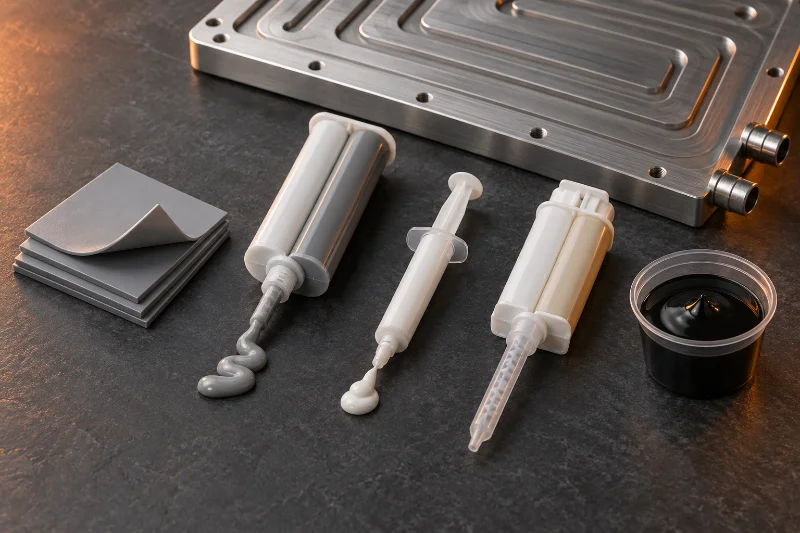
Vulpads, doseerbare gels, siliconenvet, structurele lijm en gietmassa, elk met een eigen positie in de onderstaande tabel.
Voor prismatische cellen wordt de constructie van de koelplaat tijdens de eerste ontwerpbeoordeling bevestigd. De afbeeldingen zijn schematisch; de afmetingen op de pagina over de waterkoelplaat zijn voorbeelden, geen limieten.
Voor cilindrische en pouch-cellen wijst het formaat al op een bepaalde constructie: slangbuisplaten voor cilindrische cellen, microkanaalplaten voor een pouch-pack met een beperkt budget voor de Z-hoogte. Een verkeerde typekeuze vóór de matrijsontwikkeling leidt tot extra thermische weerstand, drukverlies en compatibiliteitsproblemen met de interface. Daarom stemmen we de configuratie al tijdens de eerste ontwerpbeoordeling af op het celformaat.
Koelvloeistofmengsel, legering en interfacemateriaal voor ESS-koelplaten
De chemische samenstelling van de koelvloeistof moet vroegtijdig worden gecontroleerd voor een ESS-koelplaat, omdat de water-glycolverhouding of een alternatieve vloeistof de thermische geleidbaarheid, viscositeit en drukval beïnvloedt. De ESS-koelplaatspecificatie vermeldt 3003 aluminium en vacuümsolderen, terwijl 1060 aluminium en koper alleen in het bredere bereik voorkomen. waterkoelplaat pagina.
| TIM-familie | Formulier | Vermelde geleidbaarheid | Positie in een ESS-pakket | Toepassing | Elektrische isolatie |
|---|---|---|---|---|---|
| Thermisch geleidende pad 30101 | Siliconen pad, 0,4–10 mm | 1,5–8,0 W/m·K, 5 modellen | Prismatische of cilindrische cellen; slangvormige buisplaten | Handmatige plaatsing; onversterkt of versterkt | Ja; >6 tot >12 kV/mm volgens model |
| Thermisch geleidende gel 30102 | Tweedelige siliconengel | 1,5–8,0 W/m·K, 6 modellen | Spleten die een lage montagespanning vereisen | Geautomatiseerde dosering; uitharding bij kamertemperatuur of door verhitting. | Ja; 8 kV/mm |
| Siliconenvet 30108 | Niet-uithardende pasta | 3,5–5,0 W/m·K, 3 modellen | Niet gespecificeerd in modelgegevens | Uitgeven of afdrukken | Alleen model 0350 |
| Structurele lijm 30107 | Tweecomponenten polyurethaan, 1:1 | 2,05 W/m·K (ASTM D5470) | Hecht cellen aan de koelplaat | Volledige uitharding: 7 dagen bij 23 ± 2 °C | Ja; 14–16 kV/mm |
| Potgrond 30103 | Tweecomponenten siliconen, handmatig gemengd. | 0,8–4,0 W/m·K, vermelde modellen | Modulevulling, isolatie en inkapseling | Meng de ingrediënten, ontluchten en in potten doen; laten uitharden op kamertemperatuur of op een verhoogde plek. | Ja; 10 kV/mm staat vermeld voor 0080 |
De geleidbaarheid wordt gemeten volgens ISO 22007-2, behalve voor model 30107, dat wordt gemeten volgens ASTM D5470; de aangegeven bereiken hebben alleen betrekking op de vermelde modellen. Alle vijf productfamilies hebben een UL 94 V-0 brandveiligheidsclassificatie, en de gel-, vet- en gietseries hebben bovendien een RoHS-conforme samenstelling.
Pads zijn geschikt voor handmatig te plaatsen verbindingen en kunnen een verstevigingslaag krijgen wanneer een groot onderdeel extra stevigheid nodig heeft. Gels zijn geschikt voor geautomatiseerde doseerlijnen waar de cellen weinig montagebelasting ondervinden. De keuze tussen de vijf families maakt deel uit van de thermische ontwerpbeoordeling en wordt niet apart in rekening gebracht.
Er worden al vroeg twee compatibiliteitscontroles uitgevoerd: aluminium en koperen onderdelen blijven in aparte koelcircuits en de glycolconcentratie wordt afgestemd op de legering van de plaat, aangezien sommige concentraties corrosie in bepaalde kwaliteiten versnellen.
Gereedschap, volume en late wijzigingen: de kostenbepalende factoren bij ESS-vloeistofkoeling
De benodigde gereedschappen voor ESS-koelplaten zijn afhankelijk van het proces: een CNC-gefreesd prototype vereist geen gereedschap, terwijl een gestempelde productieplaat een speciale matrijs nodig heeft. Bij de keuze van het type koelplaat spelen ook de warmtebelasting, de plaatafmetingen, de beschikbare ruimte, het productievolume en de kosten een rol. Wanneer een input na de bouw van een prototype verandert, kan de wijziging meer tijd en materiaal kosten dan wanneer deze tijdens de ontwerpbeoordeling wordt doorgevoerd. Prijzen en gereedschapskosten worden niet op deze pagina vermeld; offertes worden gebaseerd op uw tekening of afmetingen, warmtebelasting en verwachte jaarlijkse productievolume.
Offertes voor koelplaten worden geleverd met DFM-feedback zonder extra kosten: voeg de tekening bij met de maximale warmtebelasting, de koelvloeistofsamenstelling en het verwachte jaarlijkse volume.
Toevoerbereik en de pompinterface in een ESS-koelcircuit
Trumonytechs-onderdelen bestrijken de ESS-lus van koelplaat tot verdeelstuk, en de ontwerpbeoordeling koppelt ze aan uw pomp via het drukverliesbudget.
De onderdelen op de bovenstaande kaarten, plus de thermische ontwerpbeoordeling en CFD-simulatie. Structurele onderdelen voor containers en racks voor vloeistofgekoelde systemen vallen ook binnen de vermelde scope; de specificaties hiervan worden niet op deze pagina gepubliceerd.
De maximaal toelaatbare drukval bepaalt de kanaalgeometrie en de stroomverdeling. Deze wordt daarom vóór de eerste simulatie-iteratie afgestemd op de pomp- en systeemopvoerhoogte. De inlaattemperatuur en het debietbereik definiëren de thermische randvoorwaarden voor die simulatie.
EV-accupakketten en productselectie worden behandeld op de website. thermisch beheer batterijpakket pagina.
Goedkeuringsmomenten en validatietests vóór de massaproductie van ESS
Projecten voor koelplaten en koelcomponenten voor ESS doorlopen vijf fasen, die elk worden afgesloten met een bevestiging van de klant. We beginnen pas met de matrijsontwikkeling of fabricage nadat uw engineeringteam de simulatie-uitkomsten formeel heeft goedgekeurd.
Certificaten voor ons kwaliteitssysteem (ISO 9001, IATF 16949) zijn op aanvraag beschikbaar; geef in uw aanvraag aan welke u nodig heeft.
Elke koelplaat wordt getest op lekkage met helium, er wordt geen steekproef genomen uit de hele batch.
Mechanische belasting, thermische prestaties, stromingsweerstand, interne corrosie en zoutnevelcorrosie.
Lek-, druk- en thermische weerstandstests, plus klantspecifieke documentatie, vóór vrijgave van de volumes.


Bij de inspectie van de uitgaande koelplaat wordt een CMM-controle uitgevoerd, inclusief een vlakheidstest van het thermische contactvlak en een hydrostatische barsttest boven de nominale werkdruk. Eerste artikelinspectierapporten en visuele en metallografische controles van lassen en soldeerverbindingen completeren het geheel. Documentatie van de ontwikkelingstests van de koelplaat wordt verstrekt voor leverancierskwalificatieprogramma's. De ontwikkeling van de koelplaat resulteert tevens in een 2D-tekening met de belangrijkste contactvlakafmetingen, het concept van het stroomkanaal en de connector, en een samenvatting van de CFD-evaluatie van de thermische en stroming. CNC-prototypes worden getest en geoptimaliseerd vóór validatie.
- Beoordeling van het thermisch ontwerpDe klant bevestigt de ingevoerde gegevens.
Een haalbaarheidsstudie uitvoeren naar celformaat, warmtebelasting, temperatuurdoelstellingen en pakketgeometrie, voorafgaand aan de ontwerpwerkzaamheden.
- CFD-simulatieResultaten van klantbeoordelingen
De stroomverdeling, de voorspellingen van de temperatuuruniformiteit en de schattingen van het drukverlies onder de gedefinieerde inlaatcondities worden vóór de gereedschapsproductie beoordeeld.
- PrototypefabricageTijdschema bevestigd
De werkzaamheden beginnen pas na goedkeuring van de simulatie, waarbij de doorlooptijd afhankelijk is van het type en de geometrie van de koelplaat.
- VoorbeeldvalidatieGoedkeuring door de klant
Formele goedkeuring van het gevalideerde monster is vereist voordat de volgende fase kan beginnen.
- MassaproductieDe productie begint
Het proces begint zodra u het gevalideerde voorbeeld hebt goedgekeurd.
Wrijvingslassen, vacuümsolderen, stempelen, extrusie en CNC-bewerking vormen het scala aan bewerkingsmethoden voor koudgewalste platen.
De bovenstaande inspectie- en testlijsten hebben betrekking op koelplaten. Inspectiepunten en verzenddocumenten voor koelbuizen en verdeelstukken worden niet op deze pagina gepubliceerd; vraag deze daarom aan bij uw offerteaanvraag.
Wat te verzenden, timing van het prototype en verzenddocumenten voor ESS-koelplaten
Een thermische ontwerpbeoordeling voor ESS-koelplaten begint met vijf inputs, waarbij de maximale warmtebelasting de belangrijkste input vormt voor de dimensionering van het stroompad en de berekeningen van de temperatuuruniformiteit. Het celformaat en -aantal, de afmetingen en lay-out van het pakket, en de beoogde maximale celtemperatuur en ΔT maken de opdracht compleet.
- Maximale warmtebelasting per cel en per pakket
- Type en concentratie van de koelvloeistof
- Inlaattemperatuur en debietbereik
- Maximale toelaatbare drukval
- Materiaalbeperkingen voor de interface vanuit uw leverancier van cel- of BMS-systemen
- CNC-prototypeMeestal 2-3 weken
Levertijd voor CNC-gefreesde prototype koelplaten na bevestiging van het ontwerp.
- GereprototypeIngesteld tijdens ontwerpbeoordeling
Gestanste en andere machinaal vervaardigde constructies nemen meer tijd in beslag; de exacte tijdsplanning wordt tijdens de ontwerpbeoordeling vastgesteld.
- MassaproductieNa goedkeuring van het monster
De levertijd is afhankelijk van de plaatgeometrie, de benodigde gereedschappen en de productieplanning, en wordt definitief vastgesteld zodra het celformaat en de verpakkingsafmetingen zijn bepaald.
Koelplaten worden vochtwerend verpakt met een droogmiddel, poorten worden afgesloten met afsluitpluggen om verontreiniging door deeltjes te voorkomen, en grote bestellingen worden verzonden in houten kratten.
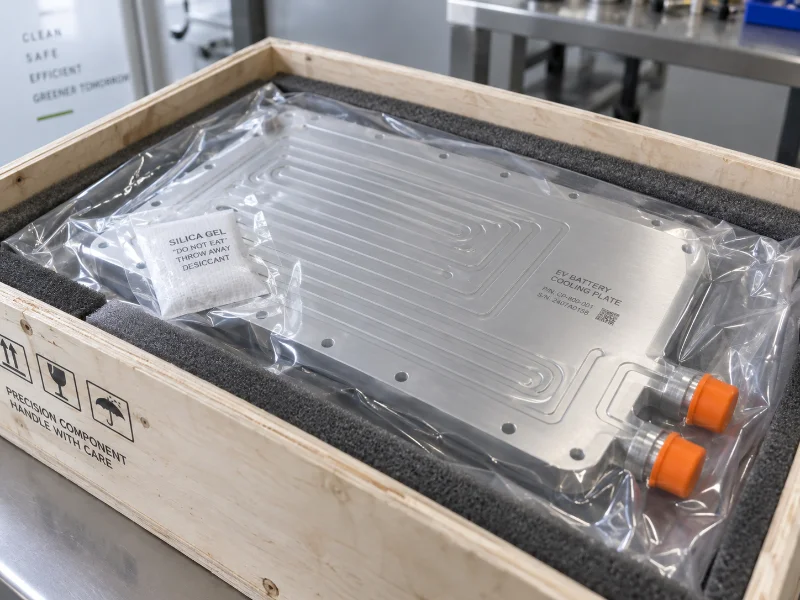
Bij leveringen van koelplaten worden een conformiteitscertificaat, een technisch gegevensblad, een fabriekscertificaat en een paklijst meegeleverd. RoHS- en REACH-verklaringen en SVHC-communicatie zijn op aanvraag beschikbaar, en de materiaalsamenstelling ondersteunt IMDS-indiening.
Vragen van ESS-integratoren over componenten van het koelcircuit
Kan de evaluatie van de ESS-koeling al beginnen voordat onze celleverancier de definitieve parameters vastlegt?
Ja. Het beschrijven van uw celtype en de gewenste systeemtemperatuur is voldoende om een nuttige technische uitwisseling te starten. Bevestigde waarden kunnen eerst worden gedeeld en de openstaande variabelen worden geïdentificeerd voordat de berekening verdergaat. CFD-uitvoer gebaseerd op geschatte of placeholder-waarden zal naar verwachting veranderen wanneer de uiteindelijke celparameters zijn vastgesteld.
Welke inputvariabelen verschuiven doorgaans laat, en wat gebeurt er dan?
Het type en de concentratie van de koelvloeistof, en de inlaattemperatuur, zijn de twee factoren die het meest waarschijnlijk later nog van invloed zijn. De inlaattemperatuur bepaalt de thermische grens voor de simulatie, en de samenstelling van de koelvloeistof verschuift de streefwaarden voor de drukval. Een stroompad dat is gedimensioneerd op basis van aangenomen waarden kan de uniformiteitsdoelstelling bij de eerste run missen, daarom worden beide factoren gemarkeerd voor vroege controle.
Omvatten uw ESS-koeloplossingen de pomp en de warmtewisselaar?
Uw systeemintegrator of BOS-leverancier levert doorgaans de pomp en de externe warmtewisselaar. Advies over de integratie van de koelplaten, buizen en verdeelstukken met deze BOS-hardware wordt gegeven tijdens de thermische ontwerpbeoordeling, in dezelfde fase waarin de configuratie van de koelplaten wordt afgestemd op uw celindeling.
Hoe wordt de consistentie tussen verschillende batches gewaarborgd bij grote bestellingen?
De belangrijkste afmetingen van de koelplaat worden onder statistische procescontrole gehouden ten opzichte van CPK-doelstellingen, en elke batch wordt geleverd met een volledig traceerbaar label. De massaproductie start bovendien pas met een monster dat door uw engineeringteam is goedgekeurd. Equivalente batchcontroles voor buizen en verdeelstukken worden niet op deze pagina gepubliceerd.
Wat is de minimale bestelhoeveelheid voor ESS-koelplaten en -circuitonderdelen?
Het minimum is afhankelijk van de fase en het proces. Voor koudgeperste plaatmonsters en prototypes zijn de aantallen flexibel; in de productie geldt voor een gestempelde plaat met een eigen matrijs een hogere drempel dan voor een CNC-gefreesde of FSW-plaat. De minimale afnamehoeveelheid voor productie wordt vastgesteld na beoordeling van de tekening en de jaarlijkse volumeprognose. Minimumhoeveelheden voor buizen en verdeelstukken worden niet op deze pagina vermeld.
Worden uw kwaliteitsdocumenten geaccepteerd door ons UL 9540- of IEC 62933-programma?
Acceptatie is afhankelijk van de kwalificatiecriteria voor leveranciers van uw programma en dient vroegtijdig in de commerciële besprekingen te worden bevestigd. Certificaten voor kwaliteitssystemen (ISO 9001, IATF 16949) zijn op aanvraag beschikbaar. UL 9540 heeft betrekking op energieopslagsystemen en -apparatuur, en IEC 62933 op elektrische energieopslagsystemen. Controleer daarom de documenten die van een componentleverancier worden verwacht voordat de samenwerking van start gaat.
Zijn de garantie-, betalings-, verzend- en geheimhoudingsvoorwaarden gepubliceerd?
Garantievoorwaarden, betalingsvoorwaarden, inspectie door derden, transittijden, invoerrechten, aftersalesondersteuning en geheimhoudingsvoorwaarden worden niet op deze pagina vermeld. Vraag de gewenste informatie aan in uw offerteaanvraag. Transittijd en invoerrechten zijn afhankelijk van de bestemmingshaven en het land van bestemming en worden in de offerte bevestigd.