
Soluzioni di raffreddamento ESS personalizzate: piastre, tubi e collettori per liquidi refrigeranti.
Le soluzioni di raffreddamento ESS di Trumonytechs comprendono i componenti per la dissipazione del calore e la distribuzione del liquido refrigerante nei sistemi di accumulo di energia a batteria: piastre di raffreddamento, tubi di raffreddamento in alluminio, collettori di distribuzione e materiali per l'interfaccia termica. La configurazione delle piastre di raffreddamento viene definita in base al formato delle celle durante la fase di progettazione, mentre la geometria dei canali segue il carico termico massimo e la caduta di pressione ammissibile. Forniamo piastre di raffreddamento progettate in base alla geometria del pacco batterie, con analisi CFD prima della realizzazione degli stampi e autorizzazione alla produzione in serie dopo l'approvazione del campione. I materiali per l'interfaccia termica provengono da gamme di modelli predefinite.
Invia il formato della cella e il carico termico massimo per cella e per pacco: la configurazione della piastra di raffreddamento è allineata al primo dato, mentre il secondo è l'input principale per il dimensionamento del percorso del flusso.
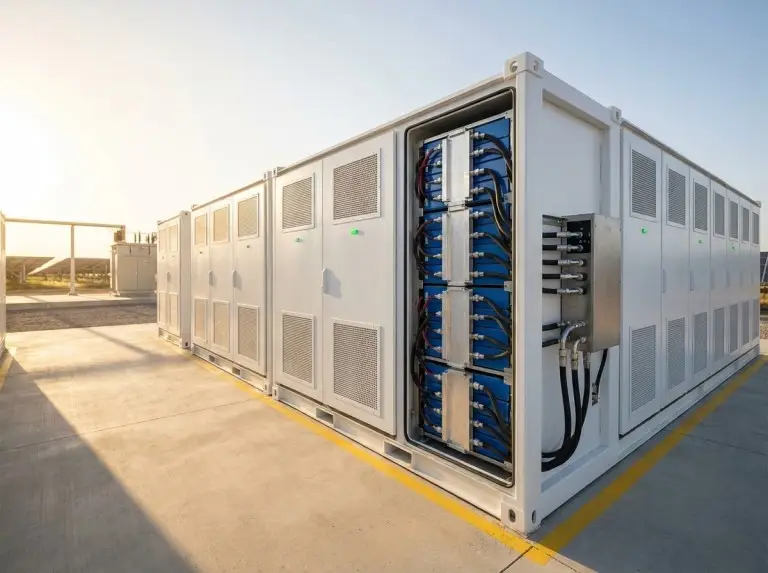
Liquido o aria: quali impianti di accumulo energetico necessitano di raffreddamento a liquido?
Gli impianti di accumulo di energia necessitano quasi sempre di raffreddamento a liquido attivo quando operano con cicli ad alto C-rate, sono installati all'aperto o in container, oppure su scala industriale. A livello di singolo pacco batteria, il raffreddamento a liquido viene preferito all'aria quando la differenza di temperatura cella-cella (ΔT) target scende al di sotto di 3-5 °C o il carico termico per unità di superficie supera una determinata soglia.
Uno dei due fattori che spingono a preferire il raffreddamento a liquido rispetto a quello ad aria: un obiettivo di ΔT tra cella più ristretto di questo intervallo.
- I limiti passivi sono validi
La convezione naturale o un dissipatore di calore sono già sufficienti a gestire il carico termico.
- Non c'è spazio per l'hardware ad anello.
La configurazione non prevede spazio per una pompa, un serbatoio e uno scambiatore di calore.
- Fluido e metallo si scontrano
Il fluido di lavoro è incompatibile con l'alluminio o il rame.
I sistemi di backup a bassa densità a temperature ambiente moderate possono essere adeguatamente serviti dal raffreddamento ad aria, e lo verifichiamo durante la revisione tecnica iniziale anziché optare per un circuito a liquido. Lo stoccaggio su scala di rete richiede un raffreddamento ad alta affidabilità, i sistemi C&I un controllo preciso della temperatura e lo stoccaggio solare ed eolico la tolleranza a tassi di carica variabili e ampi intervalli di temperatura ambiente. Le opzioni di raffreddamento ad aria, a liquido e a immersione sono confrontate nella nostra guida a gestione termica dell'accumulo di energia industriale.
Soluzioni di raffreddamento ESS per formato celle: tipologie di piastre di raffreddamento e componenti del circuito di raffreddamento
Le piastre fredde ESS sono configurate in formato cella durante la revisione del progetto e le parti di instradamento del refrigerante e materiali di interfaccia Gli elementi che li circondano sono illustrati nelle quattro carte sottostanti.

Piastre di raffreddamento a tubo serpentino — celle cilindriche
Un percorso a serpentina si snoda in diretto contatto assiale con gli involucri delle celle, con portata, diametro del tubo e geometria di contatto dimensionati in base al carico termico e all'uniformità target confermati.

Piastre di raffreddamento a microcanali — celle a sacchetto
Una maggiore superficie di scambio termico per unità di spessore della piastra si adatta a vincoli stringenti sull'altezza Z e garantisce una temperatura uniforme su tutta la superficie della cella; la pulizia del circuito viene confermata durante l'esame.
Tubi di raffreddamento, collettori e assemblaggi brasati
I tubi di raffreddamento in alluminio, i collettori di distribuzione del liquido, gli assemblaggi di raffreddamento brasati e le strutture di integrazione dell'interfaccia termica trasportano il refrigerante tra i moduli della batteria e il sistema di scambio termico. Le loro dimensioni, i tipi di giunzione e le pressioni nominali non sono pubblicati in questa pagina, quindi specificate l'ingombro e il tipo di connessione nella richiesta di offerta.
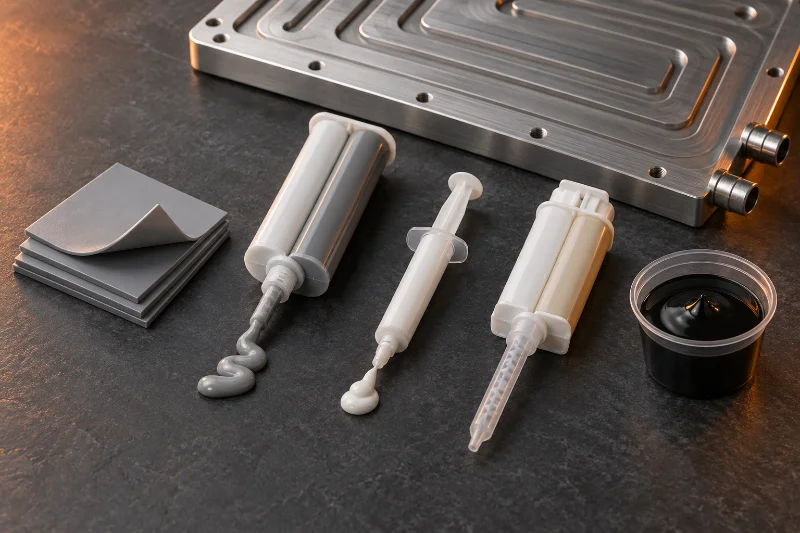
Materiali per l'interfaccia termica
Tamponi di riempimento, gel dispensabili, grasso siliconico, adesivo strutturale e composto di incapsulamento, ognuno con la propria posizione elencata nella tabella sottostante.
Per le celle prismatiche, la costruzione della piastra di raffreddamento viene confermata durante la prima revisione del progetto. Le figure sono schematiche; le dimensioni reali riportate nella pagina relativa alla piastra di raffreddamento ad acqua sono esempi e non limiti.
Per le celle cilindriche e a sacchetto, il formato indica già una configurazione: piastre a tubi serpentini per le celle cilindriche, piastre a microcanali per i pacchi a sacchetto con un budget di altezza Z ristretto. Una tipologia errata scelta prima della fase di stampaggio comporta resistenza termica, penalizzazioni dovute alla caduta di pressione e problemi di compatibilità delle interfacce, pertanto allineiamo la configurazione al formato della cella già durante la prima revisione del progetto.
Miscela di refrigerante, lega e materiale di interfaccia per piastre fredde ESS
La chimica del refrigerante deve essere controllata in anticipo per una piastra fredda ESS, perché il rapporto acqua-glicole o il fluido alternativo modificano la conduttività termica, la viscosità e i valori target di caduta di pressione. La specifica della piastra fredda ESS elenca alluminio 3003 e brasatura sottovuoto, mentre l'alluminio 1060 e il rame compaiono solo nella gamma più ampia sulla piastra di raffreddamento ad acqua pagina.
| Famiglia TIM | Modulo | Conduttività indicata | Posizione in un pacchetto ESS | Applicazione | Isolamento elettrico |
|---|---|---|---|---|---|
| Cuscinetto termoconduttivo 30101 | Cuscinetto in silicone, 0,4–10 mm | 1,5–8,0 W/m·K, 5 modelli | Celle prismatiche o cilindriche; piastre a tubi serpentini | Posizionamento manuale; non rinforzato o rinforzato | Sì; da >6 a >12 kV/mm a seconda del modello |
| Gel termoconduttivo 30102 | Gel di silicone bicomponente | 1,5–8,0 W/m·K, 6 modelli | Spazi vuoti che richiedono un basso stress di assemblaggio | Dosaggio automatizzato; polimerizzazione a temperatura ambiente o a caldo | Sì; 8 kV/mm |
| Grasso siliconico 30108 | Pasta non indurente | 3,5–5,0 W/m·K, 3 modelli | Non specificato nei dati del modello | Erogazione o stampa | Solo modello 0350 |
| Adesivo strutturale 30107 | Poliuretano bicomponente, 1:1 | 2,05 W/m·K (ASTM D5470) | Fissa le cellule alla piastra fredda | Maturazione completa in 7 giorni a 23 ± 2 °C | Sì; 14–16 kV/mm |
| Composto per vasi 30103 | Silicone bicomponente, miscelato a mano | 0,8–4,0 W/m·K, modelli elencati | Riempimento, isolamento e incapsulamento dei moduli | Mescolare, degassare, mettere in vaso; stagionatura a temperatura ambiente o elevata | Sì; 10 kV/mm indicato per 0080 |
La conduttività è misurata secondo la norma ISO 22007-2, ad eccezione del modello 30107, misurato secondo la norma ASTM D5470; gli intervalli si riferiscono solo ai modelli elencati. Tutte e cinque le famiglie riportano una classificazione di infiammabilità UL 94 V-0 e le serie di gel, grassi e incapsulanti riportano anche una formulazione conforme alla direttiva RoHS.
I cuscinetti sono adatti per giunzioni posizionate manualmente e possono essere rinforzati con uno strato aggiuntivo quando un pezzo di grandi dimensioni necessita di maggiore resistenza. I gel sono adatti per linee di dosaggio automatizzate, dove le celle devono essere sottoposte a basse sollecitazioni di assemblaggio. La scelta tra le cinque famiglie è parte integrante della revisione del progetto termico e non viene addebitata separatamente.
Due verifiche di compatibilità vengono effettuate fin dalle prime fasi: le parti in alluminio e in rame rimangono in circuiti di raffreddamento separati e la concentrazione di glicole viene adattata alla lega della piastra, poiché alcune concentrazioni accelerano la corrosione in determinate leghe.
Attrezzature, volumi e modifiche dell'ultimo minuto: le leve di costo nel raffreddamento a liquido ESS
La scelta degli utensili per le piastre di raffreddamento ESS dipende dal processo: un prototipo lavorato a CNC non necessita di utensili, mentre una piastra di produzione stampata richiede uno stampo dedicato. La selezione del tipo di piastra di raffreddamento tiene conto anche del carico termico, delle dimensioni della piastra, dello spazio disponibile, del volume di produzione e dei costi. Se un parametro di input cambia dopo la realizzazione di un prototipo, la modifica può comportare costi maggiori in termini di tempo e materiale rispetto alla definizione del problema in fase di revisione del progetto. I prezzi e i costi degli utensili non sono pubblicati in questa pagina; i preventivi si basano sulle dimensioni del disegno o del contorno, sul carico termico e sul volume annuo previsto.
I preventivi per le piastre di raffreddamento includono un feedback DFM senza costi aggiuntivi: allegare il disegno con il carico termico massimo, la miscela di refrigerante e il volume annuo previsto.
Ambito di alimentazione e interfaccia della pompa in un circuito di raffreddamento di un ESS
I componenti Trumonytechs coprono il circuito ESS dalla piastra fredda al collettore, e la revisione del progetto li collega alla pompa attraverso il budget di caduta di pressione.
Le parti indicate sulle schede sopra, oltre alla revisione del progetto termico e alla simulazione CFD. Anche le parti strutturali dei contenitori e dei rack per i sistemi di raffreddamento a liquido rientrano nell'ambito di applicazione; le loro specifiche non sono pubblicate in questa pagina.
La caduta di pressione massima consentita determina la geometria del canale e la distribuzione del flusso, pertanto viene verificata rispetto al budget di prevalenza della pompa e del sistema prima della prima iterazione della simulazione. La temperatura di ingresso e l'intervallo di portata definiscono le condizioni al contorno termiche per quella simulazione.
I pacchi EV e la selezione cross-product sono trattati su gestione termica del pacco batterie pagina.
Fasi di approvazione e test di validazione prima della produzione in serie di ESS
I progetti di piastre di raffreddamento e componenti di raffreddamento per ESS si articolano in cinque fasi, ognuna delle quali si conclude con la conferma da parte del cliente. Non iniziamo la realizzazione degli stampi o la fabbricazione finché il vostro team di ingegneri non ha approvato formalmente i risultati delle simulazioni.
Le certificazioni del sistema qualità (ISO 9001, IATF 16949) sono disponibili su richiesta; specificare quale nella richiesta.
Ogni piastra di raffreddamento viene sottoposta a un test di tenuta con elio, non a un campionamento dal lotto.
Carico meccanico, prestazioni termiche, resistenza al flusso, corrosione interna e corrosione da nebbia salina.
Test di tenuta, pressione e resistenza termica, oltre alla documentazione specifica per il cliente, prima del rilascio del volume.


L'ispezione delle piastre di raffreddamento in uscita include un controllo CMM che comprende la planarità dell'interfaccia termica e una prova di scoppio idrostatico al di sopra della pressione di esercizio nominale. I rapporti di ispezione del primo articolo e i controlli visivi e metallografici su saldature e giunti brasati completano la documentazione. La documentazione derivante dai test di sviluppo delle piastre di raffreddamento viene fornita per i programmi di qualificazione dei fornitori. Lo sviluppo delle piastre di raffreddamento produce anche un disegno 2D con le dimensioni chiave dell'interfaccia, il concetto del canale di flusso e del connettore e un riepilogo della valutazione termica e fluidodinamica CFD, con prototipi CNC testati e iterati prima della validazione.
- Revisione della progettazione termicaIl cliente conferma i dati inseriti
Prima di iniziare qualsiasi lavoro di progettazione, è necessario effettuare una verifica di fattibilità sul formato delle celle, sul carico termico, sugli obiettivi di temperatura e sulla geometria del pacco batteria.
- Simulazione CFDRisultati delle revisioni dei clienti
La distribuzione del flusso, le previsioni sull'uniformità della temperatura e le stime della caduta di pressione nelle condizioni di ingresso definite vengono esaminate prima della realizzazione degli utensili.
- Realizzazione del prototipoTempistica confermata
Inizia solo dopo l'approvazione della simulazione, con tempi di consegna confermati dal tipo e dalla geometria della piastra di raffreddamento.
- Validazione del campioneApprovazione del cliente
Prima di procedere alla fase successiva, è necessaria l'approvazione formale del campione validato.
- produzione di videogiochiInizio della produzione
Il processo inizia non appena il campione validato riceve la tua approvazione.
La gamma di processi per la laminazione a freddo comprende saldatura per attrito, brasatura sottovuoto, stampaggio, estrusione e lavorazione CNC.
Gli elenchi di ispezione e collaudo sopra riportati riguardano le piastre di raffreddamento. Gli elementi di ispezione e i documenti di spedizione per tubi e collettori di raffreddamento non sono pubblicati in questa pagina, pertanto si prega di richiederli insieme alla richiesta di offerta.
Cosa inviare, tempistiche del prototipo e documenti di spedizione per le piastre di raffreddamento ESS
Una revisione della progettazione termica per le piastre di raffreddamento dei sistemi di accumulo di energia (ESS) parte da cinque parametri di input, con il carico termico massimo come input principale per il dimensionamento del percorso di flusso e i calcoli di uniformità della temperatura. Il formato e il numero delle celle, le dimensioni e la disposizione del pacco, la temperatura massima target delle celle e il ΔT completano il quadro.
- Carico termico massimo per cella e per pacco
- Tipo e concentrazione del liquido di raffreddamento
- Intervallo di temperatura e portata in ingresso
- Caduta di pressione massima consentita
- Vincoli relativi ai materiali di interfaccia imposti dal fornitore della cella o del BMS.
- prototipo CNCSolitamente 2-3 settimane
Tempi di consegna per prototipi di piastre di raffreddamento lavorate a CNC dopo la conferma del progetto.
- Prototipo realizzatoImpostato in fase di revisione del progetto
Le costruzioni realizzate mediante stampaggio o altre tecniche di lavorazione richiedono più tempo, con una tempistica confermata in fase di revisione del progetto.
- produzione di videogiochiDopo l'approvazione del campione
I tempi di consegna dipendono dalla geometria della piastra, dai requisiti degli utensili e dalla pianificazione della produzione, e vengono confermati una volta definiti il formato delle celle e le dimensioni del pacco.
Le piastre refrigeranti vengono imballate in contenitori sigillati con essiccante, le aperture vengono chiuse con tappi di tenuta per evitare la contaminazione da particelle e gli ordini di grandi dimensioni vengono spediti in casse di legno.
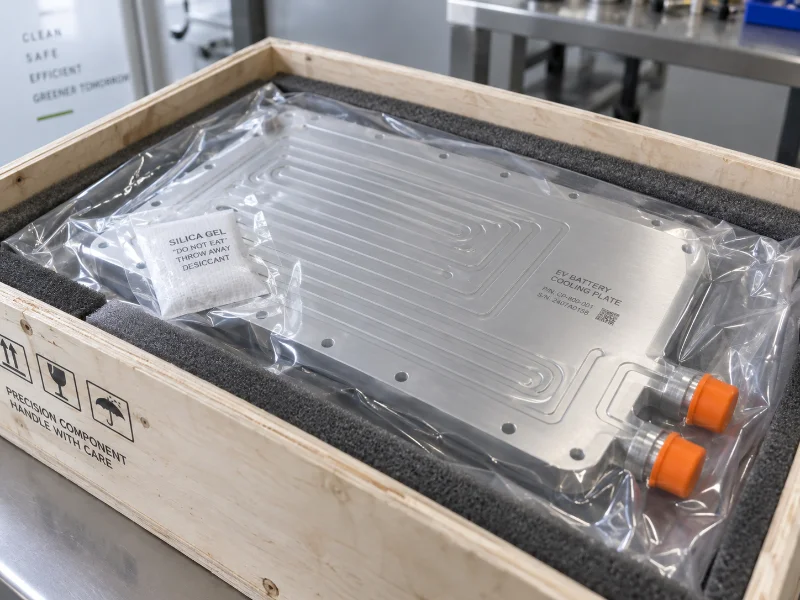
Le spedizioni di piastre di raffreddamento sono accompagnate da certificato di conformità, scheda tecnica, certificato di fabbricazione e distinta di imballaggio. Le dichiarazioni RoHS e REACH e la comunicazione SVHC sono disponibili su richiesta, e la composizione del materiale consente la presentazione della scheda IMDS.
Domande dell'integratore ESS sui componenti del circuito di raffreddamento
È possibile avviare la revisione del sistema di raffreddamento ESS prima che il nostro fornitore di celle definisca i parametri finali?
Sì. Descrivere il tipo di cella e la temperatura target a livello di sistema è sufficiente per avviare uno scambio tecnico utile. I valori confermati possono essere condivisi per primi e le variabili aperte vengono identificate prima di procedere con la definizione dell'ambito. È prevedibile che i risultati CFD basati su valori stimati o provvisori cambino una volta definiti i parametri finali della cella.
Quali input di solito subiscono modifiche in ritardo e cosa succede quando ciò accade?
Il tipo e la concentrazione del refrigerante, nonché la temperatura di ingresso, sono i due parametri che più probabilmente subiranno variazioni in fase di simulazione. La temperatura di ingresso definisce il limite termico per la simulazione, mentre la miscela di refrigerante modifica i valori target di caduta di pressione. Un percorso di flusso dimensionato in base a valori ipotizzati può non raggiungere l'obiettivo di uniformità alla prima esecuzione, motivo per cui entrambi i parametri vengono segnalati per una conferma anticipata.
Le vostre soluzioni di raffreddamento ESS includono pompa e scambiatore di calore?
Il vostro integratore di sistema o fornitore BOS (Balance of System) in genere fornisce la pompa e lo scambiatore di calore esterno. La consulenza sull'integrazione delle piastre di raffreddamento, dei tubi e dei collettori con l'hardware del sistema viene fornita durante la revisione del progetto termico, nella stessa fase in cui la configurazione delle piastre di raffreddamento viene allineata al formato della cella.
Come si garantisce la coerenza tra i diversi lotti di ordini di grandi volumi?
Le dimensioni chiave delle piastre di raffreddamento vengono controllate statisticamente in base ai valori target CPK e ogni lotto viene spedito con un'etichetta di tracciabilità completa. La produzione in serie inizia solo a partire da un campione approvato dal vostro team di ingegneri. I controlli di lotto equivalenti per tubi e collettori non sono pubblicati in questa pagina.
Qual è l'ordine minimo per le piastre di raffreddamento e i componenti del circuito ESS?
Il quantitativo minimo dipende dalla fase e dal processo. I campioni e i prototipi in lamiera stampata a freddo hanno quantità flessibili; in produzione, una lamiera stampata con il proprio stampo ha una soglia più alta rispetto a una lamiera lavorata a CNC o saldata a frizione (FSW). Il quantitativo minimo di produzione viene confermato dopo l'esame del disegno e delle previsioni di volume annuali. I quantitativi minimi per tubi e collettori non sono pubblicati in questa pagina.
I vostri documenti di qualità saranno accettati dai nostri programmi UL 9540 o IEC 62933?
L'accettazione dipende dai criteri di qualificazione dei fornitori del vostro programma e dovrebbe essere confermata nelle prime fasi della discussione commerciale. I certificati del sistema di qualità (ISO 9001, IATF 16949) sono disponibili su richiesta. La norma UL 9540 riguarda i sistemi e le apparecchiature di accumulo di energia, mentre la norma IEC 62933 riguarda i sistemi di accumulo di energia elettrica; pertanto, la documentazione richiesta al fornitore di componenti dovrebbe essere verificata prima dell'inizio della collaborazione.
Le condizioni relative a garanzia, pagamento, spedizione e accordi di riservatezza (NDA) sono pubblicate?
Le condizioni di garanzia, le condizioni di pagamento, le ispezioni da parte di terzi, i tempi di transito, i dazi doganali, l'assistenza post-vendita e gli accordi di riservatezza non sono pubblicati in questa pagina. Richiedete le informazioni di cui avete bisogno nella vostra richiesta di preventivo. I tempi di transito e i dazi doganali dipendono dal porto e dal paese di destinazione e saranno confermati nel preventivo.
