
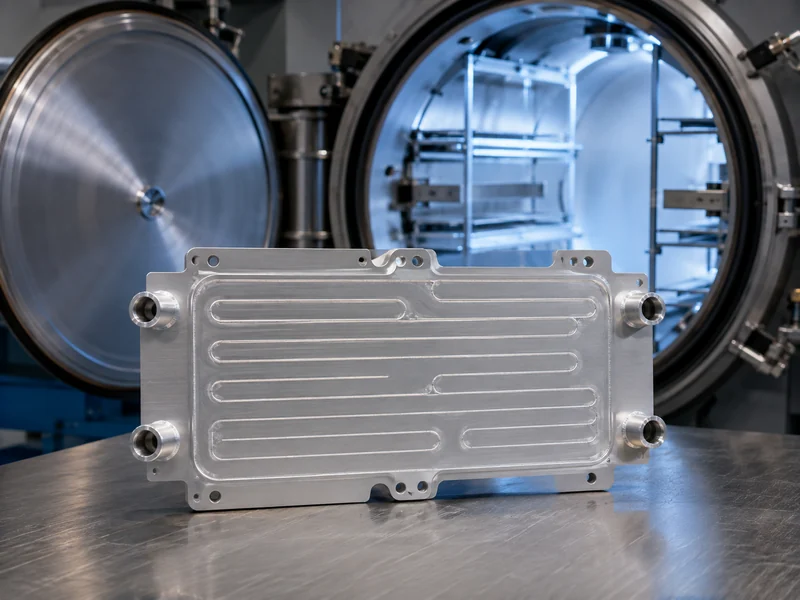
Aluminiumvakuumlödning sammanfogar aluminiumaggregat inuti en förseglad, evakuerad ugn, utan flussmedel i något skede. Denna flussfria karaktär är en av anledningarna till att den används för läckagetäta batterikallplattor, där kylvätska måste röra sig genom paketet utan att läcka ut. Processen smälter ett tunt aluminium-kiselfyllmedel mellan sammanfogande ytor medan basmetallen förblir fast, så en kall platta kan tätas vid många interna fogar i en enda ugnscykel. Samma encykelsbeteende är anledningen till att den konkurrerar med kontrollerad atmosfärslödning för elbilar och energilagringstermisk hårdvara. Den sätter också de viktigaste kostnaderna: en väl förseglad vakuumugn, noggrann renlighet och noggrann kontroll av legeringens magnesiumnivå. Den här artikeln behandlar hur processen fungerar, de förhållanden den körs under, hur den jämförs med kontrollerad atmosfärslödning och vad man ska verifiera när den lödda delen är en flytande kall platta.
Vad aluminiumvakuumlödning är och hur det fungerar
Vakuumlödning av aluminium förlitar sig på vakuum, inte ett kemiskt flussmedel, för att bana väg för fyllmedlet. Aluminium bildar en seg oxidfilm nästan omedelbart i luft, och den filmen – inte metallen – är det verkliga hindret för sammanfogning. Lödforskning publicerad i *Materials* (2022) noterar att aluminiumoxid smälter nära 2 072 °C, långt över aluminiums smältpunkt på ungefär 660 °C, så oxiden kan inte bara smältas bort vid lödtemperatur. Processen måste ta sig runt oxiden istället för genom den.
Två effekter kringgår oxiden: en termisk expansionsmissmatchning som spricker filmen, och magnesium som fångar upp det överblivna syret. Aluminium expanderar betydligt mer än sin egen oxid när aggregatet värms upp. Den tunna, naturliga filmen – bara några nanometer tjock, i storleksordningen 2–5 nm enligt samma publicerade arbete – spricker under den missmatchningen och låter det flytande fyllmedlet nå metallen under. Magnesium i fyllmedlet eller beklädnaden förångas sedan i vakuum och fungerar som en getter, som fångar upp kvarvarande syre och bryter ner kvarvarande ytoxid så att fyllmedlet kan flyta och bilda filéer.
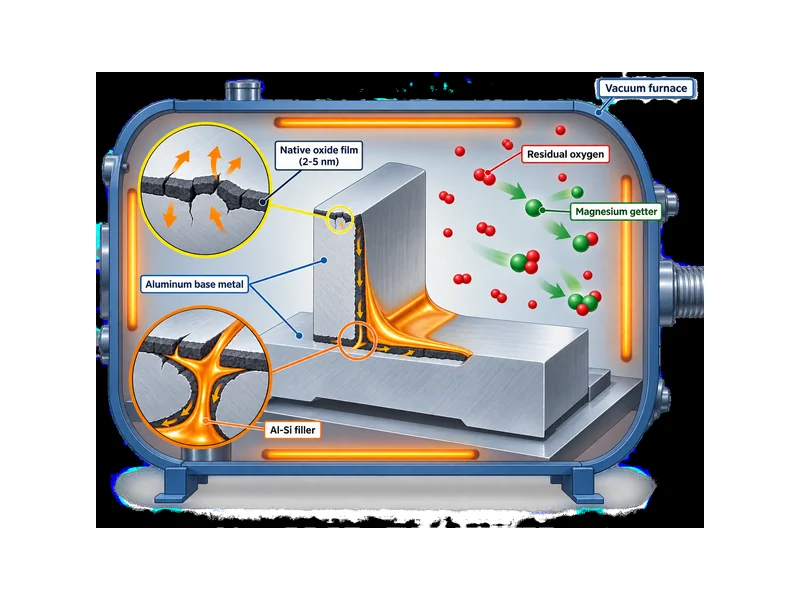
Fyllmedlet är den andra halvan av mekanismen, och det anländer vanligtvis som ett pläteringslager istället för ett separat tillägg. Minst en anslutningsdel levereras vanligtvis som lödplåt – en aluminiumkärna valsad med en tunn aluminium-kiselbeklädnad som smälter under kärnan. Under cykeln smälter beklädnaden, flyter in i fogen genom kapillärverkan och stelnar vid kylning. Basmetallen smälter aldrig, så fogens geometri och deltoleranser bevaras – vilket är viktigt när "delen" är en kall platta vars planhet matas direkt i termisk kontakt.
Processförhållanden och tillsatsmetaller
Två temperaturer binder samman processen, och de ligger tätt ihop. Lödtemperaturen måste ligga över fyllmedlets smältpunkt men under baslegeringens, och för de flesta aluminiumsystem är detta gap smalt. Industrikällor placerar arbetsområdet på ungefär 580–620 °C (cirka 1 080–1 150 °F), där det exakta receptet beror på legeringen, den totala massan som laddas i ugnen och själva ugnen. Den smala marginalen är anledningen till att ugnsuniformitet och belastningens termiska massa är processvariabler, inte eftertanke. En tung eller ojämn belastning som släpar efter i temperatur kan lämna skarvar ofyllda medan lättare sektioner överhettas.
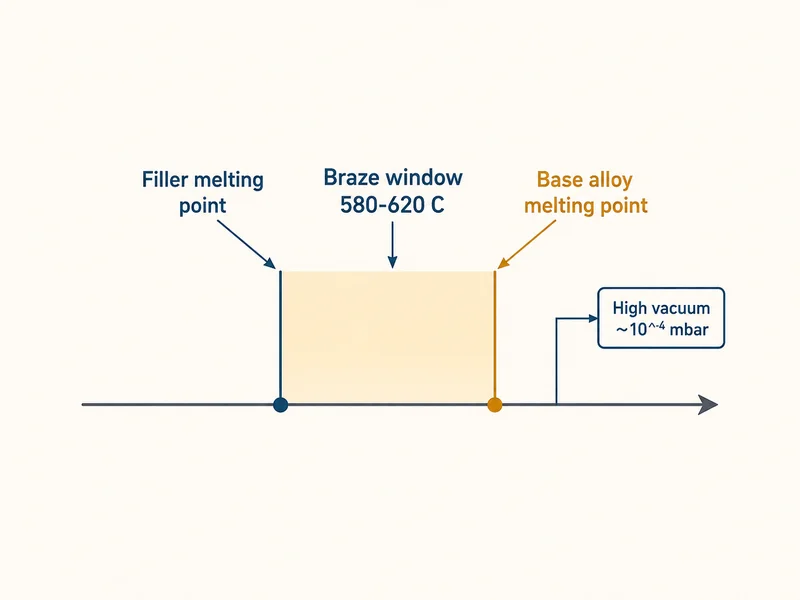
Vakuumnivån är det andra styrande villkoret. Flussfri aluminiumlödning kräver generellt ett högt vakuum – vanligtvis runt 10⁻⁴ mbar eller bättre – tillsammans med gettermaterial för att fånga upp kvarvarande syre som skulle återoxidera nyligen spruckna ytor. Rapporterade värden varierar beroende på måttenhet och källa, så en given ugns börvärde bör bekräftas mot dess eget kvalificerade recept, inte en generell siffra.
Fyllmedlets kemi följer av båda förhållandena. Aluminium-kisellegeringar tillhandahåller smältpunktssänkningen som gör att fyllmedlet flyter under basmetallens smältpunkt, och magnesium driver getter- och oxidsönderdelningsstegen ovan. För att specificera en del måste fyllmedlet och baslegeringen behandlas som ett matchande system. Ett kiselinnehåll eller beklädnadsförhållande hämtat från ett datablad bör inte antas för en annan legering utan att kontrollera materialets egen specifikation.
Vakuumlödning kontra lödning i kontrollerad atmosfär
Valet mellan vakuumlödning och kontrollerad atmosfärslödning (CAB) beror på legerings- och tillsatssystemet, flussmedelstolerans och ugnsekonomi – inte på vilken process som är mest avancerad. CAB värmer upp delar under en inert gas och använder ett fluoridflussmedel för att avlägsna oxid och skydda rena ytor. Vakuumlödning avlägsnar istället syret och använder inget flussmedel alls. Båda kan producera sunda aluminiumfogar när deras material- och processkrav är uppfyllda. De praktiska avgörande faktorerna är sedan legerings- och tillsatssystemet, den kvalificerade processen och produktionsvolymen.
Magnesium beter sig olika i de två vägarna. Vid vakuumlödning är det aktivt användbart: magnesiumet som förångas är samma magnesium som utför getterbildningen. I en flussbaserad process beskrivs det oftare som en begränsning, eftersom det kan störa fluoridflussmedelskemin. Det fungerande magnesiumintervallet för CAB bör därför bekräftas mot det specifika fluss- och legeringssystemet, inte antas. Vilken väg som passar en given design beror på den matchande legeringen, fyllmedlet eller beklädnaden och den kvalificerade processen, vägt mot kostnad och volym. Där en sluten vakuumugn och dess renhetsdisciplin är motiverad, passar vakuumlödning. Där volymerna är höga och legeringen och flussmedlet är kompatibla, avgör ofta CAB:s lägre ugnskostnad och högre genomströmning.
| Faktor | Vakuumlödning | Kontrollerad atmosfärlödning (CAB) |
|---|---|---|
| Flöde | Ingen; inga flussrester att rengöra | Fluoridflöde krävs, sedan hanteras/rengörs |
| Magnesium | Aktivt använd — förångas för att hämta syre | Kan störa fluoridflöde; bekräfta arbetsintervallet per flussmedel/legering |
| Ugn och genomströmning | Sluten vakuumugn; mer kapitalintensiv | Vanligtvis lägre kostnad, högre genomströmning |
| Avsluta | Ren, flussfri yta | Flussmedelsrester hanteras som en del av processen |
Restskillnaden är viktigast för kylutrustning. En flussfri fog lämnar inga korrosiva flussrester inuti kylvätskekanalerna, vilket eliminerar en långsiktig korrosionsväg från en sluten slinga. Motvikten är kostnad och kontroll: en vakuumugn måste hålla en god tätning och stabilt tryck, och materialet måste anlända rent, vilket allt tillför kapital och processdisciplin.
Läckagetäta kylplattor i aluminium för batterivärmehantering
En flytande kall platta staplar två eller flera aluminiumlager – ett kanallager och ett hölje – som måste bindas till en läckagetät bana för kylvätska mellan cellerna och slingan. Lödning bildar alla dessa interna skarvar samtidigt under jämn uppvärmning. Distorsionen förblir låg över en stor platta, och de många parallella kanalerna tätas samman i ett svetspass istället för en svets i taget. Varje intern skarv är en potentiell läckagepunkt, så att täta ett helt kanalnätverk hermetiskt i en enda cykel är en egenskap som är svår att matcha med lokaliserad skarvning.
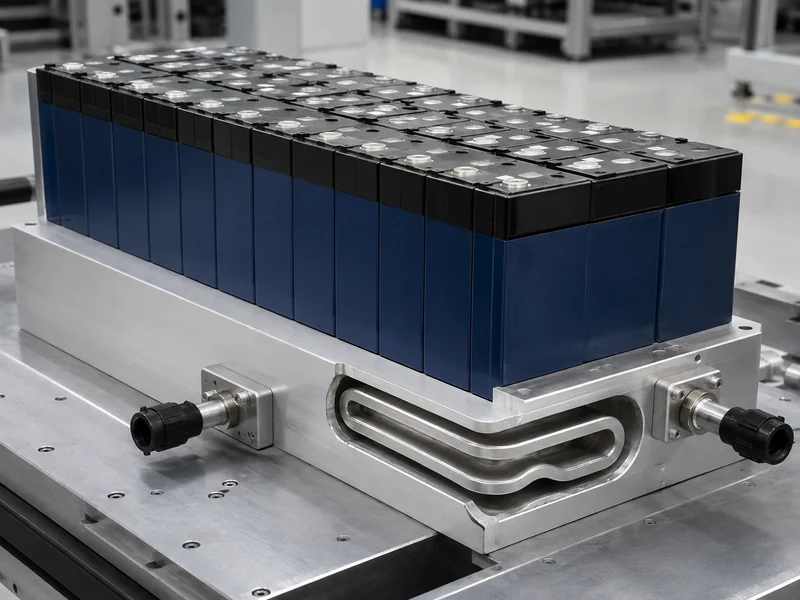
Vakuumlödning är inte det enda sättet att försluta en kall platta, och metoden interagerar med konstruktionen. Stansade och lödda plattor, friktionssvetsning och andra sammanfogningsvägar passar alla för olika kanalgeometrier och volymer, så sammanfogningsmetoden hör hemma i konstruktionsdiskussionen, inte efter den. Avvägningarna mellan kallplåtsfogning och svetsningsmetoder spårkanalkomplexitet, erforderlig planhet och hur många tätade fogar detaljen behöver samtidigt. Där en platta har många fina interna kanaler som alla behöver tätas i ett svep, är lödningens samtidiga fogningsbeteende den praktiska fördelen.
Eftersom den lödda plattan sitter direkt i värmevägen mellan cell och kylvätska är dess tillverkningsprocess oskiljbar från dess termiska funktion. Det är där anpassade kylplåtslösningar kommer in – hårdvara vars kanallayout, planhet och kylvätskekopplingar matchas till ett specifikt cellformat och paketgeometri. Genom att matcha dessa till cellerna kan sammanfogningsprocessen, plattans planhet och cellgränssnittet bestämmas tillsammans, inte isolerat. Trumonytechs designar och bygger kylvätskeplattor i aluminium för EV- och ESS-paket med den värmevägen i åtanke, och ansluter den lödda plattan till gränssnittsmaterialen och kylvätskeslingan runt den.
Design- och verifieringsöverväganden
Tre konsekvenser av vakuumlödning i aluminium behöver planeras före ugnscykeln, inte efter den: hur den termiska cykeln påverkar detaljens anlöpning, hur krävande renligheten är och hur fogarna kommer att bevisas vara läckagetäta. Lödtemperaturerna ligger nära smältområdet för många aluminiumlegeringar, så cykeln kan förändra en detaljs mekaniska tillstånd. Huruvida någon värmebehandling efter lödning behövs – och om det innebär en kylning, ett fullständigt värmebehandlingsschema eller ingenting – beror på legeringen, om den är värmebehandlingsbar, målanlöpningen och den kvalificerade processen. Avgör det utifrån materialspecifikationen tillsammans med legeringsvalet.
Renlighet och passform är nästa kontrollerbara punkt, och de fungerar som variabler, inte kryssrutor för godkänt/icke godkänt. Vakuumlödning har inget flussmedel för att kompensera för ytföroreningar, så olja, oxid och skräp på materialet överförs direkt till ofyllda eller svaga fogar. Monteringstoleranser och fogspalt måste också hålla sig inom det område där kapillärverkan drar igenom fyllnadsmedel, eftersom ett för brett mellanrum utsätter fogen för fara. Verifieringsåtgärden är enkel: bekräfta att inkommande material är rent och att fogen passar ihop med lödspecifikationen före belastning, inte efter ett misslyckat läckagetest.
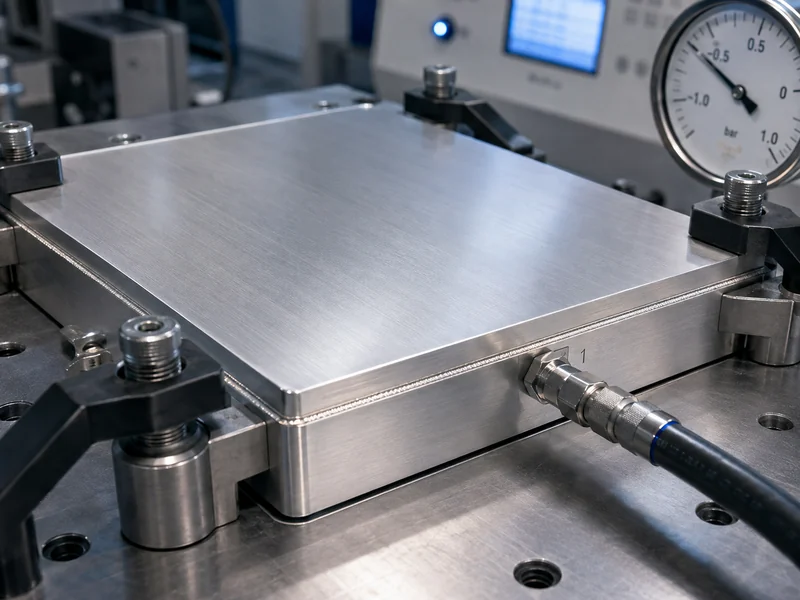
Läckageintegritet, planhet och termisk prestanda kontrolleras alla på en kall platta, men de tillhör olika typer av verifiering, och det hjälper att hålla dem separerade. Tätning bevisas vanligtvis med en läckagekontroll – ett trycktest och, för fina läckor, ett heliumläckagetest. Ett spräng- eller skyddstrycktest är däremot ofta en destruktiv kvalificeringskörning på prover, inte ett släppningstest på varje del. Planhet mäts vanligtvis efter lödning, eftersom den termiska cykeln kan introducera skevhet som försämrar kontakten med cellerna. Temperaturuniformitet över plattan är ett kriterium för termisk prestanda som kan användas i designvalidering, inte i godkännande per styck. Vilka tester som gäller för en given platta, och i vilket skede, bör komma från delens ritning och dess DVP&R eller kontrollplan – inte från en fast, universalsekvens.
Slutsats
Det användbara sättet att läsa vakuumlödning av aluminium är som en flussfri, encykels tätningsväg: den kringgår aluminiumoxid genom att avlägsna syre och använda magnesium som getter, och den tätar många interna fogar samtidigt med låg deformation. Dess yrke är en kapitalintensiv sluten ugn och oförlåtande krav på renlighet och passform. Valet mellan den och CAB är inte nyare kontra äldre; den matchade legeringen och fyllmedlet, den kvalificerade processen och produktionsvolymen avgör, och det flussfria resultatet är ett korrosionsargument, inte ett kvalitetskrav. För en batterikall platta är det praktiska steget att bestämma sammanfogningsvägen, legeringen och eventuell värmebehandling efter lödning, samt planhets- och läckagekriterierna tillsammans med kanaldesignen. Bekräfta varje variabler mot den specifika materialspecifikationen och programmets verifieringsplan. Trumonytechs kan hjälpa till att validera dessa variabler mot ett specifikt cellformat och kylvätskekrets när en platta matchas med ett paket.
VANLIGA FRÅGOR
Behöver jag vakuumlödning istället för CAB om min aluminiumlegering har högt magnesiuminnehåll?
Magnesium är en faktor, inte ett beslut i sig självt. Vid vakuumlödning är magnesium aktivt användbart eftersom det förångas och hjälper till att få kvarvarande syre. I en flussbaserad process är det oftare en begränsning eftersom det kan störa fluoridflussmedlets kemi, så det användbara magnesiumintervallet för CAB bör bekräftas mot det specifika flussmedlet och legeringssystemet. Innan man bestämmer sig för någon av vägarna, bekräfta att legeringen och fyllmedlet är ett matchande system och kontrollera det mot den kvalificerade processen.
Vid vilken temperatur och vakuumnivå körs vakuumlödning av aluminium?
Vakuumlödning av aluminium sker vanligtvis i området 580–620 °C (cirka 1 080–1 150 °F) under högt vakuum, ofta angett runt 10⁻⁴ mbar eller bättre. Det exakta receptet beror på legeringen, ugnsbelastningen och själva ugnen. Marginalen mellan fyllmedlets smältpunkt och baslegeringens är liten, så det kvalificerade receptet för en given del styr, inte ett generellt tal.
Behöver vakuumlödda aluminiumdelar kylas eller värmebehandlas efteråt?
Efterlödningsbehandling är inte automatisk; den beror på legeringen och den anlöpningsgrad som detaljen behöver, inte på själva lödningsprocessen. Lödtemperaturerna ligger nära smältområdet för många aluminiumlegeringar, så den termiska cykeln kan förändra en detaljs mekaniska tillstånd. Huruvida detaljen sedan behöver en kylning, ett fullständigt schema för värmebehandling efter lödning eller ingenting bestäms av legeringen, huruvida den är värmebehandlingsbar, målanlöpningsgraden och den kvalificerade processen – så avgör det utifrån materialspecifikationen tillsammans med legeringen, inte i efterhand.
Är vakuumlödning bättre än CAB för läckagetäta kalla plattor i elbilsbatterier?
Ingen av processerna är i sig bättre för kalla plattor; valet följer legerings- och fyllnadsmedelssystemet, kanaldesignen och volymen. Vakuumlödningens flussfria fogar lämnar inga korrosiva rester inuti kylvätskekanalerna och tätar många interna fogar i en cykel, vilket passar komplexa plattor. CAB kan vara mer ekonomiskt vid hög volym när legeringen och flussmedlet är kompatibla. Bekräfta den matchande legeringen, fyllnadsmedlet och den kvalificerade processen innan du bestämmer dig.
Kan vakuumlödning försegla en kall platta med många interna kanaler i en cykel?
Vakuumlödning formar alla inre fogar samtidigt under jämn uppvärmning, så en platta med många parallella kanaler kan tätas i en enda ugnscykel med låg deformation. Detta samtidiga fogbeteende är en praktisk fördel för plattor vars kanaler skulle vara svåra att täta en skarv i taget.
Vidare läsning
- Flussfri plasmalödning av aluminium i en lokal XHV-atmosfär, *Material* (MDPI, 2022) — expertgranskad forskning. Stöder oxidskiktsfysiken bakom flussfri aluminiumlödning (naturlig oxidtjocklek och smältpunkter för aluminiumoxid kontra aluminium); gäller mekanismen, inte något specifikt produktionsrecept.
- Rådet för aluminiumextrudrar — Resurs för lödning — tekniskt material från en branschorganisation för aluminium, för allmän bakgrund om aluminiumlödning och jämförelse av vakuum kontra CAB; inte en källa för komponentspecifika parametrar.
Relaterade artiklar
- Kylaggregat för datacenter: Att välja mellan luftkylda och vattenkylda anläggningar — förklarar var en kylare sitter i kylkedjan och hur man väljer mellan luftkylda och vattenkylda anläggningar uppströms kylplattans slinga.
- Vad är en rörformad kall platta? — täcker en alternativ kallplåtskonstruktion, där rör är sammanfogade med en aluminiumbas istället för att löda interna kanaler.
- Hur fungerar kylning med värmerör och när ska man använda det? — hjälper en läsare att väga passiv värmeledningstransport mot en flytande kall platta för en given termisk drift.
- Vad är värmeöverföring? Detaljerad förklaring — granskar grunderna för lednings- och konvektionsprinciper bakom den värmeväg från cell till kylvätska som en kall platta ska tjäna.
- Installera flytande kalla plattor steg för steg — går igenom installationen av en färdig flytande kall platta för stabil kontakt och flöde när den har lödits och verifierats.
