
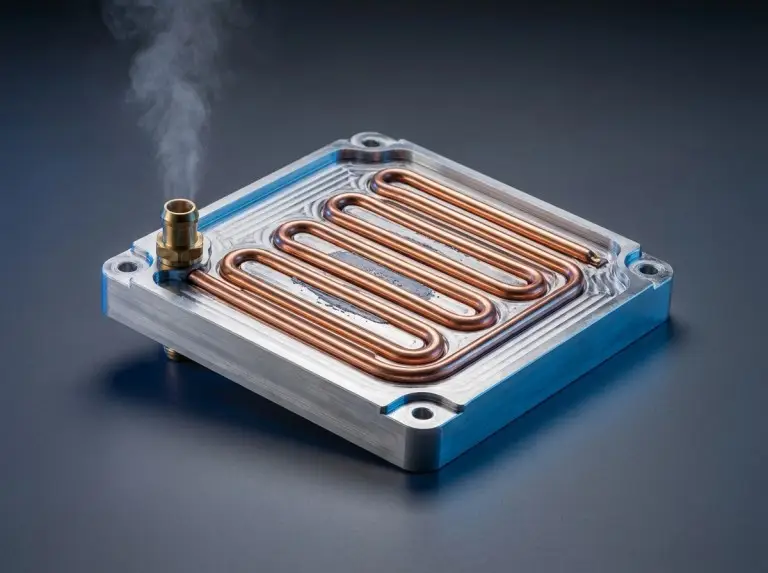
En rörförsedd kylplatta är en vätskekylningsdel. Den har koppar- eller rostfria stålrör pressade eller sammanfogade i en kanalformad aluminiumbasplatta. Röret skapar en direkt värmeväg mellan en varm anordning och kylvätskan. Rörmaterial, fästmetod och flödesväg formar alla hur bra den fungerar – och om rörkonstruktionen passar en given värmebelastning, kylvätskastyp och tryckområde.
Hur överför en rörformad kall platta värme?
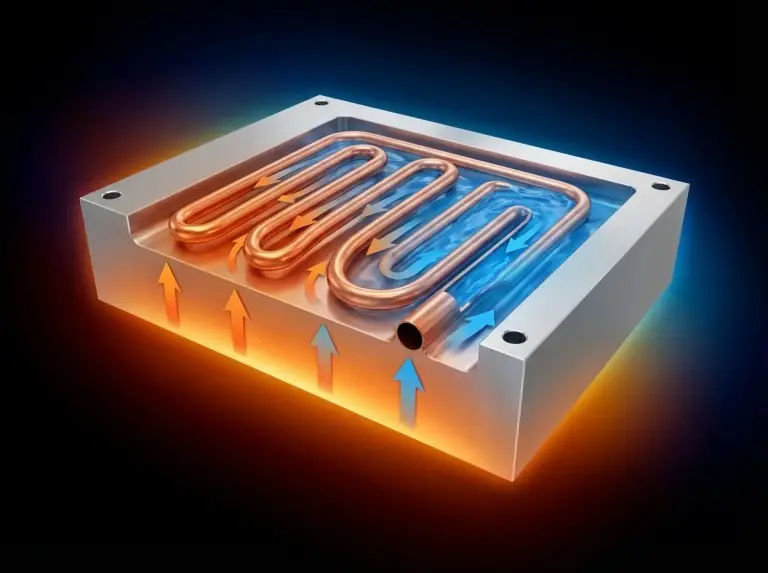
En rörformad kall platta avlägsnar värme i två steg. Först flyttar ledningsförmågan värme från den monterade komponenten genom plattan och in i rörväggen. Sedan flyttar forcerad konvektion inuti röret den värmen till det strömmande kylmediet. Kylmediet – vanligtvis vatten, en glykol-vattenblandning eller en dielektrisk vätska – flödar till en fjärrvärmeväxlare, avger värmen och återvänder via pump.
Antalet materialgränssnitt mellan komponenten och kylvätskan avgör längden på den termiska vägen. I konstruktioner med exponerade rör och presslås sitter röret i jämnhöjd med eller strax under plattans yta. Detta håller antalet gränssnitt lågt. I konstruktioner med epoxifyllning i nedgrävda rör lägger epoxin till en gränssnitt. Huruvida värmemotståndet ökar eller minskar beror på epoxinens konduktivitet och fyllningskvalitet kontra de luftspalter den ersätter.
En rörformad kylplatta är en del av en större hydraulisk slinga. För att förstå hur hela slingan fungerar tillsammans, se vår guide omhur flytande kalla plattor fungerar. Stabil driftstemperatur kräver att hela systemet fungerar – pumphuvud, värmeavledning, kylvätskeegenskaper, behållare, avgasning och kontroller. Vi kontrollerar detta i början av varje projekt. En väl specificerad kylplatta kan inte reparera en underdimensionerad pump eller värmeväxlare.
Exponerad, nedgrävd och presspassad
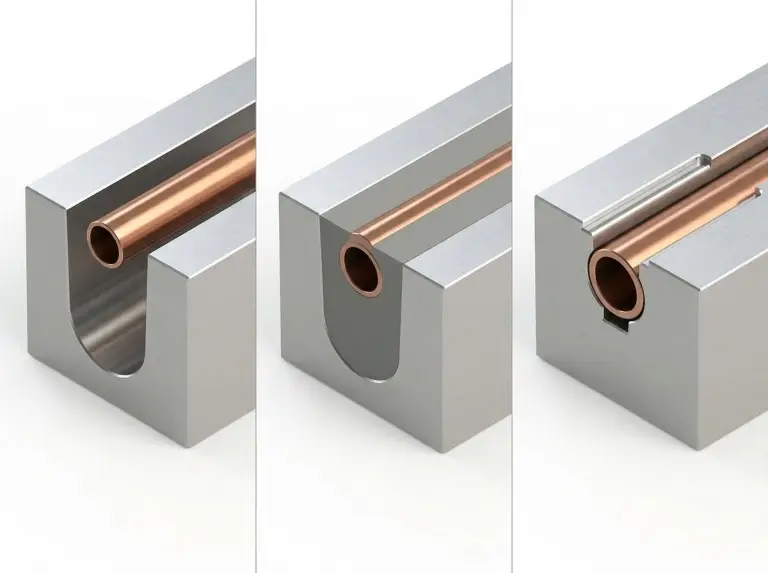
Rörformade kylplattor finns i tre typer. Var och en påverkar termisk prestanda, byggkomplexitet och hållbarhet på olika sätt.
Den exponerat rör Designen placerar röret i maskinbearbetade kanaler. Röret förblir synligt på plattans yta. Detta är det enklaste alternativet. Kontaktkvaliteten mellan rör och kanal måste kontrolleras längs hela flödesvägen under godkännande.
Den nedgrävt rör (epoxifyllnings)-typen täcker det pressade röret med värmeledande epoxi. Epoxin fyller hålrum och kan förbättra kontaktuniformiteten – men bara när fyllningsprocessen är välkontrollerad. Huruvida hålrum verkligen elimineras beror på kanaltolerans, variation i rörets yttre diameter, epoxinens viskositet, fyllningens fullständighet och härdningskrympning. Specificera och verifiera dessa variabler. Anta inte att de är korrekta. Epoxin tätar också röret från omgivningen.
Presspassning eller presslåsning Konstruktioner använder mekanisk formning. Röret låses i jämnhöjd med eller under plattans yta. Ingen epoxi används. Vi använder den här metoden när borttagning av epoxin är prioriterat och när processen kan upprätthålla en jämn mekanisk kontakt över hela rörlängden. Presspassningskvaliteten driver termisk kontakt, dimensionsstabilitet och robusthet. Men läckageintegritet beror på något annat: rörkontinuitet, ändkopplingar, kopplingar och tryckcykelhållbarhet. Enbart rör-till-platta-kontakt kontrollerar inte läckor. Vi verifierar båda punkterna separat under ritningsgranskningen. Att behandla dem som en kontroll är en vanlig källa till ofullständiga acceptanskriterier.
Varför är termisk epoxi inte alltid den begränsande faktorn?
Många ingenjörer antar att epoxi mellan rör och platta skadar den termiska prestandan. Det är inte alltid sant. Den verkliga bedömningen beror på tre saker: epoxin värmeledningsförmåga, lagertjocklek och värmeflöde vid monteringsytan.
I energilagrings- och kraftomvandlingsprojekt med nedgrävda rörkonstruktioner upptäcker vi ofta att epoxin konduktivitetsgraden aldrig kontrollerades mot den termiska resistansbudgeten. När ritningen lämnar epoxispecifikationen öppen kan produktionsteamet använda ett annat fyllnadsmaterial än det som antogs vid termisk modellering. Denna lucka uppstår endast när temperaturen efter montering överstiger målet. Vid den tidpunkten kräver reparationen en ny epoxispecifikation, en reviderad fyllningsprocess och en upprepning av läckage- och termisk validering.
Epoxifyllning fungerar bra när värmeflödet ligger inom det låga till måttliga intervallet och när härdning och fyllningsjämnhet är en del av produktionsacceptansen. Om värmeflödet går bortom det intervallet, byt till presslåning eller lödd konstruktion.
Rörmaterial och kylvätskekompatibilitet
Rörmaterialet sätter utgångspunkten för kylvätskekompatibilitet. Men det är inte den enda faktorn. Alla material i kontakt med vätska, driftsförhållanden och underhållsmetod påverkar hur länge slingan håller.
Kopparrör fungerar med vatten och de flesta hämmade glykol-vattenblandningar. I system som behöver avjoniserat vatten kan koppar fungera – men bara när loopmetallurgi, kontroll av lösta gaser, vattenkemi och underhåll alla är validerade. I blandade metallloopar eller dåligt hanterade avjoniserat vattensystem ökar kopparjonurlakning, avlagringar och korrosion. Dessa risker bör bedömas under designgranskningen – för en detaljerad beskrivning av fellägen och förebyggande strategier, se vår artikel om undvikande av korrosion i vätskekylsystem.
Rostfritt stål passar för tillämpningar där vätskans renhet utesluter koppar. Men kompatibiliteten beror fortfarande på legeringskvalitet (304 vs. 316), kloridnivå, temperatur, flödeshastighet och hela mängden vått material. Våra aluminiumbasplattor använder legeringar i 3000- och 6000-serien. Vi anpassar rörmaterial, plattlegering, kopplingar och kylvätskespecifikationer tillsammans i designstadiet. Galvanisk interaktion mellan olika metaller är en designfaktor – inte något som upptäcks ute i fält.
Både rördiameter och antal passager påverkar tryckfall och flödesfördelning. Kontrollera båda mot pumpkurvan och systemimpedansen innan flödesvägen låses.
När passar rörkonstruktionen?
Rörformade kylplattor fungerar bäst för låg till måttlig värmebelastning. De viktigaste valfaktorerna är kostnad, enkel tillverkning och tillförlitlig drift under kontrollerade förhållanden.
Serpentinrör i aluminium är en beprövad lösning för kylning av cylindriska batterimoduler. De hanterar värmeavledning på cellnivå över hela paketet. I det här fallet är rördragningens geometri kontra kontaktytan mellan cellerna den viktigaste variabeln. Vi kontrollerar detta under ritningsgranskningen. Standardserpentinmönster missar ofta de faktiska värmekoncentrationszonerna i cellmatrisen.
Rörformade kalla plattor passar inte i fall med högt värmeflöde där temperaturgränserna för övergången kräver mycket lågt värmemotstånd över hela ytan. I projekt som involverar IGBT-moduler, växelriktare och högeffektsomvandlingselektronik – där kraven på värmeflöde är mer krävande – ser vi regelbundet att team väljer rörformad konstruktion av kostnadsskäl utan att kontrollera om värmemotståndet vid tillgängligt flöde faktiskt uppfyller övergångsgränsen. För en detaljerad titt på hur vätskekylning hanterar dessa belastningar, se IGBT-kylning med vätsketeknik. Resultatet blir vanligtvis en andra konstruktionscykel som kräver lödd konstruktion. Den cykeln ökar tid och verktygskostnader. Det kunde ha undvikits. Lödda plattor med interna flänsfält erbjuder vanligtvis lägre värmemotstånd och bättre temperaturjämnhet i dessa fall. Men fördelen beror fortfarande på geometri, flödesfördelning och fotavtryck. Verifiera det mot projektparametrar – anta det inte.
| Variabel | Rörformad kylplatta | Lödd/fräst kallplåt |
|---|---|---|
| Värmeflödesområde | Låg till måttlig | Måttlig till hög |
| Termisk resistans | Högre; beror på fästmetod och dragning | Lägre i de flesta fall; beror på fengeometri och flödesfördelning |
| Kylvätskekompatibilitet | Beror på rörmaterial, legeringskvalitet, öglekemi | Beror på plattmaterial, sammanfogningsmetod, öglekemi |
| Anpassning | Rördragning, antal passager, plattstorlek | Kanalgeometri, flänstäthet, flödestopologi |
| Relativ kostnad | Lägre | Högre |
| Riskväg för läckage | Rörkontinuitet, ändkopplingar, kopplingar | Lödda fogars integritet, inlopps-/utloppsanslutningar |
Variabler att verifiera innan designen låses
Kontrollera dessa punkter innan du släpper designen för produktion:
- Värmebelastning och yttemperaturgräns: den maximalt tillåtna komponenttemperaturen anger det erforderliga värmemotståndet — använd vår guide till beräkning av värmebelastning att arbeta igenom detta steg innan man bestämmer sig för en bilagningsmetod eller ett godkänt antal.
- Kylvätsketyp och fullkretskemi: Bedöm rörmaterial, basplattans legering och kopplingar tillsammans. Inkludera hämmarpaket, pH-intervall och kontroll av lösta gaser.
- Driftstryck och maxflöde: Tryckklassificeringarna beror på rörväggens tjocklek, fästmetod och plattmaterial. Kontrollera dessa mot pumpens uteffekt och tryckpulseringsgränser.
- Antal rörgenomgångar och flödesvägens dragning: båda påverkar tryckfallet och yttemperaturens jämnhet. Modellera eller mät innan du slutför.
- Monteringskonfiguration och komponentens termiska karta: Montering på rörsidan kontra montering utanför rörsidan förändrar värmeresistansen. I enheter med ojämna värmekällor – som cylindriska cellmatriser med mellanrumsmönster mellan cellerna – justera rördragningen efter den faktiska värmekartan. Använd inte en standard serpentin som standard.
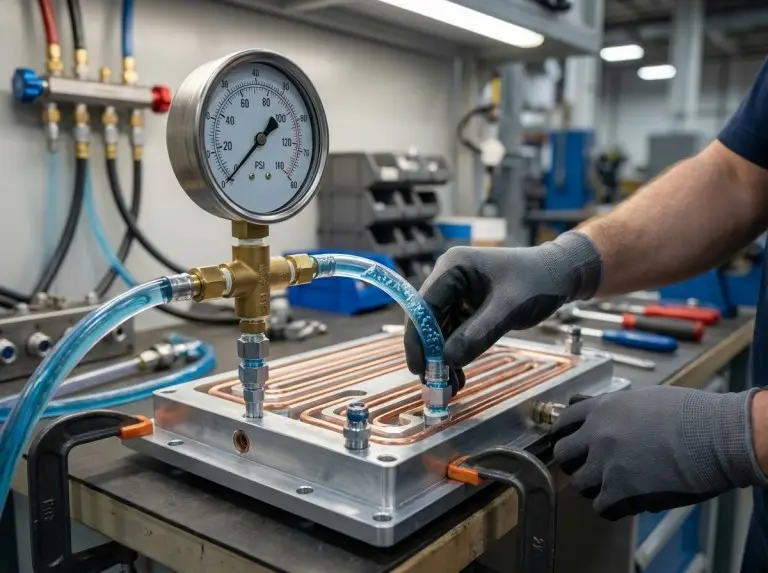
- Kriterier för godkännande av läckagetest: Ställ in trycknivå, testtid och gränsvärden för godkänt/icke godkänt innan produktionen startar. Definiera dem inte efteråt.
Heta punkter uppstår inte bara från mellanrum mellan rör och platta. Lågt flöde vid värmekällan, ojämnt termiskt gränssnittsmaterial, planhetsfel i bottenplattan och obalanserat flöde i parallella kretsar är lika vanliga. Inkludera alla dessa i verifieringen före release.
Slutsats
Valet av rörformade kylplåtar beror på tre saker: värmeflöde, kylvätskekemi och den värmeresistansbudget som bestäms av övergångens temperaturgräns. När alla tre passar inom området för pressad eller presslåskonstruktion är rörformade kylplåtar ett tillförlitligt och kostnadseffektivt val. När behovet av värmeflöde eller temperaturuniformitet går utöver det området är lödda eller maskinbearbetade konstruktioner bättre lämpade. Sätt den gränsen med uppmätta eller modellerade data – innan du bestämmer dig för en konstruktionsmetod.
Vid Trumonytechs, vi bidrar med både materialkunskap och tillverkningserfarenhet till detta utredningsarbete. I serpentinrörskonstruktioner för batterimoduler kan rördragningen inte komma från en standardlayout. Passagepositioner måste matcha den faktiska termiska belastningen mellan cellerna innan konstruktionen släpps. I arbeten med höga värmeflöden – växelriktare, IGBT-aggregat – är den vanligaste orsaken till omdesigncykler en konstruktionsmetod som valts innan kravet på värmemotstånd bekräftades. Vi behandlar rörmaterial, fästmetod, flödesvägsdragning, epoxispecifikation och läckagetestkriterier som separata verifieringspunkter, inte en enda godkännande. Det är så vi stoppar det mönstret innan det börjar.
För att gå vidare, skicka oss din komponentvärmebelastning, maximala kopplingstemperatur, tillgängligt flöde, kylvätskespecifikation och monteringsgeometri i början av definitionen av omfånget. Med dessa indata anpassar vi kylplattans design till din applikation – eller berättar var en annan teknik passar bättre.
VANLIGA FRÅGOR
Vad är det termiska resistansområdet för en rörformad kall platta?
Det beror på rördiameter, antal passager, fästmetod, flödeshastighet och värmekällans fotavtryck. Utvärdera mot dina projektparametrar. Använd inte typiska publicerade intervall som ersättning.
Kan kopparrör användas med avjoniserat vatten?
Ja, i vissa slingkonstruktioner – men endast med validerad slingmetallurgi, kontroll av lösta gaser, vattenkemi och en tydlig underhållsplan. I slingor med blandade metaller eller system utan aktiv vattenkvalitetskontroll ökar risken för kopparjonurlakning och avlagringar. Kontrollera detta under konstruktionsgranskningen.
Hur påverkar slangfästningsmetoden läckagerisken?
Kvaliteten på presspassning och presslåsning är viktig för termisk kontakt och robusthet. Men läckagesäkerhet beror på rörkontinuitet, ändkopplingar, kopplingar och hållbarhet under tryckcykler. Dessa är separata kontroller. Verifiera båda före systemintegration.
När bör en rörförsedd kylplatta bytas ut mot en lödd?
När rörkonstruktionen inte kan uppfylla det termiska motståndsmålet vid tillgängligt flöde och plattarea behöver du värmebelastningen, den maximala yttemperaturen, det ytliga fotavtrycket och kylvätskeförhållandena för att kunna fatta det beslutet. Feller alternativa högpresterande alternativ, se vår översikt över mikrokanalkylplattor. Gör det vid ritningsgranskningen – inte efter att prototypen misslyckats.
Används turbulatorinsatser i rörförsedda kalla plattor?
De är ett alternativ i vissa specialanpassade kretsar. De förbättrar värmeöverföringen genom att bryta upp vätskegränsskiktet, men de ökar tryckfallet. De är inte standard i de flesta kommersiella rörformade kylplattor. Kontrollera dem mot pumpkurvan och tryckbudgeten innan du specificerar.
