
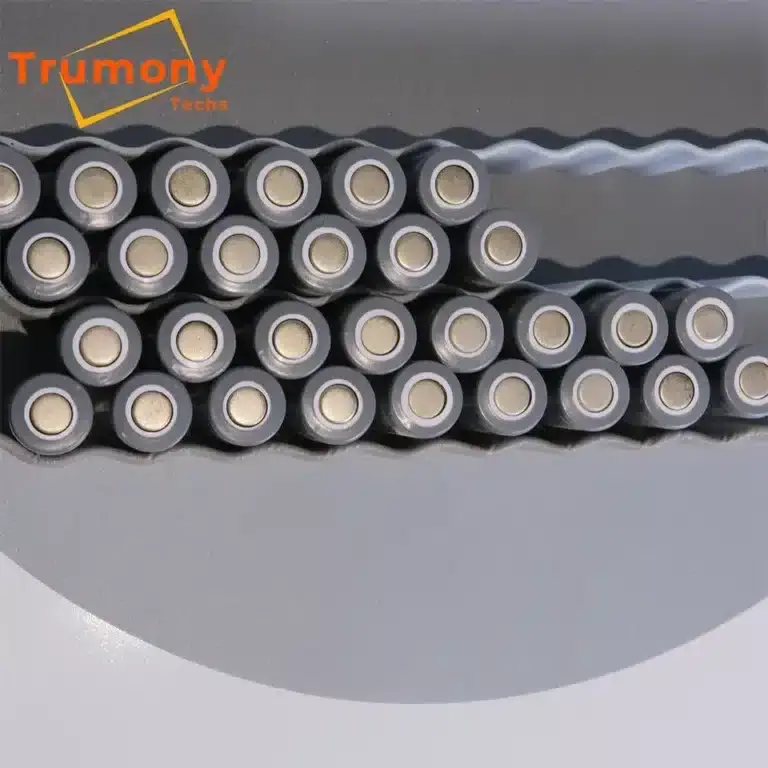
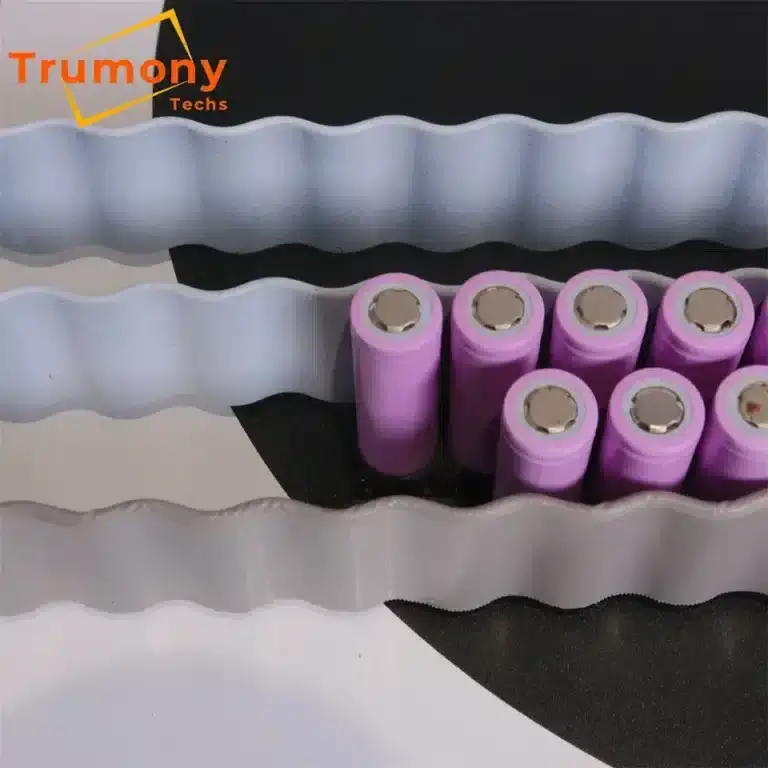
I ett vätskekylt batteripaket är svetsen en viktig kontrollpunkt för tätningsintegritet och tillverkningstillförlitlighet. Den ligger bredvid de andra saker som avgör kylprestandan: kanalgeometri, TIM och kontaktgränssnitt, kylvätskeslingan och hur den färdiga plattan valideras. En kall platta transporterar värme från cellerna till ett flödande kylvätskesystem, och den värmevägen fungerar bara om skarven mellan lock och bas förblir tätad och leder värme över gränssnittet. Den här artikeln behandlar hur flytande kalla plattor sammanfogas: friktionssvetsning, vakuumlödning och gasskyddad svetsning. Den förklarar också varför aluminium är både det självklara och det obekväma materialet för jobbet, och hur svetskvaliteten verifieras innan en platta skickas. Omfattningen håller sig inom den termiska vägen mellan cell och kylvätska och täcker inte cellkemi, BMS-kontroll eller energistrategi på fordonsnivå.
Utmaningar med flytande kalla plattor i batteripaket
Tre begränsningar formar en flytande kall platta innan den når ett paket: designkoppling, tillverkningsprecision och läckagerisk under drift. Var och en av dessa begränsningar relaterar till ett beslut som en ingenjör fattar innan plattan sammanfogas, inte efteråt.
Design måste förena fluiddynamik, värmeöverföring och strukturell layout. Ett kanalmönster som ser effektivt ut på en termisk karta kan öka tryckfallet tillräckligt för att tvinga fram en större pump eller svälta de hetaste cellerna på flöde. Flödesmotstånd och temperaturuniformitet måste därför valideras som ett problem, eftersom att åtgärda det ena i efterhand vanligtvis stör det andra.
Tillverkningsprecision och kostnad drar i motsatta riktningar. Snäva kanaltoleranser och högrent aluminium ökar bearbetningstiden och risken för skrapning. Den sammanfogningsprocess som väljs i detta skede bestämmer mycket av kostnaden per enhet och läckagebeteendet under plattans livslängd.
Läckagerisk väger tyngre här än i en vanlig värmeväxlare. En vätskeslinga inuti ett spänningsförande batteripaket innebär att eventuella kylvätskeläckage är en säkerhetshändelse, så skarvintegritet och trycktestning ligger högst upp på acceptanslistan. Kylstabiliteten i sig beror på att flödeshastighet, tryckfall och inloppstemperatur håller sig inom sitt designfönster, vilket är anledningen till att ett paket behöver övervakas istället för ett antagande om att man bara vill ställa in och glömma.
Där flytande kalla plattor används
Det är tillämpningskravet, inte preferensen, som avgör vilken kylplattas konstruktion som passar. De fyra grupperna nedan delar en kylprincip men skiljer sig åt i värmeflöde, tryck och förpackning.
- Kraftfulla batteripaket. Kalla plattor hanterar värmen från högkapacitetsceller i elbilar, håller celltemperaturen och paketets enhetlighet vid laddning, urladdning och snabbladdning.
- Energilagringspaket. I stationära system håller plattorna cellerna nära sitt optimala band så att matrisen förblir säker och effektiv under långa cykler; detta är centralt för batterilagringssystem kopplade till förnybar energi och elnätet.
- Kraftelektronik med högt värmeflöde. Växelriktare och IGBT värmeväxlare, plus solcellsbaserad kraftomvandlingskylning, använd kalla plattor där komponenternas värmeflöde är koncentrerat.
- Komponenter för processkylning. Värmeväxlare i frystorkar och kylare använder flytande kylplattor där exakt temperaturkontroll är viktig.
Konstruktion brukar delas in i ett fåtal familjer, och uppdelningen är viktig eftersom sammanfogningsmetoden följer av den. Vakuumlödda plattor passar för komplexa inre flänsgeometrier; friktionssvetsade plattor passar för maskinbearbetade eller extruderade kanaler där fogstyrkan styr; plattor med exponerade rör leder kylvätskerör som pressas in i eller limmas till plattkroppen för en enklare konstruktion; och plattor med borrad passage drar långa pistolborrade hål genom massivt aluminium eller koppar. Kostnad och tillförlitlighet är inte fasta etiketter på dessa familjer. De följer av struktur, material, tätning och produktionsförhållanden. Att välja bland de olika typer av kylplattor är egentligen ett val om hur kylvätskevägen ska utformas och tätas.
Varför aluminium – och vad som gör det svårare att svetsa
Aluminium förtjänar sin plats i kalla plattor baserat på konduktivitet i förhållande till vikt och formbarhet, inte på rå konduktivitet. Dess värmeledningsförmåga är flera gånger högre än hos rostfritt stål, vilket gör att en aluminiumplåt avger värme effektivt. Koppar leder fortfarande mer värme per volymenhet; aluminium vinner på konduktivitet per massenhet och på hur lätt det bearbetas och formas till invecklade kanaler. I ett paket hjälper den lättare plattan budgeten för termisk och strukturell integration, och materialvalet slutar där. Det översätts inte till ett påstående om fordonsräckvidd.
Egenskaperna som gör aluminium lätt att forma gör det svårare att svetsa rent. Tre effekter driver den största delen av svårigheten:
- Låg smältpunkt och hög värmeledningsförmåga sprider den värmepåverkade zonen. Vid smältsvetsning inbjuder de till porositet och sprickbildning när smältbadet stelnar.
- En seg oxidfilm bildas nästan omedelbart på ytan. Aluminiumoxid smälter mycket högre än basmetallen, så den måste avlägsnas före sammanfogning, annars fastnar den i svetsen.
- En hög värmeutvidgningskoefficient ger mer distorsion under svetsning, så ett tunt lock behöver fixtur och processkontroll för att bibehålla planhet.
Alla tre begränsningarna är hanterbara, och tillverkare väljer sammanfogningsprocessen delvis för att kringgå dem. Ytbehandling, fixturering och fastfasfogning finns alla för att behålla aluminiumets fördelar samtidigt som man kontrollerar hur det beter sig vid uppvärmning.
Sammanfogningsprocesser: FSW, vakuumlödning och gasskyddad
Ingen enskild sammanfogningsmetod vinner för varje kall platta; volym, tryckbelastning, kanalkomplexitet, legering och läcktålighet avgör. Det hjälper också till att hålla kategorierna raka: friktionssvetsning och gasskyddssvetsning sammanfogar själva metallen, medan vakuumlödning binder delar med en separat fyllnadslegering.
Friktionssvetsning (FSW) är en fastfasprocess. Ett roterande verktyg rör om aluminiumet i en fog utan att smälta det. Som NASA noterar sammanfogar friktionssvetsning aluminiumlegeringar som är svåra att smältsvetsa och producerar höghållfasta, praktiskt taget defektfria fogar. Svetsinstitutet uppfann och patenterade tekniken 1991, och NASA använde den senare på aluminiumtankar för uppskjutningsfarkoster. Eftersom metallen aldrig övergår i vätska undviker FSW i stort sett den porositet och stelningssprickbildning som besvärar smältsvetsar. Den passar maskinbearbetade eller extruderade plattor och repeterbara svetsningar, även om den kräver styv fixtur, tillgängliga svetslinjer och egen kontroll över bristande penetration och rot- eller gränssnittsdefekter.
Vakuumlödning sammanfogar plattorna med en fyllnadslegering som smälter under basaluminiumet. Kapillärverkan drar fyllnadsmaterialet in i fogen inuti en vakuumugn. Dess styrka ligger i komplex intern geometri: lödning kan binda täta vikta eller förskjutna remsflänsar över en stor yta i en ugnscykel. Avvägningarna är ugnskapitalkostnad, längre cykeltider och fogens konduktivitet begränsad av fyllnadslegeringen.
Gasskyddssvetsning är en bågsvetsningsprocess som utförs under en skyddsgas. Den är jämförelsevis billig och ger god tryckhållfasthet, men den tillför fyllnadsmedel och värmetillförsel, vilket ökar distorsionen och ofta innebär ökad processkontroll eller efterbehandling efter svetsning.
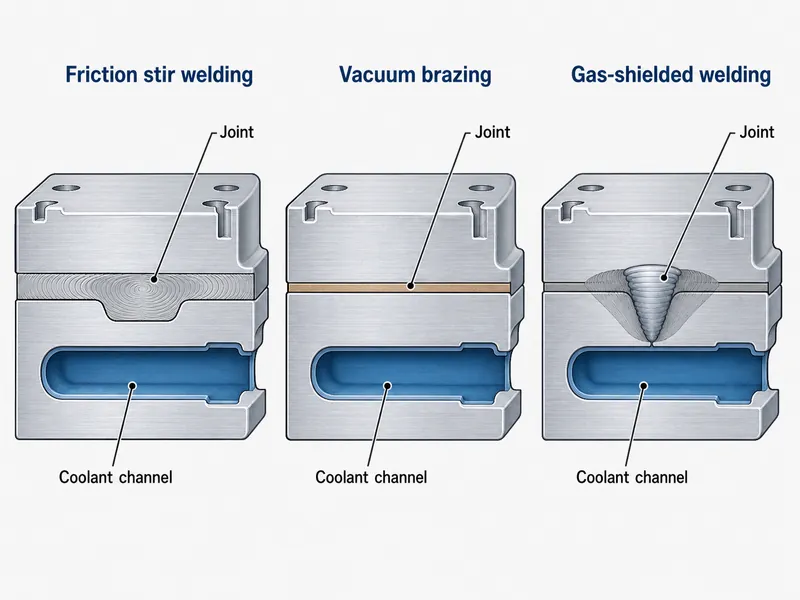
| Behandla | Kategori | Typisk passform | Huvudsaklig avvägning |
|---|---|---|---|
| Friktionssvetsning | Fastfassvetsning | Maskinbearbetade/extruderade kanaler, repeterbar volym | Stel fixtur; tillgängliga svetslinjer; kontroll av osvetsade rötter |
| Vakuumlödning | Lödning (fyllnadslegering) | Komplexa inre fenor, hög ytdensitet | Ugnskostnad och cykeltid; konduktivitet inställd av fyllmedel |
| Gasskyddad svetsning | Bågsvetsning | Billigare byggen som kräver tryckmotstånd | Högre värmetillförsel och deformation; fyllnadsmedel och efterbearbetning |
Processkontrollen skiljer sig åt beroende på metod, så det finns ingen enskild parameteruppsättning. FSW styrs av verktygsrotation, rörelsehastighet, nedåtkraft och fixturering; vakuumlödning av ugnstemperatur, vakuumnivå och val av tillsatsmaterial; gasskyddad svetsning av värmeinmatning, tillsatsmaterial och skyddsgas. Kostnaden följer samma förgreningslogik. Ugnsbaserad lödning medför utrustnings- och cykeltidskostnader som lönar sig vid komplexa arbeten med hög blandning, medan omrörningssvetsning förskjuter kostnaden mot verktyg som lönar sig vid repeterbara plåtkonstruktioner. Där tillverkare av kalla plåtar rapporterar siffror för fogstyrka, tryck eller cykeltid, behandla dem som leverantörsdata kopplade till en specifik platta och process, inte som allmänna konstanter.
Hur svetsfel undergräver kallplåtens prestanda
En skarv som inte klarar inspektionen hotar två saker separat: tätningen och värmevägen. Att hålla dem åtskilda förklarar varför senare inspektion inte är valfri.
Svaga eller ofullständiga fogar är först och främst ett läckage- och strukturproblem. Låg fogstyrka inbjuder till sprickbildning och kylvätskeläckage, vilket inuti ett batteripaket äventyrar den strukturella integriteten och kan eskalera till en termisk händelse. Förvrängning och korntillväxt är ett dimensionsproblem: att böja ett tunt hölje bryter den planhet som även kontakten med cellerna och det termiska gränssnittet är beroende av, så ojämn kylning och heta punkter kan följa. En fog med dålig kontakt eller instängda defekter kan också öka det termiska motståndet över gränssnittet den sitter på, vilket är viktigast där fogen ligger i ledningsvägen. Dessa effekter är anledningen till att tillverkare håller fogparametrar inom kvalificerade fönster. Där en process använder fyllnadsmedel och skyddsgas matchar de det med legeringen istället för att välja efter vana.
Inspektion av kalla plåtsvetsar: NDT-metoder
Oförstörande provning kontrollerar en produktionsplattas yta, ytnära områden och interna fogar utan att skära isär den. Den kompletterar processkvalificering och tryck- eller läckageprovning; den ersätter dem inte, och inte alla kritiska defekter är interna. Metoden väljs för den defekt som ska letas, och mer än en kombineras ofta på samma platta.
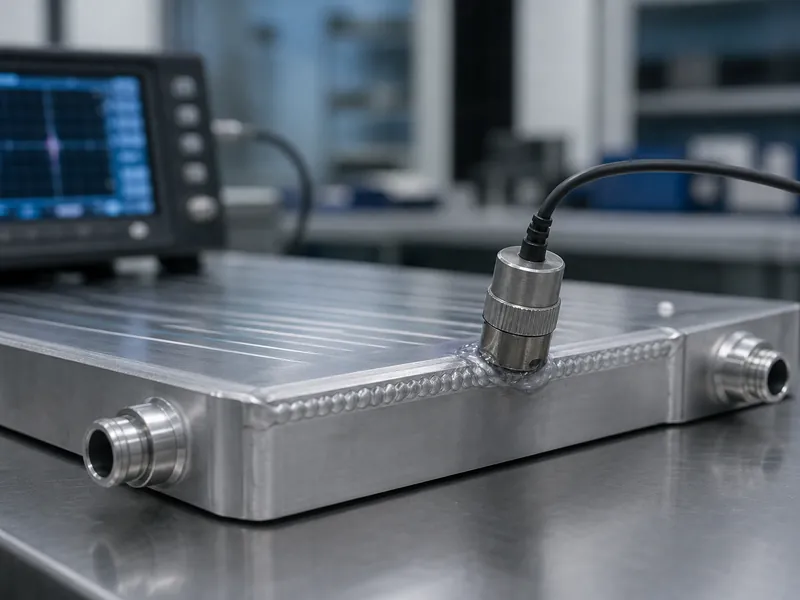
- Visuell inspektion bedömer ytans integritet, jämnhet, synliga sprickor och porositet; det är den första övergången och man kan inte se insidan av fogen.
- Radiografisk testning (RT) använder röntgen- eller gammaenergi för att avslöja inre porositet, inneslutningar och sprickor, och den lämnar en permanent bildregistrering, användbar för komplex geometri men långsammare.
- Ultraljudsprovning (UT) skickar högfrekvent ljud in i fogen och läser ekona från interna defekter; det passar tjockare sektioner och enkelsidig åtkomst.
- Flytande penetranttestning (PT) drar in färgämne i ytbrytande defekter och passar icke-magnetiskt aluminium.
- Virvelströmstestning hittar defekter nära ytan genom inducerade strömmar.
En varning gäller specifikt för aluminium: magnetisk partikelinspektion förlitar sig på ett ferromagnetiskt material, så den tillämpas inte på aluminiumplåtar på samma sätt som den gör på stålsvetsar, utan penetrerande eller volumetriska metoder tar dess plats. Trumonytechs inspekterar svetssömmen efter varje svets och väljer den metod, eller en kombination, som matchar skarven och geometrin framför inspektören. Tryck- och läckagetestning bekräftar sedan att den tätade slingan håller under driftsförhållanden innan plåten når ett paket.
Alternativ för att sammanfoga din förpackning med vägningskylplatta
Börja beslutet om sammanfogning med hjälp av plattans kanaldesign och dess läckagetolerans, och screena sedan processer mot legering, tjocklek, åtkomst till svetslinjen, produktionsvolym och hur fogen ska inspekteras. En maskinbearbetad eller extruderad platta som inte tolererar läckage pekar ofta mot en solid-state-fog, förutsatt att svetslinjerna är åtkomliga och rötter kan verifieras. En platta som är beroende av täta inre flänsar pekar mot lödning, eftersom en ugnslödning kan forma en geometri som ett omrörningsverktyg inte kan, med den fyllmedelsbegränsade konduktiviteten accepterad som en del av yrket. Där kostnaden dominerar och tryckbelastningen är måttlig kan gasskyddad svetsning vara det pragmatiska svaret när distorsion och omarbetning är planerade.
Oavsett process måste fogen verifieras, inte antas. Intern porositet och ofullständig sammansmältning förblir osynlig på ytan, och på aluminium måste inspektionsmetoden passa ett icke-magnetiskt material. Att få fogen rätt och dess godkännande är det som gör att en kall aluminiumplåt kan göra sitt verkliga jobb. termisk hantering av batterier: flyttar värme ut ur cellerna inom kvalificerade tätnings-, tryck- och defektgränser. Trumonytechs matchar sammanfognings- och inspektionsmetoden med plattans design och uppgift vid leverans vätskekylda plattor för elbils- och ESS-paket.
VANLIGA FRÅGOR
Är friktionssvetsning eller vakuumlödning bättre för en kall platta på ett batteri?
Ingetdera är universellt bättre; kanaldesign och läcktolerans avgör. FSW är en fastfog som undviker smältporositet och passar för maskinbearbetade eller extruderade kanaler, medan vakuumlödning väljs när plattan behöver täta inre flänsar som en ugnslödning kan bilda. En begränsning kvarstår: en fastfog behöver fortfarande verifiera sina rötter och åtkomst till svetslinjen, så tillgängligheten kan utesluta den även när läcktoleransen gynnar den.
Varför används aluminium till kalla plåtar om det är svårare att svetsa?
Aluminium används eftersom dess konduktivitets-viktförhållande och formbarhet överväger svetsningssvårigheterna. Det leder värme flera gånger bättre än rostfritt stål och bearbetar enkelt till invecklade kanaler. Den låga smältpunkten, oxidfilmen och deformationen som komplicerar svetsning hanteras genom ytbehandling, fixturering och ofta fastfasfogning.
Hur kontrollerar man en kallplåtssvets för inre porositet utan att skära upp den?
Volumetriska oförstörande metoder hittar intern porositet, främst genom radiografisk och ultraljudsbaserad testning. Radiografi avbildar interna porer, inneslutningar och sprickor, medan ultraljudsbaserad testning läser ekon från interna defekter och fungerar med ensidig åtkomst. Visuell och penetrerande testning upptäcker ytdefekter separat, och ingen av dessa ersätter ett tryck- eller läckagetest av den färdiga slingan.
Fungerar magnetisk partikelinspektion på kalla aluminiumplattor?
Nej. Magnetisk partikelinspektion kräver ett ferromagnetiskt material, och aluminium är icke-magnetiskt. Inspektörer kontrollerar aluminiumfogar med flytande penetranttestning för ytdefekter och radiografisk eller ultraljudstestning för interna defekter.
Vilken sammanfogningsprocess passar för storskalig produktion av elbilspaket?
För repeterbara maskinbearbetade eller extruderade plåtar i större volymer passar friktionssvetsning ofta, eftersom dess solid-state-fog är konsekvent och dess kostnad huvudsakligen ligger i verktyg och fixturering. Vakuumlödning är att föredra när varje platta behöver komplexa interna flänsstrukturer, oavsett volym; den avgörande faktorn är geometrin, inte enbart genomströmningen.
Vidare läsning
- NASA — Friktionsrörsvetsning — Regeringen (T1). Stöder poängen att FSW är en fastfasprocess som undviker den smältrelaterade porositeten och distorsionen som ses vid smältsvetsning av aluminium.
- NASA — Friktionsrörsvetsning — Regeringen (T1). Stöder att smältsvetsning (FSW) sammanfogar aluminiumlegeringar som är svåra att smältsvetsa och producerar höghållfasta, nästan defektfria fogar, och tillskriver processen The Welding Institute (1991).
Relaterade artiklar
- Översikt över vätskekylningssystem för batterier — Spårar varför passiv luftkylning fick ge vika för flytande kalla plattor när batteriets termiska belastning ökade.
- Undvik korrosion i vätskekylsystem — Förklarar kylvätskemi och inhibitorer som förhindrar att kylplattor korroderar under drift.
- Vätske-till-luft-värmeväxlare: Öka kylningen och livslängden för elbilar — Visar hur kylvätskeslingan avger batterivärme till luft nedströms kylplattan.
- Att övervinna utmaningar med termisk hantering inom elfordonsindustrin: Omfattande guide — Ställer in temperaturmålen på paketnivå som kylplattans kylning är utformad för att hålla.
- Varför behöver elfordon litiumjonbatterier för laddning och urladdning? — Bakgrund om de celler vars värme den kalla plattan måste föra bort.
