
Em um conjunto de baterias refrigeradas a líquido, a solda é um ponto de controle crucial para a integridade da vedação e a confiabilidade da fabricação. Ela atua em conjunto com outros fatores que determinam o desempenho da refrigeração: geometria do canal, interface entre a camada de interface térmica (TIM) e os contatos, o circuito de refrigeração e a validação da placa finalizada. Uma placa fria transporta o calor das células para um fluido refrigerante em circulação, e esse caminho térmico só funciona se a junção entre a tampa e a base permanecer vedada e conduzir o calor através da interface. Este artigo aborda os métodos de união de placas frias para refrigeração líquida: soldagem por fricção, brasagem a vácuo e soldagem com proteção gasosa. Também explica por que o alumínio é, ao mesmo tempo, o material mais óbvio e o mais problemático para essa aplicação, e como a qualidade da solda é verificada antes do envio da placa. O escopo se limita ao caminho térmico entre a célula e o fluido refrigerante, não abrangendo a química das células, o controle do sistema de gerenciamento de baterias (BMS) ou a estratégia energética do veículo.
Desafios das placas frias líquidas em baterias
Três restrições moldam uma placa fria líquida antes que ela chegue a um pacote: acoplamento de projeto, precisão de fabricação e risco de vazamento em serviço. Cada uma delas se relaciona a uma decisão que um engenheiro toma antes da montagem da placa, não depois.
O projeto deve conciliar a dinâmica dos fluidos, a transferência de calor e o layout estrutural. Um padrão de canais que parece eficiente em um mapa térmico pode aumentar a queda de pressão o suficiente para exigir uma bomba maior ou privar as células mais quentes de fluxo. Portanto, a resistência ao fluxo e a uniformidade da temperatura devem ser validadas como um único problema, pois corrigir um posteriormente geralmente afeta o outro.
Precisão de fabricação e custo tendem a seguir direções opostas. Tolerâncias apertadas nos canais e alumínio de alta pureza aumentam o tempo de usinagem e o risco de refugo. O processo de união escolhido nesta etapa define grande parte do custo unitário e do comportamento de vazamento durante a vida útil da placa.
O risco de vazamento é mais significativo aqui do que em um trocador de calor convencional. Um circuito de líquido dentro de uma bateria em funcionamento significa que qualquer vazamento de fluido refrigerante representa um risco à segurança; portanto, a integridade das juntas e os testes de pressão estão entre os principais critérios de aceitação. A estabilidade do resfriamento depende da vazão, da queda de pressão e da temperatura de entrada permanecerem dentro dos parâmetros de projeto, razão pela qual a bateria precisa ser monitorada em vez de simplesmente assumir que tudo funcionará sem problemas.
Onde são utilizadas placas frias líquidas
A aplicação, e não a preferência, determina qual construção de placa fria é a mais adequada. Os quatro grupos abaixo compartilham um princípio de resfriamento, mas diferem em fluxo de calor, pressão e embalagem.
- Baterias de alta potência. As placas frias controlam o calor das células de alta capacidade em veículos elétricos, mantendo a temperatura das células e a uniformidade do conjunto de baterias durante os processos de carga, descarga e carregamento rápido.
- Conjuntos de armazenamento de energia. Em sistemas estacionários, as placas mantêm as células próximas de sua faixa ideal para que o conjunto permaneça seguro e eficiente durante longos ciclos; isso é fundamental para sistemas de armazenamento de energia em baterias vinculado a energias renováveis e à rede elétrica.
- Eletrônica de potência de alto fluxo térmico. Inversor e Permutadores de calor IGBT, Além do resfriamento por conversão de energia fotovoltaica, utilize placas frias onde o fluxo de calor dos componentes está concentrado.
- Componentes de resfriamento de processos. As peças de troca de calor de liofilizadores e resfriadores utilizam placas frias líquidas onde o controle preciso da temperatura é essencial.
A construção geralmente se divide em algumas famílias, e a classificação é importante porque o método de união decorre dela. Placas brasadas a vácuo são adequadas para geometrias complexas de aletas internas; placas soldadas por fricção são adequadas para canais usinados ou extrudados, onde a resistência da junta é fundamental; placas com tubos expostos acomodam tubos de refrigeração prensados ou colados ao corpo da placa para uma construção mais simples; e placas com passagens perfuradas utilizam furos longos perfurados a canhão em alumínio ou cobre maciço. Custo e confiabilidade não são rótulos fixos para essas famílias. Eles decorrem da estrutura, do material, da vedação e das condições de produção. A escolha entre as diferentes opções envolve a análise de custo e confiabilidade. diferentes tipos de placas de resfriamento Na verdade, trata-se de uma escolha sobre como o caminho do líquido refrigerante será formado e selado.
Por que o alumínio — e o que torna sua soldagem mais difícil?
O alumínio conquista seu espaço em placas térmicas pela sua relação condutividade/peso e facilidade de conformação, não pela condutividade térmica em si. Sua condutividade térmica é várias vezes superior à do aço inoxidável, o que permite que uma placa de alumínio dissipe o calor com eficiência. O cobre ainda conduz mais calor por unidade de volume; o alumínio se destaca na condutividade por unidade de massa e na facilidade com que pode ser usinado e moldado em canais complexos. Em um conjunto de placas térmicas, essa placa mais leve contribui para o orçamento de integração térmica e estrutural, e a escolha do material se limita a isso. Isso não se traduz em aumento da autonomia do veículo.
As propriedades que tornam o alumínio fácil de moldar também dificultam a soldagem limpa. Três fatores são os principais responsáveis por essa dificuldade:
- O baixo ponto de fusão e a alta condutividade térmica propagam a zona afetada pelo calor. Na soldagem por fusão, essas características favorecem a porosidade e o surgimento de fissuras à medida que a poça de fusão se solidifica.
- Uma película de óxido resistente se forma quase instantaneamente na superfície. O óxido de alumínio funde a uma temperatura muito superior à do metal base, por isso deve ser removido antes da união, caso contrário, fica preso na solda.
- Um alto coeficiente de expansão térmica produz mais distorção durante a soldagem, portanto, uma cobertura fina precisa de fixação e controle de processo para manter a planicidade.
Todas as três restrições são administráveis, e os fabricantes escolhem o processo de união em parte para contorná-las. Preparação da superfície, fixação e união no estado sólido existem para manter as vantagens do alumínio, controlando ao mesmo tempo seu comportamento quando aquecido.
Processos de união: FSW (Soldagem por Fricção e Acendimento), Brasagem a Vácuo e Brasagem com Proteção Gasosa
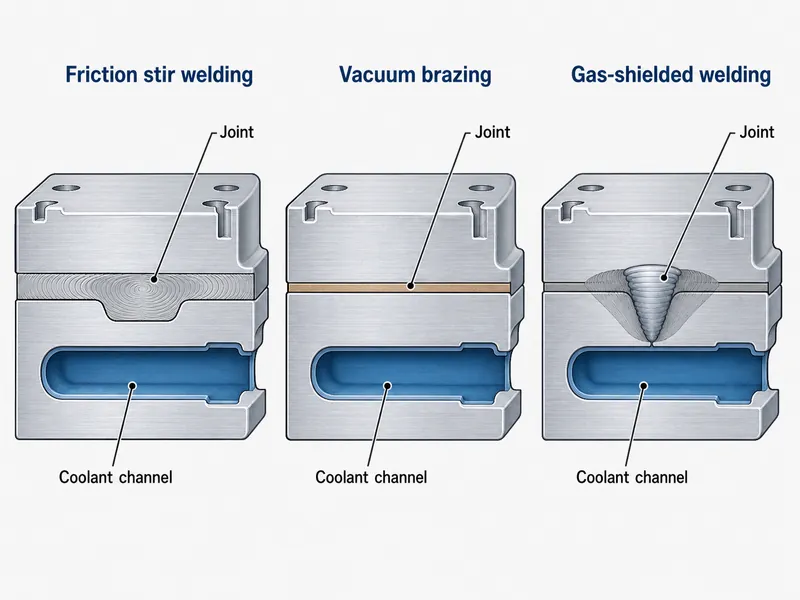
Não existe um único método de união ideal para todas as placas frias; o volume, a pressão suportada, a complexidade do canal, a liga metálica e a tolerância a vazamentos são fatores determinantes. Também é útil manter as categorias bem definidas: a soldagem por fricção e a soldagem com proteção gasosa unem o próprio metal, enquanto a brasagem a vácuo une as peças com uma liga de enchimento separada.
A soldagem por fricção (FSW, na sigla em inglês) é um processo de estado sólido. Uma ferramenta rotativa mistura o alumínio, formando uma junta, sem fundi-lo. Como observa a NASA, a soldagem por fricção une ligas de alumínio difíceis de soldar por fusão, produzindo juntas de alta resistência e praticamente sem defeitos. O Instituto de Soldagem (Welding Institute) inventou e patenteou a técnica em 1991, e a NASA posteriormente a utilizou em tanques de alumínio para veículos de lançamento. Como o metal nunca se liquefaz, a FSW evita em grande parte a porosidade e as fissuras de solidificação que afetam as soldas por fusão. É adequada para chapas usinadas ou extrudadas e para processos repetíveis, embora necessite de fixação rígida, linhas de solda acessíveis e controle próprio para evitar falta de penetração e defeitos na raiz ou na interface.
A brasagem a vácuo une as placas com uma liga de enchimento que derrete abaixo do alumínio base. A ação capilar atrai o material de enchimento para a junta dentro de um forno a vácuo. Sua principal vantagem reside na complexidade da geometria interna: a brasagem pode unir aletas densamente dobradas ou com tiras deslocadas em uma grande área de superfície em um único ciclo do forno. As desvantagens são o custo de capital do forno, tempos de ciclo mais longos e condutividade da junta limitada pela liga de enchimento.
A soldagem com proteção gasosa é um processo de fusão a arco realizado sob a ação de um gás de proteção. É um processo relativamente barato e oferece boa resistência à pressão, mas adiciona material de enchimento e calor, o que aumenta a distorção e, frequentemente, exige maior controle do processo ou tratamento pós-soldagem.
| Processo | Categoria | Ajuste típico | Principal compensação |
|---|---|---|---|
| Soldagem por fricção | Soldagem de estado sólido | Canais usinados/extrudados, volume repetível | Fixação rígida; linhas de solda acessíveis; controle de raízes não soldadas |
| brasagem a vácuo | Brasagem (liga de enchimento) | Aletas internas complexas, alta densidade de área superficial | Custo do forno e tempo de ciclo; condutividade definida pelo material de enchimento. |
| Soldagem com proteção gasosa | Soldagem por fusão a arco | Construções de baixo custo que necessitam de resistência à pressão | Maior aporte térmico e distorção; preenchimento e retrabalho. |
O controle do processo varia de acordo com o método, portanto, não existe um conjunto único de parâmetros. A soldagem por fricção com pino rotativo (FSW) é regida pela rotação da ferramenta, velocidade de deslocamento, força descendente e fixação; a brasagem a vácuo, pela temperatura do forno, nível de vácuo e seleção do material de adição; a soldagem com proteção gasosa, pela entrada de calor, material de adição e gás de proteção. O custo segue a mesma lógica de ramificação. A brasagem em forno acarreta custos de equipamento e tempo de ciclo que se justificam em trabalhos complexos e de alta variedade, enquanto a soldagem por fricção com pino rotativo direciona o custo para as ferramentas, o que se justifica em projetos de chapas repetíveis. Quando os fabricantes de chapas frias relatam valores de resistência da junta, pressão ou tempo de ciclo, considere-os como dados do fornecedor vinculados a uma chapa e processo específicos, e não como constantes gerais.
Como os defeitos de soldagem comprometem o desempenho da chapa fria
Uma junta que não passa na inspeção compromete dois aspectos distintos: a vedação e a condução de calor. Manter esses aspectos separados explica por que uma inspeção posterior não é opcional.
Juntas fracas ou incompletas representam, em primeiro lugar, um problema de vazamento e estrutural. A baixa resistência da junta favorece o surgimento de rachaduras e vazamentos de líquido refrigerante, o que, dentro de uma bateria, compromete a integridade estrutural e pode levar a um superaquecimento. Distorções e crescimento de grãos são problemas dimensionais: a deformação de uma cobertura fina quebra a planicidade da qual depende o contato uniforme com as células e a interface térmica, podendo resultar em resfriamento irregular e pontos quentes. Uma junta com contato deficiente ou defeitos aprisionados também pode aumentar a resistência térmica na interface em que se encontra, o que é especialmente relevante onde a junta está localizada no caminho de condução. Esses efeitos explicam por que os fabricantes mantêm os parâmetros de junção dentro de faixas específicas. Quando um processo utiliza gás de enchimento e gás de proteção, eles são selecionados de acordo com a liga, em vez de serem escolhidos por hábito.
Inspeção de soldas em chapas frias: métodos de END (Ensaios Não Destrutivos)
Os ensaios não destrutivos verificam a superfície, as regiões próximas à superfície e as juntas internas de uma chapa de produção sem a necessidade de cortá-la. Eles complementam a qualificação do processo e os testes de pressão ou de vazamento; não os substituem, e nem todo defeito crítico é interno. O método é escolhido de acordo com o defeito a ser detectado, e frequentemente mais de um método é combinado na mesma chapa.
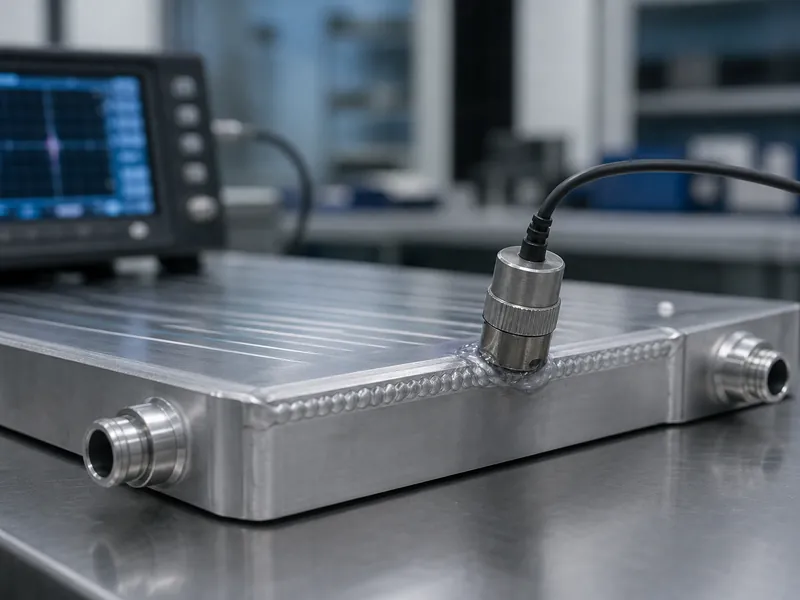
- A inspeção visual avalia a integridade da superfície, a uniformidade, a presença de fissuras visíveis e a porosidade; trata-se de uma primeira avaliação e não permite visualizar o interior da junta.
- O ensaio radiográfico (RT) utiliza raios X ou energia gama para revelar porosidade interna, inclusões e fissuras, deixando um registro de imagem permanente, útil para geometrias complexas, embora mais lento.
- O ensaio ultrassônico (UT) emite sons de alta frequência para dentro da junta e lê os ecos provenientes de falhas internas; é adequado para seções mais espessas e acesso unilateral.
- O ensaio por líquido penetrante (PT) utiliza um corante que penetra em defeitos superficiais e é adequado para alumínio não magnético.
- O teste por correntes parasitas detecta defeitos próximos à superfície através de correntes induzidas.
Uma precaução específica diz respeito ao alumínio: a inspeção por partículas magnéticas depende de um material ferromagnético, portanto, não se aplica a chapas frias de alumínio da mesma forma que às soldas de aço, sendo os métodos de líquido penetrante ou volumétricos utilizados em seu lugar. O sistema Trumonytechs inspeciona a junta de solda após cada soldagem e seleciona o método, ou uma combinação de métodos, mais adequado à junta e à geometria em questão. Testes de pressão e estanqueidade confirmam a vedação do circuito sob condições de serviço antes que a chapa chegue à embalagem.
Opções de junção da placa fria para pesagem do seu pacote
Comece a decisão sobre a união partindo do projeto do canal da chapa e sua tolerância a vazamentos. Em seguida, avalie os processos considerando a liga, a espessura, o acesso à linha de solda, o volume de produção e como a junta será inspecionada. Uma chapa usinada ou extrudada que não tolera vazamentos geralmente indica uma junta de estado sólido, desde que as linhas de solda sejam acessíveis e as raízes possam ser verificadas. Uma chapa que depende de aletas internas densas indica uma brasagem, pois a brasagem em forno pode formar geometrias que uma ferramenta de agitação não consegue, com a condutividade limitada pelo material de adição aceita como parte do processo. Quando o custo é o fator determinante e a pressão aplicada é moderada, a soldagem com proteção gasosa pode ser a solução pragmática, considerando a distorção e o retrabalho.
Independentemente do processo, a junta precisa ser verificada, não presumida. A porosidade interna e a fusão incompleta permanecem invisíveis na superfície, e no alumínio o método de inspeção precisa ser adequado a um material não magnético. Acertar a junta e sua aceitação é o que permite que uma placa fria de alumínio desempenhe sua função principal. gestão térmica da bateria: remover o calor das células dentro dos limites qualificados de vedação, pressão e defeitos. O Trumonytechs adequa a abordagem de junção e inspeção ao projeto e à aplicação da placa no fornecimento. placas arrefecidas por líquido Para baterias de veículos elétricos e sistemas de armazenamento de energia.
FAQ
Para a placa fria de uma bateria, qual é o melhor método: soldagem por fricção ou brasagem a vácuo?
Nenhuma das duas técnicas é universalmente melhor; o projeto do canal e a tolerância a vazamentos são os fatores determinantes. A soldagem por fricção com pino rotativo (FSW) é uma junta no estado sólido que evita a porosidade de fusão e é adequada para canais usinados ou extrudados, enquanto a brasagem a vácuo é escolhida quando a placa precisa de aletas internas densas que uma brasagem em forno pode formar. No entanto, permanece uma limitação: uma junta no estado sólido ainda precisa que suas raízes e o acesso à linha de solda sejam verificados, portanto, a acessibilidade pode inviabilizá-la mesmo quando a tolerância a vazamentos a favorece.
Por que o alumínio é usado para placas frias se é mais difícil de soldar?
O alumínio é utilizado porque sua relação condutividade/peso e sua conformabilidade superam a dificuldade de soldagem. Ele conduz calor várias vezes melhor que o aço inoxidável e é facilmente usinado em canais complexos. O baixo ponto de fusão, a película de óxido e a distorção que complicam a soldagem são controlados por meio de preparação da superfície, fixação e, frequentemente, união no estado sólido.
Como verificar a porosidade interna de uma solda a frio sem cortá-la?
Os métodos volumétricos não destrutivos detectam porosidade interna, principalmente por meio de ensaios radiográficos e ultrassônicos. A radiografia gera imagens de poros, inclusões e trincas internas, enquanto o ensaio ultrassônico lê ecos de falhas internas e permite acesso apenas por um lado. Os ensaios visuais e por líquido penetrante detectam defeitos superficiais separadamente, e nenhum deles substitui um teste de pressão ou de estanqueidade do circuito finalizado.
A inspeção por partículas magnéticas funciona em placas frias de alumínio?
Não. A inspeção por partículas magnéticas requer um material ferromagnético, e o alumínio não é magnético. Os inspetores verificam as juntas de alumínio com ensaio por líquido penetrante para detectar defeitos superficiais e com ensaios radiográficos ou ultrassônicos para detectar defeitos internos.
Qual processo de junção é adequado para a produção em larga escala de baterias para veículos elétricos?
Para chapas usinadas ou extrudadas em grandes volumes, a soldagem por fricção costuma ser a melhor opção, pois sua junta em estado sólido é consistente e seu custo se concentra principalmente em ferramentas e dispositivos de fixação. A brasagem a vácuo continua sendo preferível quando cada chapa requer estruturas internas complexas com aletas, independentemente do volume; o fator decisivo é a geometria, e não apenas a produtividade.
Leitura complementar
- NASA — Soldagem por fricção — Governo (T1). Apoia o argumento de que a FSW é um processo de estado sólido que evita a porosidade e distorção relacionadas à fusão observadas na soldagem por fusão do alumínio.
- NASA — Soldagem por fricção — Governo (T1). Apoia que a FSW une ligas de alumínio difíceis de soldar por fusão e produz juntas de alta resistência, quase sem defeitos, e atribui o processo ao The Welding Institute (1991).
Artigos relacionados
- Visão geral do sistema de arrefecimento líquido da bateria — Analisa por que o resfriamento passivo a ar deu lugar às placas frias líquidas à medida que as cargas térmicas das baterias aumentaram.
- Evitar a corrosão em sistemas de arrefecimento por líquido — Explica a química do líquido refrigerante e os inibidores que impedem a corrosão dos circuitos da placa fria durante o funcionamento.
- Trocador de calor líquido-ar: Aumente o resfriamento e a vida útil do seu veículo elétrico. — Mostra como o circuito de refrigeração rejeita o calor da bateria para o ar a jusante da placa fria.
- Superar os desafios da gestão térmica na indústria dos veículos eléctricos: Guia completo — Define as metas de temperatura do pacote que o resfriamento por placa fria foi projetado para suportar.
- Porque é que os veículos eléctricos necessitam de baterias de iões de lítio para carregar e descarregar? — Informações básicas sobre as células cujo calor a placa fria precisa dissipar.
