
Bei flüssigkeitsgekühlten Akkupacks ist die Schweißnaht ein entscheidender Kontrollpunkt für die Dichtheit und Fertigungssicherheit. Sie ist neben anderen Faktoren, die die Kühlleistung beeinflussen, von Bedeutung: Kanalgeometrie, Wärmeleitpaste und Kontaktfläche, Kühlkreislauf und die Validierung der fertigen Platte. Eine Kühlplatte leitet Wärme von den Zellen in ein strömendes Kühlmittel ab. Dieser Wärmepfad funktioniert nur, wenn die Verbindung zwischen Deckel und Boden dicht ist und die Wärme über die Grenzfläche leitet. Dieser Artikel beschreibt die Verbindungsmethoden von Flüssigkeitskühlplatten: Rührreibschweißen, Vakuumlöten und Schutzgasschweißen. Er erklärt außerdem, warum Aluminium sowohl das naheliegende als auch das problematische Material für diese Anwendung ist und wie die Schweißnahtqualität vor dem Versand einer Platte überprüft wird. Der Fokus liegt auf dem Wärmepfad zwischen Zelle und Kühlmittel; Zellchemie, Batteriemanagementsystem (BMS) oder die Energiestrategie des Fahrzeugs werden nicht behandelt.
Herausforderungen von Flüssigkeitskühlplatten in Akkupacks
Drei Faktoren beeinflussen die Konstruktion einer Flüssigkeitskühlplatte, bevor sie in ein Kühlaggregat eingebunden wird: die Konstruktionsverbindung, die Fertigungsgenauigkeit und das Leckagerisiko im Betrieb. Jeder dieser Faktoren erfordert eine Entscheidung, die ein Ingenieur vor dem Zusammenfügen der Platte trifft, nicht erst danach.
Die Konstruktion muss Strömungsmechanik, Wärmeübertragung und Strukturaufbau in Einklang bringen. Ein Kanalmuster, das auf einer Wärmebildkarte effizient erscheint, kann den Druckverlust so weit erhöhen, dass eine größere Pumpe erforderlich wird oder die heißesten Zellen nicht ausreichend mit Durchfluss versorgt werden. Strömungswiderstand und Temperaturhomogenität müssen daher als ein Problem betrachtet werden, da die nachträgliche Behebung des einen Problems in der Regel das andere beeinträchtigt.
Fertigungspräzision und Kosten wirken einander entgegen. Enge Kanaltoleranzen und hochreines Aluminium erhöhen die Bearbeitungszeit und das Ausschussrisiko. Das in dieser Phase gewählte Fügeverfahren bestimmt maßgeblich die Stückkosten und das Dichtheitsverhalten über die gesamte Lebensdauer der Platte.
Das Leckagerisiko ist hier deutlich höher als bei einem herkömmlichen Wärmetauscher. In einem Flüssigkeitskreislauf innerhalb eines unter Spannung stehenden Akkus stellt jede Kühlmittelleckage ein Sicherheitsrisiko dar. Daher stehen die Dichtheit der Verbindungen und die Druckprüfung ganz oben auf der Liste der Abnahmekriterien. Die Kühlstabilität selbst hängt davon ab, dass Durchflussrate, Druckabfall und Einlasstemperatur innerhalb ihrer Auslegungsgrenzen bleiben. Aus diesem Grund muss ein Akku kontinuierlich überwacht werden und darf nicht einfach als funktionslos betrachtet werden.
Wo flüssigkeitsgekühlte Platten verwendet werden
Die Anwendungsaufgabe, nicht die persönliche Präferenz, entscheidet über die passende Kühlplattenkonstruktion. Die vier unten aufgeführten Gruppen basieren auf demselben Kühlprinzip, unterscheiden sich jedoch in Wärmestromdichte, Druck und Bauform.
- Leistungsstarke Akkupacks. Kühlplatten regulieren die Wärme von Hochleistungszellen in Elektrofahrzeugen und sorgen für eine gleichbleibende Zelltemperatur und gleichmäßige Akkupack-Leistung bei Lade-, Entlade- und Schnellladebelastungen.
- Energiespeicherpakete. In stationären Systemen halten Platten die Zellen nahe ihrer optimalen Betriebsfrequenz, sodass die Anlage auch bei langen Ladezyklen sicher und effizient arbeitet; dies ist von zentraler Bedeutung für Batteriespeichersysteme verbunden mit erneuerbaren Energien und dem Stromnetz.
- Hochleistungs-Leistungselektronik mit hoher Wärmestromdichte. Wechselrichter und IGBT-Wärmetauscher, Zusätzlich zur Kühlung durch photovoltaische Stromumwandlung werden Kühlplatten eingesetzt, wo der Wärmefluss der Komponenten konzentriert ist.
- Komponenten für die Prozesskühlung. Wärmetauscherteile von Gefriertrocknern und Kältemaschinen verwenden Flüssigkeitskühlplatten, bei denen eine präzise Temperaturregelung wichtig ist.
Konstruktionen lassen sich üblicherweise in wenige Kategorien einteilen, wobei die Einteilung aufgrund der daraus resultierenden Verbindungsmethode von Bedeutung ist. Vakuumgelötete Platten eignen sich für komplexe Rippengeometrien; reibgeschweißte Platten für bearbeitete oder extrudierte Kanäle, bei denen die Festigkeit der Verbindung entscheidend ist; Platten mit freiliegenden Rohren führen Kühlmittelrohre, die in den Plattenkörper eingepresst oder geklebt werden, um eine einfachere Konstruktion zu ermöglichen; und Platten mit durchbohrten Kanälen führen lange, tiefbohrte Löcher durch massives Aluminium oder Kupfer. Kosten und Zuverlässigkeit sind keine festen Kriterien für diese Kategorien. Sie hängen von der Struktur, dem Material, der Abdichtung und den Produktionsbedingungen ab. Die Wahl zwischen den verschiedenen Kategorien ist daher entscheidend. verschiedene Arten von Kühlplatten Es geht im Grunde um die Wahl, wie der Kühlmittelweg geformt und abgedichtet wird.
Warum Aluminium – und was das Schweißen erschwert
Aluminium verdankt seinen Platz in Kühlplatten nicht seiner reinen Wärmeleitfähigkeit, sondern seinem Verhältnis von Wärmeleitfähigkeit zu Gewicht und seiner Formbarkeit. Seine Wärmeleitfähigkeit ist um ein Vielfaches höher als die von Edelstahl, wodurch eine Aluminiumplatte Wärme effizient ableitet. Kupfer leitet zwar immer noch mehr Wärme pro Volumeneinheit, doch Aluminium punktet mit seiner Wärmeleitfähigkeit pro Masseneinheit und seiner einfachen Bearbeitbarkeit und Formbarkeit für komplexe Kanäle. In einem Fahrzeugpaket trägt die leichtere Platte zur besseren thermischen und strukturellen Integration bei, und die Materialwahl beschränkt sich hier auf das Wesentliche. Sie hat keinen Einfluss auf die Reichweite eines Fahrzeugs.
Die Eigenschaften, die Aluminium leicht formbar machen, erschweren sauberes Schweißen. Drei Effekte sind dafür hauptsächlich verantwortlich:
- Niedriger Schmelzpunkt und hohe Wärmeleitfähigkeit vergrößern die Wärmeeinflusszone. Beim Schmelzschweißen begünstigen sie Porosität und Rissbildung beim Erstarren des Schmelzbades.
- Auf der Oberfläche bildet sich nahezu sofort eine hartnäckige Oxidschicht. Aluminiumoxid schmilzt bei deutlich höheren Temperaturen als das Grundmaterial und muss daher vor dem Fügen entfernt werden, da es sonst in der Schweißnaht eingeschlossen wird.
- Ein hoher Wärmeausdehnungskoeffizient führt beim Schweißen zu stärkeren Verformungen, daher benötigt eine dünne Beschichtung eine Vorrichtung und Prozesskontrolle, um die Planheit zu gewährleisten.
Alle drei Einschränkungen sind beherrschbar, und die Hersteller wählen das Fügeverfahren unter anderem deshalb, um diese zu umgehen. Oberflächenvorbereitung, Vorrichtungen und das Fügen im festen Zustand dienen dazu, die Vorteile von Aluminium zu erhalten und gleichzeitig sein Verhalten bei Erwärmung zu kontrollieren.
Fügeverfahren: Rührreibschweißen, Vakuumlöten und gasgeschütztes Schweißen
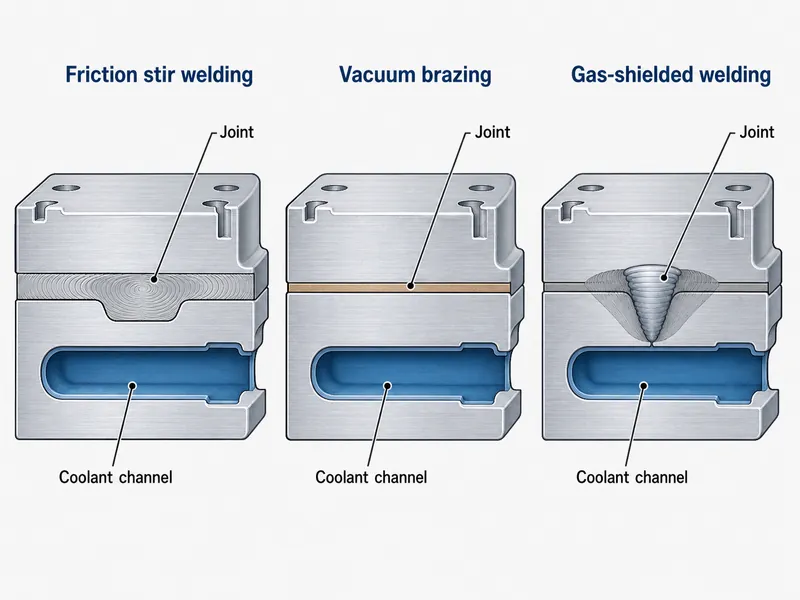
Es gibt kein Fügeverfahren, das für jede Kühlplatte optimal ist; Volumen, Druckbelastung, Kanalkomplexität, Legierung und Lecktoleranz entscheiden. Eine klare Kategorisierung hilft ebenfalls: Reibrührschweißen und Schutzgasschweißen verbinden das Metall selbst, während Vakuumlöten Teile mit einer separaten Zusatzlegierung verbindet.
Reibrührschweißen (FSW) ist ein Festphasenschweißverfahren. Ein rotierendes Werkzeug verrührt das Aluminium zu einer Verbindung, ohne es zu schmelzen. Wie die NASA anmerkt, verbindet Reibrührschweißen Aluminiumlegierungen, die sich nur schwer durch Schmelzschweißen verbinden lassen, und erzeugt hochfeste, nahezu fehlerfreie Verbindungen. Das Welding Institute erfand und patentierte das Verfahren 1991, und die NASA setzte es später bei Aluminiumtanks für Trägerraketen ein. Da das Metall nicht flüssig wird, vermeidet FSW weitgehend die Porosität und Erstarrungsrisse, die bei Schmelzschweißungen häufig auftreten. Es eignet sich für bearbeitete oder extrudierte Bleche und Serienfertigung, erfordert jedoch eine stabile Vorrichtung, gut zugängliche Schweißnähte und die Kontrolle von Durchschweißungsfehlern sowie Wurzel- und Grenzflächenfehlern.
Beim Vakuumlöten werden die Platten mit einer Lötlegierung verbunden, die unterhalb des Grundmaterials aus Aluminium schmilzt. Durch Kapillarwirkung wird die Lötlegierung in die Lötstelle im Vakuumofen gesaugt. Die Stärke des Verfahrens liegt in der komplexen inneren Geometrie: Dicht gepackte, gefaltete oder versetzte Rippen lassen sich in einem Ofenzyklus über eine große Fläche verbinden. Zu den Nachteilen zählen die höheren Investitionskosten des Ofens, längere Zykluszeiten und die durch die Lötlegierung begrenzte Leitfähigkeit der Lötstelle.
Das Schutzgasschweißen ist ein Lichtbogenschweißverfahren, das unter Schutzgas durchgeführt wird. Es ist vergleichsweise kostengünstig und bietet eine gute Druckbeständigkeit, erfordert jedoch zusätzliches Schweißzusatzmaterial und Wärmeeinbringung, was zu erhöhtem Verzug führt und häufig eine zusätzliche Prozesskontrolle oder Nachbehandlung des Schweißguts notwendig macht.
| Verfahren | Kategorie | Typische Passform | Hauptkompromisse |
|---|---|---|---|
| Reibrührschweißen | Festkörperschweißen | Gefräste/extrudierte Kanäle, wiederholbares Volumen | Starre Vorrichtungen; zugängliche Schweißnähte; Kontrolle der ungeschweißten Wurzeln |
| Vakuumlöten | Hartlöten (Fülllegierung) | Komplexe interne Rippen, hohe Oberflächendichte | Ofenkosten und Zykluszeit; Leitfähigkeit wird durch Füllstoff bestimmt |
| Gasgeschütztes Schweißen | Lichtbogenschweißen | Kostengünstigere Konstruktionen, die Druckbeständigkeit benötigen | Höherer Wärmeeintrag und Verzug; Füllmaterial und Nachbearbeitung |
Die Prozesssteuerung variiert je nach Verfahren, daher gibt es keinen einheitlichen Parametersatz. Beim Rührreibschweißen (FSW) spielen Werkzeugrotation, Vorschubgeschwindigkeit, Anpresskraft und Vorrichtung eine entscheidende Rolle; beim Vakuumlöten Ofentemperatur, Vakuumniveau und Schweißzusatzwerkstoff; beim Schutzgasschweißen Wärmeeinbringung, Schweißzusatzwerkstoff und Schutzgas. Die Kosten folgen derselben Verzweigungslogik. Ofenlöten verursacht Kosten für Ausrüstung und Zykluszeit, die sich bei komplexen, produktreichen Werkstücken amortisieren, während beim Rührschweißen die Kosten auf die Werkzeuge verlagert werden, was sich bei wiederholbaren Blechkonstruktionen auszahlt. Wenn Hersteller von Kaltplatten Angaben zur Nahtfestigkeit, zum Druck oder zur Zykluszeit machen, sollten diese als Herstellerdaten für eine spezifische Platte und ein spezifisches Verfahren und nicht als allgemeine Konstanten betrachtet werden.
Wie Schweißfehler die Leistung von Kühlplatten beeinträchtigen
Eine bei der Prüfung mangelhafte Verbindung gefährdet zwei Dinge: die Dichtung und den Wärmepfad. Diese Trennung erklärt, warum eine spätere Überprüfung unerlässlich ist.
Schwache oder unvollständige Verbindungen stellen in erster Linie ein Leckage- und Strukturproblem dar. Eine geringe Verbindungsfestigkeit begünstigt Risse und Kühlmittelverlust, was im Inneren eines Akkus die strukturelle Integrität beeinträchtigt und zu einem thermischen Ereignis führen kann. Verformungen und Kornwachstum sind ein Problem der Dimensionierung: Durch das Verziehen einer dünnen Abdeckung wird die Ebenheit beeinträchtigt, die für einen gleichmäßigen Kontakt mit den Zellen und der thermischen Schnittstelle unerlässlich ist. Dies kann zu ungleichmäßiger Kühlung und Hotspots führen. Eine Verbindung mit schlechtem Kontakt oder eingeschlossenen Defekten kann zudem den Wärmewiderstand an der betroffenen Schnittstelle erhöhen, was insbesondere dort relevant ist, wo sich die Verbindung im Wärmeleitungspfad befindet. Aus diesen Gründen halten die Hersteller die Fügeparameter innerhalb vorgegebener Toleranzbereiche. Wenn ein Prozess Füllstoff und Schutzgas verwendet, wird dieser auf die Legierung abgestimmt und nicht nach Gewohnheit ausgewählt.
Prüfung von Kaltplattenschweißnähten: ZfP-Verfahren
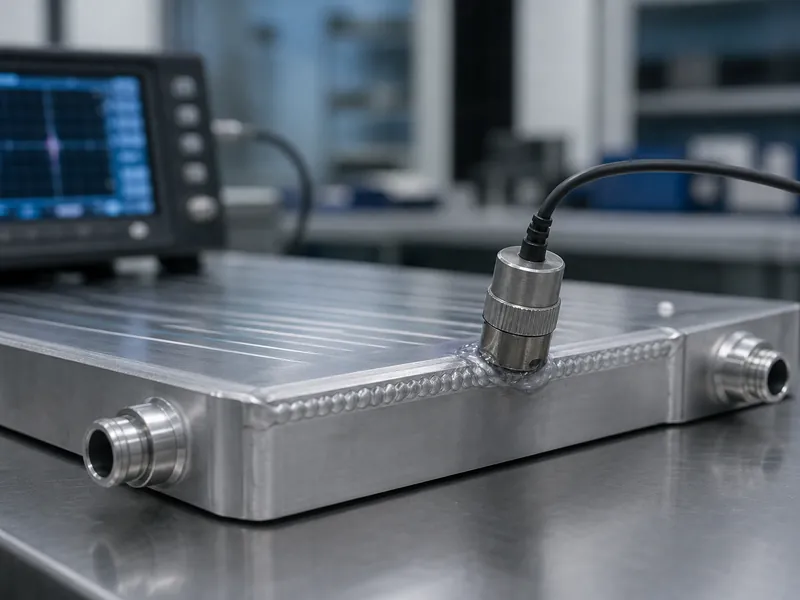
Die zerstörungsfreie Prüfung untersucht die Oberfläche, oberflächennahe Bereiche und inneren Verbindungen einer Produktionsplatte, ohne diese zu zerschneiden. Sie ergänzt die Prozessqualifizierung und Druck- oder Dichtheitsprüfung; sie ersetzt diese jedoch nicht, und nicht jeder kritische Fehler ist ein innerer Defekt. Die Methode wird je nach Art des zu suchenden Fehlers ausgewählt, und oft werden mehrere Prüfverfahren an derselben Platte kombiniert.
- Bei der Sichtprüfung werden Oberflächenbeschaffenheit, Gleichmäßigkeit, sichtbare Risse und Porosität beurteilt; es handelt sich um den ersten Prüfungsschritt, und ein Blick in das Innere der Fuge ist nicht möglich.
- Bei der radiografischen Prüfung (RT) werden Röntgen- oder Gammaenergie eingesetzt, um innere Porosität, Einschlüsse und Risse sichtbar zu machen. Dabei wird eine dauerhafte Bildaufzeichnung erstellt, die zwar langsamer, aber dennoch nützlich für komplexe Geometrien ist.
- Bei der Ultraschallprüfung (UT) wird hochfrequenter Schall in die Fuge gesendet und die Echos von inneren Fehlern abgelesen; sie eignet sich für dickere Bauteile und einseitigen Zugang.
- Bei der Eindringprüfung (PT) wird Farbstoff in oberflächennahe Defekte eingebracht; sie eignet sich für nichtmagnetisches Aluminium.
- Die Wirbelstromprüfung findet oberflächennahe Defekte durch induzierte Ströme.
Eine Besonderheit bei Aluminium ist die Magnetpulverprüfung: Da diese auf einem ferromagnetischen Material basiert, ist sie bei Aluminium-Kühlplatten nicht wie bei Stahlschweißnähten anwendbar. Stattdessen kommen Eindring- oder Volumenprüfverfahren zum Einsatz. Trumonytechs prüft die Schweißnaht nach jedem Schweißvorgang und wählt das geeignete Prüfverfahren bzw. eine Kombination aus beidem entsprechend der Naht und Geometrie vor dem Prüfer aus. Druck- und Dichtheitsprüfungen bestätigen anschließend die Dichtheit des geschlossenen Kreislaufs unter Betriebsbedingungen, bevor die Platte in die Verpackung gelangt.
Wiege- und Kühlplattenverbindungsoptionen für Ihre Packung
Die Entscheidung für ein Verbindungsverfahren beginnt mit der Profilgestaltung der Platte und ihrer Leckagetoleranz. Anschließend werden die Verfahren hinsichtlich Legierung, Dicke, Zugänglichkeit der Schweißnaht, Produktionsvolumen und Prüfverfahren der Verbindung bewertet. Eine bearbeitete oder extrudierte Platte, die keine Leckage verträgt, spricht oft für eine Vollschweißverbindung, vorausgesetzt, die Schweißnähte sind zugänglich und die Wurzeln können überprüft werden. Eine Platte mit dichten Innenrippen ist eher für das Hartlöten geeignet, da ein Ofenlötverfahren Geometrien erzeugen kann, die mit einem Rührwerkzeug nicht realisierbar sind. Die durch das Zusatzmaterial begrenzte Leitfähigkeit wird dabei als handwerkliches Üblich akzeptiert. Wenn die Kosten im Vordergrund stehen und die Druckbelastung moderat ist, kann das Schutzgasschweißen die pragmatische Lösung sein, sobald Verzug und Nachbearbeitung eingeplant sind.
Unabhängig vom Verfahren muss die Verbindung geprüft und nicht einfach angenommen werden. Innere Porosität und unvollständige Verschmelzung bleiben an der Oberfläche unsichtbar, und bei Aluminium muss die Prüfmethode auf ein nichtmagnetisches Material abgestimmt sein. Nur wenn die Verbindung korrekt hergestellt und abgenommen wird, kann eine Aluminium-Kühlplatte ihre eigentliche Funktion erfüllen. Batterie-Thermomanagement: Abführen der Wärme aus den Zellen innerhalb der zulässigen Dichtungs-, Druck- und Fehlergrenzen. Trumonytechs passt das Füge- und Prüfverfahren an die Plattenkonstruktion und -beanspruchung an. flüssigkeitsgekühlte Platten für EV- und ESS-Akkus.
FAQ
Ist Reibrührschweißen oder Vakuumlöten besser geeignet für eine Batteriekühlplatte?
Keines der beiden Verfahren ist generell besser; Kanaldesign und Lecktoleranz entscheiden. FSW ist eine Festkörperverbindung, die Schmelzporosität vermeidet und sich für bearbeitete oder extrudierte Kanäle eignet. Vakuumlöten hingegen wird gewählt, wenn die Platte dichte Innenrippen benötigt, die sich beim Ofenlöten formen lassen. Eine Einschränkung bleibt bestehen: Auch bei einer Festkörperverbindung müssen die Zugänge zu den Schweißnähten und der Schweißnaht überprüft werden, sodass die Zugänglichkeit dieses Verfahren selbst dann ausschließen kann, wenn die Lecktoleranz dafür spricht.
Warum wird Aluminium für Kühlplatten verwendet, wenn es schwieriger zu schweißen ist?
Aluminium wird verwendet, da sein gutes Verhältnis von Wärmeleitfähigkeit zu Gewicht und seine gute Formbarkeit die Schwierigkeiten beim Schweißen aufwiegen. Es leitet Wärme um ein Vielfaches besser als Edelstahl und lässt sich leicht in komplexe Kanäle bearbeiten. Der niedrige Schmelzpunkt, die Oxidschicht und der Verzug, die das Schweißen erschweren, werden durch Oberflächenvorbereitung, Vorrichtungen und häufig durch Fügeverfahren im festen Zustand minimiert.
Wie kann man eine Kaltplattenschweißnaht auf innere Porosität prüfen, ohne sie aufzuschneiden?
Volumetrische, zerstörungsfreie Prüfverfahren, hauptsächlich Röntgen- und Ultraschallprüfungen, dienen der Erkennung innerer Porosität. Röntgenaufnahmen bilden innere Poren, Einschlüsse und Risse ab, während Ultraschallprüfungen Echos von inneren Fehlern erfassen und nur einseitig zugänglich sind. Sichtprüfungen und Eindringprüfungen erfassen Oberflächenfehler separat; keines dieser Verfahren ersetzt jedoch eine Druck- oder Dichtheitsprüfung des fertigen Kreislaufs.
Funktioniert die Magnetpulverprüfung bei Aluminium-Kühlplatten?
Nein. Für die Magnetpulverprüfung wird ein ferromagnetisches Material benötigt, Aluminium ist jedoch nicht magnetisch. Prüfer untersuchen Aluminiumverbindungen mittels Eindringprüfung auf Oberflächenfehler und mittels Röntgen- oder Ultraschallprüfung auf innere Fehler.
Welches Fügeverfahren eignet sich für die Massenproduktion von Elektrofahrzeug-Akkus?
Für die Serienfertigung bearbeiteter oder extrudierter Bleche in höheren Stückzahlen eignet sich häufig das Rührreibschweißen, da die Verbindung im festen Zustand gleichmäßig ist und die Kosten hauptsächlich in Werkzeugen und Vorrichtungen liegen. Vakuumlöten bleibt die bevorzugte Methode, wenn jedes Blech komplexe Rippenstrukturen benötigt, unabhängig von der Stückzahl; hierbei ist die Geometrie, nicht allein der Durchsatz, ausschlaggebend.
Weiterführende Literatur
- NASA – Reibrührschweißen — Regierung (T1). Unterstützt die Auffassung, dass FSW ein Festkörperverfahren ist, das die beim Schmelzschweißen von Aluminium auftretende schmelzbedingte Porosität und Verformung vermeidet.
- NASA – Reibrührschweißen — Regierung (T1). Unterstützt, dass FSW Aluminiumlegierungen verbindet, die schwer zu schmelzschweißen sind, und hochfeste, nahezu fehlerfreie Verbindungen erzeugt, und schreibt das Verfahren dem Welding Institute (1991) zu.
Verwandte Artikel
- Überblick über das Batterie-Flüssigkeitskühlsystem — Erklärt, warum die passive Luftkühlung mit steigender thermischer Belastung der Batterie durch Flüssigkeitskühlplatten ersetzt wurde.
- Korrosionsvermeidung in Flüssigkeitskühlsystemen — Erläutert die Kühlmittelchemie und die Inhibitoren, die die Korrosion von Kühlplattenkreisläufen im Betrieb verhindern.
- Flüssigkeits-Luft-Wärmetauscher: Steigert die Kühlleistung und Lebensdauer von Elektrofahrzeugen — Zeigt, wie der Kühlkreislauf die Wärme der Batterie an die Luft stromabwärts der Kühlplatte abgibt.
- Bewältigung der Herausforderungen im Wärmemanagement in der Elektrofahrzeugindustrie: Umfassender Leitfaden — Legt die Temperaturvorgaben auf Packungsebene fest, die die Kühlplatte einhalten soll.
- Warum brauchen Elektrofahrzeuge Lithium-Ionen-Batterien zum Laden und Entladen? — Hintergrundinformationen zu den Zellen, deren Wärme die kalte Platte abführen muss.
