
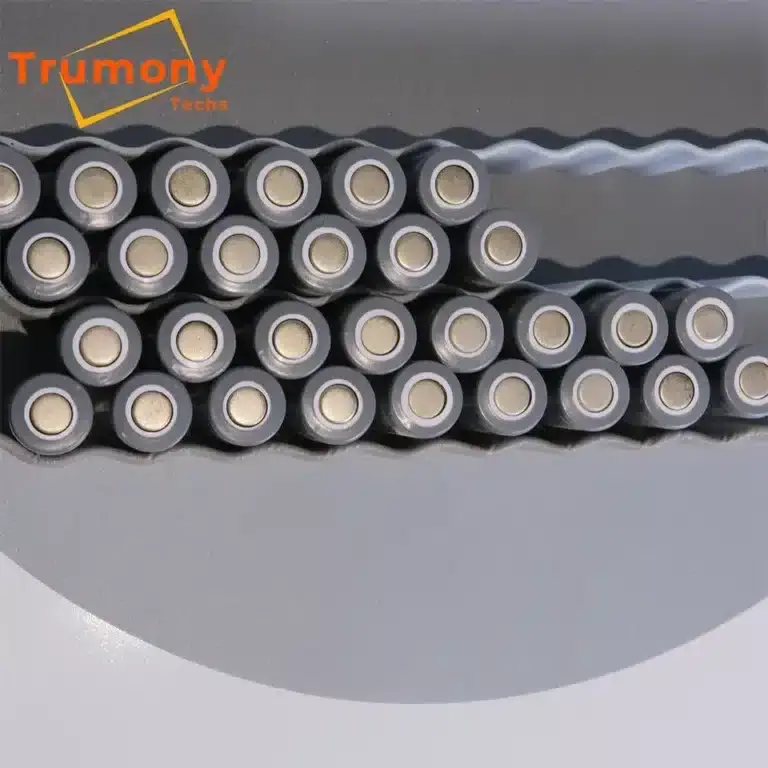
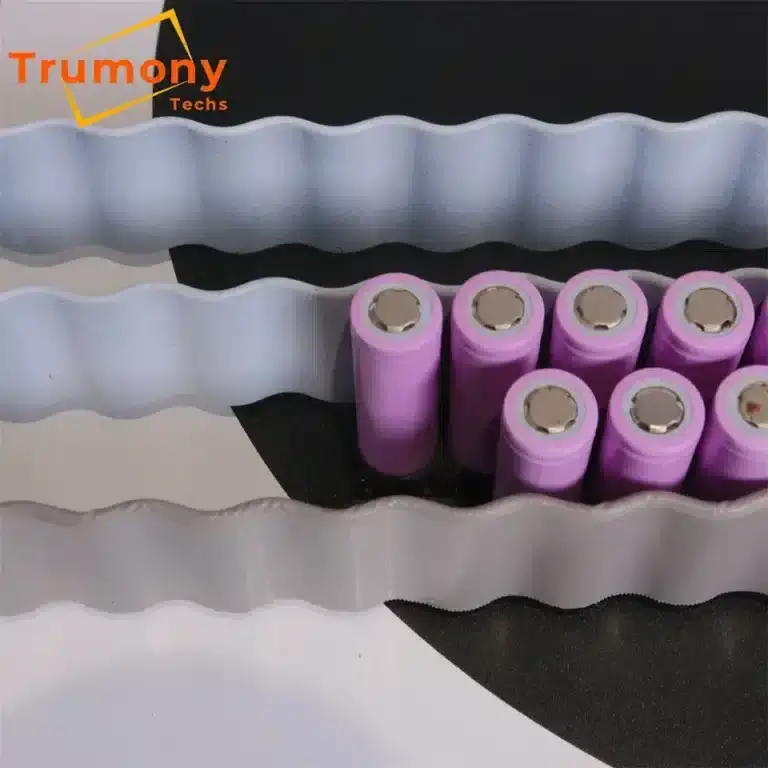
Egy folyadékhűtéses akkumulátorcsomagban a hegesztés az egyik kulcsfontosságú ellenőrzési pont a tömítés integritása és a gyártási megbízhatóság szempontjából. Ez a hűtési teljesítményt meghatározó egyéb tényezők mellett helyezkedik el: a csatorna geometriája, a TIM és az érintkezőfelület, a hűtőfolyadék hurok és a kész lemez validálásának módja. A hideg lemez a cellákból a hőt egy áramló hűtőfolyadékba vezeti, és ez a hőút csak akkor működik, ha a fedél és az alap közötti csatlakozás tömített marad, és a hőt a felületen keresztül vezeti. Ez a cikk a folyékony hideg lemezek összeillesztését tárgyalja: dörzshegesztés, vákuumforrasztás és gázvédőgázos hegesztés. Azt is elmagyarázza, hogy miért az alumínium egyszerre a kézenfekvő és a legkényelmesebb anyag a feladathoz, és hogyan ellenőrzik a hegesztés minőségét a lemez kiszállítása előtt. A hatókör a cella-hűtőfolyadék hőútvonalán belül marad, és nem terjed ki a cellakémiára, az épületfelügyeleti rendszer vezérlésére vagy a jármű szintű energiastratégiára.
A folyékony hideglemezek kihívásai az akkumulátorcsomagokban
Három korlátozó tényező befolyásolja a folyékony halmazállapotú hideg lemezek működését, mielőtt azok elérnék a csomagolást: a tervezési csatlakozás, a gyártási pontosság és az üzem közbeni szivárgás kockázata. Mindegyik tényező a mérnök által a lemez összeillesztése előtt, nem pedig utána hozott döntéshez kapcsolódik.
A tervezésnek össze kell hangolnia a folyadékdinamikát, a hőátadást és a szerkezeti elrendezést. Egy olyan csatornamintázat, amely a hőtérképen hatékonynak tűnik, annyira megnövelheti a nyomásesést, hogy egy nagyobb szivattyút kényszerítsen ki, vagy a legforróbb cellákat megfosztja az áramlástól. Az áramlási ellenállást és a hőmérséklet-egyenletességet ezért egyetlen problémaként kell validálni, mivel az egyik utólagos javítása általában megzavarja a másikat.
A gyártási pontosság és a költségek ellentétes irányú vonzerőt mutatnak. A szűk csatornatűrések és a nagy tisztaságú alumínium növelik a megmunkálási időt és a selejtkockázatot. Az ebben a szakaszban kiválasztott illesztési folyamat nagyban meghatározza az egységköltséget és a lemez élettartamára vonatkozó szivárgási viselkedést.
A szivárgás kockázata itt nagyobb súllyal bír, mint egy általános hőcserélőnél. Az akkumulátorcsomagban lévő folyadékhurok azt jelenti, hogy minden hűtőfolyadék-szivárgás biztonsági esemény, így az illesztések integritása és a nyomáspróba az elfogadási lista élén áll. Maga a hűtési stabilitás az áramlási sebességtől, a nyomáseséstől és a bemeneti hőmérséklettől függ, hogy a tervezési ablakon belül maradjon, ezért a csomagot monitorozni kell a „beállítom és elfelejtem” feltételezés helyett.
Hol használják a folyékony hideg lemezeket
Az alkalmazási feladat, nem pedig a preferencia dönti el, hogy melyik hideglemez-konstrukció illik hozzájuk. Az alábbi négy csoport ugyanazt a hűtési elvet követi, de különböznek a hőáramban, a nyomásban és a csomagolásban.
- Akkumulátorcsomagok áramellátása. A hideglemezek kezelik az elektromos járművek nagy kapacitású celláinak hőjét, fenntartva a cellahőmérsékletet és az akkumulátor egyenletességét töltés, kisütés és gyorstöltés közben.
- Energiatároló csomagok. Álló rendszerekben a lemezek a cellákat az optimális sávjuk közelében tartják, így a tömb biztonságos és hatékony marad hosszú ciklusok alatt; ez központi szerepet játszik a akkumulátoros energiatároló rendszerek megújuló energiaforrásokhoz és a hálózathoz kötve.
- Nagy hőáramú teljesítményelektronika. Inverter és IGBT hőcserélők, valamint a fotovoltaikus energiaátalakításos hűtés esetén hideg lemezeket kell használni, ahol az alkatrészek hőárama koncentrálódik.
- Folyamathűtő alkatrészek. A fagyasztva szárítók és hűtők hőcserélő alkatrészei folyékony hűtőlemezeket használnak, ahol a pontos hőmérséklet-szabályozás fontos.
A konstrukció általában néhány családba sorolható, és a felosztás azért fontos, mert a csatlakozási módszer ebből következik. A vákuumforrasztott lemezek összetett belső bordageometriákhoz illeszkednek; a dörzshegesztéssel hegesztett lemezek megmunkált vagy extrudált csatornákhoz, ahol a csatlakozási szilárdság dominál; a szabadon lévő csővel ellátott lemezek a hűtőfolyadék-csöveket a lemeztestbe préselik vagy ahhoz ragasztják az egyszerűbb felépítés érdekében; a fúrt átjárójú lemezek pedig hosszú, fegyverrel fúrt furatokat vezetnek át tömör alumíniumon vagy rézen. A költség és a megbízhatóság nem rögzített címkék ezeknél a családoknál. A szerkezetből, az anyagból, a tömítésből és a gyártási körülményekből következnek. A következők közül választva... különböző típusú hűtőlemezek valójában a hűtőfolyadék útvonalának kialakításáról és tömítéséről van szó.
Miért az alumínium – és mi nehezíti meg a hegesztését
Az alumínium a hideglemezekben a súlyhoz viszonyított vezetőképesség és alakíthatóság alapján vívja ki helyét, nem pedig a nyers vezetőképesség alapján. Hővezető képessége többszöröse a rozsdamentes acélénak, ami lehetővé teszi az alumíniumlemez hatékony hőleadását. A réz továbbra is több hőt vezet térfogategységre vetítve; az alumínium a tömegegységre jutó vezetőképesség, valamint a megmunkálhatóság és bonyolult csatornákká alakíthatóság tekintetében nyer. Egy csomagban ez a könnyebb lemez segíti a hő- és szerkezeti integrációs költségvetést, és az anyagválasztás itt megáll. Ez nem fordítható le járművek hatótávolságára vonatkozó állítással.
Az alumínium könnyen formálható tulajdonságai megnehezítik a tiszta hegesztést. A nehézséget három tényező okozza:
- Az alacsony olvadáspont és a magas hővezetési képesség szétteríti a hőhatásövezetet. Ömlesztőhegesztés során porozitást és repedéseket okoznak, ahogy a hegfürdő megszilárdul.
- Egy tartós oxidfilm szinte azonnal kialakul a felületen. Az alumínium-oxid sokkal magasabban olvad, mint az alapfém, ezért a hegesztés előtt el kell távolítani, különben beszorul a hegesztésbe.
- A nagy hőtágulási együttható nagyobb torzulást okoz hegesztés közben, ezért egy vékony bevonathoz rögzítésre és folyamatszabályozásra van szükség a síkfelület megtartásához.
Mindhárom korlátozás kezelhető, és a gyártók részben azért választják ki az illesztési folyamatot, hogy megkerüljék ezeket. A felület-előkészítés, a rögzítés és a szilárdtest illesztés mind azért létezik, hogy megőrizze az alumínium előnyeit, miközben szabályozza a hő hatására bekövetkező viselkedését.
Illesztési folyamatok: FSW, vákuumforrasztás és gázzal védett
Nincs egyetlen illesztési módszer, amely minden hideglemez esetében sikeres lenne; a térfogat, a nyomásterhelés, a csatorna bonyolultsága, az ötvözet és a szivárgástűrés dönt. Ez segít a kategóriák tisztázásában is: a dörzshegesztés és a védőgázas hegesztés magát a fémet köti össze, míg a vákuumforrasztás külön hozaganyaggal köti össze az alkatrészeket.
A dörzshegesztés (FSW) egy szilárdtest eljárás. Egy forgó szerszám keveri az alumíniumot kötéssé anélkül, hogy megolvasztaná. Ahogy a NASA megjegyzi, a dörzshegesztés nehezen ömlesztőhegeszthető alumíniumötvözeteket köt össze, és nagy szilárdságú, gyakorlatilag hibamentes kötéseket hoz létre. A Hegesztési Intézet 1991-ben találta fel és szabadalmaztatta a technikát, majd a NASA később hordozórakéták alumíniumtartályain alkalmazta. Mivel a fém soha nem cseppfolyósodik, az FSW nagyrészt elkerüli a porozitást és a megszilárdulási repedéseket, amelyek a ömlesztőhegesztést zavarják. Alkalmas megmunkált vagy extrudált lemezekhez és ismételhető futtatásokhoz, bár merev rögzítést, könnyen hozzáférhető hegesztési vonalakat, valamint a behatolás hiányának és a gyök- vagy illesztési hibáknak a saját szabályozását igényli.
A vákuumforrasztás során a lemezeket egy töltőanyaggal kötik össze, amely az alap alumínium alatt olvad. A kapilláris hatás a töltőanyagot a vákuumkemencében lévő kötésbe húzza. Erőssége az összetett belső geometriája: a forrasztás egyetlen kemenceciklus alatt nagy felületen képes sűrű, hajtogatott vagy eltolt szalagú bordákat kötni. A kompromisszumok a kemence tőkeköltsége, a hosszabb ciklusidők és a töltőanyagötvözet által korlátozott kötésvezető képesség.
A védőgázas hegesztés egy védőgáz alatt végzett ívhegesztés. Viszonylag olcsó és jó nyomásállóságot biztosít, de töltőanyagot és hőbevitelt eredményez, ami növeli a vetemedést, és gyakran további folyamatszabályozást vagy hegesztés utáni kezelést igényel.
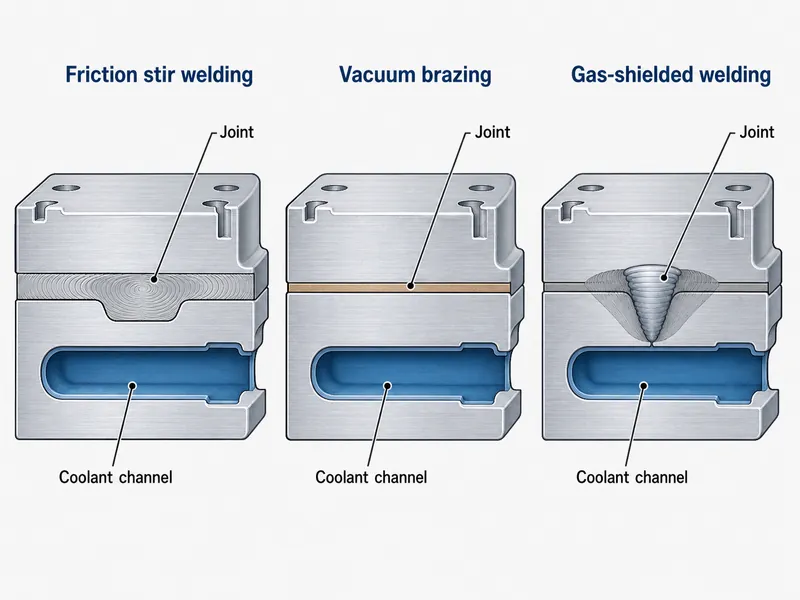
| Folyamat | Kategória | Tipikus illeszkedés | Fő kompromisszum |
|---|---|---|---|
| Dörzshegesztés | Szilárdtestes hegesztés | Megmunkált/extrudált csatornák, ismételhető térfogat | Merev rögzítés; könnyen hozzáférhető hegesztési vonalak; hegesztetlen gyökök ellenőrzése |
| Vákuumforrasztás | Forrasztás (töltőötvözet) | Komplex belső bordák, nagy felületi sűrűség | Kemence költsége és ciklusidő; a töltőanyag által meghatározott vezetőképesség |
| Védőgázas hegesztés | Ívfúziós hegesztés | Olcsóbb, nyomásállóságot igénylő konstrukciók | Nagyobb hőbevitel és torzulás; töltőanyag és utólagos megmunkálás |
A folyamatszabályozás módszerenként eltérő, így nincs egységes paraméterkészlet. A szabad forgási sebességet (FSW) a szerszám forgása, a haladási sebesség, a leszorítóerő és a befogás szabályozza; a vákuumos forrasztást a kemence hőmérséklete, a vákuumszint és a töltőanyag kiválasztása; a védőgázas hegesztés pedig a hőbevitel, a töltőanyag és a védőgáz. A költségek ugyanazt az elágazási logikát követik. A kemencés forrasztás berendezés- és ciklusidő-költséggel jár, ami az összetett, nagy keverésű munkáknál kifizetődő, míg a keverőhegesztés a költségeket a megismételhető lemezkialakításoknál kifizetődő szerszámozás felé tereli el. Ahol a hideglemezgyártók a kötés szilárdságára, nyomására vagy ciklusidejére vonatkozó adatokat közölnek, azokat egy adott lemezhez és folyamathoz kapcsolódó szállítói adatként kezelje, ne általános állandóként.
Hogyan rontják a hegesztési hibák a hideglemez teljesítményét?
Egy olyan illesztés, amelyik nem felel meg az ellenőrzésnek, két dolgot külön-külön is veszélyeztet: a tömítést és a hő útját. Külön tartásuk megmagyarázza, miért nem opcionális a későbbi ellenőrzés.
A gyenge vagy hiányos illesztések elsősorban szivárgást és szerkezeti problémát jelentenek. Az alacsony illesztési szilárdság repedésekhez és hűtőfolyadék-szivárgáshoz vezethet, ami az akkumulátorcsomagon belül veszélyezteti a szerkezeti integritást, és hőhatáshoz vezethet. A torzulás és a szemcsék növekedése méretprobléma: egy vékony bevonat vetemedése megtöri azt a síkfelületet, amelytől még a cellákkal és a hővezető felülettel való érintkezés is függ, így egyenetlen hűtés és forró pontok alakulhatnak ki. A rossz érintkezésű vagy beszorult hibákkal rendelkező illesztés a hőellenállást is növelheti a felületen, amelyen helyezkedik el, ami a legfontosabb a vezetési útvonalon belül. Ezek a hatások az oka annak, hogy a gyártók a kötési paramétereket minősített ablakokon belül tartják. Ahol egy folyamat töltőgázt és védőgázt használ, azt az ötvözethez igazítják, ahelyett, hogy megszokásból választanának.
Hidegen hegesztett varratok vizsgálata: NDT módszerek
A roncsolásmentes vizsgálat a gyártólemez felületét, felületközeli részeit és belső illesztéseit vizsgálja anélkül, hogy szétvágná azt. Kiegészíti a folyamatminősítést és a nyomás- vagy szivárgásvizsgálatot; nem helyettesíti azokat, és nem minden kritikus hiba belső. A módszert a keresett hibához választják ki, és gyakran többet is kombinálnak ugyanazon a lemezen.
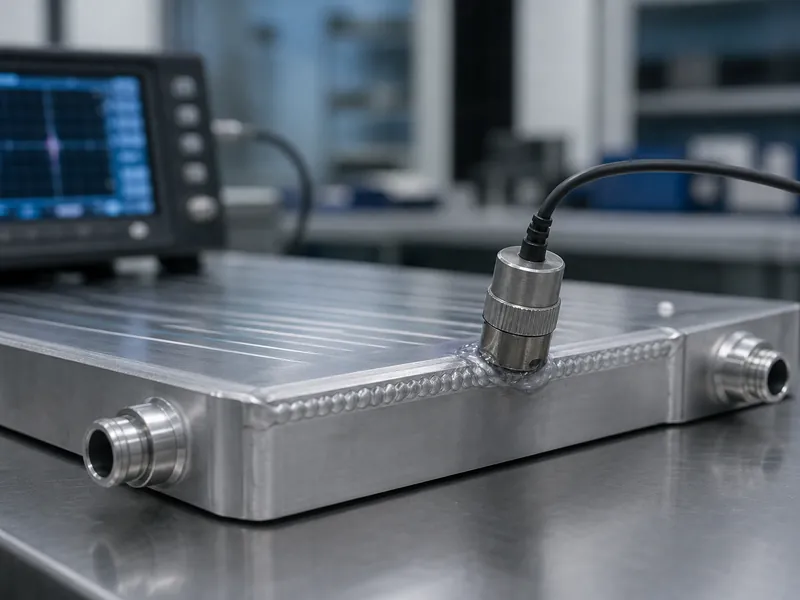
- A vizuális ellenőrzés a felület integritását, egyenletességét, látható repedéseit és porozitását méri fel; ez az első lépés, és a hézag belsejébe nem lehet belátni.
- A radiográfiai vizsgálat (RT) röntgen- vagy gamma-sugárzást használ a belső porozitás, zárványok és repedések kimutatására, és állandó képalkotási eredményt hagy, ami hasznos összetett geometriák esetén, bár lassabb.
- Az ultrahangos vizsgálat (UT) nagyfrekvenciás hangot küld az ízületbe, és leolvassa a belső hibákról érkező visszhangokat; vastagabb szakaszokhoz és egyoldali hozzáféréshez alkalmas.
- A folyadékpenetrációs vizsgálat (PT) festéket vezet a felületi törési hibákba, és nem mágneses alumíniumhoz alkalmas.
- Az örvényáramú vizsgálat indukált áramokon keresztül mutatja ki a felszínhez közeli hibákat.
Egyetlen figyelmeztetés vonatkozik az alumíniumra: a mágneses poros vizsgálat ferromágneses anyagon alapul, így az alumínium hideglemezekre nem vonatkozik úgy, mint az acélhegesztésekre, helyette penetrációs vagy volumetrikus módszereket alkalmaznak. Az Trumonytechs minden hegesztés után megvizsgálja a hegesztési varratot, és kiválasztja a módszert, vagy azok kombinációját, hogy illeszkedjen a kötéshez és a geometriához az ellenőr előtt. A nyomás- és szivárgásvizsgálat ezután megerősíti, hogy a lezárt hurok üzemi körülmények között is tart, mielőtt a lemez elérné a csomagot.
Hideglemezes csatlakozási lehetőségek a csomagjához
A csatlakozási döntést a lemez csatornakialakításával és szivárgástűrésével kezdje, majd ellenőrizze a folyamatokat az ötvözet, a vastagság, a hegesztési vonal hozzáférhetősége, a gyártási mennyiség és a kötés ellenőrzésének módja alapján. Egy megmunkált vagy extrudált lemez, amely nem tolerálja a szivárgást, gyakran szilárdtest kötésre utal, feltéve, hogy a hegesztési vonalak elérhetők és a gyökerek ellenőrizhetők. Egy sűrű belső bordákra támaszkodó lemez a forrasztás felé mutat, mivel a kemencés forrasztás olyan geometriát tud kialakítani, amit a keverőszerszám nem, a töltőanyag által korlátozott vezetőképesség pedig elfogadott a szakma részeként. Ahol a költségek dominálnak, és a nyomásterhelés mérsékelt, a védőgázas hegesztés lehet a pragmatikus megoldás, ha a torzulást és az utólagos megmunkálást tervezték.
Bármi legyen is a folyamat, a kötést ellenőrizni kell, nem pedig feltételezni. A belső porozitás és a hiányos olvadás láthatatlan marad a felületen, alumíniumon pedig az ellenőrzési módszernek nem mágneses anyagra kell illeszkednie. A kötés és annak megfelelő elfogadása teszi lehetővé, hogy az alumínium hideglemez elvégezze valódi feladatát. akkumulátor hőkezelés: a hő elvezetése a cellákból a minősített tömítési, nyomás- és hibahatárokon belül. Az Trumonytechs a csatlakozási és ellenőrzési megközelítést a lemez kialakításához és a szállítás során alkalmazott feladathoz igazítja. folyadékhűtéses lemezek EV és ESS csomagokhoz.
GYIK
A dörzshegesztés vagy a vákuumforrasztás a jobb megoldás akkumulátor hideglaphoz?
Egyik sem univerzálisan jobb; a csatornakialakítás és a szivárgástűrés dönt. Az FSW egy szilárdtest kötés, amely elkerüli az fúziós porozitást, és alkalmas megmunkált vagy extrudált csatornákhoz, míg a vákuumforrasztást akkor választják, ha a lemeznek sűrű belső bordákra van szüksége, amelyeket a kemenceforrasztás kialakíthat. Egy korlát továbbra is fennáll: a szilárdtest kötésnek továbbra is ellenőriznie kell a gyökereit és a hegesztési vonal hozzáférését, így a hozzáférhetőség kizárhatja azt, még akkor is, ha a szivárgástűrés kedvez neki.
Miért használnak alumíniumot hideg lemezekhez, ha nehezebb hegeszteni?
Az alumíniumot azért használják, mert a vezetőképesség-tömeg aránya és alakíthatósága felülmúlja a hegesztési nehézségeket. Többször jobban vezeti a hőt, mint a rozsdamentes acél, és könnyen megmunkálható bonyolult csatornákká. Az alacsony olvadáspontot, az oxidfilmet és a hegesztést bonyolító torzulást felület-előkészítéssel, rögzítéssel és gyakran szilárdtest-illesztéssel kezelik.
Hogyan ellenőrizhető egy hideghegesztés belső porozitása anélkül, hogy fel kellene bontani?
A volumetrikus roncsolásmentes módszerek a belső porozitás kimutatására szolgálnak, főként radiográfiai és ultrahangos vizsgálattal. A radiográfia a belső pórusokat, zárványokat és repedéseket képalkotó eljárással vizsgálja, míg az ultrahangos vizsgálat a belső hibák visszhangjait olvassa le, és egyoldali hozzáféréssel dolgozik. A vizuális és a penetráns vizsgálat külön-külön mutatja ki a felületi hibákat, és ezek egyike sem helyettesíti a kész hurok nyomás- vagy szivárgásvizsgálatát.
Működik a mágneses részecskékkel történő vizsgálat alumínium hideglemezeken?
Nem. A mágneses részecskékkel történő vizsgálathoz ferromágneses anyagra van szükség, az alumínium pedig nem mágneses. Az alumínium illesztéseket folyadékpenetrációs vizsgálattal ellenőrzik a felületi hibák szempontjából, a belső hibákat pedig radiográfiai vagy ultrahangos vizsgálattal.
Melyik illesztési eljárás alkalmas nagy volumenű elektromosjármű-csomagok gyártására?
Nagyobb volumenű, ismételhető megmunkálású vagy extrudált lemezekhez a dörzshegesztés gyakran megfelelő, mivel szilárdtest kötése állandó, költsége pedig főként a szerszámozásban és a rögzítésben rejlik. A vákuumforrasztás akkor marad előnyösebb, ha minden lemezhez összetett belső bordaszerkezetekre van szükség, függetlenül a térfogattól; a döntő tényező a geometria, nem csak az áteresztőképesség.
További olvasmányok
- NASA — Dörzshegesztés — Kormány (T1). Támogatja azt az álláspontot, hogy a FSW egy szilárdtest eljárás, amely elkerüli az alumínium fúziós hegesztésekor megfigyelhető olvadással összefüggő porozitást és torzulást.
- NASA — Súrlódásos keverőhegesztés — Kormány (T1). Támogatja azt az állítást, hogy a FSW (fázishegesztéssel) nehezen hegeszthető alumíniumötvözeteket lehet összeilleszteni, és nagy szilárdságú, közel hibamentes kötéseket lehet létrehozni, és az eljárást a The Welding Institute (1991) munkájának tulajdonítja.
Kapcsolódó cikkek
- Akkumulátor folyadékhűtő rendszer áttekintése — Nyomon követi, hogy a passzív léghűtés miért adott helyet a folyékony hűtésű lemezeknek az akkumulátorok hőterhelésének növekedésével.
- A korrózió elkerülése folyadékhűtő rendszerekben — Elmagyarázza a hűtőfolyadék kémiai összetételét és az inhibitorokat, amelyek megakadályozzák a hideglemez-hurkok korrózióját üzem közben.
- Folyadék-levegő hőcserélő: Növelje az elektromos járművek hűtését és élettartamát — Megmutatja, hogyan vezeti le a hűtőfolyadék hurok az akkumulátor hőjét a hideg lemez utáni levegőnek.
- A hőkezelési kihívások leküzdése az elektromos járműiparban: Átfogó útmutató — Beállítja a csomag szintű hőmérsékleti célokat, amelyeket a hideglemezes hűtésnek tartania kell.
- Miért van szükség az elektromos járműveknek lítium-ion akkumulátorokra a töltéshez és a kisütéshez? — Háttérinformációk azokról a cellákról, amelyek hőjét a hideg lemeznek el kell vinnie.
