
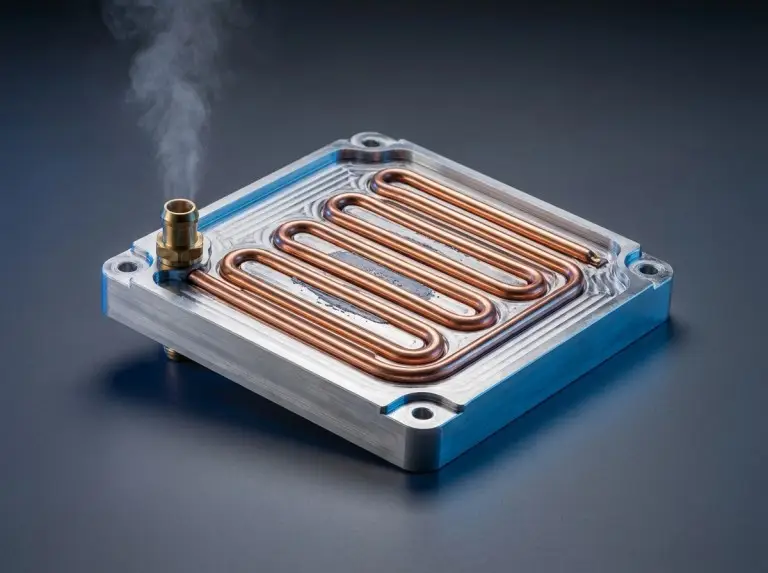
A csöves hidegtányér egy folyadékhűtéses alkatrész. Réz vagy rozsdamentes acél csőből áll, amely egy csatornás alumínium alaplemezbe van préselve vagy ragasztva. A cső közvetlen hőutat hoz létre a forró eszköz és a hűtőközeg között. A cső anyaga, a rögzítési mód és az áramlási út mind meghatározza, hogy mennyire jól működik – és hogy a csőszerkezet megfelel-e egy adott hőterhelésnek, hűtőközeg típusának és nyomástartománynak.
Hogyan vezeti át a hőt egy csöves hideglemez?
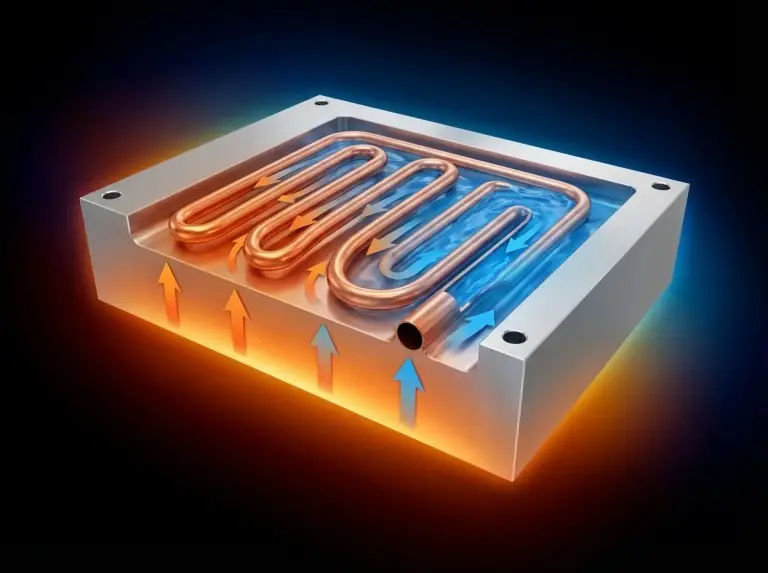
Egy cső alakú hideglemez két lépésben vonja el a hőt. Először a hővezetés a szerelt alkatrészről a lemezen keresztül a cső falába juttatja a hőt. Ezután a csőben lévő kényszerített konvekció ezt a hőt az áramló hűtőfolyadékba juttatja. A hűtőfolyadék – általában víz, glikol-víz keverék vagy dielektromos folyadék – egy távoli hőcserélőbe áramlik, leadja a hőt, majd szivattyún keresztül visszatér a rendszerbe.
Az alkatrész és a hűtőfolyadék közötti anyagátmenetek száma határozza meg a hőút hosszát. A szabadon álló cső és a présrögzítésű kialakításoknál a cső a lemez felületével egy síkban vagy közvetlenül alatta helyezkedik el. Ez alacsonyan tartja az interfészek számát. Az elásott csőben epoxigyantával töltött kialakításoknál az epoxigyanta egy interfészt ad hozzá. A hőellenállás növekedése vagy csökkenése az epoxigyanta vezetőképességétől és töltési minőségétől, illetve a helyettesített légrésektől függ.
A csöves hideglap egy nagyobb hidraulikus hurok része. A teljes hurok működésének megértéséhez tekintse meg útmutatónkat a következő témában:Hogyan működnek a folyékony hideg tányérok?. A stabil üzemi hőmérséklet fenntartásához a teljes rendszer működésére van szükség – szivattyúfej, hőelvezetés, hűtőfolyadék tulajdonságai, tartály, gáztalanítás és vezérlés. Ezt minden projekt elején ellenőrizzük. Egy jól specifikált hűtőlemez nem tud megjavítani egy alulméretezett szivattyút vagy hőcserélőt.
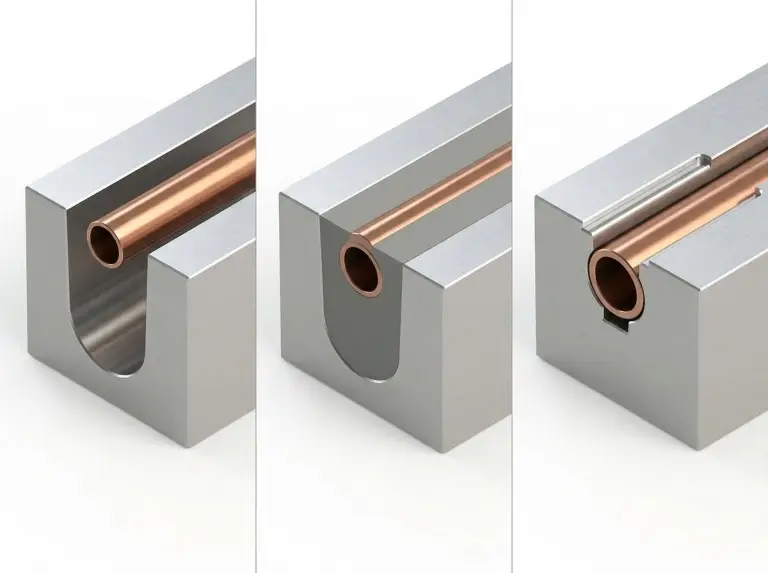
Fedőréteg, elásás és préselés
A csöves hideglemezek három típusban kaphatók. Mindegyik típus másképp befolyásolja a hőteljesítményt, a konstrukció bonyolultságát és a tartósságot.
A szabadon álló cső A kialakítás a csövet megmunkált csatornákba helyezi. A cső látható marad a lemez felületén. Ez a legegyszerűbb megoldás. A cső és a csatorna közötti érintkezési minőséget az átvétel során a teljes áramlási útvonal mentén ellenőrizni kell.
A földbe süllyesztett cső Az (epoxi-töltésű) típusú bevonat hővezető epoxi bevonatot képez a préselt csőben. Az epoxi kitölti az üregeket és javíthatja az érintkezési egyenletességet – de csak akkor, ha a töltési folyamatot jól szabályozzák. Az üregek valódi kiküszöbölése a csatorna toleranciájától, a cső külső átmérőjének változásától, az epoxi viszkozitásától, a töltés teljességétől és a kikeményedési zsugorodástól függ. Adja meg és ellenőrizze ezeket a változókat. Ne feltételezze őket. Az epoxi a csövet a külső környezettől is lezárja.
Sajtoló illesztés vagy prészár A tervek mechanikus alakítást alkalmaznak. A cső a lemez felületével egy síkban vagy az alatt rögzül. Nem használunk epoxi gyantát. Ezt a módszert akkor alkalmazzuk, ha az epoxi hőhatásának eltávolítása prioritás, és ha a folyamat a cső teljes hosszában állandó mechanikai érintkezést tud fenntartani. A présillesztés minősége határozza meg a hőérintkezést, a méretstabilitást és a robusztusságot. De a szivárgásmentesség valami mástól is függ: a cső folytonosságától, a végcsatlakozásoktól, a szerelvényektől és a nyomásciklus-tartósságtól. A cső-lemez érintkezés önmagában nem szabályozza a szivárgásokat. Mindkét tételt külön ellenőrizzük a rajzok felülvizsgálata során. Az egyetlen ellenőrzésként való kezelésük gyakori forrása a hiányos elfogadási kritériumoknak.
Miért nem mindig korlátozó tényező a termikus epoxi?
Sok mérnök feltételezi, hogy a cső és a lemez közötti epoxi gyanta rontja a hőteljesítményt. Ez nem mindig igaz. A valódi megítélés három dologtól függ: az epoxi hővezető képességétől, a rétegvastagságtól és a hőáramtól a szerelési felületen.
Az eltemetett csöves kialakítású energiatárolási és energiaátalakítási projekteknél gyakran tapasztaljuk, hogy az epoxi vezetőképességi fokozatát soha nem ellenőrizték a hőállósági költségvetéssel szemben. Amikor a rajz nyitva hagyja az epoxi specifikációt, a gyártócsapat más töltőanyagot használhat, mint amelyet a hőmodellezés feltételezett. Ez a hiányosság csak akkor jelenik meg, ha az összeszerelés utáni hőmérséklet meghaladja a célértéket. Ezen a ponton a javítás új epoxi specifikációt, felülvizsgált kitöltési folyamatot, valamint a szivárgás és a hőellenőrzés megismétlését igényli.
Az epoxigyantás töltés akkor működik jól, ha a hőáram az alacsony és közepes tartományban marad, és ha a kikeményedés, valamint a töltés egyenletessége a gyártási elfogadhatóság része. Ha a hőáram meghaladja ezt a tartományt, váltson présforrasztásos vagy forrasztott konstrukcióra.
Csőanyag és hűtőfolyadék kompatibilitás
A cső anyaga határozza meg a hűtőfolyadék-kompatibilitás kiindulópontját. De nem ez az egyetlen tényező. A nedvesített anyagok teljes köre, az üzemi körülmények és a karbantartási megközelítés mind befolyásolja a ciklus időtartamát.
A rézcsövek vízzel és a legtöbb gátolt glikol-víz keverékkel működnek. Az ioncserélt vizet igénylő rendszerekben a réz működhet – de csak akkor, ha a hurokmetallurgia, az oldott gázok szabályozása, a vízkémia és a karbantartás mind validált. Vegyes fémes hurokban vagy rosszul kezelt ioncserélt vizes rendszerekben a rézion-kimosódás, a lerakódások és a korrózió mind megnő. Ezeket a kockázatokat a tervezési felülvizsgálat során kell értékelni – a meghibásodási módok és a megelőzési stratégiák részletes leírását lásd a cikkünkben. a korrózió elkerülése folyadékhűtő rendszerekben.
A rozsdamentes acél olyan alkalmazásokhoz alkalmas, ahol a folyadék tisztasága kizárja a rezet. Az összeférhetőség azonban továbbra is függ az ötvözet minőségétől (304 vs. 316), a kloridszinttől, a hőmérséklettől, az áramlási sebességtől és a teljes nedvesített anyagkészlettől. Alumínium alaplapjaink 3000-es és 6000-es sorozatú ötvözeteket használnak. A csőanyagot, a lemezötvözetet, a szerelvényeket és a hűtőfolyadék specifikációját a tervezési szakaszban összehangoljuk. A különböző fémek közötti galván kölcsönhatás tervezési bemenet – nem valami, amit a helyszínen kell felfedezni.
A csőátmérő és az áteresztőképesség egyaránt befolyásolja a nyomásesést és az áramlási eloszlást. Az áramlási útvonal rögzítése előtt ellenőrizze mindkettőt a szivattyú jelleggörbéjével és a rendszer impedanciájával szemben.
Mikor illik a csőszerkezet?
A csöves hideglemezek alacsony és közepes hőterhelés esetén a legmegfelelőbbek. A fő kiválasztási szempontok a költség, az egyszerű gyártás és a megbízható működés szabályozott körülmények között.
A kígyó alakú alumínium csőkialakítások bevált megoldást jelentenek a hengeres cellás akkumulátormodulok hűtésére. Ezek a kialakítások szabályozzák a cellaszintű hőelvezetést a teljes csomagban. Ebben az esetben a csővezeték geometriája a cellák közötti érintkezési felülethez viszonyítva a kulcsfontosságú változó. Ezt a rajzok áttekintése során ellenőrizzük. A szabványos kígyó alakú minták gyakran nem veszik figyelembe a cellarendszer tényleges hőkoncentrációs zónáit.
A csöves hideglemezek nem alkalmasak nagy hőáramú esetekre, ahol a csatlakozási hőmérsékleti korlátok nagyon alacsony hőellenállást követelnek meg a teljes felületen. Az IGBT modulokat, invertereket és nagy teljesítményű átalakító elektronikát tartalmazó projektekben – ahol a hőáramra vonatkozó követelmények szigorúbbak – rendszeresen látjuk, hogy a csapatok költségalapú csőszerkezetet választanak anélkül, hogy ellenőriznék, hogy a rendelkezésre álló áramlási sebesség melletti hőellenállás valóban megfelel-e a csatlakozási határértéknek. A folyadékhűtés ezen terhelések kezelésének részletes ismertetését lásd: IGBT hűtés folyadéktechnológiával. Az eredmény általában egy második tervezési ciklus, amely forrasztott szerkezetet igényel. Ez a ciklus időt és szerszámköltséget jelent. Elkerülhető lett volna. A belső bordás mezőkkel rendelkező forrasztott lemezek általában alacsonyabb hőállóságot és jobb hőmérséklet-egyenletességet kínálnak ezekben az esetekben. Az előny azonban továbbra is a geometriától, az áramláseloszlástól és az alapterülettől függ. Ellenőrizze a projekt paramétereivel szemben – ne feltételezze.
| Változó | Csöves hidegtányér | Forrasztott / megmunkált hideglemez |
|---|---|---|
| Hőáram tartomány | Alacsony vagy közepes | Közepes vagy magas |
| Hőállóság | Magasabb; a rögzítési módtól és az útvonalválasztástól függ | A legtöbb esetben alacsonyabb; a lamellák geometriájától és az áramláseloszlástól függ |
| Hűtőfolyadék-kompatibilitás | A cső anyagától, az ötvözet minőségétől és a hurok kémiai jellemzőitől függ | A lemez anyagától, az illesztési módszertől és a hurok kémiájától függ |
| Testreszabás | Csővezetékek, menetszám, lemezméret | Csatorna geometria, bordasűrűség, áramlási topológia |
| Relatív költség | Alsó | Magasabb |
| Szivárgás kockázati útvonal | Csőfolytonosság, végcsatlakozások, szerelvények | Forrasztott kötés integritása, bemeneti/kimeneti csatlakozások |
A terv zárolása előtt ellenőrizendő változók
A terv gyártásba bocsátása előtt ellenőrizze ezeket a tételeket:
- Hőterhelés és felületi hőmérséklethatár: a maximálisan megengedett alkatrészhőmérséklet határozza meg a szükséges hőállóságot – használja a miénket hőterhelés-számítási útmutató hogy ezt a lépést végigvezesd, mielőtt elköteleznéd magad egy csatolási módszer vagy menetszám mellett.
- Hűtőfolyadék típusa és teljes körös kémia: A cső anyagának, az alaplemez ötvözetének és a szerelvényeknek az együttes értékelése. Tartalmazza az inhibitor csomagot, a pH-tartományt és az oldott gáz szabályozását.
- Üzemi nyomás és maximális áramlási sebesség: A nyomásértékek a cső falvastagságától, a rögzítési módtól és a lemez anyagától függenek. Ezeket ellenőrizze a szivattyú teljesítményével és a nyomásingadozási határértékekkel szemben.
- Csőáteresztések száma és áramlási útvonal: mindkettő befolyásolja a nyomásesést és a felületi hőmérséklet egyenletességét. Modellezze vagy mérje meg a véglegesítés előtt.
- Rögzítési konfiguráció és az alkatrészek hőtérképe: A csőoldali és a nem csőoldali rögzítés megváltoztatja a hőellenállást. Egyenetlen hőforrású szerelvények esetén – mint például a hengeres cellás elrendezések cellák közötti résmintázattal – a csővezetéket a tényleges hőtérképhez kell igazítani. Ne használjon alapértelmezés szerint szabványos kígyóvezetéket.
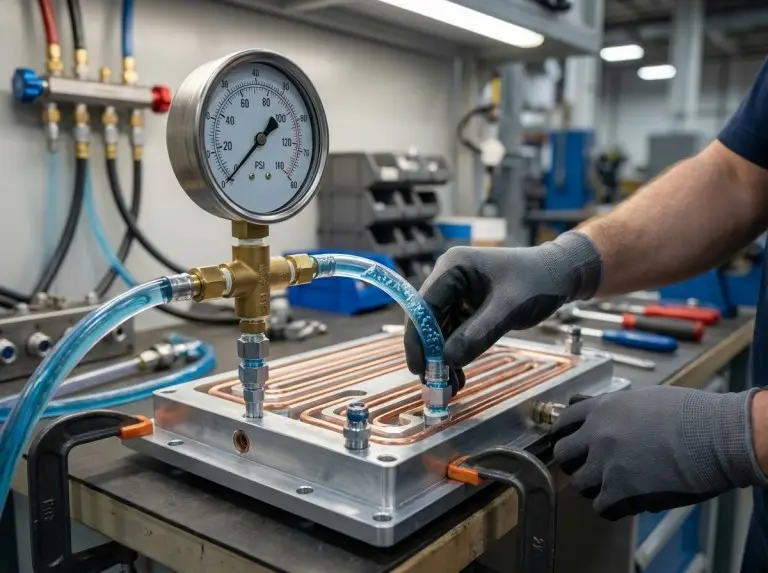
- Szivárgásvizsgálat elfogadási kritériumai: A gyártás megkezdése előtt állítsa be a nyomásszintet, a teszt időtartamát és a sikeres/sikertelen határértékeket. Ezeket ne utólag határozza meg.
A forró pontok nem csak a cső és a lemez közötti résekből erednek. Az alacsony áramlás a hőforrásnál, az egyenetlen hővezető anyag, az alaplap síkbeli hibája és a kiegyensúlyozatlan áramlás a párhuzamos áramkörökben ugyanilyen gyakoriak. Mindezeket vegye figyelembe a kiadás előtti ellenőrzés során.
Következtetés
A csöves hideglemezek kiválasztása három dologtól függ: a hőáramtól, a hűtőfolyadék kémiai összetételétől és a csatlakozási hőmérséklethatár által meghatározott hőállósági kerettől. Ha mindhárom belefér a préselt vagy présreteszelt konstrukció tartományába, akkor a csöves hideglemezek megbízható és költséghatékony választást jelentenek. Ha a hőáram vagy a hőmérséklet-egyenletesség követelményei meghaladják ezt a tartományt, akkor a forrasztott vagy megmunkált kivitel a jobb választás. Mielőtt elkötelezné magát egy építési módszer mellett, állítsa be ezt a határt mért vagy modellezett adatokkal.
A címen. Trumonytechs, ehhez a felhíváshoz mind anyagismeretet, mind gyártási tapasztalatot hozunk. Az akkumulátormodulok kígyócső-kialakításainál a csővezetékek vezetése nem származhat szabványos elrendezésből. Az áteresztőképességeknek a tényleges cellák közötti hőterheléshez kell igazodniuk a terv kiadása előtt. Nagy hőáramú munkáknál – inverterek, IGBT-szerelvények – az újratervezési ciklusok leggyakoribb oka egy olyan építési módszer, amelyet a hőállósági követelmény megerősítése előtt választottak ki. A csőanyagot, a rögzítési módszert, az áramlási útvonal vezetését, az epoxi specifikációt és a szivárgásvizsgálati kritériumokat különálló ellenőrzési tételként kezeljük, nem pedig egyetlen jóváhagyásként. Így állítjuk meg ezt a mintát, mielőtt elkezdődne.
A továbblépéshez küldje el nekünk az alkatrész hőterhelését, a maximális csatlakozási hőmérsékletet, az elérhető áramlási sebességet, a hűtőfolyadék specifikációját és a rögzítési geometriát a hatókör meghatározásának kezdetén. Ezekkel az adatokkal összehangoljuk a hideglemez tervét az alkalmazásával – vagy megmondjuk, hogy melyik másik technológia illik jobban.
GYIK
Mi a cső alakú hideglemez hőállósági tartománya?
Ez a csőátmérőtől, az áteresztőképességtől, a csatlakozási módtól, az áramlási sebességtől és a hőforrás helyigényétől függ. Értékelje a projekt paraméterei alapján. Ne használjon tipikus, közzétett tartományokat helyettesítőként.
Használhatók rézcsövek ioncserélt vízzel?
Igen, egyes huroktervekben – de csak validált hurokmetallurgiával, oldott gázok szabályozásával, vízkémiai összetételével és egyértelmű karbantartási tervvel. Vegyes fémeket tartalmazó hurkokban vagy aktív vízminőség-szabályozás nélküli rendszerekben megnő a rézion-kimosódás és a lerakódások kockázata. Ezt a terv felülvizsgálata során ellenőrizni kell.
Hogyan befolyásolja a csőrögzítési módszer a szivárgás kockázatát?
A présillesztés és a présrögzítés minősége fontos a hőérintkezés és a tartósság szempontjából. A szivárgásmentesség azonban a cső folytonosságából, a végcsatlakozásokból, a szerelvényekből és a nyomásciklus-tartósságból adódik. Ezek különálló ellenőrzések. Mindkettőt ellenőrizni kell a rendszerintegráció előtt.
Mikor kell a csöves hideglapot forrasztottra cserélni?
Amikor a csőszerkezet nem tudja teljesíteni a hőállósági célt a rendelkezésre álló áramlási sebesség és lemezfelület mellett, akkor a döntés meghozatalához figyelembe kell venni a hőterhelést, a maximális felületi hőmérsékletet, a helyigényet és a hűtőfolyadék állapotát. Fvagy alternatív nagy teljesítményű opciókról, tekintse meg áttekintésünket mikrocsatornás hideglapok. A rajzok átnézésekor tedd meg – ne a prototípus kudarca után.
Turbulátor betéteket használnak a csöves hidegtányérokban?
Néhány egyedi áramkörben opcióként használhatók. Javítják a hőátadást a folyadékhatár rétegének megszakításával, de növelik a nyomásesést. A legtöbb kereskedelmi forgalomban kapható csöves hidegtányérban nem szabványosak. Specifikáció előtt ellenőrizzük a szivattyúgörbével és a nyomáskerettel szembeni ellenállásukat.
