
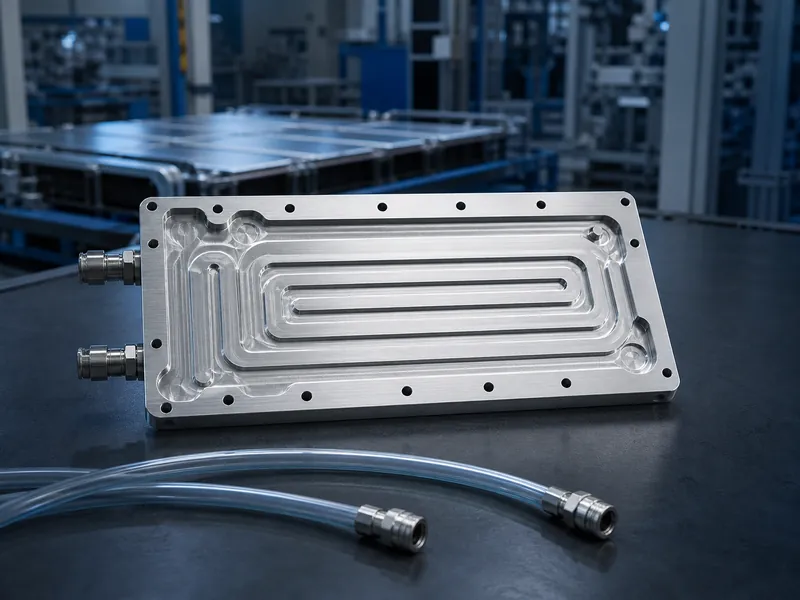
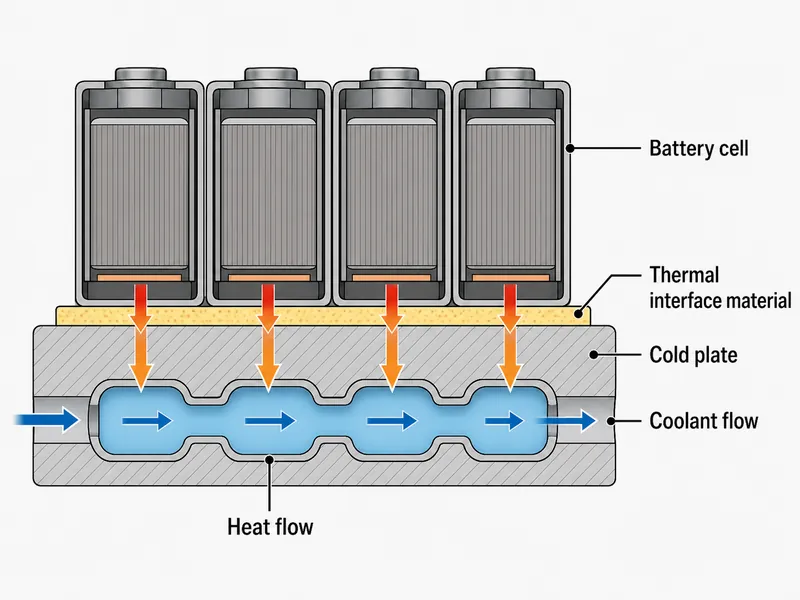
Een koelplaat is een afgesloten metalen plaat die vloeibare koelvloeistof door interne kanalen voert om warmte uit een apparaat te onttrekken. In een accupakket bevindt deze zich in het midden van het warmtepad. Warmte verlaat de cellen en stroomt door een koelplaat. thermisch geleidend interfacemateriaal, Het koelmiddel dringt de plaatwand binnen en wordt afgevoerd. Het koelmiddel komt nooit in contact met de cellen; de plaat bereikt de module via het interfacemateriaal, waardoor het tot de contactloze tak van vloeistofkoeling behoort, naast contactmethoden zoals onderdompeling en sproeien. Een goed ontwerp komt voort uit het afstemmen van het plaatmateriaal, de kanaalindeling en het productieproces op een gedefinieerde warmtebelasting en temperatuurdoelstelling, en niet uit het kiezen van een generiek onderdeel.
De rol van koelplaatkoeling in het thermisch beheer van batterijen
Een koelplaat koelt alleen datgene waarmee hij fysiek in contact komt, en die contactbeperking maakt de ontwerpbeslissingen zo belangrijk. Warmte wordt van de module afgevoerd naar een eenfasige koelvloeistof die door de plaat circuleert, dus de vlakheid van de plaat, de kwaliteit van het contactoppervlak en de kanaalgeleiding bepalen de prestaties. Drie eigenschappen bepalen of een plaat geschikt is voor een bepaald pakket:
- Contactinterface: de vlakheid van de plaat, de afstand tot de module en de kwaliteit van het interfacemateriaal bepalen de thermische weerstand van het contact.
- Verpakking: een waterkoelplaat Het moet passen bij het celformaat en de modulegeometrie, en cilindrische, prismatische en pouch-cellen hebben elk een ander contactoppervlak.
- Koelvloeistofbegrenzing: omdat de koelvloeistof in de plaat is afgesloten, maken elektrische isolatie, afdichting en lekmarges deel uit van het ontwerp en zijn ze geen bijzaak.
Of een koelplaat goedkoper is dan een andere koelmethode, is een systeemvraagstuk en geen eigenschap van de plaat zelf. Het hangt af van de koelvloeistof, de afdichting, de pomp en het onderhoud dat het systeem nodig heeft, dus de vergelijking moet op pakketniveau worden gemaakt.
Veelvoorkomende soorten koelplaten en hoe ze worden gemaakt.
Het productieproces is de eerste ontwerpbeslissing, omdat het de haalbare kanaalgeometrie, drukclassificatie, het gewicht en de kosten vastlegt vóórdat er thermische aanpassingen plaatsvinden. Elk van de vijf onderstaande processen is geschikt voor een specifieke combinatie van warmtebelasting, sterkte en productievolume. De genoemde sterke en zwakke punten zijn indicaties die moeten worden gecontroleerd aan de hand van uw legering, wanddikte en inschakelduur, en geen vaste waarden.
Profielextrusie met wrijvingsroerlassen
Bij extrusie worden de kanalen direct gevormd, opengefreesd en vervolgens wordt de afdekking afgedicht met wrijvingsroerlassen. De lasverbinding in vaste toestand biedt doorgaans een goede structurele sterkte, een vlak oppervlak en een betrouwbare warmteoverdracht bij grote volumes. De kosten zijn echter aanzienlijk: meer bewerkingen, een dikkere en zwaardere plaat, meer ruimte en beperkte mogelijkheden voor schroefgaten in het afdichtingsvlak. Deze methode is geschikt voor verpakkingen waarbij structurele belasting en de integriteit van de verbinding belangrijker zijn dan gewicht.
Harmonica buisplaten
Harmonica-buisplaten worden geëxtrudeerd in parallelle microkanalen van aluminium, waarna de uiteinden aan de collectoren worden gelast. Hierdoor zijn ze licht, zijn de gereedschapskosten laag en kunnen ze snel worden geproduceerd. De keerzijde is een klein contactoppervlak, dunne wanden, een bescheiden warmteoverdrachtscoëfficiënt en een zwak draagvermogen, waardoor ze vooral geschikt zijn voor lichte, kostenefficiënte modules buiten de zones met de hoogste stralingsflux.
Roll-bond (opblaas)platen
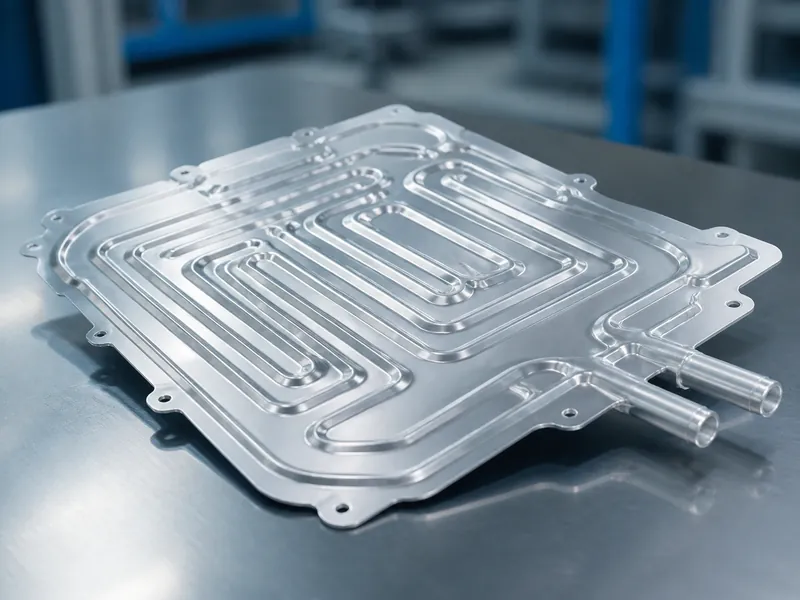
Bij de productie van walsgelaste platen wordt een kanaalpatroon tussen twee platen aangebracht, deze worden warmgewalst en vervolgens worden de kanalen met gas opgeblazen. Ze zijn goedkoop in grote volumes, geleiden warmte goed en kunnen zeer dun en licht worden gemaakt. Hun zwakte is mechanisch van aard: de opgeblazen structuur heeft een beperkte drukbestendigheid en een hoger risico op lekkage, waardoor ze vooral geschikt zijn voor toepassingen met lage druk en beperkte dikte.
Gestempelde kentekenplaten
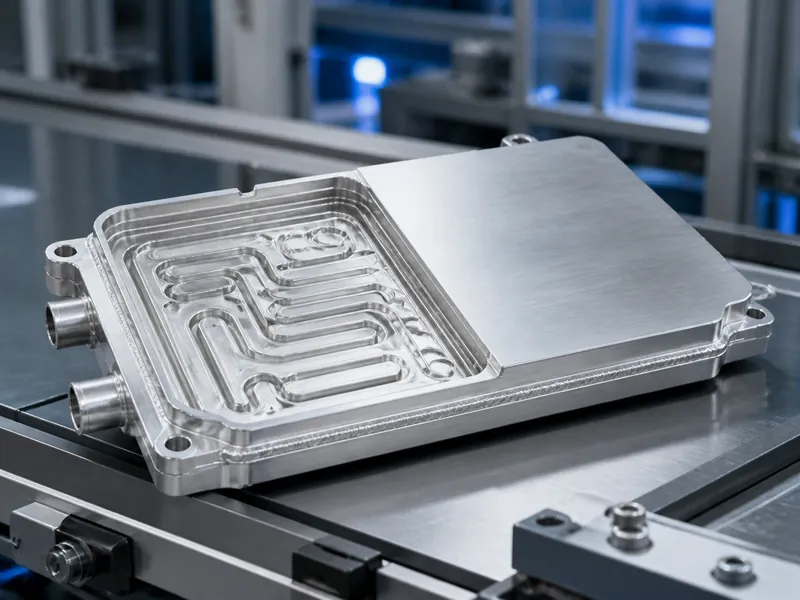
Bij gestempelde platen wordt aluminium tussen matrijzen geperst om kanalen te vormen, waarna de twee schalen aan elkaar worden gesoldeerd. Deze matrijsmethode maakt een breed scala aan kanaalvormen, een groot contactoppervlak en een goede druk- en sterktebestendigheid bij grote volumes mogelijk. Het brengt echter gereedschapskosten met zich mee en vereist een nauwkeurige vlakheidscontrole. Dezelfde vlakheid die thermisch contact bevordert, maakt de assemblage minder tolerant. Gestempelde platen zijn geschikt voor grootschalige cel-naar-verpakking-productieprocessen waarbij de gereedschapskosten worden afgeschreven.
Plaat-en-vinplaten
Plaat-en-vinplaten vullen de ruimte tussen twee panelen met gekartelde vinnen en dichten deze af door middel van fluxvrij vacuümsolderen. Dit resulteert in een hoge interne reinheid, een gelijkmatige stroomverdeling en sterke warmteoverdrachtsprestaties. De kosten zijn hoger en de vlakheidseis is veeleisend, dus deze methode wordt gekozen wanneer de warmtefluxdichtheid en temperatuuruniformiteit de kosten rechtvaardigen.
Keuze van het plaatmateriaal: aluminium of koper
Aluminium is de gebruikelijke keuze voor een koelplaat van een batterij, omdat het gewicht van het pakket belangrijker is dan de maximale geleidbaarheid. Koper geleidt warmte ongeveer twee keer zo goed, met een waarde van rond de 400 W/m·K tegenover ongeveer 150-250 W/m·K voor aluminiumlegeringen, afhankelijk van de legering en de harding, maar het is zwaarder, duurder en moeilijker te bewerken. Koper is alleen geschikt waar de lokale warmteflux hoog genoeg is om het nodig te hebben; elders compenseert aluminium de geleidbaarheid door het ontwerp van de kanalen. Welk metaal ook wordt gebruikt, het moet chemisch compatibel zijn met de koelvloeistof om galvanische corrosie te voorkomen. koelvloeistofselectie Dit wordt samen met de plaatmetaal bepaald, niet erna.
Thermische factoren bij het ontwerp van koelplaten
Het ontwerp van een koelplaat volgt dezelfde logica als een luchtgekoelde koelplaat, met één doorslaggevende factor: de werkzame vloeistof is een vloeistof, wat de haalbare warmteoverdrachtscoëfficiënt verhoogt en de optimalisatie van de geometrie beïnvloedt. Vier factoren staan bij elke plaat onder controle van de ontwerper:
- contactoppervlak tussen vaste stof en vloeistof binnen een vast volume;
- het thermische pad van de warmtebron door het interfacemateriaal;
- de vorm van het vloeistof-vaste stof-oppervlak voor effectieve bevochtiging;
- een kort geleidingspad van de bron naar de plaatwand naar de koelvloeistof naar de systeemuitgang.
De vier bovengenoemde factoren zijn afgestemd om cellen binnen een bepaald temperatuurbereik te houden. Peer-reviewed onderzoeken naar thermisch beheer van batterijen noemen doorgaans een ontwerptemperatuurbereik van ongeveer 15-35 °C voor lithium-ioncellen, hoewel sommige bronnen 20-40 °C noemen en het acceptabele bereik nog breder is; de exacte limieten zijn afhankelijk van de celchemie, de laadstatus, de C-rate en de specificaties van de fabrikant. Dezelfde onderzoeken streven er doorgaans naar om het temperatuurverschil tussen cellen binnen ongeveer 5 °C te houden. Dit cijfer is een uniformiteitsdoelstelling op pakketniveau, los van het temperatuurverschil binnen een enkele cel en van de absolute bovengrens. Dit zijn ontwerpdoelstellingen, geen universele veiligheidslimieten.
De ontwerpparameters vallen uiteen in vier categorieën die niet door elkaar gehaald mogen worden: de warmtebelastingverdeling (gelijkmatig of geconcentreerd), de koelvloeistofstroom en pompcurve, het toelaatbare drukverlies en de temperatuuracceptatiecriteria (een maximale oppervlaktetemperatuur en, afzonderlijk, of dat oppervlak uniform moet zijn). In de praktijk worden deze parameters gecombineerd tot herkenbare gevallen:
- Gelijkmatige warmteflux, vaste stroming, een afgetopte drukval en een maximale oppervlaktetemperatuur, zonder de eis dat het oppervlak uniform moet zijn.
- Dezelfde hydraulische limieten, maar met warmtebelastingen geconcentreerd in hotspots onder het onderdeel, waardoor de thermische kaart niet uniform is.
- Gelijkmatige warmteflux en constante stroming binnen de drukkap, waarbij een niet-uniforme oppervlaktetemperatuur over de componenten wordt geaccepteerd.
- Een van de bovenstaande opties, plus de eis dat het temperatuurverschil aan het oppervlak binnen een vastgestelde uniformiteitslimiet blijft, over de gehele plaat of onder een gekozen component.
De gevallen die een uniforme oppervlaktetemperatuur vereisen, zijn het meest complex en kostbaar om te realiseren; de twee gevallen die een niet-uniforme oppervlaktetemperatuur accepteren, komen vaker voor bij panelen met vaste koeling. Het uitwerken van een case tot een definitieve oplossing betekent het opstellen van een thermische kaart, het ontwerpen van een vloeistofcircuitconcept, het berekenen van de temperatuurstijging en het drukverlies, en het aanpassen van de circuitroute totdat de waarden aan de doelstellingen voldoen. Het ontwerp wordt vervolgens gesimuleerd en een prototype wordt gebouwd en getest op drukverlies, inlaat- en uitlaattemperaturen en het temperatuurverschil tussen het plaatoppervlak en het koelmiddel. Deze test bevestigt de haalbaarheid vóór massaproductie.
Ontwerp van stroomkanalen en schoepenrad
De stroomrichting bepaalt zowel de richting als de efficiëntie van de warmteoverdracht, dus het ontwerp van de kanalen bepaalt de prestaties van de plaat zodra het proces en het materiaal vastliggen. De route wordt eerst bepaald: ontwerp het vloeistofcircuit, bereken vervolgens de temperatuurstijging en het drukverlies voordat deze definitief wordt vastgelegd. De materiaalkeuze verloopt parallel, waarbij kosten, beschikbaarheid en bewerkbaarheid worden afgewogen tegen thermische geleidbaarheid en dichtheid. De eigenschappen van de koelvloeistof zelf, waaronder het vries- en kookpunt en de chemische compatibiliteit, worden apart gecontroleerd en hebben betrekking op de vloeistof, niet op het plaatmetaal.
Nadat de route is vastgesteld, wordt de kanaalindeling afgestemd op concurrerende variabelen:
- Houd de vloeistof dicht bij de warmtebron om de verspreidingsweerstand te verminderen;
- De leidingen moeten op veilige afstand van bevestigingsgaten en structurele elementen blijven;
- Verdeel de koelvloeistof gelijkmatig, zodat het gehele warmteoverdrachtsoppervlak wordt benut;
- Verhoog de stroomsnelheid waar een hogere convectiecoëfficiënt nodig is, en accepteer daarbij het extra drukverlies;
- Door serie- en parallelkanalen te combineren, kan de stromingsweerstand en -verdeling worden geregeld.
Kanaalgeometrie is een van deze hefbomen; rechte en hellende kanaalindelingen De afweging tussen lokale warmteoverdracht en drukverlies verschilt per geval. Of een serie-parallelle splitsing daadwerkelijk de weerstand verlaagt en de stroming gelijkmatiger verdeelt, hangt af van de lengte van de aftakking, de doorsnede, het verdeelstuk, de fittingen en het werkingspunt. Daarom wordt dit gecontroleerd aan de hand van de pompcurve in plaats van aangenomen. Een hogere stroming verhoogt de warmteoverdrachtscoëfficiënt, maar gaat ten koste van de pompdruk. Nauwere kanalen nabij de bron verbeteren de lokale koeling, maar kunnen de stroming elders beperken. De berekenings- en simulatiecyclus lost deze afwegingen op.
Het verminderen van de complexiteit en de productiekosten van koelplaten
De ontwerpfase bepaalt de kosten, dus de controle komt voort uit het vaststellen van de plaatvorm, de aanvoerkanalen, de verdeling van de koeloppervlakken en het productieproces vóór de matrijs, en niet uit het dunner maken van het materiaal achteraf. De beheersbare afwegingen liggen tussen de levenscycluskosten, het productievolume, de matrijs- en NRE-kosten, de bewerking, het verbinden, de lektesten, het pompvermogen en het onderhoud. De volgorde is belangrijk: controleer eerst de thermische, hydraulische en structurele eisen waaraan de plaat moet voldoen, en zoek vervolgens naar complexiteit die kan worden weggenomen zonder deze eisen te overschrijden.
Hoge eisen leiden niet altijd tot een eenvoudigere printplaat. Een zeer hoog warmteafvoervermogen, snelle temperatuurwisselingen of nauwe veiligheidsmarges voor de cellen kunnen juist meer verdeelstukken, redundantie, verbindingscontrole of lekdetectie vereisen, in plaats van minder. Het vereenvoudigen van de printplaat verlaagt de kosten alleen als dit de gecontroleerde grenzen niet in gevaar brengt.
Een werkbare methode is om te beginnen met de thermische parameters van de klant, de plaatstijl en het proces te kiezen die hieraan voldoen met de minst noodzakelijke complexiteit, en dit te valideren door middel van simulatie en testen voordat de matrijs wordt gemaakt. Ondersteunende componenten zoals vloeistofgekoelde behuizingen, interfacepads, connectoren en manifolds worden vervolgens afgestemd op hetzelfde ontwerp, zodat de plaat niet los van het pakket dat hij bedient wordt geoptimaliseerd.
Conclusie
Het ontwerp van een koelplaat voor thermisch beheer is een aaneenschakeling van keuzes, geen enkele specificatie: kies het productieproces dat past bij de warmtebelasting en de vereiste sterkte, ga standaard voor aluminium tenzij de warmteflux het gewicht van koper rechtvaardigt, en stem vervolgens de kanaalindeling af op de drukval en temperatuuruniformiteit. Eén onderscheid is belangrijk om te onthouden. De statische koelvloeistofhoeveelheid in een plaat is op zichzelf geen prestatie-indicator. De massastroom en de warmtecapaciteit zijn de kernvariabelen van het systeem en blijven beide gekoppeld aan de pompcurve en de drukval gedurende het hele ontwerp. Trumonytechs ontwerpt koelplaten op basis van de thermische parameters van de klant en valideert deze door middel van simulatie en testen vóór de productie, maar de volgorde is voor elke leverancier hetzelfde: bepaal eerst het gewenste temperatuurbereik en de acceptabele spreiding tussen de cellen, en elimineer vervolgens de plaattypen en kanaalconfiguraties die hier niet aan kunnen voldoen.
FAQ
Welk type koelplaat is het meest geschikt voor een accupakket van een elektrische auto?
Er bestaat niet één beste proces; de beste keuze hangt af van de warmtebelasting, de drukclassificatie en de beschikbare ruimte. Gestempelde platen en platen die zijn gelast met profiel- en wrijvingslassen worden veel gebruikt waar hoge drukbestendigheid en massaproductie belangrijk zijn. Harmonica-buis- en rolgelaste platen zijn geschikt voor lichtere modules met een lagere druk, terwijl plaat-en-vin-constructies worden gebruikt wanneer de warmtefluxdichtheid en uniformiteit de kosten rechtvaardigen. Controleer elke optie aan de hand van uw legering, wanddikte en gebruiksduur voordat u een beslissing neemt.
Moet een koelplaat van aluminium of koper zijn?
Aluminium is de standaard voor koelplaten van accu's, omdat een lage dichtheid belangrijker is dan een hoge warmtegeleidingscapaciteit bij een gewichtsgevoelige accu. Koper geleidt warmte ongeveer twee keer zo goed, zo'n 400 W/m·K tegenover ongeveer 150-250 W/m·K voor aluminiumlegeringen, afhankelijk van de legering en de harding, maar het is zwaarder, duurder en moeilijker te bewerken. Daardoor is koper alleen de moeite waard waar lokale warmteoverdracht noodzakelijk is.
Hoe breng je de drukval in evenwicht met de temperatuuruniformiteit?
Verhoog de doorstroomsnelheid of vernauw de kanalen nabij de warmtebron om de lokale koeling en uniformiteit te verbeteren, en accepteer dat beide ten koste gaan van de pompdruk. Een serie-parallelle kanaalsplitsing kan de weerstand verminderen en tegelijkertijd de hele plaat bestrijken, maar of dit helpt, hangt af van de vertakkingsgeometrie, het verdeelstuk en het werkingspunt. Daarom wordt dit gecontroleerd aan de hand van de pompcurve in plaats van aangenomen.
Welk temperatuurbereik moet het ontwerp beschermen?
Koelplaten voor batterijen worden doorgaans ontworpen voor een streeftemperatuur van ongeveer 15–35 °C voor lithium-ioncellen, waarbij sommige bronnen 20–40 °C noemen, en om het temperatuurverschil tussen cellen binnen ongeveer 5 °C te houden. Dit zijn ontwerpdoelstellingen die afhankelijk zijn van de celchemie, de laadsnelheid (C-rate) en de limieten van de fabrikant, en geen universele veiligheidsdrempels. Het temperatuurverschil tussen cellen is een doelstelling op pakketniveau, los van het temperatuurverschil binnen een enkele cel.
Verder lezen
- Een kritische evaluatie van thermische beheersystemen voor batterijen op hernieuwbare energiebronnen met behulp van warmtebuizen. — Peer-reviewed review (Journal of Thermal Analysis and Calorimetry). Ondersteunt de hierboven besproken doelstelling voor uniformiteit op accupakketniveau (een veelvoorkomende doelstelling van minder dan 5 °C tussen de cellen) en de gerapporteerde maximale bedrijfstemperaturen; de cijfers worden aangehaald als ontwerpdoelstellingen voor de koeling van lithium-ion-accupakketten, niet als universele limieten.
- Kwantificering van parametereffecten voor een op PCM gebaseerd thermisch beheersysteem voor lithium-ionbatterijen — Peer-reviewed onderzoek (Turkish Journal of Chemistry). Ondersteunt de algemeen aangehaalde bedrijfstemperatuurband voor lithium-ioncellen en de invloed van de omgevingstemperatuur op het temperatuurverschil in het accupakket; de voorwaarden zijn van toepassing op de bestudeerde celchemie en het accupakket.
Gerelateerde artikelen
- Hoe werken Liquid Cold Plates? — legt uit hoe een vloeistofkoelplaat warmte van de module naar de koelvloeistof transporteert, nuttige achtergrondinformatie voor het hier beschreven warmtepad.
- Vloeistof-naar-vloeistof koelertechnologie voor thermisch batterijbeheer — legt de stroomafwaartse kringloop uit die de warmte afvoert die een koelplaat verzamelt, voor lezers die de afmetingen van het grotere systeem willen bepalen.
- Vloeistofkoeling onder water uitgelegd: Een uitgebreide gids voor ingenieurs — behandelt het contactkoelingsalternatief voor koelplaten, voor ingenieurs die contactloze en onderdompelingsmethoden met elkaar vergelijken.
