
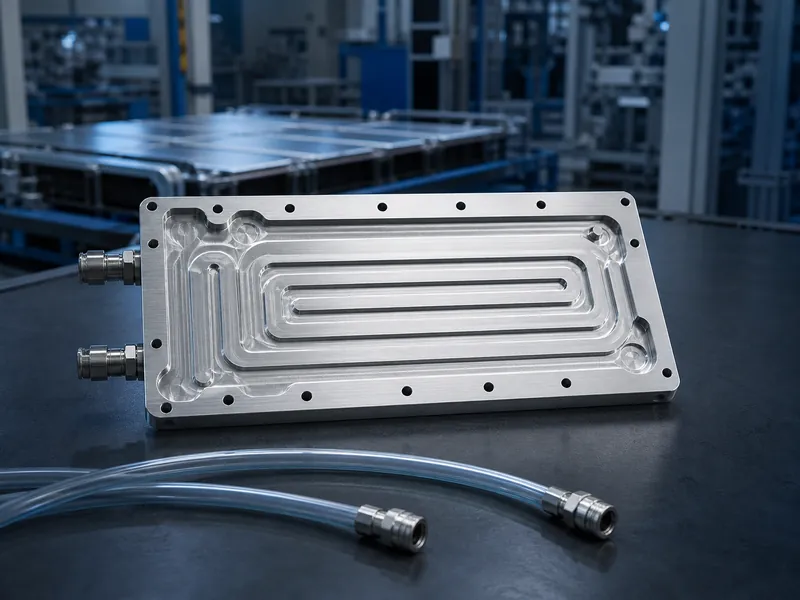
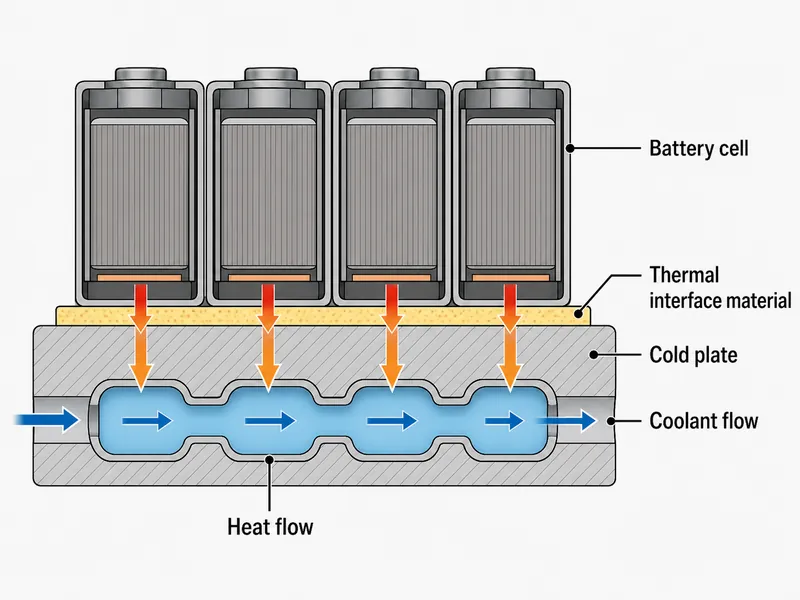
Eine Kühlplatte ist eine versiegelte Metallplatte, die flüssiges Kühlmittel durch interne Kanäle leitet, um Wärme aus einem Gerät abzuführen. In einem Akku befindet sie sich mitten im Wärmepfad. Die Wärme verlässt die Zellen und durchquert einen … wärmeleitendes Schnittstellenmaterial, Die Wärme dringt in die Plattenwand ein und wird vom Kühlmittel abtransportiert. Das Kühlmittel kommt dabei nicht mit den Zellen in Kontakt; die Kühlung erfolgt über das Grenzflächenmaterial, wodurch die Platte – neben Kontaktverfahren wie Immersion und Sprühkühlung – zu den berührungslosen Flüssigkeitskühlungsverfahren zählt. Eine gute Konstruktion basiert auf der Abstimmung von Plattenmaterial, Kanalanordnung und Fertigungsprozess auf eine definierte Wärmelast und Zieltemperatur, nicht auf der Auswahl eines Standardbauteils.
Wo die Kühlplattenkühlung im Batterie-Wärmemanagement ihren Platz hat
Eine Kühlplatte kühlt nur das, was sie physisch berührt. Diese Kontaktbeschränkung ist entscheidend für die Konstruktionsentscheidungen. Die Wärme wird vom Modul in ein einphasiges Kühlmittel abgeleitet, das durch die Platte zirkuliert. Daher bestimmen Plattenebenheit, Oberflächenqualität und Kanalführung die Leistung. Drei Eigenschaften entscheiden darüber, ob eine Platte für ein bestimmtes Modul geeignet ist:
- Kontaktschnittstelle: Die Ebenheit der Platte, der Abstand zum Modul und die Qualität des Schnittstellenmaterials bestimmen den thermischen Kontaktwiderstand.
- Verpackung: a Wasserkühlplatte muss zum Zellformat und zur Modulgeometrie passen, und zylindrische, prismatische und Pouch-Zellen weisen jeweils eine andere Kontaktfläche auf.
- Kühlmittelgrenze: Da das Kühlmittel innerhalb der Platte eingeschlossen ist, sind elektrische Isolation, Abdichtung und Leckagetoleranzen Teil der Konstruktion und keine nachträglichen Überlegungen.
Ob eine Kühlplatte kostengünstiger ist als andere Kühlmethoden, ist eine Systemfrage und keine Eigenschaft der Platte selbst. Es kommt auf das Kühlmittel, die Abdichtung, die Pumpe und den Wartungsaufwand des Systems an, daher muss der Vergleich auf Ebene der Kühlaggregate erfolgen.
Gängige Arten von Kühlplatten und ihre Herstellung
Der Fertigungsprozess ist die erste Designentscheidung, da er die erreichbare Kanalgeometrie, Druckfestigkeit, das Gewicht und die Kosten vor jeglicher thermischer Optimierung festlegt. Jedes der fünf unten aufgeführten Verfahren eignet sich für eine spezifische Kombination aus Wärmebelastung, Festigkeit und Produktionsvolumen. Die genannten Stärken und Schwächen sind Tendenzen, die Sie anhand Ihrer Legierung, Wandstärke und Ihres Betriebszyklus überprüfen sollten; sie stellen keine festen Werte dar.
Profilstrangpressen mit Rührreibschweißen
Beim Profilextrusionsverfahren werden die Kanäle direkt geformt, maschinell aufgeschnitten und anschließend mit der Abdeckung versiegelt. Reibrührschweißen. Die Festkörperschweißung bietet in der Regel eine gute Festigkeit, Oberflächenebenheit und zuverlässige Wärmeübertragung. Die Nachteile sind jedoch erheblich: mehr Nachbearbeitung, eine dickere und schwerere Platte, mehr Platzbedarf und weniger Raum für Schraubenlöcher auf der Dichtfläche. Dieses Verfahren eignet sich für Anwendungen, bei denen die strukturelle Belastbarkeit und die Dichtheit der Verbindung wichtiger sind als das Gewicht.
Mundharmonika-Röhrenplatten
Harmonica-Tube-Platten werden aus Aluminium hergestellt, das in parallele Mikrokanäle extrudiert und dessen Enden mit Kollektoren verschweißt werden. Dadurch sind sie leicht, die Werkzeugkosten gering und die Produktion schnell. Der Nachteil sind eine kleine Kontaktfläche, dünne Wände, ein mäßiger Wärmeübergangskoeffizient und eine geringe Belastbarkeit. Daher eignen sie sich eher für leichte, kostengünstige Module abseits der Bereiche mit dem höchsten Wärmestrom.
Rollbond-Platten (Aufblasplatten)
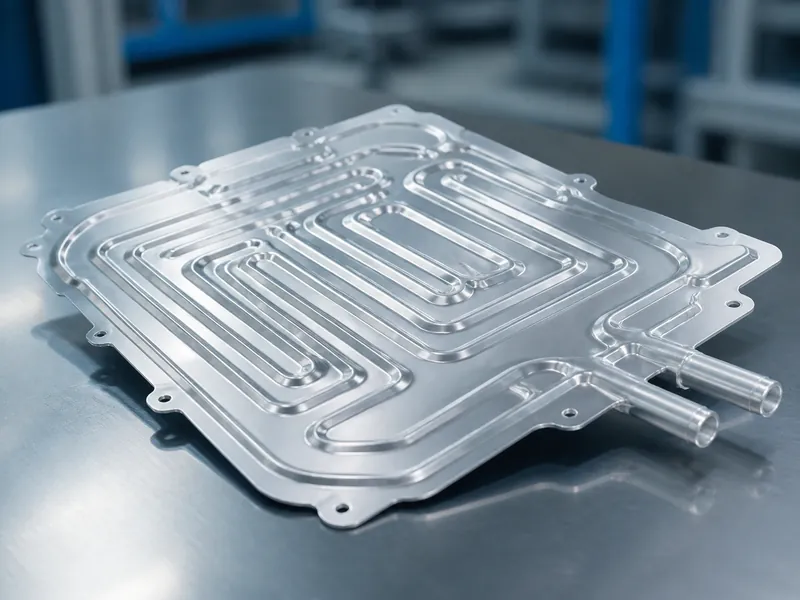
Rollbond-Platten bestehen aus zwei Blechen, die durch Heißwalzen ein Kanalmuster erzeugen und anschließend mit Gas aufgeblasen werden. Sie sind in großen Mengen kostengünstig, leiten Wärme gut und können sehr dünn und leicht gefertigt werden. Ihre Schwäche liegt in der Mechanik: Die aufgeblasene Struktur bietet nur begrenzten Druckwiderstand und birgt ein höheres Leckagerisiko, weshalb sie nur in Anwendungen mit niedrigem Druck und begrenzter Blechdicke eingesetzt werden.
Geprägte Platten
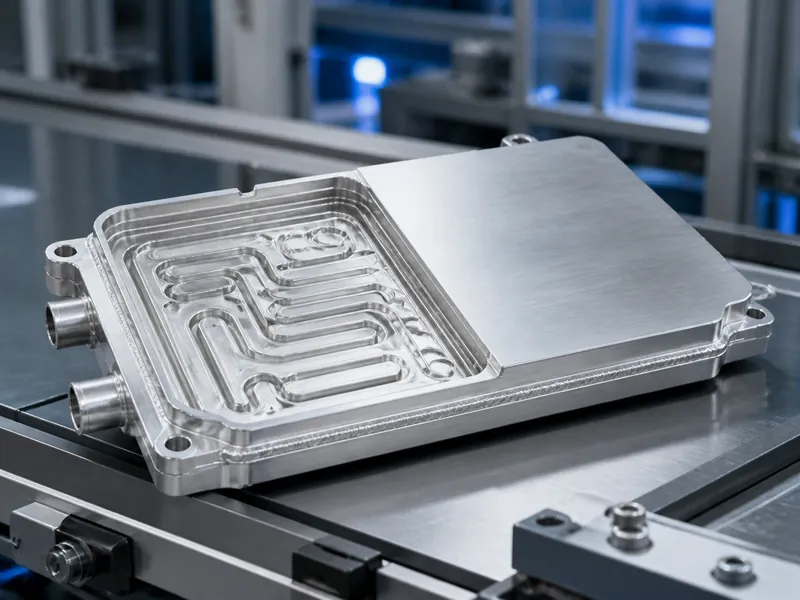
Beim Stanzen von Aluminiumplatten werden Kanäle zwischen Werkzeugen gepresst und anschließend die beiden Plattenhälften verlötet. Dieses Verfahren ermöglicht eine große Bandbreite an Kanalformen, eine hohe Kontaktfläche sowie eine gute Druck- und Festigkeitsbeständigkeit bei großen Stückzahlen. Es verursacht Werkzeugkosten und erfordert eine präzise Planheitskontrolle. Die Planheit, die für den thermischen Kontakt wichtig ist, macht die Montage weniger fehlertolerant. Stanzplatten eignen sich für die Massenproduktion, insbesondere für die Fertigung von Zellen zu Verpackungen, wo sich die Werkzeugkosten amortisieren.
Platten- und Rippenplatten
Platten-Rippen-Systeme füllen den Raum zwischen zwei Paneelen mit gezahnten Rippen und verschließen diese durch flussmittelfreies Vakuumlöten. Dies führt zu hoher innerer Reinheit, gleichmäßiger Strömungsverteilung und starker Wärmeübertragung. Da die Kosten höher sind und die Anforderungen an die Ebenheit anspruchsvoll, wird dieses Verfahren nur dann gewählt, wenn Wärmestromdichte und Temperaturhomogenität den Aufwand rechtfertigen.
Auswahl des Plattenmaterials: Aluminium oder Kupfer
Aluminium ist die übliche Wahl für Kühlplatten von Batterien, da das Gewicht des Akkus wichtiger ist als die maximale Wärmeleitfähigkeit. Kupfer leitet Wärme etwa doppelt so gut, mit Werten um die 400 W/m·K gegenüber etwa 150–250 W/m·K bei Aluminiumlegierungen (abhängig von Legierung und Härtegrad). Es ist jedoch schwerer, teurer und schwieriger zu bearbeiten. Kupfer kommt nur dort zum Einsatz, wo der lokale Wärmefluss hoch genug ist; andernfalls wird die Wärmeleitfähigkeit von Aluminium durch die Kanalgestaltung wiederhergestellt. Unabhängig vom verwendeten Metall muss dieses chemisch mit dem Kühlmittel kompatibel sein, um galvanische Korrosion zu vermeiden. Kühlmittelauswahl wird zusammen mit dem Blech entschieden, nicht danach.
Thermische Faktoren bei der Konstruktion von Kühlplatten
Die Konstruktion von Kühlplatten folgt dem gleichen Prinzip wie die eines luftgekühlten Kühlkörpers, mit einer entscheidenden Änderung: Das Arbeitsmedium ist eine Flüssigkeit, was den erreichbaren Wärmeübergangskoeffizienten erhöht und die Geometrieoptimierung beeinflusst. Vier Faktoren können vom Konstrukteur bei jeder Platte kontrolliert werden:
- Kontaktfläche zwischen Feststoff und Flüssigkeit innerhalb eines festgelegten Volumens;
- der Wärmepfad von der Wärmequelle durch das Grenzflächenmaterial;
- die Form der Flüssigkeits-Feststoff-Grenzfläche für eine effektive Benetzung;
- ein kurzer Leitungsweg von der Quelle zur Plattenwand zum Kühlmittel zum Systemausgang.
Die vier oben genannten Faktoren dienen dazu, die Zellen innerhalb eines Zieltemperaturbereichs zu halten. Fachliche Studien zum Wärmemanagement von Batterien nennen üblicherweise einen Zielbereich von etwa 15–35 °C für Lithium-Ionen-Zellen, wobei einige Quellen 20–40 °C angeben und der zulässige Bereich sogar noch größer ist. Die genauen Grenzen hängen von der Zellchemie, dem Ladezustand, der C-Rate und den Herstellerspezifikationen ab. In denselben Studien wird üblicherweise eine Temperaturdifferenz zwischen den Zellen von maximal 5 °C angestrebt. Dieser Wert stellt ein Ziel für die Temperaturhomogenität des gesamten Akkupacks dar und ist unabhängig von der Temperaturdifferenz innerhalb einer einzelnen Zelle sowie von der absoluten Obergrenze. Es handelt sich hierbei um Designziele, nicht um universelle Sicherheitsgrenzen.
Die Auslegungsparameter lassen sich in vier Kategorien unterteilen, die nicht miteinander verwechselt werden dürfen: die Wärmelastverteilung (gleichmäßig oder konzentriert), der Kühlmitteldurchfluss und die Pumpenkennlinie, der zulässige Druckverlust sowie die Temperaturakzeptanzkriterien (eine maximale Oberflächentemperatur und separat, ob diese Oberfläche gleichmäßig sein muss). In der Praxis werden diese zu erkennbaren Fällen zusammengefasst.
- Gleichmäßiger Wärmestrom, konstanter Durchfluss, begrenzter Druckabfall und maximale Oberflächentemperatur, ohne dass die Oberfläche gleichmäßig sein muss.
- Es gelten die gleichen hydraulischen Grenzwerte, jedoch konzentrieren sich die Wärmelasten auf Hotspots unterhalb des Bauteils, sodass die Wärmeverteilung ungleichmäßig ist.
- Gleichmäßiger Wärmestrom und konstanter Durchfluss innerhalb der Druckkappe, wobei ungleichmäßige Oberflächentemperaturen an den Bauteilen akzeptiert werden.
- Eine der oben genannten Bedingungen, zuzüglich der Anforderung, dass die Oberflächentemperaturdifferenz über die gesamte Platte oder unter einem ausgewählten Bauteil innerhalb einer festgelegten Gleichmäßigkeitsgrenze bleibt.
Die Fälle, die eine gleichmäßige Oberflächentemperatur erfordern, sind am komplexesten und kostspieligsten; die beiden Fälle, die eine ungleichmäßige Oberflächentemperatur tolerieren, sind bei fest gekühlten Paneelen häufiger anzutreffen. Die Bearbeitung eines Falls umfasst die Erstellung einer Wärmekarte, die Entwicklung eines Flüssigkeitskreislaufkonzepts, die Berechnung des Temperaturanstiegs und des Druckabfalls sowie die Anpassung des Kreislaufverlaufs, bis die Zielwerte erreicht sind. Anschließend wird die Konstruktion simuliert und ein Prototyp gebaut und hinsichtlich Druckabfall, Ein- und Auslasstemperaturen sowie der Temperaturdifferenz zwischen Plattenoberfläche und Kühlkörper getestet. Dieser Test bestätigt die Machbarkeit vor der Serienproduktion.
Strömungskanal- und Läuferdesign
Die Strömungsrichtung bestimmt sowohl die Richtung als auch die Effizienz des Wärmetransports. Daher ist die Auslegung des Kanalsystems entscheidend für die Plattenleistung, sobald Prozess und Material festgelegt sind. Zuerst wird der Strömungsweg definiert: Zuerst wird der Flüssigkeitskreislauf geplant, dann werden Temperaturanstieg und Druckabfall berechnet, bevor die endgültige Auslegung erfolgt. Parallel dazu wird das Material ausgewählt, wobei Kosten, Verfügbarkeit und Bearbeitbarkeit gegen Wärmeleitfähigkeit und Dichte abgewogen werden. Die Eigenschaften des Kühlmittels selbst, einschließlich Gefrier- und Siedepunkt sowie chemischer Beständigkeit, werden separat geprüft und betreffen das Fluid, nicht das Plattenmaterial.
Nachdem die Route festgelegt ist, wird das Kanallayout unter Berücksichtigung konkurrierender Variablen optimiert:
- Um den Ausbreitungswiderstand zu verringern, sollte die Flüssigkeit nahe an der Wärmequelle gehalten werden;
- Die Verlegung der Kanäle erfolgt in sicherem Abstand zu Befestigungslöchern und baulichen Merkmalen;
- Das Kühlmittel gleichmäßig verteilen, sodass die gesamte Wärmeübertragungsfläche genutzt wird;
- Erhöhung der Durchflussrate dort, wo ein höherer konvektiver Koeffizient erforderlich ist, unter Inanspruchnahme des damit verbundenen Druckverlusts;
- Durch die Kombination von Reihen- und Parallelkanälen lassen sich Strömungswiderstand und -verteilung steuern.
Die Kanalgeometrie ist einer dieser Hebel; gerade und geneigte Kanalverläufe Der lokale Wärmeübergang und der Druckverlust werden unterschiedlich abgewogen. Ob eine Reihen-Parallel-Verteilung den Widerstand tatsächlich senkt und den Durchfluss gleichmäßiger gestaltet, hängt von der Abzweiglänge, dem Querschnitt, dem Verteiler, den Verbindungsstücken und dem Betriebspunkt ab. Daher wird dies anhand der Pumpenkennlinie überprüft, anstatt es nur anzunehmen. Ein höherer Durchfluss erhöht den Wärmeübergangskoeffizienten, führt aber zu einem höheren Pumpendruck. Engere Kanäle in der Nähe der Quelle verbessern die lokale Kühlung, können aber den Durchfluss an anderen Stellen verringern. Die Berechnungs- und Simulationsschleife löst diese Zielkonflikte.
Reduzierung der Komplexität von Kühlplatten und der Produktionskosten
Die Kosten werden bereits in der Konstruktionsphase festgelegt. Die Kostenkontrolle erfolgt daher durch die Festlegung von Plattenform, Angusskanalanordnung, Kühlflächenverteilung und Produktionsprozess vor der Werkzeugfertigung – nicht durch nachträgliches Materialreduzieren. Die steuerbaren Kompromisse betreffen die Lebenszykluskosten, das Produktionsvolumen, Werkzeugkosten und Entwicklungskosten, Bearbeitung, Fügen, Dichtheitsprüfung, Pumpenleistung und Wartung. Die Reihenfolge ist entscheidend: Zuerst müssen die thermischen, hydraulischen und strukturellen Anforderungen an die Platte geprüft werden. Anschließend kann nach Komplexität gesucht werden, die sich reduzieren lässt, ohne diese Anforderungen zu verletzen.
Hohe Anforderungen sprechen nicht immer für eine einfachere Platte. Sehr hohe Wärmeabgabeleistungen, schnelle Temperaturwechsel oder geringe Sicherheitsmargen der Zellen erfordern unter Umständen mehr Verteiler, Redundanz, verbesserte Verbindungsgenauigkeit oder Dichtheitsprüfungen. Eine Vereinfachung der Platte senkt die Kosten nur dann, wenn dadurch die geprüften Grenzwerte nicht beeinträchtigt werden.
Eine praktikable Methode besteht darin, von den thermischen Parametern des Kunden auszugehen, die Plattenform und das Verfahren auszuwählen, die diese Parameter mit minimalem Aufwand erfüllen, und dies vor der Werkzeugfertigung durch Simulation und Tests zu validieren. Unterstützende Komponenten wie flüssigkeitsgekühlte Gehäuse, Schnittstellenpads, Steckverbinder und Verteiler werden dann auf dasselbe Design abgestimmt, sodass die Platte nicht isoliert vom zugehörigen System optimiert wird.
Schlussfolgerung
Die Auslegung von Kühlplatten für das Wärmemanagement ist eine Kette miteinander verbundener Entscheidungen, keine einzelne Spezifikation: Zunächst wird das Fertigungsverfahren gewählt, das der Wärmelast und den Festigkeitsanforderungen entspricht. Standardmäßig wird Aluminium verwendet, es sei denn, der Wärmestrom rechtfertigt das höhere Gewicht von Kupfer. Anschließend wird die Kanalführung hinsichtlich Druckverlust und Temperaturhomogenität optimiert. Eine Unterscheidung ist wichtig: Der statische Kühlmittelvorrat in einer Platte allein ist keine Leistungskennzahl. Massenstrom und Wärmekapazität sind die zentralen Systemvariablen und hängen während der gesamten Auslegung von der Pumpenkennlinie und dem Druckverlust ab. Trumonytechs entwickelt Kühlplatten auf Basis der thermischen Parameter des Kunden und validiert diese vor der Werkzeugfertigung durch Simulation und Tests. Die Vorgehensweise ist jedoch für jeden Anbieter gleich: Zuerst werden das Zieltemperaturfenster und die zulässige Temperaturdifferenz zwischen den Zellen festgelegt. Anschließend werden die Plattentypen und Kanalsysteme ausgeschlossen, die diese Werte nicht erreichen können.
FAQ
Welcher Kühlplattentyp eignet sich am besten für einen EV-Akkumulator?
Es gibt kein allgemein bestes Verfahren; die optimale Lösung richtet sich nach Wärmebelastung, Druckfestigkeit und Bauraum. Stanz- und Profilbleche mit anschließender Rührreibschweißung sind gängig, wenn hohe Druckbeständigkeit und Serienfertigung wichtig sind. Harmonica-Rohr- und Walzplattbleche eignen sich für leichtere Module mit niedrigerem Druck, während Lamellenbleche dort eingesetzt werden, wo Wärmestromdichte und -gleichmäßigkeit den Preis rechtfertigen. Prüfen Sie jede Option anhand Ihrer Legierung, Wandstärke und Betriebsdauer, bevor Sie sich entscheiden.
Sollte eine Kühlplatte aus Aluminium oder Kupfer bestehen?
Aluminium ist der Standard für Kühlplatten von Batterien, da bei einem gewichtssensiblen Akkupack die geringe Dichte wichtiger ist als die maximale Wärmeleitfähigkeit. Kupfer leitet Wärme etwa doppelt so gut, nämlich mit ca. 400 W/m·K gegenüber etwa 150–250 W/m·K bei Aluminiumlegierungen (abhängig von Legierung und Härtegrad). Es ist jedoch schwerer, teurer und schwieriger zu bearbeiten. Daher lohnt sich der Einsatz von Kupfer nur dort, wo ein hoher lokaler Wärmefluss erforderlich ist.
Wie lässt sich der Druckabfall gegen die Temperaturhomogenität in Einklang bringen?
Um die lokale Kühlung und Gleichmäßigkeit zu verbessern, kann die Durchflussrate erhöht oder die Kanäle in der Nähe der Wärmequelle verengt werden. Dabei ist jedoch ein Druckverlust der Pumpe in Kauf zu nehmen. Eine Reihen-Parallel-Kanalaufteilung kann den Widerstand reduzieren und gleichzeitig die gesamte Platte kühlen. Ob dies jedoch hilfreich ist, hängt von der Abzweiggeometrie, dem Verteiler und dem Betriebspunkt ab und wird daher anhand der Pumpenkennlinie überprüft.
Welchen Temperaturbereich sollte die Konstruktion abdecken?
Die Kühlplatten von Batterien sind üblicherweise so ausgelegt, dass sie bei Lithium-Ionen-Zellen einen Zielbereich von etwa 15–35 °C abdecken, wobei einige Quellen 20–40 °C angeben. Zudem soll die Temperaturdifferenz zwischen den einzelnen Zellen etwa 5 °C nicht überschreiten. Diese Zielwerte hängen von der Zellchemie, der C-Rate und den Herstellervorgaben ab und stellen keine universellen Sicherheitsgrenzwerte dar. Die Temperaturdifferenz zwischen den einzelnen Zellen ist ein Zielwert für den gesamten Batteriepack und unabhängig von der Temperaturdifferenz innerhalb einer einzelnen Zelle.
Weiterführende Literatur
- Eine kritische Betrachtung von Wärmemanagementsystemen für erneuerbare Batterien unter Verwendung von Wärmerohren — Peer-Review-Studie (Journal of Thermal Analysis and Calorimetry). Unterstützt das oben genannte Ziel der Gleichmäßigkeit auf Akkupack-Ebene (ein gängiges Ziel von unter 5 °C Zell-zu-Zelle-Temperatur) und die angegebenen maximalen Betriebstemperaturen; die Werte werden als Auslegungsziele für die Kühlung von Lithium-Ionen-Akkupacks und nicht als universelle Grenzwerte angegeben.
- Quantifizierung des Parametereffekts für ein PCM-basiertes Wärmemanagementsystem für Lithium-Ionen-Batterien — Eine von Fachkollegen begutachtete Studie (Turkish Journal of Chemistry) bestätigt den allgemein anerkannten Betriebstemperaturbereich für Lithium-Ionen-Zellen und den Einfluss der Umgebungstemperatur auf die Temperaturdifferenz im Akkumulator. Die Bedingungen gelten für die untersuchte Zellchemie und den Akkumulator.
Verwandte Artikel
- Wie funktionieren flüssige Kühlplatten? — beschreibt, wie eine flüssigkeitsgekühlte Platte Wärme vom Modul in das Kühlmittel abführt; dies liefert nützliche Hintergrundinformationen zum hier beschriebenen Wärmepfad.
- Flüssig-zu-Flüssig-Kühlertechnologie für das Wärmemanagement von Batterien — erklärt den nachgelagerten Kreislauf, der die von einer Kühlplatte aufgenommene Wärme abführt, für Leser, die das Gesamtsystem dimensionieren.
- Flüssigkeitseintauchkühlung erklärt: Ein umfassender Leitfaden für Ingenieure — behandelt die Kontaktkühlung als Alternative zu Kühlplatten für Ingenieure, die berührungslose und Immersionskühlungsverfahren vergleichen.
