
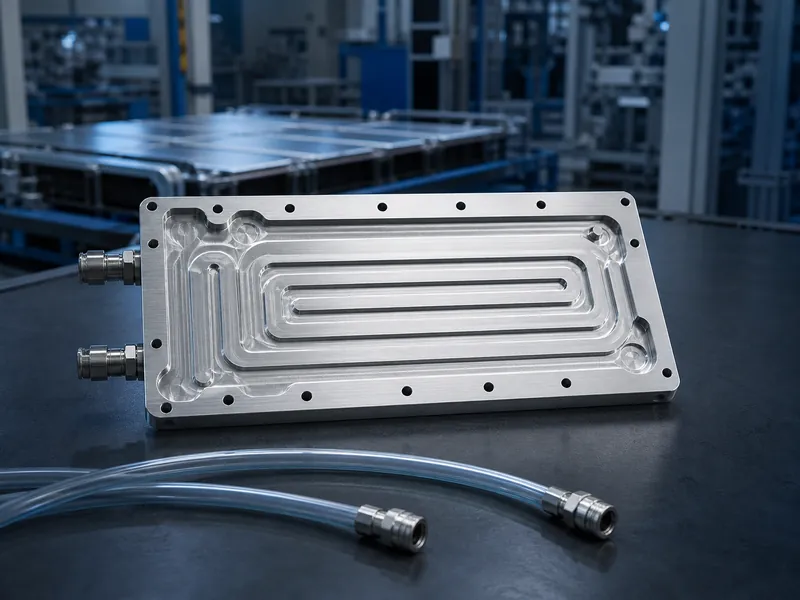
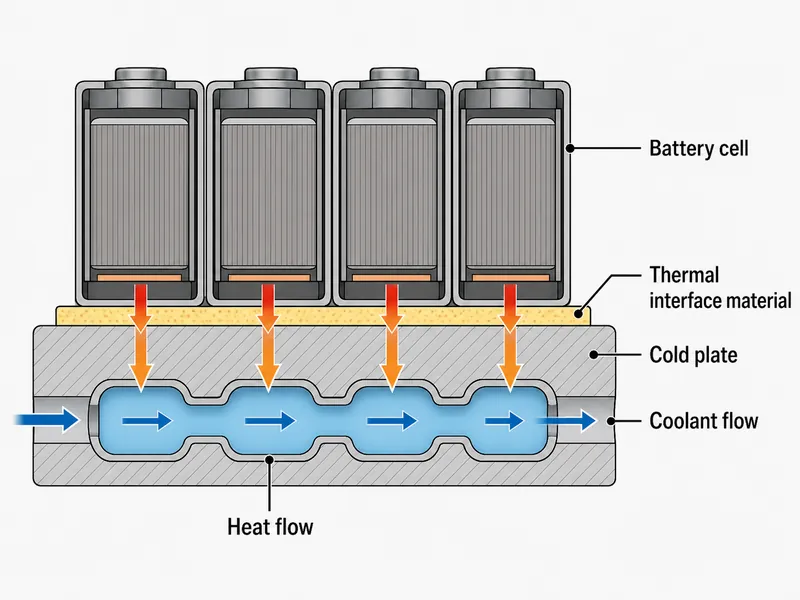
Una piastra fredda è una piastra metallica sigillata che trasporta un liquido refrigerante attraverso canali interni per estrarre il calore da un dispositivo. In un pacco batterie si trova al centro del percorso del calore. Il calore esce dalle celle, attraversa un materiale di interfaccia termicamente conduttivo, Il calore penetra nella parete della piastra e viene trasportato via dal liquido di raffreddamento. Il liquido di raffreddamento non entra mai in contatto con le celle; la piastra raggiunge il modulo attraverso il materiale di interfaccia, il che la colloca nel ramo del raffreddamento a liquido senza contatto, accanto ai metodi a contatto come l'immersione e la nebulizzazione. Una buona progettazione deriva dall'abbinamento del materiale della piastra, della disposizione dei canali e del processo di produzione a un carico termico e a un obiettivo di temperatura definiti, non dalla scelta di un componente generico.
Dove si colloca il raffreddamento a piastra fredda nella gestione termica delle batterie
Una piastra di raffreddamento raffredda solo ciò con cui è fisicamente a contatto, e questo vincolo di contatto è ciò che rende importanti le decisioni di progettazione. Il calore si trasferisce dal modulo a un liquido di raffreddamento monofase che circola attraverso la piastra, quindi la planarità della piastra, la qualità dell'interfaccia e il percorso dei canali influenzano le prestazioni. Tre proprietà determinano se una piastra è adatta a un determinato pacco batterie:
- Interfaccia di contatto: la planarità della piastra, la distanza dal modulo e la qualità del materiale dell'interfaccia determinano la resistenza termica del contatto.
- Imballaggio: a piastra di raffreddamento ad acqua deve adattarsi al formato della cella e alla geometria del modulo, e le celle cilindriche, prismatiche e a sacchetto presentano ciascuna una superficie di contatto diversa.
- Confine del refrigerante: poiché il refrigerante è sigillato all'interno della piastra, l'isolamento elettrico, la tenuta e i margini di sicurezza contro le perdite sono parte integrante del progetto, non elementi da aggiungere in un secondo momento.
Stabilire se una piastra di raffreddamento sia più economica di un altro metodo di raffreddamento è una questione che riguarda l'intero sistema, non una caratteristica della piastra in sé. Dipende dal refrigerante, dalle guarnizioni, dalla pompa e dalla manutenzione necessaria al sistema, quindi il confronto deve essere effettuato a livello di singolo pacco.
Tipi comuni di piastre di raffreddamento e come vengono realizzate
Il processo di produzione è la prima decisione di progettazione, perché definisce la geometria del canale, la pressione nominale, il peso e il costo realizzabili prima di qualsiasi ottimizzazione termica. Ciascuno dei cinque processi descritti di seguito si adatta a una specifica combinazione di carico termico, resistenza e volume di produzione. I punti di forza e di debolezza indicati sono tendenze da verificare in base alla lega, allo spessore della parete e al ciclo di lavoro, non valori fissi.
Estrusione di profili con saldatura a frizione
Il percorso di estrusione del profilo modella direttamente i canali, li apre con la macchina, quindi sigilla il coperchio con saldatura per attrito-agitazione. La saldatura allo stato solido tende a fornire una buona resistenza strutturale, planarità superficiale e un trasferimento di calore affidabile a volumi elevati. I costi sono reali: maggiore lavorazione, una piastra più spessa e pesante, maggiore ingombro e spazio limitato per i fori delle viti sulla superficie di tenuta. Questa soluzione è adatta a pacchi batteria in cui il carico strutturale e l'integrità della giunzione sono più importanti del peso.
Piastre per tubi armonici
Le piastre a tubo armonico vengono realizzate estrudendo alluminio in microcanali paralleli e saldando le estremità ai collettori. Questo permette di ottenere un prodotto leggero, con bassi costi di attrezzaggio e tempi di produzione rapidi. Il compromesso è rappresentato da una piccola area di contatto, pareti sottili, un modesto coefficiente di scambio termico e una scarsa capacità portante, per cui tendono ad essere più adatte a moduli leggeri ed economici, situati lontano dalle zone a flusso termico più elevato.
Lastre Roll-Bond (gonfiabili)
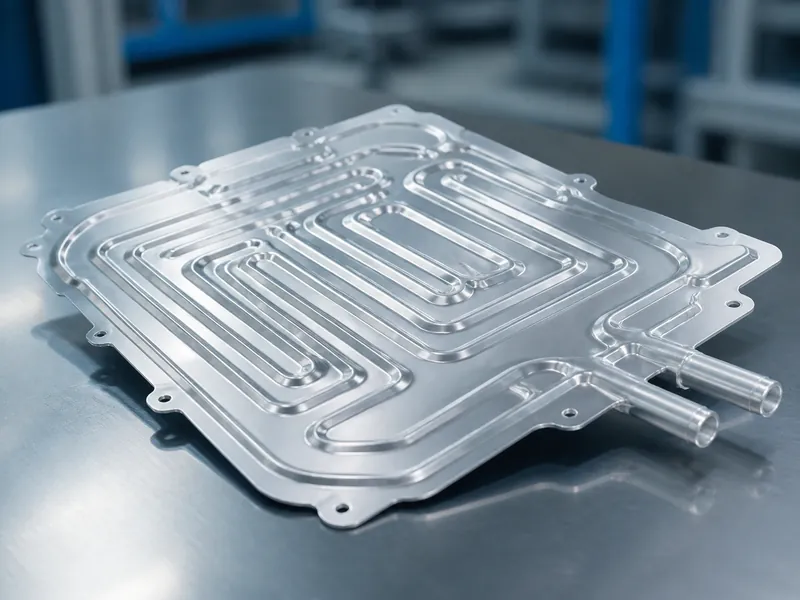
Le lamiere laminate a caldo (roll-bond) stampano un modello a canali tra due fogli, li uniscono tramite laminazione a caldo e poi gonfiano i canali con gas. Sono economiche se prodotte in grandi quantità, conducono bene il calore e possono essere realizzate con spessori e pesi molto ridotti. Il loro punto debole è di natura meccanica: la struttura gonfiata ha una resistenza alla pressione limitata e un rischio di perdite più elevato, il che ne limita l'utilizzo a configurazioni a bassa pressione e con spessori ristretti.
Targhe stampate
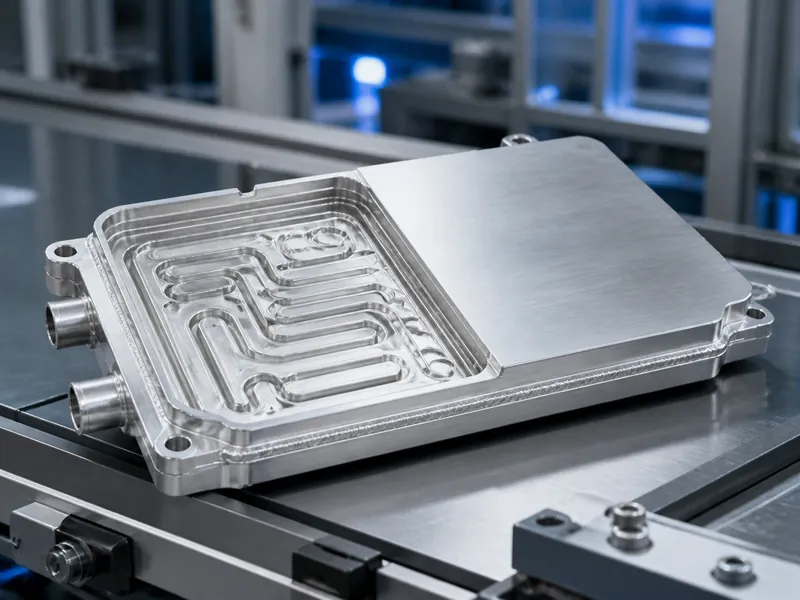
Le piastre stampate pressano l'alluminio tra matrici per formare i canali, quindi brasano insieme i due gusci. L'approccio con matrici consente un'ampia gamma di forme di canali, una grande area di contatto e una buona resistenza alla pressione e alla forza meccanica in grandi volumi. Comporta costi di attrezzaggio e richiede un controllo preciso della planarità; la stessa planarità che favorisce il contatto termico rende l'assemblaggio meno tollerante agli errori. Le piastre stampate sono adatte a layout ad alto volume, da cella a pacco, dove il costo dell'attrezzaggio viene ammortizzato.
Piastre a piastre e alette
Le piastre alettate riempiono lo spazio tra due pannelli con alette dentellate e li sigillano mediante brasatura sottovuoto senza flussante. Ciò garantisce un'elevata pulizia interna, una distribuzione uniforme del flusso e ottime prestazioni di trasferimento termico. Il costo è più elevato e i requisiti di planarità sono stringenti, pertanto questa soluzione viene scelta quando la densità del flusso termico e l'uniformità della temperatura giustificano la spesa.
Scelta del materiale della piastra: alluminio o rame
L'alluminio è la scelta usuale per una piastra di raffreddamento della batteria perché il peso del pacco è più importante della conduttività di picco. Il rame conduce il calore circa il doppio meglio, attestandosi intorno ai 400 W/m·K contro circa 150-250 W/m·K per le leghe di alluminio a seconda della lega e del trattamento termico, ma è più pesante, più costoso e più difficile da lavorare. Il rame si guadagna il suo posto solo dove il flusso di calore locale è sufficientemente elevato da richiederlo; altrove l'alluminio recupera la conduttività attraverso la progettazione dei canali. Qualunque metallo venga utilizzato, deve essere chimicamente compatibile con il liquido di raffreddamento per evitare la corrosione galvanica, quindi selezione del liquido di raffreddamento viene deciso insieme al metallo della lastra, non dopo.
Fattori termici nella progettazione delle piastre di raffreddamento
La progettazione di una piastra di raffreddamento segue la stessa logica di un dissipatore di calore ad aria, con una differenza fondamentale: il fluido di lavoro è un liquido, il che aumenta il coefficiente di scambio termico raggiungibile e modifica il modo in cui viene ottimizzata la geometria. Quattro fattori sono sotto il controllo del progettista in ogni piastra:
- area di contatto tra solido e fluido all'interno di un volume fisso;
- il percorso termico dalla sorgente di calore attraverso il materiale di interfaccia;
- la forma della superficie di contatto tra fluido e solido per una bagnatura efficace;
- un breve percorso di conduzione dalla sorgente alla parete della piastra, al refrigerante e all'uscita del sistema.
I quattro fattori sopra menzionati sono calibrati per mantenere le celle all'interno di un intervallo di temperatura target. Le revisioni scientifiche sulla gestione termica delle batterie indicano comunemente un intervallo di temperatura target di circa 15-35 °C per le celle agli ioni di litio, sebbene alcune fonti lo indichino tra 20 e 40 °C e l'intervallo accettabile sia ancora più ampio; i limiti esatti dipendono dalla composizione chimica delle celle, dallo stato di carica, dal C-rate e dalle specifiche del produttore. Le stesse revisioni indicano generalmente come obiettivo quello di mantenere la differenza di temperatura tra le celle entro circa 5 °C. Tale valore rappresenta un obiettivo di uniformità a livello di pacco batteria, distinto dalla differenza di temperatura all'interno di una singola cella e dal limite superiore assoluto. Si tratta di obiettivi di progettazione, non di limiti di sicurezza universali.
I parametri di progettazione si suddividono in quattro categorie che non vanno confuse: la distribuzione del carico termico (uniforme o concentrato), la portata del refrigerante e la curva della pompa, la caduta di pressione ammissibile e i criteri di accettazione della temperatura (una temperatura superficiale massima e, separatamente, se tale superficie debba essere uniforme). I requisiti reali li combinano in casi riconoscibili:
- Flusso di calore uniforme, flusso fisso, caduta di pressione limitata e temperatura superficiale massima, senza alcun requisito di uniformità della superficie.
- Gli stessi limiti idraulici, ma con carichi termici concentrati in punti caldi sotto il componente, quindi la mappa termica non è uniforme.
- Flusso termico uniforme e flusso fisso all'interno del tappo a pressione, con temperatura superficiale non uniforme accettata tra i componenti.
- Una qualsiasi delle opzioni sopra elencate, più il requisito che la differenza di temperatura superficiale rimanga entro un limite di uniformità prestabilito, su tutta la piastra o sotto un componente scelto.
I casi che richiedono uniformità superficiale sono i più complessi e costosi da soddisfare; i due casi che accettano temperature superficiali non uniformi sono più comuni nei pannelli a raffreddamento fisso. Portare a termine un progetto significa costruire una mappa termica, definire un circuito a liquido, calcolare l'aumento di temperatura e la caduta di pressione e regolare il percorso del circuito fino a quando i valori non corrispondono agli obiettivi. Il progetto viene quindi simulato e viene costruito e testato un prototipo per la caduta di pressione, le temperature di ingresso e di uscita e la differenza di temperatura tra la superficie della piastra e il pacco. Tale test conferma la fattibilità prima della produzione in serie.
Progettazione del canale di flusso e del condotto
La direzione del flusso determina sia la direzione che l'efficienza del trasferimento di calore, quindi la progettazione del canale di alimentazione decide le prestazioni della piastra una volta definiti il processo e il materiale. Il percorso viene definito per primo: si traccia il circuito del liquido, quindi si calcola l'aumento di temperatura e la caduta di pressione prima di confermarlo. La selezione del materiale procede di pari passo, valutando costo, disponibilità e lavorabilità rispetto a conducibilità termica e densità. Le proprietà del fluido di raffreddamento, inclusi i punti di congelamento e di ebollizione e la sua compatibilità chimica, sono un controllo separato che riguarda il fluido stesso, non il metallo della piastra.
Una volta definito il percorso, la configurazione dei canali viene ottimizzata in base alle variabili concorrenti:
- mantenere il fluido vicino alla fonte di calore per ridurre la resistenza alla diffusione;
- Il percorso dei canali deve essere eseguito a distanza di sicurezza dai fori di fissaggio e dagli elementi strutturali;
- distribuire uniformemente il liquido di raffreddamento in modo da utilizzare tutta la superficie di scambio termico;
- aumentare la portata laddove è necessario un coefficiente di convezione più elevato, accettando la conseguente perdita di pressione;
- È possibile combinare canali in serie e in parallelo per gestire la resistenza al flusso e la sua distribuzione.
La geometria del canale è una di queste leve; layout di canali rettilinei e inclinati Il bilanciamento tra trasferimento di calore locale e caduta di pressione avviene in modo diverso. L'effettiva riduzione della resistenza e l'uniformità del flusso in una configurazione serie-parallelo dipendono dalla lunghezza del ramo, dalla sezione trasversale, dal collettore, dai raccordi e dal punto di funzionamento, pertanto la verifica viene effettuata confrontandola con la curva caratteristica della pompa anziché basarsi su ipotesi. Un flusso maggiore aumenta il coefficiente di scambio termico ma riduce la pressione della pompa, mentre canali più stretti vicino alla sorgente migliorano il raffreddamento locale ma possono ridurre il flusso altrove. Il ciclo di calcolo e simulazione è ciò che risolve questi compromessi.
Riduzione della complessità e dei costi di produzione delle piastre di raffreddamento.
La fase di progettazione determina i costi, quindi il controllo deriva dalla definizione dello stile della piastra, della disposizione dei canali di alimentazione, della distribuzione dell'area di raffreddamento e del processo produttivo prima della realizzazione degli stampi, non dall'assottigliamento del materiale in seguito. I compromessi controllabili riguardano il costo del ciclo di vita, il volume di produzione, gli stampi e i costi di progettazione e sviluppo, la lavorazione, l'assemblaggio, il collaudo di tenuta, la potenza della pompa e la manutenzione. L'ordine è fondamentale: verificare prima i limiti termici, idraulici e strutturali che la piastra deve rispettare, quindi individuare le complessità che possono essere eliminate senza violarli.
Requisiti stringenti non sempre indicano una piastra più semplice. Un'elevatissima capacità di dissipazione del calore, rapidi cicli termici o margini di sicurezza ristretti per le celle possono richiedere, anziché meno, una maggiore complessità in termini di collettori, ridondanza, controllo delle giunzioni o verifica delle perdite. La semplificazione della piastra riduce i costi solo se non compromette tali parametri verificati.
Un metodo praticabile consiste nel partire dai parametri termici del cliente, scegliere lo stile della piastra e il processo che li soddisfino con la minima complessità necessaria e convalidare il tutto tramite simulazione e test prima di procedere alla realizzazione degli stampi. I componenti di supporto, come i case per il raffreddamento a liquido, i pad di interfaccia, i connettori e i collettori, vengono quindi abbinati allo stesso progetto, in modo che la piastra non venga ottimizzata isolatamente dal pacco batterie a cui è destinata.
Conclusione
La progettazione di piastre di raffreddamento per la gestione termica è una catena di scelte interconnesse, non una singola specifica: si sceglie il processo di produzione più adatto al carico termico e alle esigenze di resistenza, si opta per l'alluminio a meno che il flusso termico non giustifichi il peso del rame, quindi si ottimizza il percorso dei canali in base alla caduta di pressione e all'uniformità della temperatura. È importante chiarire un aspetto. La quantità statica di refrigerante all'interno di una piastra non rappresenta di per sé un parametro prestazionale. La portata massica e la capacità termica sono le variabili chiave del sistema, ed entrambe rimangono correlate alla curva della pompa e alla caduta di pressione per tutta la durata della progettazione. Trumonytechs progetta piastre di raffreddamento a partire dai parametri termici del cliente e li convalida tramite simulazione e test prima della realizzazione degli stampi, ma la sequenza è la stessa per qualsiasi fornitore: si definisce prima l'intervallo di temperatura target e la dispersione accettabile tra le celle, quindi si eliminano i tipi di piastre e gli schemi di canali che non li soddisfano.
FAQ
Quale tipo di piastra di raffreddamento è più adatto per un pacco batterie per veicoli elettrici?
Non esiste un unico processo ottimale; la scelta dipende dal carico termico, dalla pressione nominale e dallo spazio disponibile. Le lamiere stampate e quelle saldate a frizione sono comunemente utilizzate quando la resistenza all'alta pressione e la produzione in serie sono fattori determinanti. Le lamiere a tubo armonico e a laminazione sono adatte a moduli più leggeri e a bassa pressione, mentre le lamiere a piastre e alette vengono utilizzate quando la densità e l'uniformità del flusso termico ne giustificano il costo. Prima di decidere, è necessario verificare ogni opzione in base alla lega, allo spessore della parete e al ciclo di lavoro.
La piastra di raffreddamento deve essere in alluminio o in rame?
L'alluminio è il materiale di riferimento per le piastre di raffreddamento delle batterie perché, in un pacco batteria in cui il peso è un fattore critico, la bassa densità è più importante della massima conduttività termica. Il rame conduce il calore circa due volte meglio, con una conduttività di circa 400 W/m·K contro i 150-250 W/m·K delle leghe di alluminio, a seconda della lega e del trattamento termico, ma è più pesante, più costoso e più difficile da lavorare. Questo rende il rame conveniente solo dove è necessario un flusso di calore localizzato.
Come si bilancia la caduta di pressione con l'uniformità della temperatura?
Aumentare la portata o restringere i canali in prossimità della fonte di calore per migliorare il raffreddamento locale e l'uniformità comporta una riduzione della pressione della pompa. Una suddivisione dei canali in serie-parallelo può gestire la resistenza pur consentendo la pulizia dell'intera piastra, ma la sua efficacia dipende dalla geometria delle diramazioni, dal collettore e dal punto di funzionamento, pertanto va verificata rispetto alla curva caratteristica della pompa anziché essere data per scontata.
Quale intervallo di temperatura deve proteggere il progetto?
Le piastre di raffreddamento delle batterie sono generalmente progettate per raggiungere un intervallo di temperatura target di circa 15-35 °C per le celle agli ioni di litio, con alcune fonti che citano 20-40 °C, e per mantenere la differenza di temperatura tra le celle entro circa 5 °C. Questi sono obiettivi di progettazione che dipendono dalla chimica delle celle, dal tasso di carica (C-rate) e dai limiti del produttore, non da soglie di sicurezza universali, e il valore della differenza di temperatura tra le celle è un obiettivo a livello di pacco batteria, distinto dalla differenza di temperatura all'interno di una singola cella.
Per approfondire
- Una revisione critica dei sistemi di gestione termica delle batterie rinnovabili tramite tubi di calore — revisione paritaria (Journal of Thermal Analysis and Calorimetry). Supporta l'obiettivo di uniformità a livello di pacco discusso sopra (un obiettivo comune inferiore a 5 °C da cella a cella) e i limiti di temperatura operativa riportati; i valori sono citati come obiettivi di progettazione per il raffreddamento dei pacchi agli ioni di litio, non come limiti universali.
- Quantificazione dell'effetto dei parametri per un sistema di gestione termica di batterie agli ioni di litio basato su PCM — Studio sottoposto a revisione paritaria (Turkish Journal of Chemistry). Conferma l'intervallo di temperatura di funzionamento comunemente citato per le celle agli ioni di litio e l'influenza della temperatura ambiente sulla differenza di temperatura del pacco; le condizioni si applicano alla chimica della cella e al pacco studiati.
Articoli correlati
- Come funzionano le piastre fredde liquide? — illustra come una piastra di raffreddamento a liquido trasferisce il calore dal modulo al refrigerante, fornendo un utile contesto per il percorso termico descritto qui.
- Tecnologia di raffreddamento da liquido a liquido per la gestione termica delle batterie — spiega il circuito a valle che disperde il calore raccolto da una piastra fredda, per i lettori che devono dimensionare il sistema nel suo complesso.
- Il raffreddamento a liquido a immersione spiegato: Una guida completa per gli ingegneri — Tratta l'alternativa al raffreddamento a piastre fredde tramite contatto, per gli ingegneri che confrontano i metodi di raffreddamento senza contatto e a immersione.
