
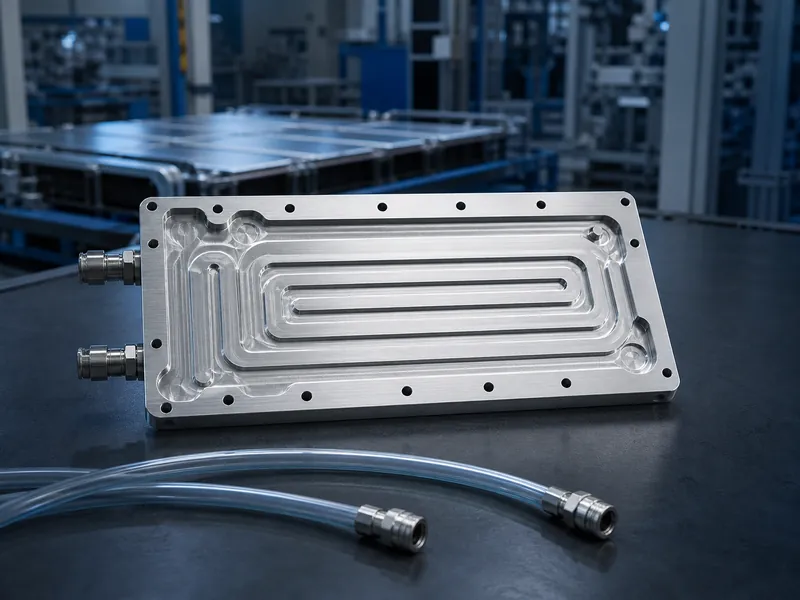
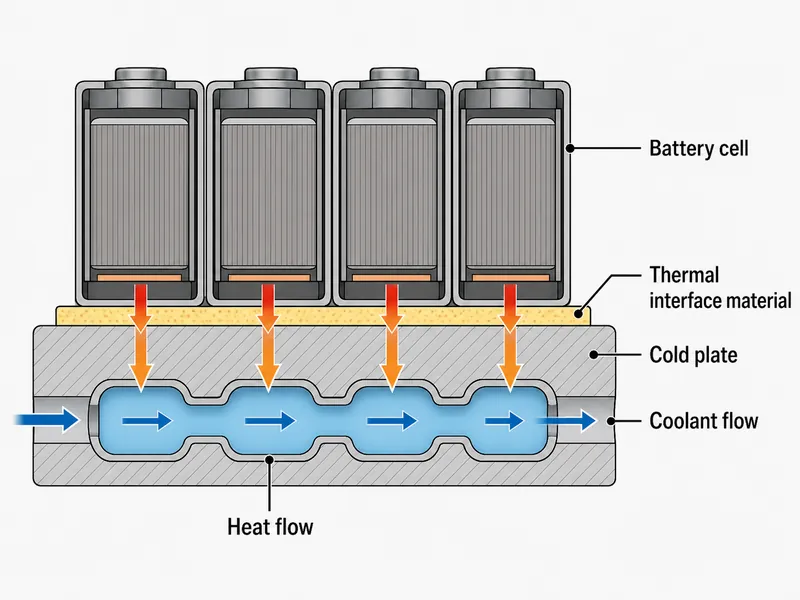
Une plaque froide est une plaque métallique scellée qui transporte un liquide de refroidissement à travers des canaux internes afin d'évacuer la chaleur d'un appareil. Dans un bloc-batterie, elle se situe au milieu du circuit thermique. La chaleur s'échappe des cellules, traverse une plaque froide. matériau d'interface thermoconducteur, L'eau pénètre dans la paroi de la plaque et est évacuée par le liquide de refroidissement. Ce dernier n'entre jamais en contact avec les cellules ; la plaque est reliée au module par le matériau d'interface, ce qui la classe dans la catégorie des systèmes de refroidissement liquide sans contact, au même titre que les méthodes par contact telles que l'immersion et la pulvérisation. Une conception optimale repose sur l'adéquation du matériau, de la disposition des canaux et du procédé de fabrication de la plaque à une charge thermique et à une température cible définies, et non sur le choix d'une pièce standard.
Quel est le rôle du refroidissement par plaque froide dans la gestion thermique des batteries ?
Une plaque froide ne refroidit que la zone avec laquelle elle est en contact physique ; c’est cette contrainte de contact qui rend les choix de conception essentiels. La chaleur se propage du module vers un fluide caloporteur monophasique circulant dans la plaque. Par conséquent, la planéité de la plaque, la qualité de l’interface et le routage des canaux déterminent les performances. Trois propriétés permettent de déterminer si une plaque convient à un pack donné :
- Interface de contact : la planéité de la plaque, l’écart avec le module et la qualité du matériau d’interface déterminent la résistance thermique de contact.
- Emballage : un plaque de refroidissement de l'eau doit s'adapter au format de la cellule et à la géométrie du module, et les cellules cylindriques, prismatiques et en forme de poche présentent chacune une surface de contact différente.
- Limite du liquide de refroidissement : étant donné que le liquide de refroidissement est scellé à l’intérieur de la plaque, l’isolation électrique, l’étanchéité et les marges de fuite font partie intégrante de la conception et ne sont pas des considérations ultérieures.
La question de savoir si une plaque froide est plus économique qu'une autre solution de refroidissement dépend du système lui-même, et non d'une caractéristique de la plaque. Cela dépend du fluide frigorigène, de l'étanchéité, de la pompe et de la maintenance nécessaires au système ; la comparaison doit donc être effectuée au niveau de l'ensemble du système.
Types courants de plaques froides et leur fabrication
Le choix du procédé de fabrication est primordial lors de la conception, car il détermine la géométrie du canal, la pression nominale, le poids et le coût avant tout réglage thermique. Chacun des cinq procédés présentés ci-dessous correspond à une combinaison spécifique de charge thermique, de résistance et de volume de production. Les points forts et les points faibles mentionnés sont des tendances à vérifier en fonction de votre alliage, de l'épaisseur de paroi et du cycle de service, et non des valeurs limites fixes.
Extrusion de profilés avec soudage par friction-malaxage
Le procédé d'extrusion de profilés façonne directement les canaux, les usine pour les ouvrir, puis scelle le couvercle avec soudage par friction-malaxage. La soudure à l'état solide offre généralement une bonne résistance structurelle, une planéité de surface et un transfert thermique efficace. Ses inconvénients sont réels : usinage plus poussé, plaque plus épaisse et plus lourde, encombrement accru et espace limité pour les trous de vis sur la face d'étanchéité. Cette solution convient aux ensembles où la charge structurelle et l'intégrité des joints priment sur le poids.
Plaques tubulaires d'harmonica
Les plaques tubulaires en forme d'harmonica sont constituées de microcanaux parallèles en aluminium extrudé, dont les extrémités sont soudées aux collecteurs. Ce procédé permet d'obtenir des plaques légères, peu coûteuses à fabriquer et rapides à produire. En contrepartie, la surface de contact est réduite, les parois sont fines, le coefficient d'échange thermique est modeste et la capacité de charge est faible. De ce fait, elles sont généralement plus adaptées aux modules légers et économiques, situés loin des zones à flux thermique maximal.
Plaques Roll-Bond (gonflables)
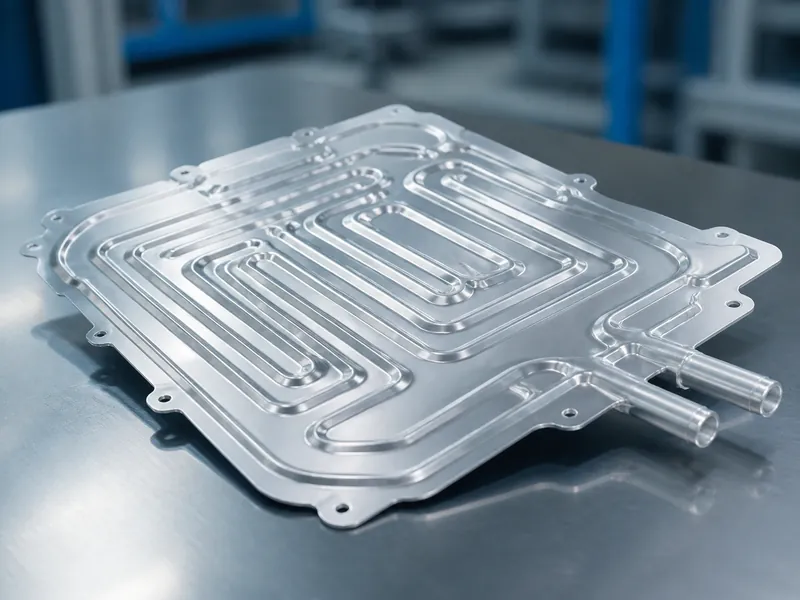
Les plaques à laminage par extrusion-recyclage (roll-bond) sont fabriquées en imprimant un motif de canaux entre deux feuilles, en les assemblant par laminage à chaud, puis en gonflant les canaux avec du gaz. Elles sont économiques à la production en série, conduisent bien la chaleur et peuvent être très fines et légères. Leur principal inconvénient est d'ordre mécanique : la structure gonflée présente une résistance à la pression limitée et un risque de fuite plus élevé, ce qui restreint leur utilisation aux applications basse pression et à faible épaisseur.
Plaques estampées
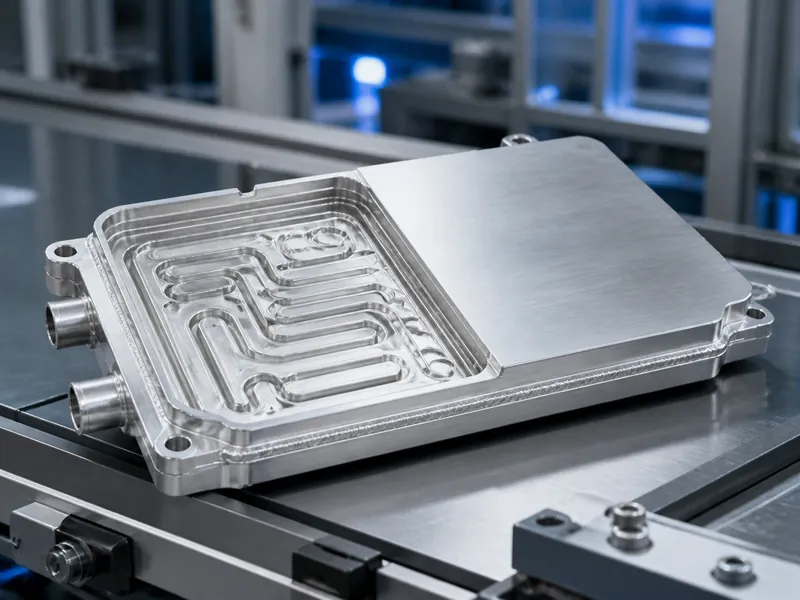
L'emboutissage consiste à presser de l'aluminium entre des matrices pour former des canaux, puis à braser les deux parois. Cette méthode permet une grande variété de formes de canaux, une large surface de contact et une bonne résistance à la pression et à la traction, même en production de masse. Elle engendre des coûts d'outillage et exige un contrôle précis de la planéité ; or, cette même planéité, essentielle au bon contact thermique, rend l'assemblage moins tolérant. L'emboutissage est particulièrement adapté aux configurations de production en grande série, de type « cellule-pack », où l'outillage est amorti.
Plaques à ailettes
Les plaques à ailettes comblent l'espace entre deux panneaux grâce à des ailettes dentelées et sont scellées par brasage sous vide sans flux. Ce procédé garantit une propreté interne élevée, une distribution homogène du flux thermique et d'excellentes performances de transfert de chaleur. Son coût est plus élevé et les exigences de planéité sont strictes ; cette solution est donc privilégiée lorsque la densité du flux thermique et l'uniformité de la température justifient l'investissement.
Choix du matériau de la plaque : aluminium ou cuivre
L'aluminium est généralement privilégié pour les plaques froides des batteries, car le poids de l'ensemble prime sur la conductivité thermique maximale. Le cuivre conduit la chaleur environ deux fois mieux, avec une conductivité proche de 400 W/m·K contre 150 à 250 W/m·K pour les alliages d'aluminium (selon l'alliage et le traitement thermique), mais il est plus lourd, plus cher et plus difficile à usiner. Le cuivre n'est utilisé que lorsque le flux thermique local est suffisamment élevé ; ailleurs, l'aluminium compense ce défaut par une conception optimisée des canaux. Quel que soit le métal choisi, il doit être chimiquement compatible avec le fluide de refroidissement pour éviter la corrosion galvanique. sélection du liquide de refroidissement La décision est prise en même temps que la plaque de métal, et non après.
Facteurs thermiques dans la conception des plaques froides
La conception d'une plaque froide suit la même logique qu'un dissipateur thermique refroidi par air, à une différence près : le fluide caloporteur est un liquide, ce qui augmente le coefficient de transfert thermique et modifie l'optimisation géométrique. Quatre facteurs sont sous le contrôle du concepteur pour chaque plaque :
- zone de contact entre solide et fluide dans un volume fixe ;
- le chemin thermique depuis la source de chaleur à travers le matériau d'interface ;
- la forme de la surface fluide-solide pour un mouillage efficace ;
- un court chemin de conduction de la source à la paroi de la plaque, puis au liquide de refroidissement et enfin à la sortie du système.
Les quatre facteurs mentionnés ci-dessus sont optimisés pour maintenir les cellules dans une plage de température cible. Les études comparatives de gestion thermique des batteries font généralement état d'une plage cible de conception d'environ 15 à 35 °C pour les cellules lithium-ion, bien que certaines sources indiquent une plage de 20 à 40 °C, voire plus. Les limites exactes dépendent de la chimie des cellules, de leur état de charge, du taux de charge/décharge (C-rate) et des spécifications du fabricant. Ces mêmes études visent généralement à maintenir l'écart de température entre les cellules à environ 5 °C. Cette valeur représente un objectif d'uniformité au niveau du pack, distinct de la différence de température au sein d'une même cellule et de la limite supérieure absolue. Il s'agit d'objectifs de conception, et non de limites de sécurité universelles.
Les paramètres de conception se répartissent en quatre catégories qu'il ne faut pas confondre : la distribution de la charge thermique (uniforme ou concentrée), le débit du fluide de refroidissement et la courbe de la pompe, la perte de charge admissible et les critères d'acceptation de la température (température maximale de surface et, séparément, l'exigence d'uniformité de cette surface). Les exigences réelles les regroupent en cas concrets.
- Flux thermique uniforme, débit fixe, perte de charge plafonnée et température de surface maximale, sans exigence d'uniformité de la surface.
- Les limites hydrauliques sont les mêmes, mais les charges thermiques sont concentrées en points chauds sous le composant, de sorte que la carte thermique n'est pas uniforme.
- Flux thermique uniforme et débit fixe à l'intérieur du bouchon de pression, avec une température de surface non uniforme acceptée entre les composants.
- L'un quelconque des éléments ci-dessus, plus l'exigence que la différence de température de surface reste dans une limite d'uniformité définie, sur toute la plaque ou sous un composant choisi.
Les cas exigeant une uniformité de surface sont les plus complexes et les plus coûteux à satisfaire ; les deux cas acceptant une température de surface non uniforme sont plus fréquents sur les panneaux à refroidissement fixe. La résolution d'un cas implique l'établissement d'une cartographie thermique, la conception d'un circuit de liquide, le calcul de l'élévation de température et de la perte de charge, et l'ajustement du circuit jusqu'à l'obtention des valeurs cibles. La conception est ensuite simulée, et un prototype est construit et testé afin de mesurer la perte de charge, les températures d'entrée et de sortie, ainsi que l'écart de température entre la surface de la plaque et le pack. Ce test confirme la faisabilité avant la production en série.
Conception des canaux d'écoulement et des convoyeurs
Le sens d'écoulement détermine à la fois la direction et l'efficacité du transfert de chaleur. Ainsi, la conception du canal d'alimentation influence les performances de la plaque une fois le procédé et le matériau fixés. Le circuit est défini en premier lieu : on trace le circuit de liquide, puis on calcule l'élévation de température et la perte de charge avant de le valider. Le choix du matériau se fait en parallèle, en mettant en balance le coût, la disponibilité et l'usinabilité avec la conductivité thermique et la densité. Les propriétés propres du fluide caloporteur, notamment ses points de congélation et d'ébullition ainsi que sa compatibilité chimique, font l'objet d'un contrôle distinct qui concerne le fluide lui-même, et non le métal de la plaque.
Une fois l'itinéraire défini, la configuration du canal est optimisée en fonction de variables concurrentes :
- maintenir le fluide près de la source de chaleur pour réduire la résistance à la diffusion ;
- Les canaux de tracé doivent être situés à une distance de sécurité des trous de fixation et des éléments structurels ;
- Répartir le liquide de refroidissement uniformément afin d'utiliser toute la surface d'échange thermique ;
- augmenter le débit là où un coefficient de convection plus élevé est nécessaire, en acceptant la pénalité de perte de charge ;
- Combiner les canaux en série et en parallèle pour gérer la résistance à l'écoulement et la distribution.
La géométrie du canal est l'un de ces leviers ; Agencement des canaux droits et inclinés Le compromis entre le transfert thermique local et la perte de charge varie. L'efficacité d'une configuration série-parallèle pour réduire la résistance et uniformiser le débit dépend de la longueur des branches, de leur section, du collecteur, des raccords et du point de fonctionnement ; il est donc préférable de vérifier ce point à l'aide de la courbe de la pompe plutôt que de le supposer. Un débit plus élevé augmente le coefficient de transfert thermique, mais au détriment de la pression de la pompe. À l'inverse, des canaux plus étroits près de la source améliorent le refroidissement local, mais peuvent réduire le débit ailleurs. C'est le processus de calcul et de simulation qui permet de résoudre ces compromis.
Réduction de la complexité et du coût de production des plaques froides
L'étape de dessin détermine le coût ; la maîtrise des coûts repose donc sur la définition du style de la plaque, de la disposition des canaux d'alimentation, de la répartition de la zone de refroidissement et du processus de production avant l'outillage, et non sur l'amincissement du matériau a posteriori. Les compromis maîtrisables concernent le coût du cycle de vie, le volume de production, l'outillage et les coûts de développement non récurrents (NRE), l'usinage, l'assemblage, les tests d'étanchéité, la puissance de la pompe et la maintenance. L'ordre est important : il convient de vérifier d'abord les limites thermiques, hydrauliques et structurelles que la plaque doit respecter, puis de rechercher les complexités pouvant être éliminées sans les enfreindre.
Des exigences élevées n'impliquent pas systématiquement une plaque plus simple. Une dissipation thermique très importante, des cycles de température rapides ou des marges de sécurité strictes sur les cellules peuvent nécessiter un système de collecteurs renforcé, une redondance accrue, un contrôle des joints renforcé ou une vérification des fuites plus poussée, et non l'inverse. Simplifier la plaque permet de réduire les coûts uniquement si cela ne compromet pas ces limites validées.
Une méthode efficace consiste à partir des paramètres thermiques du client, à choisir le type de plaque et le procédé de fabrication les plus adaptés avec une complexité minimale, puis à valider le tout par simulation et essais avant de lancer l'outillage. Les composants associés, tels que les boîtiers de refroidissement liquide, les pastilles d'interface, les connecteurs et les collecteurs, sont ensuite conçus selon le même principe, afin que l'optimisation de la plaque ne soit pas indépendante du pack qu'elle alimente.
Conclusion
La conception des plaques froides pour la gestion thermique repose sur une série de choix interdépendants, et non sur une spécification unique : il faut choisir le procédé de fabrication adapté à la charge thermique et aux exigences de résistance, privilégier l’aluminium sauf si le flux thermique justifie le poids du cuivre, puis optimiser le routage des canaux en fonction de la perte de charge et de l’uniformité de la température. Une distinction importante est à retenir : le volume statique de fluide de refroidissement à l’intérieur d’une plaque ne constitue pas, à lui seul, un indicateur de performance. Le débit massique et la capacité thermique sont les variables clés du système, et tous deux restent liés à la courbe de la pompe et à la perte de charge tout au long de la conception. Trumonytechs conçoit des plaques froides à partir des paramètres thermiques du client et les valide par simulation et essais avant la fabrication des outillages. La démarche est cependant identique pour tous les fournisseurs : définir d’abord la plage de température cible et l’écart acceptable entre les cellules, puis éliminer les types de plaques et les configurations de canaux qui ne permettent pas de les respecter.
FAQ
Quel type de plaque froide est le plus adapté à une batterie de véhicule électrique ?
Il n'existe pas de procédé idéal ; le choix dépend de la charge thermique, de la pression nominale et de l'espace disponible. Les plaques embouties et les plaques profilées soudées par friction-malaxage sont courantes lorsque la résistance à la haute pression et la production en grande série sont essentielles. Les plaques tubulaires Harmonica et les plaques laminées conviennent aux modules plus légers et à basse pression, tandis que les plaques à ailettes sont utilisées lorsque la densité et l'uniformité du flux thermique justifient leur coût. Avant de prendre votre décision, vérifiez la compatibilité de chaque option avec votre alliage, l'épaisseur de paroi et le cycle de service.
Une plaque froide doit-elle être en aluminium ou en cuivre ?
L'aluminium est le matériau de référence pour les plaques froides des batteries, car dans un pack où le poids est un facteur critique, la faible densité prime sur la conductivité thermique maximale. Le cuivre conduit la chaleur environ deux fois mieux, près de 400 W/m·K contre environ 150 à 250 W/m·K pour les alliages d'aluminium selon l'alliage et le traitement thermique, mais il est plus lourd, plus cher et plus difficile à usiner. De ce fait, le cuivre n'est avantageux que lorsque le flux thermique local l'exige.
Comment trouver le juste équilibre entre la chute de pression et l'uniformité de la température ?
Augmenter le débit ou resserrer les canaux près de la source de chaleur permet d'améliorer le refroidissement local et l'uniformité, tout en sachant que cela engendre une augmentation de la pression de la pompe. Une configuration de canaux série-parallèle peut réduire la résistance tout en assurant le balayage de toute la plaque, mais son efficacité dépend de la géométrie des branches, du collecteur et du point de fonctionnement ; il est donc préférable de la vérifier à l'aide de la courbe de performance de la pompe plutôt que de la supposer.
Quelle plage de températures le dispositif doit-il protéger ?
Les plaques froides des batteries sont généralement conçues pour maintenir une température cible d'environ 15 à 35 °C pour les cellules lithium-ion (certaines sources mentionnant 20 à 40 °C), et pour limiter l'écart de température entre les cellules à environ 5 °C. Ces objectifs de conception dépendent de la chimie des cellules, du taux de charge/décharge et des limites du fabricant ; il ne s'agit pas de seuils de sécurité universels. L'écart de température entre les cellules est un objectif global, distinct de la différence de température au sein d'une cellule individuelle.
Pour en savoir plus
- Analyse critique des systèmes de gestion thermique des batteries renouvelables utilisant des caloducs — Évaluation par les pairs (Journal of Thermal Analysis and Calorimetry). Confirme l'objectif d'uniformité au niveau du pack mentionné précédemment (un objectif courant de moins de 5 °C entre les cellules) et les limites de température de fonctionnement rapportées ; les valeurs citées correspondent à des objectifs de conception pour le refroidissement des packs lithium-ion, et non à des limites universelles.
- Quantification de l'effet des paramètres pour un système de gestion thermique de batterie lithium-ion basé sur un PCM — Étude évaluée par des pairs (Turkish Journal of Chemistry). Confirme la plage de températures de fonctionnement généralement admise pour les cellules lithium-ion et l'influence de la température ambiante sur l'écart de température au sein du pack ; les conditions s'appliquent à la chimie des cellules et au pack étudiés.
Articles connexes
- Comment fonctionnent les plaques de froid liquide ? — explique comment une plaque froide liquide déplace la chaleur du module vers le fluide de refroidissement, un contexte utile pour comprendre le chemin thermique décrit ici.
- Technologie de refroidissement liquide à liquide pour la gestion thermique des batteries — explique la boucle en aval qui rejette la chaleur accumulée par une plaque froide, pour les lecteurs qui dimensionnent le système dans son ensemble.
- Le refroidissement liquide par immersion expliqué : Un guide complet pour les ingénieurs — décrit l'alternative de refroidissement par contact aux plaques froides, pour les ingénieurs comparant les approches sans contact et par immersion.
