
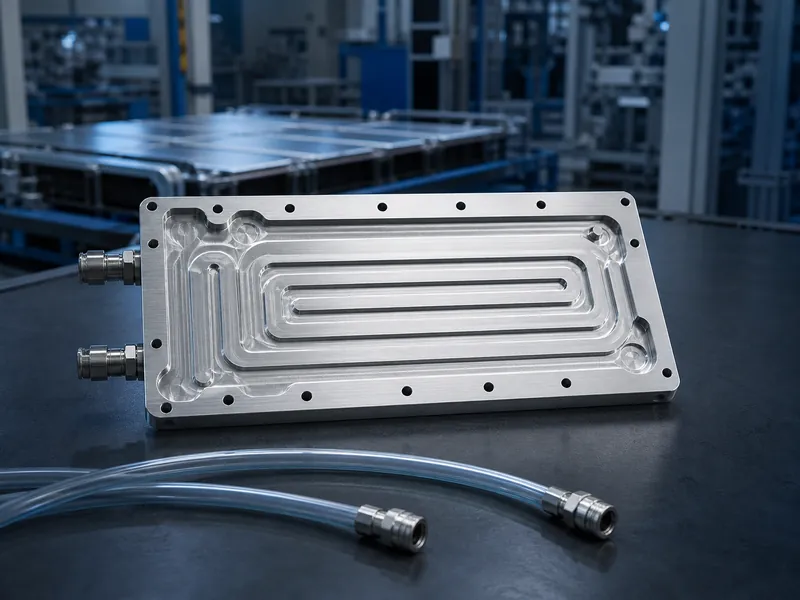
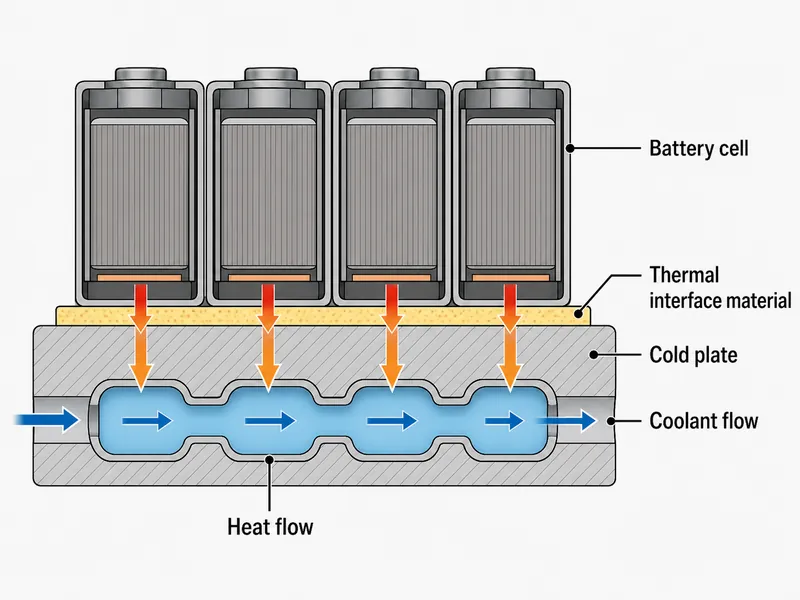
En kall platta är en förseglad metallplatta som transporterar flytande kylvätska genom interna kanaler för att dra ut värme ur en enhet. I ett batteripaket sitter den mitt i värmevägen. Värme lämnar cellerna, korsar en termiskt ledande gränssnittsmaterial, kommer in i plattväggen och kylvätskan transporterar bort den. Kylvätskan kommer aldrig i kontakt med cellerna; plattan når modulen genom gränssnittsmaterialet, vilket placerar den i den beröringsfria grenen av vätskekylning, tillsammans med kontaktmetoder som nedsänkning och sprayning. Bra design kommer från att matcha plattans material, kanallayout och tillverkningsprocess med en definierad värmebelastning och temperaturmål, inte från att välja en generisk del.
Var kylplattans kylning passar in i batteriets termiska hantering
En kall platta kyler bara det den fysiskt kommer i kontakt med, och det är den kontaktbegränsningen som gör att designbesluten spelar roll. Värme flyttas från modulen till ett enfasigt kylmedel som cirkulerar genom plattan, så plattans planhet, gränssnittskvalitet och kanaldragning avgör prestandan. Tre egenskaper avgör om en platta passar ett givet paket:
- Kontaktgränssnitt: plattans planhet, avståndet till modulen och gränssnittsmaterialets kvalitet styr kontaktens termiska resistans.
- Förpackning: en Platta för vattenkylning måste passa cellformatet och modulgeometrin, och cylindriska, prismatiska och påsceller har alla en annan kontaktyta.
- Kylvätskegräns: eftersom kylvätskan är förseglad inuti plattan är elektrisk isolering, tätning och läckagemarginaler en del av konstruktionen, inte eftertanke.
Huruvida en kall platta är billigare än en annan kylmetod är en systemfråga, inte en plattans egenskap. Det beror på kylvätskan, tätningen, pumpen och underhållet som systemet behöver, så jämförelsen måste göras på paketnivå.
Vanliga typer av kylplattor och hur de tillverkas
Tillverkningsprocessen är det första designbeslutet, eftersom den fastställer den uppnåeliga kanalgeometrin, tryckklassificeringen, vikten och kostnaden före någon termisk justering. Var och en av de fem processerna nedan passar en specifik blandning av värmebelastning, hållfasthet och produktionsvolym. De styrkor och svagheter som noteras är tendenser att verifiera mot din legering, väggtjocklek och arbetscykel, inte fasta klassificeringar.
Profilextrudering med friktionssvetsning
Profilextruderingsrutten formar kanalerna direkt, maskinbearbetar dem och förseglar sedan locket med friktionssvetsning. Fastfassvetsen tenderar att ge god strukturell hållfasthet, ytjämnhet och pålitlig värmeöverföring vid hög volym. Kostnaderna är verkliga: mer bearbetning, en tjockare och tyngre platta, mer utrymme och begränsat utrymme för skruvhål på tätningsytan. Denna metod passar paket där strukturell belastning och skarvintegritet överväger vikten.
Munspelsrörsplattor
Harmonikarörsplattor extruderar aluminium till parallella mikrokanaler och svetsar ändarna till kollektorer. Det gör dem lätta, har låg verktygskostnad och är snabba att producera. Nackdelen är en liten kontaktyta, tunna väggar, en blygsam värmeväxlingskoefficient och låg lastbärighet, så de tenderar att passa lätta, kostnadsdrivna moduler borta från zoner med högst flöde.
Roll-Bond (Blow-Up) plattor
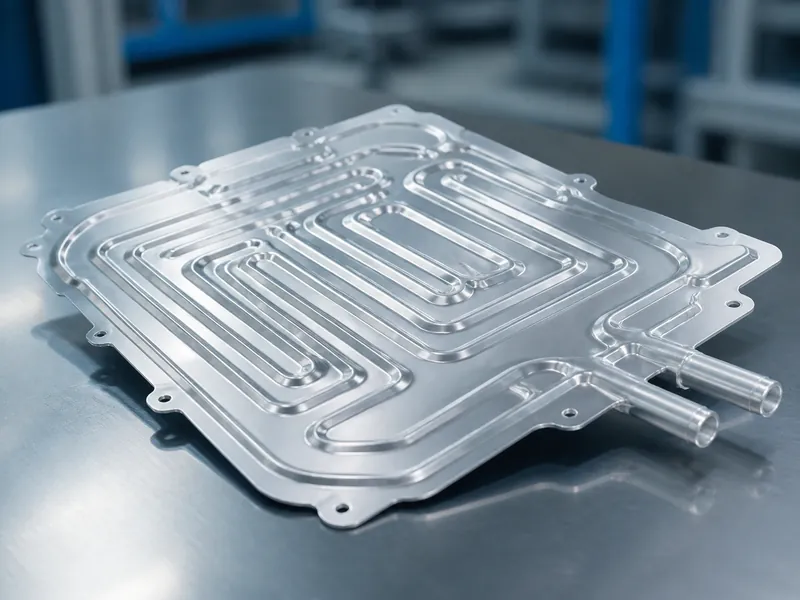
Valsbundna plattor trycker ett kanalmönster mellan två ark, varmvalsar ihop dem och blåser sedan upp kanalerna med gas. De är billiga i volym, överför värme bra och kan göras mycket tunna och lätta. Deras svaghet är mekanisk: den uppblåsta strukturen har begränsad tryckmotstånd och en högre läckagerisk, vilket håller dem i lågtrycks-, tjockleksbegränsade layouter.
Stämplade plattor
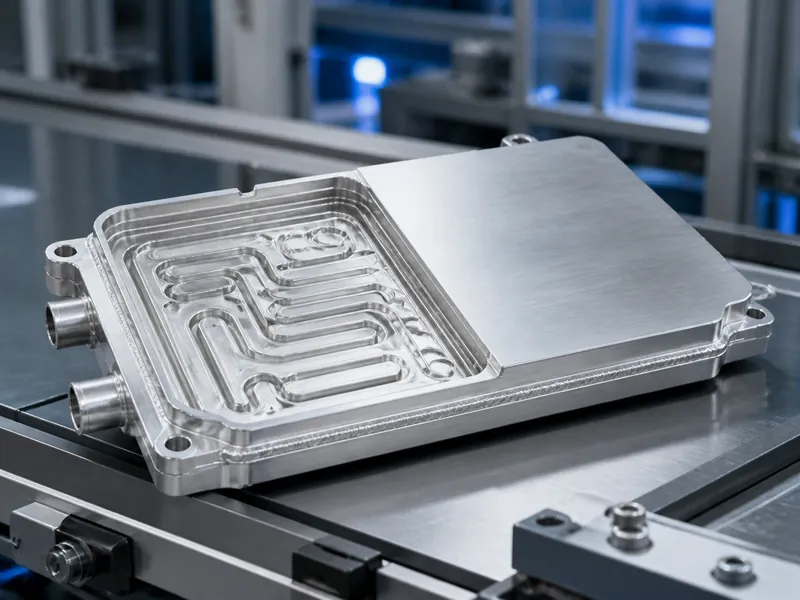
Präglade plattor pressar aluminium mellan formar för att bilda kanaler och löder sedan ihop de två skalen. Formmetoden möjliggör ett brett utbud av kanalformer, en stor kontaktyta och god tryck- och hållfasthetsmotståndskraft vid volym. Den har verktygskostnader och kräver noggrann planhetskontroll, och samma planhet som underlättar termisk kontakt gör monteringen mindre förlåtande. Präglade plattor passar stora volymer, cell-till-pack-layouter där verktygskostnaden amorteras.
Platta-och-fena-plattor
Platta-och-flänsplattor fyller utrymmet mellan två paneler med tandade flänsar och tätar dem med flussfri vakuumlödning. Detta ger hög inre renhet, jämn flödesfördelning och stark värmeöverföringsprestanda. Kostnaden är högre och kravet på planhet är högt, så denna väg väljs där värmeflödestäthet och temperaturuniformitet motiverar kostnaden.
Val av plattmaterial: Aluminium eller koppar
Aluminium är det vanliga valet för en kall platta för batterier eftersom paketets vikt är viktigare än toppledningsförmågan. Koppar leder värme ungefär dubbelt så bra, nära 400 W/m·K jämfört med cirka 150–250 W/m·K för aluminiumlegeringar beroende på legering och seghärdning, men det är tyngre, dyrare och svårare att bearbeta. Koppar förtjänar sin plats endast där det lokala värmeflödet är tillräckligt högt för att behöva det; på andra ställen återställer aluminium ledningsförmågan genom kanaldesign. Oavsett vilken metall som används måste den vara kemiskt kompatibel med kylvätskan för att undvika galvanisk korrosion, så val av kylvätska bestäms tillsammans med plåtmetallen, inte efter den.
Termiska faktorer i kylplåtsdesign
Kallplattans design följer samma logik som en luftkyld kylfläns, med en förändring som styr allt: arbetsvätskan är en vätska, vilket höjer den uppnåeliga värmeöverföringskoefficienten och ändrar hur geometrin optimeras. Fyra faktorer står under konstruktörens kontroll i varje platta:
- kontaktyta mellan fast ämne och vätska inom en fast volym;
- den termiska vägen från värmekällan genom gränssnittsmaterialet;
- formen på den vätska-till-fasta ytan för effektiv vätning;
- en kort ledningsväg från källa till plattvägg till kylvätska till systemutgång.
De fyra faktorerna ovan är inställda för att hålla cellerna inom ett måltemperaturband. Referentgranskade recensioner av batteritemperaturhantering anger vanligtvis ett designmålfönster på ungefär 15–35 °C för litiumjonceller, även om vissa källor anger det som 20–40 °C och det acceptabla intervallet är ännu bredare; de exakta gränserna beror på cellkemi, laddningstillstånd, koldioxidhalt och tillverkarens specifikationer. Samma recensioner syftar vanligtvis till att hålla temperaturskillnaden mellan cellerna inom cirka 5 °C. Den siffran är ett mål för enhetlighet på paketnivå, separat från temperaturskillnaden inuti en enskild cell och från den absoluta övre gränsen. Dessa är designmål, inte universella säkerhetsgränser.
Konstruktionsindata delas in i fyra kategorier som inte bör slås ihop: värmebelastningsfördelningen (jämn eller koncentrerad), kylvätskeflödet och pumpkurvan, det tillåtna tryckfallet och kriterierna för temperaturacceptans (en maximal yttemperatur, och separat huruvida ytan måste vara jämn). Verkliga krav kombinerar dem i igenkännbara fall:
- Jämnt värmeflöde, fast flöde, ett begränsat tryckfall och en maximal yttemperatur, utan krav på att ytan ska vara enhetlig.
- Samma hydrauliska gränser, men med värmebelastningar koncentrerade till heta punkter under komponenten, så den termiska kartan är inte enhetlig.
- Likformigt värmeflöde och fast flöde inom trycklocket, med ojämn yttemperatur accepterad över komponenterna.
- Något av ovanstående, plus ett krav att yttemperaturskillnaden håller sig inom en viss enhetlighetsgräns, över hela plattan eller under en vald komponent.
De fall som kräver ytjämnhet är de mest komplexa och kostsamma att uppfylla; de två som accepterar ojämn yttemperatur är vanligare på fastkylda paneler. Att arbeta ett fall till avslutning innebär att bygga en termisk karta, bilda ett vätskekretskoncept, beräkna temperaturökning och tryckfall, och justera kretsvägen tills siffrorna uppfyller målen. Designen simuleras sedan, och en prototyp byggs och testas med avseende på tryckfall, inlopps- och utloppstemperaturer samt temperaturskillnaden mellan plattans yta och paketet. Det testet bekräftar genomförbarheten före massproduktion.
Flödeskanal och löpardesign
Flödesriktningen bestämmer både riktningen och effektiviteten för värmeöverföringen, så löparens design avgör plattans prestanda när processen och materialet är fastställda. Rutten definieras först: planera vätskekretsen, beräkna sedan temperaturökning och tryckfall innan den genomförs. Materialvalet sker parallellt med att kostnad, tillgänglighet och bearbetbarhet vägs mot värmeledningsförmåga och densitet. Kylmedlets egna egenskaper, inklusive dess frys- och kokpunkter och dess kemiska kompatibilitet, är en separat kontroll som hör till vätskan, inte plattmetallen.
Med rutten inställd justeras kanallayouten mot konkurrerande variabler:
- håll vätskan nära värmekällan för att minska spridningsmotståndet;
- dra kanaler på säkert avstånd från fästhål och strukturella detaljer;
- spola ut kylvätskan jämnt så att hela värmeöverföringsområdet utnyttjas;
- öka flödeshastigheten där en högre konvektiv koefficient behövs, med accepterande av tryckfallspåföljden;
- kombinera serie- och parallella kanaler för att hantera flödesmotstånd och fördelning.
Kanalgeometri är en av dessa hävstänger; raka och lutande kanallayouter byt ut lokal värmeöverföring mot tryckfall på olika sätt. Huruvida en serie-parallell delning faktiskt sänker resistansen och jämnar ut flödet beror på grenlängd, tvärsnitt, grenrör, kopplingar och driftspunkt, så den kontrolleras mot pumpkurvan istället för att antas. Högre flöde höjer värmeöverföringskoefficienten men kostar pumptryck, och tätare kanaler nära källan förbättrar lokal kylning men kan begränsa flödet på andra ställen. Beräknings- och simuleringsslingan är det som löser dessa avvägningar.
Minska komplexiteten och produktionskostnaden för kylplåtar
Ritningsstadiet sätter kostnaden, så kontrollen kommer från att bestämma plattans stil, löparens arrangemang, kylareans fördelning och produktionsprocessen före verktygstillverkning, inte från att gallra materialet efteråt. De kontrollerbara avvägningarna går mellan livscykelkostnad, produktionsvolym, verktygstillverkning och NRE, bearbetning, sammanfogning, läckagetestning, pumpeffekt och underhåll. Ordningen spelar roll: verifiera först de termiska, hydrauliska och strukturella gränserna som plattan måste uppfylla, och leta sedan efter komplexitet som kan elimineras utan att bryta mot dem.
Höga krav pekar inte alltid mot en enklare platta. Mycket hög värmeavledningsförmåga, snabba temperaturcykler eller snäva säkerhetsmarginaler på cellerna kan kräva mer manifoldering, redundans, fogkontroll eller läckageverifiering, inte mindre. Att förenkla plattan sänker endast kostnaderna där det inte äventyrar dessa verifierade gränser.
En fungerande metod är att utgå från kundens termiska parametrar, välja den plattstil och process som uppfyller dem med minst nödvändig komplexitet, och validera genom simulering och testning innan verktygen sätts i bruk. Stödjande komponenter som vätskekylda höljen, gränssnittsplattor, kontakter och grenrör matchas sedan till samma design, så att plattan inte optimeras isolerat från det paket den betjänar.
Slutsats
Design av kalla plattor för värmehantering är en kedja av sammanlänkade val, inte en enda specifikation: välj den tillverkningsprocess som passar värmebelastningen och hållfasthetsbehovet, använd aluminium som standard om inte värmeflödet motiverar kopparns vikt, och justera sedan kanaldragningen mot tryckfall och temperaturuniformitet. En skillnad är värd att hålla reda på. Den statiska kylvätskeinventeringen inuti en platta är inte i sig en prestandasiffra. Massflödeshastighet och värmekapacitetshastighet är de centrala systemvariablerna, och båda är kopplade till pumpkurvan och tryckfallet genom hela konstruktionen. Trumonytechs arbetar med design av kalla plattor utifrån kundens termiska parametrar och validerar dem genom simulering och testning före verktygstillverkning, men sekvensen är densamma för alla leverantörer: fixera först måltemperaturfönstret och den acceptabla cell-till-cell-spridningen, och eliminera sedan de platttyper och kanalscheman som inte kan hålla dem.
VANLIGA FRÅGOR
Vilken typ av kallplatta är bäst för ett elbilsbatteripaket?
Det finns ingen enskild bästa process; passformen följer värmebelastning, tryckklassning och förpackningsutrymme. Stansade och profilerade plusfriktionssvetsade plattor är vanliga där högt tryckmotstånd och volymproduktion är viktig. Harmonikarörs- och valsbundna plattor passar lättare moduler med lägre tryck, medan plattor med fenor används där värmeflödestäthet och enhetlighet motiverar kostnaden. Kontrollera varje alternativ mot din legering, väggtjocklek och arbetscykel innan du bestämmer dig.
Ska en kall platta vara av aluminium eller koppar?
Aluminium är standard för batterikallplattor eftersom låg densitet är viktigare än maximal konduktivitet i ett viktkänsligt paket. Koppar leder värme ungefär dubbelt så bra, nära 400 W/m·K jämfört med cirka 150–250 W/m·K för aluminiumlegeringar beroende på legering och seghärdning, men det är tyngre, dyrare och svårare att bearbeta. Det gör koppar värt det bara där lokalt värmeflöde behöver det.
Hur balanserar man tryckfall mot temperaturjämnhet?
Öka flödeshastigheten eller dra åt kanaler nära värmekällan för att förbättra lokal kylning och jämnhet, och acceptera att båda kostar pumptryck. En serie-parallell kanaldelning kan hantera motstånd samtidigt som den sveper över hela plattan, men om det hjälper beror på grengeometrin, grenröret och driftspunkten, så det verifieras mot pumpkurvan istället för att antas.
Vilket temperaturområde ska konstruktionen skydda?
Batterikylplattor är vanligtvis utformade för ett målfönster på ungefär 15–35 °C för litiumjonceller, där vissa källor anger 20–40 °C, och för att hålla cell-till-cell-spridningen inom cirka 5 °C. Dessa är designmål som beror på cellkemi, koldioxidhalt och tillverkarens gränsvärden, inte universella säkerhetströsklar, och cell-till-cell-siffran är ett mål på paketnivå separat från temperaturskillnaden inuti en enda cell.
Vidare läsning
- En kritisk granskning av värmehanteringssystem för förnybara batterier med hjälp av värmerör — expertgranskad granskning (Journal of Thermal Analysis and Calorimetry). Stöder målet för enhetlighet på paketnivå som diskuterats ovan (ett vanligt mål på under 5 °C mellan celler) och rapporterade driftstemperaturtak; siffrorna anges som designmål för kylning av litiumjonbatterier, inte universella gränser.
- Kvantifiering av parametereffekter för ett PCM-baserat termiskt hanteringssystem för litiumjonbatterier — expertgranskad studie (Turkish Journal of Chemistry). Stöder det vanligt citerade driftstemperaturbandet för litiumjonceller och omgivningstemperaturens inverkan på temperaturskillnaden i batteripaketet; villkor gäller för cellkemin och batteripaketet som studerats.
Relaterade artiklar
- Hur fungerar flytande kylplattor? — går igenom hur en flytande kall platta flyttar värme från modulen till kylvätskan, användbar bakgrund för värmebanan som beskrivs här.
- Vätska-till-vätska-kylare för termisk hantering av batterier — förklarar nedströmsslingan som avvisar värmen som en kall platta samlar upp, för läsare som dimensionerar det bredare systemet.
- Förklaring av vätskekylning genom nedsänkning: En omfattande guide för ingenjörer — täcker kontaktkylningsalternativet till kalla plattor, för ingenjörer som jämför beröringsfria och immersionsbaserade metoder.
