
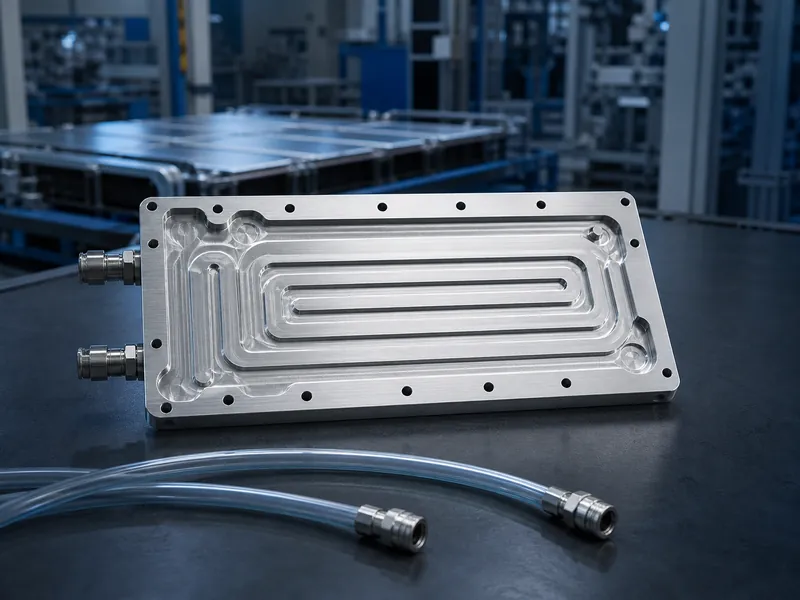
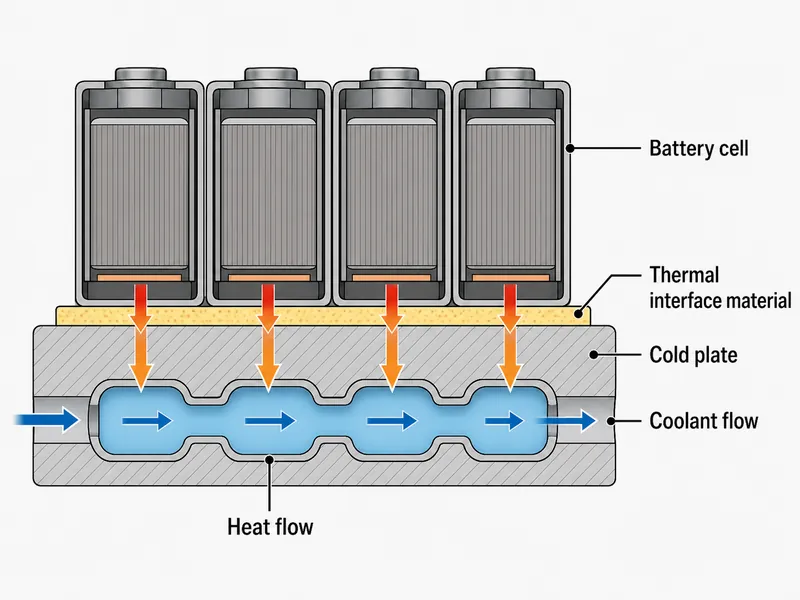
A hideglemez egy lezárt fémlemez, amely belső csatornákon keresztül folyékony hűtőfolyadékot szállít, hogy hőt vonjon ki az eszközből. Az akkumulátorcsomagban a hőút közepén helyezkedik el. A hő távozik a cellákból, áthalad egy hővezető határfelületi anyag, belép a lemez falába, és a hűtőfolyadék elszállítja. A hűtőfolyadék soha nem érintkezik a cellákkal; a lemez a határfelületi anyagon keresztül éri el a modult, ami a folyadékhűtés érintkezésmentes ágába helyezi, az olyan érintkezési módszerek mellett, mint a bemerítés és a permetezés. A jó tervezés a lemez anyagának, a csatornaelrendezésnek és a gyártási folyamatnak a meghatározott hőterheléshez és hőmérsékleti célhoz való illesztéséből fakad, nem pedig egy általános alkatrész kiválasztásából.
Ahol a hideglemezes hűtés illeszkedik az akkumulátor hőmérséklet-szabályozásába
Egy hideg lemez csak azt hűti, amivel fizikailag érintkezik, és ez az érintkezési korlát az, ami miatt a tervezési döntések számítanak. A hő a modulból egyfázisú hűtőfolyadékba áramlik, amely a lemezen keresztül kering, így a lemez síkfelülete, az illesztési felület minősége és a csatornaelvezetés határozza meg a teljesítményt. Három tulajdonság dönti el, hogy egy lemez alkalmas-e egy adott csomaghoz:
- Érintkezőfelület: a lemez síklapúsága, a modultól való rés és az interfész anyagának minősége határozza meg az érintkező hőellenállását.
- Csomagolás: egy vízhűtő lemez illeszkednie kell a cellaformátumhoz és a modulgeometriához, a hengeres, prizmás és tasakos cellák pedig mindegyike eltérő érintkezési felületet mutat.
- Hűtőközeg-határ: mivel a hűtőközeg a lemezen belül van lezárva, az elektromos szigetelés, a tömítés és a szivárgási határok a tervezés részét képezik, nem pedig utólagos megfontolások.
Az, hogy egy hideg lemez olcsóbb-e más hűtési módszereknél, rendszerkérdés, nem pedig a lemez tulajdonsága. Attól függ, hogy milyen hűtőfolyadékra, tömítésre, szivattyúra és karbantartásra van szüksége a rendszernek, ezért az összehasonlítást csomagszinten kell elvégezni.
Gyakori hidegtányér típusok és azok elkészítése
A gyártási folyamat az elsődleges tervezési döntés, mivel ez határozza meg az elérhető csatornageometriát, a nyomásbesorolást, a súlyt és a költségeket bármilyen hőszabályozás előtt. Az alábbi öt folyamat mindegyike a hőterhelés, a szilárdság és a gyártási mennyiség egy adott keverékéhez igazodik. A feltüntetett erősségek és gyengeségek az ötvözet, a falvastagság és a kitöltési tényező alapján ellenőrizendő tendenciák, nem pedig rögzített értékek.
Profil extrudálás dörzshegesztéssel
A profilkihúzási útvonal közvetlenül formálja a csatornákat, megmunkálja azokat, majd lezárja a fedelet. dörzshegesztés. A szilárdtest hegesztés általában jó szerkezeti szilárdságot, felületi síkfelületet és megbízható hőátadást biztosít nagy térfogatban. A költségek valósak: több megmunkálás, vastagabb és nehezebb lemez, több hely és korlátozott hely a csavarfuratok számára a tömítőfelületen. Ez az eljárás olyan csomagokhoz illik, ahol a szerkezeti terhelés és a csatlakozás integritása meghaladja a súlyt.
Szájharmonika csőlemezek
A harmonikacső-lemezek párhuzamos mikrocsatornákká extrudálják az alumíniumot, és a végeikat a kollektorokhoz hegesztik. Ezáltal könnyűek, alacsony szerszámköltségűek és gyorsan gyárthatók. A kompromisszum a kis érintkezési felület, a vékony falak, a szerény hőátadási együttható és a gyenge teherbírás, így általában könnyű, költséghatékony modulokhoz illeszkednek, távol a legnagyobb fluxusú zónáktól.
Roll-Bond (felfújható) lemezek
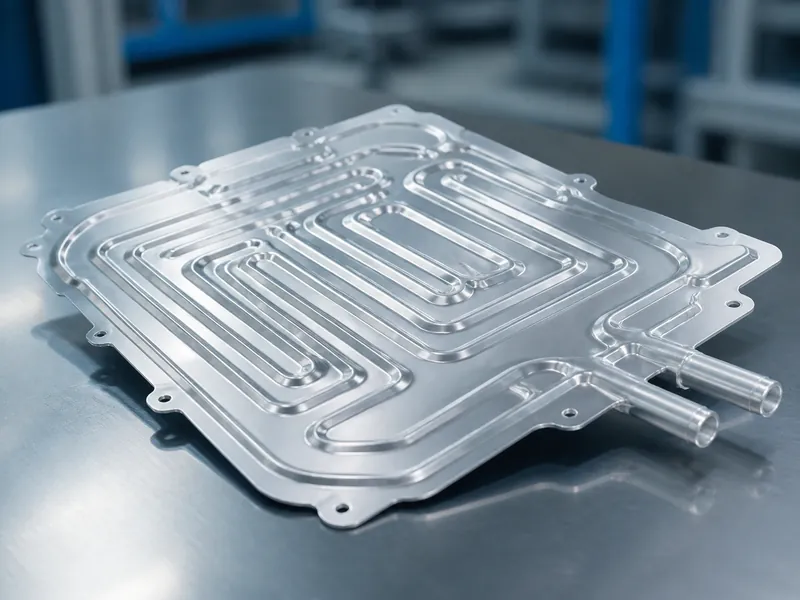
A hengerelt kötésű lemezek két lap közé csatornamintát nyomtatnak, melegen hengerelik őket, majd gázzal felfújják a csatornákat. Térfogatban is olcsók, jól vezetik a hőt, és nagyon vékonyra és könnyűre gyárthatók. Gyengeségük mechanikai: a felfújt szerkezet korlátozott nyomásállósággal és nagyobb szivárgási kockázattal rendelkezik, ami alacsony nyomású, vastagságkorlátozott elrendezésekben tartja őket.
Bélyegzett lemezek
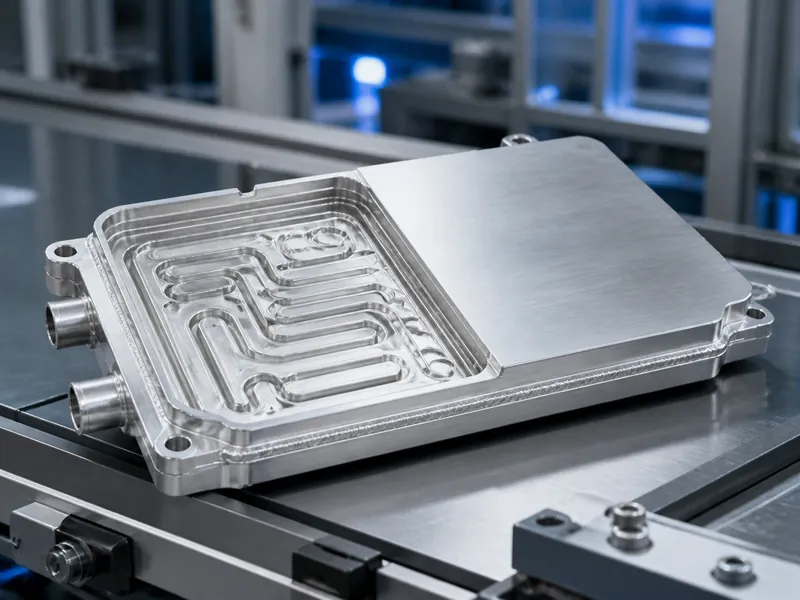
A sajtolt lemezek az alumíniumot a szerszámok közé préselik, hogy csatornákat képezzenek, majd a két héjat összeforrasztják. A szerszámos megközelítés széles csatornaforma-választékot, nagy érintkezési felületet, valamint jó nyomás- és szilárdságállóságot tesz lehetővé nagy mennyiségben. Szerszámköltségekkel jár, és szigorú síkfelület-szabályozást igényel, és ugyanaz a síkfelület, amely segíti a hőérintkezést, kevésbé megbocsátóvá teszi az összeszerelést. A sajtolt lemezek illeszkednek a nagy volumenű, cella-csomag elrendezésekhez, ahol a szerszámok amortizálódnak.
Lemez-és-fin lemezek
A lemezes-bordás lemezek két panel közötti teret töltenek ki recés bordákkal, és forrasztásmentes vákuumos forrasztással tömítik azokat. Ez nagyfokú belső tisztaságot, egyenletes áramláseloszlást és erős hőátadási teljesítményt eredményez. A költség magasabb, és a síkfelületi követelmény szigorú, ezért ezt az utat ott választják, ahol a hőáram-sűrűség és a hőmérséklet-egyenletesség indokolja a költségeket.
A lemez anyagának kiválasztása: alumínium vagy réz
Az alumínium a szokásos választás akkumulátor-hűtőlemezhez, mivel a csomag súlya fontosabb, mint a csúcsvezetőképesség. A réz nagyjából kétszer olyan jól vezeti a hőt, közel 400 W/m·K-ot ér el az alumíniumötvözetek körülbelül 150–250 W/m·K-jával szemben, az ötvözettől és a hőmérséklettől függően, de nehezebb, drágább és nehezebben megmunkálható. A réz csak ott nyeri el helyét, ahol a helyi hőáram elég nagy ahhoz, hogy szükség legyen rá; máshol az alumínium a csatornakialakítás révén nyeri vissza a vezetőképességét. Bármelyik fémet is használják, annak kémiailag kompatibilisnek kell lennie a hűtőfolyadékkal a galvánkorrózió elkerülése érdekében, így... hűtőfolyadék kiválasztása a lemezzel együtt dől el, nem utána.
Termikus tényezők a hideglemez-tervezésben
A hideglemezes kialakítás ugyanazt a logikát követi, mint a léghűtéses hűtőborda, egyetlen változtatással, ami mindent meghatároz: a munkaközeg folyékony, ami növeli az elérhető hőátadási együtthatót és megváltoztatja a geometria optimalizálásának módját. Minden lemez esetében négy tényező van a tervező irányítása alatt:
- szilárd és folyékony anyag érintkezési területe egy adott térfogaton belül;
- a hőforrástól a határfelületi anyagon keresztül terjedő hőút;
- a folyadék-szilárd felület alakja a hatékony nedvesítés érdekében;
- rövid vezetési út a forrástól a lemez falán át a hűtőfolyadékon át a rendszer kijáratáig.
A fenti négy tényező úgy van beállítva, hogy a cellákat egy célhőmérsékleti sávon belül tartsa. A lektorált akkumulátor-hőkezelési vélemények általában nagyjából 15–35 °C-os tervezési célablakot említenek a lítium-ion cellák esetében, bár egyes források 20–40 °C-ként határozzák meg ezt az értéket, és az elfogadható tartomány még szélesebb; a pontos határértékek a cella kémiájától, a töltöttségi állapottól, a C-aránytól és a gyártói specifikációtól függenek. Ugyanezek az vélemények általában azt célozzák, hogy a cellák közötti hőmérséklet-különbséget körülbelül 5 °C-on belül tartsák. Ez az érték egy csomag szintű egyenletességi cél, amely elkülönül az egyes cellákon belüli hőmérséklet-különbségtől és az abszolút felső határtól. Ezek tervezési célok, nem univerzális biztonsági határértékek.
A tervezési bemenetek négy kategóriába sorolhatók, amelyeket nem szabad összekeverni: a hőterhelés-eloszlás (egyenletes vagy koncentrált), a hűtőközeg áramlási sebessége és a szivattyú jelleggörbéje, a megengedett nyomásesés, valamint a hőmérséklet-elfogadási kritériumok (maximális felületi hőmérséklet, és külön-külön, hogy ennek a felületnek egyenletesnek kell-e lennie). A valós követelmények felismerhető esetekké egyesítik ezeket:
- Egyenletes hőáram, fix áramlás, korlátozott nyomásesés és maximális felületi hőmérséklet, anélkül, hogy a felületnek egyenletesnek kellene lennie.
- Ugyanazok a hidraulikai határértékek, de a hőterhelések az alkatrész alatti forró pontokban koncentrálódnak, így a hőtérkép nem egyenletes.
- Egyenletes hőáram és rögzített áramlás a nyomássapkán belül, az alkatrészek között nem egyenletes felületi hőmérséklet elfogadható.
- A fentiek bármelyike, plusz az a követelmény, hogy a felületi hőmérsékletkülönbség egy meghatározott egyenletességi határon belül maradjon, a teljes lemezen vagy egy kiválasztott alkatrész alatt.
A felületi egyenletességet igénylő esetek a legösszetettebbek és legköltségesebbek; a két, nem egyenletes felületi hőmérsékletet elfogadó eset gyakoribb a fix hűtésű paneleken. Egy esettől a lezárásig tartó kidolgozás azt jelenti, hogy fel kell készíteni egy hőtérképet, ki kell dolgozni egy folyadékkör-koncepciót, ki kell számítani a hőmérséklet-emelkedést és a nyomásesést, és az áramköri útvonalat addig kell módosítani, amíg a számok el nem érik a célértékeket. A tervet ezután szimulálják, majd egy prototípust építenek és tesztelnek a nyomásesés, a bemeneti és kimeneti hőmérséklet, valamint a lemez felülete és a csomag közötti hőmérsékletkülönbség szempontjából. Ez a teszt a tömeggyártás előtt megerősíti a megvalósíthatóságot.
Áramlási csatorna és futófelület kialakítása
Az áramlási útvonal iránya határozza meg a hőátadás irányát és hatékonyságát is, így a csővezeték kialakítása a folyamat és az anyag meghatározása után dönti el a lemez teljesítményét. Először az útvonalat határozzák meg: helyezzék el a folyadékkört, majd számítsák ki a hőmérséklet-emelkedést és a nyomásesést, mielőtt végrehajtanák. Az anyagválasztás ezzel párhuzamosan történik, mérlegelve a költségeket, a rendelkezésre állást és a megmunkálhatóságot a hővezető képességgel és a sűrűséggel szemben. A hűtőközeg saját tulajdonságai, beleértve a fagyáspontját és forráspontját, valamint a kémiai kompatibilitását, egy külön ellenőrzési pont, amely a folyadékhoz tartozik, nem pedig a lemezfémhez.
A beállított útvonallal a csatorna elrendezése a versengő változókhoz igazodik:
- tartsa a folyadékot a hőforrás közelében a terjedési ellenállás csökkentése érdekében;
- a szerelőcsöveket biztonságos távolságban kell elvezetni a rögzítőfuratoktól és a szerkezeti elemektől;
- egyenletesen seperje el a hűtőfolyadékot, hogy a teljes hőátadó felület kihasználódjon;
- növelje az áramlási sebességet ott, ahol nagyobb konvektív együtthatóra van szükség, elfogadva a nyomásesés büntetését;
- Kombinálja a soros és párhuzamos csatornákat az áramlási ellenállás és az eloszlás kezelése érdekében.
A csatornageometria az egyik ilyen eszköz; egyenes és ferde csatornaelrendezések A lokális hőátadás és a nyomásesés közötti különbségtételt másképp kell kezelni. Az, hogy egy soros-párhuzamos elosztás valóban csökkenti-e az ellenállást és kiegyenlíti-e az áramlást, az ág hosszától, keresztmetszetétől, az elosztótól, a szerelvényektől és a munkaponttól függ, ezért ezt a szivattyúgörbéhez viszonyítva ellenőrizzük, ahelyett, hogy feltételeznénk. A nagyobb áramlás növeli a hőátadási tényezőt, de csökkenti a szivattyúnyomást, és a forrás közelében lévő szűkebb csatornák javítják a lokális hűtést, de máshol megakadályozhatják az áramlást. A számítási és szimulációs ciklus az, ami feloldja ezeket a kompromisszumokat.
A hideglemez komplexitásának és a gyártási költségeknek a csökkentése
A rajzolási szakasz határozza meg a költségeket, így az irányítás a lemez stílusának, a futófelület elrendezésének, a hűtési terület eloszlásának és a gyártási folyamatnak a szerszámozás előtti meghatározásából származik, nem pedig az anyag utólagos ritkításából. A szabályozható kompromisszumok az életciklus-költségek, a termelési mennyiség, a szerszámozás és a nem tömör anyag (NRE), a megmunkálás, az illesztés, a szivárgásvizsgálat, a szivattyúteljesítmény és a karbantartás között helyezkednek el. A sorrend számít: először ellenőrizzük a lemez által teljesítendő termikus, hidraulikai és szerkezeti határokat, majd keressük meg azokat a bonyolultságokat, amelyek ezek megsértése nélkül eltávolíthatók.
A szigorú követelmények nem mindig indokolják az egyszerűbb lemezt. A nagyon nagy hőelvezetési teljesítmény, a gyors hőmérséklet-ciklusok vagy a cellák szűk biztonsági tartalékai több elosztót, redundanciát, illesztési szabályozást vagy szivárgás-ellenőrzést igényelhetnek, nem kevesebbet. A lemez egyszerűsítése csak ott csökkenti a költségeket, ahol nem sérti ezeket az ellenőrzött határokat.
Egy működőképes módszer az, hogy a megrendelő hőparamétereiből indulunk ki, kiválasztjuk a lemez stílusát és folyamatát, amely a lehető legkevesebb bonyolultsággal felel meg nekik, majd szimulációval és teszteléssel validáljuk a szerszámozás előtt. A támogató alkatrészeket, mint például a folyadékhűtéses házak, interfészpadok, csatlakozók és elosztók, ezután ugyanahhoz a tervhez illesztjük, így a lemez nem optimalizált a kiszolgált csomagtól elkülönítve.
Következtetés
A hőkezelési szempontból fontos hideglemez-tervezés összekapcsolt választások láncolata, nem pedig egyetlen specifikáció: válassza ki a hőterhelésnek és a szilárdsági igénynek megfelelő gyártási folyamatot, alapértelmezettként alumíniumot használjon, kivéve, ha a hőáram indokolja a réz súlyát, majd hangolja be a csatornavezetékeket a nyomásesés és a hőmérséklet-egyenletességhez. Egy különbségtételt érdemes tisztázni. A lemezen belüli statikus hűtőközeg-készlet önmagában nem teljesítménymutató. A tömegáram és a hőkapacitás a rendszer alapvető változói, és mindkettő a teljes terv során összefügg a szivattyúgörbével és a nyomáseséssel. Az Trumonytechs a hideglemez-terveket az ügyfél hőparaméterei alapján dolgozza ki, és szimulációval és teszttel validálja azokat a szerszámozás előtt, de a sorrend minden beszállítónál ugyanaz: először rögzítse a célhőmérsékleti ablakot és az elfogadható cella-cella szórást, majd szüntesse meg azokat a lemeztípusokat és csatornasémákat, amelyek nem tudják ezeket megtartani.
GYIK
Melyik hűtőlemez típus a legjobb egy elektromos autó akkumulátorcsomaghoz?
Nincs egyetlen legjobb eljárás; az illesztés a hőterhelést, a nyomásbesorolást és a csomagolási helyet követi. A sajtolt és profilhegesztéssel készült lemezek gyakoriak ott, ahol a nagy nyomásállóság és a térfogatgyártás számít. A harmonikacső és a hengerelt kötésű lemezek könnyebb, alacsonyabb nyomású modulokhoz illenek, míg a lemezes-bordás lemezeket ott alkalmazzák, ahol a hőáram sűrűsége és egyenletessége indokolja a költségeket. Döntés előtt ellenőrizze az egyes opciókat az ötvözet, a falvastagság és a kitöltési tényező függvényében.
Alumíniumból vagy rézből kell a hidegtányérnak lennie?
Az alumínium az alapértelmezett anyag az akkumulátorok hideg lemezeihez, mivel a kis sűrűség fontosabb, mint a csúcsvezetőképesség egy súlyérzékeny csomagban. A réz nagyjából kétszer olyan jól vezeti a hőt, közel 400 W/m·K-ot az alumíniumötvözetek körülbelül 150–250 W/m·K-jával szemben, az ötvözettől és a hőmérséklettől függően, de nehezebb, drágább és nehezebben megmunkálható. Emiatt a réz csak ott éri meg a használatát, ahol a helyi hőáram megköveteli.
Hogyan lehet egyensúlyt teremteni a nyomásesés és a hőmérséklet-egyenletesség között?
Növelje az áramlási sebességet vagy szűkítse a csatornákat a hőforrás közelében a helyi hűtés és az egyenletesség javítása érdekében, és fogadja el, hogy mindkettő szivattyúnyomást igényel. A soros-párhuzamos csatornaelosztás képes kezelni az ellenállást, miközben továbbra is az egész lemezt súrolja, de hogy ez segít-e, az ág geometriájától, az elosztótól és a munkaponttól függ, ezért a szivattyúgörbéhez képest ellenőrzik, nem pedig feltételezik.
Milyen hőmérsékleti tartományt kell védenie a kialakításnak?
Az akkumulátor hideg lemezeit általában a lítium-ion cellák esetében nagyjából 15–35 °C-os célhőmérsékletre tervezik, egyes források 20–40 °C-ot említenek, és a cellák közötti hőmérsékletkülönbséget körülbelül 5 °C-on belül tartják. Ezek olyan tervezési célok, amelyek a cellák kémiájától, a C-aránytól és a gyártói korlátoktól függenek, nem pedig univerzális biztonsági küszöbértékektől, és a cellák közötti érték egy csomagszintű cél, amely elkülönül az egyetlen cellán belüli hőmérsékletkülönbségtől.
További olvasmányok
- Kritikus áttekintés a hőcsöveket használó megújuló akkumulátoros hőkezelő rendszerekről — lektorált áttekintés (Journal of Thermal Analysis and Calorimetry). Támogatja a fent tárgyalt csomagszintű egyenletességi célt (egy gyakori 5 °C alatti cellák közötti cél) és a közölt üzemi hőmérsékleti felső határokat; az adatokat a lítium-ion csomagok hűtésére vonatkozó tervezési célértékekként, nem pedig univerzális határértékekként adták meg.
- Paraméterhatás-számítás PCM-alapú lítium-ion akkumulátor hőmérséklet-kezelő rendszerhez — lektorált tanulmány (Turkish Journal of Chemistry). Alátámasztja a lítium-ion cellákra vonatkozóan gyakran idézett üzemi hőmérsékleti sávot és a környezeti hőmérséklet hatását a csomag hőmérséklet-különbségére; a feltételek a vizsgált cellakémiára és a csomagra vonatkoznak.
Kapcsolódó cikkek
- Hogyan működnek a folyékony hideglemezek? – bemutatja, hogyan juttatja a folyékony hűtőlemez a hőt a modulból a hűtőfolyadékba, hasznos háttérinformációkat nyújtva az itt leírt hőútvonalhoz.
- Folyadék-folyadék hűtő technológia az akkumulátor hőkezeléséhez — elmagyarázza a hideg lemez által összegyűjtött hőt elvezető áramlási hurkot a szélesebb rendszert méretező olvasóknak.
- A merülő folyadékhűtés magyarázata: A Comprehensive Guide for Engineers – a hideg lemezek kontakthűtéses alternatíváját ismerteti, mérnökök számára, akik összehasonlítják az érintkezésmentes és a bemerítéses megközelítéseket.
