
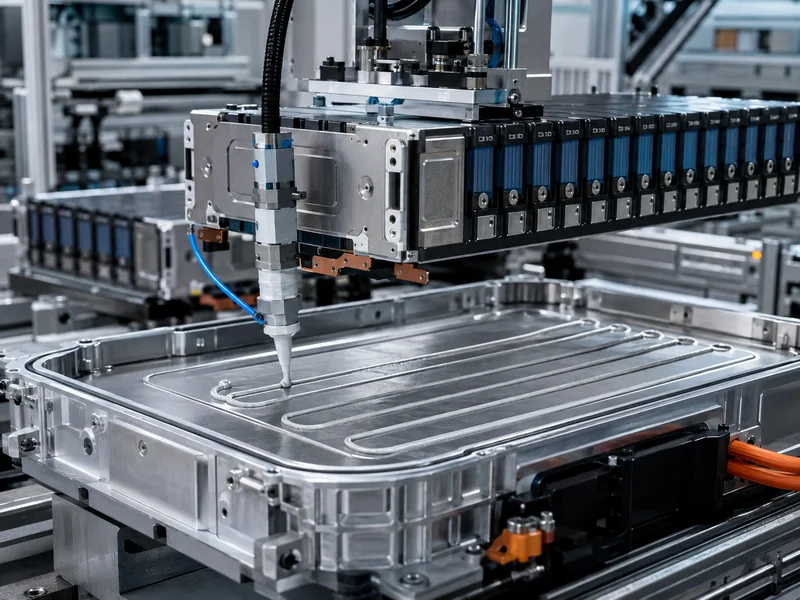
L'assemblaggio di moduli e pacchi batteria è un processo di costruzione meccanica, non chimica, e considerarlo come tale cambia il modo in cui gli ingegneri pianificano la linea di produzione. Le celle arrivano già pronte; il valore aggiunto su una linea di moduli e pacchi deriva da come queste celle vengono raggruppate, collegate, mantenute sotto compressione, integrate in un percorso di raffreddamento e verificate. Questo articolo descrive la sequenza che va dalle celle selezionate al pacco finito. Presta particolare attenzione a una fase che la maggior parte delle panoramiche di processo tralascia: dove i materiali di interfaccia termica e la piastra di raffreddamento entrano effettivamente in gioco e quali variabili di assemblaggio determinano le prestazioni di quel percorso termico. L'obiettivo è quello di creare un modello mentale funzionale del lavoro a livello di modulo rispetto a quello a livello di pacco, non il layout di una singola linea di produzione.
Cella, modulo e pacco batteria: cosa comprende effettivamente l'assemblaggio
L'assemblaggio di moduli e pacchi batteria si compone di due fasi meccaniche distinte: il raggruppamento delle celle in moduli e la successiva integrazione di questi ultimi in un pacco. Separare queste fasi sulla carta previene la maggior parte degli errori di progettazione. Una cella è l'unità elettrochimica che immagazzina energia; un modulo raggruppa le celle in un'unità funzionale e strutturalmente vincolata; un pacco batteria integra uno o più moduli con un involucro, un sistema di raffreddamento e un sistema di gestione della batteria (BMS) nell'unità che viene spedita al veicolo o all'armadio di stoccaggio. Il lavoro di assemblaggio di moduli e pacchi consiste nell'assemblaggio meccanico, mentre la cella stessa è il risultato di un processo chimico separato, che non viene trattato in questa sede.
Il confine è importante perché calore, forza e connessioni elettriche vengono gestiti in modo diverso a ogni livello. A livello di modulo, gli ingegneri controllano la disposizione cella-cella, la compressione e l'isolamento. A livello di pacco, controllano come i moduli si posizionano contro una struttura di raffreddamento e come l'intero assemblaggio viene sigillato e monitorato. I lettori che desiderano che la linea di demarcazione sia tracciata in modo chiaro possono consultare il documento. differenza tra modulo batteria e pacco batteria prima di mappare il proprio processo. Tutto ciò che segue in questo articolo presuppone che queste due fasi siano pianificate come operazioni connesse ma separate.
Il formato delle celle impone dei vincoli prima ancora che venga progettata la prima stazione. Le celle cilindriche, prismatiche e a sacchetto si impilano, tollerano la compressione e presentano le loro superfici di trasferimento del calore in modo diverso, quindi una linea costruita attorno a un formato raramente si trasferisce senza problemi a un altro. La conseguenza pratica è che i dispositivi di impilamento, i carichi delle piastre terminali e la posizione dell'interfaccia termica derivano tutti dal formati di celle cilindriche, prismatiche e a sacchetto Sono stati scelti per il programma, non il contrario.
Il processo di assemblaggio del modulo batteria, passo dopo passo.
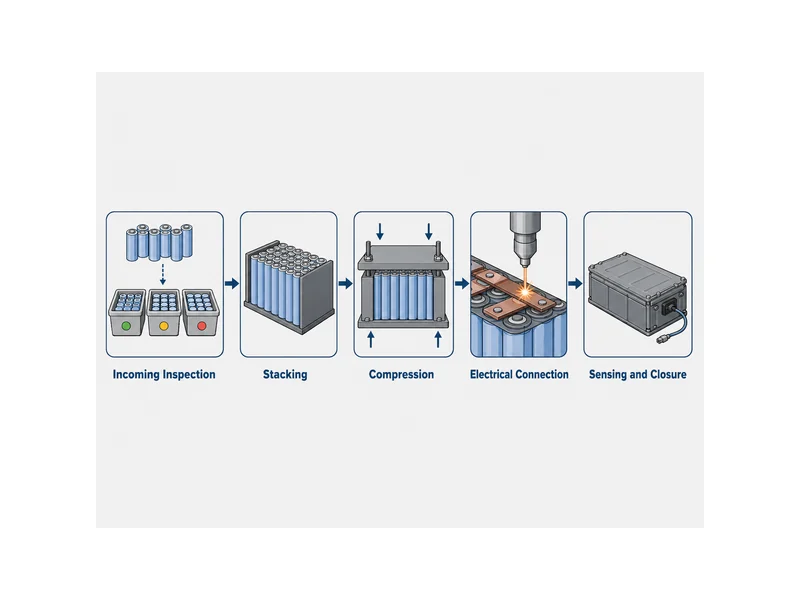
Ogni stazione su una linea di moduli aggiunge un vincolo da cui dipende la stazione successiva, quindi l'ordine di costruzione non è arbitrario. I passaggi seguenti riflettono il flusso comune riscontrato su tutte le linee di moduli, generalizzato anziché legato a una singola configurazione:
- Controllo e selezione in entrata: le celle vengono controllate per tensione e resistenza interna, quindi raggruppate in modo che un modulo venga assemblato con celle aventi caratteristiche corrispondenti.
- Impilamento: le celle sono disposte secondo lo schema previsto in serie e in parallelo, con strati isolanti e di barriera termica posizionati tra o attorno alle celle a seconda delle esigenze del progetto.
- Compressione e piastre terminali: la pila viene tenuta tra piastre terminali e portata a una forza di serraggio prefissata, quindi fissata con cinghie, tiranti o un telaio in modo che le celle rimangano sotto pressione controllata per tutta la loro durata di vita.
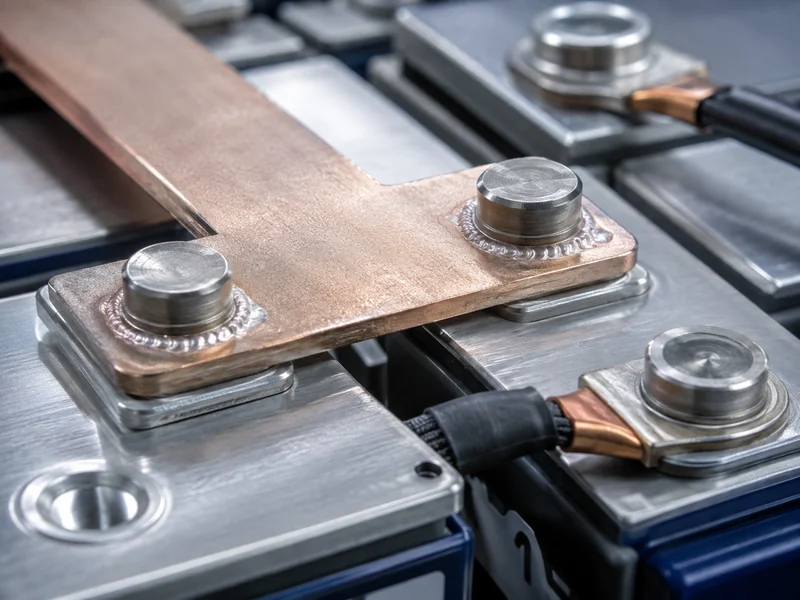
- Collegamento elettrico: i terminali cellulari sono collegati tramite una sbarra collettiva o un cablaggio, in genere con saldatura laser nei punti di giunzione tra sbarra e terminale.
- Rilevamento e chiusura: il rilevamento di tensione e temperatura è collegato alla scheda di controllo del modulo, e il modulo viene chiuso nel suo involucro.
La linea verifica la polarità e l'orientamento prima di qualsiasi saldatura, perché una cella invertita rilevata dopo l'unione è costosa da rilavorare. I sistemi di visione e gli strumenti di rilevamento gestiscono questo controllo sulle linee automatizzate. La forza di serraggio viene monitorata in tempo reale durante la compressione in modo che lo stack raggiunga la pressione progettata senza superamenti. Questi sono i punti di controllo che distinguono un modulo che manterrà la tolleranza da uno che si discosta, e vale la pena di integrarli in fase di progettazione piuttosto che aggiungerli dopo la comparsa dei primi guasti. Per i team che formalizzano cosa verificare una volta che le celle diventano un modulo, test del modulo batteria descrive i cambiamenti che avvengono a quel livello.
La compressione non è una formalità; è una variabile di progettazione con conseguenze sulla durata di vita utile. Le celle cambiano leggermente dimensione durante la carica, la scarica e l'invecchiamento, quindi la piastra terminale e il sistema di fissaggio devono adattarsi a questo movimento mantenendo le superfici di interfaccia piatte e a contatto. Una compressione insufficiente provoca l'allentamento del pacco batterie; una compressione eccessiva ostacola la normale respirazione delle celle. Il carico target deriva dalla scheda tecnica delle celle e dalla progettazione meccanica e deve essere considerato un valore specificato, non dedotto da una configurazione simile.
Assemblaggio del pacco batteria: integrazione dei moduli in un pacco batteria completo
Le decisioni a livello di sistema convergono nell'assemblaggio del pacco batteria, dove i moduli finiti si uniscono alla struttura, al sistema di raffreddamento e all'elettronica che costituiscono una batteria utilizzabile. Diversi moduli vengono posizionati e fissati all'interno dell'involucro del pacco. I collegamenti ad alta tensione tra i moduli vengono realizzati e serrati o saldati secondo le specifiche. Il BMS, il sistema di raffreddamento e i componenti di sicurezza vengono quindi installati e collegati. Il pacco viene sigillato e sottoposto a un controllo di tenuta, poiché un pacco batteria per trazione o accumulo deve impedire l'ingresso di umidità e contaminanti per anni. Mentre la fase di modulo gestisce il comportamento cella-cella, la fase di pacco gestisce il comportamento modulo-sistema, incluso il modo in cui il calore viene dissipato dall'assemblaggio.
La struttura di raffreddamento è un elemento a livello di pacco e la sua interfaccia con i moduli viene definita durante questa fase. Nella maggior parte delle architetture i moduli si trovano sopra o a contatto con una piastra fredda e il liquido che circola attraverso tale piastra trasporta il calore lontano dalle celle. L'efficacia di questo processo dipende meno dalla piastra stessa e più dalla qualità del contatto tra ciascun modulo e la piastra, motivo per cui l'interfaccia termica viene trattata come un problema di progettazione e di processo a sé stante. I team che dimensionano tale sistema in base a carichi termici reali e obiettivi di uniformità della temperatura possono lavorare da gestione termica del pacco batterie in quanto stabiliscono i requisiti a livello di pacchetto.
L'allineamento e la sequenza di connessione comportano rischi concreti a livello di pacco batteria. I moduli devono essere posizionati correttamente in modo che i giunti ad alta tensione siano allineati e l'interfaccia termica raggiunga il contatto completo. Un modulo posizionato troppo in alto su un angolo lascia uno spazio che il materiale di interfaccia deve riempire, e una giunzione realizzata in condizioni di disallineamento sollecita eccessivamente la connessione. Sequenziare correttamente il posizionamento, la connessione elettrica e l'applicazione dell'interfaccia, verificando ogni fase prima di aggiungere la successiva, evita che questi difetti si presentino nel pacco batteria finito.
Dove si inseriscono i materiali di interfaccia termica e le piastre di raffreddamento nella sequenza di assemblaggio
Se il posizionamento dell'interfaccia termica viene considerato un aspetto secondario, la piastra di raffreddamento non riceverà mai il calore per cui è stata dimensionata. Il materiale entra in gioco nel punto di contatto tra le celle o i moduli che generano calore e la piastra di raffreddamento, applicato come fase di assemblaggio specifica. Riempie gli spazi microscopici e meccanici tra la base del modulo o la cella e la superficie di raffreddamento, consentendo al calore di propagarsi per conduzione anziché essere bloccato dall'aria intrappolata. In pratica, il materiale viene applicato alla piastra o al modulo, i componenti vengono assemblati e l'insieme viene compresso in modo che il materiale bagni entrambe le superfici e raggiunga lo spessore previsto. Questo rappresenta il collegamento fisico nel percorso tra la cella e il refrigerante, e le variabili di assemblaggio che lo circondano determinano le prestazioni della piastra di raffreddamento.
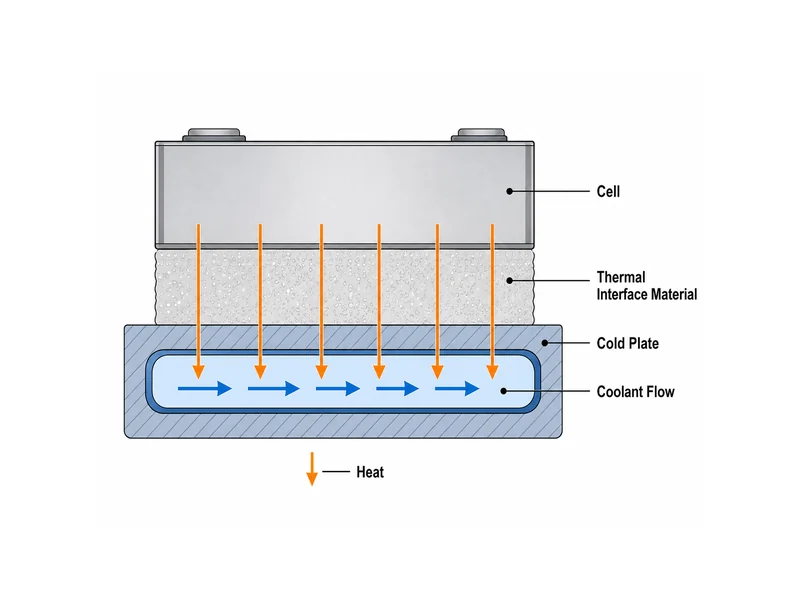
La scelta del materiale dipende dallo spazio vuoto, dalle sollecitazioni di assemblaggio e dalla necessità che il giunto sopporti un carico o si separi per la manutenzione. Un riempitivo per spazi vuoti conformabile è adatto a spazi vuoti variabili o più ampi e a giunti destinati alla manutenzione; un adesivo termoconduttivo è adatto a giunti incollati che contribuiscono anche alla struttura, come l'incollaggio cella-piastra o cella-pacchetto. Le variabili di selezione che contano sono lo spazio vuoto e la planarità, le sollecitazioni che l'assemblaggio esercita sul materiale durante la compressione e nel corso della vita utile, e il comportamento di polimerizzazione del materiale se viene incollato. Un materiale scelto senza avere a disposizione questi dati tende ad essere o troppo rigido per riempire lo spazio reale o troppo debole per mantenere il contatto previsto. Gli ingegneri che valutano questi compromessi tra formati di celle e tipi di giunto possono iniziare da materiali di interfaccia termica per batterie e adattare il set di proprietà al giunto, non a un valore di conduttività generico.
Il metodo di applicazione appartiene al piano di processo, non solo alle specifiche del materiale. I riempitivi e gli adesivi erogati vengono in genere applicati roboticamente lungo un percorso definito in modo che volume e copertura si ripetano da un'unità all'altra. Un'interfaccia che risulta carente in una regione o sovra-applicata in un'altra modifica sia il contatto termico sia la forza necessaria per chiudere l'assemblaggio. L'interfaccia, la compressione che ne determina lo spessore e l'allineamento che decide lo spazio che deve riempire sono un problema interconnesso; risolverli insieme è ciò che rende efficace la piastra fredda. Questo è il punto in cui un set abbinato di componenti di raffreddamento e materiali di interfaccia, pianificato in base alle specifiche moduli batteria e la geometria del pacchetto, si guadagna il suo posto nella costruzione invece di essere selezionata isolatamente.
Punti di controllo per connessione, incollaggio e collaudo durante l'assemblaggio
Ogni scelta di connessione e collegamento implica uno scambio di proprietà con un'altra, quindi nominare la variabile alla base di ciascuna scelta impedisce di prendere decisioni basate sull'abitudine. Le barre collettrici sono adatte a layout di moduli più rigidi e con correnti più elevate e si prestano alla saldatura laser; i cablaggi sono adatti a sensori a bassa corrente e a layout che richiedono flessibilità. Dal punto di vista meccanico, l'incollaggio può sostituire o ridurre i fissaggi meccanici, ridurre il peso ed eliminare la componentistica, ma introduce tempi di polimerizzazione e fasi di preparazione della superficie nella linea di produzione; il fissaggio meccanico mantiene i giunti riparabili a scapito di componenti e massa. Corrente, manutenibilità e smontaggio a fine vita sono i fattori che guidano questa scelta, che dovrebbe essere presa in fase di progettazione, non in fase di produzione.
I test vengono eseguiti in entrambe le fasi anziché essere effettuati solo alla fine, perché individuare un guasto è più economico nella stazione che lo ha generato. La selezione della resistenza e della tensione in ingresso controlla le celle prima che vengano assemblate in un modulo; i controlli di polarità e di orientamento visivo ne confermano la corretta installazione prima della saldatura; l'ispezione post-saldatura verifica la qualità della giunzione prima della chiusura del modulo; e il pacco batterie finito viene sottoposto a controllo di tenuta e verifica funzionale prima della spedizione. La tracciabilità tramite un sistema di gestione della produzione (MES) collega ogni misurazione a un'unità specifica, consentendo di risalire, in caso di problemi sul campo, alla stazione e al parametro che li hanno generati. Saltare uno qualsiasi di questi punti di controllo non elimina il guasto, ma ne sposta semplicemente la scoperta in una fase successiva del processo, con costi maggiori.
Come i progetti "Cell-to-Pack" cambiano la sequenza di assemblaggio
Le architetture "cell-to-pack" eliminano il livello dei moduli. Questa modifica sposta la posizione dell'interfaccia e della compressione, ma non le elimina del tutto. In una tradizionale architettura "modulo-ponte-pacco", le celle vengono vincolate e raffreddate a livello di modulo, quindi i moduli vengono interfacciati alla struttura di raffreddamento del pacco, in modo che il percorso termico attraversi due interfacce. Nelle architetture "cell-to-pack", le celle sono integrate direttamente nella struttura del pacco, il che può ridurre lo strato di interfacce in modo che un singolo strato si trovi direttamente tra le celle e la piastra di raffreddamento. Un minor numero di componenti e una sola interfaccia possono migliorare l'ingombro e il trasferimento di calore, ma la compressione, l'allineamento e il controllo dell'interfaccia che prima erano forniti da un modulo ora devono essere gestiti a livello del pacco.
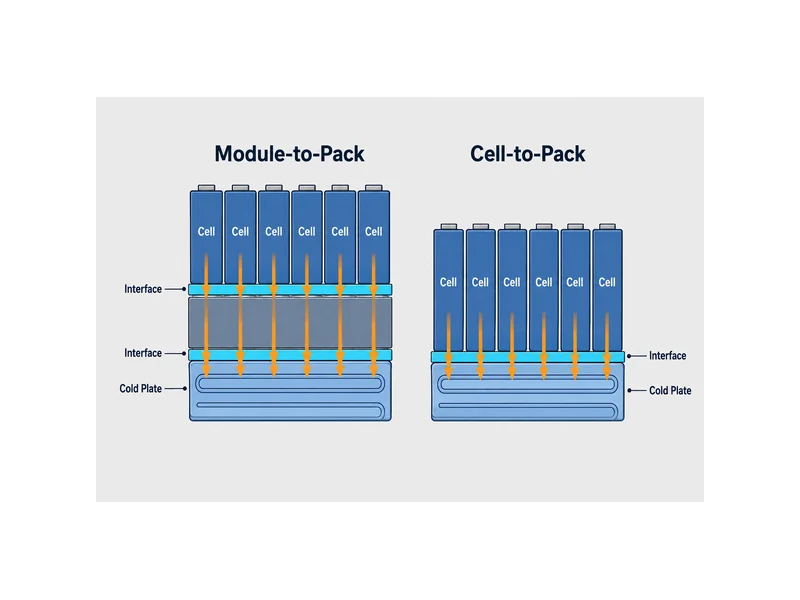
In pratica, la disciplina di assemblaggio si sposta, non scompare. Le stesse variabili che regolavano un modulo (celle abbinate, serraggio controllato, interfaccia piana e completamente bagnata, connessioni verificate) continuano a determinare le prestazioni, ma ora vengono imposte durante l'integrazione del pacco, dove i componenti sono più grandi e più difficili da rilavorare. I team che valutano il processo cella-pacco dovrebbero pianificare l'applicazione dell'interfaccia e il controllo della compressione sulla linea di confezionamento fin dall'inizio, perché il livello che prima si occupava di questo lavoro non è più presente per gestirlo.
Conclusione
L'assemblaggio del modulo e del pacco batteria si articola in due fasi meccaniche interconnesse, e una di queste ha un'importanza maggiore di quanto la sua mole possa suggerire: l'interfaccia termica. L'assemblaggio del modulo si basa sulla selezione delle celle, sulla compressione controllata e sulla verifica delle connessioni; l'assemblaggio del pacco, invece, si basa sull'allineamento, sulla tenuta e sulla precisione dell'accoppiamento tra i moduli e la struttura di raffreddamento. Il punto cruciale di questa sequenza, che determina silenziosamente se un pacco mantiene la temperatura, è il contatto tra le celle o i moduli e la piastra di raffreddamento. Tale contatto è influenzato da fattori quali la distanza tra le superfici, la planarità, le sollecitazioni di assemblaggio e il materiale scelto per la sua realizzazione. Pianificando il materiale di interfaccia e la piastra di raffreddamento in base al formato effettivo delle celle e alla geometria del pacco, verificando la distanza tra le superfici e la superficie di contatto come punto di controllo finale, si ottiene una base solida per il resto del progetto di raffreddamento. Quando i componenti di raffreddamento e i materiali di interfaccia vengono scelti in base alla specifica configurazione, anziché selezionati isolatamente, si riduce notevolmente il tempo impiegato dalla linea di assemblaggio per risolvere problemi termici preesistenti.
FAQ
Dove va posizionato il materiale di interfaccia termica tra il modulo e la piastra di raffreddamento durante l'assemblaggio del pacco batteria?
Il materiale di interfaccia si applica al punto di contatto fisico tra la base del modulo (o le celle) e la piastra di raffreddamento, e viene erogato in una fase specifica dell'assemblaggio del pacco. Il materiale viene distribuito sulla piastra o sul modulo, le parti vengono avvicinate e la giunzione viene compressa in modo che il materiale riempia lo spazio e bagni entrambe le superfici fino allo spessore previsto. È proprio questo contatto umido che permette al calore di condurre nella piastra anziché disperdersi in un'intercapedine d'aria.
Per incollare le cellule alle piastre, ho bisogno di un riempitivo per le fessure o di un adesivo termoconduttivo?
La scelta dipende dalla necessità che il giunto supporti una struttura e dalla sua funzionalità. Un riempitivo per fessure è adatto a giunti funzionali e a fessure di dimensioni variabili o maggiori, dove si desidera la conduzione senza incollaggio; un adesivo termoconduttivo è invece indicato per giunti che contribuiscono anche alla resistenza strutturale, come ad esempio l'incollaggio tra cella e piastra o tra cella e pacco batterie. La decisione deve essere presa in base alle dimensioni della fessura, alle sollecitazioni di assemblaggio e alle esigenze di polimerizzazione e funzionalità, non solo in base alla conduttività.
Qual è la differenza tra le fasi di assemblaggio dei moduli e di assemblaggio del pacco?
L'assemblaggio dei moduli consiste nel assemblare le celle in un'unità compressa, connessa e funzionante; l'assemblaggio del pacco integra questi moduli con l'involucro, il sistema di raffreddamento e il BMS in un pacco completo. Il lavoro sui moduli gestisce la disposizione delle celle, la compressione e l'isolamento, mentre il lavoro sul pacco gestisce l'allineamento dei moduli, la connessione ad alta tensione, il contatto di raffreddamento, la sigillatura e i test a livello di sistema.
In quale fase di assemblaggio viene integrata la piastra di raffreddamento nel pacco batterie?
La piastra di raffreddamento viene integrata durante l'assemblaggio del pacco, quando i moduli vengono posizionati e fissati all'interno dell'involucro. La sua interfaccia con i moduli viene definita in quella fase tramite il materiale di interfaccia termica e la compressione che stabilisce il contatto, in modo che l'integrazione della piastra e l'applicazione dell'interfaccia siano pianificate insieme, non come operazioni separate.
In che modo la distanza tra cella e pacco influenza il punto in cui viene applicato il TIM?
Il processo "cell-to-pack" elimina il livello dei moduli, riducendo l'interfaccia a un singolo strato applicato direttamente tra le celle e la piastra di raffreddamento sulla linea di confezionamento. L'interfaccia deve comunque essere applicata, compressa e verificata; questo controllo si sposta semplicemente dalla fase dei moduli all'integrazione del pacco, dove i componenti sono più grandi e più difficili da rilavorare.
Per approfondire
- RWTH Aachen PEM — Processo di assemblaggio del modulo e del pacco batteria — Riferimento della cattedra di ricerca universitaria sulla sequenza di assemblaggio dei moduli e dei pacchi; supporta il confine tra processo a moduli e processo a pacchi utilizzato in tutto questo articolo.
- IDTechEx — Riduzione ed eliminazione dei materiali di interfaccia termica nelle batterie dei veicoli elettrici — Articolo di ricerca e analisi sui progetti cell-to-pack e sulla riduzione della TIM; supporta la sezione su come il cell-to-pack modifica il punto in cui viene applicata l'interfaccia.
Articoli correlati
- Materiali a cambiamento di fase per l'accumulo di energia termica — per i lettori che confrontano il metodo della piastra fredda a liquido con gli approcci a cambiamento di fase per l'immagazzinamento e il trasferimento del calore delle batterie.
- Cos'è il potting in elettronica? — spiega i composti di incapsulamento che proteggono la confezione assemblata da urti, vibrazioni e umidità, accanto alla fase di sigillatura durante l'assemblaggio della confezione.
- Qual è lo scopo della piastra di raffreddamento? — descrive in dettaglio come una piastra di raffreddamento preleva calore dai moduli montati, il componente che l'interfaccia termica deve alimentare durante l'integrazione del pacco.
- Batterie per veicoli elettrici vs batterie per sistemi di accumulo di energia: differenze chiave e gestione termica — confronta le differenze di progettazione e strategia di raffreddamento tra i pacchi batteria per veicoli elettrici (EV) e quelli per sistemi di accumulo di energia (ESS), risultando utile quando la stessa linea di assemblaggio serve entrambi.
- Che cos'è una cella energetica? Definizione, progettazione e gestione termica nell'ingegneria delle batterie. — definisce le celle di tipo energetico e il significato della loro struttura per la selezione del materiale di interfaccia in un programma di pacchi batteria.
