
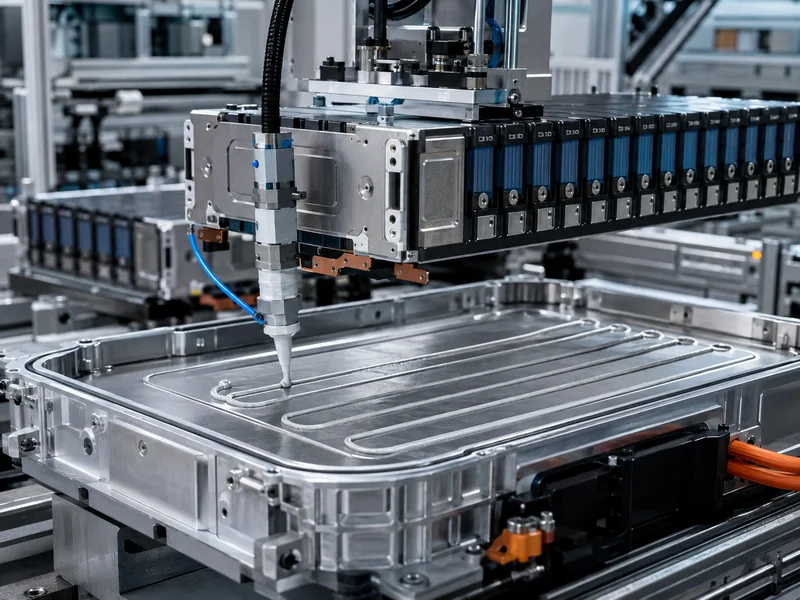
Die Montage von Batteriemodulen und -packs ist ein rein mechanischer, kein chemischer Prozess. Diese Herangehensweise beeinflusst die Linienplanung der Ingenieure. Die Zellen werden bereits fertig angeliefert; der Mehrwert einer Modul- und Packlinie entsteht durch die Art und Weise, wie diese Zellen gruppiert, verbunden, unter Druck gesetzt, in einen Kühlkreislauf eingebunden und verifiziert werden. Dieser Artikel beschreibt den gesamten Prozess von den sortierten Zellen bis zum fertigen Pack. Besonderes Augenmerk liegt dabei auf einem Schritt, der in den meisten Prozessübersichten vernachlässigt wird: dem Einbringen der Wärmeleitmaterialien und der Kühlplatte in den Fertigungsprozess und den Montageparametern, die die Funktion des Kühlkreislaufs bestimmen. Ziel ist ein anschauliches Verständnis der Unterschiede zwischen Modul- und Pack-Montage, nicht das Layout einer einzelnen Produktionslinie eines Herstellers.
Batteriezelle, Modul und Pack: Was die Montage tatsächlich umfasst
Die Modul- und Packmontage besteht aus zwei unterschiedlichen mechanischen Schritten: dem Zusammenfassen von Zellen zu Modulen und dem anschließenden Zusammenfügen dieser Module zu einem Pack. Die Trennung dieser Schritte auf dem Papier beugt den meisten Planungsfehlern vor. Eine Zelle ist die elektrochemische Einheit, die Energie speichert; ein Modul fasst Zellen zu einer funktionsfähigen, strukturell begrenzten Einheit zusammen; ein Pack integriert ein oder mehrere Module mit einem Gehäuse, einem Kühlsystem und einem Batteriemanagementsystem (BMS) zu der Einheit, die zum Fahrzeug oder in den Lagerschrank geliefert wird. Die Modul- und Packmontage ist die mechanische Montage, während die Zelle selbst das Ergebnis eines separaten chemischen Prozesses ist, der hier nicht weiter behandelt wird.
Die Abgrenzung ist wichtig, da Wärme, Kräfte und elektrische Verbindungen auf jeder Ebene unterschiedlich gehandhabt werden. Auf Modulebene steuern Ingenieure die Anordnung der Zellen, die Kompression und die Isolierung. Auf Packebene kontrollieren sie, wie die Module an einer Kühlstruktur anliegen und wie die gesamte Baugruppe abgedichtet und überwacht wird. Leser, die eine klare Definition wünschen, können dies in der folgenden Publikation nachlesen: Unterschied zwischen Batteriemodul und Akkupack bevor sie ihren eigenen Prozess abbilden. Alles Nachfolgende in diesem Artikel geht davon aus, dass diese beiden Phasen als miteinander verbundene, aber getrennte Vorgänge geplant sind.
Das Zellenformat schränkt die Anforderungen bereits vor der Planung der ersten Station ein. Zylindrische, prismatische und Pouch-Zellen lassen sich stapeln, vertragen Kompression und weisen unterschiedliche Wärmeübertragungsflächen auf. Daher lässt sich eine auf einem Format basierende Fertigungslinie selten problemlos auf ein anderes Format übertragen. Die praktische Konsequenz ist, dass Stapelvorrichtungen, Endplattenbelastungen und die Position der thermischen Schnittstelle sich alle aus dem Zellformat ergeben. zylindrische, prismatische und Pouch-Zellformate Für das Programm ausgewählt, nicht umgekehrt.
Der Montageprozess des Batteriemoduls, Schritt für Schritt
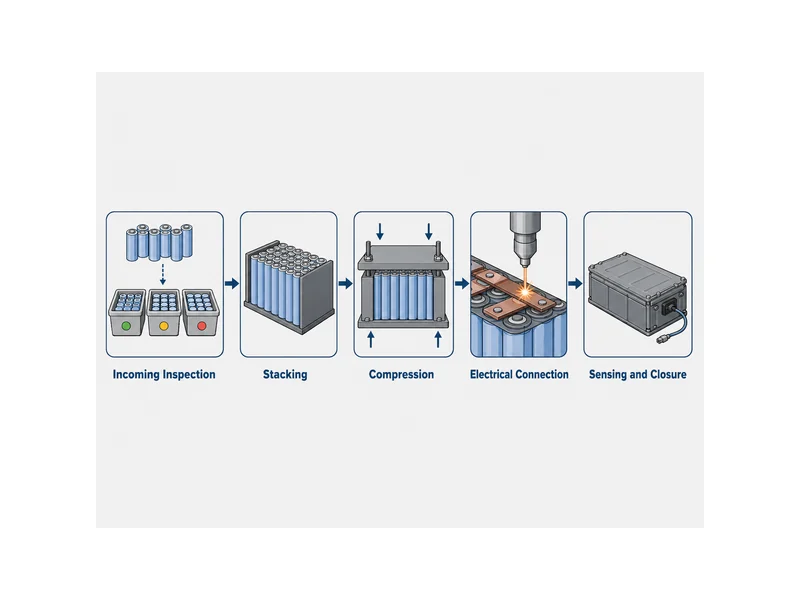
Jede Station einer Modullinie fügt eine Bedingung hinzu, von der die nächste Station abhängt, sodass die Fertigungsreihenfolge nicht willkürlich ist. Die folgenden Schritte spiegeln den üblichen Ablauf entlang der Modullinien wider, verallgemeinert und nicht an eine bestimmte Konfiguration gebunden:
- Wareneingangsprüfung und Sortierung: Die Zellen werden auf Spannung und Innenwiderstand geprüft und anschließend gruppiert, sodass aus Zellen mit übereinstimmenden Eigenschaften ein Modul gebildet wird.
- Stapelung: Die Zellen werden in dem entworfenen Reihen- und Parallelmuster angeordnet, wobei je nach Design zwischen oder um die Zellen Isolier- und Wärmedämmschichten platziert werden.
- Kompression und Endplatten: Der Stapel wird zwischen Endplatten gehalten und auf eine Zielklemmkraft gebracht, dann mit Gurten, Zugstangen oder einem Rahmen fixiert, damit die Zellen während der gesamten Lebensdauer unter kontrolliertem Druck bleiben.
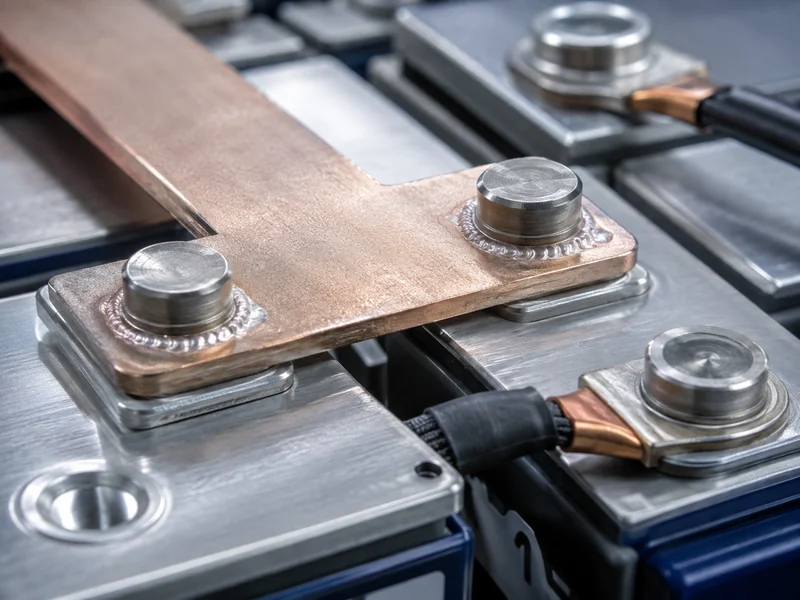
- Elektrischer Anschluss: Die Zellenanschlüsse werden mit einer Sammelschiene oder einem Kabelbaum verbunden, typischerweise durch Laserschweißen an den Verbindungen zwischen Sammelschiene und Anschluss.
- Erfassung und Schließung: Die Spannungs- und Temperaturerfassung ist mit der Modulsteuerplatine verbunden, und das Modul wird in sein Gehäuse eingeschlossen.
Die Linie überprüft Polarität und Ausrichtung vor jedem Schweißvorgang, da eine nach dem Zusammenfügen festgestellte, falsch herum eingebaute Zelle teure Nachbearbeitungen verursacht. Bildverarbeitungssysteme und Detektionswerkzeuge übernehmen diese Prüfung in automatisierten Linien. Die Klemmkraft wird während der Kompression in Echtzeit überwacht, sodass der Stapel den vorgesehenen Druck ohne Überschwingen erreicht. Diese Kontrollpunkte entscheiden darüber, ob ein Modul die Toleranzen einhält oder Abweichungen aufweist. Es lohnt sich, sie von Anfang an in die Konstruktion einzuplanen, anstatt sie erst nach dem Auftreten erster Fehler nachträglich einzubauen. Für Teams, die festlegen, welche Prüfungen durchgeführt werden müssen, sobald Zellen zu einem Modul zusammengefügt sind, Batteriemodulprüfung beschreibt, was sich auf dieser Ebene ändert.
Die Kompression ist keine bloße Formalität, sondern eine Konstruktionsvariable mit Auswirkungen auf die Lebensdauer. Zellen verändern ihre Abmessungen beim Laden, Entladen und mit zunehmendem Alter geringfügig. Daher müssen Endplatten und Befestigungssysteme diese Bewegungen ausgleichen und gleichzeitig die Kontaktflächen plan und in Kontakt halten. Ist die Kompression zu gering, lockert sich der Stapel; ist sie zu hoch, behindert die Konstruktion die natürliche Zellatmung. Die Zielbelastung ergibt sich aus dem Datenblatt der Zelle und der mechanischen Konstruktion und sollte als Sollwert betrachtet werden, nicht als Ableitung von einer ähnlichen Konstruktion.
Montage des Akkupacks: Zusammenfügen der Module zu einem fertigen Akkupack
Systemweite Entscheidungen fließen in die Montage des Akkupacks ein, wo die fertigen Module auf die Struktur, die Kühlung und die Elektronik treffen, die eine einsatzfähige Batterie ergeben. Mehrere Module werden im Gehäuse des Akkupacks platziert und befestigt. Hochspannungsverbindungen zwischen den Modulen werden hergestellt und gemäß Spezifikation mit dem vorgeschriebenen Drehmoment angezogen oder verschweißt. Anschließend werden das Batteriemanagementsystem (BMS), das Kühlsystem und die Sicherheitskomponenten installiert und angeschlossen. Das Akkupack wird abgedichtet und auf Dichtheit geprüft, da ein Akkupack für Traktions- oder Speicherzwecke über Jahre hinweg vor Feuchtigkeit und Verunreinigungen geschützt sein muss. Während die Modulphase das Verhalten der einzelnen Zellen steuert, regelt die Akkupackphase das Verhalten des gesamten Systems, einschließlich der Wärmeabfuhr.
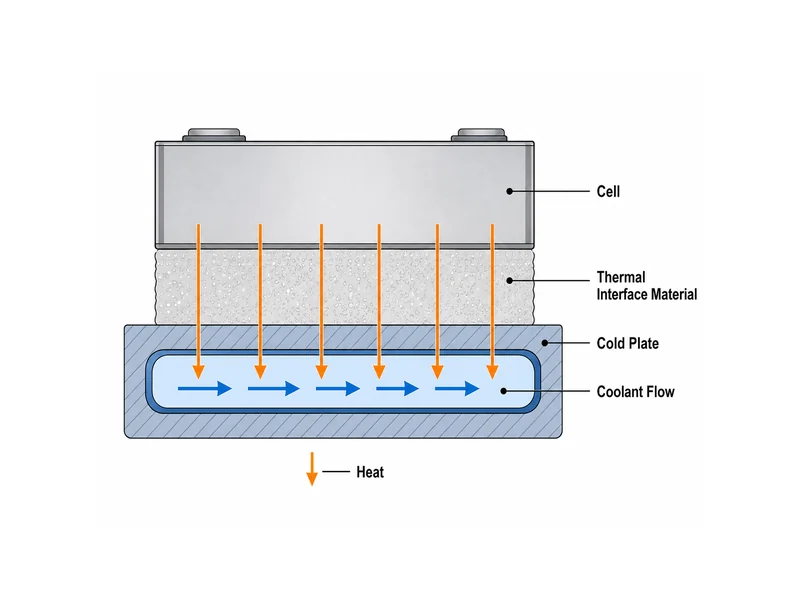
Die Kühlstruktur ist ein Element auf Packebene, und ihre Schnittstelle zu den Modulen wird in dieser Phase definiert. In den meisten Architekturen sitzen die Module auf oder an einer Kühlplatte, und eine durch diese Platte zirkulierende Flüssigkeit transportiert die Wärme von den Zellen ab. Die Effektivität hängt weniger von der Platte selbst ab, sondern vielmehr von der Qualität des Kontakts zwischen jedem Modul und der Platte. Daher wird die thermische Schnittstelle als eigenständiges Konstruktions- und Prozessproblem behandelt. Teams, die das System anhand realer Wärmelasten und Temperaturhomogenitätsziele dimensionieren, können von folgenden Punkten ausgehen: Wärmemanagement von Akkupacks da sie Anforderungen auf Packungsebene festlegen.
Die korrekte Ausrichtung und Verbindungsreihenfolge birgt ein erhebliches Risiko auf Packebene. Die Module müssen präzise sitzen, damit die Hochspannungsanschlüsse fluchten und die thermische Schnittstelle vollen Kontakt herstellt. Sitzt ein Modul an einer Ecke zu hoch, entsteht eine Lücke, die vom Schnittstellenmaterial gefüllt werden muss. Eine fehlerhafte Verbindung belastet die Schnittstelle zusätzlich. Durch die sorgfältige Abfolge von Platzierung, elektrischer Verbindung und Schnittstellenapplikation – wobei jeder Schritt vor dem Hinzufügen des nächsten überprüft wird – lassen sich diese Fehler im fertigen Pack vermeiden.
Wo Wärmeleitmaterialien und Kühlplatten in der Montagereihenfolge ihren Platz finden
Wird die Platzierung der Wärmeleitschnittstelle vernachlässigt, erreicht die Kühlplatte nicht die Wärme, für deren Abfuhr sie ausgelegt ist. Das Material wird als gezielter Montageschritt an der Kontaktstelle zwischen den wärmeerzeugenden Zellen oder Modulen und der Kühlplatte aufgebracht. Es füllt die mikroskopischen und mechanischen Spalten zwischen Modulbasis oder Zelle und Kühlfläche, sodass die Wärme durch Wärmeleitung abgeführt werden kann, anstatt durch eingeschlossene Luft blockiert zu werden. In der Praxis wird das Material auf die Platte oder das Modul aufgetragen, die Teile werden zusammengefügt und die Baugruppe verpresst, sodass das Material beide Oberflächen benetzt und die vorgesehene Dicke erreicht. Dies ist die physikalische Verbindung im Wärmeleitpfad zwischen Zelle und Kühlmittel, und die damit verbundenen Montageparameter entscheiden über die Leistungsfähigkeit der Kühlplatte.
Die Materialwahl hängt vom Spaltmaß, der Belastung der Verbindung und davon ab, ob die Verbindung Lasten tragen oder im Betrieb getrennt werden muss. Ein anpassungsfähiger Spaltfüller eignet sich für variable oder größere Spalte und Verbindungen, die betriebsfähig sein sollen; ein wärmeleitender Klebstoff eignet sich für Klebeverbindungen, die auch zur Struktur beitragen, wie z. B. Zell-Platten- oder Zell-Pack-Verbindungen. Die entscheidenden Auswahlkriterien sind Spaltmaß und Ebenheit, die Belastung des Materials durch die Baugruppe während der Kompression und über die gesamte Lebensdauer sowie das Aushärtungsverhalten des Materials bei einer Verklebung. Ein Material, das ohne Kenntnis dieser Werte ausgewählt wird, ist in der Regel entweder zu steif, um den tatsächlichen Spalt zu füllen, oder zu schwach, um den gewünschten Kontakt herzustellen. Ingenieure, die diese Kompromisse für verschiedene Zellformate und Verbindungstypen abwägen, können von folgenden Punkten ausgehen: Thermische Schnittstellenmaterialien für Batterien und die Eigenschaft an die Verbindung anpassen, nicht an einen generischen Leitfähigkeitswert.
Die Applikationsmethode gehört in den Prozessplan, nicht nur in die Materialspezifikation. Spaltfüller und Klebstoffe werden typischerweise robotisch entlang eines definierten Pfades aufgetragen, sodass Volumen und Abdeckung bei jeder Einheit gleich bleiben. Eine in einem Bereich unterbesetzte oder in einem anderen überbesetzte Grenzfläche verändert sowohl den thermischen Kontakt als auch die zum Schließen der Baugruppe benötigte Kraft. Die Grenzfläche, die Kompression, die ihre Dicke bestimmt, und die Ausrichtung, die den zu füllenden Spalt festlegt, bilden ein zusammenhängendes Problem; die gemeinsame Lösung dieser Probleme macht die Kühlplatte effektiv. Hier kommt ein aufeinander abgestimmtes Set aus Kühlkomponenten und Grenzflächenmaterialien zum Tragen, das auf die spezifischen Anforderungen abgestimmt ist. Batteriemodule und die Geometrie des Pakets verdient sich ihren Platz im Build, anstatt isoliert ausgewählt zu werden.
Verbindungs-, Bindungs- und Testkontrollpunkte während der gesamten Montage
Jede Verbindungs- und Verbindungsart bringt einen Kompromiss zwischen verschiedenen Eigenschaften mit sich. Daher ist es wichtig, die jeweilige Variable zu benennen, um Gewohnheitsentscheidungen zu vermeiden. Stromschienen eignen sich für höhere Ströme und stabilere Modulaufbauten und sind gut für das Laserschweißen geeignet; Kabelbäume hingegen eignen sich für Sensoren mit niedrigeren Strömen und flexible Layouts. Im mechanischen Bereich kann Kleben mechanische Befestigungselemente ersetzen oder reduzieren, Gewicht einsparen und Hardware überflüssig machen. Allerdings erfordert es Aushärtezeiten und Oberflächenvorbereitungsschritte. Mechanische Befestigungen gewährleisten die Wartungsfreundlichkeit der Verbindungen, gehen aber mit einem höheren Teile- und Gewichtsaufwand einher. Stromstärke, Wartungsfreundlichkeit und die Demontage am Ende der Lebensdauer bestimmen die Wahl, die daher in die Konstruktion und nicht in die Fertigung gehört.
Die Prüfung erfolgt in beiden Phasen, anstatt bis zum Ende zu warten, da ein Fehler am kostengünstigsten an der Station erkannt wird, an der er entstanden ist. Eingangswiderstands- und Spannungsprüfungen sichten die Zellen, bevor sie zu einem Modul zusammengefügt werden; Polaritäts- und Sichtprüfungen bestätigen die Ausrichtung vor dem Schweißen; die Nachprüfung der Schweißnahtqualität bestätigt die Qualität vor dem Verschließen des Moduls; und das fertige Modul wird auf Dichtheit und Funktion geprüft, bevor es versendet wird. Die Rückverfolgbarkeit durch ein Fertigungsmanagementsystem verknüpft jede Messung mit einer bestimmten Einheit. Dadurch lässt sich eine spätere Frage aus dem Feld auf die Station und den Parameter zurückführen, die den Fehler verursacht haben. Das Auslassen eines dieser Kontrollpunkte beseitigt den Fehler nicht; es verschiebt die Fehlersuche lediglich zu einem teureren Zeitpunkt in der nachgelagerten Produktionskette.
Wie Zell-zu-Pack-Designs die Montageabfolge verändern
Cell-to-Pack-Designs verzichten auf die Modulebene. Dadurch verlagert sich die Position der Schnittstellen und der Kompression; sie werden jedoch nicht vollständig eliminiert. Bei der herkömmlichen Modul-dann-Pack-Bauweise werden die Zellen auf Modulebene fixiert und gekühlt. Anschließend werden die Module mit der Pack-Kühlstruktur verbunden, sodass der Wärmepfad zwei Schnittstellen durchquert. Bei Cell-to-Pack werden die Zellen direkt in die Packstruktur integriert. Dies reduziert die Anzahl der Schnittstellen, sodass nur noch eine Schicht direkt zwischen den Zellen und der Kühlplatte liegt. Weniger Bauteile und eine einzige Schnittstelle verbessern die Gehäusegröße und die Wärmeübertragung. Die Kompression, Ausrichtung und Schnittstellensteuerung, die zuvor von einem Modul übernommen wurden, müssen nun jedoch auf Packebene realisiert werden.
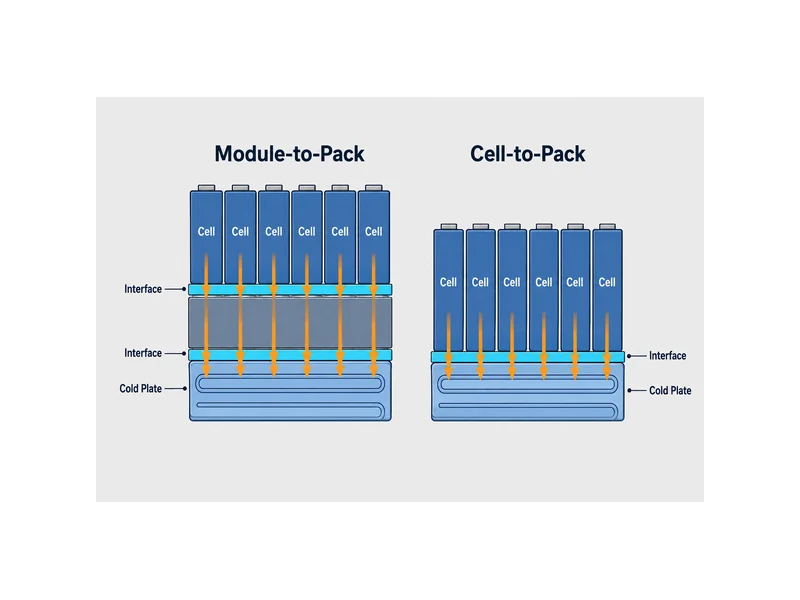
Die praktische Folge ist, dass sich die Montagedisziplin verlagert; sie verschwindet nicht. Dieselben Variablen, die ein Modul bestimmten (passende Zellen, kontrollierte Klemmung, eine ebene und vollständig benetzte Oberfläche, geprüfte Verbindungen), bestimmen weiterhin die Leistung, werden aber nun bei der Packintegration angewendet, wo die Teile größer und schwieriger nachzubearbeiten sind. Teams, die die Integration von der Zelle in die Verpackung bewerten, sollten die Oberflächenapplikation und die Kompressionskontrolle von Anfang an in der Packlinie planen, da die Ebene, die diese Arbeit bisher übernommen hat, nicht mehr zur Verfügung steht.
Schlussfolgerung
Die Montage von Batteriemodulen und -packs lässt sich in zwei miteinander verbundene mechanische Schritte unterteilen. Ein Schritt innerhalb dieser Schritte ist dabei wichtiger als sein Umfang vermuten lässt: die thermische Schnittstelle. Die Modulmontage wird durch Zellsortierung, kontrollierte Kompression und geprüfte Verbindungen optimiert; die Packmontage durch Ausrichtung, Abdichtung und die saubere Verbindung der Module mit der Kühlstruktur. Der entscheidende Punkt in diesem Prozess, der die Temperaturstabilität eines Packs gewährleistet, ist der Kontakt zwischen den Zellen bzw. Modulen und der Kühlplatte. Dieser Kontakt wird maßgeblich durch Spaltbreite, Ebenheit, Montagespannungen und das gewählte Überbrückungsmaterial bestimmt. Die Auswahl des Schnittstellenmaterials und der Kühlplatte muss auf das tatsächliche Zellformat und die Packgeometrie abgestimmt sein. Spaltbreite und benetzter Kontakt sollten als wichtige Kontrollpunkte dienen, damit die restliche Kühlkonstruktion optimal ausgelegt ist. Werden die Kühlkomponenten und Schnittstellenmaterialien auf die jeweilige Konstruktion abgestimmt, anstatt isoliert ausgewählt zu werden, reduziert sich der Zeitaufwand für die Behebung von thermischen Problemen, die bereits in der vorgelagerten Produktionsphase berücksichtigt wurden, erheblich.
FAQ
Wo genau wird das Wärmeleitmaterial während der Montage des Moduls zwischen Modul und Kühlplatte platziert?
Das Kontaktmaterial wird an der Kontaktstelle zwischen Modulbasis (bzw. Zellen) und Kühlplatte aufgebracht und als definierter Montageschritt verarbeitet. Das Material wird auf die Platte oder das Modul aufgetragen, die Teile werden zusammengeführt und die Verbindung verpresst, sodass das Material den Spalt ausfüllt und beide Oberflächen bis zur vorgesehenen Dicke benetzt. Dieser benetzte Kontakt ermöglicht die Wärmeleitung in die Platte und verhindert, dass sich die Wärme in einem Luftspalt staut.
Benötige ich einen Spaltfüller oder einen wärmeleitenden Klebstoff für die Zell-Platten-Verbindung?
Die Wahl des Klebstoffs hängt davon ab, ob die Verbindung tragend und funktionsfähig sein muss. Ein Spaltfüller eignet sich für funktionsfähige Verbindungen und variable oder größere Spalte, bei denen Wärmeleitung ohne Verklebung gewünscht ist. Ein wärmeleitender Klebstoff eignet sich für Verbindungen, die zusätzlich zur strukturellen Festigkeit beitragen, wie z. B. Zell-Platten- oder Zell-Pack-Verbindungen. Entscheiden Sie anhand des Spalts, der Belastung der Montage sowie der Anforderungen an Aushärtung und Funktionstauglichkeit, nicht allein anhand der Wärmeleitfähigkeit.
Worin besteht der Unterschied zwischen der Modulmontage und der Montage des Bausatzes?
Die Modulmontage fügt Zellen zu einer komprimierten, verbundenen und wartungsfähigen Einheit zusammen; die Packmontage integriert diese Module mit dem Gehäuse, dem Kühlsystem und dem Batteriemanagementsystem (BMS) zu einem fertigen Pack. Die Modulbearbeitung umfasst die Anordnung der Zellen untereinander, die Komprimierung und die Isolierung, während die Packbearbeitung die Modulausrichtung, den Hochspannungsanschluss, den Kühlkontakt, die Abdichtung und die Systemprüfung umfasst.
In welchem Montageschritt wird die Kühlplatte in den Akku integriert?
Die Kühlplatte wird während der Modulmontage integriert, wenn die Module im Gehäuse platziert und befestigt werden. Ihre Schnittstelle zu den Modulen wird in diesem Stadium durch das Wärmeleitmaterial und die Kontaktierung definiert, sodass Plattenintegration und Schnittstellenapplikation gemeinsam und nicht als separate Arbeitsgänge geplant werden.
Wie verändert sich die Zell-zu-Pack-Relation bei Anwendung von TIM?
Durch die Zell-zu-Pack-Methode entfällt die Modulebene, sodass die Schnittstelle auf eine einzige Schicht reduziert werden kann, die direkt zwischen den Zellen und der Kühlplatte in der Packlinie aufgebracht wird. Die Schnittstelle muss weiterhin aufgebracht, komprimiert und geprüft werden; diese Kontrolle verlagert sich lediglich von der Modulphase zur Packintegration, wo die Teile größer und schwieriger nachzubearbeiten sind.
Weiterführende Literatur
- RWTH Aachen PEM – Montageprozess für Batteriemodule und -packs — Referenz des Lehrstuhls für universitäre Forschung zur Modul- und Packungsmontagesequenz; unterstützt die in diesem Artikel verwendete Abgrenzung zwischen Modul- und Packungsprozess.
- IDTechEx – Reduzierung und Eliminierung von Wärmeleitmaterialien in EV-Batterien — Forschungsartikel eines Analysten über Zell-zu-Pack-Designs und TIM-Reduzierung; unterstützt den Abschnitt darüber, wie sich Zell-zu-Pack-Änderungen dort auswirken, wo die Schnittstelle angewendet wird.
Verwandte Artikel
- Phasenwechselmaterialien für die thermische Energiespeicherung — für Leser, die den Ansatz der Flüssigkeitskühlplatte mit Phasenwechselverfahren zur Speicherung und zum Transport von Batteriewärme vergleichen.
- Was ist Vergießen in der Elektronik? — erklärt die Verkapselungsmaterialien, die ein zusammengebautes Gehäuse vor Stößen, Vibrationen und Feuchtigkeit schützen, und zwar im Anschluss an den Versiegelungsschritt bei der Gehäusemontage.
- Was ist der Zweck der Kühlplatte? — beschreibt detailliert, wie eine Kühlplatte Wärme von den montierten Modulen aufnimmt, also von der Komponente, die die thermische Schnittstelle während der Packintegration versorgen muss.
- EV-Batterie vs. ESS-Batterie: Wichtigste Unterschiede und Wärmemanagement — vergleicht die Unterschiede in Design und Kühlstrategie von EV- und ESS-Akkus; dies ist nützlich, wenn beide auf derselben Montagelinie gefertigt werden.
- Was ist eine Energiezelle? Definition, Design und Wärmemanagement von Batterien. — definiert Energiezellen und was deren Struktur für die Auswahl von Grenzflächenmaterialien in einem Packprogramm bedeutet.
