
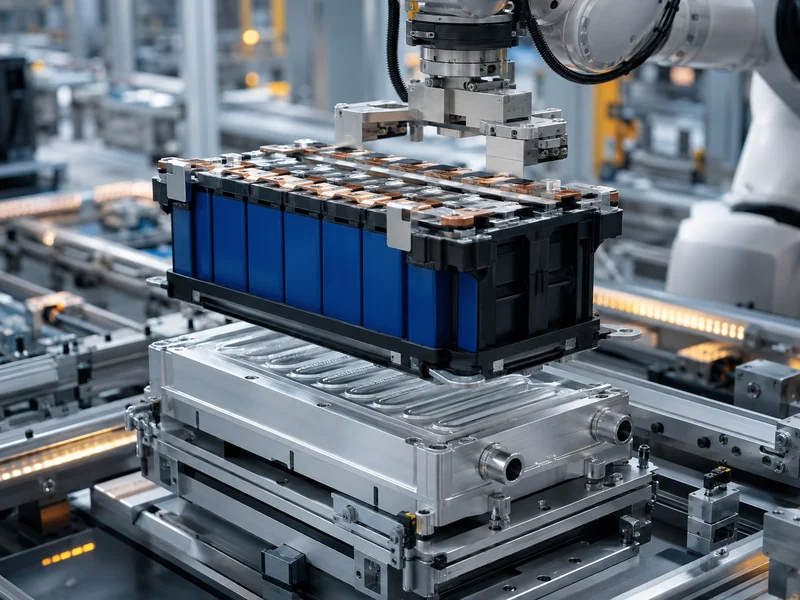
Die Montage von Batteriemodulen umfasst die mechanischen, elektrischen und thermischen Arbeiten, die nötig sind, um aus aufeinander abgestimmten Zellen ein funktionsfähiges Modul zu formen. Im Gegensatz zur Zellproduktion wird dabei fast keine zusätzliche Chemie benötigt. Die Zellen werden bereits vorgefertigt angeliefert; die Modulfertigungslinie sortiert sie, fixiert sie in einer Vorrichtung, verbindet sie und integriert den Wärmepfad sowie die Überwachungseinrichtungen, auf die das Batteriepack angewiesen ist. Der Schritt, der von den meisten Ingenieuren unterschätzt wird, ist die thermische Integration: Die Schnittstellenmaterialien, der Kontakt der Kühlplatte und die elektrische Isolation, die den Wärmepfad zwischen Zelle und Kühlmittel bestimmen, werden während der Montage aufgebracht und nicht nachträglich angeschraubt. Dieser Artikel beschreibt den Montageablauf Schritt für Schritt, zeigt dann, wo das Wärmemanagement ins Spiel kommt, wie das Zellformat den Ansatz beeinflusst und welche Anforderungen ein fertiges Modul erfüllen muss, bevor es in das Batteriepack integriert wird. Für Teams, die standardisierte oder kundenspezifische Batteriemodule, In dieser Sequenz wird die Kühlleistung entweder konstruktionsbedingt erzielt oder geht verloren.
Was die Montage des Batteriemoduls beinhaltet
Zwischen Zelle und Akkumulator befindet sich das Modul: eine Gruppe aufeinander abgestimmter Zellen, die elektrisch verbunden, mechanisch fixiert und so weit instrumentiert sind, dass sie als eine wartungsfähige Einheit überwacht werden können. Die Zellen liefern die Energie, das Modul ermöglicht ihre Handhabung und Verbindbarkeit, und der Akkumulator kombiniert die Module mit Steuerungen auf Akkumulatorebene, Kühlkreisläufen und dem Gehäuse. Wenn diese Unterscheidung für Ihre Konstruktionsentscheidungen relevant ist, sollten Sie Folgendes festlegen: Unterschied zwischen Batteriemodul und Akkupack Bevor Sie Modulgrenzen festlegen. Diese Entscheidung legt fest, welche Funktionen Sie auf Modulebene erstellen und welche Sie dem Paket überlassen.
Die Modulmontage unterscheidet sich von der Zellfertigung dadurch, dass es sich um einen rein mechanischen Prozess handelt: Die elektrochemischen Eigenschaften der Zelle sind bereits abgeschlossen; es bleiben lediglich das Verbinden, Fixieren, Isolieren, Kühlen und Verdrahten. Diese Strukturierung sorgt für realistische Erwartungen: Eine Modulfertigungslinie kontrolliert die Qualität der Verbindungen, den mechanischen Halt, die Isolation und den thermischen Kontakt, nicht aber die Zellkapazität oder die Zellchemie, die in der vorgelagerten Produktionslinie festgelegt werden. Die Grenze zwischen Modul und Pack ist eine Designentscheidung, keine feste Regel, und ihre frühzeitige Festlegung prägt die zukünftige Entwicklung. Batteriemodul-Design und alles, was das Fließband zu liefern hat.
Montageablauf des Batteriemoduls, Schritt für Schritt
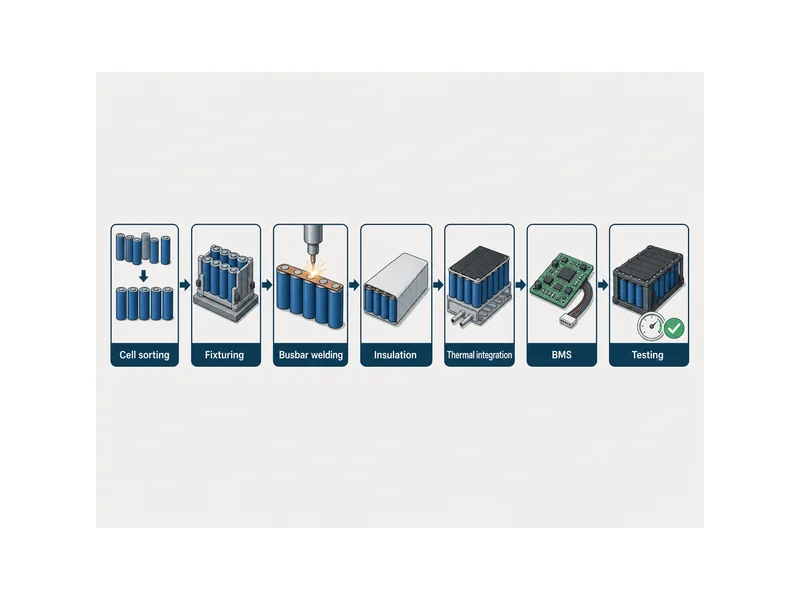
Betrachten Sie den Montageablauf als eine wiederholbare Kette von Schritten, von denen jeder den nächsten bedingt, und nicht als einen einzelnen Vorgang. Die folgende Reihenfolge spiegelt die Struktur der meisten Modullinien wider, von den eingehenden Zellen bis zum validierten Modul:
- Zellsortierung und -abgleich. Die Zellen werden anhand messbarer Parameter, üblicherweise Leerlaufspannung, Innenwiderstand und Kapazität, gruppiert, sodass ein Modul aus Zellen mit ähnlichem Verhalten besteht. Nicht übereinstimmende Zellen zwingen die schwächste Zelle, die nutzbare Grenze der Gruppe festzulegen. Dieser Schritt schützt somit sowohl die Leistung als auch die Lebensdauer.
- Positionierung und Fixierung. Die Zellen werden in Träger oder Halterungen eingesetzt, die Abstand und Ausrichtung festlegen, und anschließend so fixiert, dass die Gruppe Vibrationen und Wärmeausdehnung im Betrieb standhält. Zylindrische, prismatische und Beutelzellen benötigen jeweils unterschiedliche Träger und Kompressionsvorrichtungen.
- Stromschienenschweißen. Zellenanschlüsse werden mit Stromschienen verbunden, um Reihen- und Parallelschaltungen herzustellen. Laserschweißen, Ultraschallschweißen und Stromschienenverkleben sind gängige Verfahren; welches Verfahren am besten geeignet ist, hängt vom Anschlussmaterial, der Dicke und der Zugänglichkeit ab, und es gibt kein Verfahren, das in allen Fällen optimal ist.
- Isolierung und Schutz. Isolierfolien, Barrieren und Beschichtungen werden aufgebracht, um Kurzschlüsse zwischen den Zellen sowie zwischen stromführenden Teilen und der Struktur zu verhindern. Hier werden auch Barrieren angebracht, die die Wärmeausbreitung zwischen den Zellen verlangsamen.
- Thermische Schnittstelle und Kühlungsintegration. Wärmeleitmaterialien, Spaltfüller und Kühlplattenkontakte werden so angebracht, dass die Wärme einen definierten Weg aus den Zellen hat. Dieser Schritt wird im nächsten Abschnitt detailliert beschrieben, da hier die Kühlleistung bestimmt wird.
- BMS-Integration. Die Slave-Platine des Batteriemanagementsystems sowie die Temperatur- und Spannungssensoren sind installiert, sodass das Modul überwacht und ausbalanciert werden kann. Die Messpunkte müssen die Zellen erreichen, über die sie berichten. Dies lässt sich heutzutage einfacher integrieren als nachträglich einbauen.
- Modulprüfung. Das fertige Modul wird vor dem Zusammenbau zu einem Paket elektrisch und mechanisch geprüft; dies wird im Abschnitt „Validierung“ weiter unten beschrieben.
Zwei Faktoren machen diese Abfolge besonders fehleranfällig. Die Verbindungen sind dauerhaft, daher bedeutet ein später entdeckter Schweiß- oder Isolationsfehler in der Regel, dass ein ganzes Modul statt nur eines einzelnen Teils verschrottet oder nachbearbeitet werden muss. Zudem setzt jede Phase voraus, dass die Toleranz der vorherigen eingehalten wurde: Eine nur minimal falsch positionierte Zelle verändert den Schweißspalt, und eine unebene Oberfläche beeinträchtigt die Füllleistung des Wärmeleitmaterials.
Wo das Wärmemanagement in die Modulmontage einfließt
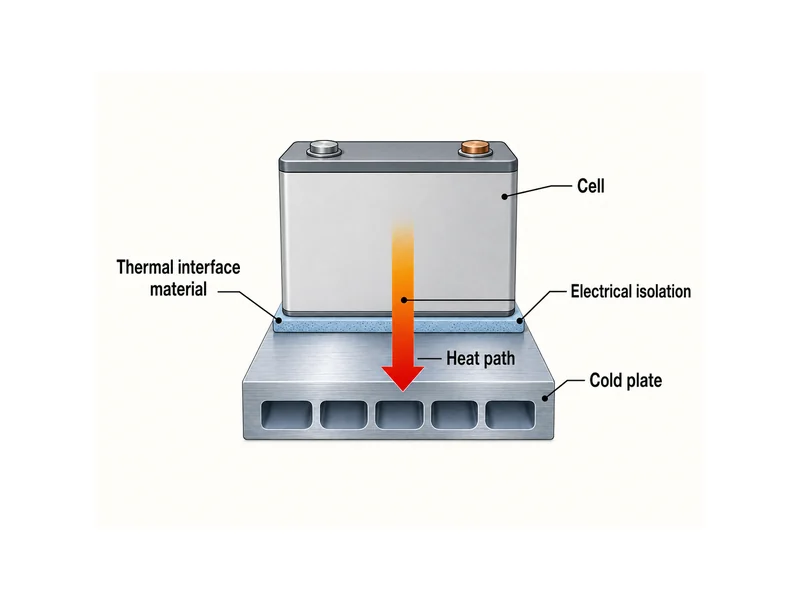
Der Wärmepfad zwischen Zelle und Kühlmittel lässt sich nicht erst im Packstadium nachträglich anbringen – dies zu verstehen, ist das A und O. Die Schnittstelle zwischen den Zellen und der Kühlfläche, das Füllmaterial dieser Schnittstelle und die elektrische Isolation werden bereits während der Modulmontage festgelegt. Sobald die Zellen verschweißt und fixiert sind, ist der Wärmepfad weitgehend vorgegeben, und es gibt keine Möglichkeit mehr, einen mangelhaften Wärmekontakt nachträglich zu korrigieren.
Die zentrale Anforderung an dieser Schnittstelle erscheint auf den ersten Blick widersprüchlich: Die Verbindung zwischen den Zellen und der Kühlplatte muss gleichzeitig elektrisch isoliert und thermisch verbunden sein. Ein blanker Metall-auf-Metall-Kontakt würde einen Kurzschluss verursachen; ein dicker Luftspalt würde thermisch isolieren. Material der thermischen Schnittstelle Dies wird gelöst, indem der Spalt mit einem nachgiebigen, elektrisch nichtleitenden Medium gefüllt wird, das dennoch Wärme leitet. So kann die Zelle Wärme an die Platte abgeben, ohne dass ein direkter Wärmepfad besteht. Dies zu realisieren, ist eine Frage der Materialauswahl und Passgenauigkeit und nicht allein der Kühlleistung.
Welches Schnittstellenmaterial geeignet ist, hängt von einigen Montageparametern stärker ab als von der Leitfähigkeit. Spaltgröße und Oberflächenebenheit bestimmen die benötigte Materialmenge und die Benetzung beider Seiten. Montagespannung und die durch die Konstruktion bedingte Kompression entscheiden über die Eignung eines festeren Pads oder eines anpassungsfähigen Spaltfüllers. Aushärtung und -dauer beeinflussen die Produktionszeit und die Tragfähigkeit der Verbindung. Anwendungen von Wärmeleitpads Die Anpassung an die eigenen Spalt-, Ebenheits- und Druckbedingungen ist zuverlässiger als die Anpassung allein auf Basis der Leitfähigkeit, da ein hochleitfähiges Material, das sich nicht an die reale Oberfläche anpasst, dort Luft hinterlässt, wo es am wichtigsten ist.
Im Schritt der thermischen Integration entfalten die Kühlplatten und Wärmeleitmaterialien von Trumonytechs ihre Funktion im Modul: Die Platte bildet die Kühlfläche, und das Wärmeleitmaterial schließt den Spalt zwischen Zelle und Platte, sodass die Wärme abgeführt werden kann. Die Abstimmung des Wärmeleitmaterials auf Platte und Zelloberfläche ist eine Montageentscheidung und lässt sich leichter treffen, wenn die Kühlkomponenten und das Wärmeleitmaterial als Set ausgewählt und nicht separat beschafft werden.
Wie das Zellenformat den Montageprozess verändert
Das Zellenformat sollte vor der Linienkonstruktion festgelegt werden, da es nahezu alle nachfolgenden Montageentscheidungen beeinflusst und spätere Anpassungen mit hohen Kosten verbunden sind. Zylindrische, prismatische und Pouch-Zellen weisen unterschiedliche Anschlussanordnungen, zu kühlende Oberflächen und Anforderungen an die Fixierung auf und erfordern jeweils unterschiedliche Anforderungen an Schweißen, Vorrichtungen und thermischen Kontakt. Eine detailliertere Unterteilung nach Geometrie wird in [Referenz einfügen] behandelt. EV-Batteriemodultypen; Im Mittelpunkt stehen hier die Folgen auf Montageebene.
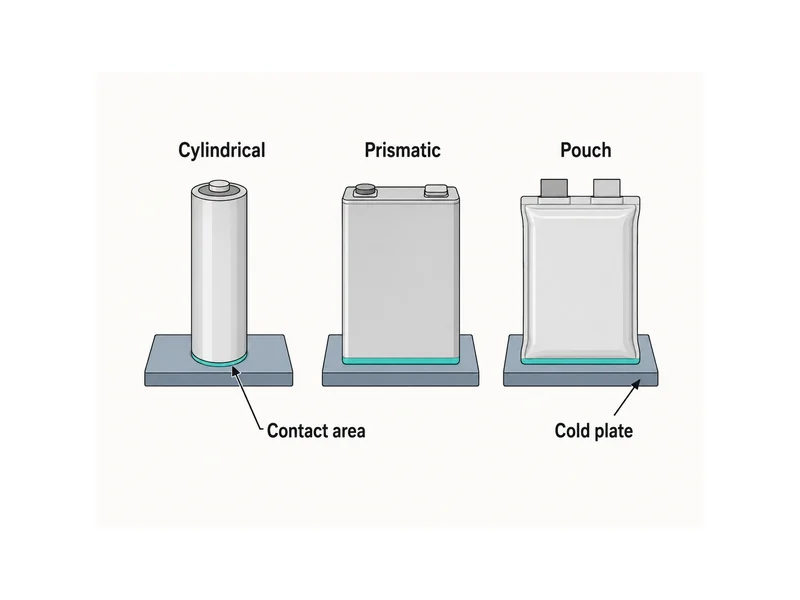
Die Kühlfläche eines Zellformats ist oft der entscheidende Faktor für die thermische Integration. Prismatische und Pouch-Zellen bieten relativ große, ebene Flächen, die mit guter Kontaktfläche an einer Kühlplatte oder einem Spaltfüller anliegen können. Zylindrische Zellen hingegen kontaktieren über gekrümmte Oberflächen oder ihre Böden, was die Form und Position des Kontaktmaterials beeinflusst. Auch der Kontaktdruck ist wichtig: Zu geringer Druck führt zu Lufteinschlüssen, zu hoher Druck belastet Zellen und Verbindungen. Der optimale Druckbereich ist zellen- und materialabhängig, da es keine allgemeingültige Kennzahl gibt. Das Zellformat beeinflusst auch die Retention: Pouch-Zellen benötigen oft Kompression zur Kontrolle des Aufquellens, während prismatische und zylindrische Zellen mit Hartschalenstruktur unterschiedlich reagieren.
Validierung eines fertigen Moduls
Bevor ein Modul in ein Gehäuse eingebaut werden darf, muss es seine elektrische, mechanische und thermische Integrität nachweisen, da sich Fehler in dieser Phase deutlich kostengünstiger erkennen lassen als nach der Integration. Die Prüfungen umfassen typischerweise elektrische Prüfungen wie Spannung, Widerstand und Isolation, mechanische Prüfungen auf Halt und Haltbarkeit sowie Umweltprüfungen unter Temperatur- und Vibrationsbedingungen. Besonderes Augenmerk gilt der Schweißnahtdurchgängigkeit und dem Isolationswiderstand, da beides während der Montage festgelegt wird und nach dem Verschließen des Moduls schwer zu überprüfen ist.
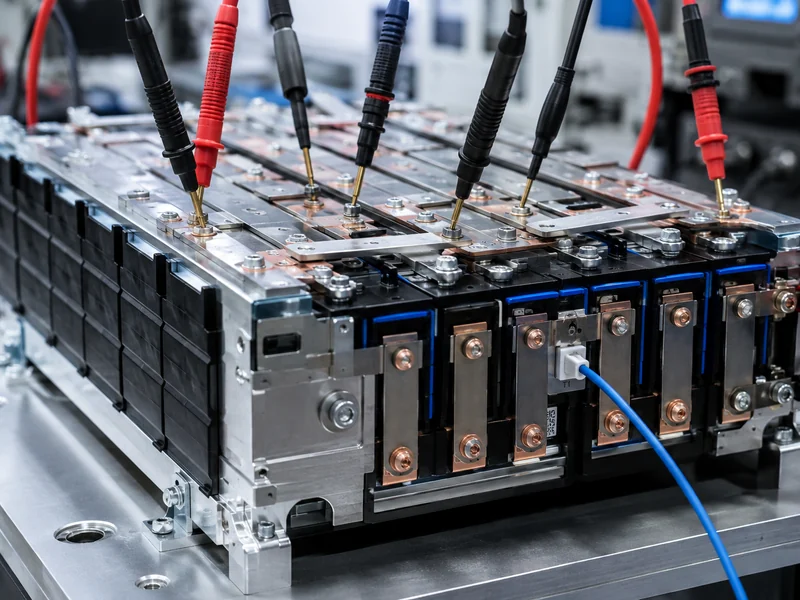
Was sich auf Modulebene im Vergleich zur Zellen- oder Paketebene ändert, ist der sinnvolle Rahmen für die Planung dieser Prüfungen, und Batteriemodulprüfung Dieser Vorgang wird detailliert beschrieben. Modultests bestätigen, dass die in dieser spezifischen Baugruppe integrierten Verbindungen, die Isolation und der thermische Kontakt tatsächlich funktionieren. Dies können die vorgelagerten Zellentests nicht nachweisen, und die nachgelagerten Packtests setzen voraus, dass die Verbindungen bereits einwandfrei sind. Das Bestehen der Modultests ersetzt nicht die Validierung auf Packebene; es beseitigt jedoch die baugruppenbedingten Fehler, die sonst erst spät auftreten würden, wenn ein ganzes Pack auf dem Spiel steht.
Schlussfolgerung
Das Wichtigste bei der Montage von Batteriemodulen ist, dass es sich um einen durchgehenden mechanisch-elektrisch-thermischen Aufbau handelt. Die Wärmeleitschicht wird während der Montage festgelegt und kann nicht nachträglich hinzugefügt werden. Die Zellsortierung schützt die Zellgruppe, Schweißen und Fixieren sorgen für Langlebigkeit, und das Grenzflächenmaterial sowie der Kontakt der Kühlplatte bestimmen den Wärmeweg, solange das Modul geöffnet und korrigierbar ist. Der häufigste Fehler liegt genau in diesem Timing: Teams betrachten die Kühlung als eine nachträgliche Ergänzung auf Packebene und stellen dann fest, dass die Zell-Kühlmittel-Grenzfläche bereits in einem verschweißten Modul festgefroren ist.
Damit ein fertiges Modul wie geplant kühlt, muss die Schnittstelle zwischen Zellen und Kühlfläche an den tatsächlichen Spalt, die Ebenheit und die Kompression der Baugruppe angepasst sein – nicht an eine isolierte Leitfähigkeitsspezifikation. Diese Variable sollte zuerst festgelegt werden. Trumonytechs geht von diesem Wärmepfad aus und passt Kühlplatten und Wärmeleitmaterialien an das Modul an, anstatt sie isoliert auszuwählen. Dies ist der praktikable Weg, den geplanten Wärmekontakt während der gesamten Montage und im Betrieb aufrechtzuerhalten.
FAQ
Welche Schritte sind beim Zusammenbau eines Batteriemoduls erforderlich?
Die Montage von Batteriemodulen umfasst die Zellsortierung und -zuordnung, die Positionierung und Befestigung, das Schweißen der Stromschienen, die Isolierung, die Integration der Wärmeleitpaste und der Kühlung sowie die Installation des Batteriemanagementsystems (BMS) und die Prüfung auf Modulebene. Jeder Schritt beeinflusst den nächsten, und da die Verbindungen dauerhaft sind, erfordern Defekte in der Regel die Nachbearbeitung des gesamten Moduls und nicht nur eines einzelnen Bauteils.
Zu welchem Zeitpunkt im Montageprozess wird das Wärmemanagement integriert?
Das Wärmemanagement wird während der Modulmontage integriert, und zwar an dem Punkt, an dem das Grenzflächenmaterial, der Spaltfüller und der Kontakt der Kühlplatte zwischen den Zellen und der Kühlfläche hergestellt werden. Sobald die Zellen verschweißt und fixiert sind, ist der Wärmepfad weitgehend festgelegt. Daher wird die thermische Schnittstelle bereits bei der Montage berücksichtigt und kann im Pack-Stadium nicht nachträglich eingebaut werden.
Warum wird ein Wärmeleitmaterial anstelle eines direkten Zell-Platten-Kontakts verwendet?
Ein Wärmeleitmaterial wird verwendet, da die Zellen elektrisch von der Kühlplatte isoliert sein müssen, gleichzeitig aber Wärme an diese abgeben sollen, was bei direktem Metallkontakt nicht möglich ist. Es füllt den Spalt mit einem nachgiebigen, nichtleitenden Medium, das Wärme leitet und so sowohl einen Kurzschluss als auch einen isolierenden Luftspalt verhindert. Ob eine Aushärtung erforderlich ist, hängt vom jeweiligen Material und davon ab, ob die Verbindung auch belastet wird.
Welches Schweißverfahren wird für Stromschienenverbindungen verwendet?
Laserschweißen, Ultraschallschweißen und Stromschienenverkleben werden für Zell-Stromschienen-Verbindungen eingesetzt. Die Passgenauigkeit hängt vom Anschlussmaterial, der Dicke und der Zugänglichkeit ab; es gibt keine Methode, die in allen Fällen optimal ist. Die Wahl des Verfahrens erfolgt anhand der jeweiligen Zelle und Stromschiene und nicht allein aufgrund des Formats.
Wie wird die elektrische Isolation zwischen den Zellen und der Kühlplatte aufrechterhalten?
Die elektrische Isolation zwischen den Zellen und der Kühlplatte wird durch das während der Montage aufgebrachte Schnittstellenmaterial und die Isolierung gewährleistet. Diese trennen die stromführenden Oberflächen von der Platte, ermöglichen aber gleichzeitig den Wärmeaustausch. Da sowohl die Isolation als auch der thermische Kontakt bei der Montage festgelegt werden, wird der Isolationswiderstand im Rahmen von Modultests überprüft, bevor das Modul in ein Pack eingebaut wird.
Weiterführende Literatur
- Batteriemodul: Ablauf von Fertigung, Montage und Prüfung — Battery Design, ein neutrales Nachschlagewerk für Batterietechnik. Unterstützt die oben beschriebene Montage- und Testsequenz und bietet einen umfassenderen Überblick über den mechanischen Prozessablauf.
- Herstellungsprozess von Batteriemodulen — Die Electrification Academy ist eine Branchenwissensdatenbank. Sie unterstützt die schrittweise Aufschlüsselung von der Zellvorbereitung über den elektrischen Anschluss bis hin zum Gebäudeleitsystem (BMS) und ist nützlich zur Überprüfung der Schrittreihenfolge.
Verwandte Artikel
- Welches sind die besten Materialien für die Versiegelung von EV-Batterien? — Wie Dichtungsmaterialien Feuchtigkeit und Verunreinigungen von einem montierten Modul fernhalten und dessen interne Komponenten schützen.
- Warum der Schutz der Batterie wichtig ist Elektrofahrzeug — Warum der Schutz von Zellen, Modulen und Batteriemanagementsystemen für die Lebensdauer und Sicherheit von Elektrofahrzeugbatterien so wichtig ist.
- Was ist TEC-Kühlung? — Wie thermoelektrische (Peltier-)Kühlung einen Temperaturunterschied erzeugt, wenn eine präzise, reversible Steuerung erforderlich ist.
- Wie man die Konfiguration eines Batteriespeichersystems auswählt — Wie das Leistungs-Energie-Verhältnis, die Standortgrenzen und die Entladefrequenz die Konfiguration eines Energiespeichersystems beeinflussen.
- Keramische Wärmeleitpaste: Was sie ist, wie sie funktioniert und wann man sie verwendet — Wann keramikgefüllte Wärmeleitpaste in die Batteriespalte passt und wo ihre Leistungsgrenze liegt.
