
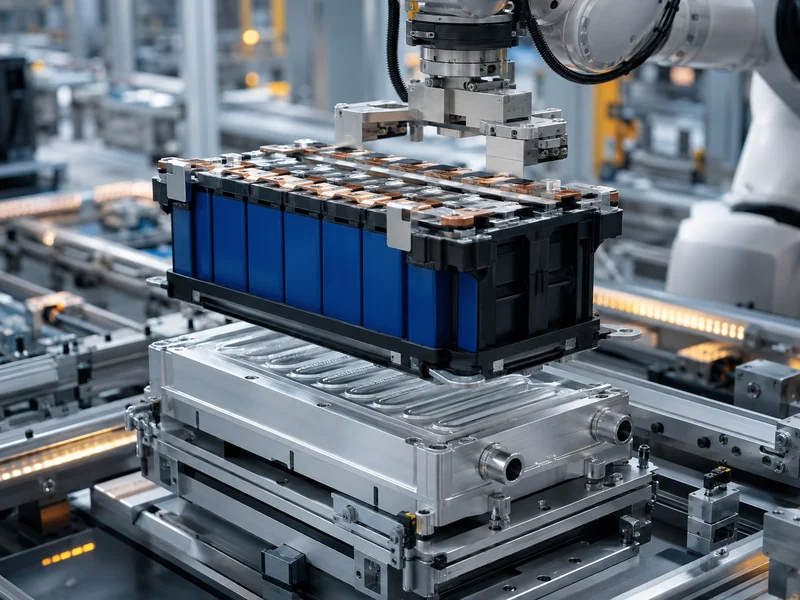
Az akkumulátormodul összeszerelése az illesztett cellák használható modullá alakításának mechanikai, elektromos és termikus munkája, és a cellagyártással ellentétben szinte semmilyen kémiai anyagot nem ad hozzá. A cellák már összeszerelve érkeznek; a modulgyártó sor szétválogatja őket, rögzíti őket egy rögzítőelemben, összekapcsolja őket, és beépíti a hőutat és a csomag felügyeletét. A legtöbb mérnök által alulértékelt lépés a termikus integráció: a cella és a hűtőközeg közötti hőutat meghatározó interfészanyagokat, a hideglemezes érintkezést és az elektromos szigetelést az összeszerelés során fektetik le, nem pedig utólag csavarozzák fel. Ez a cikk sorban bemutatja az összeszerelési sorrendet, majd bemutatja, hol lép be a hőkezelés, hogyan változtatja meg a cellaformátum a megközelítést, és mit kell egy kész modulnak bizonyítania, mielőtt a csomagba kerül. Azoknak a csapatoknak, akik szabványosított vagy... egyedi akkumulátormodulok, ebben a sorrendben van a hűtési teljesítmény vagy betervezve, vagy elvész.
Mit foglal magában az akkumulátormodul összeszerelése?
A cella és a csomag között helyezkedik el a modul: elektromosan összekapcsolt, mechanikusan rögzített és kellően műszerezett cellák csoportja, amelyek egyetlen szervizelhető egységként felügyelhetők. A cellák biztosítják az energiát, a modul kezelhetővé és csatlakoztathatóvá teszi őket, a csomag pedig a modulokat csomagszintű vezérlőkkel, hűtőhurkokkal és a burkolattal kombinálja. Ha a megkülönböztetés fontos a tervezési döntések szempontjából, akkor döntsön a következőkről: Az akkumulátormodul és az akkumulátorcsomag közötti különbség mielőtt rögzítenéd a modulhatárokat. Ez a választás dönti el, hogy mely függvényeket építed modulszinten, és melyeket bízod a csomagra.
Ami megkülönbözteti a modul összeszerelését a cellagyártástól, az az, hogy mechanikai munka: a cella elektrokémiája már befejeződött, így már csak az illesztés, a rögzítés, a szigetelés, a hűtés és a kábelezés van hátra. Ez a keretrendszer reális elvárásokat teremt: a modulgyártósor szabályozza az összeköttetések minőségét, a mechanikai megtartást, a szigetelést és a hőérintkezést, nem pedig a cellakapacitást vagy a kémiai folyamatokat, amelyeket az előzőleg határoznak meg. Az, hogy hol ér véget egy modul és hol kezdődik a csomag, tervezési döntés, nem pedig rögzített szabály, és ennek korai meghatározása alakítja a folyamatot. akkumulátormodul kialakítása és mindent, amit a szerelőszalagnak szállítania kell.
Az akkumulátormodul összeszerelési sorrendje, lépésről lépésre
Az összeszerelési szekvenciát ne egyetlen műveletként, hanem ismételhető szakaszláncként képzeld el, ahol mindegyik korlátozza a következőt. Az alábbi sorrend a legtöbb modulsor strukturálását tükrözi, a bejövő celláktól az érvényesített modulig:
- Cellarendezés és -illesztés. A cellákat mérhető paraméterek, általában az üresjárati feszültség, a belső ellenállás és a kapacitás alapján csoportosítják, így egy modult az hasonlóan viselkedő cellákból építenek fel. Az eltérő cellák arra kényszerítik a leggyengébb cellát, hogy beállítsa a csoport használhatósági korlátját, így ez a lépés mind a teljesítményt, mind az élettartamot védi.
- Pozicionálás és rögzítés. A cellákat hordozókba vagy tartókba helyezik, amelyek beállítják a távolságot és az orientációt, majd rögzítik őket úgy, hogy a csoport ellenálljon a rezgésnek és a hőtágulásnak üzem közben. A hengeres, prizmás és tasakos formátumok mindegyikéhez eltérő hordozókra és tömörítési jellemzőkre van szükség.
- Gyűjtősín-hegesztés. A cellakapcsokat a gyűjtősínekhez kötik a soros és párhuzamos csatlakozások létrehozásához. A lézerhegesztés, az ultrahangos hegesztés és a gyűjtősín-kötés a leggyakoribb módszerek; a megfelelő módszer a kapocs anyagától, vastagságától és a hozzáférési felülettől függ, és egyik módszer sem mindenhol nyerő.
- Szigetelés és védelem. Szigetelőfóliákat, védőrétegeket és bevonatokat alkalmaznak a cellák közötti, valamint az élő alkatrészek és a szerkezet közötti rövidzárlatok megakadályozására. Ide helyezik azokat a védőrétegeket is, amelyek lassítják a hő terjedését a cellák között.
- Hővezető felület és hűtés integrációja. A hővezető felület anyagai, a réskitöltők és a hideglemezes érintkezés úgy van kialakítva, hogy a hő meghatározott útvonalon távozzon a cellákból. Ezt a szakaszt a következő szakasz részletezi, mivel itt dől el a hűtési teljesítmény.
- BMS integráció. Az akkumulátorkezelő rendszer slave panelje, valamint a hőmérséklet- és feszültségérzékelők telepítve vannak, így a modul monitorozható és kiegyensúlyozható. Az érzékelőpontoknak el kell érniük azokat a cellákat, amelyekről jelentést tesznek, ami ma már könnyebb beépíteni, mint utólag beépíteni.
- Modul szintű tesztelés. A kész modult elektromos és mechanikai ellenőrzésnek vetik alá, mielőtt egy csomaghoz csatlakoztatnák, amint azt az alábbi validációs szakasz ismerteti.
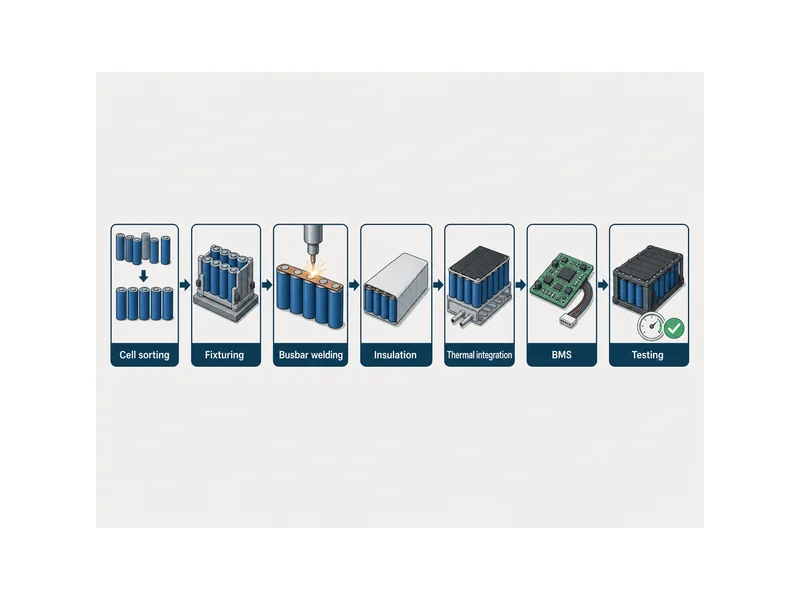
Két dolog teszi ezt a sorozatot könyörtelenné. A csatlakozások állandóak, így egy később felfedezett hegesztési vagy szigetelési hiba általában egy egész modul selejtezését vagy újrafeldolgozását jelenti egyetlen alkatrész helyett. És minden szakasz feltételezi az előzőleg megtartott tűréshatárt: egy kissé elmozdult cella megváltoztatja a hegesztési rést, és egyenetlen felület megváltoztatja, hogy a hővezető anyag milyen jól tölti ki a kitöltendő rést.
Ahol a hőkezelés belép a modul összeszerelésébe
A cella és a hűtőközeg közötti útvonal nem olyasmi, amit a csomagolás fázisában csavarozgatunk fel – ennek megértése az egyetlen hasznos dolog, amit érdemes megérteni. A cellák és a hűtőfelület közötti határfelületet, a határfelületet kitöltő anyagot és az elektromos szigetelést mind a modul összeszerelése során határozzák meg. Miután a cellákat hegesztették és rögzítették, a hőút nagyrészt rögzült, és nincs más kényelmes módja a rossz hőérintkezés korrigálásának későbbi szakaszában.
Az ezen a csatlakozási ponton az alapvető követelmény látszólag ellentmondásos: a cellák és a hideglap közötti csatlakozásnak egyszerre kell elektromosan szigeteltnek és termikusan összekapcsoltnak lennie. A csupasz fém-fém érintkezés rövidzárlatot okozna; egy vastag légrés hőszigetelő lenne. termikus határfelületi anyag ezt úgy oldja meg, hogy a rést egy rugalmas, elektromosan nem vezető közeggel tölti ki, amely továbbra is vezeti a hőt, így a cella anélkül tudja leadni a hőt a lemeznek, hogy élő út lenne hozzá. Ennek a helyes megvalósítása anyag- és illeszkedési probléma, nem csupán a hűtési teljesítmény problémája.
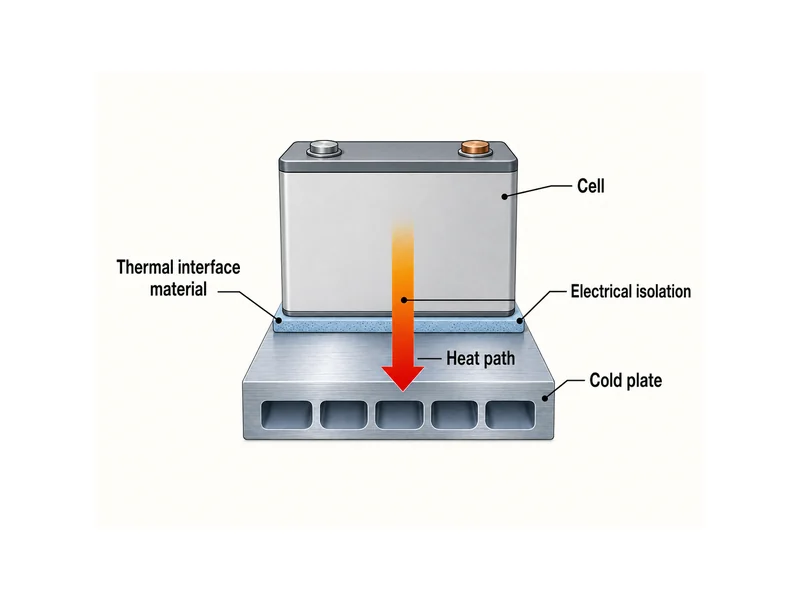
Az, hogy melyik határfelületi anyag illeszkedik, több összeszerelési változótól is függ, mint bármely fő vezetőképességi értéktől. A résméret és a felület síkossága határozza meg, hogy mennyi anyagra van szükség, és hogy mennyire jól nedvesíti mindkét felületet. Az összeszerelési feszültség és a kialakítás által alkalmazott nyomás dönti el, hogy egy keményebb betét vagy egy alakítható réstöltő a megfelelő. Az anyag kikeményedése, és annak időtartama, befolyásolja a vonalidőt, és azt, hogy a kötés szerkezeti terhelést is hordoz-e. Felülvizsgálat hővezető pad alkalmazások A saját résed, síkfelületed és nyomásviszonyaidhoz való igazodás megbízhatóbb, mint pusztán a vezetőképesség alapján történő illesztés, mivel egy nagy vezetőképességű anyag, amely nem illeszkedik a valódi felülethez, ott hagyja a levegőt, ahol a leginkább számít.
A termikus integráció lépése az, ahol az Trumonytechs hideglemezei és a termikus interfészanyagok elvégzik a munkájukat a modulban: a lemez biztosítja a hűtött felületet, az interfészanyag pedig lezárja a cella-lemez rést, így a hő ténylegesen áthalad rajta. Az interfészanyagnak a lemezhez és a cellafelülethez való illesztése összeszerelési döntés, és könnyebb a helyes eredményt elérni, ha a hűtőkomponenseket és az interfészanyagot egy készletként választják ki, ahelyett, hogy külön-külön szereznék be őket.
Hogyan változtatja meg a cellaformátum az összeszerelési megközelítést
A cellaformátumot még a gyártósor megtervezése előtt rögzíteni kell, mivel ez szinte minden további összeszerelési döntést megváltoztat, és később költséges hozzáigazítani. A hengeres, prizmás és tasakos cellák eltérő csatlakozóelrendezést, eltérő hűtési felületeket és eltérő rögzítési igényeket kínálnak, és mindegyik más irányba tereli a hegesztést, a rögzítést és a hőérintkezést. A geometria szerinti mélyebb felosztást a következő részben tárgyaljuk. Elektromos autó akkumulátor modul típusok; itt az összeszerelési szintű következmények vannak a középpontban.
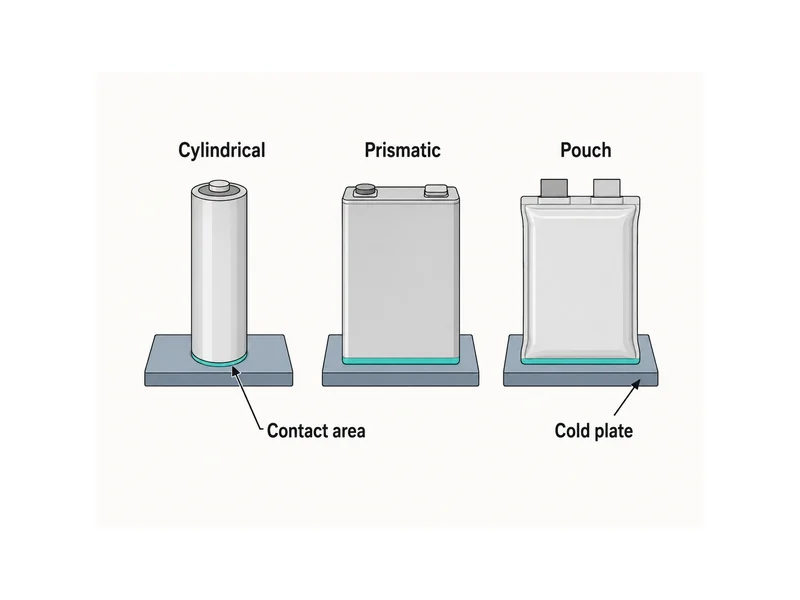
A formátum által kínált hűtőfelület gyakran döntő tényező a hőintegráció szempontjából. A prizmás és tasakos cellák viszonylag nagy, lapos felületekkel rendelkeznek, amelyek jó érintkezési felülettel felfekhetnek egy hideg lemezre vagy réstöltőre, míg a hengeres cellák görbe felületek mentén vagy az aljukon keresztül érintkeznek, ami megváltoztatja a határfelületi anyag formázásának módját és elhelyezkedését. Az érintkezési nyomás itt is számít: a túl kicsi nyomás réseket hagy, amelyek csapdába ejtik a levegőt, a túl nagy nyomás pedig feszültséget okoz a celláknak és az összeköttetéseknek, a működőképes nyomásablakot pedig a cella és az anyag határozza meg, mivel nincs univerzális érték, amely lefedné azt. A formátum a retenciót is befolyásolja, mivel a tasakos celláknak gyakran összenyomásra van szükségük a duzzanat szabályozásához, míg a kemény burkolatú prizmás és hengeres cellák másképp ellenállnak ennek.
Befejezett modul validálása
Mielőtt egy modult behelyeznének egy csomagba, igazolnia kell elektromos, mechanikai és termikus integritását, mivel a hibákat itt sokkal olcsóbb kiszűrni, mint az integráció után. Az ebben a szakaszban végzett tesztelés jellemzően elektromos ellenőrzéseket foglal magában, például feszültség-, ellenállás- és szigetelésvizsgálatot, mechanikai ellenőrzéseket a tartósság és a tartósság szempontjából, valamint környezeti ellenőrzéseket hőmérséklet és rezgés hatására. A hegesztés folytonossága és a szigetelési ellenállás különös figyelmet érdemel, mivel mindkettőt az összeszerelés során állítják be, és mindkettőt nehéz ellenőrizni a modul bezárása után.
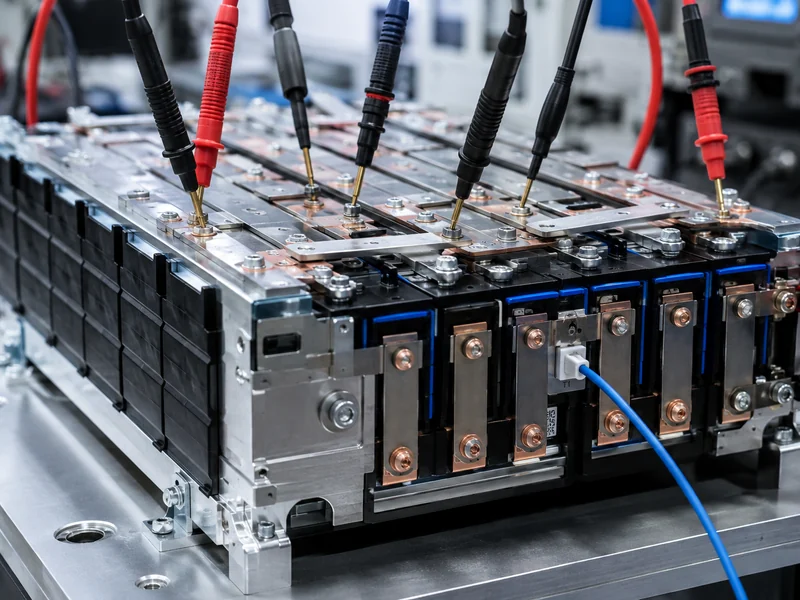
Ami modulszinten változik a cellához vagy a csomaghoz képest, az az ellenőrzések megtervezéséhez szükséges hasznos keretrendszer, és akkumulátor modul tesztelése részletesen lefedi ezt az eltolódást. A modultesztek megerősítik, hogy az adott egységbe épített összeköttetések, szigetelés és hőérintkezés valóban megfelelő, amit a korábbi cellatesztek nem tudnak kimutatni, a korábbi csomagolt csomagok tesztjei pedig feltételezik, hogy már jók. A modulszintű sikeres vizsgálat nem helyettesíti a csomagszintű validációt; kiküszöböli az egységből eredő hibákat, amelyek egyébként később jelentkeznének, amikor az egész csomagról van szó.
Következtetés
Az akkumulátormodul-összeszerelés legfontosabb tanulsága, hogy egyetlen folyamatos mechanikus-elektromos-termikus felépítésről van szó, és a hővezető réteg az összeszerelés során kerül rögzítésre, később nem adható hozzá. A cellaválogatás védi a csoportot, a hegesztés és a rögzítés tartóssá teszi, az illesztőanyag és a hideglemez-érintkező pedig meghatározza a hő útját, amíg a modul nyitott és korrigálható. A leggyakrabban félreértett lényeg pontosan az időzítés: a csapatok a hűtést csomagszintű kiegészítőként kezelik, majd a cella-hűtőközeg interfészt már befagyasztva találják egy hegesztett modul belsejében.
Ahhoz, hogy egy kész modul a tervezett módon hűljön, a cellák és a hűtőfelület közötti határfelületet a szerelvény valós réséhez, síkfelületéhez és összenyomottságához kell igazítani, nem pedig egy elszigetelt vezetőképességi specifikációhoz. Ez az a változó, amelyet érdemes először rögzíteni. Az Trumonytechs ebből a hőútvonalból kifelé működik, a hideglemezeket és a hővezető anyagokat a modulhoz illeszti, ahelyett, hogy bármelyiket elszigetelten választaná ki, ami a praktikus módja annak, hogy a tervezett hőérintkezés az összeszerelés és az üzembe helyezés során is fennmaradjon.
GYIK
Milyen lépésekből áll egy akkumulátormodul összeszerelése?
Az akkumulátormodul összeszerelése a cellák szétválogatásától és illesztésétől a pozicionáláson és rögzítésen, a sínhegesztésen, a szigetelésen, a hővezető felületen és a hűtés integrációján át az épületfelügyeleti rendszer telepítéséig, egészen a modulszintű tesztelésig tart. Minden egyes szakasz korlátozza a következőt, és mivel a csatlakozások állandóak, a hibák általában a modul, nem csak egyetlen alkatrész újramunkálását jelentik.
Az összeszerelés melyik pontján integrálják a hőkezelést?
A hőkezelést a modul összeszerelése során integrálják, azon a ponton, ahol a határfelületi anyag, a réstöltő anyag és a hideglemez érintkezése létrejön a cellák és a hűtőfelület között. Miután a cellákat hegesztették és rögzítették, a hőút nagyrészt rögzített, így a hővezető felületet az összeszerelés során tervezik meg, és a csomagolási szakaszban nem lehet utólag beépíteni.
Miért használnak hővezető anyagot a közvetlen cella-lemez érintkezés helyett?
Hővezető anyagot azért használnak, mert a cellákat elektromosan el kell szigetelni a hideg lemeztől, miközben továbbra is le kell vezetniük a hőt, ami a csupasz fém-fém érintkezés esetén nem lehetséges. Ez a rést egy rugalmas, nem vezetőképes közeggel tölti ki, amely vezeti a hőt, elkerülve mind a rövidzárlatot, mind a szigetelő légrést. Az, hogy szükséges-e a kikeményedés, az adott anyagtól és attól függ, hogy a kötés teherbírást is hordoz-e.
Milyen hegesztési módszert alkalmaznak a gyűjtősín-kötésekhez?
A cella-gyűjtősín csatlakozásokhoz lézerhegesztést, ultrahangos hegesztést és gyűjtősínkötést is alkalmaznak, az illeszkedés pedig a csatlakozó anyagától, vastagságától és a hozzáférési felülettől függ, és nincs olyan módszer, amely mindenhol a legjobb lenne. A választás az adott cella és gyűjtősín alapján történik, nem pusztán a formátum alapján.
Hogyan biztosítható az elektromos szigetelés a cellák és a hűtőlemez között?
A cellák és a hűtőlemez közötti elektromos szigetelést az összeszerelés során elhelyezett illesztőanyag és szigetelés biztosítja, amelyek elválasztják az élő felületeket a lemeztől, miközben továbbra is lehetővé teszik a hő átjutását. Mivel mind a szigetelést, mind a hőérintkezést az összeszereléskor állítják be, a szigetelési ellenállást modulszintű tesztelés során ellenőrzik, mielőtt a modul bekerülne a csomagba.
További olvasmányok
- Akkumulátormodul: Gyártási, összeszerelési és tesztelési folyamat — Akkumulátortervezés, egy semleges akkumulátormérnöki referencia. Támogatja a fent leírt összeszerelés, majd tesztelés sorrendet, és szélesebb körű képet ad a mechanikai folyamatról.
- Akkumulátormodul gyártási folyamata — Electrification Academy, egy iparági tudásbázis. Támogatja a szakaszos lebontást a cella előkészítésétől az elektromos csatlakozáson át az épületfelügyeleti rendszerig, hasznos a lépéssorrend keresztellenőrzéséhez.
Kapcsolódó cikkek
- Melyek a legjobb anyagok az EV akkumulátorok lezárására? — Hogyan tartják távol a tömítőanyagok a nedvességet és a szennyeződéseket az összeszerelt modultól, és hogyan védik annak belső alkatrészeit.
- Miért számít az akkumulátor védelme Elektromos jármű — Miért fontos a cella-, modul- és épületfelügyeleti rendszer védelme az elektromos járművek akkumulátorának élettartama és biztonsága szempontjából.
- Mi a TEC hűtés? — Hogyan hoz létre hőmérsékletkülönbséget a termoelektromos (Peltier) hűtés, amikor precíz, megfordítható szabályozásra van szükség.
- Hogyan válasszunk akkumulátoros energiatároló rendszer konfigurációt? — Hogyan befolyásolja az energia/teljesítmény arány, a telephelyi korlátok és a kisülési frekvencia az ESS konfigurációját.
- Kerámia hővezető paszta: Mi ez, hogyan működik és mikor kell használni — Mikor illeszkedik a kerámia töltésű hővezető paszta az akkumulátorok réseinek kitöltéséhez, és hol van a teljesítményének határa.
