
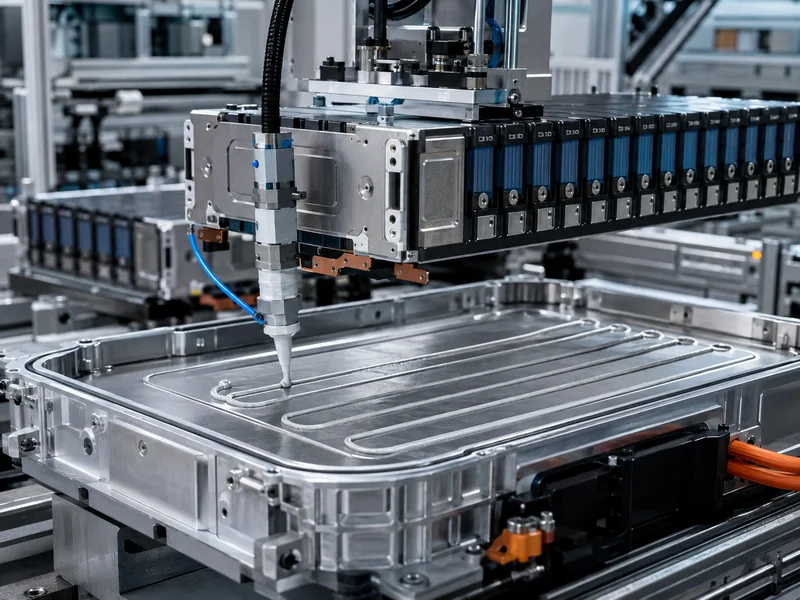
Az akkumulátormodul és -csomag összeszerelése mechanikus gyártási folyamat, nem kémiai folyamat, és ha így kezeljük, az megváltoztatja a mérnökök gyártósor-tervezését. A cellák már kész állapotban érkeznek; a modul- és csomaggyártó sor hozzáadott értéke abból adódik, hogyan csoportosítják, csatlakoztatják, tartják összenyomás alatt, kötik össze a hűtési útvonallal és ellenőrzik. Ez a cikk végigvezeti a szortírozott celláktól a kész csomagig tartó folyamaton. Különös figyelmet fordít egy olyan lépésre, amelyet a legtöbb folyamatáttekintés kihagy: hol lépnek be a hővezető anyagok és a hűtőlemez a gyártásba, és mely összeszerelési változók döntik el, hogy a hőút megfelelően működik-e. A cél a modulszintű és a csomagszintű munka működő mentális modellje, nem pedig egyetlen gyártó gyártósor-elrendezése.
Akkumulátorcella, modul és csomag: Mit takar valójában az összeszerelés?
A modul és a csomag összeszerelését két különálló mechanikai szakasz alkotja: a cellák modulokba csoportosítása, majd ezen modulok csomagba integrálása. A papíralapú szétválasztásuk a legtöbb tervezési hibát megelőzi. A cella az az elektrokémiai egység, amely energiát tárol; a modul a cellákat egy használható, szerkezetileg korlátozott egységbe csoportosítja; a csomag egy vagy több modult integrál egy burkolattal, egy hűtőrendszerrel és egy akkumulátorkezelő rendszerrel (BMS) egy olyan egységbe, amely a járműbe vagy a tárolószekrénybe kerül. A modul és a csomag összeszerelése mechanikai összeszerelés, míg maga a cella egy különálló kémiai folyamat eredménye, amely itt nem tartozik a hatókörbe.
A határ fontos, mivel a hő, az erő és az elektromos kapcsolatok kezelése minden szinten eltérő. Modulszinten a mérnökök a cellák közötti elrendezést, a tömörítést és a szigetelést szabályozzák. Csomagszinten azt szabályozzák, hogy a modulok hogyan illeszkednek a hűtőszerkezethez, és hogyan van lezárva és felügyelve az egész egység. Azok az olvasók, akik tisztán szeretnék meghúzni a definíciós vonalat, áttekinthetik a következőt: Az akkumulátormodul és az akkumulátorcsomag közötti különbség mielőtt feltérképeznék a saját folyamatukat. A cikkben később szereplő összes lépés feltételezi, hogy ezt a két szakaszt összekapcsolt, de különálló műveletekként tervezik.
A cellaformátum már az első állomás megtervezése előtt korlátokat szab. A hengeres, prizmás és tasakos cellák egymásra rakódnak, tűrik a nyomást, és eltérően mutatják be hőátadó felületeiket, így az egyik formátum köré épített gyártósor ritkán kerül át tisztán a másikra. A gyakorlati következmény az, hogy a szerelvények egymásra helyezése, a véglemezek terhelése és a hővezető felület helye mind ebből következik. hengeres, prizmás és tasakcellás formátumok a programhoz választják, nem pedig fordítva.
Az akkumulátormodul összeszerelési folyamata, lépésről lépésre
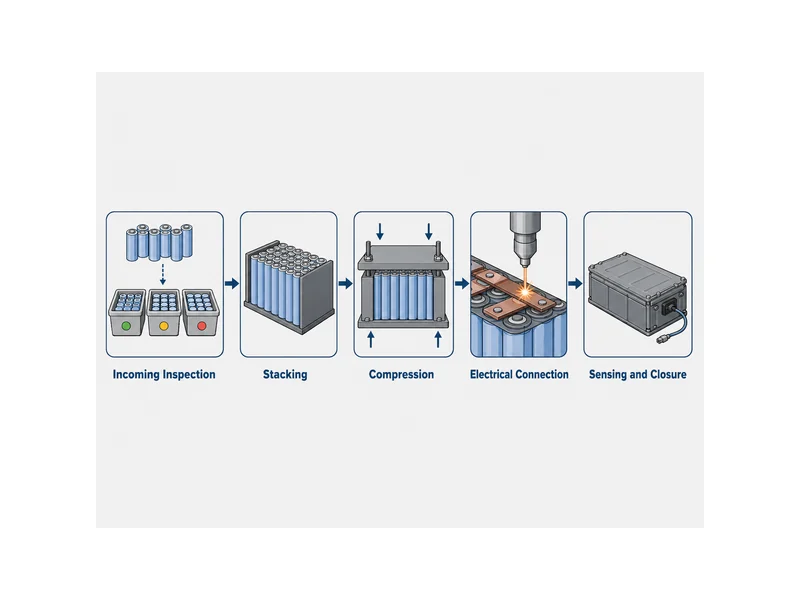
Egy modulvonalon minden állomás egy olyan megkötést ad hozzá, amelytől a következő állomás függ, így az építési sorrend nem tetszőleges. Az alábbi lépések a modulvonalakon megfigyelhető közös folyamatot tükrözik, általánosítva ahelyett, hogy egyetlen konfigurációhoz kötnék:
- Bejövő ellenőrzés és válogatás: a cellákat feszültség és belső ellenállás szempontjából ellenőrzik, majd csoportosítják, hogy a modul azonos jellemzőkkel rendelkező cellákból épüljön fel.
- Halmozás: a cellák a tervezett soros és párhuzamos mintázatban vannak elrendezve, a szigetelés és a hőszigetelő rétegek a cellák között vagy körülötte, a tervnek megfelelően.
- Kompressziós és véglapok: a köteget véglapok között tartják, és egy célzott szorítóerővel állítják elő, majd hevederekkel, összekötőrudakkal vagy kerettel rögzítik, hogy a cellák a teljes élettartamuk alatt szabályozott nyomás alatt maradjanak.
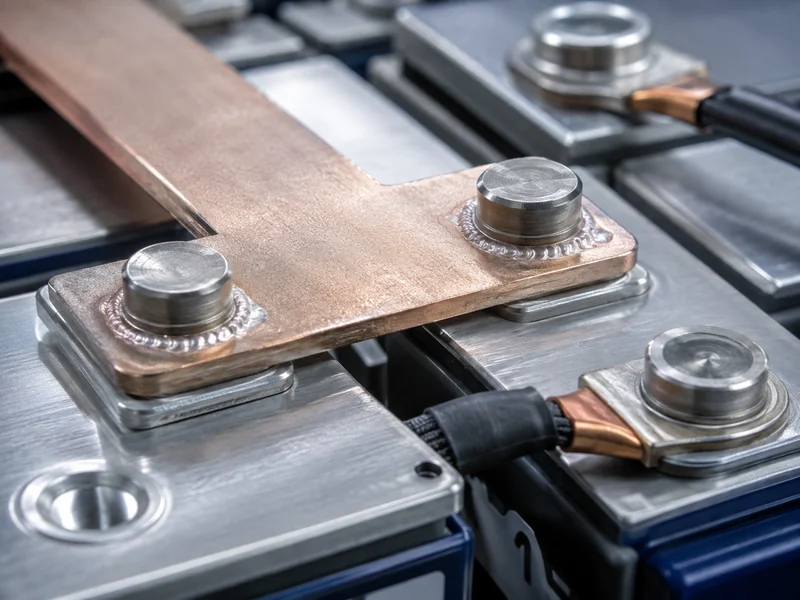
- Elektromos csatlakozás: a cellakapcsok egy gyűjtősínnel vagy kábelköteggel vannak összekötve, jellemzően lézerhegesztéssel a gyűjtősín-kapcsok csatlakozásainál.
- Érzékelés és zárás: a feszültség- és hőmérséklet-érzékelés a modul vezérlőpaneljéhez van csatlakoztatva, a modul pedig a házába van zárva.
A gyártósor minden hegesztés előtt ellenőrzi a polaritást és az orientációt, mivel az illesztés után befogott fordított cella utólagos megmunkálása költséges. Az automatizált gyártósorokon vizuális rendszerek és érzékelő szerszámok végzik az ellenőrzést. A szorítóerőt valós időben figyelik a tömörítés során, így a köteg túllépés nélkül éri el a tervezett nyomást. Ezek azok az ellenőrzőpontok, amelyek elválasztják a tűréshatárt tartó modult az eltolódótól, és érdemes ezeket betervezni, ahelyett, hogy az első hibák megjelenése után csavaroznák fel. Azoknak a csapatoknak, akik formalizálják, hogy mit kell ellenőrizni, miután a cellák modullá válnak, akkumulátor modul tesztelése lefedi, hogy mi változik ezen a szinten.
A tömörödés nem formalitás; egy tervezési változó, amelynek következménye az élettartamra nézve van. A cellák mérete kismértékben változik a töltés, a kisülés és az öregedés során, így a véglapnak és a rögzítőrendszernek alkalmazkodnia kell ehhez a mozgáshoz, miközben az illesztőfelületeket síkban és érintkezésben tartja. Túl kevés nyomás esetén a köteg meglazul; túl sok nyomás esetén a kialakítás akadályozza a cellák normális légzését. A célterhelés a cella adatlapjából és a mechanikai tervből származik, és meghatározott értékként kell kezelni, nem pedig egy hasonló konstrukcióból következtetni.
Csomag összeszerelése: Modulok összeillesztése egy kész akkumulátorcsomagba
A rendszerszintű döntések a csomag összeszerelésénél születnek meg, ahol a kész modulok találkoznak a szerkezettel, a hűtéssel és az elektronikával, amelyekből egy használható akkumulátor készül. Több modult helyeznek el és rögzítenek a csomag házában. A modulok közötti nagyfeszültségű csatlakozásokat a specifikációnak megfelelően alakítják ki, és meghúzzák vagy hegesztik. Ezután telepítik és csatlakoztatják az épületfelügyeleti rendszert (BMS), a hűtőrendszert és a biztonsági alkatrészeket. A csomagot lezárják és szivárgásmentesen ellenőrzik, mivel egy vontató- vagy tárolócsomagnak évekig távol kell tartania a nedvességet és a szennyeződéseket. Míg a modulszint a cellák közötti viselkedést kezeli, a csomagszint a modulok és a rendszer közötti viselkedést kezeli, beleértve azt is, hogy a hő hogyan távozik az összeszerelésből.
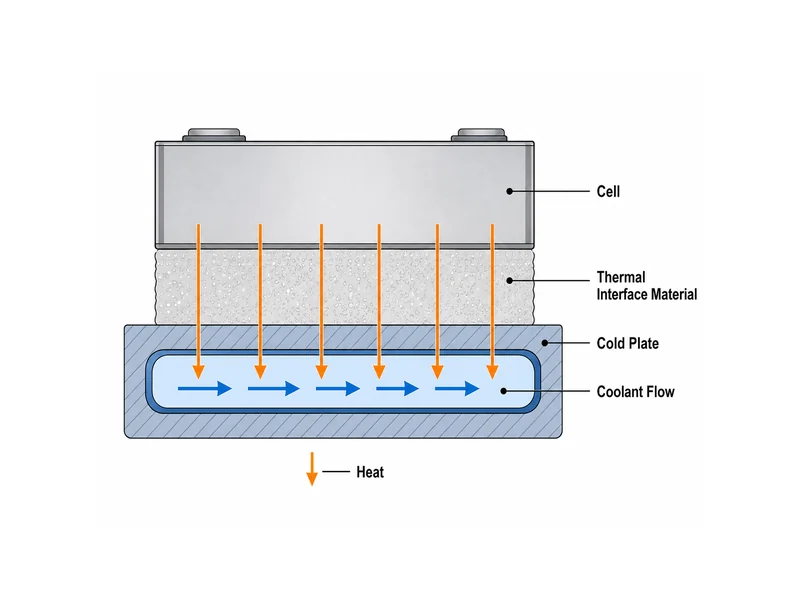
A hűtőszerkezet egy csomag szintű elem, és a modulokkal való interfészét ebben a szakaszban határozzák meg. A legtöbb architektúrában a modulok egy hideg lemezen vagy annak közelében helyezkednek el, és a lemezen keresztül keringő folyadék elvezeti a hőt a celláktól. Az, hogy ez mennyire jól működik, kevésbé függ önmagában a lemeztől, és inkább az egyes modulok és a lemez közötti érintkezés minőségétől, ezért a hőillesztőfelületet külön tervezési és folyamatproblémaként kezelik. A rendszert valós hőterhelésekhez és hőmérséklet-egyenletesség célokhoz méretező csapatok a következőkből dolgozhatnak: az akkumulátor hőkezelése mivel csomagszintű követelményeket szabnak meg.
Az illesztés és a csatlakozások sorrendje valódi kockázatot jelent a csomag szintjén. A moduloknak megfelelően kell illeszkedniük, hogy a nagyfeszültségű csatlakozások egy vonalban legyenek, és a hővezető felület teljes érintkezést érjen el. Ha egy modul az egyik sarkán magasan van, az rést hagy, amelyet az illesztő anyagnak ki kell töltenie, és az illesztési hibával létrehozott illesztés feszültséget okoz a csatlakozásban. Az elhelyezés, az elektromos csatlakozás és az illesztő alkalmazásának sorrendje, hogy mindegyiket ellenőrizzék, mielőtt a következőt hozzáadnák, megakadályozza, hogy ezek a hibák a kész csomagban ne forduljanak elő.
A hővezető anyagok és a hideglemezek elhelyezkedése az összeszerelési sorrendben
Ha a hővezető felület elhelyezését utólagos szempontként kezeljük, a hideg lemez soha nem látja azt a hőt, amelynek eltávolítására tervezték. Az anyag a hőtermelő cellák vagy modulok és a hideg lemez érintkezési pontján lép be, amelyet szándékos összeszerelési lépésként alkalmaztak. Kitölti a mikroszkopikus és mechanikai réseket a modul alapja vagy cella és a hűtőfelület között, így a hő vezetéssel mozoghat, ahelyett, hogy a csapdába esett levegő blokkolná. A gyakorlatban az anyagot felviszik a lemezre vagy a modulra, az alkatrészeket összeillesztik, és az összeszerelést összenyomják, hogy az anyag mindkét felületet nedvesítse, és elérje a tervezett vastagságát. Ez a fizikai kapcsolat a cella és a hűtőközeg közötti útvonalon, és a körülötte lévő összeszerelési változók döntik el, hogy a hideg lemez megfelelően működik-e.
Az anyagválasztás a rés, az összeszerelési feszültség, valamint az alapján történik, hogy a kötésnek teherbírással kell-e szembenéznie, vagy szét kell-e válnia a használat során. Egy alakítható réstöltő anyag változó vagy nagyobb résekhez és használható kötésekhez illik; egy hővezető ragasztó pedig olyan ragasztott kötésekhez, amelyek a szerkezetet is szolgálják, például cella-lemez vagy cella-csomagolás kötésekhez. A fontos kiválasztási változók a rés és a síkfelület, az összeszerelés által az anyagra gyakorolt feszültség a préselés és az élettartam során, valamint az anyag kikeményedési viselkedése, ha kötés jön létre. Az ilyen adatok nélkül kiválasztott anyag általában vagy túl merev a valódi rés kitöltéséhez, vagy túl gyenge a kívánt érintkezéshez. A mérnökök, akik ezeket a kompromisszumokat a cellaformátumok és kötéstípusok között mérlegelik, a következőkből indulhatnak ki: hővezető anyagok akkumulátorokhoz és a tulajdonságkészletet a csatlakozáshoz igazítsa, ne egy általános vezetőképességi értékhez.
A felviteli módszer a folyamatterv része, nem csak az anyagspecifikáció. Az adagolt réstöltőket és ragasztókat jellemzően robotikusan viszik fel egy meghatározott útvonalon, így a térfogat és a lefedettség egységről egységre ismétlődik. Egy olyan határfelület, amely az egyik régióban hiányos vagy egy másikban túlzottan van felhordva, megváltoztatja mind a hőérintkezést, mind az összeállítás lezárásához szükséges erőt. A határfelület, a vastagságát meghatározó összenyomás és az igazítás, amely meghatározza a kitöltendő rést, egyetlen összefüggő probléma; ezek együttes megoldása teszi hatékonnyá a hideglemezt. Ez az a pont, ahol a hűtőkomponensek és a határfelületi anyagok összehangolt készlete, amelyet az adott igényekhez terveztek,... akkumulátor modulok és a csomagolás geometriája, kiérdemli a helyét a buildben, ahelyett, hogy elszigetelten lenne kiválasztva.
Csatlakozási, ragasztási és tesztelési ellenőrzőpontok az összeszerelés során
Minden csatlakozási és kötési választás az egyik tulajdonságot felcseréli a másikra, így az egyes változók elnevezése segít elkerülni a megszokott döntést. A gyűjtősínek nagyobb áramerősségű, merevebb modulelrendezésekhez illeszkednek, és lézerhegesztésre is alkalmasak; a kábelkötegek alacsonyabb áramerősségű érzékeléshez és rugalmasságot igénylő elrendezésekhez. A mechanikai oldalon a ragasztásos kötés helyettesítheti vagy csökkentheti a mechanikus rögzítőelemeket, csökkentheti a súlyt és eltávolíthatja a hardvert, de kikeményedési időt és felület-előkészítési lépéseket vezet be a gyártósorba; a mechanikus rögzítés az alkatrészek és a tömeg rovására tartja a kötéseket szervizelhetően. Az áramerősség, a szervizelhetőség és az élettartam végén történő szétszerelés határozza meg ezt a választást, ami a tervezéshez tartozik, nem a gyártósorhoz.
A tesztelés mindkét szakaszban lefut, ahelyett, hogy a végére várnánk, mivel a hibát a legolcsóbb azon az állomáson észlelni, amelyik létrehozta. A bejövő ellenállás és feszültség szerinti szortírozás szűri a cellákat, mielőtt azokat egy modulhoz rendelnék; a polaritás- és vizuális ellenőrzések megerősítik az orientációt a hegesztés előtt; a hegesztés utáni ellenőrzés megerősíti a csatlakozás minőségét a modul lezárása előtt; és a kész csomagot szivárgás-ellenőrzésnek vetik alá, mielőtt kiszállítanák. A gyártásvégrehajtási rendszeren keresztüli nyomon követhetőség minden mérést egy adott egységhez köt, ami lehetővé teszi, hogy egy későbbi terepi kérdés során visszakövethető legyen az azt létrehozó állomás és paraméter. Ezen ellenőrzőpontok bármelyikének kihagyása nem szünteti meg a hibát; csak a felfedezést helyezi át egy drágább pontra, amely későbbre viszi.
Hogyan változtatják meg a cellákból a csomagolásba történő tervezés az összeszerelési sorrendet?
A cellákból a csomagokba építhető megoldások eltávolítják a modulréteget. Ez a változás áthelyezi az interfész és a kompresszió helyét; nem szünteti meg azokat. A hagyományos, modulokból, majd csomagokból álló felépítésben a cellákat modulszinten rögzítik és hűtik, majd a modulokat a csomag hűtőszerkezetéhez illesztik, így a hőút két interfészen keresztül vezet. A cellákból a csomagokba építhetők be közvetlenül a csomagszerkezetbe, ami csökkentheti az interfészréteget, így egy réteg közvetlenül a cellák és a hűtőlemez között helyezkedik el. Kevesebb alkatrész és egy interfész javíthatja a csomagolást és a hőátadást, de a korábban egy modul által biztosított kompressziót, igazítást és interfészvezérlést most csomagszinten kell kezelni.
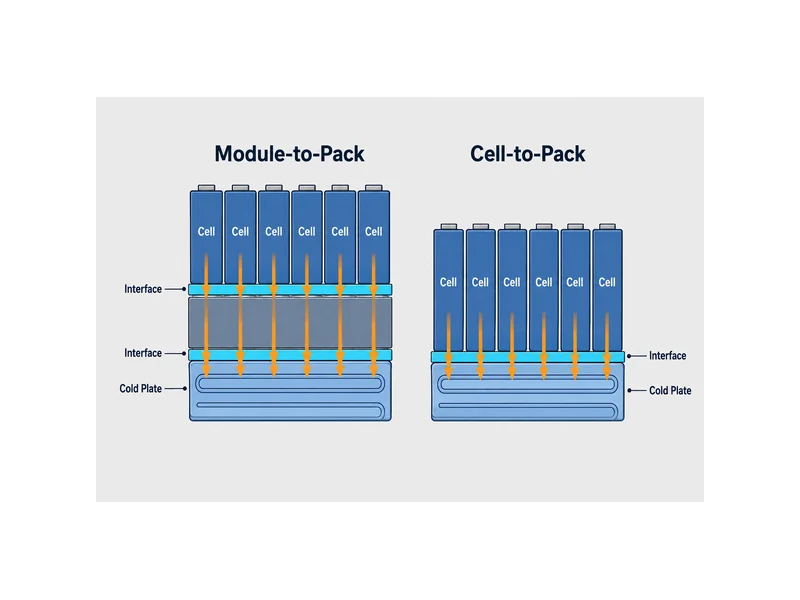
A gyakorlati hatás az, hogy az összeszerelési fegyelem változik; nem tűnik el. Ugyanazok a változók, amelyek egy modult irányítottak (illesztett cellák, szabályozott befogás, lapos és teljesen nedvesített interfész, ellenőrzött csatlakozások), továbbra is meghatározzák a teljesítményt, de most már a csomagintegráció során is érvényesülnek, ahol az alkatrészek nagyobbak és nehezebben átdolgozhatók. A cellák közötti integrációt értékelő csapatoknak a kezdetektől fogva meg kell tervezniük az interfész alkalmazását és a tömörítés szabályozását a csomagolósoron, mert az a réteg, amely korábban elnyelte ezt a munkát, már nincs ott, hogy elkapja azt.
Következtetés
Az akkumulátormodul és a csomag összeszerelése két összekapcsolt mechanikai szakaszra oszlik, és a kettő között egy lépés nagyobb súllyal bír, mint amennyit a mérete sugall: a hővezető felület. A modul összeszerelése a cellák szétválogatásával, a szabályozott tömörítéssel és az ellenőrzött csatlakozásokkal éri el az eredményét; a csomag összeszerelése az igazítással, a tömítéssel és azzal, hogy a modulok milyen tisztán illeszkednek a hűtőszerkezethez. A sorozat azon pontja, amely csendben eldönti, hogy egy csomag megtartja-e a hőmérsékletet, a cellák vagy modulok és a hűtőlemez közötti érintkezés, és ezt az érintkezést a rés, a síkfelület, az összeszerelési feszültség és az azt áthidalni kívánt anyag szabályozza. Tervezze meg az interfész anyagát és a hűtőlemezt a tényleges cellaformátum és a csomag geometriája alapján, ellenőrizze a rést és a nedvesített érintkezőt valódi ellenőrzőpontként, és a hűtési terv többi részének van mivel dolgoznia. Amikor a hűtőkomponenseket és az interfész anyagokat az adott konstrukcióhoz illesztik, ahelyett, hogy külön-külön választanák ki, azt tapasztaljuk, hogy a szerelősor sokkal kevesebb időt tölt a korábban tervezett hőproblémák üldözésével.
GYIK
Hová kerül a hővezető anyag a modul és a hűtőlemez közé a csomag összeszerelése során?
A csatlakozóanyag a modul alapja (vagy cellái) és a hideglap közötti fizikai érintkezéshez kerül, és egy meghatározott csomag-összeszerelési lépésként kerül felhordásra. Az anyagot a lapra vagy a modulra adagolják, az alkatrészeket összeillesztik, és a csatlakozást összenyomják, így az anyag kitölti a rést, és mindkét felületet a tervezett vastagságúra nedvesíti. Ez a nedvesített érintkezés teszi lehetővé a hő bejutását a lapba ahelyett, hogy egy légrésben megállna.
Szükségem van réstöltőre vagy hővezető ragasztóra a cellák és a lemezek közötti ragasztáshoz?
A választás alapja az, hogy a kötésnek kell-e tartószerkezetet tartania, és hogy használhatónak kell-e lennie. A réstöltő használható kötésekhez és változó vagy nagyobb résekhez illik, ahol kötés nélkül kell vezetőképességet biztosítani; a hővezető ragasztó olyan kötésekhez illik, amelyek a szerkezeti szilárdságot is növelik, például cella-lemez vagy cella-csomagolás kötés esetén. A döntést a rés, az összeszerelési feszültség, valamint a kikeményedési és használhatósági igények alapján kell meghozni, ne csak a vezetőképesség alapján.
Mi a különbség a modul összeszerelése és a csomag összeszerelése között?
A modulösszeszerelés cellákat épít össze egy összenyomott, összekapcsolt, szervizelhető egységgé; a csomagösszeszerelés ezeket a modulokat a burkolattal, a hűtőrendszerrel és az épületfelügyeleti rendszerrel egy kész csomaggá integrálja. A modulmunka a cellák közötti elrendezést, az összenyomást és a szigetelést kezeli, míg a csomagmunka a modulok illesztését, a nagyfeszültségű csatlakozást, a hűtőkontaktust, a tömítést és a rendszerszintű tesztelést kezeli.
Melyik összeszerelési lépésnél integrálják a hűtőlemezt az akkumulátorcsomagba?
A hideglemezt a csomag összeszerelése során integrálják, amikor a modulokat elhelyezik és rögzítik a házba. A modulokhoz való csatlakozását ebben a szakaszban a hővezető anyag és az érintkezést létrehozó nyomás határozza meg, így a lemezintegrációt és az interfész alkalmazását együtt tervezik, nem különálló műveletekként.
Hogyan változik a cell-to-pack módszer a TIM alkalmazása esetén?
A celláktól a csomagokig történő átmenet megszünteti a modulréteget, így a csatlakozófelület egyetlen rétegre redukálható, amelyet közvetlenül a cellák és a hűtőlemez közé helyeznek fel a csomagolósoron. A csatlakozófelületet továbbra is fel kell vinni, tömöríteni és ellenőrizni kell; ez a vezérlés egyszerűen a modul fázisából a csomagintegrációba kerül, ahol az alkatrészek nagyobbak és nehezebben átdolgozhatók.
További olvasmányok
- RWTH Aachen PEM — Akkumulátormodul és -csomag összeszerelési folyamata — egyetemi kutatóintézeti hivatkozás a modul és a csomag összeszerelési sorrendjére; támogatja a cikkben végig használt modul-versus-pack folyamathatárt.
- IDTechEx — Hővezető anyagok csökkentése és kiküszöbölése az elektromos járművek akkumulátoraiban — kutató-elemző cikk a cella-csomag kialakításáról és a TIM csökkentéséről; támogatja azt a részt, amely arról szól, hogyan változik a cella-csomag kialakítás az interfész alkalmazásakor.
Kapcsolódó cikkek
- Fázisváltó anyagok a termikus energiatároláshoz – azoknak az olvasóknak, akik összehasonlítják a folyékony hűtőlemezes utat a fázisváltási megközelítésekkel az akkumulátorhő tárolására és mozgatására.
- Mi a cserép az elektronikában? – ismerteti a tokozási vegyületeket, amelyek megvédik az összeszerelt csomagot az ütésektől, rezgésektől és nedvességtől, a csomag összeszerelésének lezárási lépése mellett.
- Mi a hűtőlap célja? — részletezi, hogyan vonja el a hideglemez a hőt a felszerelt modulokból, az alkatrészből, amelyet a hőillesztőfelületnek a csomag integrációja során táplálnia kell.
- EV vs ESS akkumulátor: Főbb különbségek és hőkezelés – összehasonlítja, hogy az elektromos és az energiatakarékos (ESS) csomagok hogyan különböznek a kialakítás és a hűtési stratégia tekintetében, ami akkor hasznos, ha ugyanaz az összeszerelő sor szolgálja ki mindkettőt.
- Mi az az energiacella? Akkumulátormérnöki meghatározás, tervezés és hőkezelés — meghatározza az energia típusú cellákat és azt, hogy mit jelent a szerkezetük a határfelületi anyag kiválasztása szempontjából egy csomagprogramban.
