
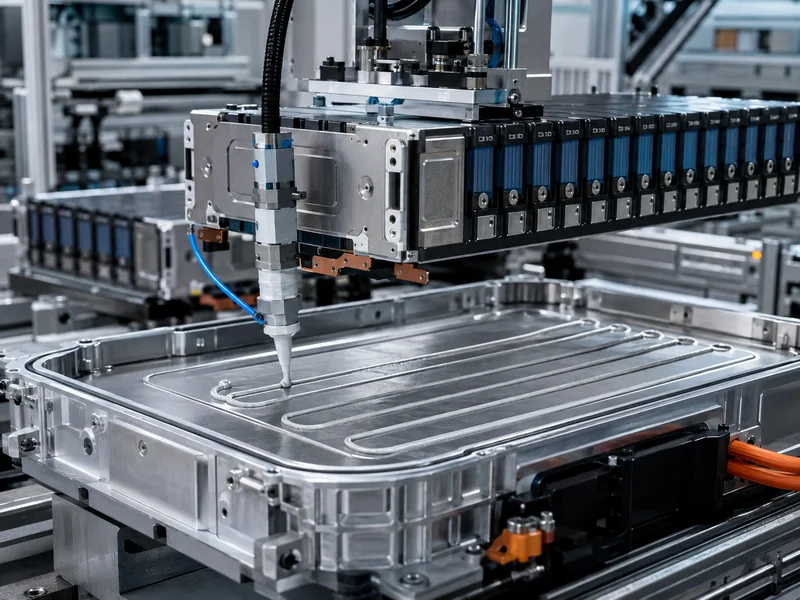
A montagem de módulos e baterias é um processo de construção mecânica, não um processo químico, e tratá-lo dessa forma altera a maneira como os engenheiros planejam a linha de produção. As células chegam já finalizadas; o valor agregado em uma linha de módulos e baterias vem de como essas células são agrupadas, conectadas, mantidas sob compressão, integradas a um circuito de resfriamento e verificadas. Este artigo descreve a sequência desde a triagem das células até a montagem completa da bateria. Ele dedica atenção especial a uma etapa que a maioria das visões gerais de processo omite: onde os materiais de interface térmica e a placa fria realmente entram na linha de montagem e quais variáveis de montagem determinam o desempenho desse circuito de resfriamento. O objetivo é criar um modelo mental funcional do trabalho em nível de módulo versus trabalho em nível de bateria, e não o layout de linha de um único fornecedor.
Célula, módulo e conjunto de baterias: o que a montagem realmente abrange
A montagem de módulos e de baterias é composta por duas etapas mecânicas distintas: o agrupamento de células em módulos e, em seguida, a integração desses módulos em uma bateria. Separar essas etapas no papel evita a maioria dos erros de planejamento. Uma célula é a unidade eletroquímica que armazena energia; um módulo agrupa células em uma unidade funcional e estruturalmente compacta; uma bateria integra um ou mais módulos com um invólucro, um sistema de refrigeração e um sistema de gerenciamento de baterias (BMS) na unidade que é enviada para o veículo ou gabinete de armazenamento. O trabalho de montagem de módulos e baterias consiste em montagem mecânica, enquanto a célula em si é o resultado de um processo químico separado, que está fora do escopo deste texto.
A delimitação é importante porque o calor, a força e as conexões elétricas são gerenciados de forma diferente em cada nível. No nível do módulo, os engenheiros controlam o arranjo célula a célula, a compressão e o isolamento. No nível do conjunto, eles controlam como os módulos se encaixam em uma estrutura de resfriamento e como todo o conjunto é selado e monitorado. Os leitores que desejarem uma definição mais precisa dessa delimitação podem consultar o [referência omitida]. Diferença entre módulo de bateria e bateria antes de mapear seu próprio processo. Tudo o que for abordado posteriormente neste artigo pressupõe que essas duas etapas sejam planejadas como operações conectadas, porém separadas.
O formato das células impõe restrições antes mesmo do projeto da primeira estação. Células cilíndricas, prismáticas e em formato de bolsa se empilham, toleram compressão e apresentam suas superfícies de transferência de calor de maneiras diferentes, de modo que uma linha construída em torno de um formato raramente se adapta perfeitamente a outro. A consequência prática é que os dispositivos de empilhamento, as cargas nas placas terminais e a localização da interface térmica são todos definidos a partir do formato das células. formatos de células cilíndricas, prismáticas e de bolsa escolhidos para o programa, e não o contrário.
O processo de montagem do módulo de bateria, passo a passo.
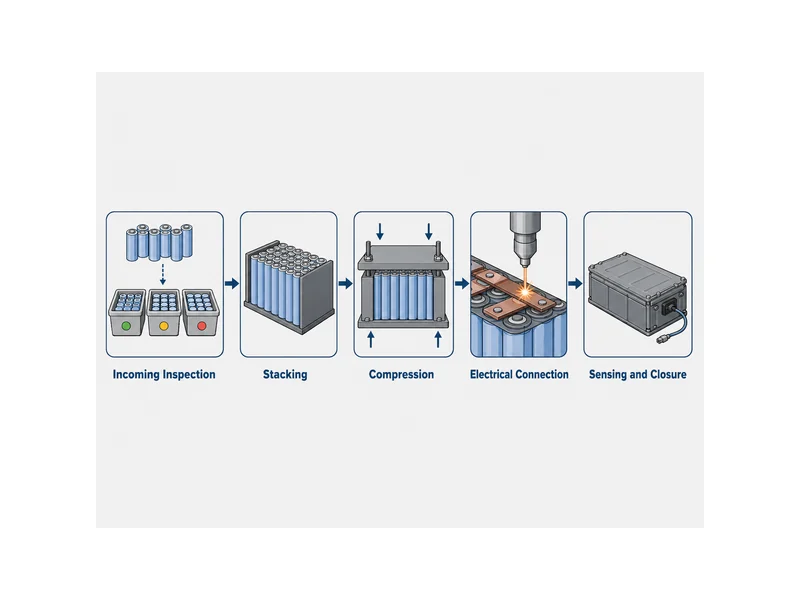
Cada estação em uma linha de módulos adiciona uma restrição da qual a próxima estação depende, portanto a ordem de construção não é arbitrária. As etapas abaixo refletem o fluxo comum observado em todas as linhas de módulos, generalizado em vez de vinculado a uma configuração específica:
- Inspeção e triagem de entrada: as células são verificadas quanto à voltagem e resistência interna e, em seguida, agrupadas para que um módulo seja construído a partir de células com características correspondentes.
- Empilhamento: as células são dispostas em um padrão em série e paralelo, conforme o projeto, com camadas de isolamento e barreira térmica colocadas entre ou ao redor das células, de acordo com as exigências do projeto.
- Compressão e placas terminais: a pilha é mantida entre placas terminais e submetida a uma força de compressão específica, sendo então fixada com cintas, tirantes ou uma estrutura, de modo que as células permaneçam sob pressão controlada durante toda a sua vida útil.
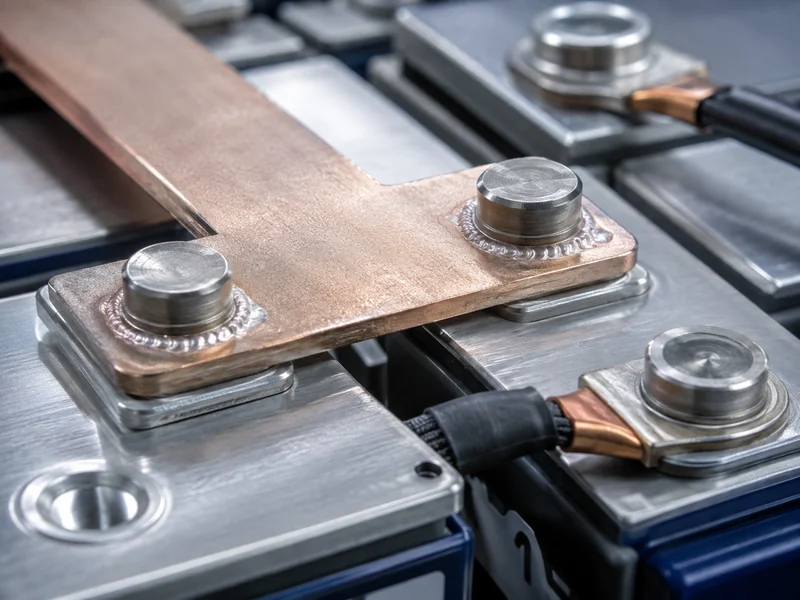
- Conexão elétrica: os terminais das células são unidos por uma barra de distribuição ou um chicote de fios, geralmente por meio de soldagem a laser nas junções entre a barra de distribuição e os terminais.
- Detecção e fechamento: a detecção de tensão e temperatura é conectada à placa de controle do módulo, e o módulo é fechado em sua caixa.
A linha de produção verifica a polaridade e a orientação antes de qualquer soldagem, pois uma célula invertida detectada após a junção é cara para retrabalhar. Sistemas de visão e ferramentas de detecção realizam essa verificação em linhas automatizadas. A força de fixação é monitorada em tempo real durante a compressão, para que a pilha atinja a pressão projetada sem ultrapassar esse limite. Esses são os pontos de verificação que diferenciam um módulo que manterá a tolerância de um que apresenta desvios, e vale a pena incluí-los no projeto em vez de adicioná-los posteriormente, após o surgimento das primeiras falhas. Para equipes que estão formalizando o que verificar quando as células se tornam um módulo, teste de módulo de bateria Abrange as mudanças que ocorrem nesse nível.
A compressão não é uma formalidade; é uma variável de projeto com consequências para a vida útil. As células sofrem pequenas alterações dimensionais durante os processos de carga, descarga e envelhecimento, portanto, a placa terminal e o sistema de fixação devem acomodar essa movimentação, mantendo as superfícies de contato planas e em contato. Pouca restrição e a pilha se solta; muita restrição e o projeto interfere na respiração normal das células. A carga alvo é definida na ficha técnica da célula e no projeto mecânico, e deve ser tratada como um valor especificado, não inferido a partir de uma construção similar.
Montagem do pacote: Integrando os módulos em um pacote de baterias finalizado.
As decisões de nível de sistema são tomadas na montagem da bateria, onde os módulos finalizados se encontram com a estrutura, o sistema de refrigeração e os componentes eletrônicos que a tornam uma bateria utilizável. Vários módulos são colocados e fixados dentro da caixa da bateria. As conexões de alta tensão entre os módulos são feitas e apertadas ou soldadas de acordo com as especificações. O BMS (Sistema de Gerenciamento de Bateria), o sistema de refrigeração e os componentes de segurança são então instalados e conectados. A bateria é selada e testada quanto a vazamentos, pois uma bateria de tração ou armazenamento precisa manter a umidade e os contaminantes afastados por anos. Enquanto a etapa de módulo gerencia o comportamento de célula para célula, a etapa de bateria gerencia o comportamento do módulo para o sistema, incluindo a dissipação de calor do conjunto.
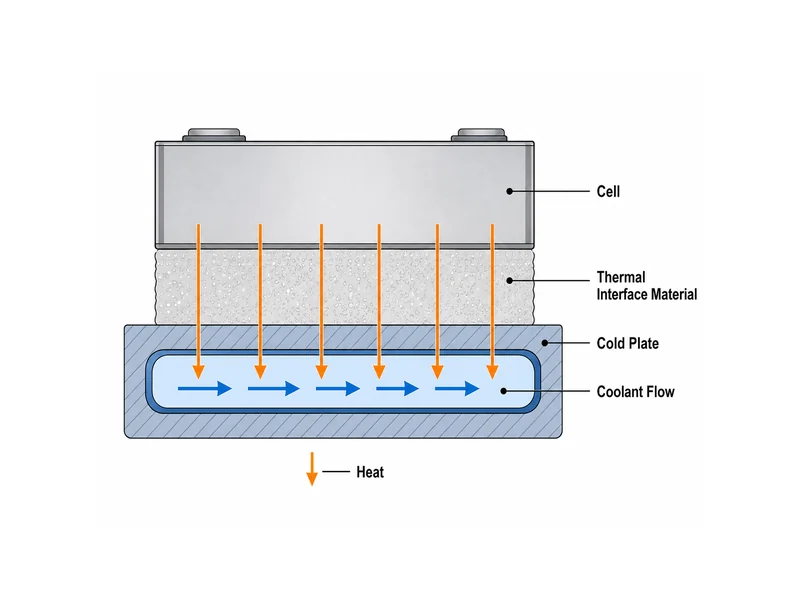
A estrutura de resfriamento é um elemento do pacote de módulos, e sua interface com os módulos é definida nesta etapa. Na maioria das arquiteturas, os módulos ficam sobre ou contra uma placa fria, e o líquido que circula por essa placa transporta o calor das células. O desempenho desse sistema depende menos da placa em si e mais da qualidade do contato entre cada módulo e a placa, razão pela qual a interface térmica é tratada como um problema de projeto e processo específico. As equipes que dimensionam esse sistema considerando cargas térmicas reais e metas de uniformidade de temperatura podem trabalhar a partir de... gestão térmica da bateria pois eles definem os requisitos de nível de pacote.
O alinhamento e a sequência de conexões representam um risco real no nível do pacote de módulos. Os módulos devem encaixar corretamente para que as juntas de alta tensão se alinhem e a interface térmica faça contato total. Um módulo com um canto mais alto deixa uma folga que o material da interface precisa preencher, e uma junta feita com desalinhamento tensiona a conexão. Sequenciar o posicionamento, a conexão elétrica e a aplicação da interface, verificando cada etapa antes de adicionar a próxima, evita que essas falhas cheguem ao pacote final.
Onde os materiais de interface térmica e as placas frias se encaixam na sequência de montagem
Se o posicionamento da interface térmica for tratado como uma mera formalidade, a placa fria nunca receberá o calor para o qual foi dimensionada. O material é aplicado no ponto de contato entre as células ou módulos geradores de calor e a placa fria, como uma etapa deliberada de montagem. Ele preenche as lacunas microscópicas e mecânicas entre a base do módulo ou célula e a superfície de resfriamento, permitindo que o calor se mova por condução em vez de ser bloqueado pelo ar aprisionado. Na prática, o material é aplicado à placa ou ao módulo, as peças são unidas e o conjunto é comprimido para que o material molhe ambas as superfícies e atinja a espessura projetada. Essa é a ligação física no caminho entre a célula e o fluido refrigerante, e as variáveis de montagem em torno dela determinam o desempenho da placa fria.
A escolha do material depende da folga, da tensão de montagem e se a junta precisa suportar carga ou se separar para manutenção. Um material de preenchimento de folgas conformável é adequado para folgas variáveis ou maiores e para juntas projetadas para manutenção; um adesivo termicamente condutor é adequado para juntas coladas que também contribuem para a estrutura, como a colagem célula-placa ou célula-pacote. As variáveis de seleção importantes são a folga e a planicidade, a tensão que a montagem exerce sobre o material durante a compressão e ao longo da vida útil, e o comportamento de cura do material, caso haja adesão. Um material escolhido sem esses dados em mãos tende a ser muito rígido para preencher a folga real ou muito frágil para manter o contato pretendido. Os engenheiros que avaliam essas compensações em diferentes formatos de células e tipos de juntas podem começar por... materiais de interface térmica para baterias e associe a propriedade definida à junta, não a um valor genérico de condutividade.
O método de aplicação deve constar no plano do processo, e não apenas na especificação do material. Os materiais de preenchimento de folgas e adesivos são normalmente aplicados roboticamente ao longo de um percurso definido, de modo que o volume e a cobertura se repitam de unidade para unidade. Uma interface com aplicação insuficiente em uma região ou excessiva em outra altera tanto o contato térmico quanto a força necessária para fechar a montagem. A interface, a compressão que define sua espessura e o alinhamento que determina a folga que ela deve preencher são um problema interligado; resolvê-los em conjunto é o que torna a placa fria eficaz. É neste ponto que um conjunto adequado de componentes de resfriamento e materiais de interface, planejados de acordo com as especificidades do projeto, se torna essencial. módulos de bateria e a geometria do pacote, conquista seu lugar na configuração em vez de ser selecionada isoladamente.
Pontos de verificação de conexão, ligação e teste em toda a linha de montagem.
Cada escolha de conexão e ligação implica em uma troca de propriedades, portanto, nomear a variável por trás de cada uma evita que a decisão seja tomada por hábito. Barramentos são adequados para layouts de módulos mais rígidos e de alta corrente, e se prestam à soldagem a laser; chicotes elétricos são adequados para sensores de baixa corrente e layouts que exigem flexibilidade. No aspecto mecânico, a colagem adesiva pode substituir ou reduzir fixadores mecânicos, diminuir o peso e eliminar componentes, mas introduz tempo de cura e etapas de preparação da superfície na linha de produção; a fixação mecânica mantém as juntas funcionais, ao custo de peças e massa. Corrente, facilidade de manutenção e desmontagem ao final da vida útil são os fatores determinantes dessa escolha, que deve ser feita no projeto, não na linha de produção.
Os testes são realizados em ambas as etapas, em vez de esperar pelo final, porque é mais barato detectar uma falha na estação que a gerou. A triagem de resistência e tensão de entrada seleciona as células antes de serem incorporadas a um módulo; verificações de polaridade e inspeção visual confirmam a orientação antes da soldagem; a inspeção pós-soldagem confirma a qualidade da junta antes do fechamento do módulo; e o pacote finalizado é verificado quanto a vazamentos e funcionalidade antes do envio. A rastreabilidade por meio de um sistema de execução de manufatura vincula cada medição a uma unidade específica, o que permite que uma dúvida posterior em campo seja rastreada até a estação e o parâmetro que a produziram. Ignorar qualquer um desses pontos de verificação não elimina a falha; apenas transfere a detecção para um ponto mais caro posteriormente.
Como os designs "da célula ao pacote" alteram a sequência de montagem
Os designs "cell-to-pack" eliminam a camada de módulos. Essa mudança realoca a interface e a compressão, mas não as elimina. Em uma construção tradicional com módulos e depois pacotes, as células são confinadas e resfriadas no nível do módulo, e então os módulos são interligados à estrutura de resfriamento do pacote, de modo que o caminho do calor cruza duas interfaces. No design "cell-to-pack", as células são integradas diretamente à estrutura do pacote, o que pode reduzir a pilha de interfaces, de forma que apenas uma camada fique diretamente entre as células e a placa fria. Menos componentes e uma única interface podem melhorar a compactação e a transferência de calor, mas a compressão, o alinhamento e o controle da interface, que antes eram fornecidos por um módulo, agora precisam ser gerenciados no nível do pacote.
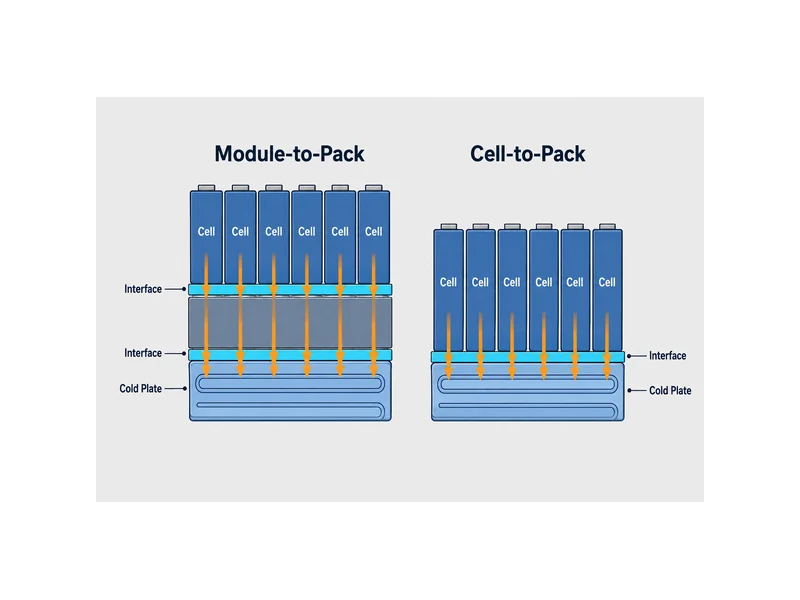
Na prática, o efeito é que a disciplina de montagem se desloca; ela não desaparece. As mesmas variáveis que regiam um módulo (células compatíveis, fixação controlada, interface plana e totalmente molhada, conexões verificadas) ainda determinam o desempenho, mas agora são aplicadas durante a integração do pacote, onde as peças são maiores e mais difíceis de retrabalhar. As equipes que avaliam a integração célula-pacote devem planejar a aplicação da interface e o controle de compressão na linha de montagem desde o início, porque a etapa que antes absorvia esse trabalho não existe mais para realizá-lo.
Conclusão
A montagem de módulos e baterias se divide em duas etapas mecânicas interligadas, e uma delas tem um peso maior do que seu tamanho sugere: a interface térmica. A montagem dos módulos garante seu sucesso por meio da seleção das células, compressão controlada e conexões verificadas; a montagem da bateria garante seu sucesso por meio do alinhamento, vedação e da precisão com que os módulos se encaixam na estrutura de resfriamento. O ponto crucial da sequência que decide, silenciosamente, se uma bateria mantém a temperatura é o contato entre as células ou módulos e a placa fria, e esse contato é determinado pela folga, planicidade, tensão de montagem e o material escolhido para a interface. Planeje o material da interface e a placa fria considerando o formato real das células e a geometria da bateria, verifique a folga e o contato úmido como um ponto de controle essencial, e o restante do projeto de resfriamento terá uma base sólida para trabalhar. Quando os componentes de resfriamento e os materiais da interface são adequados à configuração específica, em vez de serem selecionados isoladamente, constatamos que a linha de montagem gasta muito menos tempo corrigindo problemas térmicos que foram projetados anteriormente.
FAQ
Onde é colocado o material de interface térmica entre o módulo e a placa fria durante a montagem do pacote?
O material de interface é aplicado no ponto de contato físico entre a base do módulo (ou células) e a placa fria, sendo essa aplicação uma etapa definida na montagem do pacote. O material é depositado sobre a placa ou o módulo, as partes são aproximadas e a junta é comprimida para que o material preencha o espaço e umedeça ambas as superfícies até a espessura projetada. Esse contato úmido é o que permite a condução de calor para a placa, em vez de o calor ficar retido em uma camada de ar.
Preciso de um material de preenchimento de espaços ou de um adesivo termicamente condutor para a colagem célula-placa?
A escolha deve ser baseada na necessidade de a junta suportar estrutura e na sua funcionalidade. Um selante de folga é adequado para juntas funcionais e folgas variáveis ou maiores, onde se deseja condução sem adesão; um adesivo termicamente condutor é adequado para juntas que também contribuem para a resistência estrutural, como a adesão célula-placa ou célula-pacote. A decisão deve levar em consideração a folga, a tensão de montagem e as necessidades de cura e funcionalidade, e não apenas a condutividade.
Qual a diferença entre as etapas de montagem do módulo e as etapas de montagem do pacote?
A montagem de módulos integra as células em uma unidade compacta, conectada e pronta para manutenção; a montagem do pacote integra esses módulos com o gabinete, o sistema de refrigeração e o BMS em um pacote finalizado. O trabalho de montagem de módulos gerencia o arranjo célula a célula, a compressão e o isolamento, enquanto o trabalho de montagem do pacote gerencia o alinhamento dos módulos, a conexão de alta tensão, o contato de refrigeração, a vedação e os testes em nível de sistema.
Em qual etapa da montagem a placa fria é integrada ao conjunto de baterias?
A placa fria é integrada durante a montagem do pacote, quando os módulos são colocados e fixados na caixa. Sua interface com os módulos é definida nessa etapa por meio do material de interface térmica e da compressão que estabelece o contato; portanto, a integração da placa e a aplicação da interface são planejadas em conjunto, e não como operações separadas.
Como a transferência de membrana entre células e pacotes se altera no local onde a membrana de inibição é aplicada?
A tecnologia "cell-to-pack" elimina a camada de módulos, permitindo que a interface se reduza a uma única camada aplicada diretamente entre as células e a placa fria na linha de montagem. A interface ainda precisa ser aplicada, comprimida e verificada; esse controle simplesmente passa da etapa de módulos para a integração da embalagem, onde as peças são maiores e mais difíceis de retrabalhar.
Leitura complementar
- RWTH Aachen PEM — Processo de Montagem de Módulos e Pacotes de Baterias — Referência da cátedra de pesquisa universitária sobre a sequência de montagem de módulos e pacotes; apoia a distinção entre os processos de módulo e pacote utilizada ao longo deste artigo.
- IDTechEx — Reduzindo e eliminando materiais de interface térmica em baterias de veículos elétricos — Artigo de pesquisa e análise sobre projetos de célula para pacote e redução de TIM; complementa a seção sobre como as mudanças de célula para pacote ocorrem no local onde a interface é aplicada.
Artigos relacionados
- Materiais de mudança de fase para armazenamento de energia térmica — para leitores que comparam o método da placa fria líquida com as abordagens de mudança de fase para armazenar e transferir calor da bateria.
- O que é encapsulamento em eletrônicos? — explica os compostos de encapsulamento que protegem uma embalagem montada contra choques, vibrações e umidade, ao lado da etapa de selagem na montagem da embalagem.
- Qual é o objetivo da placa de arrefecimento? — detalha como uma placa fria extrai calor dos módulos montados, o componente que a interface térmica precisa alimentar durante a integração do pacote.
- Baterias de veículos elétricos versus baterias de armazenamento de energia: principais diferenças e gerenciamento térmico. — compara as diferenças de design e estratégia de resfriamento entre as baterias de veículos elétricos (EV) e os sistemas de armazenamento de energia (ESS), sendo útil quando a mesma linha de montagem atende a ambos.
- O que é uma célula de energia? Definição, projeto e gerenciamento térmico de baterias. — define células do tipo energético e o que sua estrutura significa para a seleção de materiais de interface em um programa de baterias.
