
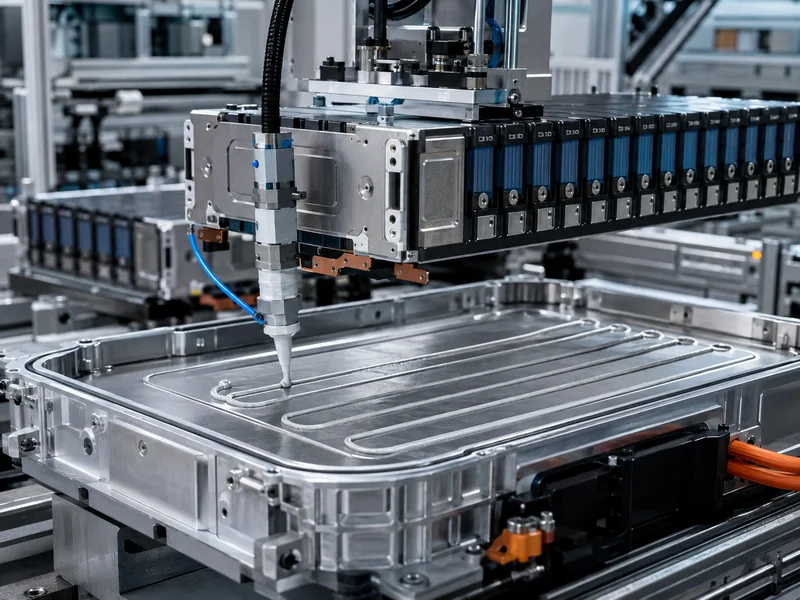
El ensamblaje de módulos y paquetes de baterías es un proceso de construcción mecánica, no química, y considerarlo de esta manera modifica la planificación de la línea de producción. Las celdas llegan ya terminadas; el valor añadido en una línea de módulos y paquetes reside en cómo se agrupan, conectan, comprimen, integran en un circuito de refrigeración y verifican dichas celdas. Este artículo describe la secuencia desde las celdas clasificadas hasta el paquete terminado. Presta especial atención a un paso que la mayoría de las descripciones generales de procesos omiten: el punto de entrada de los materiales de interfaz térmica y la placa fría al proceso de ensamblaje, y las variables de ensamblaje que determinan el rendimiento de dicho circuito de refrigeración. El objetivo es crear un modelo mental funcional que diferencie el trabajo a nivel de módulo y a nivel de paquete, no el diseño de la línea de producción de un único proveedor.
Celda, módulo y paquete de baterías: qué abarca realmente el ensamblaje
El ensamblaje de módulos y paquetes se compone de dos etapas mecánicas distintas: agrupar las celdas en módulos y, posteriormente, integrar dichos módulos en un paquete. Separarlas en papel evita la mayoría de los errores de planificación. Una celda es la unidad electroquímica que almacena energía; un módulo agrupa las celdas en una unidad funcional y estructuralmente limitada; un paquete integra uno o más módulos con una carcasa, un sistema de refrigeración y un sistema de gestión de baterías (BMS) en la unidad que se envía al vehículo o al armario de almacenamiento. El ensamblaje de módulos y paquetes es un proceso mecánico, mientras que la celda en sí es el resultado de un proceso químico independiente que no se aborda en este documento.
El límite importa porque el calor, la fuerza y las conexiones eléctricas se gestionan de manera diferente en cada nivel. A nivel de módulo, los ingenieros controlan la disposición de celda a celda, la compresión y el aislamiento. A nivel de paquete, controlan cómo se asientan los módulos contra una estructura de refrigeración y cómo se sella y supervisa todo el conjunto. Los lectores que deseen que la línea de definición esté claramente definida pueden consultar la Diferencia entre módulo de batería y paquete de baterías antes de trazar su propio proceso. Todo lo que sigue en este artículo parte de la base de que esas dos etapas están planificadas como operaciones conectadas pero separadas.
El formato de celda establece restricciones antes de que se diseñe la primera estación. Las celdas cilíndricas, prismáticas y tipo bolsa se apilan, toleran la compresión y presentan sus superficies de transferencia de calor de manera diferente, por lo que una línea construida alrededor de un formato rara vez se transfiere limpiamente a otro. La consecuencia práctica es que los accesorios de apilamiento, las cargas de las placas terminales y la ubicación de la interfaz térmica se derivan del formato de celda. formatos de celdas cilíndricas, prismáticas y en forma de bolsa Elegidos para el programa, no al revés.
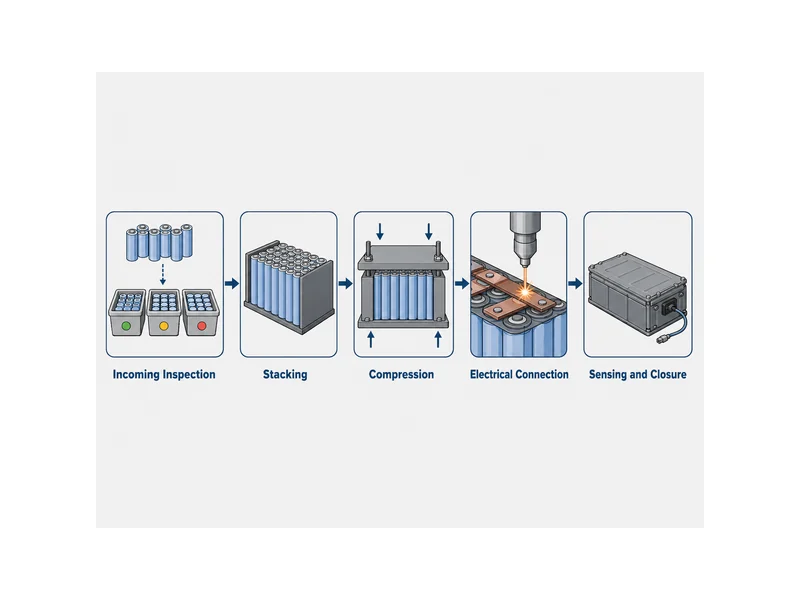
El proceso de ensamblaje del módulo de batería, paso a paso.
Cada estación en una línea de módulos agrega una restricción de la que depende la siguiente estación, por lo que el orden de construcción no es arbitrario. Los pasos que se describen a continuación reflejan el flujo común observado en las líneas de módulos, generalizado en lugar de estar vinculado a una configuración específica:
- Inspección y clasificación de las celdas entrantes: se comprueba el voltaje y la resistencia interna de las celdas y, a continuación, se agrupan para que se construya un módulo a partir de celdas con características coincidentes.
- Apilamiento: las celdas se disponen según el patrón diseñado en serie y en paralelo, con capas de aislamiento y barrera térmica colocadas entre o alrededor de las celdas según lo requiera el diseño.
- Compresión y placas terminales: el conjunto se sujeta entre placas terminales y se ajusta a una fuerza de sujeción específica; luego se fija con correas, tirantes o un marco para que las celdas permanezcan bajo una presión controlada durante toda su vida útil.
- Conexión eléctrica: los terminales de las celdas se unen mediante una barra colectora o un mazo de cables, normalmente mediante soldadura láser en las uniones entre la barra colectora y el terminal.
- Detección y cierre: la detección de voltaje y temperatura está conectada a la placa de control del módulo, y el módulo se cierra dentro de su carcasa.
La línea verifica la polaridad y la orientación antes de cualquier soldadura, porque una celda invertida detectada después de la unión es costosa de rehacer. Los sistemas de visión y las herramientas de detección se encargan de esa verificación en las líneas automatizadas. La fuerza de sujeción se monitorea en tiempo real durante la compresión para que el conjunto alcance su presión de diseño sin sobrepasarla. Estos son los puntos de control que separan un módulo que mantendrá la tolerancia de uno que se desvía, y vale la pena diseñarlos en lugar de agregarlos después de que aparecen las primeras fallas. Para los equipos que formalizan qué verificar una vez que las celdas se convierten en un módulo, Pruebas del módulo de batería Cubre los cambios que se producen a ese nivel.
La compresión no es una mera formalidad; es una variable de diseño con consecuencias en la vida útil. Las celdas cambian ligeramente de dimensión al cargarse, descargarse y envejecer, por lo que la placa terminal y el sistema de sujeción deben adaptarse a este movimiento, manteniendo las superficies de interfaz planas y en contacto. Una restricción insuficiente provoca que el conjunto se afloje; una restricción excesiva dificulta la ventilación natural de la celda. La carga objetivo proviene de la hoja de datos de la celda y del diseño mecánico, y debe considerarse un valor especificado, no inferido de una configuración similar.
Ensamblaje del paquete: Integración de módulos en un paquete de baterías terminado
Las decisiones a nivel de sistema se toman en el ensamblaje del paquete, donde los módulos terminados se unen a la estructura, la refrigeración y la electrónica que conforman una batería funcional. Se colocan y fijan varios módulos en la carcasa del paquete. Se realizan conexiones de alto voltaje entre los módulos y se aprietan o sueldan según las especificaciones. A continuación, se instalan y conectan el sistema de gestión de baterías (BMS), el sistema de refrigeración y los componentes de seguridad. El paquete se sella y se comprueba que no haya fugas, ya que un paquete para tracción o almacenamiento debe evitar la entrada de humedad y contaminantes durante años. Mientras que la etapa de módulos gestiona el comportamiento de cada celda, la etapa de paquete gestiona el comportamiento del módulo con respecto al sistema, incluyendo la disipación del calor.
La estructura de refrigeración es un elemento a nivel de paquete, y su interfaz con los módulos se define durante esta etapa. En la mayoría de las arquitecturas, los módulos se asientan sobre o contra una placa fría, y el líquido que circula a través de esa placa transporta el calor lejos de las celdas. El buen funcionamiento de esto depende menos de la placa en sí y más de la calidad del contacto entre cada módulo y la placa, razón por la cual la interfaz térmica se trata como un problema de diseño y proceso en sí mismo. Los equipos que dimensionan ese sistema en función de cargas térmicas reales y objetivos de uniformidad de temperatura pueden trabajar desde gestión térmica de la batería ya que establecen los requisitos de nivel de paquete.
La alineación y la secuencia de conexión conllevan un riesgo real a nivel de encapsulado. Los módulos deben encajar correctamente para que las uniones de alta tensión coincidan y la interfaz térmica logre un contacto completo. Un módulo que sobresale de una esquina deja un hueco que el material de la interfaz debe rellenar, y una unión mal alineada somete la conexión a tensión. La secuenciación de la colocación, la conexión eléctrica y la aplicación de la interfaz, de forma que cada una se verifique antes de añadir la siguiente, evita estos fallos en el encapsulado final.
Dónde encajan los materiales de interfaz térmica y las placas frías en la secuencia de ensamblaje
Si se ignora la ubicación de la interfaz térmica, la placa fría nunca recibe el calor para el que fue diseñada. El material se aplica en el punto de contacto entre las celdas o módulos generadores de calor y la placa fría, como parte del proceso de ensamblaje. Rellena los huecos microscópicos y mecánicos entre la base del módulo o la celda y la superficie de enfriamiento, permitiendo que el calor se distribuya por conducción en lugar de ser bloqueado por el aire atrapado. En la práctica, el material se aplica a la placa o al módulo, se unen las piezas y se comprime el conjunto para que el material humedezca ambas superficies y alcance el espesor previsto. Este es el vínculo físico en el circuito entre la celda y el refrigerante, y las variables de ensamblaje a su alrededor determinan el rendimiento de la placa fría.
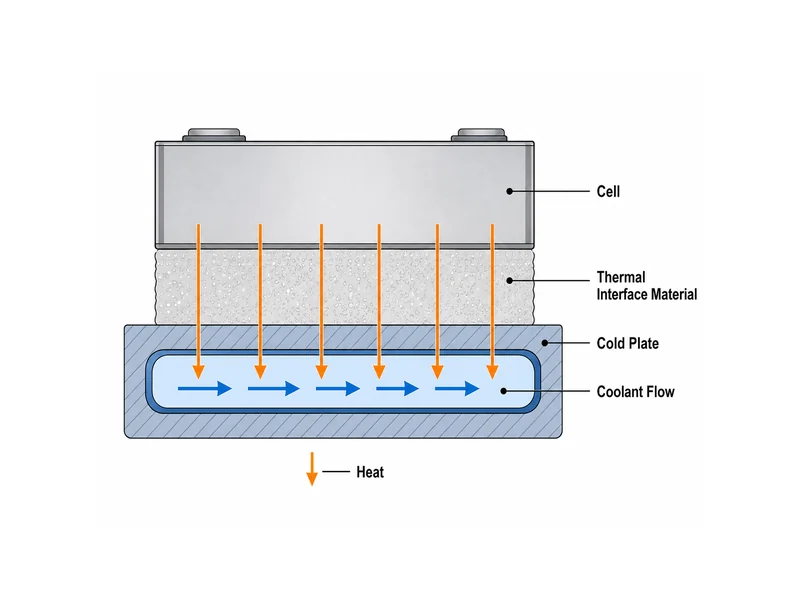
La elección del material depende del espacio, la tensión de ensamblaje y si la unión necesita soportar carga o separarse para su mantenimiento. Un relleno de huecos adaptable es adecuado para un espacio variable o mayor y una unión destinada a ser funcional; un adhesivo termoconductor es adecuado para una unión que también aporta estructura, como la unión de celda a placa o de celda a paquete. Las variables de selección importantes son el espacio y la planitud, la tensión que el ensamblaje ejerce sobre el material durante la compresión y a lo largo de su vida útil, y el comportamiento de curado del material si se adhiere. Un material elegido sin tener en cuenta estos datos tiende a ser demasiado rígido para rellenar el espacio real o demasiado débil para mantener el contacto previsto. Los ingenieros que sopesan estas ventajas y desventajas en diferentes formatos de celdas y tipos de uniones pueden comenzar desde materiales de interfaz térmica para baterías y hacer coincidir el conjunto de propiedades con la junta, no con un valor de conductividad genérico.
El método de aplicación debe formar parte del plan de proceso, no solo de la especificación del material. Los rellenos de huecos y adhesivos dispensados se aplican normalmente de forma robótica siguiendo una trayectoria definida, de modo que el volumen y la cobertura se repiten unidad por unidad. Una interfaz con una cantidad insuficiente de relleno en una región o con un exceso en otra modifica tanto el contacto térmico como la fuerza necesaria para cerrar el conjunto. La interfaz, la compresión que determina su espesor y la alineación que decide el hueco que debe rellenar constituyen un problema interrelacionado; resolverlos conjuntamente es lo que hace que la placa fría sea eficaz. Es en este punto donde un conjunto adecuado de componentes de refrigeración y materiales de interfaz, planificados en función de las especificaciones, resulta fundamental. módulos de baterías y la geometría del paquete, se gana su lugar en la construcción en lugar de ser seleccionada de forma aislada.
Puntos de control de conexión, unión y prueba durante el ensamblaje
Cada opción de conexión y unión implica intercambiar una propiedad por otra, por lo que nombrar la variable detrás de cada una evita que la decisión se convierta en un hábito. Las barras colectoras son adecuadas para configuraciones de módulos más rígidas y de mayor corriente, y se prestan a la soldadura láser; los arneses de cableado son adecuados para la detección de corriente baja y configuraciones que requieren flexibilidad. En el aspecto mecánico, la unión adhesiva puede reemplazar o reducir los sujetadores mecánicos, disminuir el peso y eliminar componentes, pero introduce tiempo de curado y pasos de preparación de la superficie en la línea de producción; la fijación mecánica mantiene las uniones en buen estado a costa de piezas y masa. La corriente, la facilidad de mantenimiento y el desmontaje al final de la vida útil determinan esta elección, que corresponde al diseño, no a la línea de producción.
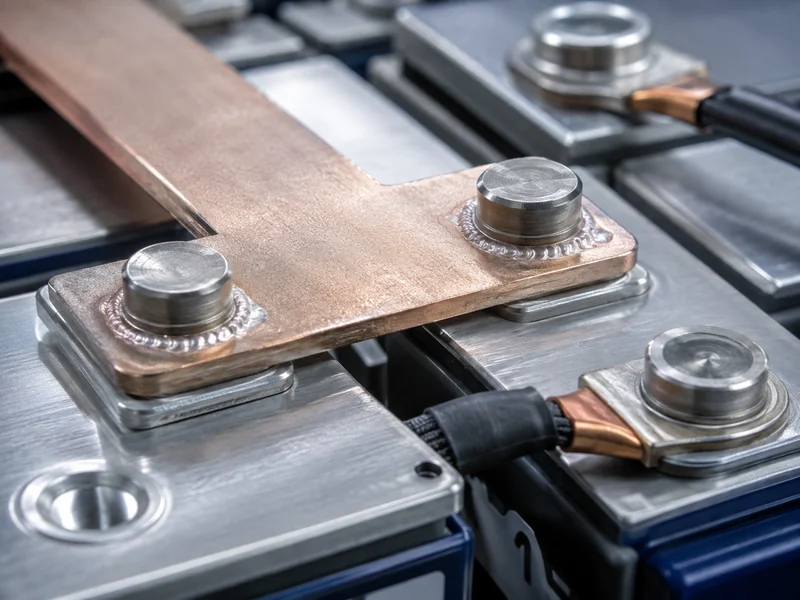
Las pruebas se realizan en ambas etapas en lugar de esperar al final, ya que es más económico detectar una falla en la estación que la originó. La clasificación de resistencia y voltaje de entrada examina las celdas antes de que se integren a un módulo; las comprobaciones de polaridad y visión confirman la orientación antes de la soldadura; la inspección posterior a la soldadura confirma la calidad de la unión antes de que se cierre el módulo; y el paquete terminado se somete a pruebas de fugas y se verifica su funcionamiento antes de su envío. La trazabilidad a través de un sistema de ejecución de fabricación vincula cada medición a una unidad específica, lo que permite rastrear una consulta posterior en campo hasta la estación y el parámetro que la produjo. Omitir cualquiera de estos puntos de control no elimina la falla; simplemente traslada su detección a un punto posterior más costoso en la cadena de suministro.
Cómo los diseños de celda a paquete cambian la secuencia de ensamblaje
Los diseños de celda a paquete eliminan la capa de módulos. Este cambio reubica la interfaz y la compresión, pero no las elimina. En una construcción tradicional de módulo a paquete, las celdas se confinan y enfrían a nivel de módulo, y luego los módulos se conectan a la estructura de enfriamiento del paquete, por lo que la trayectoria del calor cruza dos interfaces. En el diseño de celda a paquete, las celdas se integran directamente en la estructura del paquete, lo que puede reducir la pila de interfaces, de modo que una capa se sitúa directamente entre las celdas y la placa fría. Menos componentes y una sola interfaz pueden mejorar el empaquetado y la transferencia de calor, pero la compresión, la alineación y el control de la interfaz que antes proporcionaba un módulo ahora deben gestionarse a nivel de paquete.
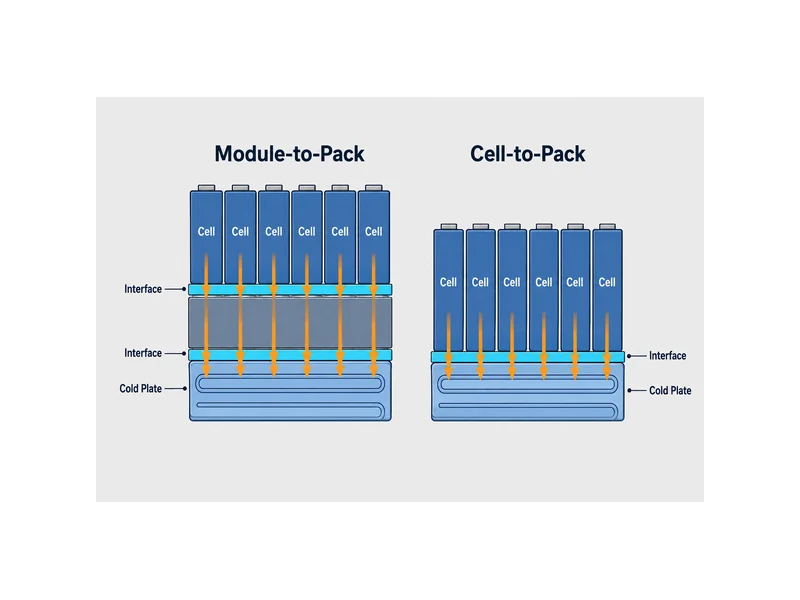
En la práctica, la disciplina de ensamblaje se traslada, no desaparece. Las mismas variables que regían un módulo (celdas coincidentes, sujeción controlada, interfaz plana y completamente humedecida, conexiones verificadas) siguen determinando el rendimiento, pero ahora se aplican durante la integración del paquete, donde las piezas son más grandes y difíciles de reprocesar. Los equipos que evalúan la integración de celdas en paquetes deben planificar la aplicación de la interfaz y el control de compresión en la línea de empaque desde el principio, ya que el nivel que antes absorbía ese trabajo ya no está presente para gestionarlo.
Conclusión
El ensamblaje de módulos y paquetes de baterías se divide en dos etapas mecánicas interconectadas, y una de ellas tiene mayor importancia de la que aparenta: la interfaz térmica. El ensamblaje de módulos se logra mediante la clasificación de celdas, la compresión controlada y la verificación de las conexiones; el ensamblaje de paquetes se logra mediante la alineación, el sellado y la correcta integración de los módulos con la estructura de refrigeración. El punto clave en la secuencia que determina si un paquete mantiene la temperatura es el contacto entre las celdas o módulos y la placa fría, y dicho contacto está condicionado por la separación, la planitud, la tensión de ensamblaje y el material elegido para la conexión. Si se planifica el material de la interfaz y la placa fría en función del formato real de la celda y la geometría del paquete, y se verifica la separación y el contacto húmedo como un punto de control real, el resto del diseño de refrigeración tendrá una base sólida. Cuando los componentes de refrigeración y los materiales de la interfaz se adaptan a la configuración específica en lugar de seleccionarse de forma aislada, la línea de ensamblaje dedica mucho menos tiempo a solucionar problemas térmicos que se diseñaron previamente.
PREGUNTAS FRECUENTES
¿Dónde se coloca el material de interfaz térmica entre el módulo y la placa fría durante el ensamblaje del paquete?
El material de interfaz se coloca en el punto de contacto físico entre la base del módulo (o las celdas) y la placa fría, y se aplica como un paso definido en el ensamblaje del paquete. El material se dispensa sobre la placa o el módulo, se unen las piezas y se comprime la unión para que el material rellene el espacio y humedezca ambas superficies hasta alcanzar el espesor previsto. Este contacto humedecido permite que el calor se conduzca hacia la placa en lugar de acumularse en el aire.
¿Necesito un relleno de huecos o un adhesivo termoconductor para la unión de la célula a la placa?
La elección depende de si la unión debe soportar estructura y si debe ser funcional. Un relleno de huecos es adecuado para una unión funcional y para huecos variables o grandes donde se requiere conductividad sin adhesión; un adhesivo termoconductor es adecuado para una unión que también aporta resistencia estructural, como la unión entre celda y placa o entre celda y paquete. La decisión debe basarse en el hueco, la tensión de ensamblaje y las necesidades de curado y funcionalidad, no solo en la conductividad.
¿Cuál es la diferencia entre los pasos de ensamblaje del módulo y los de ensamblaje del paquete?
El ensamblaje de módulos integra las celdas en una unidad comprimida, conectada y lista para el mantenimiento; el ensamblaje del paquete integra dichos módulos con la carcasa, el sistema de refrigeración y el BMS en un paquete terminado. El trabajo de ensamblaje de módulos se encarga de la disposición, compresión y aislamiento de las celdas, mientras que el trabajo de ensamblaje del paquete se encarga de la alineación de los módulos, la conexión de alta tensión, el contacto de refrigeración, el sellado y las pruebas a nivel de sistema.
¿En qué etapa del proceso de ensamblaje se integra la placa fría en el paquete de baterías?
La placa de refrigeración se integra durante el ensamblaje del paquete, cuando los módulos se colocan y se fijan en la carcasa. Su interfaz con los módulos se define en esa etapa mediante el material de interfaz térmica y la compresión que establece el contacto, por lo que la integración de la placa y la aplicación de la interfaz se planifican conjuntamente, no como operaciones separadas.
¿Cómo cambia el proceso de celda a paquete cuando se aplica TIM?
El proceso Cell-to-Pack elimina la capa de módulos, lo que permite reducir la interfaz a una sola capa aplicada directamente entre las celdas y la placa fría en la línea de empaquetado. La interfaz aún debe aplicarse, comprimirse y verificarse; este control simplemente se traslada de la etapa de módulos a la integración del empaquetado, donde las piezas son más grandes y más difíciles de modificar.
Lecturas adicionales
- RWTH Aachen PEM — Proceso de ensamblaje de módulos y paquetes de baterías — Referencia de la cátedra de investigación universitaria sobre la secuencia de ensamblaje del módulo y el paquete; respalda el límite del proceso módulo versus paquete utilizado a lo largo de este artículo.
- IDTechEx — Reducción y eliminación de materiales de interfaz térmica en baterías de vehículos eléctricos — Artículo de investigación y análisis sobre diseños de celda a paquete y reducción de TIM; complementa la sección sobre cómo cambia la celda a paquete donde se aplica la interfaz.
Artículos relacionados
- Materiales de cambio de fase para el almacenamiento de energía térmica — para los lectores que comparan el método de la placa fría líquida con los métodos de cambio de fase para almacenar y transferir el calor de las baterías.
- ¿Qué es el encapsulado en electrónica? — explica los compuestos de encapsulación que protegen un paquete ensamblado de golpes, vibraciones y humedad, junto con el paso de sellado en el ensamblaje del paquete.
- ¿Para qué sirve la placa de refrigeración? — detalla cómo una placa fría extrae el calor de los módulos montados, el componente al que la interfaz térmica debe alimentar durante la integración del paquete.
- Vehículo eléctrico frente a sistema de almacenamiento de energía: diferencias clave y gestión térmica. — compara las diferencias en el diseño y la estrategia de refrigeración de los paquetes de baterías para vehículos eléctricos (VE) y sistemas de almacenamiento de energía (ESS), lo cual resulta útil cuando la misma línea de montaje da servicio a ambos.
- ¿Qué es una celda de energía? Definición, diseño y gestión térmica en ingeniería de baterías. — Define las celdas de tipo energético y lo que su estructura implica para la selección del material de interfaz en un programa de empaquetado.
