
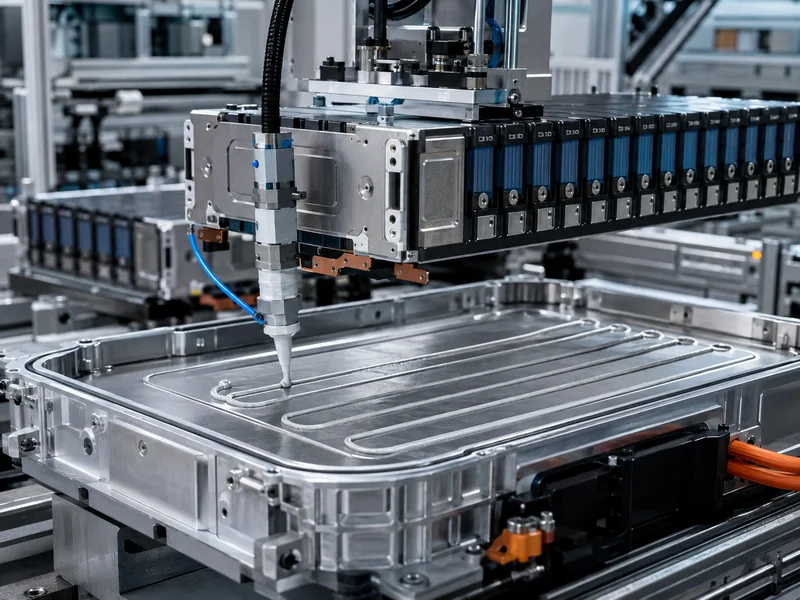
De assemblage van batterijmodules en -packs is een mechanisch bouwproces, geen chemisch proces, en die benadering verandert de manier waarop engineers de productielijn plannen. Cellen worden kant-en-klaar aangeleverd; de toegevoegde waarde op een module- en packlijn zit hem in de manier waarop die cellen worden gegroepeerd, verbonden, onder druk gehouden, in een koelsysteem worden opgenomen en gecontroleerd. Dit artikel beschrijft de volgorde van gesorteerde cellen tot een afgewerkte pack. Het besteedt specifieke aandacht aan een stap die in de meeste procesoverzichten wordt overgeslagen: waar de thermische interfacematerialen en de koelplaat daadwerkelijk in het bouwproces terechtkomen, en welke assemblagevariabelen bepalen of dat warmtepad goed functioneert. Het doel is een werkbaar mentaal model van werk op module-niveau versus pack-niveau, en niet van de lijnindeling van één enkele leverancier.
Batterijcel, module en accupakket: wat de assemblage precies inhoudt.
De assemblage van modules en accupakketten bestaat uit twee afzonderlijke mechanische stappen: het groeperen van cellen in modules en vervolgens het integreren van die modules in een accupakket. Door deze stappen op papier te scheiden, worden de meeste planningsfouten voorkomen. Een cel is de elektrochemische eenheid die energie opslaat; een module groepeert cellen tot een bruikbare, structureel afgebakende eenheid; een accupakket integreert een of meer modules met een behuizing, een koelsysteem en een batterijbeheersysteem (BMS) in de eenheid die naar het voertuig of de opslagkast wordt verzonden. De werkzaamheden aan modules en accupakketten betreffen mechanische assemblage, terwijl de cel zelf het resultaat is van een apart chemisch proces dat hier buiten beschouwing wordt gelaten.
De grens is belangrijk omdat warmte, kracht en elektrische verbindingen op elk niveau anders worden beheerd. Op moduleniveau controleren ingenieurs de cel-tot-cel-opstelling, compressie en isolatie. Op pakketniveau controleren ze hoe modules tegen een koelstructuur worden geplaatst en hoe de gehele assemblage wordt afgedicht en bewaakt. Lezers die de definitie duidelijk willen zien, kunnen de volgende tekst raadplegen: verschil tussen een batterijmodule en een batterijpakket voordat ze hun eigen proces in kaart brengen. Alles wat hierna in dit artikel wordt besproken, gaat ervan uit dat deze twee fasen als verbonden, maar afzonderlijke bewerkingen zijn gepland.
Het celformaat legt beperkingen op voordat het eerste station wordt ontworpen. Cilindrische, prismatische en pouch-cellen stapelen, verdragen compressie en presenteren hun warmteoverdrachtsoppervlakken op verschillende manieren, waardoor een productielijn die rond één formaat is gebouwd zelden probleemloos kan worden overgezet naar een ander formaat. Het praktische gevolg hiervan is dat stapelbevestigingen, eindplaatbelastingen en de locatie van de thermische interface allemaal voortvloeien uit het celformaat. cilindrische, prismatische en zakvormige celformaten Geselecteerd voor het programma, niet andersom.
Het assemblageproces van de batterijmodule, stap voor stap.
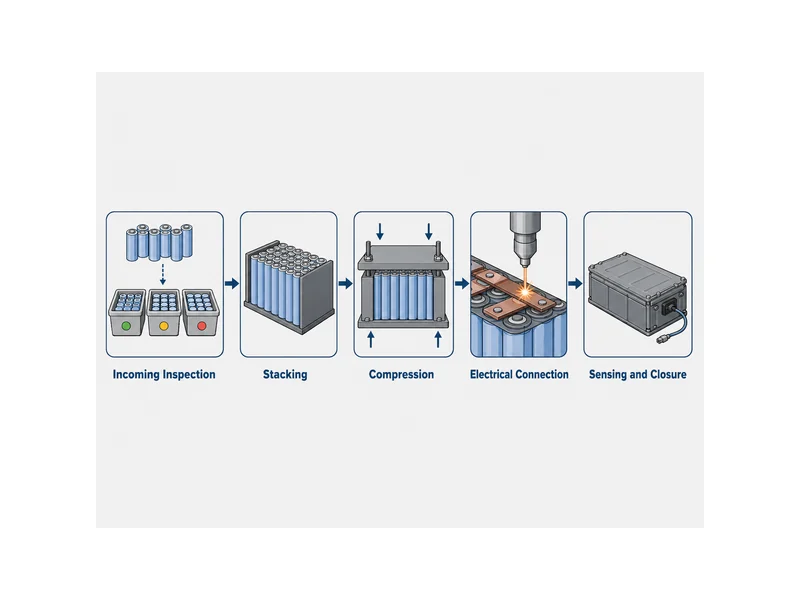
Elk station op een modulelijn voegt een beperking toe waarvan het volgende station afhankelijk is, waardoor de bouwvolgorde niet willekeurig is. De onderstaande stappen weerspiegelen de gebruikelijke workflow die op verschillende modulelijnen te zien is, gegeneraliseerd in plaats van gebonden aan een specifieke configuratie:
- Inkomende inspectie en sortering: cellen worden gecontroleerd op spanning en interne weerstand, waarna ze worden gegroepeerd zodat een module wordt opgebouwd uit cellen met overeenkomende eigenschappen.
- Stapelen: cellen worden in het ontworpen serie- en parallelpatroon gerangschikt, met isolatie- en thermische barrièrelagen tussen of rond de cellen, afhankelijk van wat het ontwerp vereist.
- Compressie- en eindplaten: de stapel wordt tussen eindplaten geklemd en tot een gewenste klemkracht gebracht, waarna deze met banden, trekstangen of een frame wordt vastgezet, zodat de cellen gedurende hun levensduur onder gecontroleerde druk blijven.
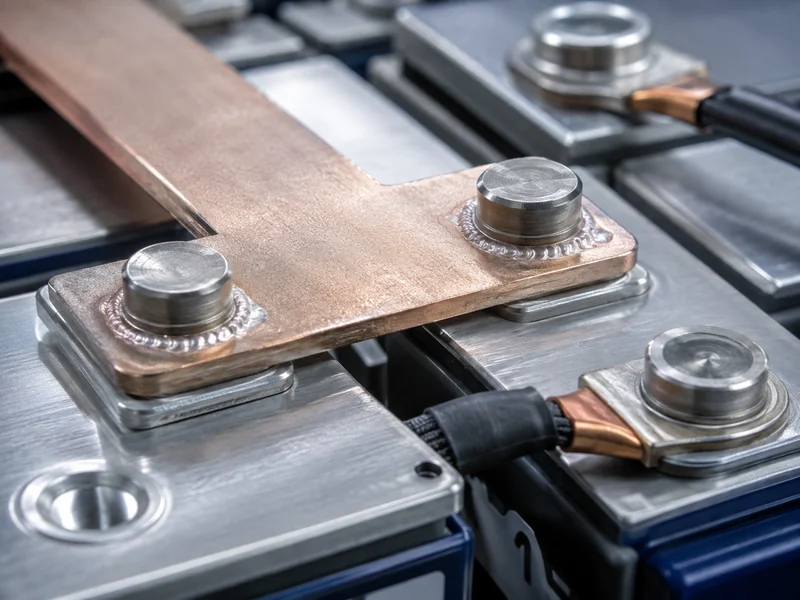
- Elektrische aansluiting: celaansluitingen worden verbonden met een stroomrail of een kabelboom, meestal met laserlassen bij de verbindingen tussen de stroomrail en de aansluiting.
- Detectie en sluiting: de spannings- en temperatuursensor is aangesloten op de besturingsprintplaat van de module, waarna de module in de behuizing wordt gesloten.
De productielijn controleert de polariteit en oriëntatie vóór het lassen, omdat een omgekeerde cel die na het verbinden wordt ontdekt, kostbaar is om te herstellen. Vision-systemen en detectieapparatuur voeren deze controle uit op geautomatiseerde lijnen. De klemkracht wordt tijdens het comprimeren in realtime bewaakt, zodat de stapel de ontworpen druk bereikt zonder overschrijding. Dit zijn de controlepunten die een module die binnen de toleranties blijft onderscheiden van een module die afwijkt, en het is de moeite waard om ze in het ontwerp te integreren in plaats van ze achteraf toe te voegen nadat de eerste defecten zich voordoen. Voor teams die formaliseren wat er gecontroleerd moet worden zodra cellen een module vormen, batterijmodule testen Dit beschrijft welke veranderingen er op dat niveau plaatsvinden.
Compressie is geen formaliteit; het is een ontwerpvariabele met gevolgen voor de levensduur. Cellen veranderen enigszins van afmeting tijdens het laden, ontladen en verouderen, dus de eindplaat en het bevestigingssysteem moeten die beweging opvangen en tegelijkertijd de contactoppervlakken vlak en in contact houden. Te weinig compressie en de stapel raakt los; te veel compressie en het ontwerp werkt de normale ademhaling van de cellen tegen. De beoogde belasting is afkomstig uit het datasheet van de cel en het mechanisch ontwerp, en moet worden beschouwd als een gespecificeerde waarde, niet als een afleiding van een vergelijkbare constructie.
Accupakketassemblage: Modules samenvoegen tot een compleet accupakket
Beslissingen op systeemniveau komen tot uiting in de assemblage van het accupakket, waar de afgewerkte modules samenkomen met de structuur, koeling en elektronica die samen een bruikbare batterij vormen. Meerdere modules worden in de behuizing van het pakket geplaatst en vastgezet. Hoogspanningsverbindingen tussen de modules worden gemaakt en vastgedraaid of gelast volgens specificatie. Vervolgens worden het batterijmanagementsysteem (BMS), het koelsysteem en de veiligheidscomponenten geïnstalleerd en aangesloten. Het pakket wordt afgedicht en gecontroleerd op lekkage, omdat een tractie- of opslagpakket jarenlang vocht en verontreinigingen buiten moet houden. Waar de modulefase het gedrag van de cellen onderling regelt, regelt de pakketfase het gedrag van de modules ten opzichte van het systeem, inclusief hoe warmte de assemblage verlaat.
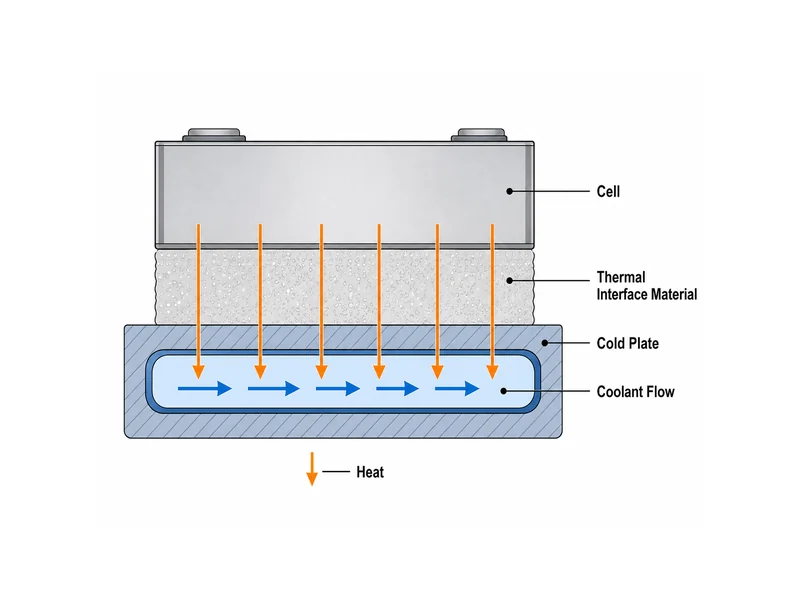
De koelstructuur is een element op pack-niveau en de interface met de modules wordt in deze fase gedefinieerd. In de meeste architecturen staan de modules op of tegen een koelplaat, en vloeistof die door die plaat circuleert voert de warmte van de cellen af. Hoe goed dat werkt, hangt minder af van de plaat zelf en meer van de kwaliteit van het contact tussen elke module en de plaat. Daarom wordt de thermische interface als een apart ontwerp- en procesprobleem beschouwd. Teams die dit systeem dimensioneren op basis van werkelijke warmtebelastingen en temperatuuruniformiteitsdoelstellingen kunnen werken vanuit thermisch beheer batterijpakket omdat ze eisen op verpakkingsniveau stellen.
Uitlijning en aansluitingsvolgorde brengen reële risico's met zich mee op pakketniveau. Modules moeten correct geplaatst worden, zodat de hoogspanningsverbindingen goed uitgelijnd zijn en de thermische interface volledig contact maakt. Een module die aan één kant te hoog zit, laat een opening achter die opgevuld moet worden door het interface-materiaal, en een verbinding die niet goed uitgelijnd is, zet de verbinding onder spanning. Door de plaatsing, de elektrische aansluiting en het aanbrengen van de interface in de juiste volgorde te doen, zodat elke stap gecontroleerd wordt voordat de volgende stap wordt gezet, worden deze fouten uit het uiteindelijke pakket voorkomen.
Waar thermische interface materialen en koelplaten passen in de montagevolgorde.
Door de plaatsing van de thermische interface als een bijzaak te beschouwen, krijgt de koelplaat nooit de warmte te verwerken waarvoor hij is ontworpen. Het materiaal komt binnen op het contactpunt tussen de warmtegenererende cellen of modules en de koelplaat, en wordt als een bewuste montagestap aangebracht. Het vult de microscopische en mechanische openingen tussen een modulebasis of cel en het koeloppervlak, zodat warmte door geleiding kan worden afgevoerd in plaats van te worden geblokkeerd door ingesloten lucht. In de praktijk wordt het materiaal op de plaat of de module aangebracht, worden de onderdelen samengevoegd en wordt de assemblage samengeperst, zodat het materiaal beide oppervlakken bevochtigt en de beoogde dikte bereikt. Dit is de fysieke verbinding in het pad van cel naar koelvloeistof, en de montagevariabelen eromheen bepalen of de koelplaat goed functioneert.
De materiaalkeuze hangt af van de spleet, de spanning tijdens de assemblage en of de verbinding belastbaar moet zijn of juist los moet kunnen worden gemaakt voor onderhoud. Een flexibele spleetvuller is geschikt voor een variabele of grotere spleet en een verbinding die onderhoud nodig heeft; een thermisch geleidende lijm is geschikt voor een gelijmde verbinding die ook bijdraagt aan de structuur, zoals een cel-naar-plaat- of cel-naar-packverbinding. De selectievariabelen die ertoe doen, zijn de spleet en vlakheid, de spanning die de assemblage op het materiaal uitoefent tijdens compressie en gedurende de levensduur, en het uithardingsgedrag van het materiaal als het verlijmt. Een materiaal dat zonder deze gegevens wordt gekozen, is vaak te stijf om de werkelijke spleet te vullen of te zwak om het beoogde contact te behouden. Ingenieurs die deze afwegingen maken voor verschillende celformaten en verbindingstypen kunnen beginnen met... thermische geleidende materialen voor batterijen en stem de eigenschappen af op de verbinding, niet op een algemene geleidbaarheidswaarde.
De applicatiemethode hoort thuis in het procesplan, niet alleen in de materiaalspecificatie. Gedoseerde vulmiddelen en lijmen worden doorgaans robotisch aangebracht langs een vooraf bepaald pad, zodat het volume en de dekking van eenheid tot eenheid consistent zijn. Een interface die in één gebied te weinig of in een ander gebied te veel materiaal bevat, beïnvloedt zowel het thermische contact als de kracht die nodig is om de constructie te sluiten. De interface, de compressie die de dikte bepaalt en de uitlijning die de te vullen opening bepaalt, vormen één samenhangend probleem; het gezamenlijk oplossen ervan maakt de koelplaat effectief. Dit is het punt waar een op elkaar afgestemde set koelcomponenten en interfacematerialen, gepland op basis van de specifieke eisen, van cruciaal belang is. batterijmodules En de geometrie van het pakket verdient zijn plaats in de constructie in plaats van op zichzelf te worden geselecteerd.
Verbindings-, verbindings- en testcontrolepunten tijdens de assemblage
Elke keuze voor een verbinding en verbinding ruilt de ene eigenschap in voor de andere. Door de variabele achter elke keuze te benoemen, wordt de beslissing een kwestie van gewoonte. Busbars zijn geschikt voor modules met een hogere stroomsterkte en een stijvere constructie, en lenen zich goed voor laserlassen; kabelbomen zijn geschikt voor sensoren met een lagere stroomsterkte en lay-outs die flexibiliteit vereisen. Aan de mechanische kant kan lijmen mechanische bevestigingsmiddelen vervangen of verminderen, gewicht besparen en hardware overbodig maken, maar het introduceert wel uithardingstijd en oppervlaktevoorbereiding in het proces. Mechanische bevestiging zorgt ervoor dat verbindingen onderhoudbaar blijven, ten koste van onderdelen en gewicht. Stroomsterkte, onderhoudbaarheid en demontage aan het einde van de levensduur zijn bepalend voor die keuze, en die keuze hoort thuis in het ontwerp, niet in de productielijn.
Testen vindt in beide fasen plaats in plaats van te wachten tot het einde, omdat een fout het goedkoopst te detecteren is bij het station waar deze is ontstaan. Inkomende weerstands- en spanningsfilters controleren cellen voordat ze in een module worden geplaatst; polariteits- en visuele controles bevestigen de oriëntatie vóór het lassen; inspectie na het lassen bevestigt de kwaliteit van de verbinding voordat de module wordt gesloten; en het voltooide pakket wordt gecontroleerd op lekkage en functioneel geverifieerd voordat het wordt verzonden. Traceerbaarheid via een productie-uitvoeringssysteem koppelt elke meting aan een specifieke eenheid, waardoor een latere vraag in het veld kan worden herleid tot het station en de parameter die de vraag heeft veroorzaakt. Het overslaan van een van deze controlepunten verhelpt de fout niet; het verplaatst de ontdekking ervan alleen naar een duurder punt verderop in het proces.
Hoe cel-naar-verpakking-ontwerpen de assemblagevolgorde veranderen
Bij cell-to-pack-ontwerpen wordt de modulelaag geëlimineerd. Deze verandering verplaatst de interface en de compressie; ze worden niet volledig geëlimineerd. In een traditionele module-then-pack-opbouw worden cellen op moduleniveau gefixeerd en gekoeld, waarna de modules worden gekoppeld aan de koelstructuur van de pack. De warmteoverdracht vindt dus plaats via twee interfaces. Bij cell-to-pack worden cellen direct in de packstructuur geïntegreerd, waardoor de interfacestapel kleiner wordt en er slechts één laag direct tussen de cellen en de koelplaat zit. Minder onderdelen en één interface kunnen de verpakking en warmteoverdracht verbeteren, maar de compressie, uitlijning en interfacecontrole die voorheen door een module werden verzorgd, moeten nu op packniveau worden beheerd.
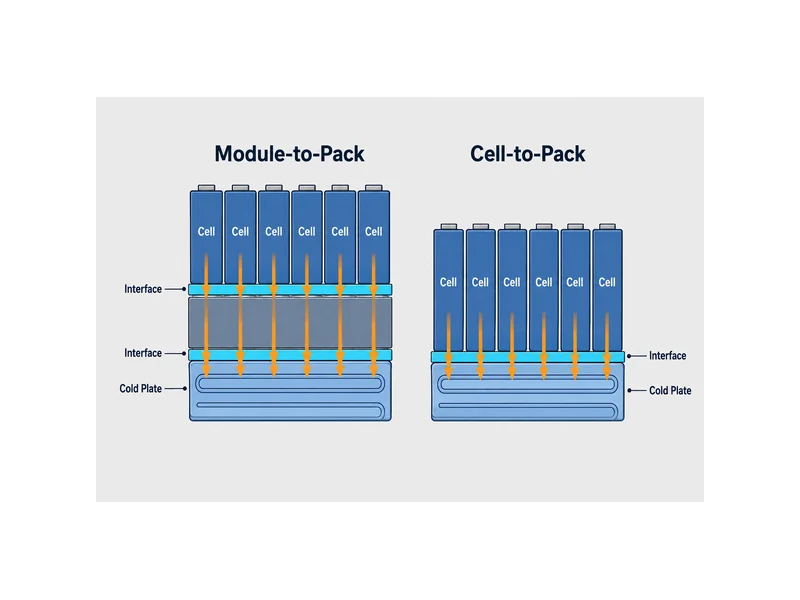
Het praktische gevolg is dat de discipline bij de assemblage zich verplaatst; ze verdwijnt niet. Dezelfde variabelen die een module bepaalden (passende cellen, gecontroleerde klemming, een vlak en volledig bevochtigd grensvlak, geverifieerde verbindingen) bepalen nog steeds de prestaties, maar ze worden nu afgedwongen tijdens de pack-integratie, waar de onderdelen groter en moeilijker te herwerken zijn. Teams die de integratie van cel tot pack evalueren, moeten de interface-applicatie en de compressiecontrole op de pack-lijn vanaf het begin plannen, omdat de laag die voorheen dat werk opving, er niet meer is om het op te vangen.
Conclusie
De assemblage van batterijmodules en -pakketten bestaat uit twee gekoppelde mechanische fasen, en één stap daarin is belangrijker dan je zou denken: de thermische interface. De moduleassemblage bereikt zijn resultaat door celsortering, gecontroleerde compressie en geverifieerde verbindingen; de pakketassemblage bereikt zijn resultaat door uitlijning, afdichting en hoe goed de modules aansluiten op de koelstructuur. Het punt in de reeks dat stilletjes bepaalt of een pakket de temperatuur vasthoudt, is het contact tussen de cellen of modules en de koelplaat, en dat contact wordt bepaald door de spleet, vlakheid, assemblagespanning en het gekozen materiaal om de verbinding te overbruggen. Plan het interfacemateriaal en de koelplaat afgestemd op het daadwerkelijke celformaat en de pakketgeometrie, controleer de spleet en het bevochtigde contact als een belangrijk controlepunt, en de rest van het koelontwerp heeft een basis om mee te werken. Wanneer de koelcomponenten en interfacematerialen zijn afgestemd op de specifieke assemblage in plaats van afzonderlijk te worden geselecteerd, blijkt dat de assemblagelijn veel minder tijd kwijt is aan het oplossen van thermische problemen die al in een eerder stadium van het ontwerp zijn meegenomen.
FAQ
Waar bevindt zich het thermische geleidende materiaal tussen de module en de koelplaat tijdens de assemblage van het pakket?
Het interface-materiaal wordt aangebracht op het fysieke contactpunt tussen de modulebasis (of cellen) en de koelplaat, en dit gebeurt als een vooraf bepaalde stap in de assemblage van het pakket. Het materiaal wordt op de plaat of de module aangebracht, de onderdelen worden samengebracht en de verbinding wordt samengedrukt zodat het materiaal de opening vult en beide oppervlakken tot de gewenste dikte bevochtigt. Dit bevochtigde contact zorgt ervoor dat warmte naar de plaat kan worden geleid in plaats van te blijven hangen in een luchtspleet.
Heb ik een vulmiddel of een thermisch geleidende lijm nodig voor het verbinden van cellen met de plaat?
Kies op basis van de vraag of de verbinding een dragende functie moet hebben en of deze functioneel moet zijn. Een voegvuller is geschikt voor een functionele verbinding en een variabele of grotere opening waar geleiding gewenst is zonder hechting; een thermisch geleidende lijm is geschikt voor een verbinding die ook bijdraagt aan de structurele sterkte, zoals de hechting tussen cel en plaat of tussen cel en pack. Bepaal de juiste lijmsoort op basis van de opening, de spanning tijdens de montage en de eisen ten aanzien van uitharding en functionaliteit, en niet alleen op basis van de geleidbaarheid.
Wat is het verschil tussen de stappen voor het assembleren van een module en het assembleren van een pakket?
Bij de moduleassemblage worden de cellen samengevoegd tot een compacte, verbonden en onderhoudbare eenheid; bij de packassemblage worden deze modules geïntegreerd met de behuizing, het koelsysteem en het batterijmanagementsysteem (BMS) tot een compleet pakket. Bij de moduleassemblage worden de cellen onderling gerangschikt, gecomprimeerd en geïsoleerd, terwijl bij de packassemblage de uitlijning van de modules, de hoogspanningsaansluiting, het koelcontact, de afdichting en de systeemtesten worden verzorgd.
Bij welke montagestap wordt de koelplaat in het accupakket geïntegreerd?
De koelplaat wordt tijdens de assemblage van het pakket geïntegreerd, wanneer de modules in de behuizing worden geplaatst en vastgezet. De interface met de modules wordt in dat stadium bepaald door het thermische interfacemateriaal en de compressie die het contact tot stand brengt. De integratie van de plaat en de toepassing van de interface worden dus samen gepland en niet als afzonderlijke bewerkingen.
Hoe beïnvloedt de cel-naar-verpakking de toepassing van TIM?
Cell-to-pack elimineert de modulelaag, waardoor de interface kan worden gereduceerd tot een enkele laag die direct tussen de cellen en de koelplaat op de verpakkingslijn wordt aangebracht. De interface moet nog steeds worden aangebracht, gecomprimeerd en gecontroleerd; die controle verschuift simpelweg van de modulefase naar de verpakkingsintegratie, waar de onderdelen groter zijn en moeilijker te herwerken.
Verder lezen
- RWTH Aachen PEM — Assemblageproces van batterijmodules en -pakketten — Referentie van een universitaire onderzoeksleerstoel over de volgorde van module- en pakketassemblage; ondersteunt de procesgrens tussen modules en pakketten die in dit artikel wordt gehanteerd.
- IDTechEx — Het verminderen en elimineren van thermische interface-materialen in EV-accu's — Onderzoeksartikel van een analist over cel-naar-verpakking-ontwerpen en TIM-reductie; ondersteunt het gedeelte over hoe cel-naar-verpakking de locatie van de interface beïnvloedt.
Gerelateerde artikelen
- Materialen met faseverandering voor de opslag van thermische energie — voor lezers die de vloeibare koelplaatmethode vergelijken met faseovergangsmethoden voor het opslaan en transporteren van batterijwarmte.
- Wat is potting in elektronica? — legt de inkapselingsmaterialen uit die een samengestelde verpakking beschermen tegen schokken, trillingen en vocht, naast de afdichtingsstap in de verpakkingsassemblage.
- Wat is het doel van de koelplaat? — beschrijft hoe een koelplaat warmte onttrekt aan gemonteerde modules, het onderdeel dat de thermische interface moet voeden tijdens de integratie van het pakket.
- EV-batterij versus ESS-batterij: belangrijkste verschillen en thermisch beheer — vergelijkt de verschillen in ontwerp en koelstrategie tussen EV- en ESS-accupakketten, wat handig is wanneer dezelfde productielijn beide systemen bedient.
- Wat is een energiecel? Batterijtechniek: definitie, ontwerp en thermisch beheer. — definieert energietypecellen en wat hun structuur betekent voor de materiaalkeuze van de interface in een packprogramma.
