
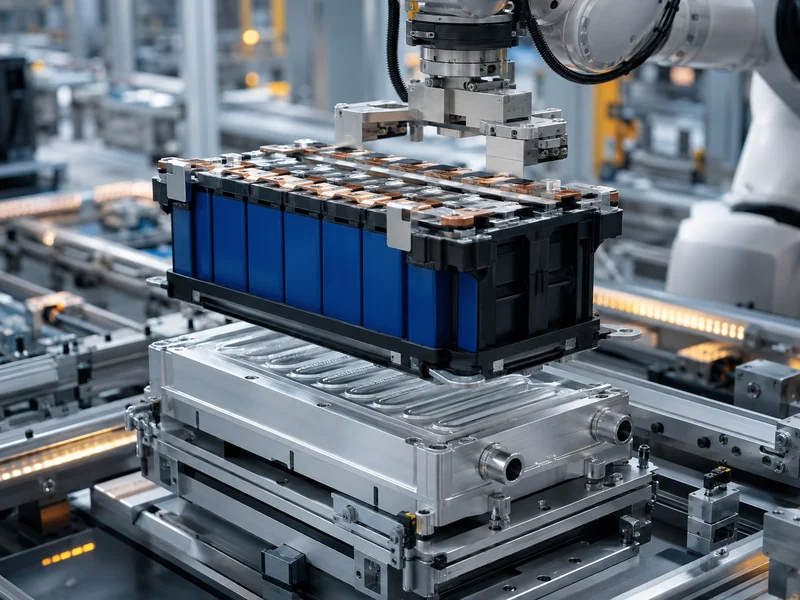
Montering av batterimoduler är det mekaniska, elektriska och termiska arbetet med att förvandla matchade celler till en funktionsduglig modul, och till skillnad från cellproduktion tillför det nästan ingen kemi. Cellerna anländer färdigtillverkade; modullinjen sorterar dem, håller dem i en fixtur, ansluter dem och bygger in värmevägen och övervakningen som paketet kommer att förlita sig på. Det steg som de flesta ingenjörer underskattar är termisk integration: gränssnittsmaterialen, kylplattans kontakt och elektrisk isolering som bestämmer värmevägen mellan cell och kylvätska läggs ner under monteringen, inte bultas fast efteråt. Den här artikeln går igenom monteringssekvensen i ordning och visar sedan var värmehanteringen ingår, hur cellformatet förändrar tillvägagångssättet och vad en färdig modul måste bevisa innan den flyttas till paketet. För team som bygger standardiserade eller anpassade batterimoduler, är den sekvensen där kylprestanda antingen designas in eller förloras.
Vad batterimodulmonteringen innebär
Mellan cellen och paketet sitter modulen: en grupp matchande celler som är elektriskt sammanfogade, mekaniskt hållna och tillräckligt instrumenterade för att kunna övervakas som en enda funktionsduglig enhet. Cellerna tillhandahåller energin, modulen gör dem hanterbara och anslutningsbara, och paketet kombinerar moduler med kontroller på paketnivå, kylkretsar och höljet. Om skillnaden är viktig för dina designbeslut, avgör... skillnaden mellan batterimodul och batteripaket innan du fastställer modulgränser. Det valet avgör vilka funktioner du bygger på modulnivå och vilka du skjuter upp till paketet.
Det som skiljer modulmontering från celltillverkning är att det är mekaniskt arbete: cellens elektrokemi är redan klar, så det som återstår är sammanfogning, fixturering, isolering, kylning och kabeldragning. Den ramen håller förväntningarna realistiska: en modullinje styr sammankopplingskvalitet, mekanisk retention, isolering och termisk kontakt, inte cellkapacitet eller kemi, som sätts uppströms. Var en modul slutar och paketet börjar är ett designval, inte en fast regel, och att fastställa det tidigt formar... batterimodulens design och allt som monteringslinjen har att leverera.
Batterimodulens monteringssekvens, steg för steg
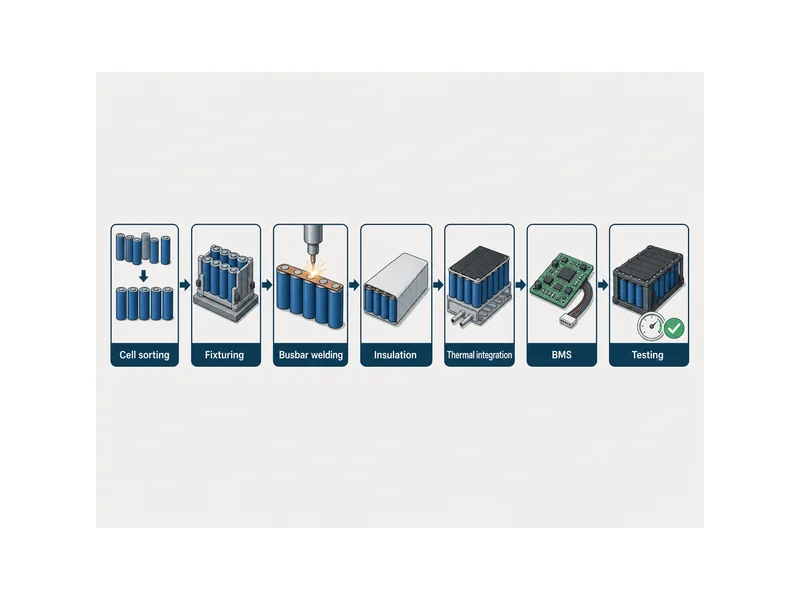
Tänk på monteringssekvensen som en repeterbar kedja av steg, där varje steg begränsar nästa, inte som en enda operation. Ordningen nedan återspeglar hur de flesta modulrader är strukturerade, från inkommande celler till en validerad modul:
- Cellsortering och matchning. Celler grupperas efter mätbara parametrar, vanligtvis tomgångsspänning, intern resistans och kapacitet, så en modul byggs av celler som beter sig likadant. Felmatchade celler tvingar den svagaste cellen att sätta gruppens användbarhetsgräns, så detta steg skyddar både prestanda och livslängd.
- Positionering och fixering. Cellerna placeras i bärare eller hållare som har angivna avstånd och orientering, och hålls sedan kvar så att gruppen kan motstå vibrationer och termisk expansion under drift. Cylindriska, prismatiska och påsformat behöver alla olika bärare och kompressionsegenskaper.
- Samlingsskensvetsning. Cellterminaler sammanfogas med samlingsskenor för att bygga serie- och parallellkopplingar. Lasersvetsning, ultraljudssvetsning och samlingsskensbindning är de vanligaste metoderna; vilken metod som passar beror på terminalmaterial, tjocklek och åtkomst, och ingen enda vinner överallt.
- Isolering och skydd. Isolerande filmer, barriärer och beläggningar läggs till för att förhindra kortslutningar mellan celler och mellan spänningsförande delar och strukturen. Det är också här barriärer som bromsar värmespridningen mellan celler placeras.
- Termiskt gränssnitt och kylintegration. Termiska gränssnittsmaterial, mellanrumsfyllmedel och kontakt mellan kylplattan etableras så att värmen har en definierad väg ut ur cellerna. Detta steg beskrivs i nästa avsnitt eftersom det är där kylprestandan bestäms.
- BMS-integration. Batterihanteringssystemets slavkort och temperatur- och spänningsavkänning är installerade så att modulen kan övervakas och balanseras. Avkänningspunkterna måste nå de celler de rapporterar till, vilket är enklare att bygga in nu än att eftermontera.
- Modultestning. Den färdiga modulen kontrolleras elektriskt och mekaniskt innan den monteras i ett paket, vilket beskrivs i valideringsavsnittet nedan.
Två saker gör denna sekvens oförlåtande. Anslutningarna är permanenta, så en svets- eller isoleringsdefekt som upptäcks senare innebär vanligtvis att en hel modul skrotas eller omarbetas istället för en enskild del. Och varje steg antar att den föregående hade tolerans: en cell som sitter en bråkdel fel i position ändrar svetsgapet, och en ojämn yta förändrar hur väl ett termiskt material fyller gapet det är avsett att fylla.
Var värmehantering ingår i modulmontering
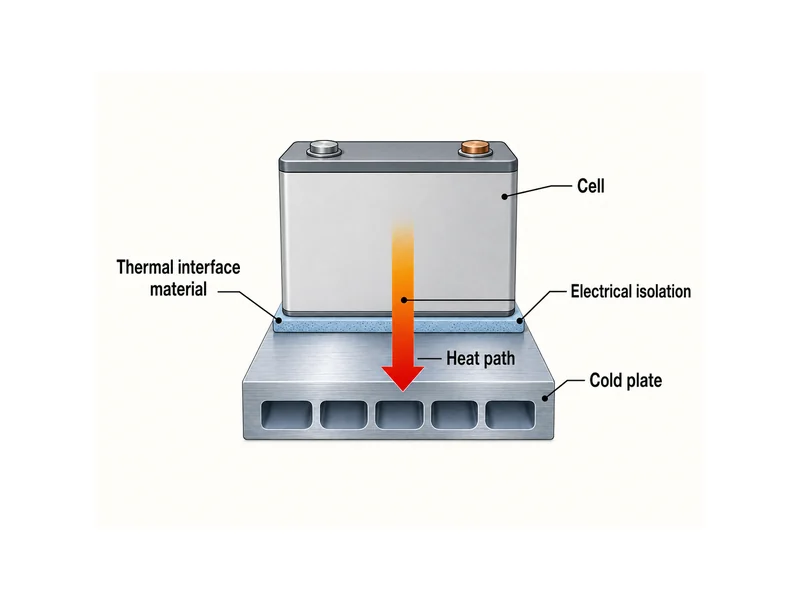
Vägen mellan celler och kylvätska är inte något man sätter på i paketeringsstadiet – att förstå det är det absolut viktigaste att förstå. Gränssnittet mellan cellerna och kylytan, materialet som fyller gränssnittet och den elektriska isoleringen mellan det etableras allt medan modulen sätts ihop. När cellerna väl är svetsade och fixerade är värmevägen i stort sett fixerad, och det finns inget lämpligt senare steg för att korrigera en dålig termisk kontakt.
Kärnkravet vid detta gränssnitt är motsägelsefullt i sig: anslutningen mellan cellerna och kylplattan måste vara elektriskt isolerad och termiskt ansluten samtidigt. Bar metall-mot-metall-kontakt skulle kortsluta; ett tjockt luftgap skulle isolera termiskt. material för termisk gränsyta löser detta genom att fylla mellanrummet med ett följsamt, elektriskt icke-ledande medium som fortfarande leder värme, så att cellen kan avge värme till plattan utan en spänningsförande väg dit. Att få det rätt är ett material- och passformsproblem, inte enbart ett kylkraftsproblem.
Vilket gränssnittsmaterial som passar beror mer på en handfull monteringsvariabler än på något annat tal för konduktivitet. Spaltstorlek och ytplanhet avgör hur mycket material som behövs och hur väl det väter båda ytorna. Monteringsspänning och den kompression som konstruktionen tillämpar avgör om en fastare dyna eller ett formbart spaltfyllmedel är lämpligt. Huruvida materialet härdar, och hur lång tid det tar, påverkar produktionstiden och om bindningen också bär strukturell belastning. Granskning tillämpningar av termiska dynor mot dina egna spalt-, planhets- och tryckförhållanden är mer tillförlitligt än matchning enbart baserat på konduktivitet, eftersom ett högkonduktivt material som inte anpassar sig till den verkliga ytan lämnar luft där den betyder mest.
Det termiska integrationssteget är där Trumonytechs's kalla plattor och termiska gränssnittsmaterial gör sitt arbete i modulen: plattan utgör den kylda ytan, och gränssnittsmaterialet stänger mellanrummet mellan cellerna så att värmen faktiskt passerar den. Att matcha gränssnittsmaterialet med plattan och cellytan är ett monteringsbeslut, och det är lättare att få rätt när kylkomponenterna och gränssnittsmaterialet väljs som en uppsättning istället för att anskaffas separat.
Hur cellformat förändrar monteringsmetoden
Fixera cellformatet innan linjen är konstruerad, eftersom det förändrar nästan alla nedströms monteringsval och är kostsamt att anpassa sig till senare. Cylindriska, prismatiska och påsceller har olika terminallayouter, olika ytor att kyla och olika retentionsbehov, och var och en driver svetsning, fixturering och termisk kontakt i en annan riktning. En djupare uppdelning efter geometri täcks i Typer av batterimoduler för elbilar; konsekvenserna på församlingsnivå är i fokus här.
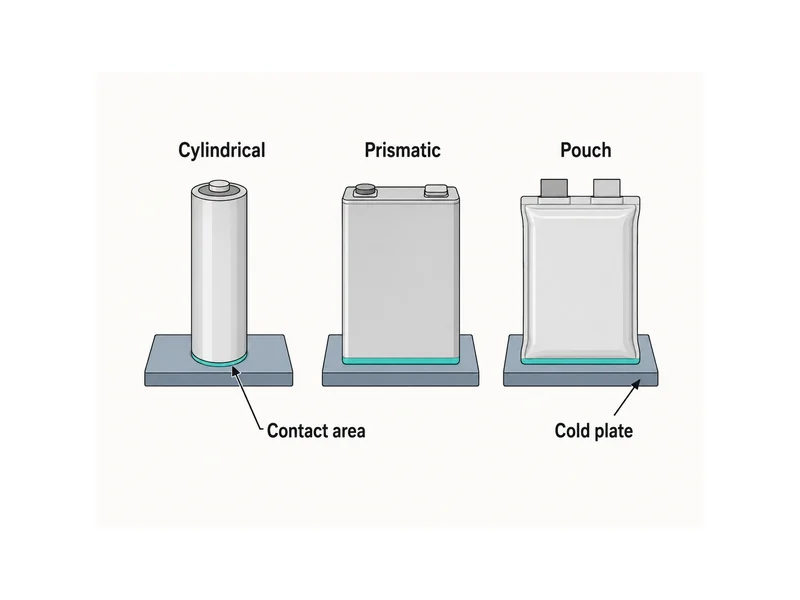
Den kylyta som ett format erbjuder är ofta den avgörande faktorn för termisk integration. Prismatiska celler och påsceller har relativt stora plana ytor som kan ligga mot en kall platta eller en spaltfyllare med god kontaktyta, medan cylindriska celler har kontakt längs böjda ytor eller genom sina baser, vilket förändrar hur gränssnittsmaterialet måste formas och vart det placeras. Kontakttrycket spelar också roll här: för lite lämnar spalter som fångar luft, för mycket belastar celler och sammankopplingar, och det fungerande tryckfönstret bestäms av cellen och materialet, eftersom ingen universell figur täcker det. Formatet driver också retentionen, eftersom påsceller ofta behöver kompression för att kontrollera svullnad medan prismatiska och cylindriska celler med hårda höljen motstår det på olika sätt.
Validera en färdig modul
Innan en modul tillåts i ett paket måste den bevisa elektrisk, mekanisk och termisk integritet, eftersom defekter är mycket billigare att upptäcka här än efter integration. Testning i detta skede omfattar vanligtvis elektriska kontroller såsom spänning, resistans och isolering, mekaniska kontroller för retention och hållbarhet, samt miljökontroller under temperatur och vibrationer. Svetskontinuitet och isoleringsmotstånd förtjänar särskild uppmärksamhet, eftersom båda ställs in under montering och båda är svåra att inspektera när modulen är stängd.
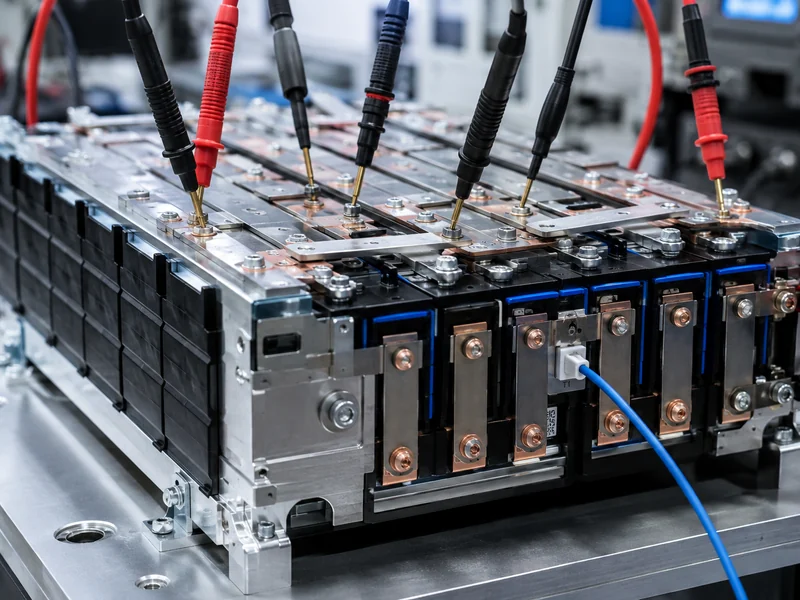
Det som förändras på modulnivå, jämfört med cellen eller paketet, är det användbara ramverket för att planera dessa kontroller, och testning av batterimodul täcker den förändringen i detalj. Modultester bekräftar att sammankopplingarna, isoleringen och den termiska kontakten som är inbyggd i just denna enhet faktiskt håller, vilket celltesterna uppströms inte kan visa och pakettesterna nedströms antar redan är bra. Att klara testet på modulnivå ersätter inte validering på paketnivå; det tar bort de enhetsburna fel som annars skulle uppstå sent, när ett helt paket står på spel.
Slutsats
Det viktigaste att ta med sig från batterimodulens montering är att det är en kontinuerlig mekanisk-elektrisk-termisk konstruktion, och det termiska lagret fixeras under monteringen och kan inte läggas till senare. Cellsortering skyddar gruppen, svetsning och fixtur gör den hållbar, och gränssnittsmaterialet och kylplattans kontakt bestämmer värmevägen medan modulen är öppen och korrigerbar. Poängen som oftast missförstås är just den tidpunkten: team behandlar kylning som ett tillägg på paketnivå och upptäcker sedan att gränssnittet mellan cell och kylvätska redan är fryst inuti en svetsad modul.
För att en färdig modul ska kyla på det sätt som den är avsedd för, måste gränssnittet mellan cellerna och kylytan matchas med det verkliga gapet, planheten och kompressionen i enheten, inte med en konduktivitetsspecifikation i sig. Det är den variabeln som är värd att låsa först. Trumonytechs arbetar utifrån den värmevägen och utåt, och matchar kalla plattor och termiska gränssnittsmaterial till modulen istället för att välja endera i sig, vilket är det praktiska sättet att bibehålla den termiska kontakt du konstruerat för under hela monteringen och i bruk.
VANLIGA FRÅGOR
Vilka steg ingår i monteringen av en batterimodul?
Montering av batterimoduler sträcker sig från cellsortering och matchning, via positionering och fixering, svetsning av samlingsskenor, isolering, integration av termiskt gränssnitt och kylning, och installation av BMS, till testning på modulnivå. Varje steg begränsar nästa, och eftersom anslutningarna är permanenta innebär defekter vanligtvis omarbetning av modulen, inte bara en enskild del.
Vid vilken tidpunkt under monteringen integreras värmehantering?
Termisk styrning integreras under modulmonteringen, vid den punkt där gränssnittsmaterialet, fyllnadsmaterialet och kylplattans kontakt etableras mellan cellerna och kylytan. När cellerna är svetsade och fixerade är värmevägen i stort sett fixerad, så det termiska gränssnittet är inbyggt under monteringen och kan inte eftermonteras i paketeringsstadiet.
Varför används ett termiskt gränssnittsmaterial istället för direkt cell-till-platta-kontakt?
Ett termiskt gränssnittsmaterial används eftersom cellerna måste vara elektriskt isolerade från den kalla plattan samtidigt som de avger värme till den, vilket bar metall-mot-metall-kontakt inte kan göra. Det fyller gapet med ett eftergivligt, icke-ledande medium som leder värme, vilket undviker både kortslutning och ett isolerande luftgap. Huruvida det behöver härda beror på det specifika materialet och om bindningen också bär last.
Vilken svetsmetod används för samlingsskenans anslutningar?
Lasersvetsning, ultraljudssvetsning och sammanfogning av samlingsskenor används alla för cell-till-samlingsskenanslutningar, och passformen beror på terminalmaterial, tjocklek och åtkomst, och ingen metod är bäst överallt. Valet görs utifrån den specifika cellen och samlingsskenan, inte enbart utifrån formatet.
Hur upprätthålls elektrisk isolering mellan cellerna och kylplattan?
Elektrisk isolering mellan celler och kylplattan upprätthålls av gränssnittsmaterialet och isoleringen som placeras under monteringen, vilket separerar spänningsförande ytor från plattan samtidigt som värme fortfarande kan passera. Eftersom både isolering och termisk kontakt ställs in vid montering verifieras isoleringsmotståndet under testning på modulnivå innan modulen placeras i ett paket.
Vidare läsning
- Batterimodul: Tillverknings-, monterings- och testprocessflöde — Batteridesign, en neutral referens för batteriteknik. Stöder montering-sedan-test-sekvensen som beskrivs ovan och ger en bredare bild av det mekaniska processflödet.
- Tillverkningsprocess för batterimoduler — Electrification Academy, en branschkunskapsbas. Stöder steguppdelning från cellförberedelse till elektrisk anslutning och BMS, användbart för att dubbelkolla stegordningen.
Relaterade artiklar
- Vilka är de bästa materialen för att försegla EV-batterier? — Hur tätningsmaterial håller fukt och föroreningar borta från en monterad modul och skyddar dess interna komponenter.
- Varför batteriskydd är viktigt Elfordon — Varför cell-, modul- och BMS-skydd är viktigt för elbilsbatteriers livslängd och säkerhet.
- Vad är TEC-kylning? — Hur termoelektrisk (Peltier) kylning skapar en temperaturskillnad när man behöver exakt, reversibel styrning.
- Hur man väljer en konfiguration för batterilagringssystem — Hur effekt/energi-förhållandet, platsens begränsningar och urladdningsfrekvens driver en ESS-konfiguration.
- Keramisk termisk pasta: vad det är, hur det fungerar och när man ska använda det — När keramiskt fyllt termiskt fett passar för att fylla ut batteriets mellanrum och var dess prestandatak ligger.
