
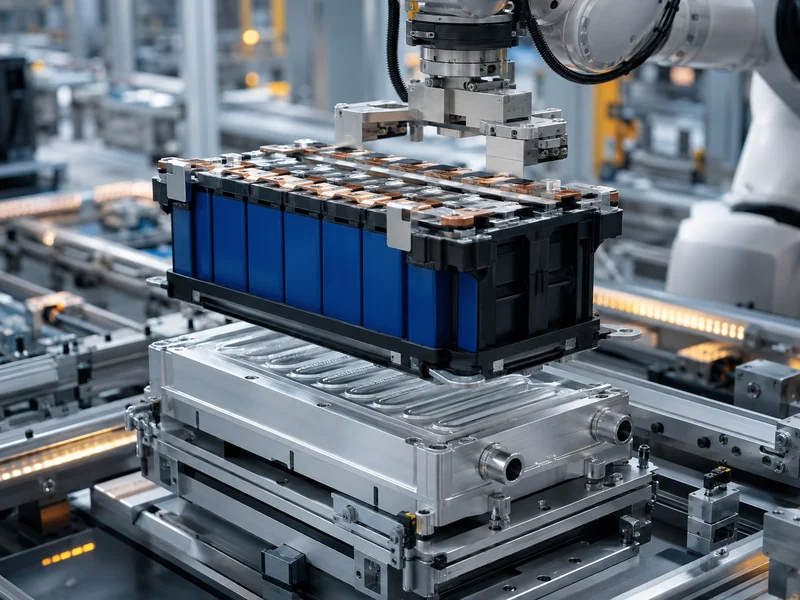
L'assemblage d'un module de batterie consiste en l'ensemble des opérations mécaniques, électriques et thermiques nécessaires à la transformation de cellules appariées en un module fonctionnel. Contrairement à la production de cellules, cette étape n'ajoute quasiment aucun produit chimique. Les cellules arrivent déjà fabriquées ; la ligne de montage les trie, les maintient dans un gabarit, les connecte et intègre le circuit de refroidissement et le système de surveillance dont le pack aura besoin. L'étape souvent sous-estimée par les ingénieurs est l'intégration thermique : les matériaux d'interface, le contact de la plaque froide et l'isolation électrique qui déterminent le chemin thermique entre la cellule et le fluide de refroidissement sont mis en place lors de l'assemblage, et non ajoutés ultérieurement. Cet article décrit la séquence d'assemblage dans l'ordre, puis explique l'importance de la gestion thermique, l'influence du format des cellules sur l'approche et les performances qu'un module fini doit démontrer avant d'être intégré au pack. Pour les équipes travaillant sur des modules standardisés ou modules de batterie personnalisés, C’est dans cette séquence que les performances de refroidissement sont soit intégrées dès la conception, soit compromises.
En quoi consiste l'assemblage d'un module de batterie ?
Entre la cellule et le pack se trouve le module : un ensemble de cellules appariées, reliées électriquement, maintenues mécaniquement et instrumentées pour être surveillées comme une seule unité fonctionnelle. Les cellules fournissent l’énergie, le module les rend manipulables et connectables, et le pack combine les modules avec des commandes au niveau du pack, des circuits de refroidissement et l’enceinte. Si cette distinction est importante pour vos choix de conception, tranchez le sujet. différence entre un module de batterie et un bloc-batterie Avant de définir les limites des modules, ce choix détermine quelles fonctions vous implémentez au niveau du module et lesquelles vous déléguez au pack.
Ce qui distingue l'assemblage de modules de la fabrication de cellules, c'est qu'il s'agit d'un travail mécanique : l'électrochimie de la cellule est déjà terminée, il ne reste donc plus qu'à assembler, fixer, isoler, refroidir et câbler. Cette approche permet de maintenir des attentes réalistes : une ligne de production de modules contrôle la qualité des interconnexions, la rétention mécanique, l'isolation et le contact thermique, et non la capacité ou la chimie des cellules, qui sont définies en amont. La limite entre un module et un pack est un choix de conception, et non une règle fixe ; la définir dès le début a une incidence sur la suite du processus. conception de modules de batterie et tout ce que la chaîne de montage doit produire.
Séquence d'assemblage du module de batterie, étape par étape
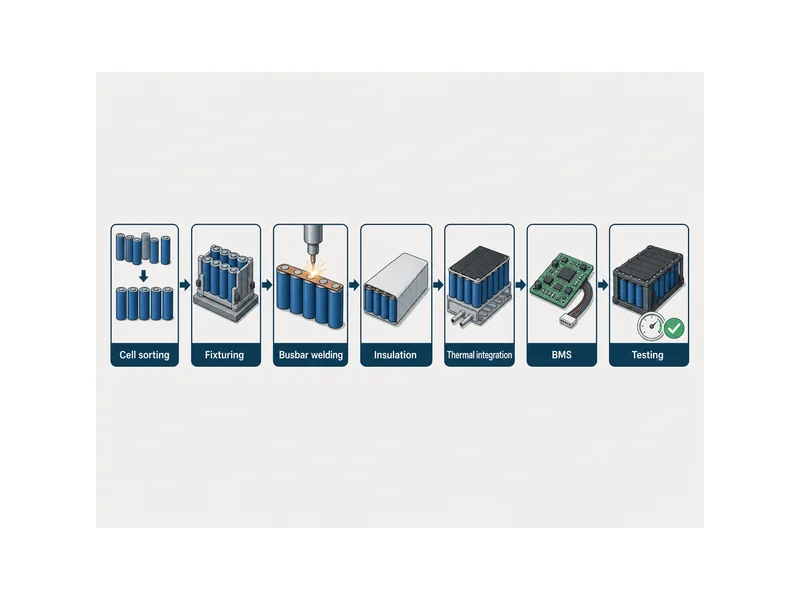
Considérez la séquence d'assemblage comme une chaîne répétable d'étapes, chacune contraignant la suivante, et non comme une opération unique. L'ordre ci-dessous reflète la structure de la plupart des lignes de modules, depuis les cellules entrantes jusqu'au module validé :
- Tri et appariement des cellules. Les cellules sont regroupées selon des paramètres mesurables, généralement la tension en circuit ouvert, la résistance interne et la capacité, afin qu'un module soit constitué de cellules aux caractéristiques similaires. Des cellules incompatibles imposent à la cellule la plus faible la limite d'utilisation du groupe ; cette étape garantit ainsi des performances optimales et une durée de vie prolongée.
- Positionnement et fixation. Les cellules sont placées dans des supports qui définissent l'espacement et l'orientation, puis maintenues en place afin que le groupe puisse résister aux vibrations et à la dilatation thermique en service. Les formats cylindrique, prismatique et en sachet nécessitent chacun des supports et des systèmes de compression différents.
- Soudage des barres omnibus. Les bornes des cellules sont reliées aux barres omnibus pour réaliser les connexions en série et en parallèle. Le soudage laser, le soudage par ultrasons et le collage des barres omnibus sont les méthodes courantes ; la méthode appropriée dépend du matériau, de l’épaisseur et de l’accessibilité des bornes, et aucune n’est universellement idéale.
- Isolation et protection. Des films isolants, des barrières et des revêtements sont ajoutés pour prévenir les courts-circuits entre les cellules et entre les composants sous tension et la structure. C'est également à cet endroit que sont placées les barrières qui ralentissent la propagation de la chaleur entre les cellules.
- Intégration de l'interface thermique et du système de refroidissement. Les matériaux d'interface thermique, les éléments de remplissage et le contact avec la plaque froide sont mis en place afin de garantir un chemin précis pour l'évacuation de la chaleur hors des cellules. Cette étape est détaillée dans la section suivante, car elle détermine les performances de refroidissement.
- Intégration du BMS. La carte esclave du système de gestion de batterie et les capteurs de température et de tension sont installés afin de permettre la surveillance et l'équilibrage du module. Les points de mesure doivent être en contact avec les cellules concernées ; il est plus facile de les intégrer dès maintenant que de les ajouter ultérieurement.
- Tests au niveau du module. Le module fini est contrôlé électriquement et mécaniquement avant d'être intégré à un pack, comme expliqué dans la section validation ci-dessous.
Deux éléments rendent cette séquence impitoyable. Les connexions étant permanentes, un défaut de soudure ou d'isolation découvert ultérieurement entraîne généralement la mise au rebut ou la reprise d'un module entier plutôt que d'une simple pièce. De plus, chaque étape suppose que la précédente respecte les tolérances : une cellule légèrement décalée modifie l'écart de soudure, et une surface irrégulière affecte l'efficacité avec laquelle un matériau thermique remplit l'espace prévu.
Point d'entrée de la gestion thermique dans l'assemblage des modules
Le circuit de refroidissement entre les cellules et le fluide caloporteur ne s'improvise pas lors de l'assemblage du module ; comprendre ce principe est essentiel. L'interface entre les cellules et la surface de refroidissement, le matériau qui la remplit et l'isolation électrique sont définis lors de l'assemblage du module. Une fois les cellules soudées et fixées, le circuit thermique est en grande partie figé et il n'existe plus d'étape ultérieure simple pour corriger un mauvais contact thermique.
L'exigence fondamentale à cette interface est de prime abord contradictoire : la connexion entre les cellules et la plaque froide doit être isolée électriquement et thermiquement connectée simultanément. Un contact métal-métal nu provoquerait un court-circuit ; un épais entrefer assurerait l'isolation thermique. matériau d'interface thermique Ce problème est résolu en comblant l'espace avec un matériau souple et électriquement non conducteur, mais qui conduit la chaleur. Ainsi, la cellule peut évacuer la chaleur vers la plaque sans qu'il y ait de chemin direct vers celle-ci. La réussite de cette opération repose sur le choix des matériaux et leur assemblage, et non uniquement sur la capacité de refroidissement.
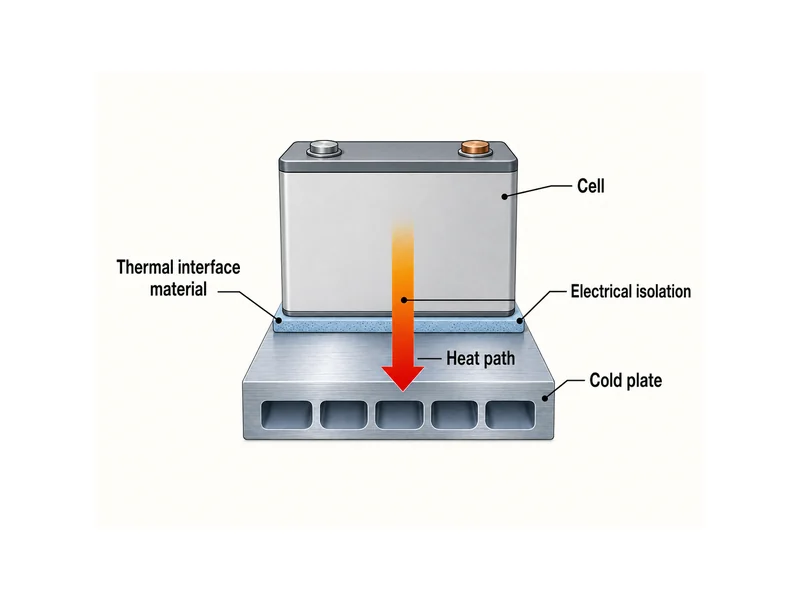
Le choix du matériau d'interface dépend davantage de quelques variables d'assemblage que de la conductivité nominale. La taille de l'espace et la planéité de la surface déterminent la quantité de matériau nécessaire et son adhérence aux deux faces. Les contraintes d'assemblage et la compression appliquée par la conception déterminent si un tampon plus ferme ou un mastic de remplissage conformable est approprié. Le temps de polymérisation du matériau influe sur le temps de production et sur la capacité de la liaison à supporter des charges structurelles. applications de coussins thermiques Comparer les paramètres à vos propres conditions d'écartement, de planéité et de pression est plus fiable que de se baser uniquement sur la conductivité, car un matériau à haute conductivité qui ne correspond pas à la surface réelle laisse de l'air là où cela compte le plus.
L'étape d'intégration thermique est celle où les plaques froides Trumonytechs' et les matériaux d'interface thermique interviennent dans le module : la plaque constitue la surface refroidie, et le matériau d'interface comble l'espace entre la cellule et la plaque, permettant ainsi à la chaleur de la traverser. Le choix du matériau d'interface adapté à la plaque et à la face de la cellule est une décision d'assemblage, et il est plus facile d'obtenir un résultat optimal lorsque les composants de refroidissement et le matériau d'interface sont sélectionnés ensemble plutôt que séparément.
Comment le format des cellules modifie l'approche d'assemblage
Définissez le format des cellules avant la conception de la ligne, car il influence presque tous les choix d'assemblage en aval et toute adaptation ultérieure s'avère coûteuse. Les cellules cylindriques, prismatiques et à poche présentent des configurations de bornes, des surfaces de refroidissement et des exigences de rétention différentes, chacune orientant différemment le soudage, le bridage et le contact thermique. Une analyse plus détaillée par géométrie est présentée dans [référence manquante]. types de modules de batterie pour véhicules électriques; ce sont les conséquences au niveau de l'assemblage qui nous intéressent ici.
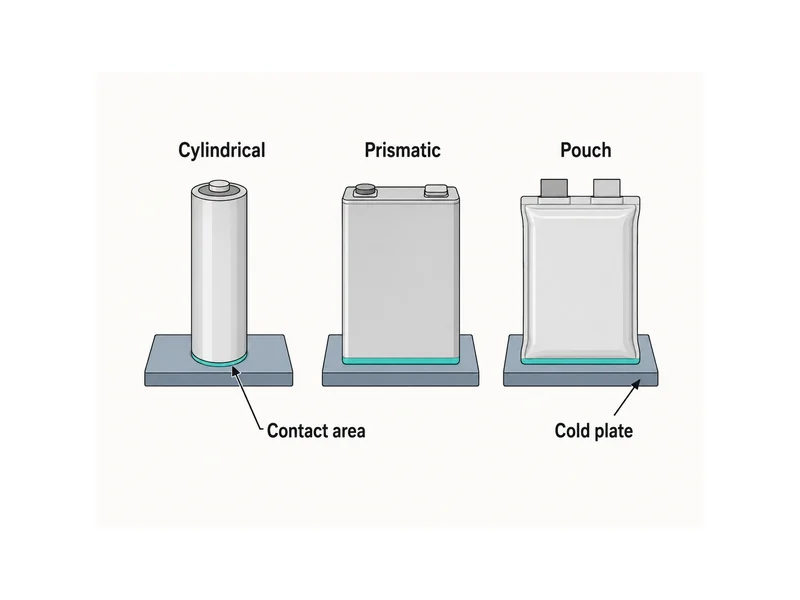
La surface de refroidissement offerte par un format est souvent un facteur déterminant pour l'intégration thermique. Les cellules prismatiques et à poche présentent des faces planes relativement larges qui peuvent s'appuyer contre une plaque froide ou un matériau de remplissage d'espace avec une bonne surface de contact, tandis que les cellules cylindriques établissent le contact le long de surfaces courbes ou par leur base, ce qui modifie la forme et l'emplacement du matériau d'interface. La pression de contact est également importante : une pression trop faible crée des espaces emprisonnant l'air, tandis qu'une pression trop élevée engendre des contraintes sur les cellules et les interconnexions. La plage de pression admissible est définie par la cellule et le matériau, car il n'existe pas de valeur universelle. Le format influe aussi sur la rétention, car les cellules à poche nécessitent souvent une compression pour contrôler le gonflement, contrairement aux cellules prismatiques et cylindriques à boîtier rigide qui y résistent différemment.
Validation d'un module terminé
Avant d'être intégré à un pack, un module doit démontrer son intégrité électrique, mécanique et thermique, car les défauts sont bien moins coûteux à détecter à ce stade qu'après intégration. Les tests à ce stade comprennent généralement des contrôles électriques (tension, résistance et isolation), des contrôles mécaniques (rétention et durabilité) et des contrôles environnementaux (température et vibrations). La continuité des soudures et la résistance d'isolation méritent une attention particulière, car elles sont définies lors de l'assemblage et difficiles à contrôler une fois le module fermé.
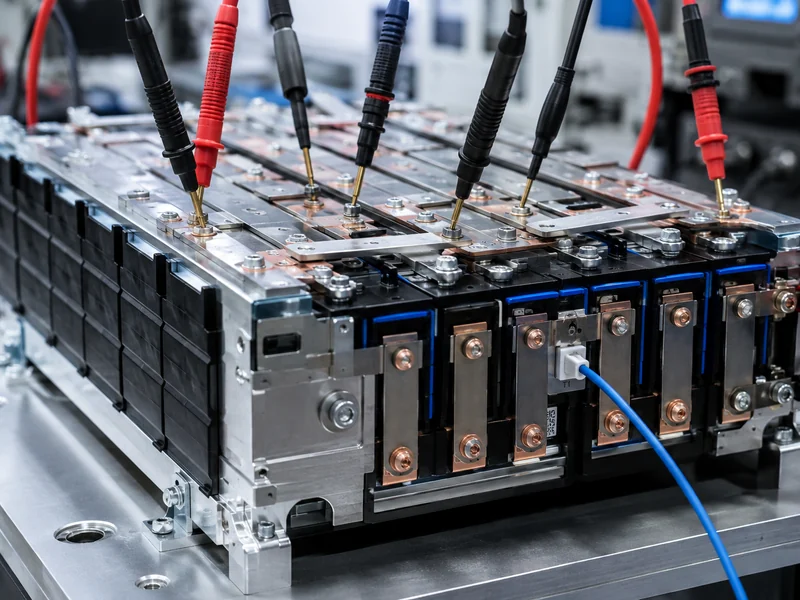
Ce qui change au niveau du module, par rapport à la cellule ou au pack, constitue le cadre utile pour planifier ces contrôles, et test du module de batterie Ce document décrit ce changement en détail. Les tests de modules confirment que les interconnexions, l'isolation et le contact thermique intégrés à cet assemblage spécifique sont bien étanches, contrairement aux tests de cellules en amont et aux tests de packs en aval. La réussite des tests au niveau du module ne remplace pas la validation au niveau du pack ; elle permet d'éliminer les défaillances liées à l'assemblage qui, autrement, se manifesteraient tardivement, lorsque la fiabilité de l'ensemble du pack est en jeu.
Conclusion
L'élément essentiel à retenir de l'assemblage d'un module de batterie est qu'il s'agit d'une construction mécanique, électrique et thermique continue, et que la couche thermique est définie lors de l'assemblage et ne peut être ajoutée ultérieurement. Le tri des cellules protège le module, le soudage et la fixation assurent sa durabilité, et le matériau d'interface ainsi que le contact avec la plaque froide déterminent le chemin thermique pendant que le module est ouvert et peut être corrigé. Le point le plus souvent mal compris concerne précisément le moment de l'opération : les équipes considèrent le refroidissement comme un ajout au niveau du pack et constatent ensuite que l'interface cellule-liquide de refroidissement est déjà figée à l'intérieur d'un module soudé.
Pour qu'un module fini refroidisse comme prévu, l'interface entre les cellules et la surface de refroidissement doit être adaptée à l'écartement réel, à la planéité et à la compression de l'assemblage, et non à une spécification de conductivité isolée. C'est la variable qu'il convient de maîtriser en premier lieu. Trumonytechs travaille à partir de ce chemin thermique vers l'extérieur, en adaptant les plaques froides et les matériaux d'interface thermique au module plutôt que de les sélectionner indépendamment. Cette dernière approche est la plus pratique pour garantir le contact thermique prévu lors de l'assemblage et en service.
FAQ
Quelles sont les étapes nécessaires à l'assemblage d'un module de batterie ?
L'assemblage d'un module de batterie comprend le tri et l'appariement des cellules, leur positionnement et leur fixation, le soudage des barres omnibus, l'isolation, l'intégration de l'interface thermique et du système de refroidissement, l'installation du BMS et les tests au niveau du module. Chaque étape conditionne la suivante et, les connexions étant permanentes, les défauts impliquent généralement la reprise du module entier, et non d'une seule pièce.
À quel moment de l'assemblage la gestion thermique est-elle intégrée ?
La gestion thermique est intégrée lors de l'assemblage du module, au point de contact entre les cellules et la surface de refroidissement, où se forment le matériau d'interface, le mastic de remplissage et la plaque froide. Une fois les cellules soudées et fixées, le chemin thermique est en grande partie figé ; l'interface thermique est donc conçue dès l'assemblage et ne peut être modifiée a posteriori.
Pourquoi utilise-t-on un matériau d'interface thermique au lieu d'un contact direct cellule-plaque ?
Un matériau d'interface thermique est utilisé car les cellules doivent être isolées électriquement de la plaque froide tout en lui évacuant la chaleur, ce qu'un contact métal-métal nu ne permet pas. Ce matériau remplit l'espace avec un milieu souple et non conducteur qui conduit la chaleur, évitant ainsi un court-circuit et un entrefer isolant. La nécessité d'un durcissement dépend du matériau et de la charge supportée par la liaison.
Quelle méthode de soudage est utilisée pour les connexions de barres omnibus ?
Le soudage laser, le soudage par ultrasons et le collage de barres omnibus sont tous utilisés pour les connexions cellule-barre omnibus. Le choix de la méthode dépend du matériau, de l'épaisseur et de l'accessibilité des bornes ; aucune méthode n'est optimale dans tous les cas. Il s'agit d'un choix spécifique à la cellule et à la barre omnibus, et non d'une simple déduction basée sur le format.
Comment l'isolation électrique est-elle maintenue entre les cellules et la plaque de refroidissement ?
L'isolation électrique entre les cellules et la plaque de refroidissement est assurée par le matériau d'interface et l'isolant mis en place lors de l'assemblage. Ces éléments séparent les surfaces sous tension de la plaque tout en permettant la dissipation de la chaleur. L'isolation et le contact thermique étant définis lors de l'assemblage, la résistance d'isolation est vérifiée lors des tests au niveau du module avant son intégration dans un pack.
Pour en savoir plus
- Module de batterie : Processus de fabrication, d’assemblage et de test — Battery Design, un ouvrage de référence neutre en ingénierie des batteries. Il prend en charge la séquence d'assemblage puis de test décrite ci-dessus et offre une vision plus large du flux du processus mécanique.
- Processus de fabrication des modules de batterie — Electrification Academy, une base de connaissances du secteur. Elle prend en charge le détail des étapes, de la préparation des cellules jusqu'au raccordement électrique et au système de gestion du bâtiment (BMS), ce qui est utile pour vérifier l'ordre des opérations.
Articles connexes
- Quels sont les meilleurs matériaux pour sceller les batteries des VE ? — Comment les matériaux d'étanchéité empêchent l'humidité et les contaminants de pénétrer dans un module assemblé et protègent ses composants internes.
- L'importance de la protection des batteries Véhicule électrique — Pourquoi la protection des cellules, des modules et du BMS est importante pour la durée de vie et la sécurité des batteries des véhicules électriques.
- Qu'est-ce que le refroidissement TEC ? — Comment le refroidissement thermoélectrique (Peltier) crée une différence de température lorsque vous avez besoin d'un contrôle précis et réversible.
- Comment choisir la configuration d'un système de stockage d'énergie par batterie — Comment le rapport puissance/énergie, les limites du site et la fréquence de décharge déterminent la configuration d'un système de stockage d'énergie.
- Pâte thermique céramique : définition, fonctionnement et indications d’utilisation — Quand la graisse thermique à base de céramique remplit correctement l'espace entre les batteries et quelles sont ses limites de performance.
