
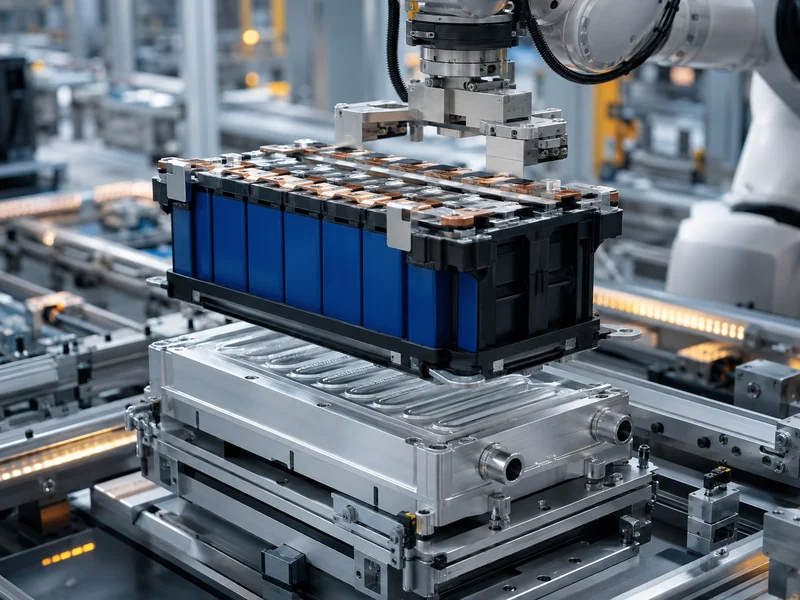
L'assemblaggio dei moduli batteria è il lavoro meccanico, elettrico e termico necessario per trasformare celle compatibili in un modulo utilizzabile e, a differenza della produzione di celle, non aggiunge quasi nessuna sostanza chimica. Le celle arrivano già pronte; la linea di moduli le seleziona, le fissa in un supporto, le collega e integra il percorso termico e il monitoraggio su cui si baserà il pacco. Il passaggio che la maggior parte degli ingegneri sottovaluta è l'integrazione termica: i materiali di interfaccia, il contatto con la piastra fredda e l'isolamento elettrico che determinano il percorso termico tra cella e refrigerante vengono definiti durante l'assemblaggio, non aggiunti successivamente. Questo articolo illustra la sequenza di assemblaggio in ordine, quindi mostra dove entra in gioco la gestione termica, come il formato delle celle cambia l'approccio e cosa deve dimostrare un modulo finito prima di essere inserito nel pacco. Per i team che costruiscono moduli standardizzati o moduli batteria personalizzati, È in quella sequenza che le prestazioni di raffreddamento vengono integrate nella progettazione o, in caso contrario, vengono compromesse.
Cosa comporta l'assemblaggio del modulo batteria
Tra la cella e il pacco si trova il modulo: un gruppo di celle abbinate, unite elettricamente, tenute insieme meccanicamente e dotate di strumenti sufficienti per essere monitorate come un'unica unità funzionale. Le celle forniscono l'energia, il modulo le rende gestibili e collegabili, e il pacco combina i moduli con controlli a livello di pacco, circuiti di raffreddamento e l'involucro. Se la distinzione è importante per le tue decisioni di progettazione, risolvi la questione. differenza tra modulo batteria e pacco batteria prima di definire i confini dei moduli. Questa scelta determina quali funzioni vengono create a livello di modulo e quali vengono delegate al pacchetto.
Ciò che distingue l'assemblaggio dei moduli dalla produzione delle celle è che si tratta di un lavoro meccanico: l'elettrochimica della cella è già terminata, quindi ciò che resta da fare è unire, fissare, isolare, raffreddare e cablare. Questa impostazione mantiene le aspettative realistiche: una linea di moduli controlla la qualità dell'interconnessione, la ritenzione meccanica, l'isolamento e il contatto termico, non la capacità o la chimica della cella, che vengono definite a monte. Il punto in cui finisce un modulo e inizia il pacco è una scelta di progettazione, non una regola fissa, e definirlo in anticipo influenza il progettazione del modulo batteria e tutto ciò che la catena di montaggio deve consegnare.
Sequenza di assemblaggio del modulo batteria, passo dopo passo
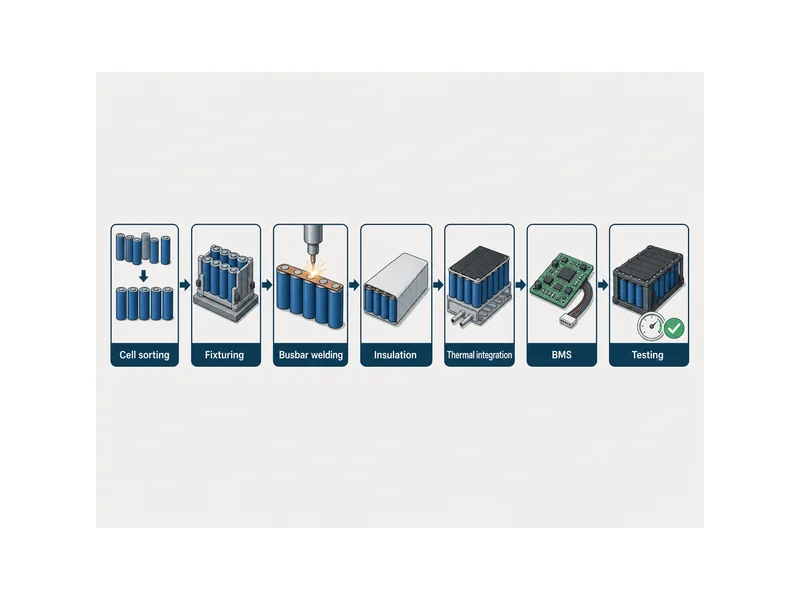
Pensate alla sequenza di assemblaggio come a una catena ripetibile di fasi, ognuna delle quali vincola la successiva, e non come a una singola operazione. L'ordine riportato di seguito rispecchia la struttura della maggior parte delle linee di moduli, dalle celle in ingresso al modulo validato:
- Selezione e abbinamento delle celle. Le celle vengono raggruppate in base a parametri misurabili, generalmente tensione a circuito aperto, resistenza interna e capacità, in modo che un modulo sia costituito da celle con caratteristiche simili. Celle non corrispondenti costringono la cella più debole a determinare il limite utilizzabile del gruppo, pertanto questa fase protegge sia le prestazioni che la durata.
- Posizionamento e fissaggio. Le celle vengono collocate in supporti o contenitori che ne definiscono la spaziatura e l'orientamento, quindi mantenute in posizione in modo che il gruppo possa resistere alle vibrazioni e alla dilatazione termica durante il funzionamento. I formati cilindrico, prismatico e a sacchetto richiedono supporti e sistemi di compressione differenti.
- Saldatura delle barre collettrici. I terminali delle celle vengono uniti alle barre collettrici per realizzare i collegamenti in serie e in parallelo. La saldatura laser, la saldatura a ultrasuoni e il collegamento delle barre collettrici sono i metodi più comuni; il metodo più adatto dipende dal materiale, dallo spessore e dall'accessibilità dei terminali, e non esiste una soluzione universale.
- Isolamento e protezione. Pellicole isolanti, barriere e rivestimenti vengono aggiunti per prevenire cortocircuiti tra le celle e tra le parti attive e la struttura. È qui che vengono posizionate anche le barriere che rallentano la propagazione del calore tra le celle.
- Interfaccia termica e integrazione del raffreddamento. I materiali dell'interfaccia termica, i riempitivi per le fessure e il contatto con la piastra fredda vengono definiti in modo che il calore abbia un percorso preciso per fuoriuscire dalle celle. Questa fase è descritta in dettaglio nella sezione successiva, poiché è in questa fase che si determinano le prestazioni di raffreddamento.
- Integrazione BMS. La scheda slave del sistema di gestione della batteria e i sensori di temperatura e tensione sono installati in modo che il modulo possa essere monitorato e bilanciato. I punti di rilevamento devono raggiungere le celle su cui inviano i dati, il che è più facile da realizzare ora che in un secondo momento.
- Test a livello di modulo. Il modulo finito viene controllato elettricamente e meccanicamente prima di essere inserito in un pacco, come descritto nella sezione di validazione riportata di seguito.
Due fattori rendono questa sequenza di operazioni implacabile. I collegamenti sono permanenti, quindi un difetto di saldatura o di isolamento riscontrato in seguito di solito comporta lo scarto o la rilavorazione di un intero modulo anziché di una singola parte. Inoltre, ogni fase presuppone che la precedente abbia rispettato le tolleranze: una cella posizionata anche solo di una frazione di millimetro fuori posizione modifica lo spazio di saldatura, e una superficie irregolare influisce sulla capacità del materiale termico di riempire lo spazio che dovrebbe riempire.
Dove entra in gioco la gestione termica nell'assemblaggio del modulo
Il percorso di raffreddamento tra le celle non è un elemento che si aggiunge in fase di assemblaggio del pacco batteria: comprenderlo è fondamentale. L'interfaccia tra le celle e la superficie di raffreddamento, il materiale che riempie tale interfaccia e l'isolamento elettrico attraverso di essa vengono definiti durante la fase di assemblaggio del modulo. Una volta che le celle sono saldate e fissate, il percorso termico è sostanzialmente fisso e non esiste una fase successiva in cui sia possibile correggere un contatto termico inadeguato.
Il requisito fondamentale a questa interfaccia è di per sé contraddittorio: la connessione tra le celle e la piastra fredda deve essere elettricamente isolata e termicamente connessa allo stesso tempo. Un contatto metallo-metallo nudo provocherebbe un cortocircuito; un'intercapedine d'aria spessa isolerebbe termicamente. materiale di interfaccia termica Questo problema viene risolto riempiendo lo spazio vuoto con un mezzo flessibile e non conduttivo elettricamente, ma che conduce comunque il calore, in modo che la cella possa dissipare il calore verso la piastra senza un percorso attivo verso di essa. Ottenere questo risultato è una questione di materiali e di adattamento, non solo di potenza di raffreddamento.
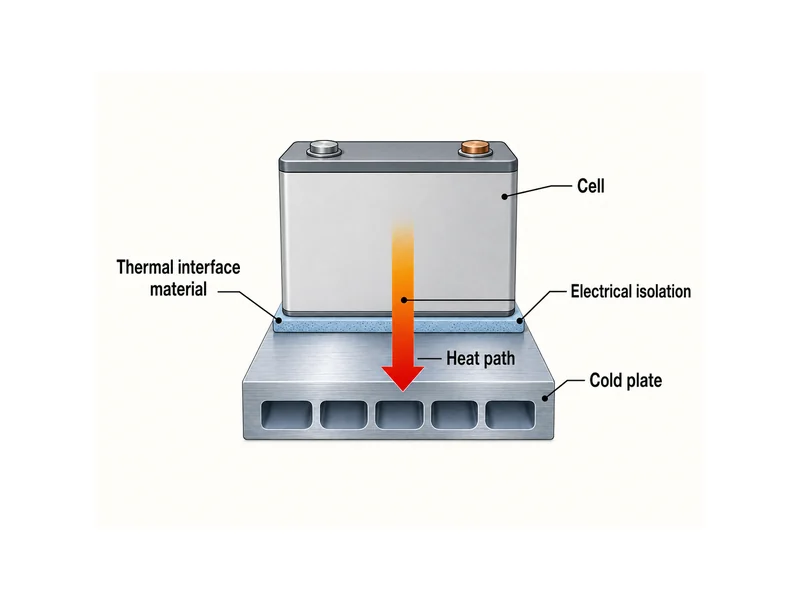
La scelta del materiale di interfaccia dipende da una serie di variabili di assemblaggio più che da qualsiasi valore nominale di conduttività. Le dimensioni dell'intercapedine e la planarità della superficie determinano la quantità di materiale necessaria e la sua capacità di bagnare entrambe le superfici. Lo stress di assemblaggio e la compressione applicata dal progetto decidono se sia più appropriato un tampone più rigido o un riempitivo per intercapedini conformabile. La polimerizzazione del materiale e il tempo necessario per tale processo influiscono sui tempi di linea e sulla capacità del legame di sopportare anche carichi strutturali. applicazioni dei cuscinetti termici La corrispondenza con le proprie condizioni di spazio, planarità e pressione è più affidabile rispetto alla sola corrispondenza con la conduttività, perché un materiale ad alta conduttività che non si adatta alla superficie reale lascia aria dove è più importante.
La fase di integrazione termica è quella in cui le piastre di raffreddamento e i materiali di interfaccia termica del modulo Trumonytechs svolgono la loro funzione: la piastra fornisce la superficie di raffreddamento e il materiale di interfaccia chiude lo spazio tra la cella e la piastra, consentendo al calore di attraversarlo. L'abbinamento del materiale di interfaccia alla piastra e alla superficie della cella è una decisione di assemblaggio, ed è più facile ottenere il risultato desiderato quando i componenti di raffreddamento e il materiale di interfaccia vengono selezionati come un set anziché acquistati singolarmente.
Come il formato delle celle cambia l'approccio all'assemblaggio
Definisci il formato della cella prima di progettare la linea, perché questo modifica quasi tutte le scelte di assemblaggio a valle ed è costoso adattarlo in seguito. Le celle cilindriche, prismatiche e a sacchetto presentano diverse configurazioni dei terminali, diverse superfici da raffreddare e diverse esigenze di ritenzione, e ognuna spinge la saldatura, il fissaggio e il contatto termico in una direzione diversa. Una suddivisione più approfondita per geometria è trattata in tipologie di moduli batteria per veicoli elettrici; L'attenzione si concentra qui sulle conseguenze a livello di assemblaggio.
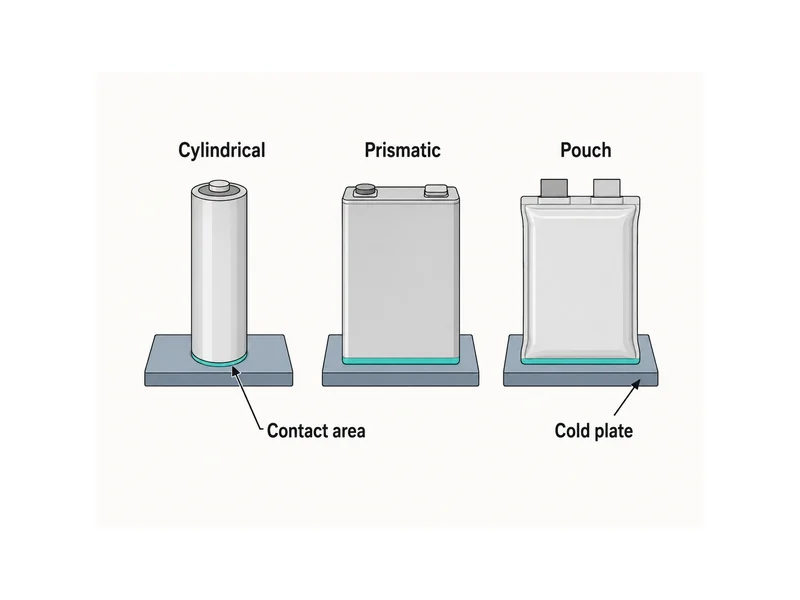
La superficie di raffreddamento offerta da un formato è spesso il fattore determinante per l'integrazione termica. Le celle prismatiche e a sacchetto presentano superfici piane relativamente ampie che possono aderire a una piastra di raffreddamento o a un materiale di riempimento con una buona area di contatto, mentre le celle cilindriche entrano in contatto lungo superfici curve o attraverso la base, il che modifica la forma e la posizione del materiale di interfaccia. Anche la pressione di contatto è importante: una pressione troppo bassa lascia spazi vuoti che intrappolano l'aria, una pressione eccessiva sollecita le celle e le interconnessioni, e l'intervallo di pressione utilizzabile è definito dalla cella e dal materiale, poiché non esiste un valore universale che lo copra. Il formato influenza anche la ritenzione, perché le celle a sacchetto spesso necessitano di compressione per controllare il rigonfiamento, mentre le celle prismatiche e cilindriche con involucro rigido resistono a questo fenomeno in modo diverso.
Convalida di un modulo completato
Prima che un modulo possa essere inserito in un pacco, deve dimostrare la propria integrità elettrica, meccanica e termica, poiché individuare i difetti in questa fase è molto più economico che dopo l'integrazione. I test in questa fase comprendono in genere verifiche elettriche come tensione, resistenza e isolamento, verifiche meccaniche di ritenzione e durata, e verifiche ambientali in termini di temperatura e vibrazioni. La continuità delle saldature e la resistenza di isolamento meritano particolare attenzione, poiché entrambe vengono impostate durante l'assemblaggio e sono difficili da ispezionare una volta che il modulo è chiuso.
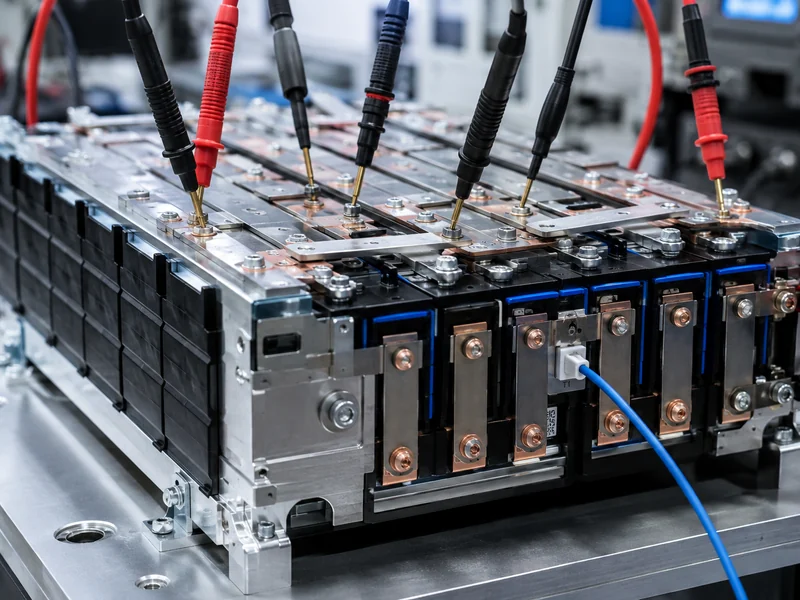
Ciò che cambia a livello di modulo, rispetto alla cella o al pacchetto, è l'inquadramento utile per pianificare questi controlli e test del modulo batteria copre in dettaglio tale cambiamento. I test dei moduli confermano che le interconnessioni, l'isolamento e il contatto termico integrati in questo specifico assemblaggio siano effettivamente validi, cosa che i test delle celle a monte non possono dimostrare e che i test del pacco a valle presuppongono essere già a posto. Il superamento a livello di modulo non sostituisce la validazione a livello di pacco; elimina i guasti dovuti all'assemblaggio che altrimenti emergerebbero in un secondo momento, quando è in gioco l'intero pacco.
Conclusione
L'aspetto più importante da comprendere nell'assemblaggio di un modulo batteria è che si tratta di un'unica struttura meccanica, elettrica e termica continua, e lo strato termico viene definito durante l'assemblaggio e non può essere aggiunto in seguito. La selezione delle celle protegge il gruppo, la saldatura e il fissaggio ne garantiscono la durata, e il materiale di interfaccia e il contatto con la piastra di raffreddamento determinano il percorso del calore mentre il modulo è aperto e riparabile. Il punto che più spesso viene frainteso è proprio la tempistica: i team considerano il raffreddamento come un'aggiunta a livello di pacco batteria e poi scoprono che l'interfaccia cella-liquido refrigerante è già congelata all'interno di un modulo saldato.
Affinché un modulo finito si raffreddi come previsto dal progetto, l'interfaccia tra le celle e la superficie di raffreddamento deve essere adattata alla reale distanza, planarità e compressione dell'assemblaggio, e non a una specifica di conduttività isolata. Questa è la variabile che vale la pena definire per prima. Trumonytechs lavora partendo da questo percorso termico verso l'esterno, adattando le piastre di raffreddamento e i materiali di interfaccia termica al modulo anziché selezionarli singolarmente, che è il modo pratico per mantenere il contatto termico previsto in fase di progettazione durante l'assemblaggio e in esercizio.
FAQ
Quali sono le fasi necessarie per assemblare un modulo batteria?
L'assemblaggio di un modulo batteria comprende tutte le fasi, dalla selezione e abbinamento delle celle, al posizionamento e al fissaggio, alla saldatura delle barre collettrici, all'isolamento, all'integrazione dell'interfaccia termica e del sistema di raffreddamento, all'installazione del BMS, fino al collaudo a livello di modulo. Ogni fase condiziona la successiva e, poiché i collegamenti sono permanenti, i difetti comportano solitamente la rilavorazione dell'intero modulo, non solo di una singola parte.
In quale fase dell'assemblaggio viene integrata la gestione termica?
La gestione termica è integrata durante l'assemblaggio del modulo, nel punto in cui il materiale di interfaccia, il riempitivo per le fessure e il contatto con la piastra di raffreddamento vengono stabiliti tra le celle e la superficie di raffreddamento. Una volta che le celle sono saldate e fissate, il percorso termico è sostanzialmente definito, quindi l'interfaccia termica viene progettata durante l'assemblaggio e non può essere aggiunta successivamente nella fase di confezionamento del pacco.
Perché si utilizza un materiale di interfaccia termica anziché il contatto diretto tra cella e piastra?
Si utilizza un materiale di interfaccia termica perché le celle devono essere isolate elettricamente dalla piastra fredda, pur continuando a respingere il calore verso di essa, cosa che un contatto metallo-metallo nudo non può garantire. Il materiale riempie lo spazio con un mezzo flessibile e non conduttivo che conduce il calore, evitando sia un cortocircuito che la formazione di un'intercapedine d'aria isolante. La necessità di un processo di polimerizzazione dipende dal materiale specifico e dal fatto che il giunto debba anche sopportare un carico.
Quale metodo di saldatura viene utilizzato per i collegamenti delle barre collettrici?
La saldatura laser, la saldatura a ultrasuoni e il collegamento delle barre collettrici sono tutti metodi utilizzati per le connessioni tra celle e barre collettrici. La scelta del metodo più adatto dipende dal materiale del terminale, dallo spessore e dall'accessibilità, e non esiste un metodo universale che sia il migliore in assoluto. La decisione viene presa in base alla specifica cella e alla barra collettrice, non basandosi unicamente sul formato.
Come viene mantenuto l'isolamento elettrico tra le celle e la piastra di raffreddamento?
L'isolamento elettrico tra le celle e la piastra di raffreddamento è garantito dal materiale di interfaccia e dall'isolamento applicati durante l'assemblaggio, che separano le superfici sotto tensione dalla piastra consentendo al contempo il passaggio del calore. Poiché sia l'isolamento che il contatto termico vengono definiti in fase di assemblaggio, la resistenza di isolamento viene verificata durante i test a livello di modulo prima che il modulo venga inserito in un pacco.
Per approfondire
- Modulo batteria: flusso di processo di produzione, assemblaggio e collaudo — Battery Design, un testo di riferimento neutrale sull'ingegneria delle batterie. Supporta la sequenza di assemblaggio e collaudo descritta in precedenza e offre una visione più ampia del flusso del processo meccanico.
- Processo di produzione del modulo batteria — Electrification Academy, una base di conoscenze del settore. Supporta la scomposizione delle fasi, dalla preparazione delle celle al collegamento elettrico e al BMS, utile per verificare la corretta sequenza delle fasi.
Articoli correlati
- Quali sono i migliori materiali per sigillare le batterie EV? — Come i materiali sigillanti impediscono all'umidità e ai contaminanti di penetrare in un modulo assemblato e proteggono i suoi componenti interni.
- Perché la protezione della batteria è importante Veicoli elettrici — Perché la protezione di celle, moduli e BMS è importante per la durata e la sicurezza delle batterie dei veicoli elettrici.
- Che cos'è il raffreddamento TEC? — Come il raffreddamento termoelettrico (Peltier) crea una differenza di temperatura quando è necessario un controllo preciso e reversibile.
- Come scegliere la configurazione di un sistema di accumulo di energia a batteria — Come il rapporto potenza-energia, i limiti del sito e la frequenza di scarica influenzano la configurazione di un sistema di accumulo di energia (ESS).
- Pasta termica ceramica: cos'è, come funziona e quando usarla — Quando la pasta termica con aggiunta di ceramica è adatta a riempire gli spazi vuoti della batteria e qual è il suo limite prestazionale.
