
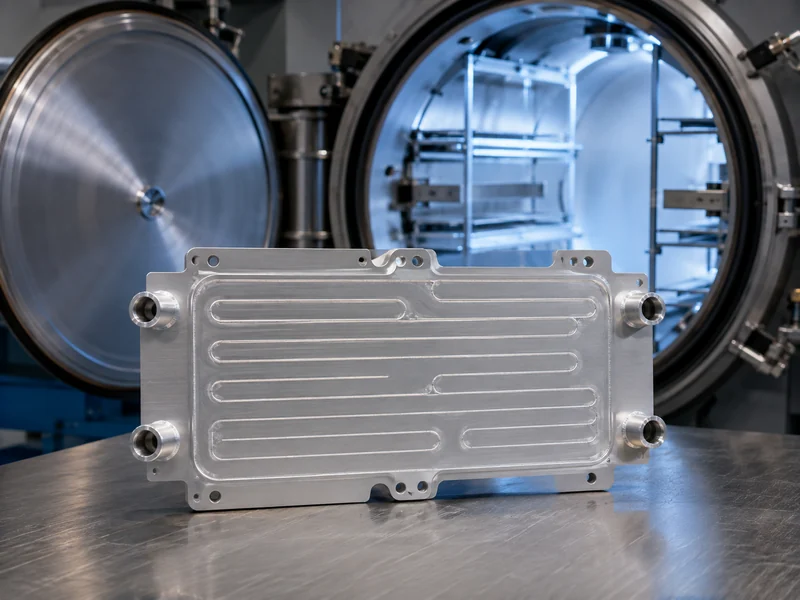
Beim Vakuumlöten von Aluminium werden Aluminiumbauteile in einem geschlossenen, evakuierten Ofen ohne Flussmittel verbunden. Diese Flussmittelfreiheit ist einer der Gründe, warum das Verfahren für auslaufsichere Batteriekühlplatten eingesetzt wird, bei denen das Kühlmittel durch das Pack zirkulieren muss, ohne zu entweichen. Dabei schmilzt ein dünner Aluminium-Silizium-Füllstoff zwischen den Fügeflächen, während das Grundmetall fest bleibt. So kann eine Kühlplatte in einem einzigen Ofenzyklus an vielen inneren Verbindungen abgedichtet werden. Genau dieses Verhalten ist der Grund, warum das Vakuumlöten mit dem Schutzgaslöten für die thermische Hardware von Elektrofahrzeugen und Energiespeichern konkurriert. Es bestimmt auch die Hauptkosten: ein gut abgedichteter Vakuumofen, höchste Reinheit und die sorgfältige Kontrolle des Magnesiumgehalts der Legierung. Dieser Artikel beschreibt die Funktionsweise des Verfahrens, die Prozessbedingungen, den Vergleich mit dem Schutzgaslöten und die zu prüfenden Aspekte bei flüssigen Kühlplatten.
Was ist Vakuumlöten von Aluminium und wie funktioniert es?
Beim Vakuumlöten von Aluminium wird ein Vakuum, nicht ein chemisches Flussmittel, genutzt, um den Weg für das Lötmaterial freizumachen. Aluminium bildet an der Luft nahezu sofort eine widerstandsfähige Oxidschicht, und diese Schicht – nicht das Metall selbst – stellt das eigentliche Hindernis beim Verbinden dar. Forschungsergebnisse zum Löten, veröffentlicht in *Materials* (2022), zeigen, dass Aluminiumoxid bei etwa 2072 °C schmilzt, weit über dem Schmelzpunkt von Aluminium von rund 660 °C. Daher kann die Oxidschicht bei der Löttemperatur nicht einfach weggeschmolzen werden. Der Prozess muss die Oxidschicht umgehen, anstatt sie zu durchdringen.
Zwei Effekte überwinden die Oxidschicht: eine unterschiedliche Wärmeausdehnung, die zu Rissen im Film führt, und Magnesium, das den restlichen Sauerstoff bindet. Aluminium dehnt sich beim Erhitzen deutlich stärker aus als sein eigenes Oxid. Der dünne native Film – nur wenige Nanometer dick, laut derselben Veröffentlichung in der Größenordnung von 2–5 nm – reißt aufgrund dieser unterschiedlichen Wärmeausdehnung und ermöglicht es dem flüssigen Füllmaterial, das darunterliegende Metall zu erreichen. Das im Füllmaterial oder der Ummantelung enthaltene Magnesium verdampft dann im Vakuum und wirkt als Getter, der restlichen Sauerstoff bindet und verbleibendes Oberflächenoxid aufbricht, sodass das Füllmaterial fließen und Übergänge bilden kann.
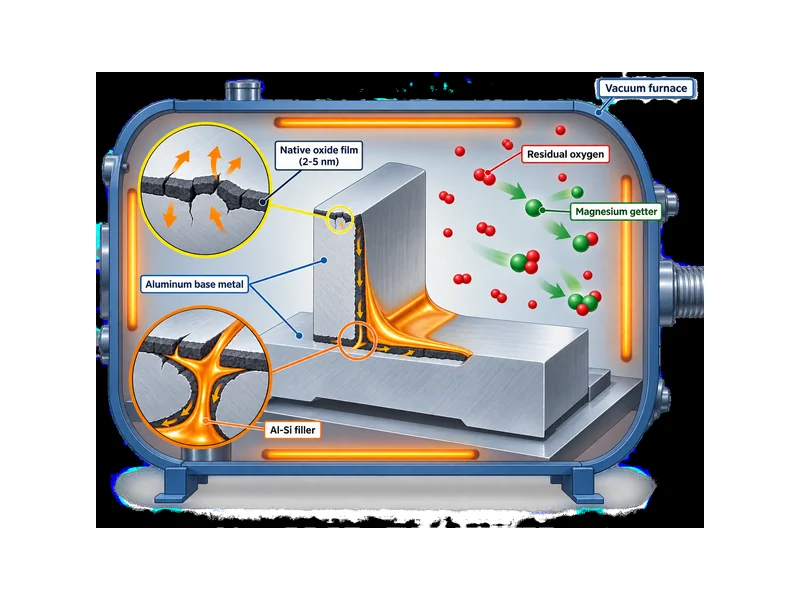
Das Füllmaterial bildet die zweite Hälfte des Mechanismus und wird üblicherweise als Plattierungsschicht anstatt separat aufgetragen. Mindestens ein Gegenstück wird typischerweise als Lötblech geliefert – ein Aluminiumkern, der mit einer dünnen Aluminium-Silizium-Platte ummantelt ist, die unterhalb des Kerns schmilzt. Während des Zyklus schmilzt die Plattierung, fließt durch Kapillarwirkung in die Verbindung und erstarrt beim Abkühlen. Das Grundmaterial schmilzt nicht, sodass die Geometrie der Verbindung und die Bauteiltoleranzen erhalten bleiben – was wichtig ist, wenn es sich bei dem “Bauteil” um eine kalte Platte handelt, deren Planheit direkt den thermischen Kontakt beeinflusst.
Prozessbedingungen und Schweißzusätze
Zwei Temperaturen bestimmen den Prozess und liegen dabei nahe beieinander. Die Löttemperatur muss über dem Schmelzpunkt des Lotes, aber unter dem der Grundlegierung liegen. Bei den meisten Aluminiumsystemen ist dieser Temperaturunterschied gering. Branchenexperten geben den optimalen Bereich mit etwa 580–620 °C (ca. 1080–1150 °F) an, wobei die genaue Temperaturvorgabe von der Legierung, der Gesamtmenge des in den Ofen geladenen Materials und dem Ofen selbst abhängt. Aufgrund dieser geringen Toleranz sind die Ofenhomogenität und die thermische Masse des Materials wichtige Prozessvariablen und dürfen nicht vernachlässigt werden. Eine zu hohe oder ungleichmäßige Ladung mit zu geringer Temperatur kann dazu führen, dass Lötstellen nicht vollständig gefüllt werden, während leichtere Bereiche überhitzen.
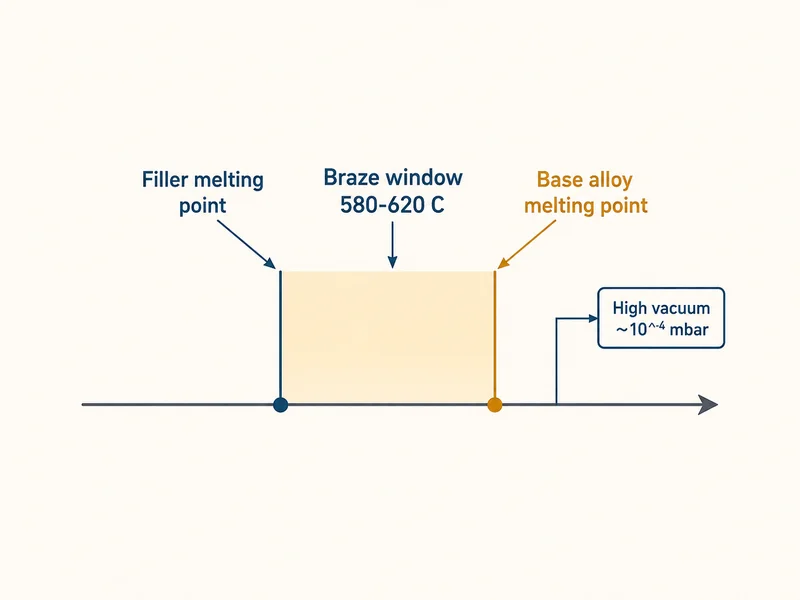
Der Vakuumgrad ist die zweite entscheidende Bedingung. Beim flussmittelfreien Hartlöten von Aluminium ist in der Regel ein Hochvakuum erforderlich – üblicherweise etwa 10⁻⁴ mbar oder besser – zusammen mit einem Gettermaterial, um Rest-Sauerstoff zu binden, der frisch gerissene Oberflächen erneut oxidieren würde. Die angegebenen Werte variieren je nach Maßeinheit und Quelle. Daher sollte der Sollwert eines bestimmten Ofens anhand seiner spezifischen, qualifizierten Rezeptur und nicht anhand eines allgemeinen Wertes überprüft werden.
Die Zusammensetzung des Füllmaterials ergibt sich aus beiden Bedingungen. Aluminium-Silizium-Legierungen bewirken die Schmelzpunktabsenkung, die das Fließen des Füllmaterials unterhalb des Schmelzpunktes des Grundmetalls ermöglicht, während Magnesium die Getter- und Oxidaufschlussprozesse steuert. Für die Bauteilspezifikation müssen Füllmaterial und Grundlegierung als aufeinander abgestimmtes System betrachtet werden. Ein aus einem Datenblatt entnommener Siliziumgehalt oder ein Beschichtungsverhältnis sollte nicht ohne Prüfung der jeweiligen Spezifikation für eine andere Legierung übernommen werden.
Vakuumlöten vs. Löten unter kontrollierter Atmosphäre
Die Wahl zwischen Vakuumlöten und Hartlöten unter kontrollierter Atmosphäre (CAB) hängt von der Legierung und dem Lötmittelsystem, der Flussmitteltoleranz und der Wirtschaftlichkeit des Ofens ab – nicht davon, welches Verfahren fortschrittlicher ist. Beim CAB werden die Teile unter Schutzgas erhitzt und ein Fluoridflussmittel verwendet, um Oxide zu entfernen und saubere Oberflächen zu schützen. Beim Vakuumlöten wird stattdessen der Sauerstoff entfernt, und es wird kein Flussmittel benötigt. Beide Verfahren können einwandfreie Aluminiumverbindungen erzeugen, sofern die Material- und Prozessanforderungen erfüllt sind. Die praktischen Entscheidungskriterien sind daher die Legierung und das Lötmittelsystem, der qualifizierte Prozess und das Produktionsvolumen.
Magnesium verhält sich in den beiden Verfahren unterschiedlich. Beim Vakuumlöten ist es aktiv nützlich: Das verdampfende Magnesium dient gleichzeitig als Getter. Bei einem flussmittelbasierten Verfahren wird es häufiger als Einschränkung beschrieben, da es die Fluorid-Flussmittelchemie beeinflussen kann. Der für CAB geeignete Magnesiumbereich sollte daher anhand des jeweiligen Flussmittel- und Legierungssystems ermittelt und nicht angenommen werden. Welches Verfahren für eine bestimmte Konstruktion geeignet ist, hängt von der passenden Legierung, dem Füll- oder Plattierungsmaterial und dem qualifizierten Prozess ab, abgewogen gegen Kosten und Volumen. Wo ein geschlossener Vakuumofen und die damit verbundenen Reinheitsvorschriften gerechtfertigt sind, ist Vakuumlöten die richtige Wahl. Bei hohen Stückzahlen und Kompatibilität von Legierung und Flussmittel geben die geringeren Ofenkosten und der höhere Durchsatz von CAB oft den Ausschlag.
| Faktor | Vakuumlöten | Hartlöten unter kontrollierter Atmosphäre (CAB) |
|---|---|---|
| Fluss | Keine; keine Flussmittelrückstände zum Reinigen | Fluoridflussmittel erforderlich, anschließend Handhabung/Reinigung |
| Magnesium | Wird aktiv genutzt – verdampft, um Sauerstoff aufzunehmen | Kann die Wirkung von Fluoridflussmitteln beeinträchtigen; verwendbaren Bereich pro Flussmittel/Legierung prüfen. |
| Ofen und Durchsatz | Vakuumversiegelter Ofen; kapitalintensiver | Typischerweise niedrigere Kosten, höherer Durchsatz |
| Beenden | Saubere, flussmittelfreie Oberfläche | Flussmittelrückstände werden im Rahmen des Prozesses behandelt |
Der Unterschied in den Rückständen ist vor allem bei Kühlkomponenten relevant. Eine flussmittelfreie Verbindung hinterlässt keine korrosiven Flussmittelrückstände in den Kühlmittelkanälen, wodurch ein potenzieller Korrosionspfad in einem geschlossenen Kreislauf beseitigt wird. Demgegenüber stehen Kosten und Kontrolle: Ein Vakuumofen muss dicht sein und einen stabilen Druck gewährleisten, und das Material muss sauber ankommen. All dies erfordert zusätzliches Kapital und eine sorgfältige Prozesskontrolle.
Auslaufsichere Aluminium-Kühlplatten für das Batterie-Wärmemanagement
Eine Flüssigkeitskühlplatte besteht aus zwei oder mehr Aluminiumschichten – einer Kanalschicht und einer Deckschicht –, die zu einem leckagefreien Kühlmittelkreislauf zwischen den Zellen und dem Kühlkreislauf verbunden werden müssen. Durch Hartlöten werden alle diese inneren Verbindungen gleichzeitig unter gleichmäßiger Erwärmung hergestellt. Die Verformung bleibt über die gesamte Platte gering, und die vielen parallelen Kanäle werden in einem Arbeitsgang statt nacheinander verschweißt. Jede innere Verbindung stellt eine potenzielle Leckstelle dar; daher ist die hermetische Abdichtung eines gesamten Kanalnetzwerks in einem einzigen Zyklus eine Eigenschaft, die mit lokalen Verbindungen nur schwer zu erreichen ist.
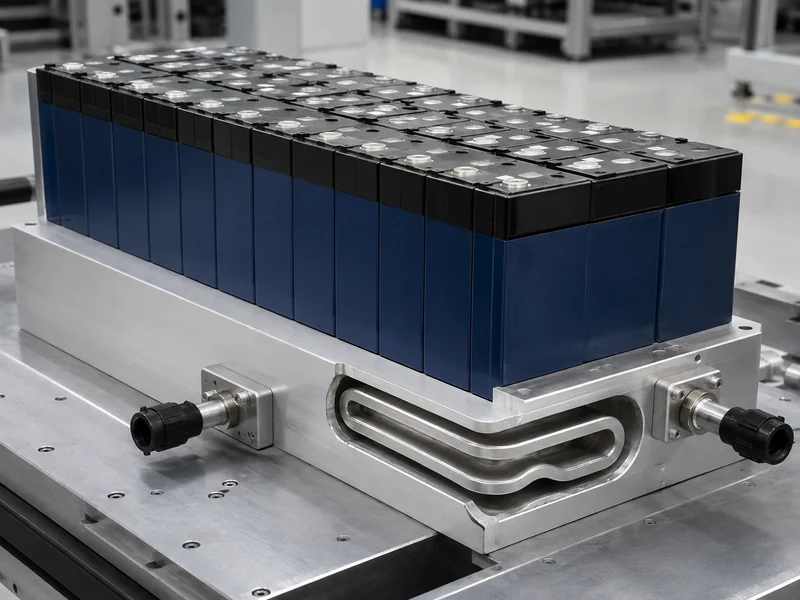
Vakuumlöten ist nicht die einzige Möglichkeit, eine Kaltplatte zu schließen, und das Verfahren beeinflusst die Konstruktion. Stanz- und Lötverfahren, Rührreibschweißen und andere Fügeverfahren eignen sich jeweils für unterschiedliche Kanalgeometrien und -volumina. Daher sollte die Fügemethode bereits in der Konstruktionsphase und nicht erst im Nachhinein festgelegt werden. Die Abwägungen zwischen Verbindungs- und Schweißverfahren für Kaltplatten Die Komplexität der Führungskanäle, die erforderliche Planheit und die Anzahl der gleichzeitig zu verschließenden Verbindungen spielen eine Rolle. Bei Platten mit vielen feinen, internen Kanälen, die alle in einem Arbeitsgang abgedichtet werden müssen, ist das Löten aufgrund seiner Fähigkeit, Verbindungen gleichzeitig herzustellen, von großem Vorteil.
Da die gelötete Platte direkt im Wärmepfad zwischen Zelle und Kühlmittel liegt, ist ihr Herstellungsverfahren untrennbar mit ihrer thermischen Funktion verbunden. Dort kundenspezifische Kühlplattenlösungen Hierbei handelt es sich um Hardwarekomponenten, deren Kanalanordnung, Ebenheit und Kühlmittelanschlüsse auf ein bestimmtes Zellformat und die Geometrie des Akkupacks abgestimmt sind. Durch diese Abstimmung auf die Zellen können der Verbindungsprozess, die Plattenebenheit und die Zellschnittstelle gemeinsam und nicht isoliert festgelegt werden. Trumonytechs entwickelt und fertigt Aluminium-Flüssigkeitskühlplatten für Akkupacks von Elektrofahrzeugen und Energiespeichersystemen unter Berücksichtigung dieses Wärmepfads. Dabei wird die gelötete Platte mit den Schnittstellenmaterialien und dem umgebenden Kühlmittelkreislauf verbunden.
Überlegungen zu Design und Verifizierung
Drei Aspekte des Vakuumlötens von Aluminium müssen vor dem Ofenzyklus, nicht erst danach, geplant werden: Wie sich der thermische Zyklus auf die Härte des Bauteils auswirkt, wie hoch die Anforderungen an die Reinheit sind und wie die Dichtheit der Verbindungen sichergestellt wird. Die Löttemperaturen liegen nahe am Schmelzbereich vieler Aluminiumlegierungen, sodass der Zyklus die mechanischen Eigenschaften eines Bauteils verändern kann. Ob eine Wärmebehandlung nach dem Löten erforderlich ist – und ob dies ein Abschrecken, ein vollständiges Wärmebehandlungsprogramm oder gar keine Behandlung bedeutet – hängt von der Legierung, ihrer Wärmebehandlungsfähigkeit, der angestrebten Härte und dem qualifizierten Verfahren ab. Die Entscheidung hierfür sollte anhand der Materialspezifikation und der Legierungswahl getroffen werden.
Sauberkeit und Passgenauigkeit sind die nächsten kontrollierbaren Faktoren und wirken wie Variablen, nicht wie Kriterien für „bestanden“ oder „nicht bestanden“. Beim Vakuumlöten gibt es kein Flussmittel, um Oberflächenverunreinigungen auszugleichen. Öl, Oxide und Verunreinigungen auf dem Werkstück führen daher direkt zu ungefüllten oder schwachen Lötstellen. Montagetoleranzen und Lötspaltmaße müssen ebenfalls im Bereich liegen, in dem die Kapillarwirkung das Füllmaterial durchzieht, da ein zu großer Spalt die Lötstelle unterfüllt. Die Überprüfung ist einfach: Vor dem Einlegen des Werkstücks, nicht erst nach einem fehlgeschlagenen Dichtigkeitstest, muss die Sauberkeit des Eingangsmaterials und die Passgenauigkeit der Lötstelle gemäß den Lötvorgaben geprüft werden.
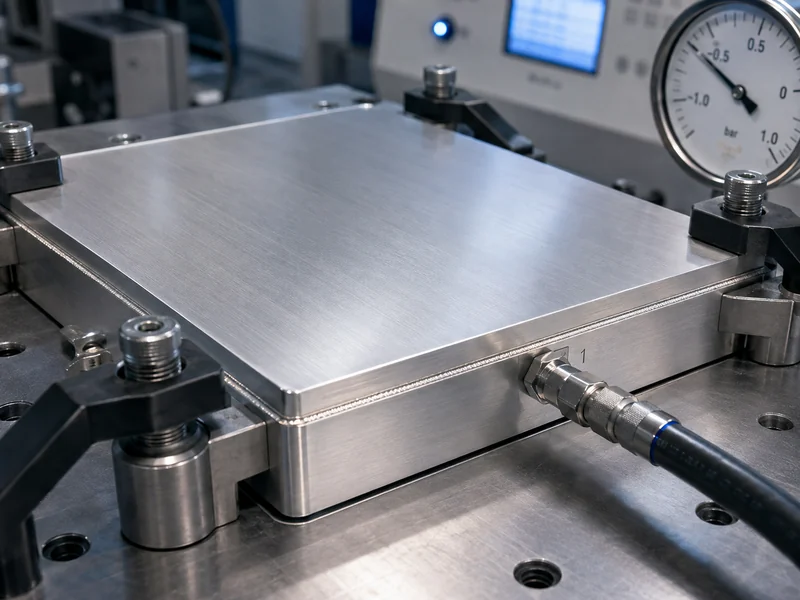
Dichtheit, Planheit und Wärmeleistung werden zwar alle an einer Kühlplatte geprüft, gehören aber zu unterschiedlichen Prüfverfahren und sollten daher getrennt betrachtet werden. Die Dichtheit wird üblicherweise durch eine Dichtheitsprüfung nachgewiesen – eine Druckprüfung und, bei feinen Leckagen, eine Helium-Dichtheitsprüfung. Eine Berst- oder Prüfdruckprüfung hingegen ist oft eine zerstörende Qualifizierungsprüfung an Stichproben und keine Freigabeprüfung an jedem Bauteil. Die Planheit wird typischerweise nach dem Löten gemessen, da der Temperaturzyklus zu Verformungen führen kann, die den Kontakt mit den Zellen beeinträchtigen. Die Temperaturhomogenität über die gesamte Platte ist ein Kriterium für die Wärmeleistung, das in die Konstruktionsvalidierung und nicht in die Einzelteilabnahme einfließt. Welche Prüfungen für eine bestimmte Platte in welcher Phase anzuwenden sind, sollte sich aus der Bauteilzeichnung und dem zugehörigen DVP&R- oder Kontrollplan ergeben – nicht aus einer starren, standardisierten Prüfreihenfolge.
Schlussfolgerung
Das Vakuumlöten von Aluminium lässt sich am besten als flussmittelfreies, einstufiges Dichtungsverfahren verstehen: Es umgeht die Aluminiumoxidbildung durch Sauerstoffentfernung und den Einsatz von Magnesium als Getter und dichtet viele interne Verbindungen gleichzeitig mit geringem Verzug ab. Es erfordert einen kapitalintensiven, geschlossenen Ofen und stellt hohe Anforderungen an Sauberkeit und Passgenauigkeit. Die Wahl zwischen diesem Verfahren und dem konventionellen Vakuumlöten (CAB) ist keine Frage von „neuer versus alt“, sondern die abgestimmte Legierung und das Füllmaterial, der qualifizierte Prozess und das Produktionsvolumen sind ausschlaggebend. Das flussmittelfreie Ergebnis dient der Korrosionsvermeidung und ist kein Qualitätsmerkmal. Für eine Batteriekühlplatte ist es ratsam, das Fügeverfahren, die Legierung, eine eventuelle Wärmebehandlung nach dem Löten sowie die Kriterien für Ebenheit und Dichtheit zusammen mit der Kanalgestaltung festzulegen. Jedes dieser Elemente ist mit der spezifischen Materialspezifikation und dem Verifizierungsplan des Programms abzugleichen. Trumonytechs kann bei der Validierung dieser Variablen für ein bestimmtes Zellformat und einen spezifischen Kühlkreislauf helfen, wenn eine Platte an ein Batteriepack angepasst wird.
FAQ
Ist Vakuumlöten anstelle von CAB erforderlich, wenn meine Aluminiumlegierung einen hohen Magnesiumgehalt aufweist?
Magnesium ist ein Faktor, aber keine alleinige Entscheidungsgrundlage. Beim Vakuumlöten ist Magnesium aktiv nützlich, da es verdampft und Rest-Sauerstoff bindet. Bei flussmittelbasierten Verfahren stellt es häufiger eine Einschränkung dar, da es die Fluorid-Flussmittelchemie beeinflussen kann. Daher sollte der geeignete Magnesiumbereich für das Kaltlöten (CAB) in Abhängigkeit vom jeweiligen Flussmittel- und Legierungssystem ermittelt werden. Bevor Sie sich für ein Verfahren entscheiden, stellen Sie sicher, dass Legierung und Lötmittel ein aufeinander abgestimmtes System bilden und überprüfen Sie es anhand des qualifizierten Prozesses.
Bei welcher Temperatur und welchem Vakuumniveau wird das Vakuumlöten von Aluminium durchgeführt?
Das Vakuumlöten von Aluminium erfolgt typischerweise bei Temperaturen zwischen 580 und 620 °C (ca. 1080–1150 °F) unter Hochvakuum, oft angegeben bei etwa 10⁻⁴ mbar oder besser. Die genaue Rezeptur hängt von der Legierung, der Ofenbeladung und dem Ofen selbst ab. Da die Differenz zwischen dem Schmelzpunkt des Lötmetalls und dem der Grundlegierung gering ist, ist die für ein bestimmtes Bauteil spezifische Rezeptur maßgebend und nicht ein allgemeiner Wert.
Müssen vakuumgelötete Aluminiumteile anschließend abgeschreckt oder wärmebehandelt werden?
Die Nachbehandlung nach dem Löten erfolgt nicht automatisch; sie hängt von der Legierung und dem gewünschten Härtegrad des Bauteils ab, nicht vom Lötprozess selbst. Die Löttemperaturen liegen nahe am Schmelzbereich vieler Aluminiumlegierungen, daher kann der thermische Zyklus die mechanischen Eigenschaften eines Bauteils verändern. Ob das Bauteil anschließend abgeschreckt werden muss, eine vollständige Wärmebehandlung nach dem Löten benötigt oder gar keine Behandlung erforderlich ist, hängt von der Legierung, ihrer Wärmebehandlungsfähigkeit, dem angestrebten Härtegrad und dem qualifizierten Verfahren ab – daher sollte die Entscheidung anhand der Materialspezifikation in Verbindung mit der Legierung und nicht erst im Nachhinein getroffen werden.
Ist Vakuumlöten besser als CAB für auslaufsichere Kühlplatten von Elektrofahrzeugbatterien?
Keines der beiden Verfahren ist grundsätzlich besser für Kaltplatten geeignet; die Wahl hängt von der Legierung und dem Füllstoffsystem, der Kanalkonstruktion und der Produktionsmenge ab. Beim Vakuumlöten entstehen flussmittelfreie Verbindungen, die keine korrosiven Rückstände in den Kühlmittelkanälen hinterlassen und viele interne Verbindungen in einem Arbeitsgang abdichten, was sich für komplexe Platten eignet. CAB kann bei hohen Produktionsmengen wirtschaftlicher sein, wenn Legierung und Flussmittel kompatibel sind. Vor der Entscheidung sollten Sie die passende Legierung, den passenden Füllstoff und das geeignete Verfahren prüfen.
Kann durch Vakuumlöten eine Kühlplatte mit vielen internen Kanälen in einem Arbeitsgang versiegelt werden?
Beim Vakuumlöten werden alle inneren Verbindungen gleichzeitig unter gleichmäßiger Erwärmung hergestellt, sodass eine Platte mit vielen parallelen Kanälen in einem einzigen Ofenzyklus mit geringem Verzug versiegelt werden kann. Dieses gleichzeitige Löten ist ein praktischer Vorteil für Platten, deren Kanäle sich nur schwer einzeln verlöten ließen.
Weiterführende Literatur
- Flussmittelfreies Plasmalöten von Aluminium in einer lokalen XHV-Atmosphäre, *Materialien* (MDPI, 2022) — Fachlich begutachtete Forschung. Unterstützt die Physik der Oxidschicht beim flussmittelfreien Hartlöten von Aluminium (Dicke der natürlichen Oxidschicht und Schmelzpunkte von Aluminiumoxid im Vergleich zu Aluminium); bezieht sich auf den Mechanismus, nicht auf ein bestimmtes Herstellungsverfahren.
- Aluminium Extruders Council – Lötressourcen — Technisches Material eines Verbandes der Aluminiumindustrie, das allgemeine Hintergrundinformationen zum Aluminiumlöten und zum Vergleich von Vakuum- und CAB-Löten enthält; keine Quelle für bauteilspezifische Parameter.
Verwandte Artikel
- Kältemaschinen für Rechenzentren: Die Wahl zwischen luftgekühlten und wassergekühlten Anlagen — erklärt, wo sich eine Kältemaschine in der Kühlkette befindet und wie man zwischen luftgekühlten und wassergekühlten Anlagen vor dem Kühlplattenkreislauf wählt.
- Was ist eine Rohrkühlplatte? — umfasst eine alternative Kühlplattenkonstruktion, bei der Rohre in eine Aluminiumbasis eingeklebt werden, anstatt interne Kanäle einzulöten.
- Wie funktioniert die Wärmerohrkühlung und wann sollte man sie einsetzen? — hilft dem Leser, die Vorteile eines passiven Wärmerohrtransports gegenüber einer Flüssigkeitskühlplatte für eine bestimmte Wärmeleistung abzuwägen.
- Was ist Wärmeübertragung? Ausführliche Erklärung — untersucht die Grundlagen der Wärmeleitung und Konvektion, die dem Wärmepfad zwischen Zelle und Kühlmittel zugrunde liegen, den eine Kühlplatte bedienen muss.
- Schritt für Schritt die Installation von Flüssigkeitskühlplatten — beschreibt den Einbau einer fertigen Flüssigkeitskühlplatte für einen stabilen Kontakt und Durchfluss, sobald diese gelötet und geprüft wurde.
