
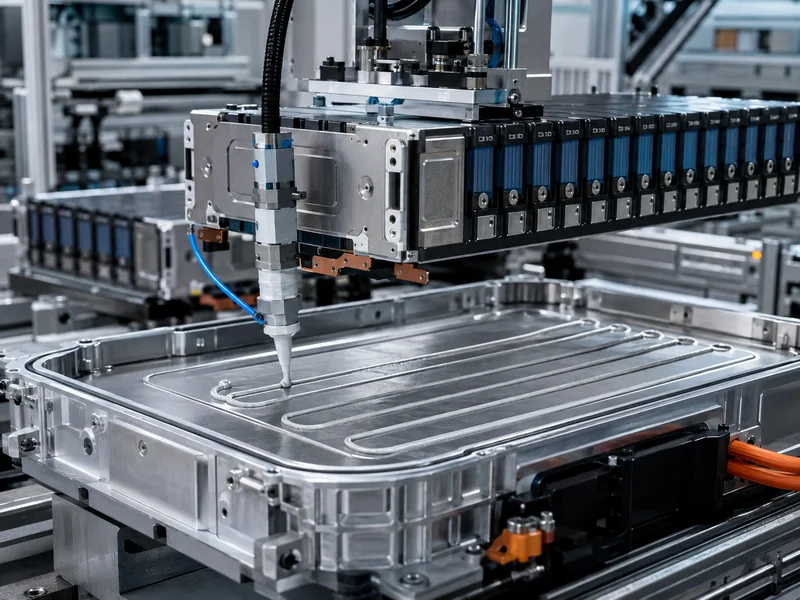
Montering av batterimoduler och batteripaket är en mekanisk byggprocess, inte en kemisk process, och att behandla det på det sättet förändrar hur ingenjörer planerar linjen. Cellerna anländer färdiga; mervärdet på en modul- och batteripaketlinje kommer från hur dessa celler grupperas, ansluts, hålls under kompression, binds till en kylväg och verifieras. Den här artikeln går igenom sekvensen från sorterade celler till ett färdigt paket. Den ägnar särskild uppmärksamhet åt ett steg som de flesta processöversikter hoppar över: var de termiska gränssnittsmaterialen och den kalla plattan faktiskt kommer in i konstruktionen, och vilka monteringsvariabler som avgör om den värmevägen presterar. Målet är en fungerande mental modell för arbete på modulnivå kontra paketnivå, inte en enskild leverantörs linjelayout.
Battericell, modul och paket: Vad monteringen faktiskt omfattar
Modul- och paketmontering består av två distinkta mekaniska steg: gruppering av celler i moduler och integrering av dessa moduler i ett paket. Att separera dem på papper förhindrar de flesta planeringsmisstag. En cell är den elektrokemiska enhet som lagrar energi; en modul grupperar celler i en funktionsduglig, strukturellt begränsad enhet; ett paket integrerar en eller flera moduler med ett hölje, ett kylsystem och ett batterihanteringssystem (BMS) i enheten som levereras till fordonet eller förvaringsskåpet. Modul- och paketarbete är mekanisk montering, medan själva cellen är resultatet av en separat kemisk process som inte omfattas här.
Gränsen spelar roll eftersom värme, kraft och elektriska anslutningar hanteras olika på varje nivå. På modulnivå kontrollerar ingenjörerna cell-till-cell-arrangemang, kompression och isolering. På paketnivå kontrollerar de hur modulerna sitter mot en kylstruktur och hur hela enheten är tätad och övervakad. Läsare som vill ha den tydliga definitionslinjen kan granska skillnaden mellan batterimodul och batteripaket innan de kartlägger sin egen process. Allt efterföljande i den här artikeln förutsätter att dessa två steg planeras som sammanhängande men separata operationer.
Cellformatet sätter begränsningar innan den första stationen är konstruerad. Cylindriska, prismatiska och påsceller staplas, tolererar kompression och presenterar sina värmeöverföringsytor på olika sätt, så en linje byggd kring ett format sällan överförs smidigt till ett annat. Den praktiska konsekvensen är att staplingsfixturer, ändplattbelastningar och placeringen av det termiska gränssnittet alla följer av cylindriska, prismatiska och påscellformat valt för programmet, inte tvärtom.
Batterimodulens monteringsprocess, steg för steg
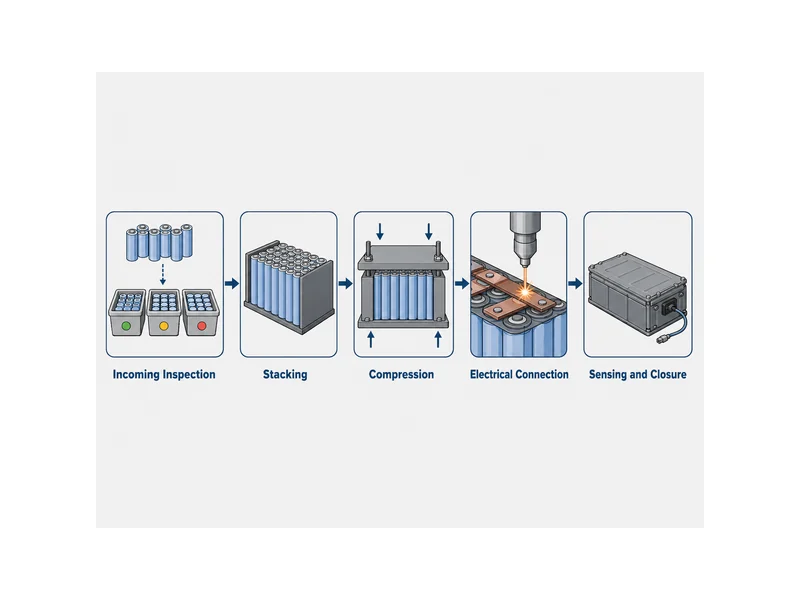
Varje station på en modulrad lägger till en begränsning som nästa station är beroende av, så byggordningen är inte godtycklig. Stegen nedan återspeglar det gemensamma flödet som ses över modulraderna, generaliserat istället för knutet till någon specifik konfiguration:
- Inkommande inspektion och sortering: cellerna kontrolleras med avseende på spänning och intern resistans och grupperas sedan så att en modul byggs av celler med matchande egenskaper.
- Stapling: cellerna är arrangerade i det designade serie- och parallellmönstret, med isolering och termiska barriärlager placerade mellan eller runt cellerna alltefter konstruktionens krav.
- Kompressions- och ändplattor: stapeln hålls mellan ändplattorna och bringas till en önskad klämkraft, sedan fixeras den med remmar, dragstänger eller en ram så att cellerna förblir under kontrollerat tryck under hela livslängden.
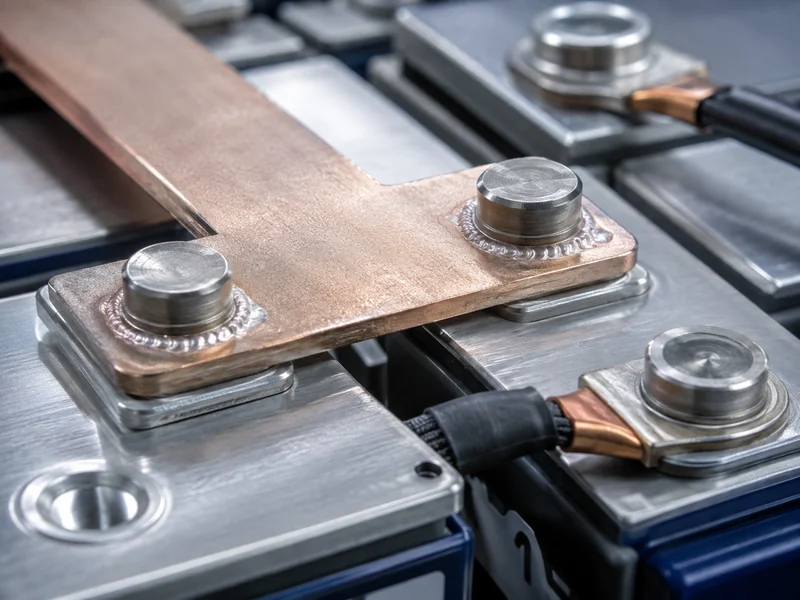
- Elektrisk anslutning: cellterminaler är sammanfogade med en samlingsskena eller ett ledningsnät, vanligtvis med lasersvetsning vid skarvarna mellan samlingsskenan och terminalen.
- Avkänning och stängning: spännings- och temperaturavkänningen är ansluten till modulens styrkort, och modulen är stängd i sitt hölje.
Linjen verifierar polaritet och orientering före svetsning, eftersom en omvänd cell som fastnar efter sammanfogning är dyr att omarbeta. Visuellt system och detekteringsverktyg hanterar detta för att kontrollera automatiserade linjer. Klämkraften övervakas i realtid under kompression så att stapeln når sitt avsedda tryck utan överskridning. Dessa är kontrollpunkterna som skiljer en modul som håller toleransen från en som driver, och de är värda att designa in istället för att bulta på efter att de första felen uppstått. För team som formaliserar vad som ska verifieras när cellerna blir en modul, testning av batterimodul täcker vad som förändras på den nivån.
Kompression är inte en formalitet; det är en designvariabel med konsekvenser för livslängden. Cellerna ändrar dimension något när de laddas, urladdas och åldras, så ändplattan och bandningssystemet måste hantera den rörelsen samtidigt som gränssnittsytorna hålls plana och i kontakt. För lite begränsning och stapeln lossnar; för mycket och konstruktionen förhindrar normal cellandning. Målbelastningen kommer från cellens datablad och den mekaniska konstruktionen, och den bör behandlas som ett specificerat värde, inte härledas från en liknande konstruktion.
Paketmontering: Att sätta ihop moduler i ett färdigt batteripaket
Beslut på systemnivå fattas vid paketmonteringen, där färdiga moduler möter strukturen, kylningen och elektroniken som utgör ett användbart batteri. Flera moduler placeras och säkras i paketets hölje. Högspänningsanslutningar mellan modulerna görs och dras åt eller svetsas enligt specifikation. BMS, kylsystemet och säkerhetskomponenterna installeras och ansluts sedan. Paketet förseglas och läckagekontrolleras, eftersom ett drag- eller lagringspaket måste hålla fukt och föroreningar ute i åratal. Där modulsteget hanterar cell-till-cell-beteendet, hanterar paketsteget modul-till-system-beteendet, inklusive hur värme lämnar aggregatet.
Kylstrukturen är ett element på paketnivå, och dess gränssnitt till modulerna definieras under detta steg. I de flesta arkitekturer sitter modulerna på eller mot en kall platta, och vätska som cirkulerar genom den plattan transporterar bort värme från cellerna. Hur bra det fungerar beror mindre på plattan ensam och mer på kvaliteten på kontakten mellan varje modul och plattan, vilket är anledningen till att det termiska gränssnittet behandlas som ett eget design- och processproblem. Team som dimensionerar systemet mot verkliga värmebelastningar och mål för temperaturjämnhet kan arbeta utifrån... termisk hantering av batteripaket eftersom de fastställer krav på förpackningsnivå.
Uppriktning och anslutningssekvensering medför verkliga risker på paketnivå. Modulerna måste monteras korrekt så att högspänningsskarvarna är i linje och det termiska gränssnittet uppnår full kontakt. En modul som är högt placerad i ett hörn lämnar ett mellanrum som gränssnittsmaterialet måste fylla, och en skarv som görs felaktigt uppriktad belastar anslutningen. Genom att sekvensera placeringen, den elektriska anslutningen och gränssnittsapplikationen så att var och en verifieras innan nästa läggs till undviks dessa fel i det färdiga paketet.
Var termiska gränssnittsmaterial och kalla plattor passar in i monteringssekvensen
Behandla placeringen av det termiska gränssnittet som en eftertanke, så ser kylplattan aldrig den värme den var dimensionerad för att avlägsna. Materialet kommer in i kontakten mellan de värmegenererande cellerna eller modulerna och kylplattan, applicerat som ett avsiktligt monteringssteg. Det fyller de mikroskopiska och mekaniska mellanrummen mellan en modulbas eller cell och kylytan så att värme kan röra sig genom ledning istället för att blockeras av instängd luft. I praktiken appliceras materialet på plattan eller modulen, delarna förs samman och monteringen komprimeras så att materialet väter båda ytorna och når sin avsedda tjocklek. Detta är den fysiska länken i vägen mellan cell och kylvätska, och monteringsvariablerna runt den avgör om kylplattan presterar.
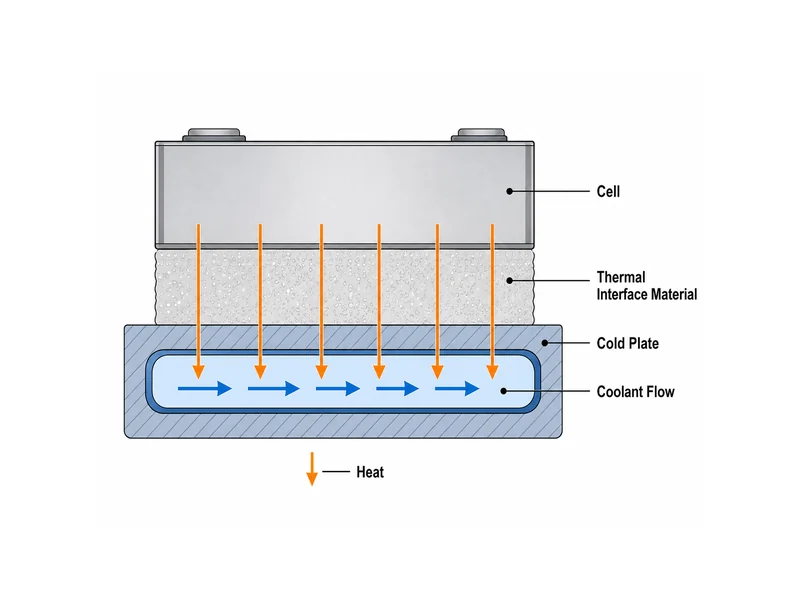
Materialvalet beror på springan, monteringsspänningen och om fogen behöver bära last eller demonteras för service. En formbar springfyllare passar för ett variabelt eller större springa och en fog som är avsedd att vara servicevänlig; ett värmeledande lim passar för en limmad fog som också bidrar med struktur, såsom cell-till-platta- eller cell-till-pack-bindning. De valvariabler som är viktiga är springa och planhet, den belastning som fogningen utsätter materialet för under kompression och över livslängden, och materialets härdningsbeteende om det binder. Ett material som väljs utan dessa siffror tenderar att vara antingen för styvt för att fylla det verkliga springan eller för svagt för att hålla den avsedda kontakten. Ingenjörer som väger dessa avvägningar mellan cellformat och fogtyper kan utgå från termiska gränssnittsmaterial för batterier och matcha den inställda egenskapen till fogen, inte till en generisk konduktivitetssiffra.
Appliceringsmetoden hör hemma i processplanen, inte bara i materialspecifikationen. Dispenserade spaltfyllmedel och lim appliceras vanligtvis robotiskt längs en definierad bana så att volym och täckning upprepas enhet för enhet. Ett gränssnitt som är utsvält i ett område eller överapplicerat i ett annat förändrar både termisk kontakt och den kraft som behövs för att stänga enheten. Gränssnittet, kompressionen som bestämmer dess tjocklek och justeringen som avgör vilket spalt det måste fylla är ett sammankopplat problem; att lösa dem tillsammans är det som gör kylplattan effektiv. Det är här en matchande uppsättning kylkomponenter och gränssnittsmaterial, planerade mot den specifika... batterimoduler och paketgeometri, förtjänar sin plats i bygget istället för att väljas isolerat.
Kontrollpunkter för anslutning, bindning och testning över hela monteringen
Varje anslutnings- och bindningsval byter en egenskap mot en annan, så att namnge variabeln bakom varje egenskap förhindrar att man väljer en vana. Samlingsskenor passar för modullayouter med högre strömstyrka och styvare egenskaper och lämpar sig för lasersvetsning; ledningsnät passar för avkänning med lägre strömstyrka och layouter som kräver flexibilitet. På den mekaniska sidan kan limning ersätta eller minska mekaniska fästelement, minska vikten och ta bort hårdvara, men det introducerar härdningstid och ytförberedelsesteg i linjen; mekanisk fästning håller skarvarna servicebara på bekostnad av delar och massa. Ström, servicevänlighet och demontering vid slutet av livscykeln driver det valet, som hör hemma i designen, inte på linjen.
Testningen sker över båda stegen istället för att vänta till slutet, eftersom ett fel är billigast att upptäcka vid den station som skapade det. Sortering av inkommande resistans och spänning screenar celler innan de kopplas till en modul; polaritets- och visionskontroller bekräftar orientering före svetsning; inspektion efter svetsning bekräftar skarvens kvalitet innan modulen stängs; och det färdiga paketet läckagekontrolleras och funktionsverifieras innan det skickas. Spårbarhet genom ett tillverkningssystem kopplar varje mätning till en specifik enhet, vilket gör att en senare fältfråga kan spåras tillbaka till stationen och parametern som producerade den. Att hoppa över någon av dessa kontrollpunkter tar inte bort felet; det flyttar bara upptäckten till en dyrare punkt nedströms.
Hur Cell-to-Pack-designer ändrar monteringssekvensen
Cell-till-pack-konstruktioner tar bort modulnivån. Den förändringen flyttar var gränssnittet och kompressionen finns; den eliminerar dem inte. I en traditionell modul-sedan-paket-konstruktion begränsas och kyls cellerna på modulnivå, sedan ansluts modulerna till paketets kylstruktur, så att värmevägen korsar två gränssnitt. I cell-till-paket integreras cellerna direkt i paketstrukturen, vilket kan minska gränssnittsstacken så att ett lager sitter direkt mellan cellerna och kylplattan. Färre delar och ett gränssnitt kan förbättra paketering och värmeöverföring, men den kompression, justering och gränssnittskontroll som en modul tidigare tillhandahöll måste nu hanteras på paketnivå.
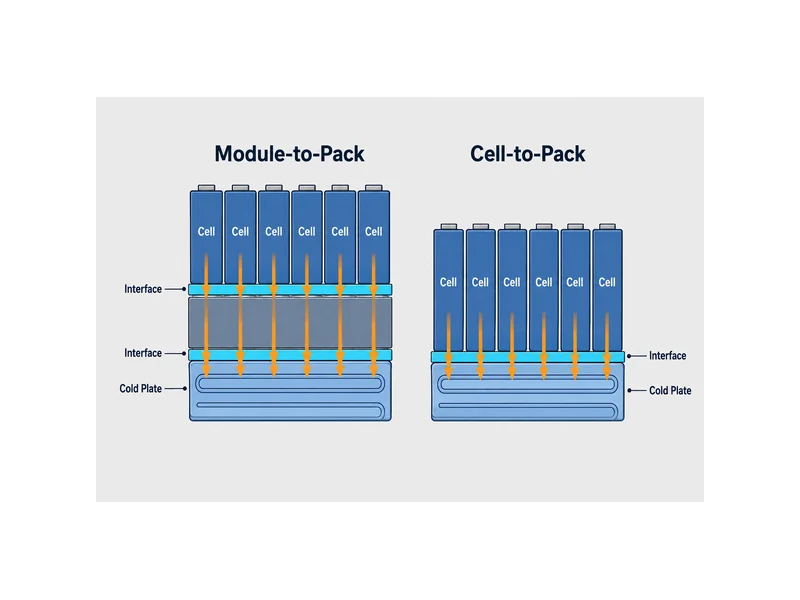
Den praktiska effekten är att monteringsdisciplinen förändras; den försvinner inte. Samma variabler som styrde en modul (matchade celler, kontrollerad fastspänning, ett plant och helt vätat gränssnitt, verifierade anslutningar) avgör fortfarande prestandan, men de tillämpas nu under paketintegration där delarna är större och svårare att omarbeta. Team som utvärderar cell-till-pack bör planera gränssnittsapplikationen och kompressionskontrollen vid packlinjen från början, eftersom den nivå som brukade absorbera det arbetet inte längre finns där för att fånga upp det.
Slutsats
Batterimodul och batteripaket är uppdelade i två sammanlänkade mekaniska steg, och ett steg inuti dem bär mer vikt än dess storlek antyder: det termiska gränssnittet. Modulmontering får sitt resultat genom cellsortering, kontrollerad kompression och verifierade anslutningar; batteripaketmontering får sitt resultat genom uppriktning, tätning och hur rent modulerna möter kylstrukturen. Punkten i sekvensen som tyst avgör om ett batteripaket håller temperaturen är kontakten mellan cellerna eller modulerna och kylplattan, och den kontakten styrs av mellanrum, planhet, monteringsspänning och det material som valts för att överbrygga det. Planera gränssnittsmaterialet och kylplattan mot det faktiska cellformatet och batteripaketets geometri, verifiera mellanrummet och den våta kontakten som en riktig kontrollpunkt, och resten av kyldesignen har något att arbeta med. När kylkomponenterna och gränssnittsmaterialen matchas med den specifika konstruktionen istället för att väljas isolerat, finner vi att monteringslinjen lägger mycket mindre tid på att jaga termiska problem som designades uppströms.
VANLIGA FRÅGOR
Vart går det termiska gränssnittsmaterialet mellan modulen och kylplattan under paketmonteringen?
Gränssnittsmaterialet placeras vid den fysiska kontakten mellan modulbasen (eller cellerna) och den kalla plattan, och det appliceras som ett definierat paketmonteringssteg. Materialet dispenseras på plattan eller modulen, delarna sammanförs och skarven komprimeras så att materialet fyller mellanrummet och väter båda ytorna till sin avsedda tjocklek. Den vätska kontakten är det som låter värme ledas in i plattan istället för att stanna vid ett luftgap.
Behöver jag ett fyllmedel eller ett värmeledande lim för cell-till-platta-bindning?
Välj utifrån om fogen måste bära struktur och om den måste vara servicevänlig. Ett springfyllmedel passar en servicevänlig fog och en variabel eller större springa där du vill ha ledning utan bindning; ett värmeledande lim passar en fog som också bidrar med strukturell styrka, såsom cell-till-platta- eller cell-till-pack-bindning. Avgör utifrån springan, monteringsspänningen och härdnings- och servicevänlighetsbehoven, inte enbart utifrån konduktivitet.
Vad är skillnaden mellan modulmontering och paketmonteringssteg?
Modulmontering bygger celler till en komprimerad, sammankopplad och funktionsduglig enhet; paketmontering integrerar dessa moduler med höljet, kylsystemet och BMS till ett färdigt paket. Modularbetet hanterar cell-till-cell-arrangemang, kompression och isolering, medan paketarbetet hanterar moduluppriktning, högspänningsanslutning, kylkontakt, tätning och testning på systemnivå.
Vid vilket monteringssteg integreras kylplattan i batteripaketet?
Kylplattan integreras under paketmonteringen, när modulerna placeras och fästs i kapslingen. Dess gränssnitt till modulerna definieras i det skedet genom det termiska gränssnittsmaterialet och den kompression som skapar kontakten, så plattintegration och gränssnittsapplikation planeras tillsammans, inte som separata operationer.
Hur förändras cell-till-pack-förhållandet där TIM tillämpas?
Cell-to-pack-integrationen tar bort modulskiktet, så gränssnittet kan reduceras till ett enda lager som appliceras direkt mellan cellerna och kylplattan vid packningslinjen. Gränssnittet måste fortfarande appliceras, komprimeras och verifieras; den kontrollen flyttas helt enkelt från modulstadiet till packintegrationen, där delarna är större och svårare att omarbeta.
Vidare läsning
- RWTH Aachen PEM — Monteringsprocess för batterimodul och batteripaket — referens till universitetets forskningsprofessur om modul- och paketmonteringssekvensen; stöder processgränsen modul-versus-pack som används i hela artikeln.
- IDTechEx — Minska och eliminera termiska gränssnittsmaterial i elbilsbatterier — forskningsanalytikerartikel om cell-till-pack-design och TIM-reduktion; stöder avsnittet om hur cell-till-pack förändras där gränssnittet tillämpas.
Relaterade artiklar
- Fasändringsmaterial för lagring av termisk energi — för läsare som jämför den flytande kylplattans väg med fasförändringsmetoder för att lagra och flytta batterivärme.
- Vad är potning inom elektronik? — förklarar inkapslingsmedlen som skyddar ett monterat paket från stötar, vibrationer och fukt, bredvid förseglingssteget i paketmonteringen.
- Vad är syftet med kylplattan? — beskriver hur en kall platta hämtar värme från monterade moduler, den komponent som det termiska gränssnittet måste mata under paketintegrationen.
- EV vs ESS-batteri: Viktiga skillnader och termisk hantering — jämför hur elbils- och ESS-paket skiljer sig åt i design och kylstrategi, användbart när samma monteringslinje betjänar båda.
- Vad är en energicell? Batteriteknikens definition, design och termisk hantering — definierar energitypceller och vad deras struktur betyder för val av gränssnittsmaterial i ett paketprogram.
