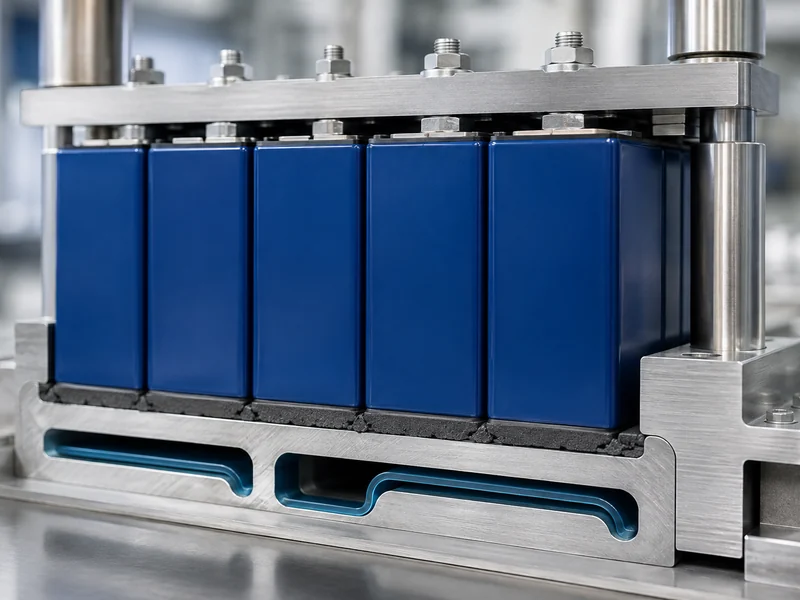
La compressione è ciò che trasforma il valore di conduttività di un materiale di interfaccia termica, espresso in un dato tecnico, nella resistenza di contatto effettivamente presente in un pacco batterie. Un materiale di riempimento con una conduttività nominale di diversi W/m·K eroga ben poco di tale valore finché non viene compresso a sufficienza da bagnare entrambe le superfici ed espellere l'aria intrappolata dalla giunzione. In un veicolo elettrico o in un pacco batterie, questa compressione avviene tra le celle o i moduli e una piastra di raffreddamento. Il sistema deve funzionare entro le tolleranze di assemblaggio reali e entro i limiti effettivi di pressione che si può esercitare su un contenitore per celle o su un circuito stampato. Questo articolo illustra gli effetti termici della compressione, le differenze tra rapporto di compressione, forza di compressione e deflessione, i motivi per cui una compressione eccessiva smette di essere utile e inizia a essere dannosa, e come definire un valore target per la distanza tra cella e piastra di raffreddamento. Non tratta la selezione di prodotti specifici né la progettazione del circuito di raffreddamento a liquido.
Cosa provoca la compressione a un materiale di interfaccia termica
La compressione riduce la resistenza termica di un giunto principalmente migliorando il contatto reale e spostando l'aria intrappolata all'interfaccia, e determinando lo spessore finale della linea di incollaggio. L'aria ferma conduce il calore a una velocità di soli 0,025 W/m·K circa, quindi qualsiasi sacca d'aria intrappolata si comporta come un isolante locale in serie con il percorso conduttivo. Premendo il materiale di interfaccia nella texture superficiale, queste sacche collassano e vengono sostituite con un riempitivo che conduce il calore da uno a due ordini di grandezza meglio. materiali per la gestione termica In questo modo ottengono la maggior parte del loro guadagno misurato. La diminuzione della resistenza termica del giunto deriva dalla rimozione dell'aria intrappolata sotto pressione e spessore di incollaggio rappresentativi, non dal valore di conduttività volumetrica del riempitivo. Il fatto che la conduttività effettiva di un materiale si modifichi con la pressione dipende dal prodotto specifico e dalla sua curva di prova.
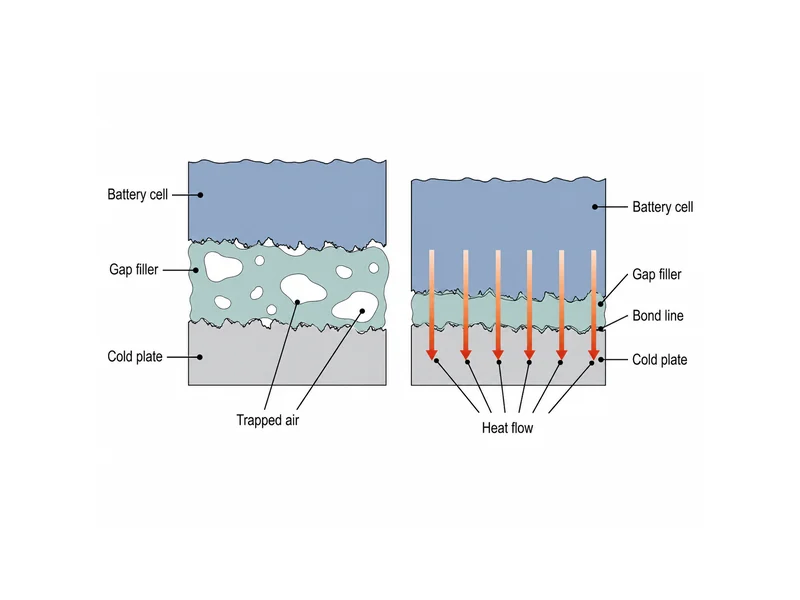
Le superfici di accoppiamento reali non sono mai così piane o parallele come un disegno potrebbe far pensare. Segni di lavorazione, deformazioni, accumuli di placcatura e variazioni di altezza dei componenti creano uno spazio che varia lungo la giunzione, e i due solidi si toccano solo in una piccola frazione della loro area di contatto apparente. Un materiale di interfaccia comprimibile si adatta a questo spazio variabile. Trasporta il calore attraverso le regioni in cui i solidi non entrano mai effettivamente in contatto.
I pacchi batteria rendono questo più difficile rispetto a un singolo chip su un dissipatore di calore perché le superfici su entrambi i lati della giunzione non sono cooperative. Un contenitore prismatico, una busta o la faccia di un modulo si appoggiano a una piastra fredda la cui planarità è determinata dal suo stesso processo di produzione e il carico di serraggio accettabile è limitato da ciò che la cella e il suo fissaggio possono sopportare. Comprendere come la compressione determina il percorso del calore è il punto di partenza per l'abbinamento materiali di interfaccia termica per batterie a una confezione specifica. Il valore di conduttività riportato in una scheda tecnica non indica, di per sé, la resistenza termica che il giunto assemblato sarà in grado di sopportare.
Rapporto di compressione, forza e deflessione non sono la stessa variabile
Il rapporto di compressione, la forza di compressione e la deflessione descrivono concetti diversi, e confonderli è una fonte comune di ambiguità nelle specifiche tecniche. Il rapporto di compressione rappresenta la frazione di spessore rimosso. Si calcola sottraendo lo spessore compresso dallo spessore originale, il tutto diviso per lo spessore originale, ed espresso in percentuale. È un parametro geometrico che indica quanto il materiale viene compresso. Di per sé, non fornisce alcuna informazione sulla forza necessaria per raggiungere tale valore.
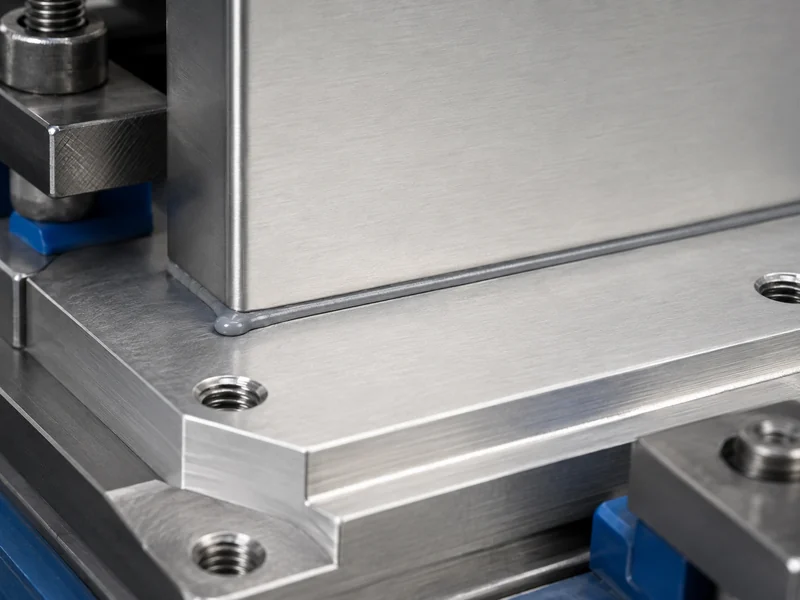
La forza di compressione è il carico necessario per raggiungere una determinata deflessione e dipende dalla rigidità del materiale, dal suo spessore e dall'area di contatto. I dati pubblicati spesso mostrano questo come una curva forza di compressione-deflessione, perché la forza necessaria aumenta in modo non lineare man mano che il materiale viene compresso ulteriormente. Un riempitivo più morbido, con un modulo inferiore, raggiunge lo stesso rapporto di compressione con una forza inferiore. Ciò è direttamente rilevante quando il carico ricade su una cella di batteria o su una scheda assemblata, non su una fusione rigida. Quando un giunto deve anche soddisfare un obiettivo conduttività termica del gap pad, La forza necessaria per fissare quel cuscinetto diventa parte del budget meccanico, non un dettaglio da risolvere in seguito.
La durezza collega i due parametri, ma non li sostituisce. I materiali di riempimento morbidi vengono spesso specificati sulla scala Shore 00, perché sono troppo flessibili per essere rilevati in modo significativo su scale di durezza più elevate. Una durezza inferiore generalmente corrisponde a una forza di compressione inferiore a parità di deflessione, motivo per cui si scelgono materiali di riempimento conformabili per assemblaggi irregolari o fragili. Ciononostante, la forza effettiva deve comunque essere ricavata dalla curva caratteristica del materiale in funzione dello spessore e dell'area di applicazione.
Perché una maggiore compressione non è sempre sinonimo di migliore
Una maggiore compressione inizialmente apporta benefici immediati, ma poi smette di essere efficace; pertanto, considerarla come una manopola da regolare è un errore. Il vantaggio maggiore si manifesta all'inizio, quando i primi incrementi di compressione comprimono le bolle d'aria e stabiliscono un contatto effettivo. Successivamente, un'ulteriore compressione assottiglia solo leggermente la linea di incollaggio, mentre la forza richiesta continua ad aumentare, quindi il ritorno termico per ogni Newton di carico aggiuntivo diminuisce. I valori target di compressione pubblicati variano a seconda del materiale e del fornitore e non si stabilizzano su un unico valore. Alcuni riempitivi siliconici per intercapedini sono indicati intorno al 15-20%, altri in un intervallo tra il 20 e il 40%, e alcune formulazioni sono classificate per una compressione considerevolmente maggiore. Considerate qualsiasi valore di questo tipo come specifico per un singolo prodotto. Verificate il valore target confrontandolo con la scheda tecnica e la curva di compressione del componente in questione, in base allo spessore, all'area e al carico specifici, e non trasferendo un valore da un prodotto all'altro.
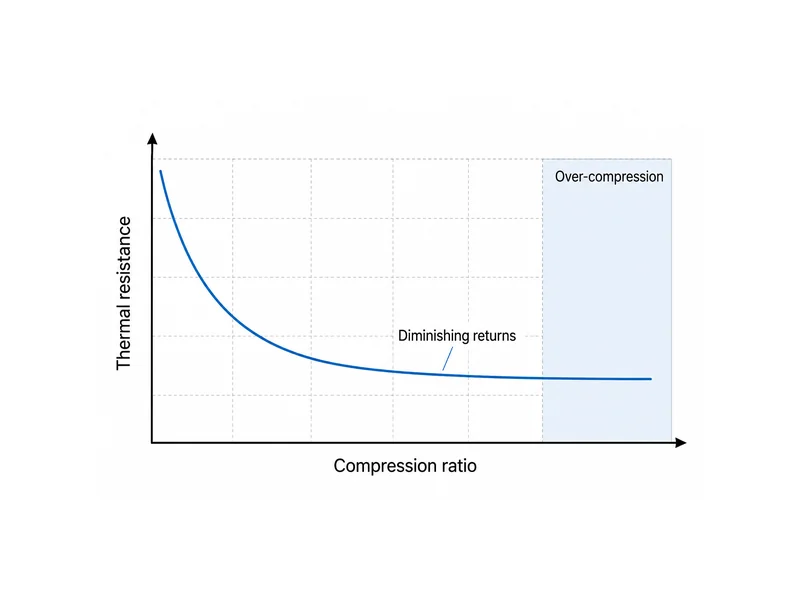
La compressione eccessiva è un problema di affidabilità, non solo un caso di rendimenti decrescenti. Spingere un materiale di riempimento oltre il suo intervallo previsto può trasmettere sollecitazioni meccaniche eccessive a qualsiasi componente si trovi dietro la giunzione. In un pacco batterie, ciò può significare la deformazione di un circuito stampato, il caricamento di una cella oltre i limiti consentiti dal suo sistema di fissaggio o la rottura di un substrato rigido. Il carico che ottimizza il trasferimento di calore e il carico che minaccia i componenti non sono sempre molto distanti. Verificare separatamente l'intervallo di prestazioni termiche e il limite meccanico dell'elemento più debole del pacco batterie e lasciare che il valore più restrittivo dei due definisca l'obiettivo.
Il comportamento a lungo termine sotto compressione è importante quanto il valore iniziale. I materiali di interfaccia possono subire una deformazione permanente da compressione, ovvero non recuperano completamente lo spessore dopo essere stati mantenuti compressi. Alcuni riempitivi erogati possono anche essere espulsi dal giunto durante i cicli termici, a seconda della formulazione e dello stato di polimerizzazione, se il giunto si gonfia durante il riscaldamento e il raffreddamento. Poiché questi effetti si manifestano durante la vita utile del prodotto, la resistenza termica rilevante è quella misurata sotto compressione sostenuta in esercizio, non un valore a riposo riportato nella scheda tecnica. La resistenza termica a regime stazionario viene caratterizzata sotto carico con un metodo come ASTM D5470 a una determinata pressione e spessore della linea di incollaggio. La deformazione permanente da compressione, l'espulsione del materiale e il mantenimento delle prestazioni termiche dopo i cicli termici sono questioni di durabilità separate, verificate singolarmente piuttosto che dedotte da una singola misurazione a regime stazionario.
Impostazione di un obiettivo di compressione per gli spazi tra cella e piastra fredda
La definizione di un obiettivo di compressione inizia dalla dimensione dello spazio, non dal materiale, perché quest'ultimo deve assorbire solo le variazioni di spazio effettivamente presenti nell'assemblaggio. Misurare o stimare la distribuzione degli spazi lungo il giunto. Considerare il valore massimo nel caso peggiore, dovuto all'accumulo delle tolleranze, e il valore minimo nei punti in cui le superfici sono più vicine. Il materiale di riempimento deve rimanere a contatto in modo efficace nello spazio più ampio, senza essere compresso oltre il suo limite in corrispondenza dello spazio più piccolo. È questa distribuzione, e non una dimensione nominale, a determinare il grado di cedevolezza richiesto al materiale.
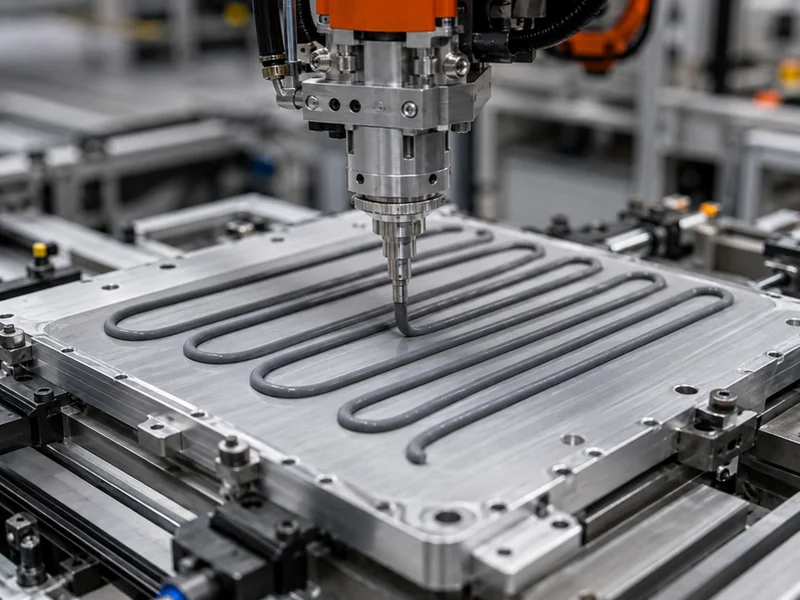
La planarità e la scelta tra un tampone preformato e un riempitivo per fessure a indurimento in situ derivano da tale distribuzione. Un tampone per fessure fustellato è adatto a giunti in cui la fessura è abbastanza uniforme e ripetibile. Un riempitivo per fessure a indurimento in situ erogato si adatta a variazioni maggiori o meno prevedibili senza forzare un carico di appoggio elevato su tutta la superficie. Questo compromesso è una delle decisioni fondamentali in Scegliere il materiale dell'interfaccia termica più adatto all'applicazione. Interagisce direttamente con il bersaglio di compressione, perché un tampone più rigido ad alta compressione può caricare componenti fragili che un materiale erogato più morbido non riuscirebbe a caricare.
Il metodo di assemblaggio e i requisiti elettrici definiscono l'obiettivo. Laddove una linea eroga il materiale di riempimento a volume, tale processo può essere automatizzato in modo pulito e assorbire le variazioni tra i pezzi senza la necessità di spessori applicati manualmente, un fattore di processo da valutare, non un'impostazione predefinita automatica. L'interfaccia potrebbe anche dover gestire la tensione, il che limita la composizione chimica del materiale di riempimento e la quantità minima di materiale da lasciare nella parte più sottile del giunto. Una volta definiti questi vincoli, verificare il progetto nel modo in cui verrà effettivamente utilizzato. Confermare la forza di compressione a gap nominali e nel caso peggiore rispetto a quanto possono sopportare le celle e il circuito stampato e confermare la resistenza termica risultante sotto tale compressione, non a spessore libero.
La compressione come variabile di progettazione limitata
La compressione va considerata come una variabile limitata. È utile fino al punto in cui la giunzione è bagnata e l'aria è fuoriuscita, e controproducente oltre tale punto. Il principio fondamentale che un ingegnere di pacchi batteria dovrebbe tenere a mente è quello dell'ordine. Definire prima la distribuzione dello spazio e il carico meccanico accettabile. Quindi scegliere un materiale sufficientemente morbido da garantire un contatto efficace entro tale carico. Solo a questo punto stabilire un rapporto di compressione e il metodo da utilizzare per verificare la resistenza termica al di sotto di esso. Il valore più spesso interpretato erroneamente è la conduttività riportata nella scheda tecnica, che descrive il materiale nel suo complesso e non la giunzione compressa, che è quella che effettivamente determina le temperature del pacco.
Quando una giunzione deve conciliare un'apertura irregolare con un basso carico di serraggio consentito, il risultato dipende dalla corrispondenza tra il materiale dell'interfaccia, il formato della cella e la planarità della piastra di raffreddamento. Una singola percentuale di compressione fissa non è sufficiente. Questa combinazione tra materiale dell'interfaccia e piastra di raffreddamento è al centro del lavoro di Trumonytechs sulla gestione termica tra cella e refrigerante. Ottenere la giusta corrispondenza è ciò che garantisce un percorso termico ottimale dalla cella al refrigerante.
FAQ
Quanto devo comprimere un pad termico senza rompere una cella o il die?
Comprimere solo quanto basta per chiudere gli spazi d'aria e raggiungere un contatto stabile, quindi fermarsi. Il carico che ottimizza il trasferimento di calore può essere vicino al carico che danneggia le parti fragili. Il limite di sicurezza è determinato dall'elemento meccanico più debole dietro la giunzione: un contenitore per celle, un substrato o una scheda. Verificare la forza di compressione nel punto di minima fessura prevista rispetto a quella che la parte può sopportare. Gli intervalli percentuali pubblicati sono un punto di partenza, non un obiettivo da massimizzare, e il limite reale deriva dal budget meccanico del vostro specifico stack.
Una maggiore compressione riduce sempre la resistenza termica del TIM di un pacco batteria?
Una maggiore compressione riduce inizialmente in modo significativo la resistenza termica, per poi apportare benefici minimi, quindi il miglioramento non è lineare. La compressione iniziale comprime le bolle d'aria isolanti e crea una superficie di contatto effettiva, dove si concentra la maggior parte del vantaggio. Un'ulteriore compressione assottiglia solo leggermente la linea di incollaggio, mentre la forza necessaria continua ad aumentare. Oltre il limite utile, il carico aggiuntivo non apporta quasi alcun beneficio termico e inizia a comportare il rischio di danni meccanici e di deformazione permanente da compressione.
Per compensare le irregolarità degli spazi tra la cella e la piastra fredda, devo utilizzare un tampone di riempimento o un riempitivo indurente?
La scelta si basa sulla variabilità dello spazio tra i componenti e sul carico massimo sopportabile dalle parti, non su una preferenza predefinita. Un tampone di riempimento preformato è adatto a spazi uniformi e ripetibili e a un assemblaggio semplice. Un riempitivo erogato e polimerizzato in loco si adatta a variazioni maggiori o meno prevedibili senza imporre un carico di appoggio elevato su tutta la superficie. Laddove la linea di produzione eroga il materiale in grandi quantità, tale processo può anche compensare le tolleranze tra i componenti senza la necessità di spessori applicati manualmente, un fattore da valutare insieme a quelli termici e meccanici.
Come posso evitare che la forza di compressione del materiale di riempimento deformi il PCB o solleciti eccessivamente le celle?
Controlla la forza scegliendo un materiale di riempimento più morbido e con modulo elastico inferiore e dimensionando la compressione in modo da ottenere lo spazio minimo nel caso peggiore, dove la forza raggiunge il picco. Un materiale meno duro raggiunge lo stesso rapporto di compressione con un carico inferiore, riducendo così la forza trasmessa a una scheda o a una cella. Verifica la forza nello spazio più stretto della pila di tolleranze, non solo nello spazio nominale. Confrontala con i limiti meccanici delle parti dietro la giunzione prima di confermare il progetto.
Per approfondire
- Proprietà dei materiali per l'interfaccia termica: riempitivi per intercapedini — un documento tecnico del produttore su come i materiali di riempimento comprimibili si adattano alle superfici e da dove deriva il loro intervallo di conduttività.
- Metodo di prova standard ASTM D5470 per le proprietà di trasmissione termica dei materiali isolanti elettrici termicamente conduttivi. — lo standard alla base dei valori di resistenza termica sotto carico e in condizioni stazionarie che questo articolo ti invita a verificare a una determinata pressione e spessore della linea di incollaggio.
- Materiali per interfacce termiche: dalla ricerca fondamentale alle applicazioni — una revisione paritaria che separa la resistenza complessiva di un giunto dalla sua resistenza di contatto, la stessa distinzione su cui si basa la discussione sulla compressione qui presentata.
Articoli correlati
- Guida ai materiali di interfaccia termica — Una guida in linguaggio semplice su cosa sono i TIM, i principali tipi di materiale e come sceglierne uno, per i lettori che desiderano approfondire il contesto della compressione.
- Innovazioni nei TIM per una migliore gestione termica dell'elettronica — spiega come i materiali di interfaccia termica (TIM) colmano lo spazio tra le fonti di calore e i dissipatori di calore, estendendo il meccanismo di riempimento dello spazio su cui si basa questo articolo.
- Pasta termica conduttiva vs. non conduttiva: una guida alla scelta — aiuta i lettori a separare la conduttività termica da quella elettrica, aspetto importante quando il giunto deve anche resistere alla tensione.
- Come funziona il gel termico? — descrive come un gel erogato riempie le fessure microscopiche della superficie, un parente stretto dei filler a polimerizzazione in situ di cui si è parlato qui.
- Con quale frequenza sostituire la pasta termica? — descrive come i materiali di interfaccia si degradano nel tempo, fornendo un utile contesto per i punti relativi alla deformazione permanente da compressione e alla durabilità allo svuotamento.