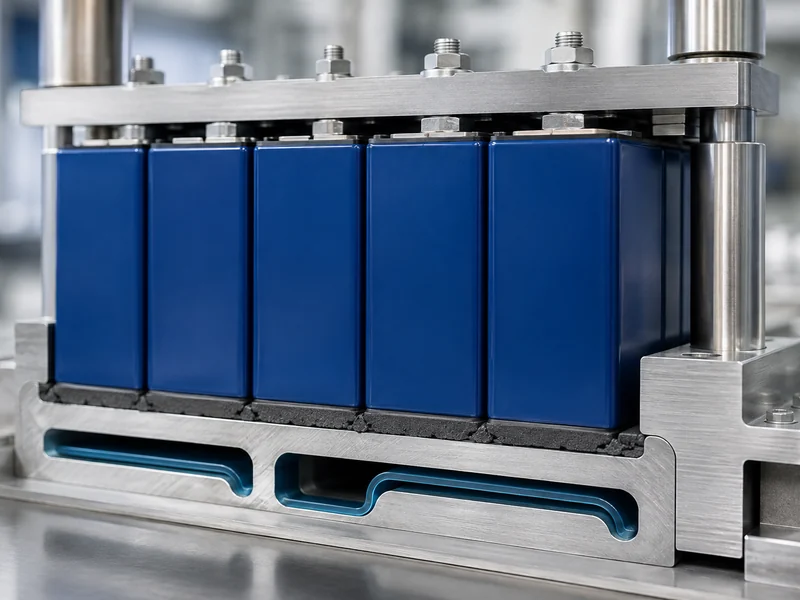
La compression permet de transformer la conductivité thermique d'un matériau d'interface, telle qu'indiquée dans sa fiche technique, en la résistance de contact réelle à laquelle fonctionne une batterie. Un matériau de remplissage d'interface thermique, dont la conductivité est de plusieurs W/m·K, ne délivre qu'une faible partie de cette valeur tant qu'il n'est pas suffisamment comprimé pour mouiller les deux surfaces et chasser l'air emprisonné au niveau de la jonction. Dans un véhicule électrique ou un système de stockage d'énergie, cette compression s'effectue entre les cellules ou modules et une plaque froide. Elle doit être efficace compte tenu des tolérances d'assemblage réelles et des limites réelles de pression exercée sur le boîtier d'une cellule ou sur un circuit imprimé. Cet article explique l'effet thermique de la compression, les différences entre le taux de compression, la force de compression et la déformation, les raisons pour lesquelles une compression excessive devient contre-productive, et comment définir une valeur cible pour l'espace entre la cellule et la plaque froide. Il ne traite pas du choix du produit ni de la conception du circuit de refroidissement liquide.
Effets de la compression sur un matériau d'interface thermique
La compression réduit la résistance thermique d'un joint principalement en améliorant le contact réel et en chassant l'air emprisonné à l'interface, et en fixant l'épaisseur finale de la ligne de collage. L'air immobile ne conduit la chaleur qu'à environ 0,025 W/m·K ; par conséquent, toute poche d'air emprisonnée se comporte comme un isolant local en série avec le chemin conducteur. Le pressage du matériau d'interface contre la texture de surface fait s'effondrer ces poches et les remplace par un matériau de remplissage dont la conductivité est supérieure d'un à deux ordres de grandeur. Compressible matériaux de gestion thermique C’est ainsi que l’on obtient la majeure partie du gain mesuré. La diminution de la résistance thermique du joint provient de l’élimination de l’air emprisonné sous une pression et une épaisseur de joint représentatives, et non de la conductivité thermique du matériau de remplissage. La variation de la conductivité effective d’un matériau en fonction de la pression dépend du produit et de sa courbe d’essai spécifique.
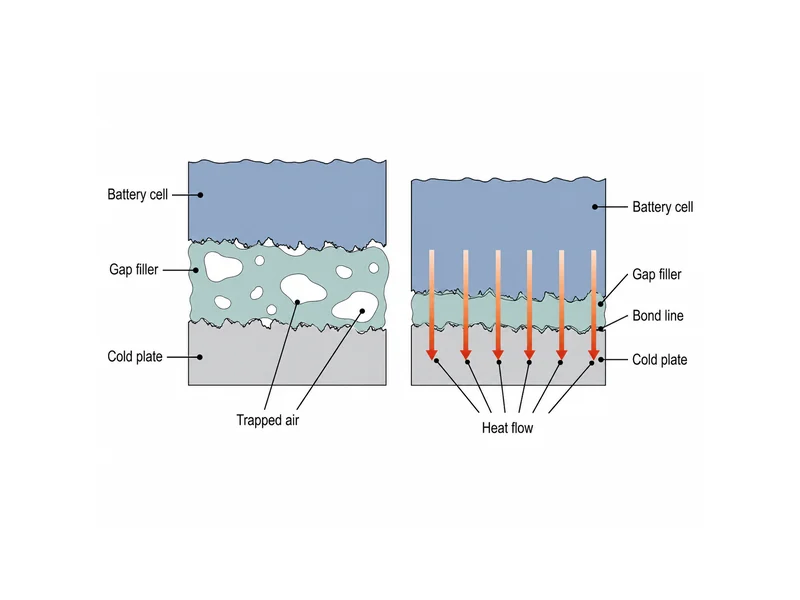
Les surfaces de contact réelles ne sont jamais aussi planes ni aussi parallèles qu'un dessin le laisse supposer. Les marques d'usinage, les déformations, l'accumulation de placage et les variations de hauteur des composants créent un jeu qui varie au niveau de la jonction, et les deux solides ne sont en contact que sur une petite fraction de leur surface de contact apparente. Un matériau d'interface compressible épouse ce jeu variable. Il conduit la chaleur à travers les zones où les solides ne se touchent jamais réellement.
Les blocs-batteries rendent cette opération plus complexe qu'avec une puce unique sur un dissipateur thermique, car les surfaces de part et d'autre de la jonction sont incompatibles. Un boîtier prismatique, une poche ou la face d'un module repose contre une plaque froide dont la planéité est déterminée par son procédé de fabrication, et la force de serrage admissible est limitée par la résistance de la cellule et de son support. Comprendre comment la compression détermine le chemin thermique est le point de départ de l'appariement. Matériaux d'interface thermique pour batteries à un emballage spécifique. La valeur de conductivité indiquée dans la fiche technique ne permet pas, à elle seule, de connaître la résistance thermique du joint assemblé.
Le taux de compression, la force et la déflexion ne sont pas la même variable.
Le taux de compression, la force de compression et la flèche désignent des concepts différents, et leur confusion est fréquente dans les spécifications. Le taux de compression correspond à la fraction d'épaisseur retirée. Il se calcule en soustrayant l'épaisseur après compression de l'épaisseur initiale, puis en divisant le résultat par l'épaisseur initiale, et s'exprime en pourcentage. Il s'agit d'une valeur cible géométrique qui indique le degré de compression du matériau. En soi, il ne donne aucune information sur la force nécessaire pour l'atteindre.
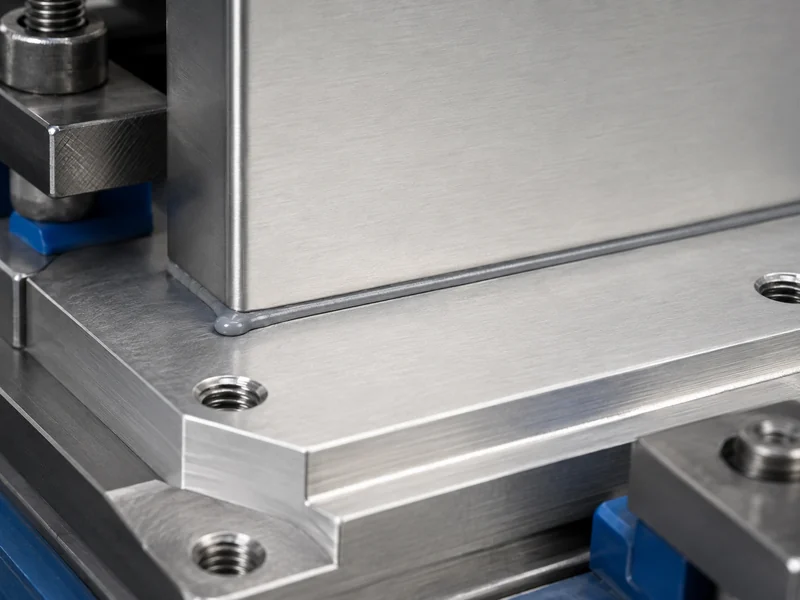
La force de compression est la charge nécessaire pour atteindre une déformation donnée. Elle dépend de la rigidité du matériau, de son épaisseur et de la surface de contact. Les données publiées la représentent souvent par une courbe force de compression-déformation, car la force nécessaire augmente de façon non linéaire à mesure que le matériau est comprimé. Un matériau de remplissage plus souple, à module d'élasticité plus faible, atteint le même taux de compression avec une force moindre. Ceci est directement important lorsque la charge s'applique à une cellule de batterie ou à une carte électronique, et non à une pièce moulée rigide. Lorsqu'un joint doit également satisfaire une contrainte, cela a une incidence. conductivité thermique du tampon d'interstice, La force nécessaire pour mettre en place ce coussinet devient alors partie intégrante du budget mécanique, et non un détail à régler ultérieurement.
La dureté est un élément essentiel du lien entre les deux, sans toutefois les remplacer. Les matériaux de remplissage souples sont souvent spécifiés sur une échelle Shore 00, car leur souplesse les rend inopérants sur les échelles de dureté plus élevées. Une dureté plus faible implique généralement une force de compression moindre pour une déformation donnée ; c’est pourquoi on privilégie les matériaux de remplissage conformables pour les assemblages irréguliers ou fragiles. Néanmoins, la force réelle doit toujours être déterminée à partir de la courbe caractéristique du matériau, en fonction de l’épaisseur et de la surface considérées.
Pourquoi une compression accrue n'est pas toujours préférable
Une compression plus importante apporte un gain rapide au début, mais celui-ci cesse ensuite de porter ses fruits. Il est donc erroné de la considérer comme un paramètre à augmenter progressivement. Le gain le plus important se manifeste dès les premières compressions, lorsque les bulles d'air disparaissent et établissent un contact réel. Au-delà, une compression supplémentaire n'affine que légèrement la ligne de collage, tandis que la force requise continue d'augmenter, réduisant ainsi le retour thermique par newton de charge supplémentaire. Les valeurs cibles de compression publiées varient selon le matériau et le fournisseur et ne sont pas standardisées. Certains mastics silicones sont annoncés autour de 15 à 20 %, d'autres entre 20 et 40 %, et certaines formulations sont conçues pour une compression bien supérieure. Considérez toute valeur de ce type comme spécifique à un produit. Vérifiez la valeur cible à l'aide de la fiche technique et de la courbe de compression propres à la pièce, en fonction de l'épaisseur, de la surface et de la charge appliquées, et non en extrapolant une valeur d'un produit à l'autre.
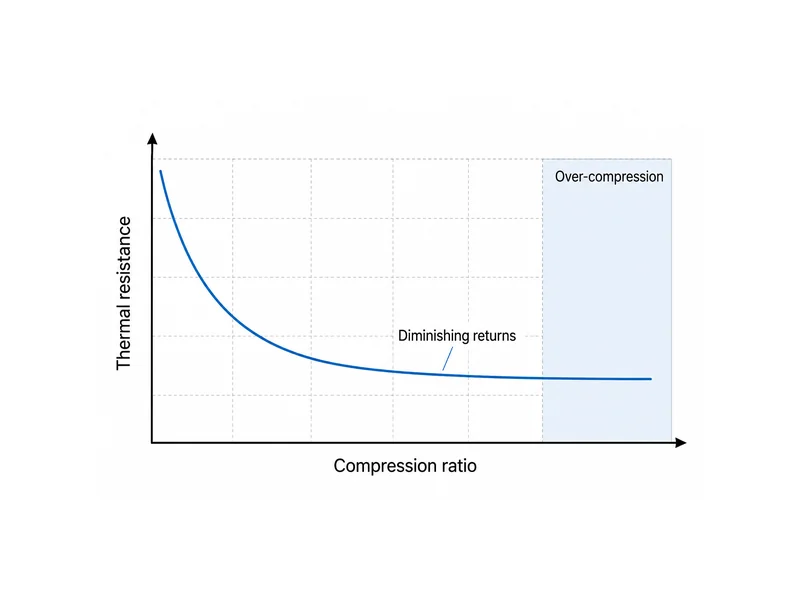
La surcompression pose un problème de fiabilité, et pas seulement une question de rendements décroissants. Forcer un élément de remplissage au-delà de sa plage de fonctionnement prévue peut transmettre des contraintes mécaniques excessives aux composants situés derrière la jonction. Dans un pack, cela peut entraîner la déformation d'une carte de circuit imprimé, une surcharge d'une cellule peut dépasser les limites de son montage, voire fissurer un substrat rigide. La charge optimale pour le transfert thermique et celle qui menace les composants sont souvent proches. Il est donc essentiel de vérifier séparément la plage de performances thermiques et la limite mécanique de l'élément le plus fragile du pack, et de retenir la valeur la plus proche comme objectif.
Le comportement à long terme sous compression est aussi important que la valeur initiale. Les matériaux d'interface peuvent subir une déformation rémanente, c'est-à-dire qu'ils ne retrouvent pas leur épaisseur initiale après avoir été maintenus comprimés. Certains matériaux de remplissage peuvent également être expulsés du joint lors des cycles thermiques, selon leur formulation et leur état de polymérisation, si le joint est soumis à un phénomène de pompage pendant ses cycles de chauffage et de refroidissement. Ces effets se manifestant tout au long de la durée de vie du joint, la résistance thermique pertinente est celle mesurée sous compression continue en service, et non la valeur indiquée dans la fiche technique. La résistance thermique en régime permanent est caractérisée sous charge par une méthode telle que la norme ASTM D5470, à une pression et une épaisseur de joint données. La déformation rémanente, le pompage et la performance thermique résiduelle après cyclage sont des aspects distincts de la durabilité, qui doivent être vérifiés individuellement et non déduits d'une seule mesure en régime permanent.
Définition d'un objectif de compression pour les écarts cellule-plaque froide
La définition d'un objectif de compression commence par l'écart, et non par le matériau, car ce dernier n'a qu'à absorber les variations d'écart réelles de l'assemblage. Mesurez ou estimez la distribution des écarts sur le joint. Tenez compte de la valeur maximale la plus défavorable issue de l'accumulation des tolérances et de la valeur minimale correspondant au point de moindre contrainte des surfaces. Un matériau de remplissage doit rester en contact utile pour l'écart maximal sans être écrasé au-delà de sa limite pour l'écart minimal. C'est cette distribution, et non une dimension nominale, qui détermine la souplesse requise du matériau.
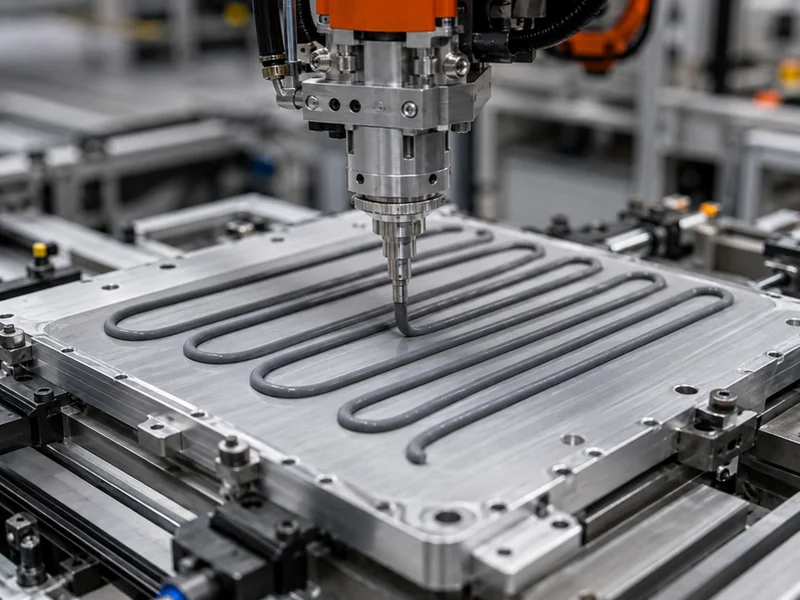
La planéité et le choix entre un tampon préformé et un mastic de remplissage polymérisable découlent de cette variation. Un tampon prédécoupé convient aux joints où l'écart est relativement uniforme et répétable. Un mastic de remplissage polymérisable appliqué par pulvérisation s'adapte aux variations plus importantes ou moins prévisibles sans imposer une forte pression d'appui sur toute la surface. Ce compromis est l'une des décisions fondamentales dans choisir le bon matériau d'interface thermique pour votre application. Il interagit directement avec la cible de compression, car un coussinet plus rigide soumis à une compression élevée peut solliciter des pièces fragiles qu'un matériau plus souple ne solliciterait pas.
La méthode d'assemblage et les exigences électriques définissent l'objectif. Lorsqu'une ligne distribue le matériau de remplissage en volume, ce procédé peut être automatisé et absorber les variations entre les pièces sans cales ajustées manuellement ; il s'agit d'un facteur à prendre en compte, et non d'une valeur par défaut. L'interface peut également devoir être hors tension, ce qui limite la composition chimique du matériau de remplissage et la quantité minimale de matériau restant dans la partie la plus fine du joint. Une fois ces contraintes fixées, vérifiez la conception en conditions réelles de fonctionnement. Comparez la force de compression aux écarts nominaux et extrêmes avec la résistance admissible des cellules et de la carte, et vérifiez la résistance thermique résultante sous cette compression, et non à l'épaisseur libre.
La compression en tant que variable de conception bornée
Il est préférable d'interpréter la compression comme une variable bornée. Elle est utile jusqu'à ce que la jonction soit mouillée et que l'air soit évacué, et contre-productive au-delà. Le principal critère de choix d'un ingénieur en batteries est l'ordre de compression. Il faut d'abord déterminer la répartition de l'entrefer et la charge mécanique admissible. Ensuite, il convient de choisir un matériau suffisamment souple pour assurer un contact efficace sous cette charge. Ce n'est qu'après cela qu'il faut définir le taux de compression et la méthode de vérification de la résistance thermique. La valeur la plus souvent mal interprétée est la conductivité indiquée dans la fiche technique, qui décrit le matériau en volume et non la jonction comprimée qui détermine en réalité la température de la batterie.
Lorsqu'un joint doit compenser un écartement important avec une faible force de serrage admissible, le résultat dépend de l'adéquation entre le matériau d'interface, la forme de la cellule et la planéité de la plaque froide. Un simple pourcentage de compression fixe ne suffit pas. Cette association entre le matériau d'interface et la plaque froide est au cœur du travail thermique de Trumonytechs sur l'interface cellule-fluide de refroidissement. Un ajustement optimal garantit un transfert thermique direct et efficace entre la cellule et le fluide de refroidissement.
FAQ
À quel point dois-je comprimer un pad thermique sans fissurer une cellule ou une puce ?
Comprimez uniquement jusqu'à combler les espaces d'air et obtenir un contact stable, puis arrêtez. La charge optimale pour le transfert de chaleur peut être proche de celle susceptible d'endommager les composants fragiles. La limite de sécurité est définie par l'élément mécanique le plus faible situé derrière la jonction : une cellule, un substrat ou une carte. Vérifiez la force de compression à l'espace minimal prévu par rapport à la résistance de ce composant. Les plages de pourcentage publiées constituent un point de départ, et non un objectif à atteindre ; la limite réelle dépend des contraintes mécaniques de votre pile.
Une compression plus importante réduit-elle toujours la résistance thermique d'une pâte thermique d'un bloc-batterie ?
Une compression accrue réduit d'abord fortement la résistance thermique, puis n'apporte qu'un gain minime ; l'amélioration n'est donc pas linéaire. La compression initiale élimine les vides d'air isolants et crée une surface de contact réelle, où se concentre l'essentiel du gain. Une compression supplémentaire ne fait qu'amincir légèrement la ligne de collage, tandis que la force requise continue d'augmenter. Au-delà de la plage utile, la charge supplémentaire n'apporte quasiment aucun avantage thermique et risque d'endommager les matériaux et de provoquer une déformation permanente due à la compression.
Dois-je utiliser un tampon d'espacement ou un produit de remplissage d'espace polymérisable en place pour les espaces irréguliers entre la cellule et la plaque froide ?
Le choix du matériau dépend de la variation de l'écart au niveau du joint et de la charge admissible par les pièces, et non d'une préférence par défaut. Un tampon d'écart préformé convient aux écarts relativement uniformes et répétables, ainsi qu'à un assemblage simple. Un mastic de remplissage polymérisable, appliqué par pulvérisation, s'adapte aux variations plus importantes ou moins prévisibles sans imposer une forte contrainte d'appui sur toute la surface. Lorsqu'une ligne de production distribue le matériau en grande quantité, elle permet également de compenser les tolérances entre les pièces sans avoir recours à des cales ajustées manuellement ; il s'agit d'un facteur à prendre en compte au même titre que les aspects thermiques et mécaniques.
Comment éviter que la force de compression du matériau de remplissage ne déforme le circuit imprimé ou ne sollicite excessivement les cellules ?
Maîtrisez la force en choisissant un matériau de remplissage plus souple, à module d'élasticité inférieur, et en dimensionnant la compression à l'écart minimal le plus défavorable, là où la force est maximale. Un matériau moins dur atteint le même taux de compression sous une charge moindre, ce qui réduit la force transmise à la carte ou à la cellule. Vérifiez la force à l'écart le plus faible de la plage de tolérances, et pas seulement à l'écart nominal. Comparez-la aux limites mécaniques des pièces situées derrière le joint avant de valider la conception.
Pour en savoir plus
- Propriétés des matériaux d'interface thermique : matériaux de remplissage d'interstices — un document technique du fabricant expliquant comment les matériaux de remplissage compressibles épousent les surfaces et d'où provient leur plage de conductivité.
- Méthode d'essai normalisée ASTM D5470 pour les propriétés de transmission thermique des matériaux d'isolation électrique thermoconducteurs — la norme sous-jacente aux valeurs de résistance thermique en régime permanent et sous charge que cet article vous invite à vérifier à une pression et une épaisseur de ligne de collage données.
- Matériaux d'interface thermique : de la recherche fondamentale aux applications — une étude évaluée par des pairs qui distingue la résistance volumique d'un joint de sa résistance de contact, la même distinction sur laquelle repose ici la discussion sur la compression.
Articles connexes
- Guide des matériaux d'interface thermique — une introduction en langage clair sur ce que sont les TIM, les principaux types de matériaux et comment en choisir un, pour les lecteurs qui souhaitent comprendre le contexte plus large de la compression.
- Innovations dans le domaine des MIT pour une meilleure gestion thermique de l'électronique — explique comment les matériaux d'interface thermique comblent l'écart entre les sources de chaleur et les dissipateurs thermiques, étendant ainsi le mécanisme de remplissage d'espace sur lequel repose cet article.
- Pâte thermique conductrice ou non conductrice : guide de sélection — aide les lecteurs à distinguer la conductivité thermique de la conductivité électrique, ce qui est important lorsque le joint doit également résister à la tension.
- Comment fonctionne le gel thermique ? — décrit comment un gel appliqué remplit les interstices microscopiques de la surface, un proche cousin des produits de comblement polymérisables dont il est question ici.
- À quelle fréquence faut-il remplacer la pâte thermique ? — explique comment les matériaux d'interface se dégradent au fil du temps, un élément de contexte utile pour les points de durabilité liés à la compression et au pompage.