La compresión es lo que transforma la conductividad de un material de interfaz térmica, desde el valor indicado en la hoja de datos hasta la resistencia de contacto real de una batería. Un relleno de huecos con una conductividad nominal de varios W/m·K apenas alcanza ese valor hasta que se comprime lo suficiente como para humedecer ambas superficies y expulsar el aire atrapado en la junta. En un vehículo eléctrico o un sistema de almacenamiento de energía, esta compresión se produce entre las celdas o módulos y una placa de refrigeración. Debe funcionar dentro de las tolerancias de montaje reales y con límites reales en cuanto a la presión que se puede ejercer sobre la carcasa de una celda o una placa de circuito impreso. Este artículo explica el efecto térmico de la compresión, las diferencias entre la relación de compresión, la fuerza de compresión y la deflexión, por qué una mayor compresión deja de ser beneficiosa y empieza a ser perjudicial, y cómo establecer un valor objetivo para el espacio entre la celda y la placa de refrigeración. No aborda la selección de productos específicos ni el diseño del circuito de refrigeración líquida.
Qué efectos tiene la compresión sobre un material de interfaz térmica.
La compresión reduce la resistencia térmica de una unión principalmente al mejorar el contacto real y desplazar el aire atrapado en la interfaz, y al establecer el espesor de la línea de unión que la unión finalmente soporta. El aire estático conduce el calor a solo unos 0,025 W/m·K, por lo que cualquier bolsa de aire atrapado se comporta como un aislante local en serie con la vía conductora. Al presionar el material de la interfaz contra la textura de la superficie, se colapsan esas bolsas y se reemplazan con un relleno que conduce el calor entre uno y dos órdenes de magnitud mejor. Compresible materiales de gestión térmica La mayor parte de la ganancia medida se obtiene de esta manera. La disminución de la resistencia térmica de la junta se debe a la eliminación del aire atrapado bajo una presión y un espesor de línea de unión representativos, no al valor de conductividad volumétrica del relleno. Que la conductividad efectiva de un material varíe con la presión depende del producto específico y de su propia curva de prueba.
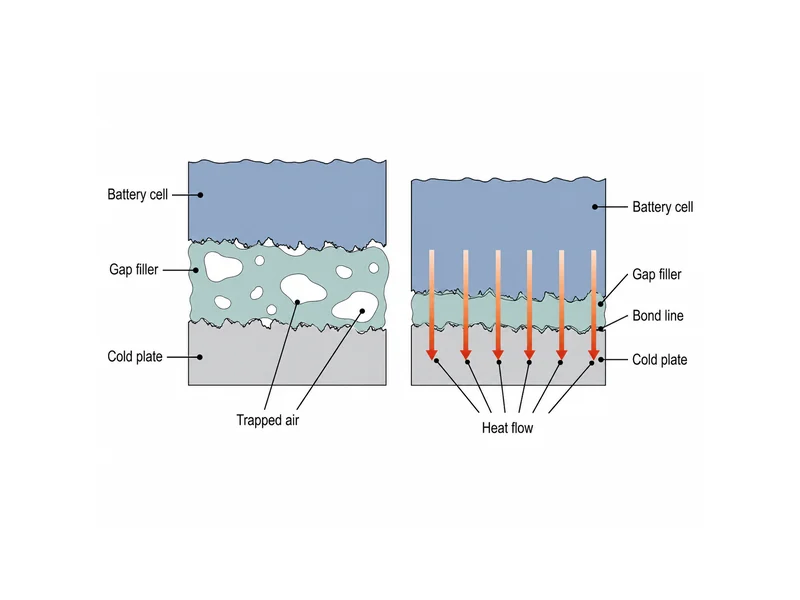
Las superficies de contacto reales nunca son tan planas ni paralelas como lo sugiere un dibujo. Las marcas de mecanizado, la deformación, la acumulación de recubrimientos y la variación en la altura de los componentes dejan un espacio que varía a lo largo de la unión, y los dos sólidos solo entran en contacto en una pequeña fracción de su área de contacto aparente. Un material de interfaz compresible se adapta a ese espacio variable y transporta el calor a través de las regiones donde los sólidos nunca llegan a tocarse.
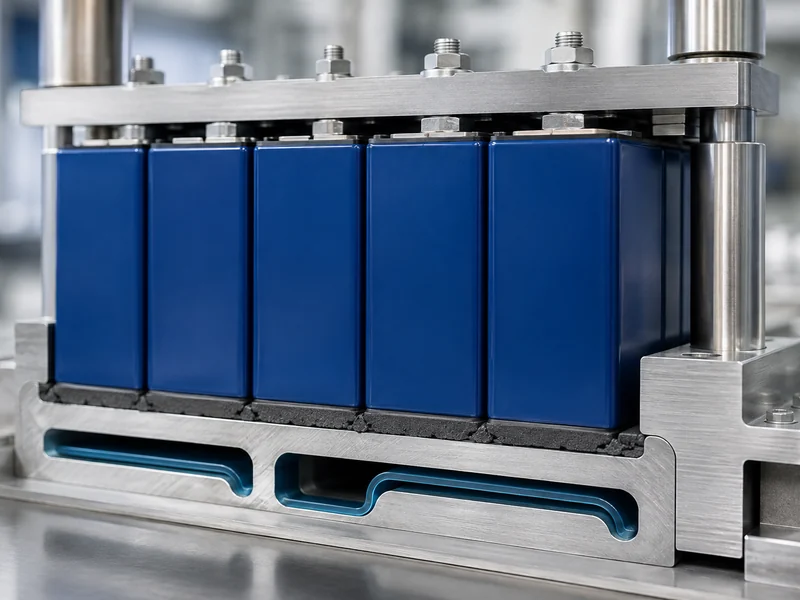
Los paquetes de baterías dificultan esto más que un solo chip en un disipador de calor porque las superficies a ambos lados de la unión no son compatibles. Una carcasa prismática, una bolsa o la cara de un módulo se apoya contra una placa fría cuya planitud viene determinada por su propio proceso de fabricación, y la carga de sujeción aceptable está limitada por lo que la celda y su fijación pueden soportar. Comprender cómo la compresión determina la trayectoria del calor es el punto de partida para lograr una coincidencia adecuada. materiales de interfaz térmica para baterías a un paquete específico. El valor de conductividad de la hoja de datos no indica, por sí solo, la resistencia térmica que soportará la unión ensamblada.
La relación de compresión, la fuerza y la deflexión no son la misma variable.
La relación de compresión, la fuerza de compresión y la deflexión describen conceptos diferentes, y confundirlos suele generar confusión en las especificaciones. La relación de compresión es la fracción de espesor que se elimina. Se calcula restando el espesor comprimido al espesor original, dividiendo el resultado entre el espesor original, y se expresa como porcentaje. Es un parámetro geométrico que indica cuánto se comprime el material. Por sí solo, no indica la fuerza necesaria para alcanzar dicho valor.
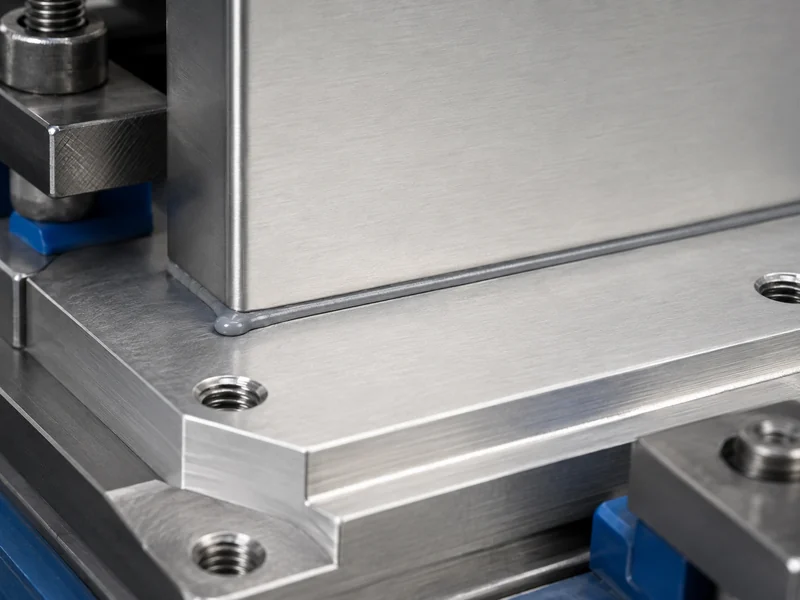
La fuerza de compresión es la carga necesaria para alcanzar una determinada deflexión, y depende de la rigidez del material, su espesor y el área de contacto. Los datos publicados suelen mostrar esto como una curva de fuerza de compresión frente a deflexión, porque la fuerza necesaria aumenta de forma no lineal a medida que el material se comprime más. Un relleno más blando y de menor módulo alcanza la misma relación de compresión con una fuerza menor. Esto es directamente importante cuando la carga recae sobre una celda de batería o una placa poblada, no sobre una pieza fundida rígida. Cuando una unión también tiene que satisfacer un objetivo conductividad térmica de la almohadilla, La fuerza necesaria para asentar esa almohadilla pasa a formar parte del presupuesto mecánico, no es un detalle que se deba resolver más adelante.
La dureza relaciona ambos aspectos, pero no los reemplaza. Los rellenos blandos se especifican frecuentemente en la escala Shore 00, ya que son demasiado flexibles para que su dureza sea significativa en escalas más duras. Una menor dureza generalmente implica una menor fuerza de compresión para una deflexión determinada, razón por la cual se eligen rellenos flexibles para ensamblajes irregulares o frágiles. Aun así, la fuerza real debe determinarse a partir de la curva característica del material, considerando el espesor y el área de uso.
Por qué una mayor compresión no siempre es mejor.
Una mayor compresión ayuda rápidamente al principio, pero luego deja de ser rentable, por lo que tratarla como un regulador que se puede aumentar es un error. La parte más significativa del beneficio se obtiene al principio, ya que los primeros incrementos de compresión colapsan las burbujas de aire y establecen un contacto real. Después de eso, una compresión adicional solo adelgaza ligeramente la línea de unión mientras la fuerza requerida sigue aumentando, por lo que el retorno térmico por cada newton adicional de carga disminuye. Los valores de compresión publicados varían según el material y el proveedor, y no se establecen en una sola cifra. Algunos rellenos de silicona para huecos se citan en torno al 15-20%, otros en un rango del 20-40%, y algunas formulaciones están clasificadas para comprimirse considerablemente más. Considere cualquier valor de este tipo como específico para un producto. Confirme el valor objetivo con la hoja de datos y la curva de compresión de esa pieza en su espesor, área y carga, en lugar de transferir un valor entre productos.
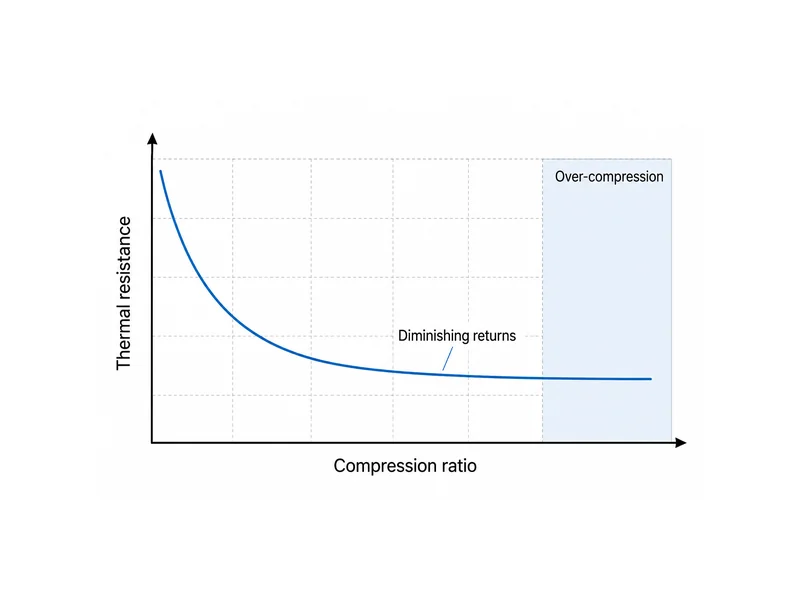
La sobrecompresión es un problema de fiabilidad, no solo un caso de rendimientos decrecientes. Exprimir un relleno más allá de su rango previsto puede transmitir una tensión mecánica excesiva a lo que se encuentre detrás de la unión. En un paquete, esto puede significar deformar una placa de circuito impreso, sobrecargar una celda más allá de lo que permite su fijación o agrietar un sustrato rígido. La carga que optimiza la transferencia de calor y la carga que amenaza los componentes no siempre están muy alejadas. Compruebe por separado el rango de rendimiento térmico y el límite mecánico del elemento más débil del conjunto, y deje que el valor más ajustado de los dos establezca el objetivo.
El comportamiento a largo plazo bajo compresión es tan importante como el valor inicial. Los materiales de interfaz pueden sufrir una deformación permanente por compresión, lo que significa que no recuperan completamente su espesor después de mantenerse comprimidos. Algunos rellenos dispensados también pueden ser expulsados de la junta durante los ciclos térmicos, dependiendo de la formulación y el estado de curado, si la junta se deforma al calentarse y enfriarse. Dado que estos efectos se manifiestan a lo largo de la vida útil del paquete, la resistencia térmica relevante es la que se produce bajo compresión sostenida en servicio, no un valor de la hoja de datos en estado libre. La resistencia térmica en estado estacionario se caracteriza bajo carga con un método como ASTM D5470 a una presión y espesor de línea de unión determinados. La deformación permanente por compresión, la deformación permanente por compresión y la retención del rendimiento térmico después de los ciclos térmicos son cuestiones de durabilidad independientes, que se verifican por separado en lugar de inferirse a partir de una única medición en estado estacionario.
Establecer un objetivo de compresión para los espacios entre la celda y la placa fría.
Para establecer un objetivo de compresión, primero se considera la holgura, no el material, ya que este último solo debe absorber la variación de holgura que presente el conjunto. Mida o estime la distribución de las holguras a lo largo de la junta. Incluya el máximo en el peor de los casos, derivado de la acumulación de tolerancias, y el mínimo donde las superficies se aproximan. Un material de relleno debe mantener un contacto útil en la holgura mayor, sin comprimirse más allá de su límite en la menor. Esta distribución, y no ninguna dimensión nominal, determina la flexibilidad necesaria del material.
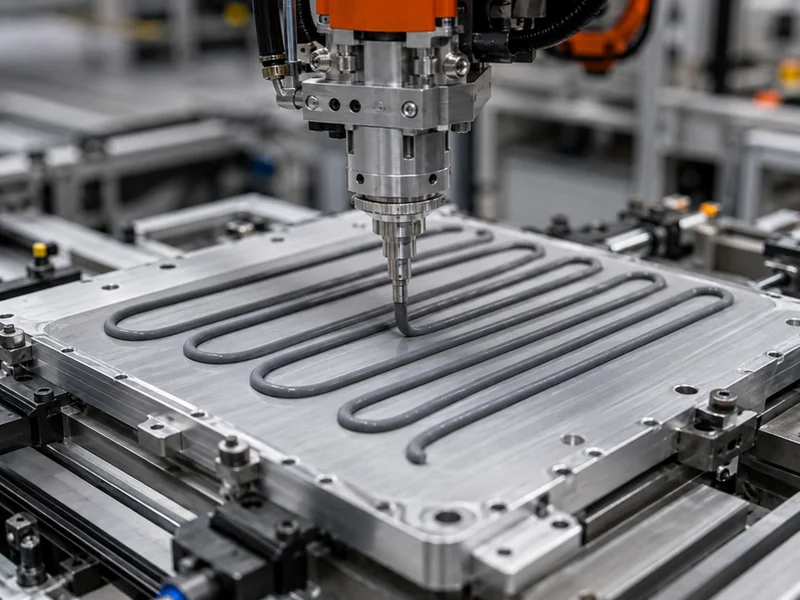
La planitud y la elección entre una almohadilla preformada y un relleno de huecos de curado in situ se derivan de esa dispersión. Una almohadilla de huecos troquelada es adecuada para juntas donde el hueco es bastante uniforme y repetible. Un relleno de huecos dispensado y de curado in situ se adapta a variaciones mayores o menos predecibles sin forzar una alta carga de asentamiento en toda la superficie. Esta compensación es una de las decisiones centrales en elegir el material de interfaz térmica adecuado para su aplicación. Interactúa directamente con el objetivo de compresión, ya que una almohadilla más rígida a alta compresión puede cargar componentes frágiles que un material dispensado más blando no cargaría.
El método de ensamblaje y los requisitos eléctricos completan el objetivo. Cuando una línea dispensa relleno a granel, esa ruta puede automatizarse limpiamente y absorber la variación entre piezas sin calces ajustados manualmente, lo cual es un factor de proceso a considerar, no una configuración automática predeterminada. La interfaz también puede necesitar mantener un voltaje de apagado, lo que limita la química del relleno y la cantidad mínima de material que queda en la parte más delgada de la unión. Una vez que se fijan esas limitaciones, verifique el diseño tal como funcionará. Confirme la fuerza de compresión en las holguras nominales y en el peor de los casos con respecto a lo que las celdas y la placa pueden soportar, y confirme la resistencia térmica resultante bajo esa compresión, no en el espesor libre.
La compresión como variable de diseño limitada
La compresión debe interpretarse como una variable acotada. Es útil hasta que la junta se humedece y desaparece el aire, y contraproducente a partir de ese punto. El criterio fundamental que debe tener en cuenta un ingeniero de baterías es el orden. Primero, determine la distribución del espacio y la carga mecánica aceptable. Luego, elija un material lo suficientemente blando como para lograr un contacto útil bajo esa carga. Solo entonces defina la relación de compresión y el método para verificar la resistencia térmica. El valor que con mayor frecuencia se interpreta erróneamente es la conductividad de la hoja de datos, que describe el material en su conjunto y no la junta comprimida que realmente determina las temperaturas de la batería.
Cuando una unión debe conciliar una separación irregular con una carga de sujeción baja, el resultado depende de la compatibilidad entre el material de la interfaz, el formato de la celda y la planitud de la placa fría. Un único porcentaje de compresión fijo no lo determina. Esta combinación de material de interfaz y placa fría es fundamental para el diseño térmico de Trumonytechs, que integra la celda con el refrigerante. Lograr la compatibilidad adecuada es lo que garantiza una correcta transferencia de calor desde la celda al refrigerante.
PREGUNTAS FRECUENTES
¿Cuánto debo comprimir una almohadilla térmica sin que se agriete una celda o se dañe el chip?
Comprime solo lo necesario para cerrar los espacios de aire y lograr un contacto estable, y luego detente. La carga que optimiza la transferencia de calor puede estar cerca de la carga que daña las piezas frágiles. El límite de seguridad viene determinado por el elemento mecánico más débil detrás de la unión: una carcasa, un sustrato o una placa. Comprueba la fuerza de compresión en el espacio mínimo previsto comparándola con la resistencia que soporta la pieza. Los rangos porcentuales publicados son un punto de partida, no un objetivo a maximizar, y el límite real viene determinado por la capacidad mecánica de tu pila específica.
¿Una mayor compresión siempre reduce la resistencia térmica en el material de interfaz térmica (TIM) de una batería?
Una mayor compresión reduce drásticamente la resistencia térmica al principio, pero luego apenas aporta beneficios, por lo que no se trata de una mejora lineal. La compresión inicial colapsa las burbujas de aire aislantes y aumenta la superficie de contacto real, donde reside la mayor parte de la mejora. Una mayor compresión solo adelgaza ligeramente la línea de unión, mientras que la fuerza requerida sigue aumentando. Superado el rango útil, la carga adicional prácticamente no proporciona ningún beneficio térmico y comienza a conllevar el riesgo de daños mecánicos y deformación permanente por compresión a largo plazo.
¿Debo usar una almohadilla de relleno o un relleno de huecos de curado in situ para corregir los huecos irregulares entre la célula y la placa fría?
La elección se basa en la variación de la separación en la junta y la carga que soportan las piezas, no en una preferencia predeterminada. Una almohadilla de relleno preformada es adecuada para separaciones bastante uniformes y repetibles, y para un montaje sencillo. Un relleno de separación dispensado y curado in situ se adapta a variaciones mayores o menos predecibles sin generar una carga de asentamiento elevada en toda la superficie. Cuando una línea dispensa en volumen, este método también permite absorber la tolerancia entre piezas sin necesidad de calces ajustados manualmente, lo cual es un factor de proceso que debe considerarse junto con los factores térmicos y mecánicos.
¿Cómo puedo evitar que la fuerza de compresión del relleno de huecos deforme la placa de circuito impreso o dañe las celdas?
Controle la fuerza eligiendo un relleno más blando y de menor módulo, y dimensionando la compresión para la separación mínima en el peor de los casos, donde la fuerza alcanza su valor máximo. Un material de menor dureza alcanza la misma relación de compresión con una carga menor, lo que reduce la fuerza transmitida a la placa o celda. Confirme la fuerza en la separación más ajustada dentro del rango de tolerancias, no solo en la separación nominal. Verifíquela con respecto a los límites mecánicos de las piezas detrás de la unión antes de finalizar el diseño.
Lecturas adicionales
- Propiedades de los materiales de interfaz térmica: rellenos de huecos — Un documento técnico del fabricante sobre cómo los rellenos compresibles se adaptan a las superficies y de dónde proviene su rango de conductividad.
- Método de ensayo estándar ASTM D5470 para las propiedades de transmisión térmica de materiales de aislamiento eléctrico térmicamente conductores. — el estándar que respalda las cifras de resistencia térmica en estado estacionario bajo carga que este artículo le indica que verifique a una presión y un espesor de línea de unión determinados.
- Materiales de interfaz térmica: De la investigación fundamental a las aplicaciones — una revisión por pares que separa la resistencia volumétrica de una junta de su resistencia de contacto, la misma división en la que se basa la discusión sobre la compresión aquí.
Artículos relacionados
- Guía de materiales de interfaz térmica — Una guía sencilla sobre qué son los TIM, los principales tipos de materiales y cómo elegir uno, para lectores que deseen conocer el contexto más amplio de la compresión.
- Innovaciones en los TIM para mejorar la gestión térmica de los componentes electrónicos — explica cómo los materiales de interfaz térmica (TIM) rellenan el espacio entre las fuentes de calor y los disipadores de calor, ampliando el mecanismo de relleno de espacios en el que se basa este artículo.
- Pasta térmica conductora frente a no conductora: Guía de selección — ayuda a los lectores a separar la conductividad térmica de la eléctrica, lo cual es importante cuando la unión también tiene que soportar voltaje.
- ¿Cómo funciona el gel térmico? — describe cómo un gel dispensado rellena huecos microscópicos en la superficie, un método muy similar al de los rellenos de curado in situ que se analizan aquí.
- ¿Con qué frecuencia debo reemplazar la pasta térmica? — Explica cómo se degradan los materiales de la interfaz con el tiempo, información útil para comprender los puntos de durabilidad por deformación permanente por compresión y por bombeo.