El material de interfaz térmica de soldadura transporta el calor a través de una unión mediante la formación de un enlace metalúrgico sólido en lugar de una capa de polímero flexible. Este enlace metálico explica por qué puede alcanzar una menor resistencia térmica que una pasta o almohadilla cuando la unión es delgada y está completamente humedecida, y también por qué se limita a un conjunto reducido de interfaces. Su principal uso se da a nivel de chip en encapsulados de semiconductores de alta potencia, donde un espacio delgado, plano y soldable se sitúa entre el silicio y un disipador de calor. Su principal limitación aparece en cuanto la interfaz aumenta de tamaño, se vuelve menos plana o mecánicamente activa, ya que una capa metálica rígida no tolera el movimiento que imponen los ensamblajes más grandes.
Este artículo trata la pasta térmica de soldadura como un material de unión a nivel de chip y la compara con los materiales de interfaz más blandos y flexibles que se utilizan en etapas posteriores del proceso térmico. No aborda la metalurgia de la pasta de soldadura para interconexiones eléctricas, la ingeniería de perfiles de reflujo ni las uniones eléctricas en un encapsulado; estos son problemas distintos que comparten el término soldadura.
¿Qué es el material de interfaz térmica de soldadura?
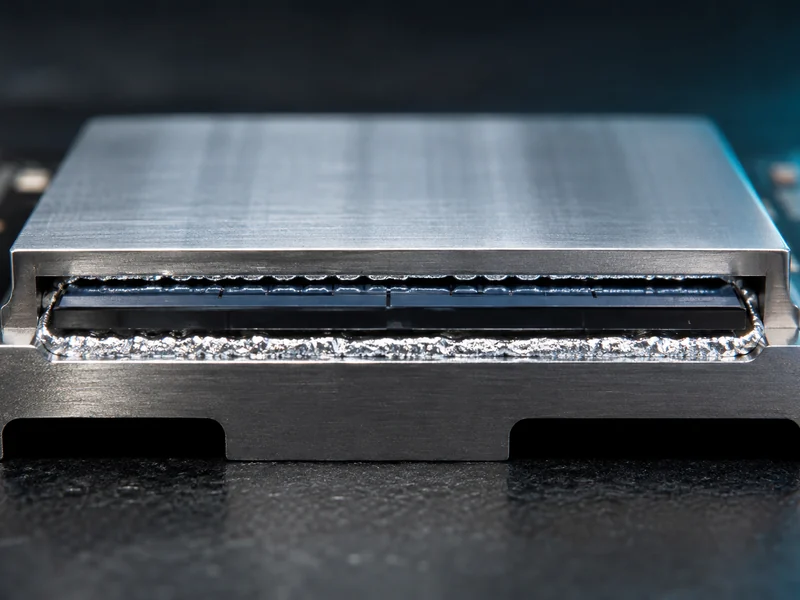
El material de interfaz térmica de soldadura (sTIM) es una capa metálica fusible que se funde entre dos superficies de contacto para unirlas mediante una única vía de transferencia de calor de baja resistencia. Suele abreviarse como sTIM o STIM, y normalmente utiliza una aleación de soldadura a base de estaño u otra aleación de bajo punto de fusión que se funde, humedece ambas superficies y se enfría formando una unión intermetálica. Este proceso de reflujo es lo que lo diferencia de cualquier otro material de interfaz térmica de polímero: en lugar de presionar un material blando, el proceso forma una unión metálica continua.
La posición estándar para este material es entre el chip del procesador y su disipador de calor integrado (IHS). Intel describe esta capa como el material de interfaz térmica de soldadura que se ubica entre el chip y el IHS para aumentar la conductividad en esa unión. Esta misma idea se aplica a los encapsulados BGA (Ball Grid Array) de alta potencia y a los chips de electrónica de potencia, donde la interfaz es pequeña, plana y se le puede aplicar un acabado soldable.
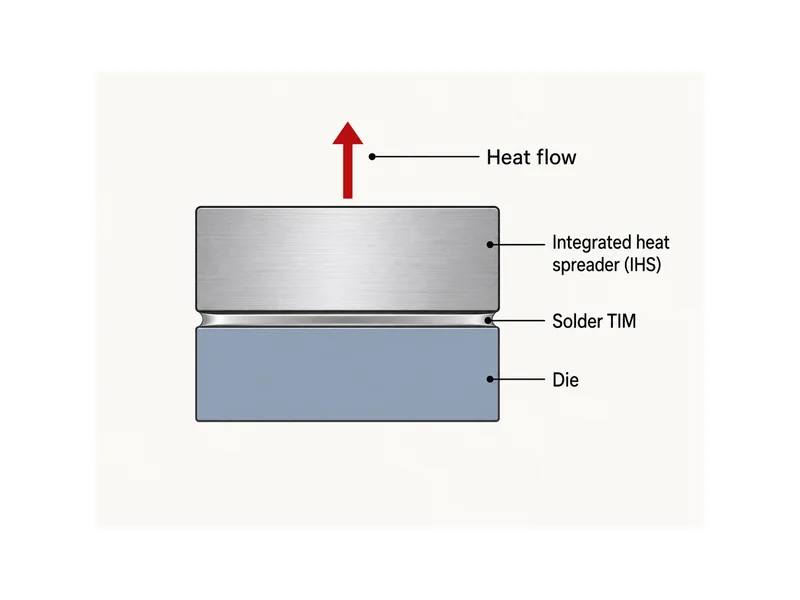
Los materiales de interfaz de soldadura pertenecen a la categoría más amplia de materiales de interfaz metálica, que también incluye láminas de metales blandos, metales líquidos y plata sinterizada. Todos ellos comparten una vía de conducción metálica; el calor se transmite a través del metal, no a través de un polímero relleno. Esta vía es tanto la causa del rendimiento como de las limitaciones, y el equilibrio entre ambas es el tema central de este artículo.
¿Por qué la soldadura TIM alcanza una menor resistencia térmica?
La pasta térmica de soldadura (TIM) alcanza una menor resistencia térmica por dos razones: el metal en masa conduce el calor mucho mejor que un polímero relleno, y una unión refluida reduce la resistencia de contacto que predomina en una fina línea de unión de polímero. Indium Corporation informa una conductividad térmica en masa de alrededor de 86 W/m·K para su TIM metálica. Las grasas térmicas de polímero generalmente se encuentran en el rango de 2 a 10 W/m·K, y las formulaciones especializadas alcanzan valores de hasta 10 W/m·K. El aire, el espacio que la TIM está desplazando, se sitúa cerca de 0,026 W/m·K, por lo que cualquier TIM representa una mejora; la pregunta es cuán grande es esa mejora. Un polímero relleno transporta el calor a través de partículas conductoras suspendidas en una resina, y la resina y los contactos entre partículas limitan el valor máximo que puede alcanzar la conductividad térmica en masa. Una capa de metal refluido no tiene resina en la trayectoria, por lo que la conducción se produce a través de metal continuo. Esa es la diferencia entre la clase metálica y la clase polimérica, incluso antes de considerar la resistencia de contacto.
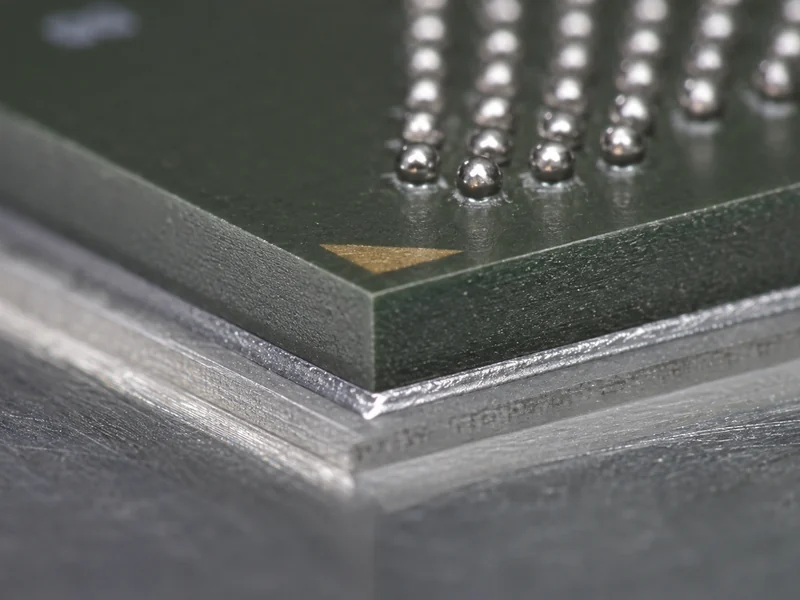
El contacto en sí mismo es la segunda ventaja. Una unión metálica refluida humedece ambas superficies de contacto y forma un contacto intermetálico, por lo que la resistencia interfacial que predomina en una fina línea de unión de polímero es mucho menor. En una unión fina, bien humedecida y verificada, esa resistencia de contacto puede ser inferior a la que alcanza una interfaz de polímero. Por eso, la soldadura es el punto de referencia que utilizan los ingenieros para el nivel de resistencia más bajo de la interfaz. El valor exacto depende de la aleación, la línea de unión, la calidad de humectación y las condiciones de prueba, por lo que se interpreta como una baja resistencia interfacial, no como un valor fijo aplicable a todas las uniones de soldadura.
Una unión metálica también elimina dos modos de fallo que afectan a las grasas y algunas pastas. El bombeo se produce cuando un material de interfaz térmica fluido se expulsa lentamente de la interfaz durante los ciclos térmicos; el horneado se produce cuando los volátiles se desprenden y dejan huecos. Ambos dependen de que el material permanezca fluido o semifluido. Una unión metálica solidificada no migra de esa manera, por lo que no está sujeta al bombeo ni al horneado en la interfaz como sí puede ocurrir con una grasa o una pasta blanda.
La fiabilidad y los costes del proceso que hay detrás de ese rendimiento
Una mayor conductividad no convierte a la soldadura TIM en la opción predeterminada, ya que la misma unión rígida que reduce la resistencia también concentra la tensión. Una capa de soldadura es rígida y tiene poca flexibilidad. Cuando el chip y el disipador se expanden a velocidades diferentes, la diferencia en el coeficiente de expansión térmica (CTE) carga directamente la unión, sin una capa blanda que la absorba. Tras repetidos ciclos térmicos, esa tensión provoca fatiga y agrietamiento en la capa TIM. Esa fatiga es el límite de fiabilidad que se busca superar con las aleaciones TIM de soldadura.
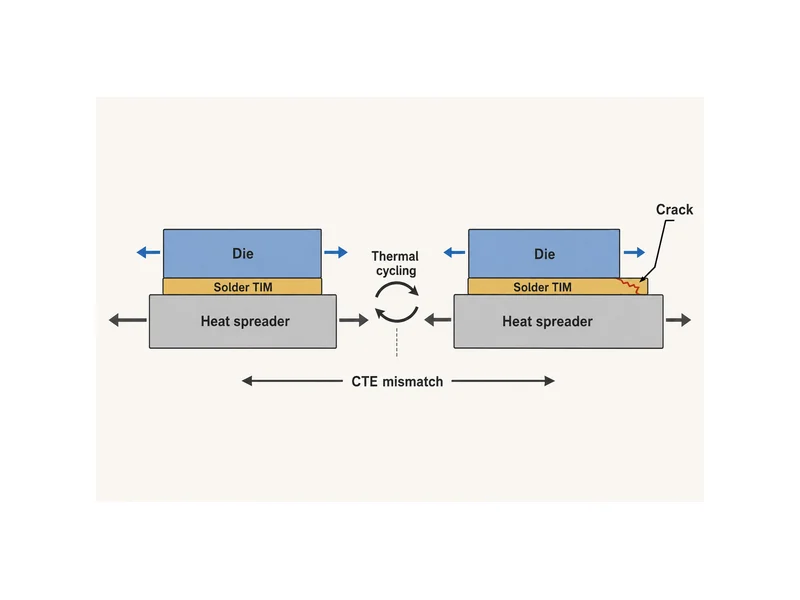
El grosor de la línea de unión se sitúa en un punto intermedio. Una línea de unión metálica más gruesa aumenta la resistencia térmica y contrarresta la baja resistencia que se buscaba para la unión, por lo que la capa se mantiene lo más delgada posible dentro de las posibilidades de la interfaz. Dado que esa misma capa rígida también debe soportar la tensión del coeficiente de dilatación térmica (CTE), la línea de unión es una de las variables que el diseño de una unión debe equilibrar, no simplemente minimizar. Un cambio realizado por una razón se sopesa con su efecto en la otra.
La coplanaridad es importante por la misma razón. Una unión metálica tiene poca capacidad para adaptarse a una superficie deformada o irregular, por lo que la planitud y la preparación de la superficie son más importantes aquí que en el caso de una almohadilla blanda, que puede absorber parte de esa variación por sí sola. En una unión entre matriz y esparcidor, las caras de contacto son pequeñas y pueden mantenerse planas; a medida que la interfaz crece, mantener esa planitud se vuelve más difícil y la unión metálica tiene menos tolerancia a lo que queda.
El proceso reduce aún más las posibilidades. La soldadura debe humedecer las superficies que une, lo que generalmente implica que ambas caras necesitan una metalización compatible y soldable; una superficie desnuda, de plástico, pintada o anodizada no se humedecerá. La interfaz también debe soportar un proceso de reflujo, por lo que cualquier componente cercano que no pueda soportar esa variación de temperatura debe tenerse en cuenta en el ensamblaje. Estas no son razones para evitar la interfaz de soldadura; son las condiciones que determinan si una interfaz puede aceptarla.
Adaptación del material de interfaz a la brecha, la tensión y la superficie.
La clase de material debe seguir la interfaz, no al revés, por lo que la decisión práctica comienza con el tamaño del espacio, la tensión de ensamblaje, la superficie y si es posible un paso de reflujo. La TIM de soldadura se ajusta cuando el espacio es delgado y plano, las caras de acoplamiento son soldables y el ensamblaje puede pasar por reflujo. En ese entorno, la prioridad es la menor resistencia de interfaz que una unión metálica delgada y bien humedecida puede ofrecer en un área pequeña y de alto flujo, como una unión de chip a esparcidor. Si nos alejamos de cualquiera de esas condiciones, el caso de una unión metálica se debilita rápidamente. Hacer coincidir el material con la interfaz de esta manera es la base de Selección de materiales para interfaces térmicas una vez que el calor sale del chip.
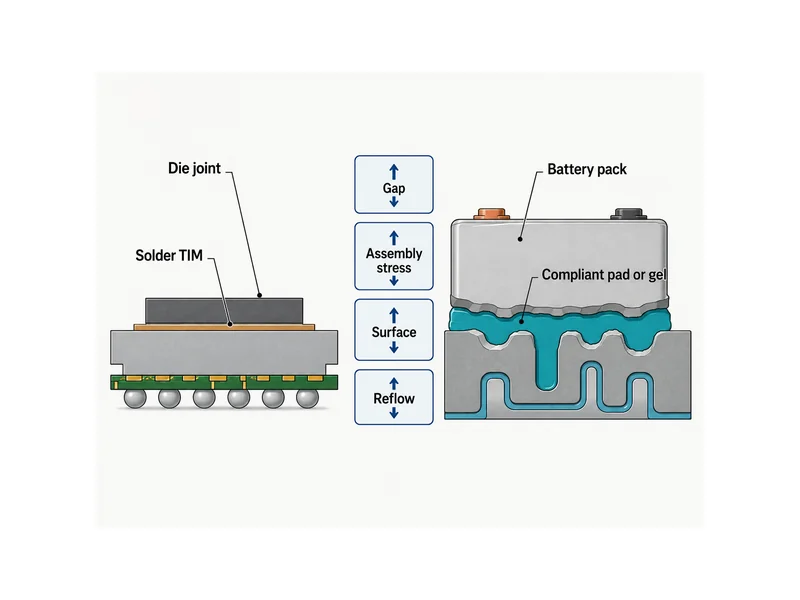
A nivel de módulo y paquete, la interfaz es más grande y menos uniforme. Los espacios son mayores y varían a lo largo del conjunto, y las superficies están pintadas, anodizadas o son de plástico, ninguna de ellas soldable. Las celdas se mueven a medida que se cargan y envejecen, y el conjunto se construye mediante dispensación o colocación manual, no mediante un paso de reflujo. Estas condiciones favorecen los materiales flexibles: blandos almohadillas térmicas y geles dispensables que se adaptan a interfaces irregulares bajo baja tensión de ensamblaje, además de adhesivos estructurales donde la interfaz también debe soportar carga. Una junta de soldadura rígida en ese entorno dificultaría el movimiento y la tolerancia que el ensamblaje necesita acomodar.
La configuración de la interfaz del paquete de baterías difiere del diseño de soldadura a nivel de chip. A escala del paquete, el problema de diseño no radica en lograr la conductividad a nivel de chip, sino en adaptarse a espacios reales e irregulares y absorber el movimiento de las celdas. Esto apunta a clases flexibles y resistentes a la carga: almohadillas y geles térmicos para la trayectoria de calor de baja tensión entre la celda y la placa fría, y un adhesivo estructural donde la unión debe ser tanto térmica como resistente a la carga. Estas son las clases de interfaz con las que trabaja Trumonytechs a nivel de paquete, y ninguna de ellas es una interfaz térmica de soldadura metálica; la selección se basa en las condiciones de la interfaz, no en una clasificación de conductividad.
Conclusión
La forma más útil de colocar el material de interfaz térmica de soldadura es definir el régimen de interfaz antes de optar por la opción de mayor conductividad. El material de interfaz térmica de soldadura es la solución adecuada para una unión delgada, plana, soldable y apta para reflujo en un encapsulado de chip de alto flujo, donde su unión metálica y baja resistencia interfacial compensan las limitaciones del coeficiente de expansión térmica (CTE) y del proceso. Sin embargo, no es la solución adecuada para las interfaces más grandes, irregulares y mecánicamente activas a nivel de módulo y encapsulado, donde la conformidad, la adaptabilidad y la unión con capacidad de carga determinan la fiabilidad. Primero, analice la separación, la tensión de ensamblaje, la superficie y el proceso; el valor de conductividad solo será decisivo una vez que estas condiciones confirmen que una unión metálica puede utilizarse y resistir.
PREGUNTAS FRECUENTES
¿Es mejor la pasta térmica de soldadura que la pasta térmica convencional para un chip de alta potencia?
Para una unión de chip delgada, plana y soldable que se somete a reflujo, la pasta térmica de soldadura alcanza una menor resistencia térmica que la pasta y evita el bombeo. En esa interfaz, supera a la pasta en conductividad y resistencia de contacto. Si es la mejor opción aún depende de si la interfaz admite una unión metálica por reflujo. En una interfaz irregular, no soldable o mecánicamente activa, una pasta o una pasta térmica flexible es la opción más fiable, aunque su conductividad sea menor.
¿La capa de soldadura TIM necesita una superficie soldable?
Generalmente, la pasta térmica de soldadura requiere que ambas superficies de contacto sean soldables, ya que el material debe humedecerse y unirse metalúrgicamente para formar una unión de baja resistencia. Las superficies de plástico desnudo, pintadas o anodizadas normalmente no se pueden humedecer, por lo que requieren primero una metalización compatible o una clase diferente de pasta térmica. Este requisito de superficie es una de las principales razones por las que la pasta térmica de soldadura se limita al nivel de chip y encapsulado y no se utiliza en ensamblajes más grandes.
¿Por qué se agrieta una capa de interfaz térmica de soldadura durante los ciclos térmicos?
Una capa de interfaz térmica (TIM) de soldadura se agrieta durante los ciclos térmicos debido a su rigidez, que le impide absorber la diferencia en el coeficiente de dilatación térmica (CTE) entre las piezas que une. A medida que las dos superficies se expanden y contraen a ritmos diferentes, la tensión se concentra en la capa metálica rígida, y los ciclos repetidos provocan fatiga y agrietamiento. Gestionar este problema depende del diseño de la unión: la aleación, la línea de unión y la compatibilidad del CTE de las piezas unidas influyen en él. Cualquier modificación para aliviar la tensión se sopesa frente a la resistencia térmica que pueda añadir.
¿Se puede utilizar la pasta térmica de soldadura en un paquete de baterías para vehículos eléctricos?
La pasta térmica de soldadura no se adapta a la interfaz típica entre la celda y la placa fría de un paquete de baterías para vehículos eléctricos. Estos espacios suelen ser grandes e irregulares, las superficies generalmente no son soldables y las celdas se mueven durante su ciclo de carga y descarga, por lo que las condiciones de delgadez, planitud, soldabilidad y capacidad de reflujo que requiere la pasta térmica de soldadura generalmente no se dan en esa interfaz. En su lugar, los paquetes utilizan almohadillas y geles térmicos flexibles para la trayectoria del calor, y un adhesivo estructural donde la unión también debe soportar carga.
Lecturas adicionales
- Materiales de interfaz térmica para BGA de alta potencia — Artículo técnico de la industria sobre las interfaces BGA de alto flujo donde se comparan los materiales de interfaz térmica (TIM) de cambio de fase y la grasa, lo que respalda la idea de este artículo sobre la importancia de las interfaces de menor resistencia.
- Guía de selección de materiales para interfaces térmicas — Guía técnica independiente que compara las clases de materiales de interfaz térmica (TIM) según su conductividad, línea de unión y relación de compromiso mecánica; información útil para la lógica de selección de separación y tensión mencionada anteriormente.
Artículos relacionados
- ¿Para qué se utiliza el gel térmico? — Explica dónde debe ubicarse un gel térmico adaptable en una trayectoria de calor y cómo rellena los huecos que las almohadillas y pastas rígidas no pueden cubrir.
- ¿De qué está hecha la pasta térmica? — Explica en detalle la composición de la pasta térmica, que consiste en un relleno dentro de un portador, lo que supone un útil contraste con la unión metal-soldadura que se analiza aquí.
- Encapsulados-Guía completa de selección de materiales — Explica cómo los compuestos de encapsulado protegen y enfrían los componentes electrónicos, una función de material de interfaz diferente a la de una junta de soldadura a nivel de chip.
- Los nuevos avances en materiales de interfaz térmica mejoran la eficacia de la refrigeración electrónica — Analiza los nuevos materiales de interfaz térmica y cómo cierran los espacios de contacto para eliminar el aire del circuito de transferencia de calor.
- Almohadilla térmica de cambio de fase — Muestra cómo una almohadilla de cambio de fase se ablanda a través de una banda de transición bajo la presión de una abrazadera, una alternativa flexible a una junta de soldadura rígida.