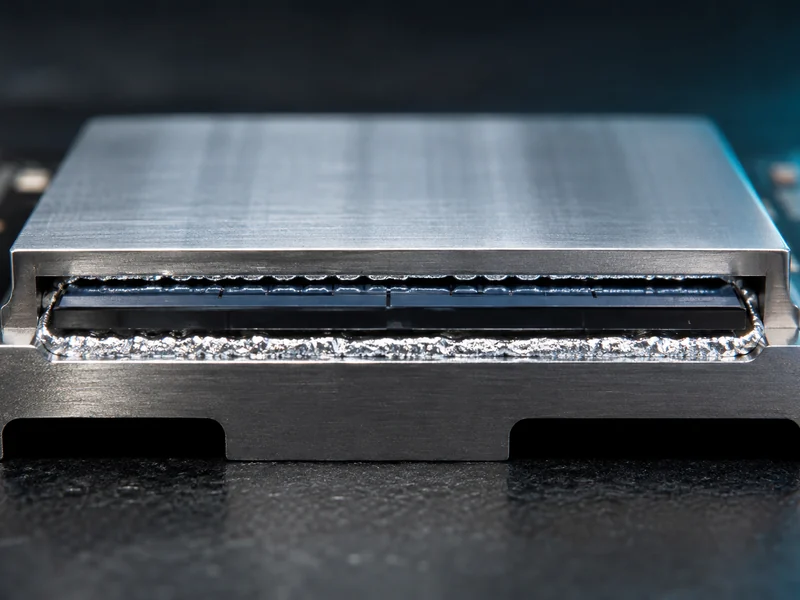
Lödmaterial för termiskt gränssnitt transporterar värme över en skarv genom att bilda en solid metallurgisk bindning istället för ett eftergivligt polymerlager. Denna metallbindning är anledningen till att det kan uppnå lägre värmeresistans än en pasta eller dyna när skarven är tunn och helt fuktad, och också varför det förblir begränsat till en smal uppsättning gränssnitt. Dess huvudsakliga användning är på bricknivå i högeffektshalvledarkapslar, där ett tunt, platt, lödbart mellanrum finns mellan kisel och en värmespridare. Dess huvudsakliga begränsning uppstår så snart gränssnittet blir större, mindre platt eller mekaniskt aktivt, eftersom ett styvt metalllager inte tolererar den rörelse som större enheter medför.
Den här artikeln behandlar löd-TIM som ett bindningsmaterial på bricknivå och jämför det med de mjukare, följsamma gränssnittsmaterial som används högre upp i värmevägen. Den täcker inte lödpastametallurgi för elektriska sammankopplingar, reflow-profile-teknik eller de elektriska skarvarna i ett kapsling; det är separata problem som delar ordet löd.
Vad lödtermiskt gränssnittsmaterial är
Lödvärmegränssnittsmaterial är ett smältbart metalllager som återsmälts mellan två sammanfogande ytor för att binda dem till en enda lågresistansvärmeväg. Det förkortas ofta sTIM eller STIM, och det använder vanligtvis en tennbaserad eller annan lödlegering med låg smältpunkt som smälter, väter båda ytorna och kyls till en intermetallisk bindning. Det är detta återsmältningssteg som skiljer det från alla polymer-TIM: istället för att pressa ett mjukt material på plats bildar processen en kontinuerlig metallisk fog.
Den typiska positionen för detta material är mellan en processorbricka och dess integrerade värmespridare (IHS). Intel dokumenterar detta lager som det termiska lödgränssnittsmaterialet som sitter mellan brickan och IHS för att öka konduktiviteten över den skarven. Samma idé gäller för högeffekts-BGA-kapslingar (ball grid array) och för kraftelektroniska bricker, där gränssnittet är litet, plant och kan ges en lödbar yta.
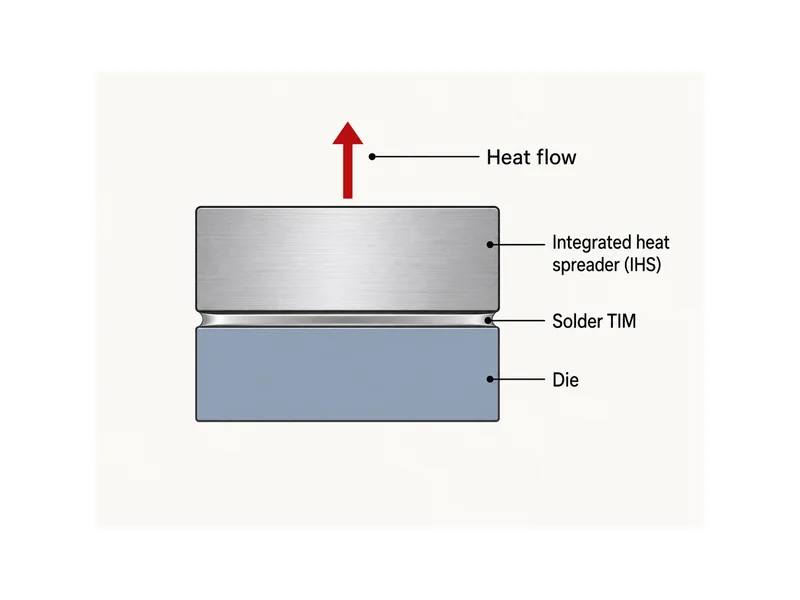
Löd-TIM tillhör den bredare klassen av metallgränssnittsmaterial, som även inkluderar mjuka metallfolier, flytande metaller och sintrat silver. Det dessa delar är en metallisk ledningsväg; värmen rör sig genom metallen, inte genom en fylld polymer. Den vägen är både källan till prestandan och källan till begränsningarna, och utbytet mellan de två är ämnet för större delen av den här artikeln.
Varför löd-TIM når lägre termisk resistans
Löd-TIM når lägre värmeresistans av två anledningar: bulkmetall leder värme mycket bättre än en fylld polymer, och en omsmält fog sänker kontaktresistansen som dominerar en tunn polymerbindningslinje. Indium Corporation rapporterar en bulkvärmeledningsförmåga på runt 86 W/m·K för sin metall-TIM. Polymervärmefetter faller vanligtvis i intervallet 2 till 10 W/m·K, och specialiserade formuleringar når upp till tonåringar. Luft, gapet som TIM förskjuter, ligger nära 0,026 W/m·K, så varje TIM är en förbättring; den öppna frågan är hur stor den förbättringen är. En fylld polymer transporterar värme genom ledande partiklar suspenderade i ett harts, och hartset och partikel-till-partikel-kontakterna begränsar hur högt bulkvärdet kan gå. Ett omsmält metalllager har inget harts i vägen, så ledningsförmågan går genom kontinuerlig metall. Det är skillnaden mellan metallklassen och polymerklassen, innan kontaktresistansen ens räknas.
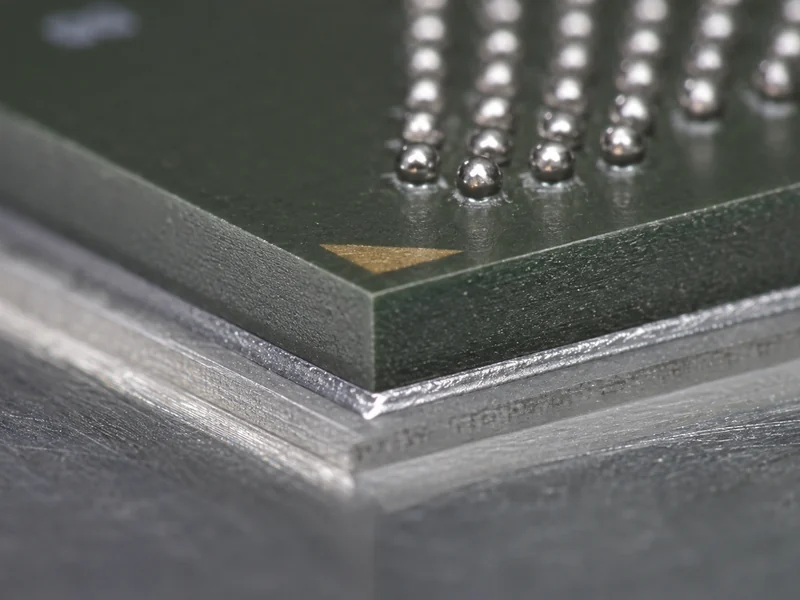
Själva kontakten är den andra fördelen. En omsmält metallfog väter båda sammanfogningsytorna och bildar intermetallisk kontakt, så gränssnittsresistansen som dominerar en tunn polymerbindningsfog är mycket lägre. I en tunn, välfuktad och verifierad fog kan den kontaktresistansen falla under vad ett polymergränssnitt når. Det är därför lod är den referenspunkt som ingenjörer använder för gränssnittets lägsta resistansnivå. Det exakta värdet beror på legeringen, bindningsfogen, vätningskvaliteten och testförhållandena, så det läses som ett lågt gränssnittsresistans, inte ett fast tal som överförs till varje lödfog.
En metallfog eliminerar också två fellägen som påverkar fetter och vissa pastor. Utpumpning är när en flytande TIM långsamt pressas ut ur gränssnittet under termisk cykling; bake-out är när flyktiga ämnen drivs ut och lämnar hålrum efter sig. Båda är beroende av att materialet förblir flytande eller halvflytande. En stelnad metallbindning migrerar inte på det sättet, så den utsätts inte för utpumpning eller bake-out i gränssnittet på samma sätt som ett fett eller en mjuk pasta kan vara.
Tillförlitligheten och processkostnaderna bakom den prestandan
Högre konduktivitet gör inte TIM-lödning till standardvalet, eftersom samma styva bindning som sänker resistansen också koncentrerar spänningen. Ett lödlager är styvt och har låg eftergivlighet. När formen och spridaren expanderar med olika hastigheter belastar skillnaden i värmeutvidgningskoefficient (CTE) fogen direkt, utan något mjukt lager som absorberar den. Under upprepade termiska cykler driver den spänningen utmattning och sprickbildning i TIM-lagret. Den utmattningen är den tillförlitlighetsgräns som TIM-lödlegeringar är konstruerade kring.
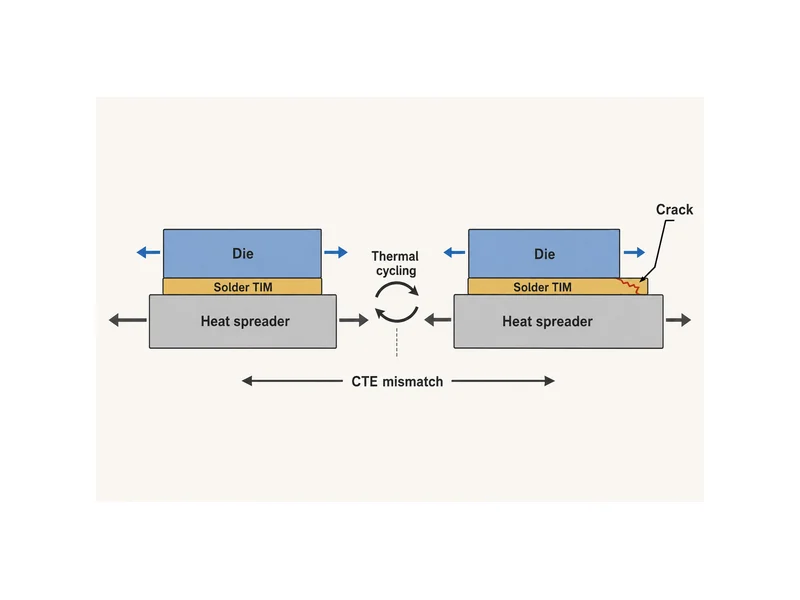
Bindfogens tjocklek ligger mitt i den handeln. En tjockare metallfog ger termisk resistans och motverkar det låga resistans som fogen valdes att leverera, så lagret hålls så tunt som gränssnittet tillåter. Eftersom samma styva lager också måste bära CTE-belastningen är bindfogen en av de variabler som en fogdesign måste balansera, inte bara minimera. En förändring som görs av en anledning vägs mot dess effekt på den andra.
Koplanaritet väger tungt av samma anledning. En metallfog har liten förmåga att anpassa sig till en skev eller ojämn yta, så planhet och ytbehandling spelar större roll här än med en mjuk dyna, som kan ta upp en del av den variationen på egen hand. På en fog mellan matris och spridare är de sammanfogande ytorna små och kan hållas plana; allt eftersom gränssnittet växer blir planheten hårdare, och metallbindningen har mindre tolerans för det som återstår.
Processen begränsar fönstret ytterligare. Lodet måste väta ytorna det binder, vilket vanligtvis innebär att båda ytorna behöver en kompatibel, lödbar metallisering; en bar, plastisk, målad eller anodiserad yta kommer inte att vätas. Gränssnittet måste också klara ett omsmältningssteg, så allt i närheten som inte kan klara den temperaturvariationen måste beaktas i monteringen. Detta är inte skäl att undvika löd-TIM; det är de villkor som avgör om ett gränssnitt kan acceptera det överhuvudtaget.
Matcha gränssnittsmaterialet till mellanrum, spänning och yta
Materialklassen bör följa gränssnittet, inte tvärtom, så det praktiska beslutet börjar med spaltstorlek, monteringsspänning, yta och huruvida ett omlödningssteg ens är möjligt. Löd-TIM passar där spalten är tunn och plan, de sammanfogande ytorna är lödbara och aggregatet kan genomgå omlödning. I den inställningen är prioriteten det lägsta gränssnittsmotståndet som en tunn, välfuktad metallfog kan leverera i ett litet område med högt flöde, såsom en fog mellan form och spridare. Om man går bort från något av dessa förhållanden försvagas argumenten för en metallbindning snabbt. Att matcha material till gränssnitt på detta sätt är kärnan i... val av termiskt gränssnittsmaterial när värmevägen lämnar formen.
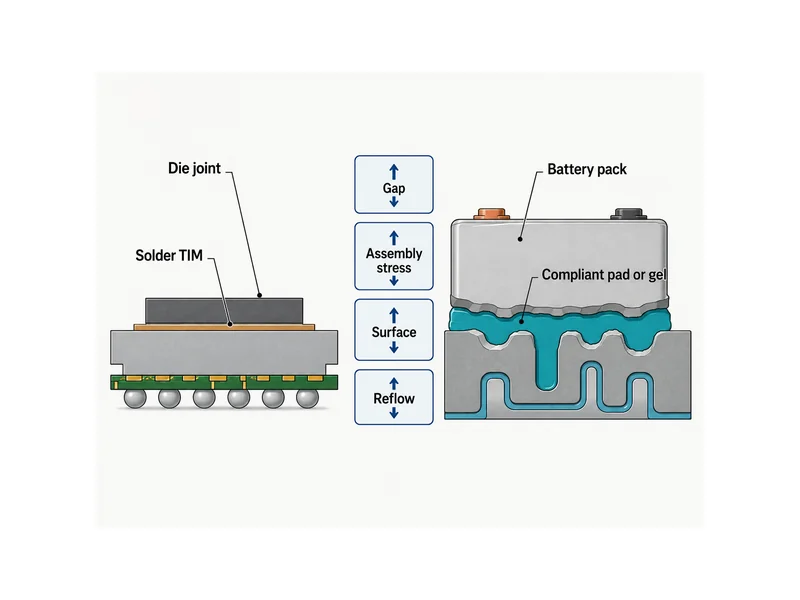
På modul- och paketnivå är gränssnittet större och mindre enhetligt. Mellanrummen är större och varierar över aggregatet, och ytorna är målade, anodiserade eller plastiska, ingen av dem lödbara. Cellerna rör sig när de laddas och åldras, och aggregatet byggs genom dispensering eller manuell placering, inte genom ett omsmältningssteg. Dessa förhållanden gynnar följsamma material: mjuka värmeplattor och dispenserbara geler som anpassar sig till ojämna gränssnitt under låg monteringsbelastning, plus strukturella lim där gränssnittet också måste bära last. En styv lödfog i den miljön skulle motverka just den rörelse och tolerans som aggregatet behöver hantera.
Batteripaketets gränssnittsstack avviker här från fallet med lödning på bricknivå. På paketnivå är designproblemet inte att jaga konduktivitet på bricknivå; det är att anpassa sig till verkliga, ojämna mellanrum och absorbera cellrörelser. Det pekar på kompatibla och lastbärande klasser: termiska dynor och geler för den lågspänningsbaserade värmevägen mellan cell och kylplatta, och ett strukturellt lim där fogen måste vara både termisk och lastbärande. Det är dessa gränssnittsklasser som Trumonytechs arbetar i på paketnivå, och ingen av dem är en metalllöd-TIM – valet följer gränssnittsförhållandena, inte en konduktivitetsrankning.
Slutsats
Det mest användbara sättet att placera lödmaterial för termiskt gränssnitt är att definiera gränssnittsområdet innan man väljer alternativet med högsta konduktivitet. Löd-TIM är rätt svar för en tunn, platt, lödbar, återflödesbar fog i ett högflödesformpaket, där dess metalliska bindning och låga gränssnittsmotstånd är värt CTE- och processbegränsningarna. Det är fel svar för de större, ojämna, mekaniskt aktiva gränssnitten på modul- och paketnivå, där eftergivlighet, formbarhet och lastbärande bindning avgör tillförlitligheten. Läs av gapet, monteringsspänningen, ytan och processen först; konduktivitetstalet blir avgörande först när dessa förhållanden bekräftar att en metallfog faktiskt kan användas och överleva.
VANLIGA FRÅGOR
Är löd-TIM bättre än kylpasta för högpresterande chips?
För en tunn, platt, lödbar fog som går igenom omlödning, uppnår löd-TIM lägre värmemotstånd än pasta och undviker utpumpning. På det gränssnittet överträffar det pasta vad gäller konduktivitet och kontaktmotstånd. Huruvida det är det bättre valet beror fortfarande på om gränssnittet kan acceptera en omlödd metallbindning. På ett gränssnitt som är ojämnt, icke-lödbart eller mekaniskt aktivt är en pasta eller en kompatibel TIM det mer tillförlitliga valet även om dess konduktivitet är lägre.
Behöver löd-TIM en lödbar yta?
Löd-TIM behöver generellt båda anslutningsytorna för att vara lödbara, eftersom materialet måste vätas och bindas metallurgiskt för att bilda sin lågresistansfog. Bar plast, målade eller anodiserade ytor kan vanligtvis inte vätas, så de behöver först en kompatibel metallisering, eller en annan TIM-klass. Detta ytkrav är en av de främsta anledningarna till att löd-TIM stannar kvar på bricka- och paketnivå och inte flyttas ut till större enheter.
Varför spricker en löd-TIM under termisk cykling?
Ett löd-TIM spricker under termiska cykler eftersom det är styvt och inte kan absorbera CTE-missmatchningen mellan de delar det binder samman. När de två ytorna expanderar och krymper i olika hastigheter koncentreras spänningen i det styva metallskiktet, och upprepade cykler leder till utmattning och sprickbildning. Att hantera detta är ett problem med fogkonstruktionen – legeringen, bindfogen och hur väl CTE:n för de bundna delarna matchas påverkar allt detta – och alla förändringar som görs för att minska spänningen vägs mot det termiska motstånd det kan ge.
Kan löd-TIM användas i ett elbilsbatteripaket?
Löd-TIM passar inte i det typiska gränssnittet mellan cell och kall platta i ett elbilsbatteripaket. Dessa mellanrum är vanligtvis stora och ojämna, ytorna är vanligtvis inte lödbara och cellerna rör sig under cyklingen, så de tunna, plana, lödbara och återflödesbara förhållandena som löd-TIM behöver saknas vanligtvis vid det gränssnittet. Batteripaket använder istället följsamma termiska dynor och geler för den anpassningsbara värmebanan, och ett strukturellt lim där fogen också måste bära last.
Vidare läsning
- Termiska gränssnittsmaterial för högeffekts-BGA:er — en branschteknisk artikel om högflödes-BGA-gränssnitt där metall- och fasomvandlings-TIM vägs mot fett, vilket stöder artikelns poäng om var gränssnitten med lägst resistans spelar roll.
- Guide för val av material för termiskt gränssnitt — oberoende teknisk guide som jämför TIM-klasser efter konduktivitet, bindningslinje och mekanisk avvägning, användbar bakgrund för logiken för val av gap och spänning ovan.
Relaterade artiklar
- Vad används termisk gel till? — Beskriver var en formbar termisk gel hör hemma i en värmebana och hur den fyller luckor som styva dynor och pastor inte kan.
- Vad är termisk pasta gjord av? — Bryter ner fyllmedel-i-bäraren-sammansättningen i termopasta, en användbar kontrast till lödmetallbindningen som diskuteras här.
- Ingjutningsmassor - komplett guide för materialval — Förklarar hur ingjutningsmedel skyddar och kyler elektronik, ett annat jobb med gränssnittsmaterial än en lödfog på bricknivå.
- Nya framsteg inom material för termiska gränssnitt förbättrar kylningseffektiviteten i elektronik — Undersöker nyare termiska gränssnittsmaterial och hur de sluter kontaktgap för att skära ut luft ur värmevägen.
- Fasförändringsvärmedyna — Visar hur en fasändringsplatta mjuknar över ett övergångsband under klämtryck, ett följsamt alternativ till en styv lödfog.