A forrasztó hővezető anyag szilárd kohászati kötést képezve szállítja a hőt a csatlakozáson keresztül, ahelyett, hogy rugalmas polimer réteget képezne. Ez a fémes kötés az oka annak, hogy vékony és teljesen nedves csatlakozás esetén alacsonyabb hőállóságot ér el, mint egy paszta vagy párna, és azt is, hogy a csatlakozás szűk határfelületekre korlátozódik. Fő felhasználási területe a nagy teljesítményű félvezető tokok lapkái, ahol egy vékony, lapos, forrasztható rés található a szilícium és a hőelosztó között. Fő korlátja akkor jelentkezik, amint a csatlakozási felület nagyobbá, kevésbé lapossá vagy mechanikailag aktívvá válik, mivel egy merev fémréteg nem tolerálja a nagyobb szerelvények által okozott mozgást.
Ez a cikk a forrasztópasztás TIM-et lapkaszintű kötésanyagként kezeli, és összehasonlítja a hőút magasabb szakaszán használt puhább, rugalmasabb határfelületi anyagokkal. Nem foglalkozik a forrasztópaszta-kohászattal az elektromos összeköttetésekhez, az újraömlesztési profilok mérnöki megoldásaihoz vagy a tokozásban lévő elektromos csatlakozásokhoz; ezek különálló problémák, amelyekre a „forrasztás” szót használják.
Mi a forrasztó hővezető anyag?
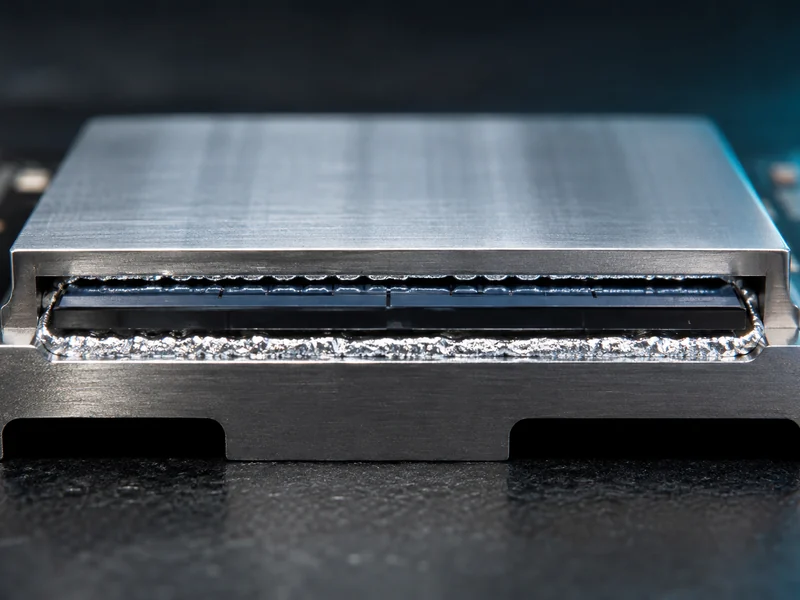
A forrasztási hővezető anyag egy olvadó fémréteg, amelyet két illeszkedő felület közé hegesztenek, hogy egyetlen alacsony ellenállású hőpályává kössék össze őket. Gyakran rövidítik sTIM-nek vagy STIM-nek, és jellemzően ón alapú vagy más alacsony olvadáspontú forrasztóötvözetet használ, amely megolvasztja, nedvesíti mindkét felületet, majd lehűl, és intermetallikus kötést hoz létre. Ez az újraolvasztásos lépés különbözteti meg minden polimer TIM-től: ahelyett, hogy egy puha anyagot préselnének a helyére, az eljárás egy folyamatos fémes kötést hoz létre.
Ennek az anyagnak a kanonikus helye a processzorchip és az integrált hőelosztója (IHS) között van. Az Intel ezt a réteget forrasztási hővezető anyagként dokumentálja, amely a chip és az IHS között helyezkedik el, hogy növelje a vezetőképességet az illesztésen keresztül. Ugyanez az elképzelés vonatkozik a nagy teljesítményű gömbrácsos (BGA) tokozásokra és a teljesítményelektronikai chipekre is, ahol a csatlakozófelület kicsi, sík, és forrasztható felületet kaphat.
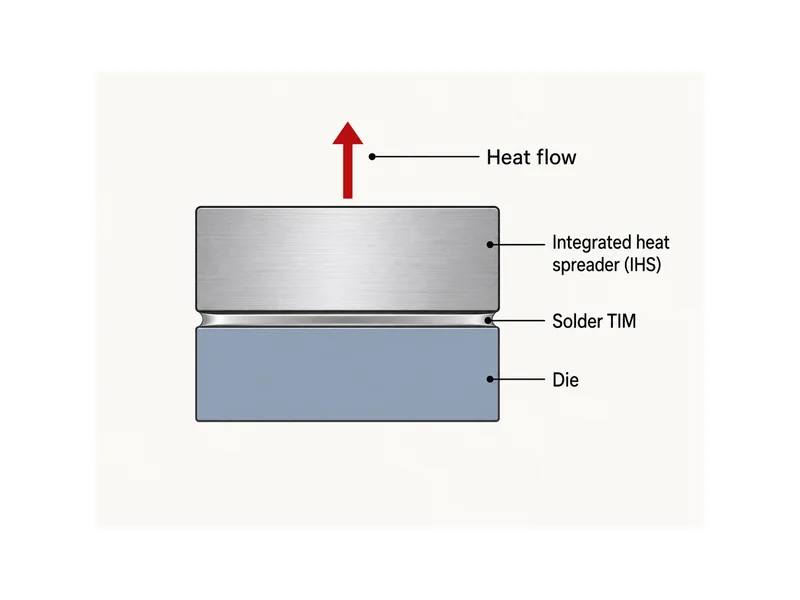
A forrasztó TIM a fémes határfelületi anyagok tágabb osztályába tartozik, amelybe a lágyfém fóliák, a folyékony fémek és a szinterezett ezüst is beletartoznak. Ezek közös jellemzője egy fémes vezetési útvonal; a hő a fémen keresztül áramlik, nem pedig egy töltött polimeren keresztül. Ez az útvonal egyszerre a teljesítmény és a korlátozások forrása, és a kettő közötti kölcsönhatás képezi a cikk nagy részét.
Miért éri el a forrasztási TIM az alacsonyabb hőállóságot?
A forrasztott TIM két okból ér el alacsonyabb hőállóságot: a tömbi fém sokkal jobban vezeti a hőt, mint a töltött polimer, és az újraolvasztott kötés csökkenti az érintkezési ellenállást, amely egy vékony polimer kötési vonalat ural. Az Indium Corporation a fém TIM tömbi hővezető képességét körülbelül 86 W/m·K-nak jelenti. A polimer hővezető paszták általában a 2-10 W/m·K tartományba esnek, és a speciális készítmények elérik a tízes értékeket. A levegő, a rés, amelyet a TIM kiszorít, körülbelül 0,026 W/m·K, tehát minden TIM egy javulás; a nyitott kérdés az, hogy mekkora ez a javulás. A töltött polimer a gyantában szuszpendált vezetőképes részecskéken keresztül vezeti a hőt, és a gyanta, valamint a részecskék közötti érintkezések korlátozzák, hogy milyen magasra mehet a tömbi érték. Az újraolvasztott fémrétegben nincs gyanta az útvonalban, így a vezetés folytonos fémen keresztül történik. Ez a különbség a fémosztály és a polimer osztály között, mielőtt az érintkezési ellenállást egyáltalán megszámolnánk.
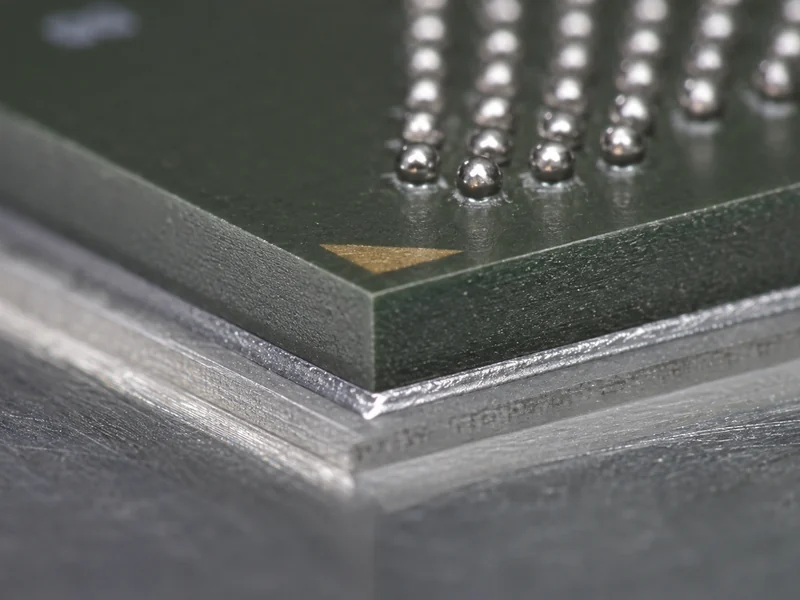
Maga az érintkezés a második előny. Egy újraolvasztott fémkötés mindkét illeszkedő felületet nedvesíti és fémek közötti érintkezést hoz létre, így a vékony polimer kötésvonalat uraló határfelületi ellenállás sokkal alacsonyabb. Egy vékony, jól nedvesített és ellenőrzött kötésben ez az érintkezési ellenállás a polimer határfelület által elért érték alá eshet. Ezért a forrasztás az a referenciapont, amelyet a mérnökök a legalacsonyabb ellenállású határfelület meghatározásához használnak. A pontos érték az ötvözettől, a kötésvonaltól, a nedvesítés minőségétől és a vizsgálati körülményektől függ, így alacsony határfelületi ellenállásként értelmezhető, nem pedig egy rögzített számként, amely minden forrasztási kötésre átkerül.
Egy fémkötés két olyan meghibásodási módot is megszüntet, amelyek a zsírokat és egyes pasztákat érintik. A kiszivattyúzás során a folyékony TIM lassan kipréselődik a határfelületről hőciklusok hatására; a kisütögetés során az illékony anyagok elpárolognak, és üregeket hagynak maguk után. Mindkettő attól függ, hogy az anyag folyékony vagy félfolyékony marad-e. A megszilárdult fémkötés nem vándorol ezen az úton, így nincs kiszivattyúzva vagy kisütödve a határfelületen, ahogyan egy zsír vagy egy lágy paszta.
A teljesítmény mögött meghúzódó megbízhatóság és folyamatköltségek
A magasabb vezetőképesség nem teszi a forrasztó TIM-et alapértelmezett választássá, mivel ugyanaz a merev kötés, amely csökkenti az ellenállást, a feszültséget is koncentrálja. A forrasztóréteg merev és alacsony a rugalmassága. Amikor a matrica és a feszítőelem eltérő sebességgel tágul, a hőtágulási együttható (CTE) eltérése közvetlenül a kötést terheli, anélkül, hogy puha réteg elnyelné azt. Az ismétlődő hőciklusok során ez a feszültség kifáradást és repedéseket okoz a TIM rétegben. Ez a kifáradás a megbízhatósági határ, amely köré a forrasztó TIM ötvözeteket tervezik.
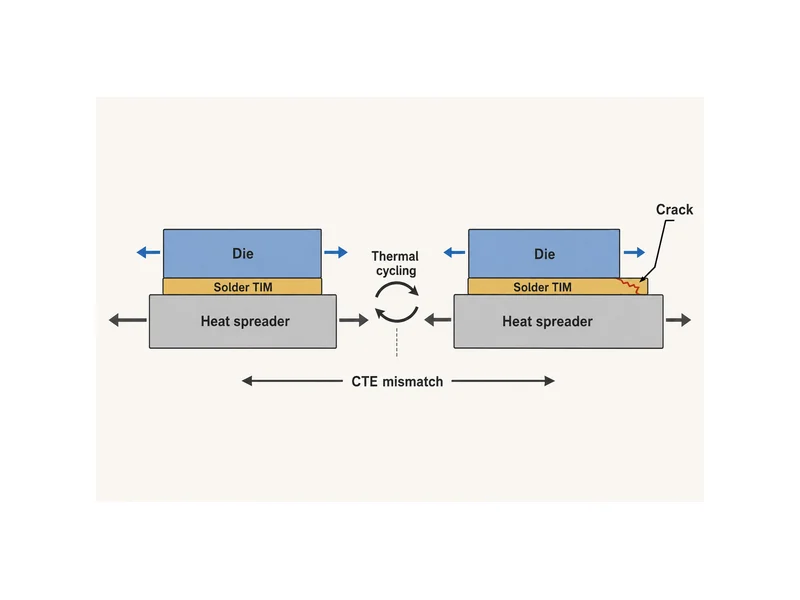
A kötési vonal vastagsága ebben a tekintetben nagyjából középen helyezkedik el. A vastagabb fém kötési vonal növeli a hőállóságot, és ellensúlyozza a kötés alacsony ellenállását, amelyet biztosítani kívántak, így a réteget a határfelület által megengedett legvékonyabbra választják. Mivel ugyanezen merev rétegnek a hőtágulási együttható (HTE) terhelését is el kell viselnie, a kötési vonal az egyik olyan változó, amelyet a kötéstervnek ki kell egyensúlyoznia, nem pedig egyszerűen minimalizálnia. Az egyik okból végrehajtott változtatást mérlegelni kell a másik okra gyakorolt hatásával szemben.
A koplanaritás ugyanezen okból kifolyólag súlyt hordoz magában. Egy fémkötés kevéssé képes alkalmazkodni egy vetemedett vagy egyenetlen felülethez, ezért a síklapúság és a felület előkészítése itt jobban számít, mint egy puha betét esetében, amely önmagában is képes elviselni ezt az eltérést. Egy szerszám-széthúzó kötésnél az illeszkedő felületek kicsik, és laposan tarthatók; ahogy a csatlakozási felület növekszik, a síklapúság keményebbé válik, és a fémkötés kevésbé tolerálja azt, ami megmarad.
A folyamat tovább szűkíti az ablakot. A forrasztóanyagnak nedvesítenie kell az összeillesztett felületeket, ami általában azt jelenti, hogy mindkét felületnek kompatibilis, forrasztható fémbevonatra van szüksége; egy csupasz, műanyag, festett vagy eloxált felület nem nedvesedik. A csatlakozófelületnek is ki kell bírnia az újraömlesztési lépést, így bármit a közelben, ami nem bírja ezt a hőmérséklet-különbséget, figyelembe kell venni az összeszerelés során. Ezek nem okok a forrasztási hőmérséklet-ingadozás elkerülésére; ezek azok a feltételek, amelyek eldöntik, hogy egy csatlakozófelület egyáltalán elfogadja-e azt.
A határfelület anyagának illesztése a rés, a feszültség és a felület függvényében
Az anyagosztálynak a határfelületet kell követnie, nem fordítva, így a gyakorlati döntés a résmérettel, az összeszerelési feszültséggel, a felülettel és azzal kezdődik, hogy egyáltalán lehetséges-e újraömlesztés. A forrasztási TIM ott illeszkedik, ahol a rés vékony és sík, az illesztési felületek forraszthatók, és az összeállítás újraömlesztésen megy keresztül. Ebben a beállításban a prioritás a legalacsonyabb határfelületi ellenállás, amelyet egy vékony, jól nedvesített fémkötés tud biztosítani egy kis, nagy fluxusú területen, például egy szerszám-széthúzó kötésben. Ha eltávolodunk ezektől a feltételektől, a fémkötés lehetősége gyorsan gyengül. Az anyag ilyen módon történő illesztése a határfelülethez a lényege. hővezető anyag kiválasztása miután a hőút elhagyja a kockafejet.
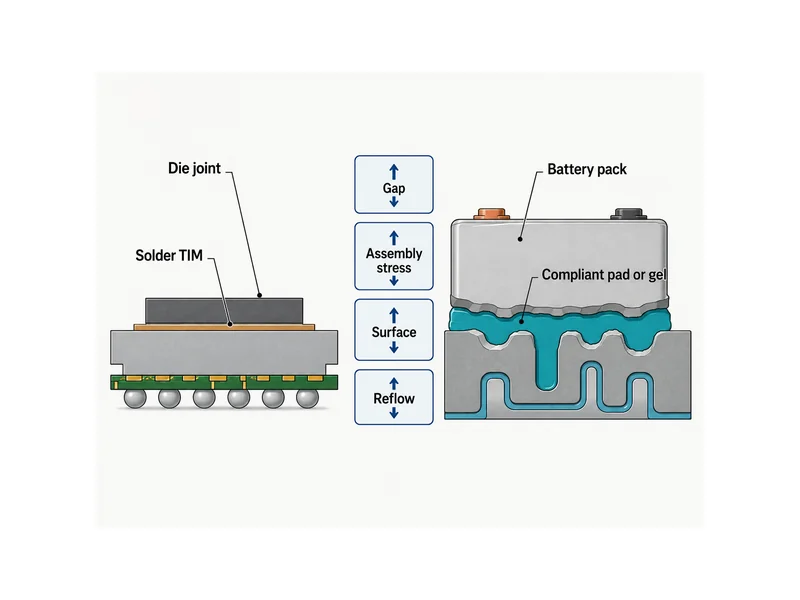
Modul és csomag szinten a határfelület nagyobb és kevésbé egyenletes. A rések nagyobbak és változnak az összeállításban, a felületek festettek, eloxáltak vagy műanyagok, egyik sem forrasztható. A cellák töltés és öregedés közben mozognak, az összeállítást pedig adagolással vagy kézi elhelyezéssel építik fel, nem pedig újraömlesztési lépéssel. Ezek a feltételek a megfelelő anyagokat részesítik előnyben: a lágyakat. hőtárolók és adagolható gélek, amelyek alacsony összeszerelési feszültség mellett is alkalmazkodnak az egyenetlen csatlakozási felületekhez, valamint szerkezeti ragasztók, ahol a csatlakozási felületnek terhelést is kell hordoznia. Egy merev forrasztási kötés ebben a környezetben éppen azt a mozgást és tűréshatárt akadályozná, amelyet az összeszerelésnek el kell fogadnia.
Az akkumulátor-csomag interfész eltér a lapka szintű forrasztási esettől. Csomagszinten a tervezési probléma nem a lapka szintű vezetőképesség hajszolása; a valós, egyenetlen résekhez való igazodás és a cellamozgás elnyelése. Ez a kompatibilis és teherbíró osztályokra utal: hővezető párnák és gélek az alacsony feszültségű cella-hideglemez hőúthoz, valamint egy szerkezeti ragasztó, ahol a csatlakozásnak hő- és teherhordónak is kell lennie. Ezek azok az interfész osztályok, amelyekben az Trumonytechs csomagszinten működik, és egyik sem fémforrasztási TIM – a kiválasztás az interfész feltételeit követi, nem pedig a vezetőképesség rangsorát.
Következtetés
A forrasztó hővezető anyag elhelyezésének hasznos módja az, hogy a legnagyobb vezetőképességű opció elérése előtt meghatározzuk az interfész tartományát. A forrasztási TIM a helyes válasz egy vékony, lapos, forrasztható, újraömlesztésre képes kötésre egy nagy fluxusú lapkacsomagban, ahol a fémes kötés és az alacsony határfelületi ellenállás megéri a hőtágulási együtthatót (CTE) és a folyamatkorlátokat. Ez a rossz válasz a nagyobb, egyenetlen, mechanikailag aktív interfészek esetén modul- és csomagszinten, ahol a megfelelés, az alakíthatóság és a teherbírási kötés határozza meg a megbízhatóságot. Először olvassa el a rést, az összeszerelési feszültséget, a felületet és a folyamatot; a vezetőképességi szám csak akkor válik döntővé, ha ezek a feltételek megerősítik, hogy egy fémkötés valóban használható és fennmarad.
GYIK
Nagy teljesítményű lapkákhoz jobb a TIM forrasztás, mint a hővezető paszta?
Egy vékony, lapos, forrasztható, újraolvasztásos öntőforma-kötés esetén a forraszanyagos TIM alacsonyabb hőállóságot ér el, mint a paszta, és elkerülhető a kipumpálás. Ezen a csatlakozási felületen a vezetőképesség és az érintkezési ellenállás tekintetében felülmúlja a pasztát. Az, hogy ez-e a jobb választás, attól függ, hogy a csatlakozási felület képes-e elfogadni az újraolvasztott fémkötést. Egyenetlen, nem forrasztható vagy mechanikailag aktív csatlakozási felületen a paszta vagy a rugalmas TIM a megbízhatóbb választás, még akkor is, ha a vezetőképessége alacsonyabb.
A TIM forrasztásához forrasztható felületre van szükség?
A forrasztott TIM esetében általában mindkét illeszkedő felület forraszthatóságára szükség van, mivel az anyagnak nedvesítenie és metallurgiailag kötődnie kell az alacsony ellenállású kötés kialakításához. A csupasz műanyag, festett vagy eloxált felületek általában nem nedvesíthetők, ezért először kompatibilis fémbevonatra vagy eltérő TIM-osztályra van szükségük. Ez a felületi követelmény az egyik fő oka annak, hogy a forrasztott TIM a lapka és a tokozás szintjén marad, és nem kerül át nagyobb szerelvényekbe.
Miért reped meg a forrasztott TIM hőciklusok alatt?
A forrasztott TIM repedéseket okoz a hőciklusok során, mivel merev, és nem tudja elnyelni a ragasztott alkatrészek közötti hőtágulási együttható (WTE) eltérést. Mivel a két felület eltérő sebességgel tágul és húzódik össze, a feszültség a merev fémrétegben koncentrálódik, és az ismétlődő ciklusok kifáradást és repedéseket okoznak. Ennek kezelése egy csatlakozástervezési probléma – az ötvözet, a kötési vonal és a ragasztott alkatrészek WTE-jének illeszkedése mind hozzájárul ehhez –, és a feszültség enyhítésére irányuló bármilyen változtatást mérlegelnek a hozzáadott hőállósággal szemben.
Használható a TIM forrasztása elektromos autó akkumulátorcsomagban?
A forrasztott TIM nem illeszkedik az elektromos járművek akkumulátorcsomagjainak tipikus cella-hideglemez csatlakozási felületéhez. Ezek a rések általában nagyok és egyenetlenek, a felületek általában nem forraszthatók, és a cellák ciklus közben mozognak, így a forrasztott TIM-hez szükséges vékony, lapos, forrasztható, újraforrasztásra alkalmas feltételek általában hiányoznak ezen a csatlakozási felületen. A csomagok ehelyett kompatibilis hővezető párnákat és géleket használnak a megfelelő hőúthoz, valamint egy szerkezeti ragasztót ott, ahol a csatlakozásnak terhelést is kell viselnie.
További olvasmányok
- Hővezető anyagok nagy teljesítményű BGA-khoz — ipari műszaki cikk a nagy fluxusú BGA interfészekről, ahol a fém és a fázisváltó TIM-eket zsírral szemben mérlegelik, alátámasztva a cikk azon álláspontját, hogy hol számítanak a legalacsonyabb ellenállású interfészek.
- Hővezető anyag kiválasztási útmutató — független műszaki útmutató, amely összehasonlítja a TIM osztályokat vezetőképesség, kötési vonal és mechanikai kompromisszum alapján, hasznos háttérinformáció a fenti rés-feszültség kiválasztási logikához.
Kapcsolódó cikkek
- Mire használják a termogélt? — Leírja, hogy a hővezető útvonalban hol helye van egy alkalmazkodó hővezető gélnek, és hogyan tölti ki azokat a réseket, amelyeket a merev párnák és paszták nem tudnak.
- Miből készül a hővezető paszta? — Lebontja a hővezető paszta töltőanyag-hordozó összetételét, ami hasznos ellentétben áll az itt tárgyalt forrasztófém kötéssel.
- Tömítőanyag-komplett anyagválasztási útmutató — Elmagyarázza, hogyan védik és hűtik a kiöntőpaszták az elektronikát, ami egy másik interfészanyag-feladat, mint a szerszámszintű forrasztás.
- Új fejlesztések a termikus határfelületi anyagok terén fokozzák az elektronikai hűtés hatékonyságát — Felméri az újabb hővezető anyagokat és azt, hogy hogyan zárják le az érintkezési réseket, hogy a levegő ne jusson a hő útjába.
- Fázisváltó hővezető pad — Bemutatja, hogyan lágyul meg egy fázisváltó pad az átmeneti sávban szorítónyomás alatt, ami a merev forrasztási kötés rugalmas alternatívája.