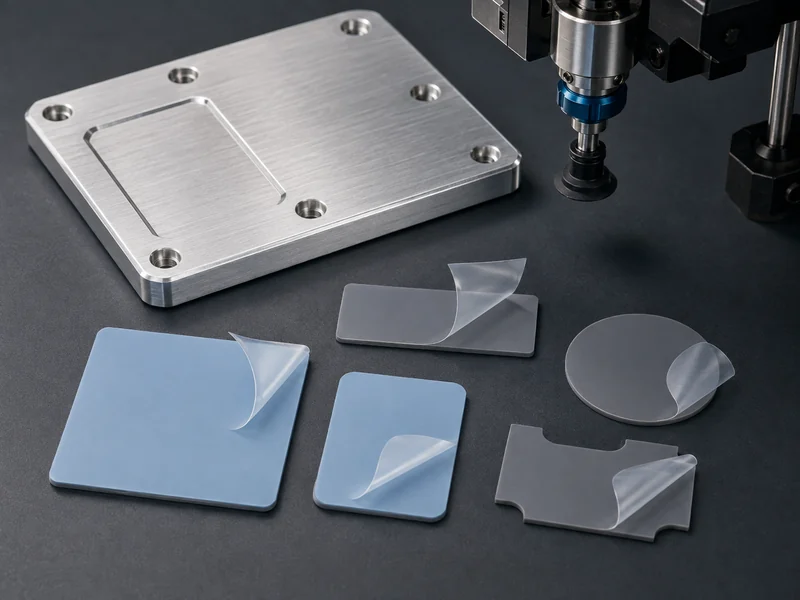
A stancolt hővezető réteg egy hővezető párna, fólia vagy vezető réteg, amelyet a gyártósor előtt a végleges alakjára vágnak, ahelyett, hogy folyadékként adagolnák vagy zsírként kennék szét. Egy akkumulátorcsomag- vagy teljesítményelektronikai mérnök számára ez az előre kialakított forma a lényeg. Ismételhető vastagsággal és területtel illeszkedik a helyére, automatizáltan felvehető és elhelyezhető, és saját lehúzható fóliával rendelkezik. Ez a cikk a stancolt hővezető rétegek főbb típusait, az előre vágott párna és az adagolt réstöltő közötti választást, valamint azokat a változókat tárgyalja, amelyek eldöntik, hogy melyik anyag illik az adott interfészhez. Nem foglalkozik az adagolóberendezésekkel, a kikeményítőkemencékkel vagy a csomag elektromos kialakításával; magával az interfész réteggel marad.
Mit változtat a “kivágás” egy hővezető anyagon?
A stancolás megváltoztatja a csatlakozási felület konzisztenciáját és automatizálhatóságát; nem változtatja meg az alatta lévő anyagot. Az előregyártott alkatrész megismételhető alapterülettel és névleges vastagsággal érkezik, egy megadott gyártási tűréshatáron belül, ami lehetővé teszi a tömörítési és csatlakozási ellenállás előrejelzését számos összeállításban. Ugyanez a tág hőillesztési felületi igény kielégíthető egy előregyártott alkatrésszel vagy egy adagolórendszerrel, de a pontos összetételt és folyamatot egy adott minőséghez kell hasonlítani. Ne feltételezzük ezeket a formátumból. A zsírok és a kétkomponensű epoxik egyáltalán nem támogatják a stancolást, így a stancolt formátum kiválasztása részben a folyamat megismételhetőségén, és csak részben a nyers hőértékeken múlik.
Az előre vágott alkatrészekkel kapcsolatban az a kompromisszum, hogy a vastagság a megrendelt értékre van rögzítve, tehát a betétnek elég puhának kell lennie ahhoz, hogy illeszkedjen az előtte lévő valódi résbe. Egy túl kemény, kivágott betét áthidalja a magasabb pontokat, és üregeket hagy az alacsonyabb területeken. Ennek megállapításához mérje meg a betét által a tényleges résben kifejtett nyomóerőt, és mérlegelje azt a cella- és illesztési terheléshez képest, amelyet betáplál; a névleges vezetőképesség önmagában nem fogja ezt megmondani. A réteg által megengedett összenyomódás alatti illeszkedés az egyetlen változó, amely a típus- és keménységi döntések nagy részét később befolyásolja.
A vágott hővezető anyagok fő típusai
A legtöbb stancolt hővezető anyag több családba tartozik, és mindegyik másképp cseréli a vezetőképességet, a szigetelést és a puhaságot. Az alábbi családok sajtolt, béléssel ellátott alkatrészekként maradnak fenn; egy tisztán folyékony anyag, például a zsír vagy a kétkomponensű töltőanyag, más formátumú, amelyet a következő szakaszban külön összehasonlítunk.
Réspárnák és hőpárnák
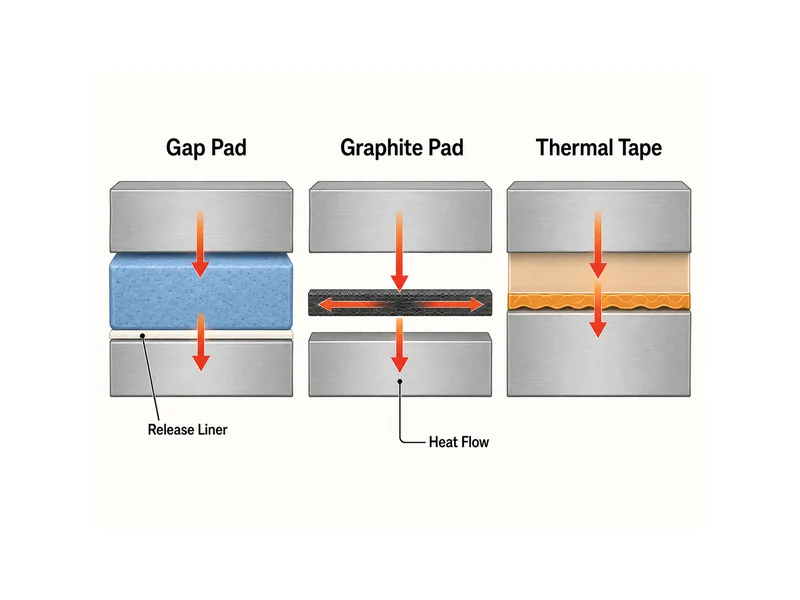
A réspárnák és a hővezető párnák a kivágott, puha, töltött szilikonlapok, amelyeket formára vágnak és béléssel látnak el. A puhább, vastagabb réspárnák lezárják a nagyobb vagy kevésbé lapos réseket, és alacsonyan tartják a nyomóerőt a törékeny alkatrészeken. A keményebb hővezető párnák, amelyeket néha üvegszállal erősítenek meg a szakadásállóság érdekében, vékonyabb, laposabb felületekhez illeszkednek. Vezetőképességüket kerámia töltőanyagok, például alumínium-oxid vagy bór-nitrid biztosítják, és a töltőanyag-tartalom növelése általában növeli a vezetőképességet, miközben a keménységet is növeli. Az adatlapon szereplő nagyon magas szám ezért merevebb párnát jelenthet, amely rosszabbul illeszkedik. Ha egy párnát elsősorban a névleges értéke alapján méretez, akkor... hézagpárna hővezető képessége egyetlen bemeneti tényezőként, amelyet a puhaság ellensúlyozására lehet mérni, nem pedig önmagában maximalizálandó adatként.
Grafit betétek és fóliák
A grafitpárnák és -fóliák megfontolandók, ha nagy síkbeli hőeloszlásra van szükség, és képesek befogadni egy elektromosan vezető réteget. A grafit erősen vezeti a hőt a síkja mentén, és egyes minőségek tolerálják a magas hőmérsékletet, ami hasznossá teszi a hő oldalirányú, nyelőhöz történő továbbítására. Nem elektromos szigetelő. Ahol a határfelületnek meg kell akadályoznia az élő alkatrészek közötti rövidzárlatot is, a grafitnak vagy külön dielektromos rétegre van szüksége, vagy ki kell zárni, és ez a szigetelési követelmény, nem pedig a síkbeli vezetőképesség, általában a döntő korlátozó tényező. Ahelyett, hogy feltételeznénk, hogy egyetlen érték lefedi a határfelületet, ellenőrizze a folyamatos és csúcshőmérsékletet, a síkbeli és a síkon átmenő teljesítményt, valamint a dielektromos határértéket az adott grafitminőséghez viszonyítva.
Hőszalagok és ragasztófóliák
A hőszigetelő szalagok és ragasztófóliák ott kapják meg a helyüket, ahol a csatlakozásnak nemcsak vezetnie kell, hanem kötést is kell biztosítania. A kivágott hőszigetelő szalag nyomásérzékeny ragasztóval rendelkezik, így az alkatrész könnyen elhelyezhető és rögzíthető egyetlen lehúzás utáni ragasztási lépéssel, amivel a hőteljesítmény egy részét mechanikai rögzítésre és egyszerűbb összeszerelésre lehet cserélni. A ragasztó egy vékony, kevésbé vezetőképes réteget képezhet, így a szalagok általában alacsonyabb hőáramú csatlakozásokhoz, vagy olyan esetekhez alkalmasak, ahol a mechanikai tartás és a sebesség fontosabb, mint az utolsó csepp a fokon.
Kivágott hővezető párna vagy adagolt réstöltő: választás rés és összeszerelési feszültség alapján
Az előre vágott és az adagoló réstöltő közötti választás attól függ, hogy mennyire egyenletes a rés, és hogy mekkora terhelést bír el a réteg. A fő vezetőképesség nem döntő tényező. A stancolt réstöltő egyenletes résekhez és viszonylag sík felületekhez alkalmas, mivel az alkatrész már méretre van méretezve és szárazon van elhelyezve. Az adagoló réstöltő egy hővezető, általában kétkomponensű anyag, amelyet a felületre adagolnak, és a helyén köt meg. Alkalmazkodik egyenetlen résekhez és összetett jellemzőkhöz, és az, hogy elér-e alacsonyabb határfelületi ellenállást, mint egy adott betét, a minőségtől, a réseloszlástól, valamint az adagolási és kikeményedési paraméterektől függ.
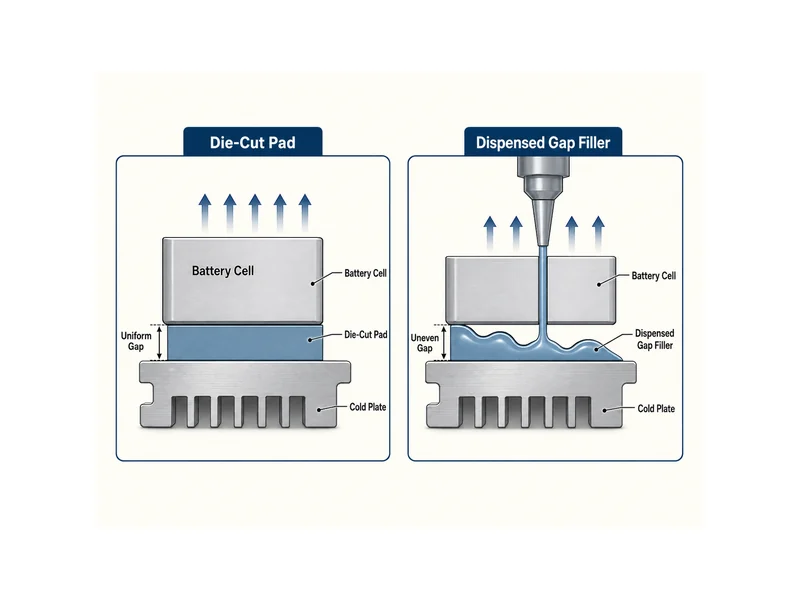
Az összeszerelési feszültség gyakran eldönti a döntést. Egy szűk vagy egyenetlen résbe kényszerített kemény töltőanyag reakcióerőt fejt ki a cellákba, áramköri lapokra vagy forrasztási kötésekbe, és ez a terhelés rezgés és hőciklusok hatására repedt kötésekként jelentkezhet. Egy folyékony töltőanyag, amely a kikeményedés előtt formálódik, szétteríti az érintkezést, és kisebb csúcserőt tud kifejteni, attól függően, hogyan adják és kikeményítik. Ezzel szemben egy száraz töltőanyagnak nincs szüksége adagolási vagy kikeményítési lépésre, ami egyszerűvé teszi a kezelést és a készlettartást. A választáshoz hasonlítsa össze a jelölt töltőanyag által a legrosszabb esetben kifejtett erőt azzal a terheléssel, amelyet a legtörékenyebb alkatrésze el tud viselni, és amikor ez a szegély vékony, térjen vissza az adagolt töltőanyaghoz.
Kivágott TIM kiválasztása: vezetőképesség, szigetelés, hőmérséklet és tűréshatár
Egy kivágott hővezető anyag kiválasztása azt jelenti, hogy egy rövid változókészletet kell rangsorolni a csatlakozófelülethez képest, mivel egyetlen minőség sem a legjobb egyszerre mindegyikre. Nagyjából aszerint, hogy milyen gyakran döntik el az alkatrészt:
- Rés és síkfelület: válasszon olyan vastagságot és puhaságot, amely bezárja a valódi rést anélkül, hogy a körülötte lévő alkatrészeket túlságosan összenyomná.
- Elektromos szigetelés: előre el kell dönteni, hogy a rétegnek dielektromos gátnak is kell-e lennie, amely a grafitot be- vagy kifelé szabályozza.
- Hővezető képesség: igazítsa a hőáramhoz, ne feledve, hogy a nagyobb vezetőképességű töltött szilikonok általában szilárdabbak. A közzétett értékek az anyagcsaládtól, a minőségtől, a vastagságtól és a vizsgálati körülményektől függően változnak, ezért olvassa el őket az adott adatlapról, és ellenőrizze a vizsgálati nyomást és módszert, mielőtt összehasonlítaná.
- Üzemi hőmérséklet és tartósság: ellenőrizze, hogy a minőség a teljes hőciklus-tartományban ellenáll-e, ne csak szobahőmérsékleten.
- Mérettűrés: tartsa be az összeszereléshez és automatizáláshoz szükséges alkatrésztűrést, amelyet az alábbiakban tárgyalunk.
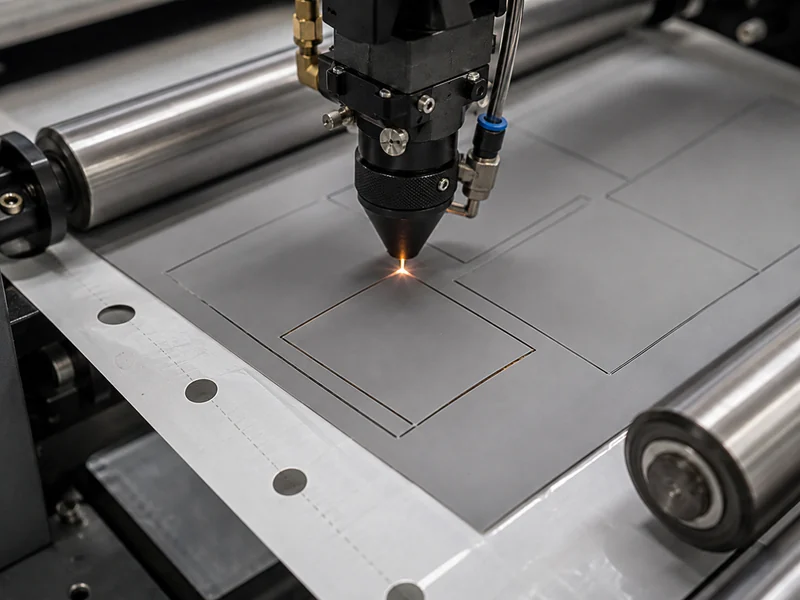
Az elérhető tűréshatár az anyagtól, a vastagságtól, a geometriától, a vágási folyamattól és a konvertertől függ, ezért úgy tekintsen rá, mint egy olyan dologra, amelyet az adott rajzhoz kell megerősíteni. Általánosságban elmondható, hogy a lézeres stancolás szigorúbb mérettűrést tud tartani, mint az acélléces szerszám, ami akkor számít, ha egy talpnak kis helyigényűnek kell illeszkednie a pick-and-place eljárás során; a lazább tűréshatár nagyobb mozgásteret igényel az elhelyezés során. Ellenőrizze a gyárthatósági tűréshatárt a konverterrel az adott anyag és geometria alapján.
Egy további feltétel védi az összehasonlított vezetőképességi értékeket. Az ASTM D5470, az anyagok síkon átmenő hőátbocsátási tulajdonságainak szabványos vizsgálati módszere teszi a két adatlapon szereplő értéket összehasonlíthatóvá, de a közös módszer csak a szükséges feltétel. Továbbra is ellenőrizni kell, hogy a vastagság, a vizsgálati nyomás és az egyéb közölt feltételek megegyeznek-e, mivel a különböző módszerekből vagy különböző nyomásokból származó számok nem felcserélhetők közvetlenül.
Kivágott hővezető anyagok elektromos és elektromos töltőállomások akkumulátorcsomagjaiban
Az elektromos járművekben és az álló energiatároló csomagokban a stancolt hővezető anyagnak gyakran két feladatot kell ellátnia egyszerre: elvezetnie a cellák hőjét a hideg lemez felé, és elektromosan elszigetelnie a cellákat a környező fémtől. Az egyik konstrukció, amely mindkettőt kielégíti, egy többrétegű stancolt pad – egy vékony poliimid dielektromos filmhez ragasztott hővezető réteg –, így ugyanaz az alkatrész lefelé vezeti a hőt, miközben a poliimid megakadályozza a fém-fém érintkezést, ami rövidzárlatot okozhatna a cellában. A dielektromos réteg vékony, de erős, ami segít ellenállni a sorják okozta átvágásoknak az összeszerelés során.
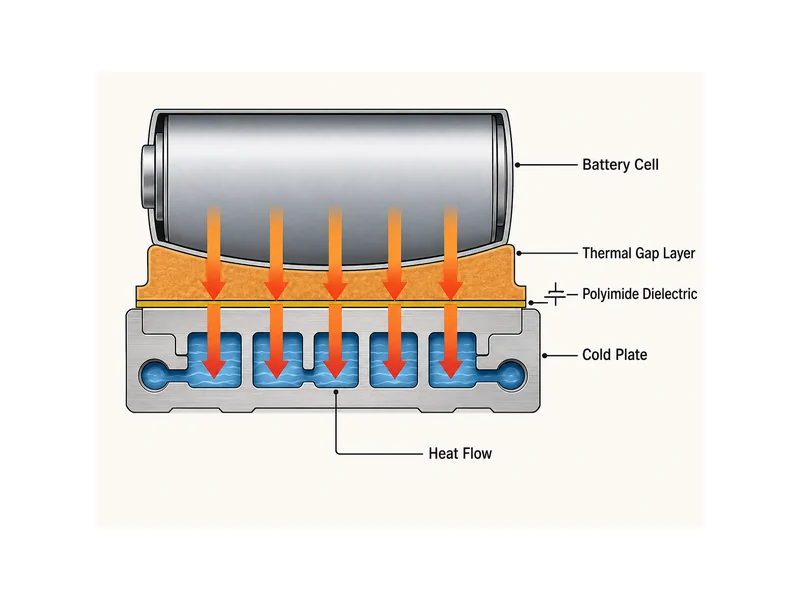
A betétet a hőút többi részével együtt kell megtervezni, nem pedig elszigetelten kiválasztani. Csak annyira teljesít jól, amennyire jól érintkezik az alatta lévő hideg lemezzel, ezért a vastagságát, puhaságát és síkfelületét a lemezhez és a cellaköteghez kell igazítani egyetlen rendszerként; egy adatlapon szereplő ábra önmagában nem oldja meg ezeket a kérdéseket. Mivel egy akkumulátor-interfésznek ugyanabban a rétegben kell egyensúlyt teremtenie a vezetőképesség, a szigetelés, az összeszerelési feszültség és a kikeményedésmentes kezelés között, érdemes a betétet egy illesztett készlet egyik alkotóelemeként kezelni. ipari hővezető megoldások és folyékony hideglemezek, amelyek ugyanazt a cella-hűtőfolyadék hőutat használják. Ebből a rendszerszemléletből kiindulva, nem pedig egyetlen vezetőképességi érték alapján döntjük el, hogy a csatlakozási felület tartós-e a csomag összeszerelése és ciklusba állítása után.
Következtetés
A kivágott hővezető réteg anyagának kiválasztása többnyire egy sorrendiség, nem pedig a legnagyobb szám keresése. Először határozzuk meg a rést, a síkfelületet, és hogy a rétegnek szigetelnie is kell-e. Ezután válasszunk olyan típust és keménységet, amely megfelel az alkatrészeknek anélkül, hogy túlterhelné azokat. Csak ezután hasonlítsuk össze a vezetőképességet, ugyanígy mért értékek alapján. A leggyakrabban félreértelmezett szempont az, hogy a magas névleges vezetőképesség nem garantál alacsony valós határfelületi ellenállást, mivel egy merevebb, nagyobb töltettartalmú párna üregeket hagyhat, amelyeket egy puhább, alacsonyabb névleges teljesítményű párna kitöltött volna. Egy terv kiadása előtt érdemes ellenőrizni a legrosszabb esetben a résnél mért nyomóerőt, a teljes réteg szigetelési követelményeit, valamint azt, hogy egy kiadagolt töltőanyag jobban illeszkedik-e ott, ahol a rés egyenetlen.
GYIK
Szükségem van egy kivágott réspárnára vagy egy adagolt réstöltőre a cellák és a hűtőlemez közé?
Használjon kivágott réspárnát, ha a rés egyenletes és a felületek viszonylag síkak. Használjon adagoló réstöltőt, ha a rés egyenetlen, vagy ha az összeszerelés nem bírja el a kemény párnák reakcióerejét. A párnák szárazak, nem térhálósodnak, és könnyen automatizálhatók. A folyékony töltőanyag alkalmazkodik az összetett résekhez, és bizonyos esetekben alacsonyabb határfelületi ellenállást érhet el, de adagolási és térhálósítási lépéseket igényelnek. A döntő tényező az, hogy a jelölt párnák nyomóereje a legrosszabb esetben a résméretnél a sejtek és az ízületek által elviselhető érték alatt marad-e.
Egy kivágott hővezető pad dielektromos gátként is működhet a rövidzárlatok megakadályozása érdekében?
Igen, ha egy szigetelőréteggel, például egy poliimid fóliával van rögzítve a betéthez. Egy többrétegű, stancolt szerkezet képes a hőt a hideg lemez felé vezetni, míg a dielektromos réteg megakadályozza a fém-fém érintkezést a cellák és a környező szerkezet között. Egy sima grafitbetét erre nem képes, mert a grafit elektromosan vezető, és külön szigetelőre lenne szüksége.
Milyen hővezető képességre van szükségem egy cella-hűtőközeg határfelülethez?
A vezetőképességet a hőáramhoz és a hőréshez igazítsd, ne a legmagasabb elérhető értékhez, mert egy keményebb, nagy vezetőképességű párna rosszabbul illeszkedhet, és növelheti a valós határfelületi ellenállást. A közzétett értékek anyagcsaládonként, minőségenként és vastagságonként nagymértékben eltérhetnek, ezért az adott adatlapról olvasd le őket. Győződj meg arról, hogy minden összehasonlítás ugyanazzal a módszerrel, például ASTM D5470-nel mért értékeket használ, és ellenőrizd, hogy a vastagság és a tesztnyomás megegyezik-e, mert egy közös módszer önmagában nem tesz két számot felcserélhetővé.
Milyen szűk tűréshatárt tudok tartani egy stancolt hővezető párnán az automatikus pick-and-place rendszerhez?
A lézeres stancolás szigorúbb mérettűrést tud tartani, mint az acéllécű szerszám, ami lehetővé teszi egy kis betét megbízható beillesztését automatizálás közben. A meghatározandó tűréshatár az, amelyet az elhelyezés és az alapterület ténylegesen megkövetel. Az elérhető tűréshatár az anyagtól, a vastagságtól és a geometriától függ, ezért a fix érték feltételezése helyett egyeztessen a konverterrel az adott alkatrész alapján.
További olvasmányok
- TIM-ek: Négyféle kivágott termék — gyártói műszaki referencia. Támogatja a kivágott illesztőfelület-termékek típusonkénti lebontását (grafit, hővezető párnák és fóliák, hőszigetelő szalagok és réstöltők); a gyártóspecifikus adatokat ellenőrzés céljából példaként kezelje.
- Réstöltő vs. réstömítő — anyagbeszállítói műszaki referencia. Támogatja az előre vágott és az adagolt réstöltő anyagok összehasonlítását, beleértve az alkalmazási módszert, az automatizálást és az egyes formátumok illeszkedését.
Kapcsolódó cikkek
- Fejlemények a szilikonmentes termikus határfelületi anyagok terén — Elmagyarázza, mikor érdemes szilikonmentes illesztőanyagokat használni, például ahol a gázkipárolgás vagy a sziloxán szennyeződés kizárja a hagyományos, szilikonnal töltött betétek használatát.
- Vezetőek-e a hőpárnák? — Megválaszolja, hogy egy hővezető pad elektromosan vezető vagy szigetelő-e, ugyanaz a dielektromos kérdés, amely a grafitot is eldönti egy akkumulátorcsomagban.
- Vezetőképes vs. nem vezetőképes hővezető paszta: Kiválasztási útmutató — A paszta kiválasztásakor elkülöníti a hővezető képességet az elektromos vezetőképességtől, ami hasznos kontraszt a stancolt szigeteléssel kapcsolatos kompromisszumhoz.
- Útmutató a termikus határfelületi anyagokhoz — Átfogóbb bevezetés a TIM-típusokba és a kiválasztási tényezőkbe azoknak az olvasóknak, akik a kivágott formátumokon túlmutató teljes felhasználói felület-anyag képet szeretnék látni.
- Milyen gyakran kell cserélni a hővezető pasztát? — Elmagyarázza, miért romlik le és kell cserélni az adagolt paszta, ami az egyik oka annak, hogy a kikeményedésmentes, stancolt korong leegyszerűsítheti a hosszú távú karbantartást.