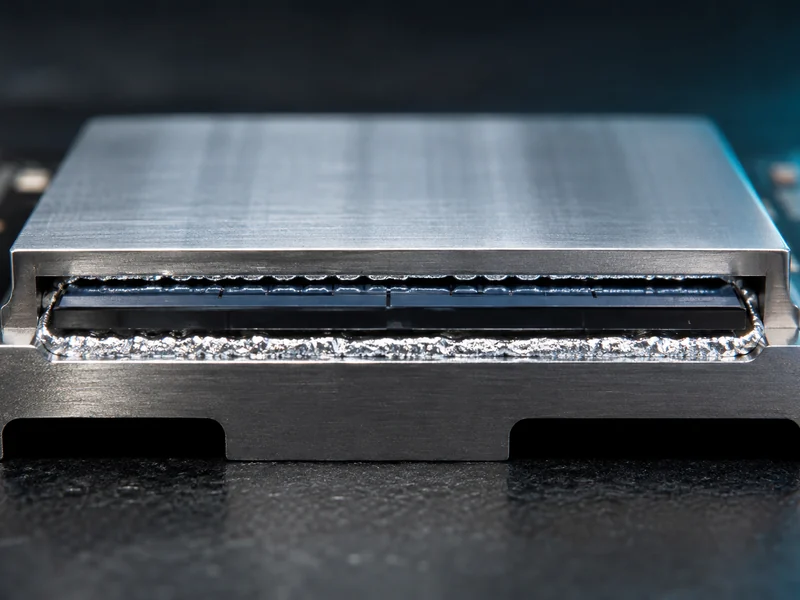
Le matériau d'interface thermique à braser conduit la chaleur à travers une jonction en formant une liaison métallurgique solide, contrairement aux matériaux utilisant une couche polymère souple. Cette liaison métallique explique sa résistance thermique inférieure à celle d'une pâte ou d'un plot lorsque la jonction est fine et parfaitement mouillée, et limite son utilisation à un nombre restreint d'interfaces. Son principal usage se situe au niveau de la puce des boîtiers de semi-conducteurs haute puissance, où un espace mince, plat et soudable sépare le silicium d'un dissipateur thermique. Sa principale limite apparaît dès que l'interface s'élargit, devient moins plane ou devient mécaniquement active, car une couche métallique rigide ne supporte pas les mouvements induits par les assemblages plus importants.
Cet article traite la soudure TIM comme matériau de liaison au niveau de la puce et la compare aux matériaux d'interface plus souples et flexibles utilisés plus haut dans le circuit thermique. Il n'aborde pas la métallurgie des pâtes à braser pour les interconnexions électriques, l'ingénierie des profils de refusion ni les joints électriques d'un boîtier ; il s'agit de problématiques distinctes qui utilisent le terme « soudure ».
Quel est le matériau d'interface thermique pour soudure ?
Le matériau d'interface thermique à braser (sTIM) est une couche métallique fusible, refondue entre deux surfaces en contact pour les lier et former un chemin thermique unique à faible résistance. Souvent abrégé en sTIM ou STIM, il utilise généralement un alliage de brasure à base d'étain ou autre alliage à bas point de fusion qui fond, mouille les deux surfaces et refroidit pour former une liaison intermétallique. Cette étape de refusion est ce qui le distingue de tous les autres matériaux d'interface thermique polymères : au lieu d'appliquer par pression un matériau souple, le procédé forme un joint métallique continu.
Ce matériau est généralement placé entre la puce du processeur et son dissipateur thermique intégré (IHS). Intel décrit cette couche comme le matériau d'interface thermique de soudure qui se trouve entre la puce et l'IHS afin d'améliorer la conductivité à cet endroit. Le même principe s'applique aux boîtiers BGA (Ball Grid Array) haute puissance et aux puces électroniques de puissance, où l'interface est petite, plane et peut être brasée.
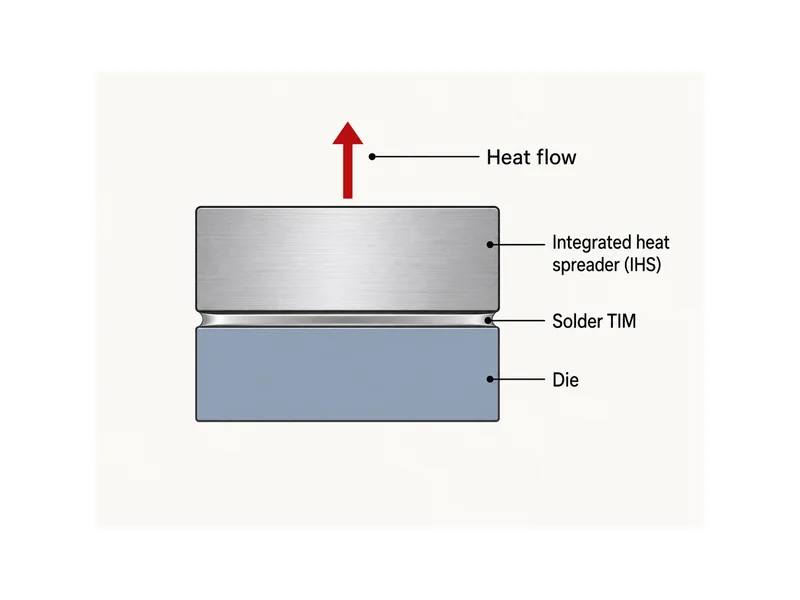
Les matériaux d'interface thermique (TIM) à base de soudure appartiennent à la vaste catégorie des matériaux d'interface métallique, qui comprend également les feuilles de métaux tendres, les métaux liquides et l'argent fritté. Leur point commun ? Un chemin de conduction métallique : la chaleur se propage dans le métal, et non dans un polymère chargé. Ce chemin est à la fois la source des performances et des limitations, et le compromis entre les deux est au cœur de cet article.
Pourquoi la soudure TIM atteint une résistance thermique plus faible
L'interface thermique (TIM) à base de soudure atteint une résistance thermique plus faible pour deux raisons : le métal massif conduit la chaleur bien mieux qu'un polymère chargé, et le refusionnement du joint réduit la résistance de contact, prédominante dans une fine couche de polymère. Indium Corporation annonce une conductivité thermique d'environ 86 W/m·K pour son interface thermique métallique. Les graisses thermiques polymères se situent généralement entre 2 et 10 W/m·K, et certaines formulations spécialisées atteignent des valeurs supérieures à 10 W/m·K. L'air, l'espace remplacé par l'interface thermique, présente une conductivité thermique d'environ 0,026 W/m·K ; chaque interface thermique représente donc une amélioration, mais la question reste de savoir dans quelle mesure. Un polymère chargé transporte la chaleur à travers des particules conductrices en suspension dans une résine, et la résine ainsi que les contacts entre particules limitent la valeur maximale de la conductivité thermique. Une couche métallique refondue ne présente aucune résine sur le trajet de la chaleur ; la conduction s'effectue donc à travers le métal continu. C'est là la différence entre les interfaces métalliques et les interfaces polymères, avant même de prendre en compte la résistance de contact.
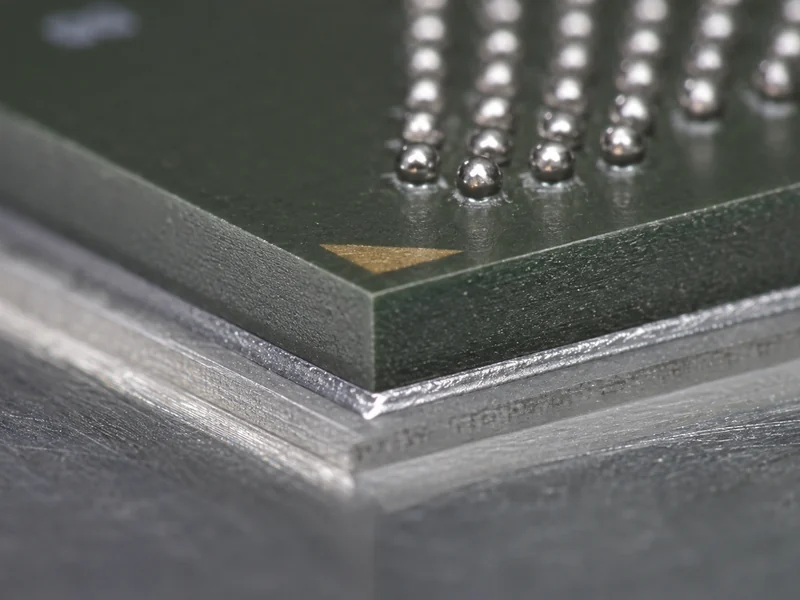
Le contact lui-même constitue le second avantage. Un joint métallique refondu mouille les deux faces en contact et forme un contact intermétallique, ce qui réduit considérablement la résistance interfaciale, prédominante dans une fine couche de polymère. Dans un joint mince, bien mouillé et vérifié, cette résistance de contact peut être inférieure à celle d'une interface polymère. C'est pourquoi la brasure sert de référence aux ingénieurs pour le niveau de résistance interfaciale le plus faible. La valeur exacte dépend de l'alliage, de la couche de liaison, de la qualité du mouillage et des conditions de test ; elle est donc interprétée comme une faible résistance interfaciale, et non comme une valeur fixe applicable à tous les joints de brasure.
Un joint métallique élimine également deux modes de défaillance qui affectent les graisses et certaines pâtes. Le pompage se produit lorsque le matériau d'interface thermique fluide est lentement expulsé de l'interface sous l'effet des cycles thermiques ; la cuisson, quant à elle, correspond à l'évaporation des composés volatils, créant ainsi des vides. Ces deux phénomènes dépendent du maintien de l'état fluide ou semi-fluide du matériau. Une liaison métallique solidifiée ne subit pas cette migration et n'est donc pas sujette au pompage ni à la cuisson à l'interface, contrairement aux graisses ou aux pâtes molles.
La fiabilité et les coûts de processus à l'origine de cette performance
Une conductivité plus élevée ne fait pas de la soudure le choix par défaut pour les matériaux d'interface thermique (TIM), car la même liaison rigide qui réduit la résistance concentre également les contraintes. Une couche de soudure est rigide et peu flexible. Lorsque la puce et l'étaleur se dilatent à des vitesses différentes, la différence de coefficient de dilatation thermique (CTE) sollicite directement la jonction, sans couche souple pour absorber les contraintes. Au fil des cycles thermiques, ces contraintes entraînent fatigue et fissuration de la couche de TIM. C'est cette fatigue qui constitue la limite de fiabilité pour laquelle les alliages de soudure utilisés dans la conception des TIM sont conçus.
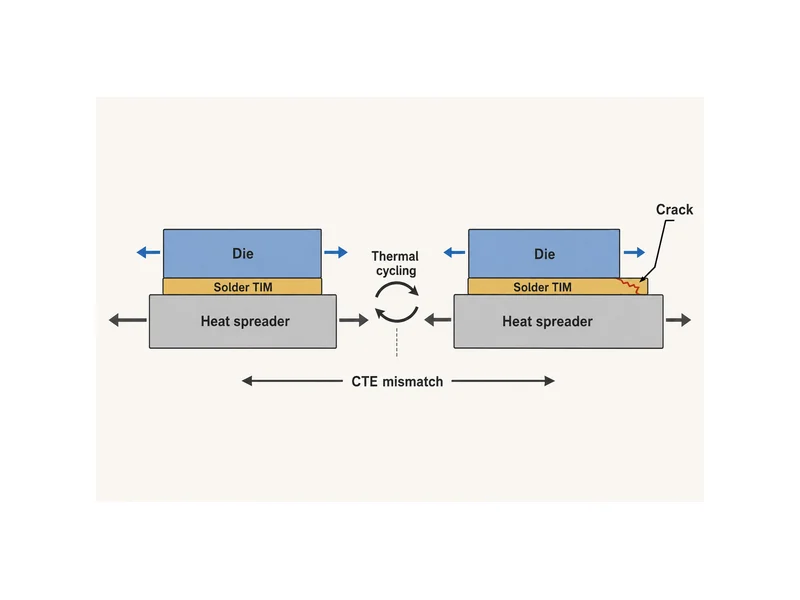
L'épaisseur de la ligne de collage représente un compromis. Une ligne de collage métallique plus épaisse augmente la résistance thermique et va à l'encontre de la faible résistance pour laquelle l'assemblage a été conçu ; la couche est donc maintenue aussi mince que l'interface le permet. Puisque cette même couche rigide doit également supporter la contrainte due au coefficient de dilatation thermique (CTE), la ligne de collage est l'une des variables à équilibrer lors de la conception d'un assemblage, et non simplement à minimiser. Toute modification apportée pour une raison donnée doit être évaluée en fonction de son impact sur l'autre.
La coplanarité est primordiale pour la même raison. Un joint métallique a peu de capacité à s'adapter à une surface déformée ou irrégulière ; la planéité et la préparation de la surface sont donc plus importantes ici qu'avec un tampon souple, qui peut compenser en partie ces variations. Sur un joint matrice-étaleur, les surfaces de contact sont petites et peuvent être maintenues planes ; à mesure que l'interface s'étend, maintenir cette planéité devient plus difficile et la liaison métallique tolère moins les imperfections restantes.
Le procédé restreint encore davantage la marge de manœuvre. La soudure doit mouiller les surfaces à coller, ce qui implique généralement que les deux faces doivent présenter une métallisation compatible et soudable ; une surface nue, en plastique, peinte ou anodisée ne sera pas mouillée. L'interface doit également résister à une étape de refusion ; par conséquent, tout élément voisin ne pouvant supporter cette variation de température doit être pris en compte lors de l'assemblage. Il ne s'agit pas de raisons d'éviter la soudure TIM ; ce sont les conditions qui déterminent si une interface peut l'accepter.
Adaptation du matériau d'interface à l'espace, aux contraintes et à la surface
Le choix du matériau doit s'adapter à l'interface, et non l'inverse. La décision pratique repose donc sur l'épaisseur de l'entrefer, les contraintes d'assemblage, l'état de surface et la possibilité d'une refusion. Le TIM à braser convient lorsque l'entrefer est fin et plan, que les faces de contact sont soudables et que l'assemblage peut être refondu. Dans ce cas, la priorité est d'obtenir la plus faible résistance d'interface possible avec une fine liaison métallique bien mouillée, dans une zone réduite à flux élevé, comme la jonction puce-étaleur. Tout écart par rapport à ces conditions compromet rapidement le choix d'une liaison métallique. L'adaptation du matériau à l'interface est donc essentielle. sélection des matériaux d'interface thermique une fois que le circuit thermique quitte la puce.
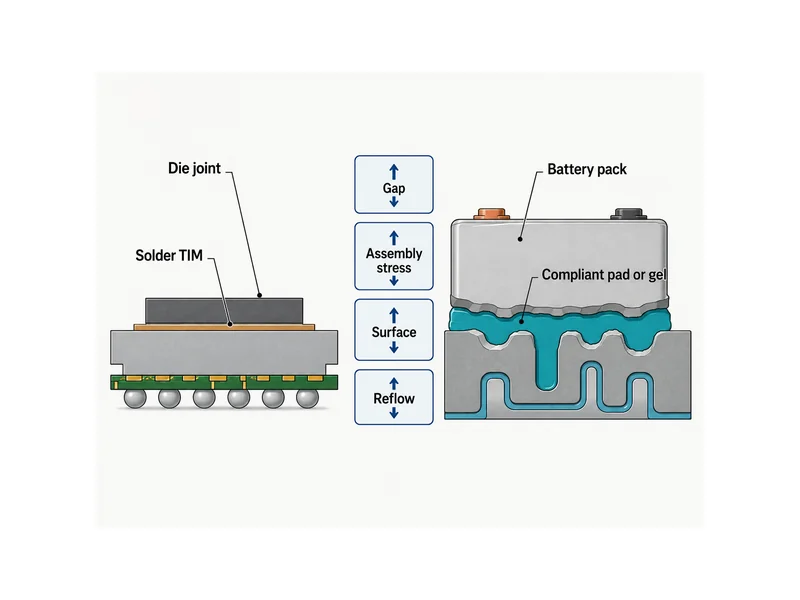
Au niveau du module et du pack, l'interface est plus large et moins uniforme. Les espaces sont plus importants et varient au sein de l'assemblage, et les surfaces sont peintes, anodisées ou plastifiées, aucune n'étant soudable. Les cellules se déplacent lors de leur charge et de leur vieillissement, et l'assemblage est réalisé par distribution ou placement manuel, et non par refusion. Ces conditions favorisent les matériaux souples. coussinets thermiques Des gels dispensables, capables d'épouser les irrégularités des interfaces sous faible contrainte d'assemblage, ainsi que des adhésifs structuraux sont utilisés lorsque l'interface doit également supporter une charge. Dans ce contexte, une soudure rigide s'opposerait aux mouvements et tolérances nécessaires à l'assemblage.
L'interface batterie-réservoir diffère ici du cas de la soudure au niveau de la puce. À l'échelle du pack, le problème de conception ne consiste pas à optimiser la conductivité au niveau de la puce, mais à s'adapter aux espaces réels et irréguliers et à absorber les mouvements des cellules. Cela implique l'utilisation de matériaux flexibles et résistants : des pads thermiques et des gels pour le chemin thermique à faible contrainte entre la cellule et la plaque froide, et un adhésif structurel là où la jonction doit être à la fois thermique et résistante. Ce sont les types d'interfaces utilisés par Trumonytechs au niveau du pack, et aucun d'entre eux n'est un matériau d'interface thermique (TIM) à base de soudure métallique ; le choix dépend des conditions d'interface, et non d'un classement de conductivité.
Conclusion
Pour bien choisir le matériau d'interface thermique (TIM) pour la soudure, il est essentiel de définir le régime d'interface avant d'opter pour la conductivité la plus élevée. Le TIM à base de soudure est idéal pour une jonction fine, plane, soudable et refusionnable dans un boîtier à flux élevé, où sa liaison métallique et sa faible résistance interfaciale justifient le coefficient de dilatation thermique (CTE) et les contraintes de procédé. En revanche, il est inadapté aux interfaces plus larges, irrégulières et mécaniquement actives au niveau des modules et des boîtiers, où la fiabilité dépend de la conformité, de la conformabilité et de la résistance de la liaison. Il est primordial d'analyser en priorité l'entrefer, les contraintes d'assemblage, l'état de surface et le procédé ; la conductivité ne devient déterminante qu'une fois ces conditions validées et la fiabilité d'une jonction métallique.
FAQ
La pâte thermique à braser est-elle meilleure que la pâte thermique pour une puce haute puissance ?
Pour une jonction de puce mince, plate et soudable soumise à un refusion, le matériau d'interface thermique (TIM) à base de brasure atteint une résistance thermique inférieure à celle de la pâte et évite le pompage. Sur cette interface, il surpasse la pâte en termes de conductivité et de résistance de contact. Le choix du TIM dépend toutefois de la capacité de l'interface à accepter une liaison métallique par refusion. Sur une interface irrégulière, non soudable ou mécaniquement active, une pâte ou un TIM souple est le choix le plus fiable, même si sa conductivité est inférieure.
La pâte thermique à souder nécessite-t-elle une surface soudable ?
L'interface thermique de brasage (TIM) nécessite généralement que les deux faces de contact soient soudables, car le matériau doit mouiller et se lier métallurgiquement pour former une liaison à faible résistance. Les surfaces en plastique nu, peintes ou anodisées ne peuvent généralement pas être mouillées ; elles requièrent donc au préalable une métallisation compatible ou une autre classe de TIM. Cette exigence de surface est l'une des principales raisons pour lesquelles l'interface thermique de brasage reste cantonnée au niveau de la puce et du boîtier et ne s'étend pas aux assemblages plus complexes.
Pourquoi un matériau d'interface thermique (TIM) à base de soudure se fissure-t-il sous l'effet des cycles thermiques ?
Un matériau d'interface thermique (TIM) à braser se fissure sous l'effet des cycles thermiques car sa rigidité l'empêche d'absorber la différence de coefficient de dilatation thermique (CTE) entre les pièces qu'il lie. Lorsque les deux surfaces se dilatent et se contractent à des vitesses différentes, les contraintes se concentrent dans la couche métallique rigide, et les cycles répétés entraînent fatigue et fissuration. La gestion de ce phénomène relève de la conception même de l'assemblage : l'alliage, la ligne de collage et la qualité de l'adaptation des CTE des pièces liées sont autant de facteurs qui y contribuent. Toute modification apportée pour réduire les contraintes doit être évaluée en fonction de la résistance thermique induite.
Peut-on utiliser de la pâte thermique à souder dans un pack de batteries de véhicule électrique ?
L'interface thermique à souder ne convient pas à l'interface typique entre une cellule et la plaque froide d'une batterie de véhicule électrique. Ces espaces sont généralement larges et irréguliers, les surfaces ne sont généralement pas soudables et les cellules bougent lors des cycles de charge/décharge. Par conséquent, les conditions requises pour une interface thermique à souder (finesse, planéité, soudabilité et refusion) sont généralement absentes. Les batteries utilisent donc des pads thermiques souples et des gels pour assurer un chemin de chaleur adapté, ainsi qu'un adhésif structurel là où la jonction doit également supporter une charge.
Pour en savoir plus
- Matériaux d'interface thermique pour BGA haute puissance — Article technique industriel sur les interfaces BGA à haut flux où les matériaux d'interface thermique (TIM) métalliques et à changement de phase sont comparés à la graisse, appuyant le point de vue de cet article sur l'importance des interfaces à plus faible résistance.
- Guide de sélection des matériaux d'interface thermique — Guide technique indépendant comparant les classes de TIM selon la conductivité, la ligne de collage et le compromis mécanique, un document de référence utile pour la logique de sélection de l'écart et des contraintes ci-dessus.
Articles connexes
- À quoi sert le gel thermique ? — Explique où un gel thermique conformable doit être utilisé dans un circuit thermique et comment il comble les espaces que les coussinets et pâtes rigides ne peuvent pas combler.
- De quoi est composée la pâte thermique ? — Analyse la composition de la pâte thermique (charge dans support), un contraste utile avec la liaison métallique de soudure abordée ici.
- Produits d'enrobage - Guide complet de sélection des matériaux — Explique comment les composés d'enrobage protègent et refroidissent les composants électroniques, une fonction différente de celle d'une soudure au niveau de la puce.
- De nouvelles avancées dans les matériaux d'interface thermique améliorent l'efficacité du refroidissement de l'électronique — Étudie les nouveaux matériaux d'interface thermique et la manière dont ils comblent les espaces de contact pour éliminer l'air du trajet de la chaleur.
- Plaque thermique à changement de phase — Illustre comment une pastille à changement de phase s'assouplit au niveau d'une bande de transition sous la pression d'un dispositif de serrage, une alternative souple à une soudure rigide.