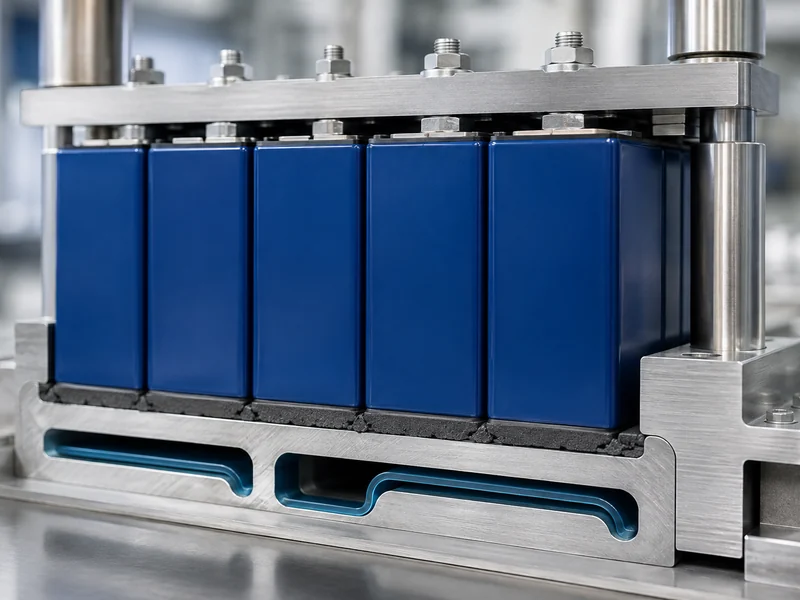
Kompression är det som omvandlar ett termiskt gränssnittsmaterial från ett datablads konduktivitetsvärde till den kontaktresistans ett batteripaket faktiskt körs med. Ett gapfyllmedel med en klassning på flera W/m·K levererar lite av den klassningen tills det pressas tillräckligt för att väta båda ytorna och trycka ut den instängda luften ur skarven. I ett elbils- eller energilagringspaket sker den klämningen mellan celler eller moduler och en kylplatta. Den måste fungera under verkliga monteringstoleranser och under verkliga gränser för hur hårt du kan pressa en cellbehållare eller ett kretskort. Den här artikeln behandlar vad kompression gör termiskt, hur kompressionsförhållande, kompressionskraft och avböjning skiljer sig åt, varför mer kompression slutar hjälpa och börjar skada, och hur man sätter ett mål för ett gap mellan cell och kylplatta. Den täcker inte specifikt produktval eller designen av själva vätskekylningsslingan.
Vad kompression gör med ett termiskt gränssnittsmaterial
Kompression sänker en fogs värmemotstånd främst genom att förbättra den faktiska kontakten och förskjuta luften som är instängd vid gränssnittet, och genom att ställa in den tjocklek på bindningen som fogen slutligen håller. Luft leder fortfarande värme med endast cirka 0,025 W/m·K, så varje ficka med instängd luft beter sig som en lokal isolator i serie med den ledande vägen. Genom att pressa gränssnittsmaterialet in i ytstrukturen kollapsar dessa fickor och ersätts med ett fyllmedel som leder en till två storleksordningar bättre. Kompressibel material för värmehantering tjänar merparten av sin uppmätta vinst på detta sätt. Minskningen av fogens termiska motstånd kommer från att avlägsna den instängda luften under representativt tryck och bindningsfogens tjocklek, inte från fyllmedlets bulkledningsförmåga. Huruvida ett materials effektiva konduktivitet i sig förändras med tryck beror på den specifika produkten och dess egen testkurva.
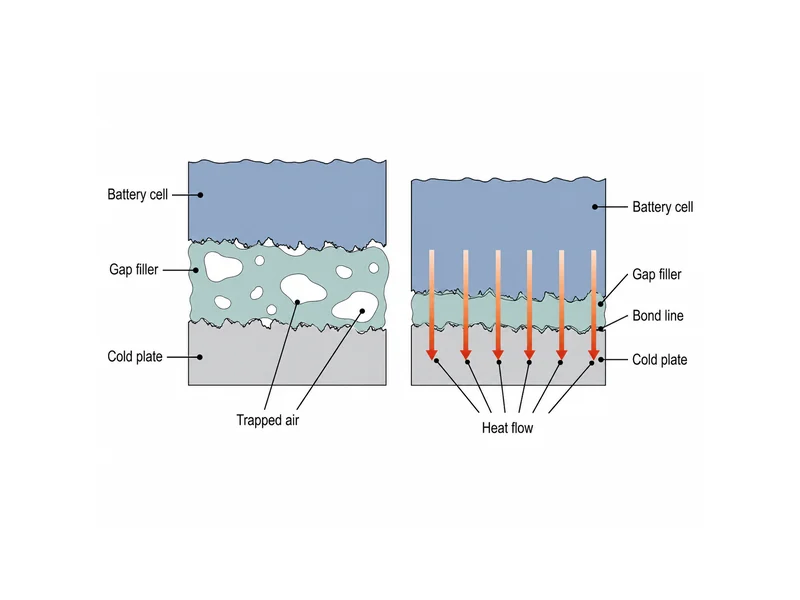
Verkliga kontaktytor är aldrig så plana eller parallella som en ritning antyder. Bearbetningsmärken, skevhet, pläteringsavlagringar och variationer i komponenthöjd lämnar ett mellanrum som förändras över fogen, och de två solida ämnena vidrör varandra bara vid en liten del av sin synbara kontaktyta. Ett kompressibelt gränssnittsmaterial formar sig efter det varierande mellanrummet. Det transporterar värme över de områden där de solida ämnena aldrig möts.
Batteripaket gör detta svårare än ett enda chip på en kylfläns eftersom ytorna på båda sidor av fogen inte samarbetar. En prismatisk burk, en påse eller en modulyta sitter mot en kall platta vars planhet bestäms av dess egen tillverkningsväg, och den acceptabla klämbelastningen begränsas av vad cellen och dess fixtur kan tåla. Att förstå hur kompression sätter värmevägen är utgångspunkten för matchning. termiska gränssnittsmaterial för batterier till ett specifikt paket. En konduktivitetssiffra i databladet anger inte i sig självt det termiska motståndet som den monterade skarven kommer att hålla.
Kompressionsförhållande, kraft och nedböjning är inte samma variabel
Kompressionsförhållande, kompressionskraft och nedböjning beskriver olika saker, och att blanda dem är en vanlig källa till förvirring i en specifikation. Kompressionsförhållande är den andel av den borttagna tjockleken. Du beräknar det som den ursprungliga tjockleken minus den komprimerade tjockleken, dividerat med den ursprungliga tjockleken, och uttrycker det som en procentandel. Det är ett geometriskt mål som anger hur djupt materialet är pressat. I sig självt säger det ingenting om hur hårt du måste trycka för att komma dit.
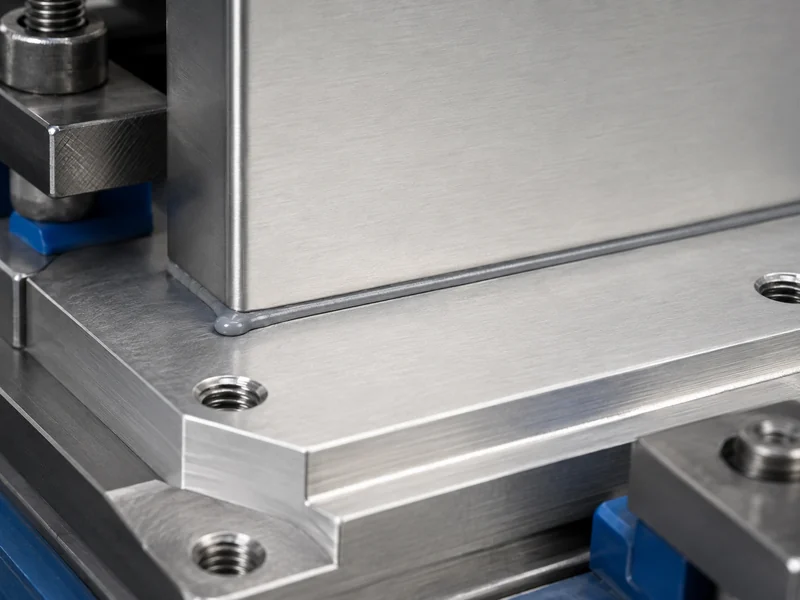
Kompressionskraften är den belastning som krävs för att uppnå en given nedböjning, och den beror på materialets styvhet, dess tjocklek och kontaktytan. Publicerade data visar ofta detta som en kompressionskraft-mot-nedböjningskurva, eftersom den kraft som behövs klättrar icke-linjärt när materialet pressas ytterligare. Ett mjukare fyllmedel med lägre modul når samma kompressionsförhållande vid en lägre kraft. Det spelar direkt roll när belastningen faller på en battericell eller ett besatt kort, inte på ett styvt gjutgods. När en skarv också måste uppfylla ett mål spaltplattans värmeledningsförmåga, kraften som behövs för att placera den där dynan blir en del av den mekaniska budgeten, inte en detalj som behöver redas ut senare.
Hårdhet binder samman de två men ersätter inte någondera. Mjuka spaltfyllmedel specificeras ofta på en Shore 00-skala, eftersom de är alldeles för följsamma för att registreras meningsfullt på hårdare durometerskalor. En lägre hårdhet innebär generellt en lägre kompressionskraft vid en given nedböjning, vilket är anledningen till att formbara fyllmedel väljs för ojämna eller ömtåliga sammansättningar. Ändå måste den faktiska kraften fortfarande avläsas från materialets egen kurva vid den tjocklek och area du använder.
Varför mer kompression inte alltid är bättre
Mer kompression hjälper snabbt till en början men slutar sedan att löna sig, så att behandla det som en ratt för att öka trycket är ett misstag. Den branta delen av fördelen kommer tidigt, eftersom de första kompressionstegen krymper lufthålrummen och etablerar verklig kontakt. Därefter gör ytterligare kompression att bindningslinjen bara tunnare ut något medan den erforderliga kraften fortsätter att öka, så den termiska avkastningen per extra newton last krymper. Publicerade kompressionsmål varierar beroende på material och leverantör och fastställs inte på en siffra. Vissa silikonfyllmedel anges runt 15 till 20 procent, andra i ett band på 20 till 40 procent, och vissa formuleringar är klassade för att komprimera betydligt mer. Behandla ett sådant tal som specifikt för en produkt. Bekräfta målet mot den delens eget datablad och kompressionskurva vid din tjocklek, area och belastning, inte genom att portera ett tal mellan produkter.
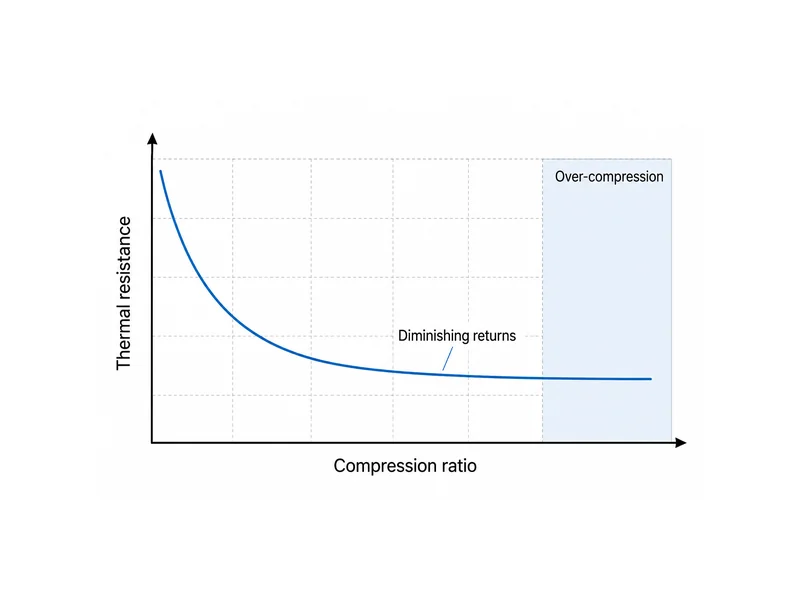
Överkompression är ett tillförlitlighetsproblem, inte bara ett fall av minskande avkastning. Att trycka ett fyllmedel bortom sitt avsedda område kan överföra överdriven mekanisk stress till det som sitter bakom fogen. I en packning kan det innebära att ett kretskort böjs, att en cell belastas utöver vad dess fixtur tillåter, eller att ett styvt substrat spricker. Belastningen som optimerar värmeöverföringen och den belastning som hotar komponenterna är inte alltid långt ifrån varandra. Kontrollera det termiska prestandafönstret och den mekaniska gränsen för det svagaste elementet i stapeln separat, och låt det tätaste av de två sätta målet.
Långsiktigt beteende under kompression är lika viktigt som det initiala värdet. Gränssnittsmaterial kan ta en kompressionssättning, vilket innebär att de inte helt återhämtar tjockleken efter att ha hållits komprimerade. Vissa dispenserade fyllmedel kan också tryckas ut ur fogen under termisk cykling, beroende på formulering och härdningstillstånd, om fogen pumpar när den värms upp och kyls. Eftersom dessa effekter visar sig under förpackningens livslängd är det termiska motståndet som spelar roll det som är under ihållande kompression under drift, inte ett fritt databladsvärde. Termiskt motstånd i stationärt tillstånd karakteriseras under belastning med en metod som ASTM D5470 vid ett angivet tryck och bindningstjocklek. Kompressionssättning, utpumpning och hur mycket termisk prestanda som bibehålls efter cykling är separata hållbarhetsfrågor, verifierade på egen hand snarare än härledda från en enda stationär mätning.
Ställa in ett kompressionsmål för mellanrum mellan cell och kall platta
Att sätta ett kompressionsmål börjar med springan, inte med materialet, eftersom materialet bara behöver absorbera den springvariation som konstruktionen faktiskt uppvisar. Mät eller uppskatta fördelningen av springor över fogen. Inkludera det värsta tänkbara maximumet från toleransuppsättningen och minimum där ytorna kommer närmast. Ett fyllmedel måste bibehålla användbar kontakt vid det största springan utan att krossas förbi sin gräns vid det minsta. Den spridningen, inte någon nominell dimension, avgör hur mycket eftergivlighet materialet behöver.
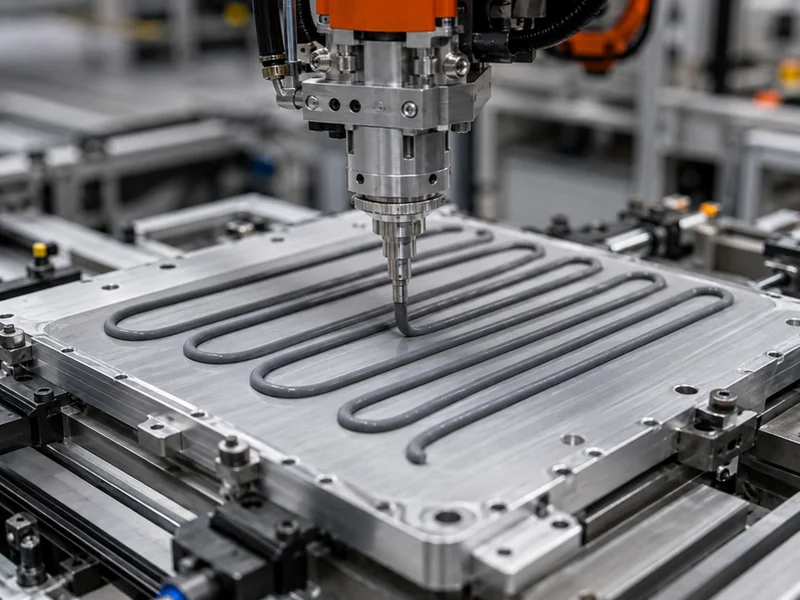
Planhet och valet mellan en förformad dyna och en härdande spaltfyllnad följer av denna spridning. En stansad spaltdyna passar fogar där spalten är ganska enhetlig och repeterbar. En dispenserad, härdande spaltfyllnad anpassar sig till större eller mindre förutsägbara variationer utan att tvinga fram en hög sittbelastning över hela ytan. Denna avvägning är ett av de viktigaste besluten i välja rätt material för termiskt gränssnitt för din applikation. Den interagerar direkt med kompressionsmålet, eftersom en styvare dyna vid hög kompression kan belasta ömtålig hårdvara som ett mjukare dispenserat material inte skulle göra.
Monteringsmetod och elektriska krav begränsar målet. Där en linje matar ut fyllnadsmedel i rätt volym kan den rutten automatiseras på ett smidigt sätt och absorbera variationer mellan olika delar utan handmonterade shims, vilket är en processfaktor att väga in, inte en automatisk standard. Gränssnittet kan också behöva hålla spänningen borta, vilket begränsar fyllnadskemin och det minsta material som finns kvar i den tunnaste delen av fogen. När dessa begränsningar är åtgärdade, verifiera konstruktionen så som den kommer att fungera. Bekräfta kompressionskraften vid nominella och värsta tänkbara mellanrum mot vad cellerna och kortet tål, och bekräfta det resulterande värmemotståndet under den kompressionen, inte vid fri tjocklek.
Kompression som en begränsad designvariabel
Kompression läses bäst som en begränsad variabel. Den är användbar upp till den punkt där fogen är fuktig och luften är borta, och kontraproduktiv bortom den. Den viktigaste bedömningen en batteripaketingenjör bör göra är en av ordning. Fixera spaltfördelningen och den acceptabla mekaniska belastningen först. Välj sedan ett material som är tillräckligt mjukt för att nå användbar kontakt inom den belastningen. Bestäm dig först för ett kompressionsförhållande och den metod som används för att verifiera värmemotståndet under det. Det tal som oftast feltolkas är databladets konduktivitet, som beskriver bulkmaterialet och inte den komprimerade fogen som faktiskt bestämmer batteripaketets temperaturer.
När en skarv måste kompensera för en otymplig spridning med en låg tillåten klämbelastning, beror resultatet på matchningen mellan gränssnittsmaterial, cellformat och kallplattans planhet. En enda fast kompressionsprocent avgör inte detta. Den kombinationen av gränssnittsmaterial och kallplatta står i centrum för Trumonytechs termiska arbete mellan cell och kylvätska. Att få rätt matchning är det som håller värmevägen rätt från cellen till kylvätskan.
VANLIGA FRÅGOR
Hur mycket ska jag komprimera en termisk gap-platta utan att en cell eller chipa spricker?
Komprimera endast så mycket som behövs för att stänga luftspalterna och uppnå stabil kontakt, stoppa sedan. Belastningen som optimerar värmeöverföringen kan sitta nära den belastning som skadar ömtåliga delar. Den säkra gränsen sätts av det svagaste mekaniska elementet bakom fogen – en cellburk, ett substrat eller en platta. Kontrollera kompressionskraften vid det minsta förväntade gapet mot vad den delen kan klara av. Publicerade procentintervall är en utgångspunkt, inte ett mål att maximera, och den verkliga gränsen kommer från den mekaniska budgeten för din specifika stack.
Minskar mer kompression alltid det termiska motståndet i ett batteripaket (TIM)?
Mer kompression sänker värmemotståndet kraftigt till en början och ger sedan väldigt lite, så det är inte en linjär förbättring. Den tidiga komprimeringen gör att de isolerande lufthålrummen kollapsar och bygger upp en verklig kontaktyta, vilket är där den största delen av förstärkningen finns. Ytterligare kompression gör bara bindningen något tunnare medan den erforderliga kraften fortsätter att öka. Bortom det användbara området ger den ökade belastningen nästan ingen termisk fördel och börjar riskera mekaniska skador och långvarig kompressionssättning.
Ska jag använda en springplatta eller ett härdande springfyllmedel för ojämna springor mellan cell och kall platta?
Välj baserat på hur mycket springan varierar över fogen och hur mycket belastning delarna tolererar, inte på en standardinställning. En förformad springplatta passar för ganska enhetliga, repeterbara springor och enkel montering. En dispenserad, härdande springfyllnad anpassar sig till större eller mindre förutsägbara variationer utan att tvinga fram en hög belastning över hela ytan. Där en linje dispenserar med hög volym kan den vägen också absorbera toleranser mellan delar utan handmonterade shims, vilket är en processfaktor att väga mot de termiska och mekaniska.
Hur förhindrar jag att kompressionskraften för gapfyllningen böjer kretskortet eller belastar cellerna?
Kontrollera kraften genom att välja ett mjukare fyllmedel med lägre modul och genom att dimensionera kompressionen till det värsta tänkbara minimumgapet, där kraften är som högst. Ett material med lägre hårdhet når samma kompressionsförhållande vid en lägre belastning, vilket minskar vad som överförs till en platta eller en cell. Bekräfta kraften vid det snävaste gapet i toleransstacken, inte bara vid det nominella gapet. Verifiera den mot de mekaniska gränserna för delarna bakom fogen innan konstruktionen genomförs.
Vidare läsning
- Egenskaper hos termiska gränssnittsmaterial: Spaltfyllare — en teknisk rapport från en tillverkare om hur kompressibla spaltfyllmedel anpassar sig till ytor och var deras konduktivitetsområde kommer ifrån.
- ASTM D5470 Standardtestmetod för termiska överföringsegenskaper hos termiskt ledande elektriska isoleringsmaterial — standarden bakom värdena för värmemotstånd vid stationärt tillstånd under belastning som den här artikeln säger att du ska verifiera vid ett angivet tryck och en angiven bindningsfogstjocklek.
- Termiska gränssnittsmaterial: Från grundforskning till tillämpningar — en expertgranskad granskning som separerar en leds bulkmotstånd från dess kontaktmotstånd, samma uppdelning som kompressionsdiskussionen här är beroende av.
Relaterade artiklar
- Guide till material för termiska gränssnitt — en enkel och tydlig introduktion till vad TIM är, de viktigaste materialtyperna och hur man väljer en, för läsare som vill ha den bredare kontexten bakom komprimering.
- Innovationer inom TIM för förbättrad termisk hantering av elektronik — förklarar hur TIM-element fyller gapet mellan värmekällor och kylflänsar, vilket utökar den gapfyllningsmekanism som den här artikeln bygger på.
- Ledande vs icke-ledande termisk pasta: En urvalsguide — hjälper läsarna att separera termisk från elektrisk ledningsförmåga, vilket är viktigt när fogen också måste hålla bort spänning.
- Hur fungerar termisk gel? — beskriver hur en dispenserad gel fyller mikroskopiska ytliga luckor, en nära kusin till de härdningsbara fillers som diskuteras här.
- Hur ofta ska man byta kylpasta? — täcker hur gränssnittsmaterial försämras över tid, användbar bakgrund för hållbarhetspunkter för kompressionssättning och utpumpning.