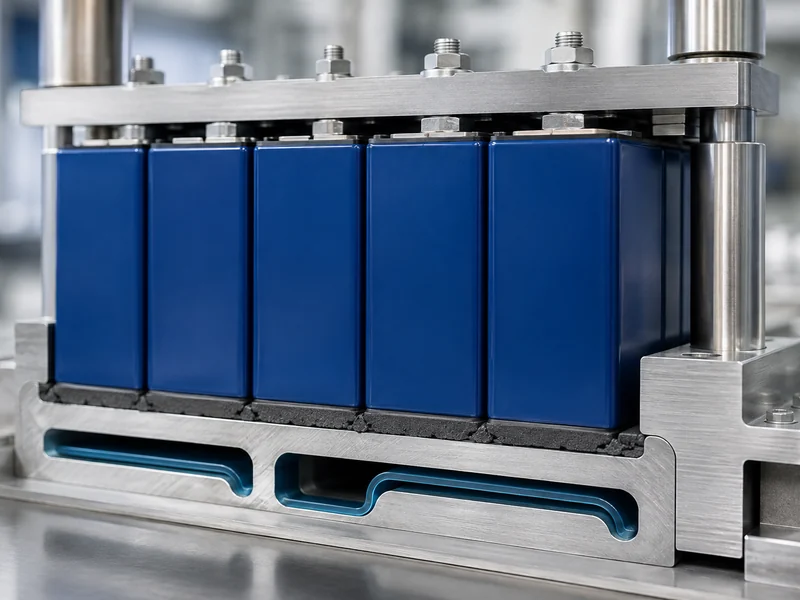
Kompression ist der entscheidende Faktor, der die Wärmeleitfähigkeit eines Wärmeleitmaterials, die auf dem Datenblatt angegeben ist, in den tatsächlichen Kontaktwiderstand eines Akkus umwandelt. Ein Spaltfüller mit einer Nennwärmeleitfähigkeit von einigen W/m·K erreicht nur einen geringen Teil dieser Kennzahl, bis er ausreichend komprimiert wird, um beide Oberflächen zu benetzen und die eingeschlossene Luft aus der Verbindung zu verdrängen. In einem Akku für Elektrofahrzeuge oder Energiespeicher findet diese Kompression zwischen den Zellen bzw. Modulen und einer Kühlplatte statt. Dabei müssen die realen Fertigungstoleranzen und die Grenzen der maximalen Kompressionskraft für die Zellen oder Leiterplatten eingehalten werden. Dieser Artikel behandelt die thermische Wirkung der Kompression, die Unterschiede zwischen Kompressionsverhältnis, Kompressionskraft und Durchbiegung, warum eine stärkere Kompression kontraproduktiv wird und wie der optimale Spalt zwischen Zelle und Kühlplatte festgelegt wird. Die Auswahl spezifischer Produkte oder die Auslegung des Flüssigkeitskühlkreislaufs selbst werden nicht behandelt.
Was Kompression mit einem Wärmeleitmaterial bewirkt
Durch Kompression wird der Wärmewiderstand einer Verbindung hauptsächlich durch Verbesserung des tatsächlichen Kontakts und Verdrängung der an der Grenzfläche eingeschlossenen Luft sowie durch Festlegung der endgültigen Klebeschichtdicke verringert. Ruhende Luft leitet Wärme nur mit etwa 0,025 W/m·K, daher wirkt jede eingeschlossene Luftblase wie ein lokaler Isolator in Reihe mit dem Wärmeleiter. Durch das Einpressen des Verbindungsmaterials in die Oberflächenstruktur werden diese Luftblasen komprimiert und durch ein Füllmaterial ersetzt, das um ein bis zwei Größenordnungen besser leitet. Materialien für das Wärmemanagement Den größten Teil ihres gemessenen Gewinns erzielen sie auf diese Weise. Die Verringerung des Wärmewiderstands der Verbindung resultiert aus dem Entfernen der eingeschlossenen Luft unter repräsentativem Druck und bei repräsentativer Klebefugendicke, nicht aus der Wärmeleitfähigkeit des Füllstoffs selbst. Ob sich die effektive Wärmeleitfähigkeit eines Materials mit dem Druck ändert, hängt vom jeweiligen Produkt und seiner spezifischen Prüfkurve ab.
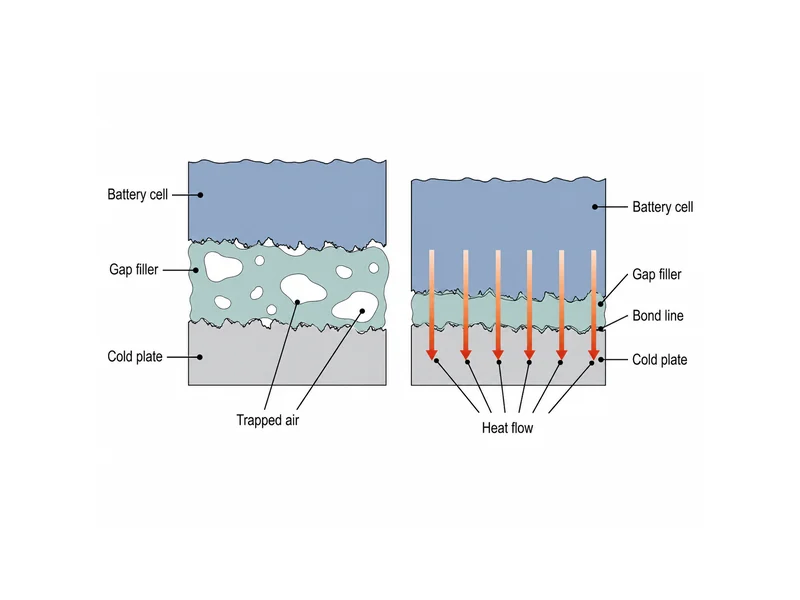
Reale Passflächen sind nie so eben oder parallel, wie es eine Zeichnung suggeriert. Bearbeitungsspuren, Verzug, Materialablagerungen und Höhenunterschiede der Bauteile führen zu einem sich verändernden Spalt an der Verbindungsstelle, sodass die beiden Körper nur auf einem kleinen Teil ihrer scheinbaren Kontaktfläche in Berührung kommen. Ein kompressibles Verbindungsmaterial passt sich diesem sich verändernden Spalt an. Es leitet Wärme über die Bereiche, in denen die Körper nie direkt aufeinandertreffen.
Akkupacks erschweren dies im Vergleich zu einem einzelnen Chip auf einem Kühlkörper, da die Oberflächen beiderseits der Verbindungsstelle nicht kooperativ sind. Ein prismatisches Gehäuse, ein Pouch-Zell oder eine Modulfläche liegt an einer Kühlplatte an, deren Planheit durch den jeweiligen Fertigungsprozess vorgegeben ist. Die zulässige Klemmkraft ist durch die Belastbarkeit der Zelle und ihrer Halterung begrenzt. Das Verständnis, wie die Kompression den Wärmepfad bestimmt, ist der Ausgangspunkt für die Anpassung. Thermische Schnittstellenmaterialien für Batterien auf ein bestimmtes Bauteil. Die Wärmeleitfähigkeitsangabe im Datenblatt allein gibt nicht den Wärmewiderstand an, dem die zusammengebaute Verbindung standhält.
Kompressionsverhältnis, Kraft und Durchbiegung sind nicht dieselbe Variable.
Kompressionsverhältnis, Kompressionskraft und Durchbiegung beschreiben unterschiedliche Größen, und ihre Vermischung führt häufig zu Missverständnissen in Spezifikationen. Das Kompressionsverhältnis gibt den Anteil der Materialdicke an, der entfernt wird. Es berechnet sich aus der ursprünglichen Dicke minus der komprimierten Dicke, dividiert durch die ursprüngliche Dicke, und wird als Prozentwert angegeben. Es ist ein geometrischer Zielwert, der angibt, wie weit das Material komprimiert wird. Allein sagt es nichts darüber aus, wie viel Kraft dafür erforderlich ist.
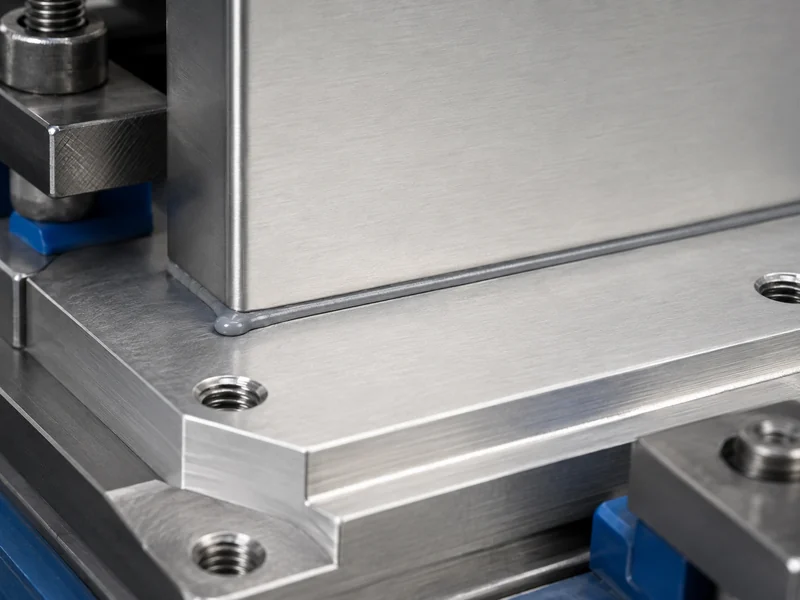
Die Kompressionskraft ist die Last, die erforderlich ist, um eine bestimmte Durchbiegung zu erreichen. Sie hängt von der Steifigkeit des Materials, seiner Dicke und der Kontaktfläche ab. Veröffentlichte Daten stellen dies häufig als Kompressionskraft-Durchbiegungs-Kurve dar, da die benötigte Kraft mit zunehmender Kompression des Materials nichtlinear ansteigt. Ein weicheres Füllmaterial mit niedrigerem Elastizitätsmodul erreicht das gleiche Kompressionsverhältnis bei geringerer Kraft. Dies ist direkt relevant, wenn die Last auf eine Batteriezelle oder eine bestückte Platine wirkt, nicht auf ein starres Gussteil. Wenn eine Verbindung zusätzlich ein bestimmtes Ziel erfüllen muss Wärmeleitfähigkeit des Spaltpads, Die zum Einsetzen dieses Polsters benötigte Kraft wird somit Teil des mechanischen Budgets und ist kein Detail, das später geklärt werden muss.
Die Härte verbindet beide Aspekte, ersetzt aber keinen von beiden. Weiche Spaltfüller werden häufig auf der Shore-00-Skala angegeben, da sie viel zu nachgiebig sind, um auf härteren Durometer-Skalen aussagekräftige Ergebnisse zu liefern. Eine geringere Härte bedeutet im Allgemeinen eine geringere Druckkraft bei einer gegebenen Durchbiegung. Daher werden anpassungsfähige Füller für unebene oder empfindliche Bauteile gewählt. Dennoch muss die tatsächliche Kraft anhand der Materialkennlinie für die jeweilige Dicke und Fläche ermittelt werden.
Warum mehr Kompression nicht immer besser ist
Eine stärkere Kompression bringt anfangs schnell Vorteile, der Nutzen lässt jedoch schnell nach. Daher ist es ein Fehler, die Kompression als stufenloses Einstellrad zu betrachten. Der größte Nutzen zeigt sich anfangs, wenn die ersten Kompressionsstufen die Lufteinschlüsse beseitigen und einen echten Kontakt herstellen. Danach führt weiterer Druck nur noch zu einer geringfügigen Verdünnung der Klebefuge, während die erforderliche Kraft weiter steigt. Dadurch sinkt die Wärmerückgewinnung pro zusätzlichem Newton Belastung. Die angegebenen Kompressionswerte variieren je nach Material und Hersteller und lassen sich nicht einheitlich festlegen. Einige Silikon-Spaltfüller werden mit 15 bis 20 Prozent angegeben, andere mit 20 bis 40 Prozent, und manche Formulierungen sind für deutlich höhere Kompressionswerte ausgelegt. Jeder dieser Werte gilt produktspezifisch. Überprüfen Sie den Zielwert anhand des Datenblatts und der Kompressionskurve des jeweiligen Bauteils für Ihre Dicke, Fläche und Belastung, anstatt einen Wert zwischen Produkten zu übertragen.
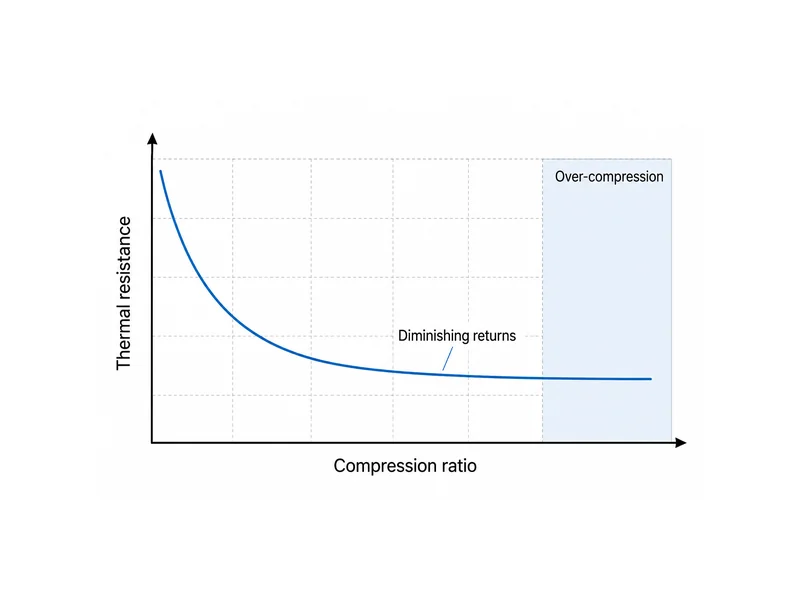
Übermäßige Kompression ist ein Zuverlässigkeitsproblem und führt nicht nur zu abnehmendem Nutzen. Wird ein Füllmaterial über seinen vorgesehenen Bereich hinaus komprimiert, können übermäßige mechanische Spannungen auf die dahinterliegenden Bauteile übertragen werden. In einem Chip kann dies zu Verformungen der Leiterplatte, einer Überlastung der Zelle oder zum Brechen eines starren Substrats führen. Die Belastung, die die Wärmeübertragung optimiert, und die Belastung, die die Bauteile gefährdet, liegen oft nahe beieinander. Prüfen Sie daher separat das thermische Leistungsfenster und die mechanische Belastungsgrenze des schwächsten Elements im Chipstapel und legen Sie den niedrigeren der beiden Werte als Zielwert fest.
Das Langzeitverhalten unter Kompression ist ebenso wichtig wie der anfängliche Wert. Verbindungsmaterialien können einen Druckverformungsrest aufweisen, d. h. sie erreichen nach dauerhafter Kompression nicht ihre ursprüngliche Dicke. Je nach Zusammensetzung und Aushärtungsgrad können einige Füllstoffe durch thermische Zyklen aus der Verbindung herausgedrückt werden, wenn die Verbindung beim Erhitzen und Abkühlen pumpt. Da sich diese Effekte über die Lebensdauer des Pakets auswirken, ist der Wärmewiderstand unter dauerhafter Kompression im Betrieb entscheidend, nicht der Wert im Datenblatt für den unbelasteten Zustand. Der stationäre Wärmewiderstand wird unter Last mit einem Verfahren wie ASTM D5470 bei einem festgelegten Druck und einer festgelegten Klebeschichtdicke charakterisiert. Druckverformungsrest, Pump-Out und die nach Zyklen verbleibende Wärmeleistung sind separate Fragen der Dauerhaftigkeit, die jeweils einzeln geprüft und nicht aus einer einzelnen stationären Messung abgeleitet werden können.
Festlegung eines Kompressionsziels für die Zell-Kühlplatten-Spaltbreite
Die Festlegung eines Kompressionsziels beginnt mit dem Spalt, nicht mit dem Material, da dieses lediglich die tatsächlich auftretenden Spaltabweichungen der Verbindung ausgleichen muss. Messen oder schätzen Sie die Spaltverteilung über die Fuge. Berücksichtigen Sie dabei den maximalen Wert aus der Toleranzkette und den minimalen Wert, an dem die Oberflächen am nächsten beieinander liegen. Ein Füllmaterial muss bei dem größten Spalt einen tragfähigen Kontakt gewährleisten, ohne bei dem kleinsten Spalt über seine Belastungsgrenze hinaus zusammengedrückt zu werden. Diese Streuung, nicht etwa ein Nennmaß, bestimmt die erforderliche Nachgiebigkeit des Materials.
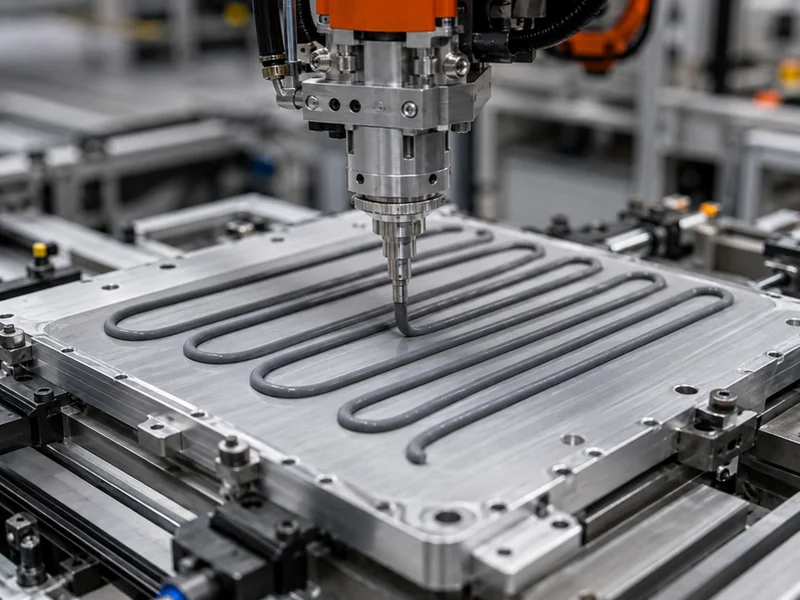
Die Planheit und die Wahl zwischen einem vorgeformten Dichtungspad und einem vor Ort aushärtenden Spaltfüller ergeben sich aus dieser Streuung. Ein gestanztes Dichtungspad eignet sich für Fugen mit relativ gleichmäßigem und reproduzierbarem Spalt. Ein aufgetragener, vor Ort aushärtender Spaltfüller passt sich größeren oder weniger vorhersehbaren Abweichungen an, ohne eine hohe Anpresskraft über die gesamte Fläche zu erzwingen. Dieser Kompromiss ist eine der zentralen Entscheidungen bei der Auswahl des richtigen Wärmeleitmaterials für Ihre Anwendung. Es interagiert direkt mit dem Kompressionsziel, denn ein steiferes Pad kann bei hoher Kompression empfindliche Bauteile belasten, was ein weicheres, aufgetragenes Material nicht könnte.
Montageverfahren und elektrische Anforderungen runden das Ziel ab. Bei einer Linie, die Füllstoff volumetrisch aufträgt, kann dieser Prozess sauber automatisiert werden und Bauteilabweichungen ohne manuell angepasste Ausgleichsscheiben ausgleichen. Dies ist ein zu berücksichtigender Prozessfaktor und keine automatische Standardeinstellung. Die Schnittstelle muss möglicherweise auch spannungsfrei laufen, was die Zusammensetzung des Füllstoffs und die minimale Materialmenge im dünnsten Bereich der Verbindung einschränkt. Sobald diese Einschränkungen festgelegt sind, überprüfen Sie das Design im realen Betrieb. Bestätigen Sie die Kompressionskraft bei nominalen und maximalen Spaltbreiten im Vergleich zur Belastbarkeit der Zellen und der Leiterplatte und ermitteln Sie den resultierenden Wärmewiderstand unter dieser Kompression, nicht bei freier Dicke.
Kompression als begrenzte Designvariable
Kompression sollte am besten als begrenzte Variable betrachtet werden. Sie ist nützlich, solange die Verbindung feucht ist und keine Luft mehr vorhanden ist; darüber hinaus ist sie kontraproduktiv. Die wichtigste Entscheidung, die ein Batteriepack-Ingenieur treffen sollte, ist die richtige Vorgehensweise. Zuerst sollten die Spaltverteilung und die zulässige mechanische Belastung festgelegt werden. Dann sollte ein Material gewählt werden, das weich genug ist, um innerhalb dieser Belastung einen brauchbaren Kontakt herzustellen. Erst dann sollte ein Kompressionsverhältnis und die Methode zur Überprüfung des Wärmewiderstands unter diesem Wert festgelegt werden. Die am häufigsten falsch interpretierte Kennzahl ist die Wärmeleitfähigkeit im Datenblatt. Diese beschreibt das Material im Inneren und nicht die komprimierte Verbindung, die tatsächlich die Temperaturen des Packs bestimmt.
Wenn bei einer Verbindung ein ungünstiger Spalt mit geringer zulässiger Klemmkraft ausgeglichen werden muss, kommt es auf die Abstimmung zwischen Grenzflächenmaterial, Zellformat und Ebenheit der Kühlplatte an. Ein einzelner fester Kompressionsprozentsatz ist hierfür nicht ausschlaggebend. Diese Kombination aus Grenzflächenmaterial und Kühlplatte steht im Mittelpunkt der thermischen Optimierung der Zell-Kühlmittel-Verbindung durch Trumonytechs. Nur durch die korrekte Abstimmung wird ein optimaler Wärmefluss von der Zelle zum Kühlmittel gewährleistet.
FAQ
Wie stark muss ich ein Wärmeleitpad zusammendrücken, ohne dass eine Zelle oder ein Chip bricht?
Drücken Sie nur so weit zusammen, wie nötig, um die Luftspalte zu schließen und einen stabilen Kontakt herzustellen. Die Last, die die Wärmeübertragung optimiert, kann nahe an der Last liegen, die empfindliche Bauteile beschädigt. Die sichere Grenze wird durch das schwächste mechanische Element hinter der Verbindung bestimmt – beispielsweise eine Zelle, ein Substrat oder eine Leiterplatte. Überprüfen Sie die Kompressionskraft beim kleinsten zu erwartenden Spalt und vergleichen Sie sie mit der Belastbarkeit des Bauteils. Die angegebenen Prozentbereiche dienen als Ausgangspunkt, nicht als Zielwert. Die tatsächliche Grenze ergibt sich aus der mechanischen Belastbarkeit Ihres spezifischen Schichtaufbaus.
Führt eine höhere Kompression immer zu einem geringeren Wärmewiderstand in der Wärmeleitpaste eines Akkus?
Eine stärkere Kompression senkt den Wärmewiderstand zunächst deutlich, bringt dann aber kaum noch Vorteile, sodass die Verbesserung nicht linear verläuft. Durch die anfängliche Kompression werden die isolierenden Lufteinschlüsse verdrängt und die tatsächliche Kontaktfläche vergrößert, wodurch der größte Nutzen erzielt wird. Weitere Kompression reduziert die Dicke der Klebefuge nur geringfügig, während die erforderliche Kraft weiter ansteigt. Jenseits des optimalen Bereichs bringt die zusätzliche Belastung kaum noch thermischen Vorteil und birgt das Risiko mechanischer Beschädigungen und langfristiger Druckverformung.
Sollte ich für ungleichmäßige Spalten zwischen Zelle und Kühlplatte ein Spaltpad oder einen vor Ort aushärtenden Spaltfüller verwenden?
Die Wahl des Spaltfüllers hängt von der Spaltbreite und der Belastbarkeit der Bauteile ab, nicht von einer Standardeinstellung. Vorgeformte Spaltfüller eignen sich für gleichmäßige, wiederholbare Spalten und einfache Montage. Ein aufgetragener, vor Ort aushärtender Spaltfüller passt sich größeren oder weniger vorhersehbaren Abweichungen an, ohne eine hohe Anpresskraft über die gesamte Fläche zu erzwingen. Bei einer Produktionslinie mit hoher Stückzahl können zudem Bauteiltoleranzen ohne manuell angepasste Ausgleichsscheiben ausgeglichen werden. Dieser Prozessfaktor muss neben den thermischen und mechanischen Faktoren berücksichtigt werden.
Wie kann ich verhindern, dass die Kompressionskraft des Spaltfüllers die Leiterplatte verformt oder Zellen belastet?
Die Kraft lässt sich durch die Wahl eines weicheren Füllmaterials mit niedrigerem Elastizitätsmodul und die Dimensionierung der Kompression auf den minimalen Spalt im ungünstigsten Fall, bei dem die Kraft ihren Höchstwert erreicht, steuern. Ein Material mit geringerer Härte erreicht das gleiche Kompressionsverhältnis bei einer niedrigeren Belastung, wodurch die auf eine Leiterplatte oder Zelle übertragene Kraft reduziert wird. Die Kraft sollte nicht nur beim Nennspalt, sondern auch beim engsten Spalt innerhalb der Toleranzreihe überprüft werden. Vor der endgültigen Festlegung der Konstruktion ist die Kraft mit den mechanischen Grenzen der Bauteile hinter der Verbindung abzugleichen.
Weiterführende Literatur
- Eigenschaften von Wärmeleitmaterialien: Spaltfüller — ein technisches Whitepaper des Herstellers darüber, wie sich komprimierbare Spaltfüller an Oberflächen anpassen und woher ihr Leitfähigkeitsbereich kommt.
- ASTM D5470 Standardprüfverfahren für die Wärmeleitfähigkeit von wärmeleitenden elektrischen Isoliermaterialien — der Standard, der den unter Last, im stationären Zustand gemessenen Wärmewiderstandswerten zugrunde liegt, die Sie laut diesem Artikel bei einem bestimmten Druck und einer bestimmten Klebeschichtdicke überprüfen sollen.
- Thermische Schnittstellenmaterialien: Von der Grundlagenforschung zu den Anwendungen — eine von Fachleuten begutachtete Untersuchung, die den Volumenwiderstand einer Verbindung von ihrem Kontaktwiderstand trennt, die gleiche Aufteilung, auf der die Kompressionsdiskussion hier beruht.
Verwandte Artikel
- Leitfaden für thermische Grenzflächenmaterialien — eine leicht verständliche Einführung in die Welt der TIMs, die wichtigsten Materialarten und wie man die richtige auswählt, für Leser, die den breiteren Kontext der Kompression verstehen möchten.
- Innovationen bei TIMs für verbessertes Wärmemanagement in der Elektronik — erklärt, wie Wärmeleitpasten die Lücke zwischen Wärmequellen und Wärmesenken füllen und damit den in diesem Artikel beschriebenen Lückenfüllungsmechanismus erweitern.
- Leitfähige vs. nichtleitende Wärmeleitpaste: Ein Auswahlleitfaden — hilft dem Leser, die thermische von der elektrischen Leitfähigkeit zu unterscheiden, was wichtig ist, wenn die Verbindung auch Spannungen aushalten muss.
- Wie funktioniert Thermogel? — beschreibt, wie ein aufgetragenes Gel mikroskopisch kleine Oberflächenlücken füllt, eine enge Verwandtschaft zu den hier besprochenen Aushärtungsfüllern.
- Wie oft muss die Wärmeleitpaste ausgetauscht werden? — behandelt die Frage, wie sich Grenzflächenmaterialien im Laufe der Zeit zersetzen, und bietet nützliche Hintergrundinformationen zu den Punkten Druckverformungsrest und Pumpbeständigkeit.