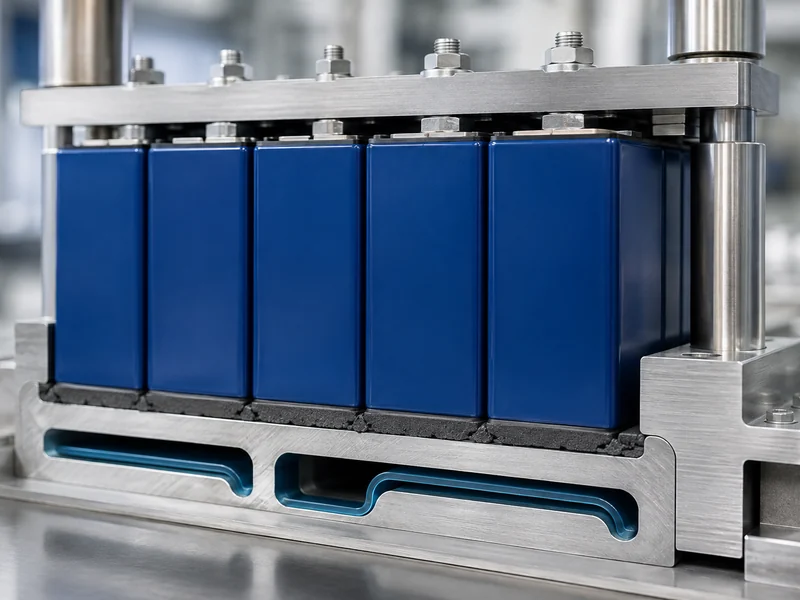
A kompresszió az, ami a hővezető anyag adatlapon szereplő vezetőképességi értékét az akkumulátorcsomag tényleges érintkezési ellenállásává alakítja. Egy több W/m·K névleges réstöltő anyag ebből a névleges értékből keveset biztosít, amíg annyira össze nem nyomják, hogy mindkét felületet benedvesítse, és a bennragadt levegőt kinyomja a csatlakozásból. Egy elektromos járműben vagy energiatároló csomagban ez a kompresszió a cellák vagy modulok és a hideg lemez között történik. Valós összeszerelési tűrések és a cellatartó doboz vagy az áramköri lap nyomásának valós korlátai között kell működnie. Ez a cikk azt tárgyalja, hogy mit csinál a kompresszió termikusan, hogyan különbözik a kompresszióviszony, a kompresszióerő és az elhajlás, miért nem segít, és miért kezd el károsodni a nagyobb kompresszió, valamint hogyan lehet célértéket beállítani a cella és a hideg lemez közötti rés számára. Nem foglalkozik a konkrét termékválasztással vagy magának a folyadékhűtő huroknak a kialakításával.
Mit tesz a kompresszió egy hővezető anyaggal?
A tömörítés csökkenti a kötés hőellenállását, főként azáltal, hogy javítja a valódi érintkezést és kiszorítja a határfelületen csapdába esett levegőt, valamint azáltal, hogy beállítja a kötés által végül megtartott kötési vonal vastagságát. A levegő hővezető képessége mindössze 0,025 W/m·K, így a csapdába esett levegő bármilyen zsebe a vezető útvonallal sorba kapcsolt helyi szigetelőként viselkedik. A határfelület anyagának a felületi textúrába való nyomása összenyomja ezeket a zsebeket, és egy nagyságrenddel jobban vezető töltőanyaggal helyettesíti őket. Összenyomható hőkezelő anyagok a mért nyereség nagy részét így érik el. A kötés hőállóságának csökkenése a csapdába esett levegő eltávolításából adódik reprezentatív nyomás és kötési vonal vastagsága mellett, nem pedig a töltőanyag térfogati vezetőképességi számából. Az, hogy egy anyag effektív vezetőképessége maga is változik-e a nyomással, az adott terméktől és a saját vizsgálati görbéjétől függ.
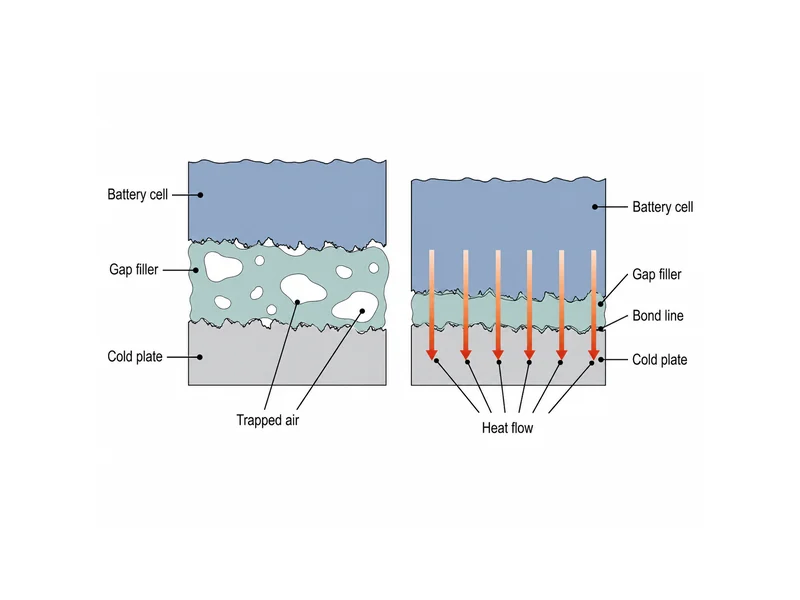
A valódi illeszkedő felületek soha nem annyira síkak vagy párhuzamosak, mint ahogy azt a rajz sugallja. A megmunkálási nyomok, a vetemedés, a bevonatfelhalmozódás és az alkatrészmagasság változása egy változó rést hagy maga után a csatlakozáson keresztül, és a két szilárd test csak a látszólagos érintkezési felületük kis hányadában érintkezik. Az összenyomható határfelületi anyag idomul ehhez a változó résbe. Hőt szállít azokon a területeken, ahol a szilárd testek valójában soha nem találkoznak.
Az akkumulátorcsomagok ezt nehezebbé teszik, mint egyetlen chip a hűtőbordán, mivel a csatlakozás mindkét oldalán lévő felületek nem működnek együtt. Egy prizmás doboz, egy tasak vagy egy modul felülete egy hideg lemeznek ütközik, amelynek síkságát a saját gyártási folyamata határozza meg, és az elfogadható szorítóerőt az korlátozza, hogy mit bír el a cella és a rögzítőeleme. Az illesztés kiindulópontja annak megértése, hogy a kompresszió hogyan állítja be a hőutat. hővezető anyagok akkumulátorokhoz egy adott csomaghoz. Az adatlapon szereplő vezetőképességi érték önmagában nem mutatja meg az összeszerelt kötés hőállóságát.
A tömörítési arány, az erő és az elhajlás nem ugyanaz a változó
A tömörítési arány, a nyomóerő és az elhajlás különböző dolgokat írnak le, és keverésük gyakori zavarforrás a specifikációkban. A tömörítési arány a vastagság eltávolított hányada. Kiszámítjuk az eredeti vastagság és az összenyomott vastagság különbségét, elosztjuk az eredeti vastagsággal, és százalékban fejezzük ki. Ez egy geometriai célérték, amely megmutatja, hogy mennyire van az anyag összenyomva. Önmagában semmit sem mond arról, hogy milyen erősen kell nyomni ahhoz, hogy elérjük ezt az értéket.
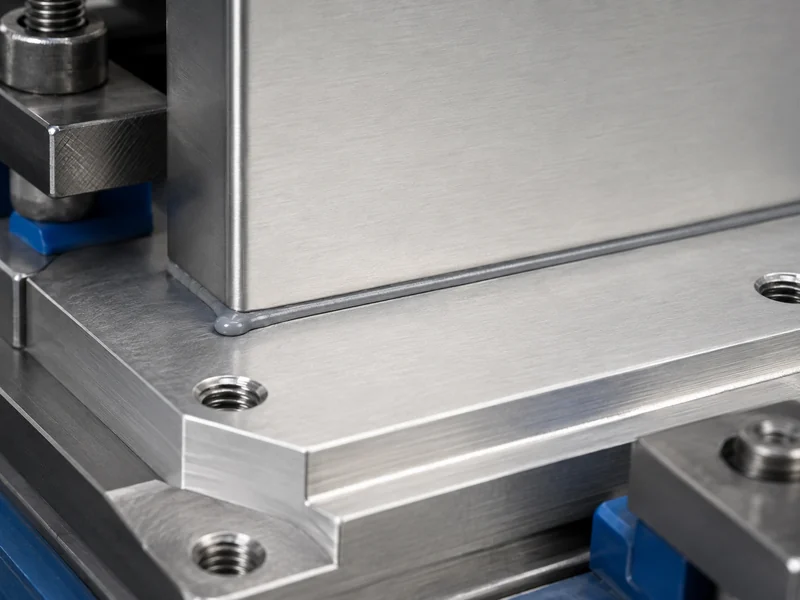
A nyomóerő az a terhelés, amely egy adott elhajlás eléréséhez szükséges, és az anyag merevségétől, vastagságától és érintkezési felületétől függ. A publikált adatok ezt gyakran nyomóerő-elhajlás görbeként mutatják, mivel a szükséges erő nemlineárisan növekszik az anyag további összenyomódásával. Egy puhább, alacsonyabb modulusú töltőanyag ugyanazt a tömörítési arányt éri el alacsonyabb erő mellett. Ez közvetlenül számít, amikor a terhelés egy akkumulátorcellára vagy egy tömörített panelre esik, nem pedig egy merev öntvényre. Amikor egy kötésnek egy célkövetelményt is meg kell felelnie hézagpárna hővezető képessége, az adott betét felhelyezéséhez szükséges erő a mechanikai költségvetés részévé válik, nem pedig egy később megoldandó részlet.
A keménység összeköti a kettőt, de egyiket sem helyettesíti. A lágy réstöltőket gyakran Shore 00-s skálán adják meg, mivel túl rugalmasak ahhoz, hogy keményebb durométer skálákon értelmesen regisztrálhatók legyenek. Az alacsonyabb keménység általában alacsonyabb nyomóerőt jelent egy adott elhajlásnál, ezért választanak alkalmazkodó töltőanyagokat egyenetlen vagy törékeny összeállításokhoz. Ennek ellenére a tényleges erőt továbbra is az anyag saját görbéjéből kell leolvasni a használt vastagság és terület mellett.
Miért nem mindig jobb a nagyobb tömörítés?
A nagyobb összenyomás eleinte gyorsan segít, aztán már nem kifizetődő, ezért hiba lenne úgy tekinteni, mintha csak egy fokozatos állításra lenne szükség. Az előny meredek része már korán jelentkezik, mivel az első összenyomási lépések összenyomják a légüregeket és valódi érintkezést hoznak létre. Ezen túlmenően a további összenyomás csak kismértékben elvékonyítja a kötési vonalat, miközben a szükséges erő folyamatosan növekszik, így a hőhozam a további newton terhelésenként csökken. A közzétett összenyomódási célértékek anyagonként és beszállítónként eltérőek, és nem állnak fenn egyetlen értéknél. Egyes szilikon réstöltőket 15-20 százalék körüli értékre, másokat 20-40 százalékos sávban említenek, és egyes készítmények lényegesen nagyobb összenyomódásra vannak besorolva. Az ilyen számokat egyetlen termékre jellemzőnek tekintsük. A célértéket az adott alkatrész saját adatlapjával és összenyomódási görbéjével ellenőrizzük a vastagság, a terület és a terhelés mellett, ne úgy, hogy egy adatot termékek között hozunk át.
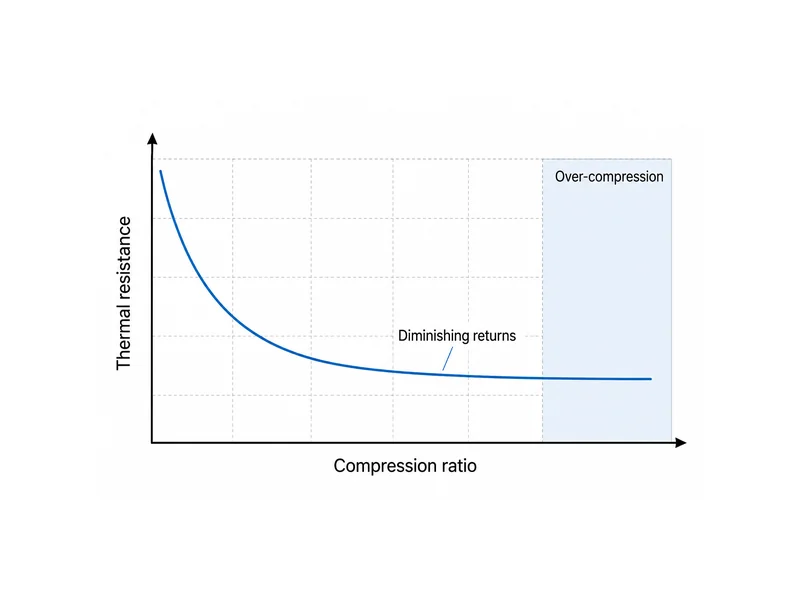
A túlzott összenyomás megbízhatósági probléma, nem csak a csökkenő megtérülés esete. Ha egy töltőanyagot a kívánt tartományon túl nyomunk, az túlzott mechanikai feszültséget adhat át a csatlakozás mögötti résznek. Egy csomagban ez azt jelentheti, hogy meggörbülhet egy áramköri lap, egy cella túlterhelhető a rögzítés által megengedettnél, vagy megrepedhet egy merev hordozó. A hőátadást optimalizáló terhelés és az alkatrészeket veszélyeztető terhelés nem mindig áll messze egymástól. Ellenőrizzük külön a hőteljesítmény-ablakát és a köteg leggyengébb elemének mechanikai határát, és hagyjuk, hogy a kettő közül a szorosabb állítsa be a célértéket.
A hosszú távú viselkedés nyomás alatt legalább annyira fontos, mint a kezdeti érték. A határfelületi anyagok nyomás alatti alakváltozást (zsugorodási alakváltozást) vehetnek fel, ami azt jelenti, hogy az összenyomott állapotban tartás után nem nyerik vissza teljesen a vastagságukat. Egyes adagolt töltőanyagok a hőciklusok során ki is nyomódhatnak a kötésből, a készítménytől és a kikeményedési állapottól függően, ha a kötés a melegítés és a hűlés során pumpál. Mivel ezek a hatások a csomag élettartama alatt jelentkeznek, a lényeges hőállóság a tartós, üzem közbeni nyomás alatti érték, nem pedig a szabad állapotú adatlap értéke. Az állandósult állapotú hőállóságot terhelés alatt, például az ASTM D5470 szabvány szerint, megadott nyomáson és kötésvastagság mellett jellemzik. A nyomás alatti alakváltozás, a kiszivattyúzás és a ciklusok után megőrzött hőteljesítmény különálló tartóssági kérdések, amelyeket önmagukban ellenőriznek, nem pedig egyetlen állandósult állapotú mérésből következtetnek ki.
Cella-hideglemez rések tömörítési célértékének beállítása
A tömörítési célérték meghatározása a résmérettel kezdődik, nem az anyaggal, mert az anyagnak csak az összeállítás által ténylegesen fellépő résváltozást kell elnyelnie. Mérjük meg vagy becsüljük meg a rések eloszlását a hézag mentén. Adjuk meg a tűréshatár-összegzésből a legrosszabb eset maximumát és azt a minimumot, ahol a felületek a legközelebb állnak egymáshoz. A töltőanyagnak a legnagyobb résméretnél hasznos érintkezésben kell maradnia, miközben a legkisebb résméretnél nem nyomódik össze a határértékénél jobban. Ez a résméret, nem pedig valamilyen névleges méret, határozza meg, hogy az anyagnak mekkora rugalmasságra van szüksége.
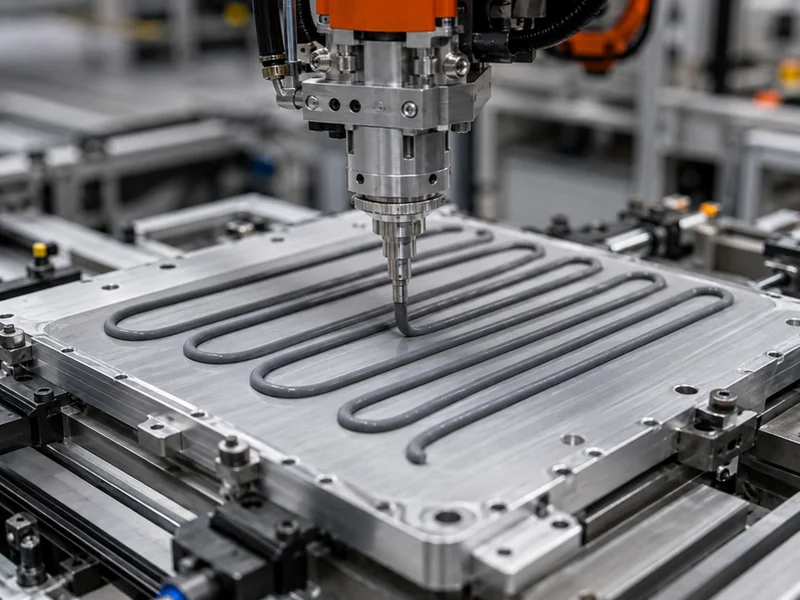
A síkfelület, valamint az előregyártott betét és a helyszínen kikeményedő réstöltő közötti választás ebből a különbségből következik. A kivágott réstöltő olyan illesztésekhez illik, ahol a rés meglehetősen egyenletes és megismételhető. Az adagolt, helyszínen kikeményedő réstöltő nagyobb vagy kevésbé kiszámítható változásokhoz igazodik anélkül, hogy nagy illeszkedési terhelést kényszerítene ki az egész felületre. Ez a kompromisszum az egyik legfontosabb döntés a... a megfelelő termikus interfész anyag kiválasztása az alkalmazáshoz. Közvetlenül kölcsönhatásban van a tömörítési célponttal, mivel egy merevebb betét nagy nyomáson olyan törékeny hardvert terhelhet, amit egy puhább adagolt anyag nem.
Az összeszerelési módszer és az elektromos követelmények lezárják a célterületet. Ahol egy gyártósor nagy mennyiségben adagolja a töltőanyagot, ez az útvonal tisztán automatizálható, és kézzel behelyezett alátétek nélkül képes elnyelni az alkatrészek közötti eltéréseket, ami egy mérlegelendő folyamattényező, nem pedig automatikus alapértelmezett beállítás. Az illesztőfelületnek esetleg feszültséget is vissza kell tartania, ami korlátozza a töltőanyag kémiáját és a kötés legvékonyabb részén maradó minimális anyagmennyiséget. Miután ezeket a korlátozásokat rögzítették, ellenőrizni kell a tervet a működési mód szempontjából. Határozza meg a névleges és a legrosszabb esetre vonatkozó réseknél a nyomóerőt ahhoz képest, amit a cellák és a panel elbír, és ellenőrizze a kapott hőállóságot az adott nyomás alatt, nem pedig szabad vastagság mellett.
A tömörítés mint korlátozott tervezési változó
A kompressziót legjobb korlátos változóként értelmezni. Addig a pontig hasznos, amíg a kötés nedves nem lesz és a levegő el nem távozik, azon túl pedig kontraproduktív. Az akkumulátortelep-mérnökök alapvető döntése a sorrend. Először a réseloszlást és az elfogadható mechanikai terhelést kell meghatározni. Ezután válasszunk egy olyan anyagot, amely elég puha ahhoz, hogy hasznos érintkezést érjen el ezen a terhelésen belül. Csak ezután határozzunk meg egy kompressziós arányt és a hőállóság ellenőrzésére használt módszert. A leggyakrabban félreolvasott szám az adatlap szerinti vezetőképesség, amely a tömbanyagot írja le, nem pedig a sűrített kötést, amely valójában meghatározza a csomag hőmérsékletét.
Ahol egy csatlakozásnak egy szokatlan résszélesedést kell összeegyeztetnie alacsony megengedett szorítóerővel, az eredmény a csatlakozóanyag, a cellaformátum és a hideglemez síkfelülete közötti illeszkedésen múlik. Egyetlen rögzített tömörítési százalék nem dönti el ezt. A csatlakozóanyag és a hideglemez párosítása áll a Trumonytechs cella-hűtőközeg hőmunkájának középpontjában. A megfelelő illeszkedés az, ami biztosítja a hő útját a cellától a hűtőközegig.
GYIK
Mennyire kell összenyomni egy hővezető réspárnát anélkül, hogy megrepedjen a cella vagy a lapka?
Csak annyira nyomjuk össze, ameddig a légrés bezárásához és az állandó érintkezés eléréséhez szükséges, majd állítsuk le. A hőátadást optimalizáló terhelés közel lehet ahhoz a terheléshez, amely károsítja a törékeny alkatrészeket. A biztonságos határértéket a csatlakozás mögötti leggyengébb mechanikai elem – egy cellabetét, egy hordozó vagy egy panel – szabja meg. Hasonlítsuk össze a várható legkisebb résnél fellépő nyomóerőt azzal, amit az alkatrész elbír. A közzétett százalékos tartományok kiindulópontot jelentenek, nem pedig maximalizálási célt, és a valódi határ az adott köteg mechanikai költségvetéséből adódik.
A nagyobb kompresszió mindig csökkenti az akkumulátorcsomag hőellenállását (TIM)?
A nagyobb összenyomás eleinte meredeken csökkenti a hőellenállást, majd nagyon keveset eredményez, tehát ez nem lineáris javulás. A korai összenyomás összenyomja a szigetelő légüregeket, és valódi érintkezési felületet hoz létre, ahol a nyereség nagy része megtalálható. A további összenyomás csak kismértékben elvékonyítja a kötési vonalat, miközben a szükséges erő folyamatosan növekszik. A hasznos tartományon túl a hozzáadott terhelés szinte semmilyen hőelőnyt nem eredményez, és fennáll a mechanikai károsodás és a hosszú távú összenyomódás okozta alakváltozás veszélye.
Hézagkitöltő vagy helyben kötő réstöltő anyagot használjak az egyenetlen cella-hideglemez rések esetén?
A választás alapja az, hogy mennyire változik a rés a csatlakozáson, és hogy mekkora terhelést bírnak el az alkatrészek, ne egy alapértelmezett preferencia. Az előre kialakított réstömítés viszonylag egyenletes, megismételhető réseket és egyszerű összeszerelést tesz lehetővé. Az adagolt, helyszínen kikeményedő réstöltő nagyobb vagy kevésbé kiszámítható változásokhoz igazodik anélkül, hogy nagy illeszkedési terhelést kényszerítene ki az egész felületen. Ahol egy gyártósor nagy mennyiségben adagol, ez az útvonal kézzel illesztett alátétek nélkül is elnyeli az alkatrészek közötti tűréshatárokat, ami egy olyan folyamattényező, amelyet a termikus és mechanikai tényezők mellett mérlegelni kell.
Hogyan akadályozhatom meg, hogy a réstöltő nyomóereje meggörbítse a NYÁK-ot vagy feszültséget okozzon a cellákban?
Szabályozza az erőt egy puhább, alacsonyabb modulusú töltőanyag kiválasztásával és a tömörítésnek a legrosszabb esetben előforduló minimális réshez való méretezésével, ahol az erő a csúcspontját éri el. Egy kisebb keménységű anyag ugyanazt a tömörítési arányt éri el alacsonyabb terhelés mellett, ami csökkenti a panelre vagy cellára átvitt erőt. Ellenőrizze az erőt a tűréshatár legszűkebb résénél, ne csak a névleges résnél. A terv végrehajtása előtt ellenőrizze azt a kötés mögötti alkatrészek mechanikai határaival szemben.
További olvasmányok
- Hővezető anyagok tulajdonságai: Réskitöltők — egy gyártói műszaki tanulmány arról, hogyan illeszkednek az összenyomható réstöltő anyagok a felületekhez, és honnan származik a vezetőképességi tartományuk.
- ASTM D5470 Szabványos vizsgálati módszer hővezető elektromos szigetelőanyagok hőátadási tulajdonságainak vizsgálatára — a terhelés alatti, állandósult állapotú hőállósági értékek mögött meghúzódó szabvány, amelyet ebben a cikkben meghatározott nyomáson és kötési vonalvastagság mellett ellenőrizni kell.
- Termikus határfelületi anyagok: az alapkutatástól az alkalmazásokig – egy lektorált áttekintés, amely elkülöníti egy kötés tömegellenállását az érintkezési ellenállásától, ugyanazon az elkülönülésen, amelyen az itt tárgyalt összenyomhatósági vita is alapul.
Kapcsolódó cikkek
- Útmutató a termikus határfelületi anyagokhoz – egy közérthető bevezető a TIM-ekről, a főbb anyagtípusokról és a kiválasztás módjáról azoknak az olvasóknak, akik a tömörítés mögött meghúzódó tágabb kontextust szeretnék megismerni.
- Innovációk a TIM-ekben az elektronika fokozott hőkezelése érdekében — elmagyarázza, hogyan töltik ki a TIM-ek a hőforrások és a hűtőbordák közötti rést, kiterjesztve a cikkben használt réskitöltő mechanizmust.
- Vezetőképes vs. nem vezetőképes hővezető paszta: Kiválasztási útmutató — segít az olvasóknak elkülöníteni a hővezető képességet az elektromos vezetőképességtől, ami akkor fontos, ha a csatlakozásnak feszültséget is kell tartania.
- Hogyan működik a termikus gél? — leírja, hogyan tölti ki az adagolt gél a mikroszkopikus felületi réseket, az itt tárgyalt, helyszínen kikeményedő töltőanyagok közeli rokona.
- Milyen gyakran kell cserélni a hővezető pasztát? – leírja, hogyan kopnak le a határfelületi anyagok az idő múlásával, hasznos háttérinformációkat tartalmaz a kompressziós-elmozdulásos és a kiszivattyúzási tartóssági pontokhoz.