
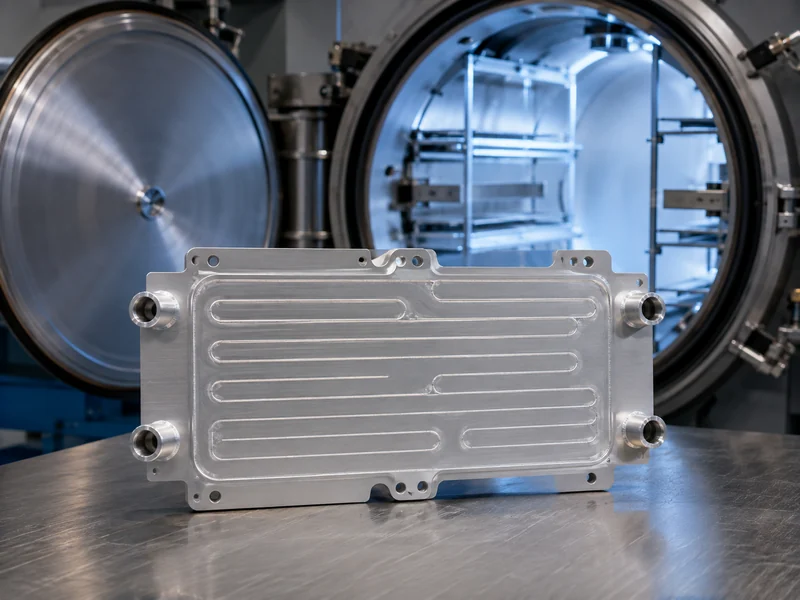
La brasatura sottovuoto dell'alluminio unisce componenti in alluminio all'interno di un forno sigillato e sottovuoto, senza l'utilizzo di flussanti in nessuna fase del processo. Questa caratteristica, ovvero l'assenza di flussanti, è uno dei motivi per cui viene impiegata per la realizzazione di piastre di raffreddamento a tenuta stagna per batterie, dove il liquido di raffreddamento deve circolare all'interno del pacco senza fuoriuscire. Il processo fonde un sottile strato di lega di alluminio e silicio tra le superfici di contatto, mentre il metallo di base rimane solido, consentendo di sigillare numerose giunzioni interne della piastra di raffreddamento in un unico ciclo del forno. Proprio questa caratteristica di funzionamento in un singolo ciclo è il motivo per cui la brasatura sottovuoto compete con la brasatura in atmosfera controllata per la realizzazione di componenti termici per veicoli elettrici e sistemi di accumulo energetico. Inoltre, determina i costi principali: un forno sottovuoto ben sigillato, un'elevata pulizia e un controllo accurato del livello di magnesio nella lega. Questo articolo illustra il funzionamento del processo, le condizioni operative, il confronto con la brasatura in atmosfera controllata e gli aspetti da verificare quando il componente brasato è una piastra di raffreddamento a liquido.
Cos'è la brasatura sottovuoto dell'alluminio e come funziona
La brasatura sottovuoto dell'alluminio si basa sul vuoto, non su un flusso chimico, per preparare il terreno al materiale d'apporto. L'alluminio forma quasi istantaneamente una tenace pellicola di ossido all'aria, ed è proprio questa pellicola – non il metallo – il vero ostacolo alla giunzione. Una ricerca sulla brasatura pubblicata su *Materials* (2022) rileva che l'allumina fonde a circa 2.072 °C, ben al di sopra del punto di fusione dell'alluminio, che si aggira sui 660 °C, quindi l'ossido non può essere semplicemente fuso alla temperatura di brasatura. Il processo deve aggirare l'ossido anziché attraversarlo.
Due effetti aggirano l'ossido: una discrepanza nella dilatazione termica che provoca la fessurazione del film e il magnesio che cattura l'ossigeno residuo. L'alluminio si espande considerevolmente più del proprio ossido quando il gruppo si riscalda. Il sottile film nativo – spesso solo pochi nanometri, dell'ordine di 2-5 nm secondo lo stesso lavoro pubblicato – si fessura a causa di questa discrepanza e permette al materiale di riempimento liquido di raggiungere il metallo sottostante. Il magnesio presente nel materiale di riempimento o nel rivestimento vaporizza quindi nel vuoto e agisce come agente di rimozione, catturando l'ossigeno residuo e disgregando l'ossido superficiale rimanente in modo che il materiale di riempimento possa fluire e formare i raccordi.
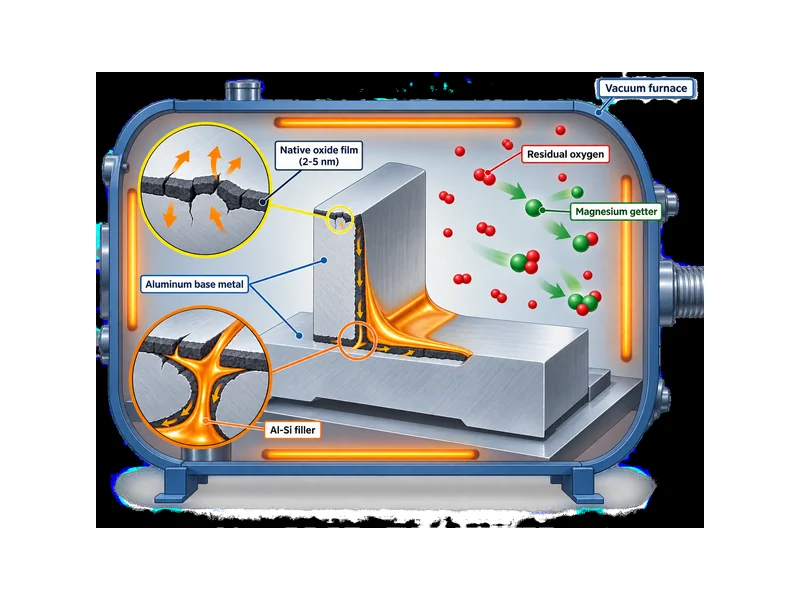
Il materiale di riempimento costituisce la seconda metà del meccanismo e solitamente viene fornito sotto forma di strato di rivestimento anziché come componente separato. Almeno una delle parti di accoppiamento è in genere costituita da una lamiera per brasatura: un nucleo di alluminio laminato con un sottile rivestimento in lega di alluminio-silicio che si fonde al di sotto del nucleo. Durante il ciclo, il rivestimento si fonde, fluisce per capillarità nel giunto e si solidifica raffreddandosi. Il metallo di base non si fonde mai, preservando così la geometria del giunto e le tolleranze del componente, aspetto fondamentale quando il "componente" è una piastra fredda la cui planarità è direttamente correlata al contatto termico.
Condizioni di processo e metalli di riempimento
Il processo è vincolato da due temperature molto vicine tra loro. La temperatura di brasatura deve rimanere al di sopra del punto di fusione del materiale d'apporto, ma al di sotto di quello della lega base, e per la maggior parte dei sistemi in alluminio questo intervallo è ristretto. Fonti del settore indicano un intervallo di temperatura di lavoro di circa 580-620 °C (circa 1.080-1.150 °F), con la formula esatta che dipende dalla lega, dalla massa totale caricata nel forno e dal forno stesso. Questo margine ristretto è il motivo per cui l'uniformità del forno e la massa termica del carico sono variabili di processo, non elementi da considerare a posteriori. Un carico pesante o non uniforme, con temperature inferiori a quelle di esercizio, può lasciare le giunzioni non riempite mentre le sezioni più leggere si surriscaldano.
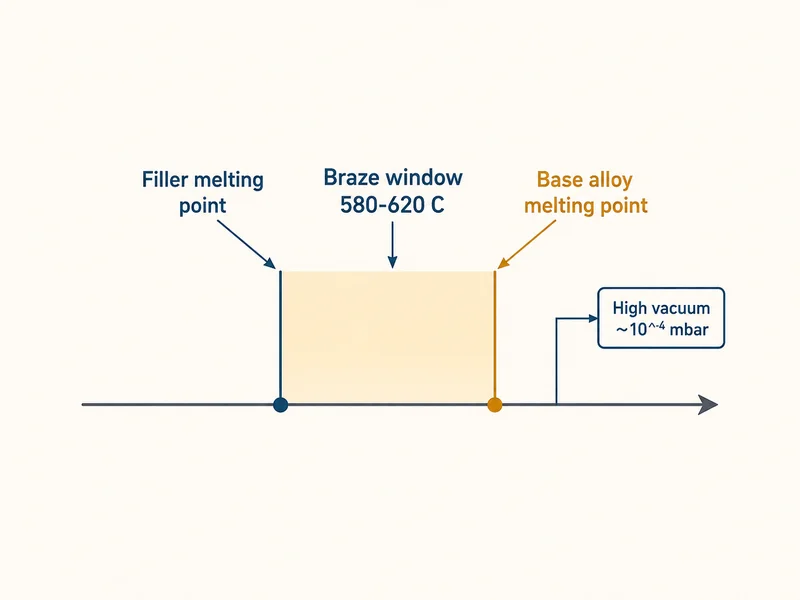
Il livello di vuoto è l'altra condizione determinante. La brasatura dell'alluminio senza flussante richiede generalmente un vuoto elevato, comunemente indicato intorno a 10⁻⁴ mbar o inferiore, insieme a un materiale getter per catturare l'ossigeno residuo che riossida le superfici appena fessurate. I valori riportati variano a seconda dell'unità di misura e della fonte, quindi il setpoint di un determinato forno dovrebbe essere verificato con la sua specifica ricetta qualificata, non con un valore generico.
La composizione chimica del materiale d'apporto dipende da entrambe le condizioni. Le leghe alluminio-silicio forniscono l'abbassamento del punto di fusione che permette al materiale d'apporto di fluire al di sotto del punto di fusione del metallo base, mentre il magnesio favorisce le fasi di gettering e di rottura dell'ossido a temperature superiori. Per la specifica di un componente, il materiale d'apporto e la lega base devono essere considerati come un sistema integrato. Un contenuto di silicio o un rapporto di rivestimento ricavati da una scheda tecnica non devono essere considerati validi per una lega diversa senza aver prima verificato le specifiche di quel materiale.
Brasatura sottovuoto vs. brasatura in atmosfera controllata
La scelta tra brasatura sottovuoto e brasatura in atmosfera controllata (CAB) dipende dalla lega e dal sistema di materiale d'apporto, dalla tolleranza al flusso e dai costi del forno, non da quale processo sia più avanzato. La brasatura CAB riscalda i pezzi in un'atmosfera di gas inerte e utilizza un flusso a base di fluoruro per rimuovere l'ossido e proteggere le superfici pulite. La brasatura sottovuoto, invece, rimuove l'ossigeno e non utilizza alcun flusso. Entrambi i processi possono produrre giunzioni in alluminio di buona qualità, a condizione che vengano rispettati i requisiti di materiale e di processo. I fattori pratici decisivi sono quindi la lega e il sistema di materiale d'apporto, il processo qualificato e il volume di produzione.
Il magnesio si comporta in modo diverso nei due processi. Nella brasatura sottovuoto è attivamente utile: il magnesio che vaporizza è lo stesso magnesio che svolge l'azione di gettering. In un processo a base di flussante, è più spesso descritto come un vincolo, perché può interferire con la chimica del flussante al fluoruro. L'intervallo di magnesio utilizzabile per la brasatura a letto di carbonio (CAB) deve quindi essere verificato rispetto allo specifico sistema di flussante e lega, non dato per scontato. La scelta del processo più adatto a un determinato progetto dipende dalla lega compatibile, dal materiale d'apporto o di rivestimento e dal processo qualificato, valutati in relazione a costi e volumi. Laddove un forno a vuoto sigillato e la relativa disciplina di pulizia siano giustificati, la brasatura sottovuoto è la soluzione ideale. Quando i volumi sono elevati e la lega e il flussante sono compatibili, i costi inferiori del forno e la maggiore produttività della brasatura a letto di carbonio (CAB) sono spesso determinanti.
| Fattore | Brasatura sottovuoto | Brasatura in atmosfera controllata (CAB) |
|---|---|---|
| Flusso | Nessuno; nessun residuo di flusso da pulire | È necessario un flusso di fluoruro, quindi maneggiato/pulito |
| Magnesio | Utilizzato attivamente: vaporizza per ottenere ossigeno | Può interferire con il flusso di fluoruro; confermare l'intervallo di funzionamento per flusso/lega |
| Forno e portata | Forno sottovuoto sigillato; richiede un investimento di capitale maggiore | In genere costi inferiori, maggiore produttività |
| Fine | superficie pulita e priva di flussante | Residui di flusso gestiti come parte del processo |
La differenza di residui è fondamentale per i componenti di raffreddamento. Una giunzione senza flussante non lascia residui corrosivi all'interno dei condotti del refrigerante, eliminando così una potenziale via di corrosione a lungo termine in un circuito sigillato. Il rovescio della medaglia è rappresentato dai costi e dal controllo: un forno a vuoto deve garantire una buona tenuta e una pressione stabile, e il materiale deve arrivare pulito, il che comporta un aumento dei costi e una maggiore disciplina di processo.
Piastre di raffreddamento in alluminio a tenuta stagna per la gestione termica delle batterie
Una piastra di raffreddamento a liquido è costituita da due o più strati di alluminio sovrapposti – uno strato di canali e uno di copertura – che devono essere uniti tra loro per formare un percorso a tenuta stagna per il refrigerante tra le celle e il circuito. La brasatura crea tutte queste giunzioni interne contemporaneamente, sotto riscaldamento uniforme. La distorsione rimane bassa su una piastra di grandi dimensioni e i numerosi canali paralleli vengono sigillati insieme in un'unica passata, anziché con una saldatura alla volta. Ogni giunzione interna rappresenta un potenziale punto di perdita, pertanto la capacità di sigillare ermeticamente un'intera rete di canali in un singolo ciclo è una proprietà difficile da replicare con giunzioni localizzate.
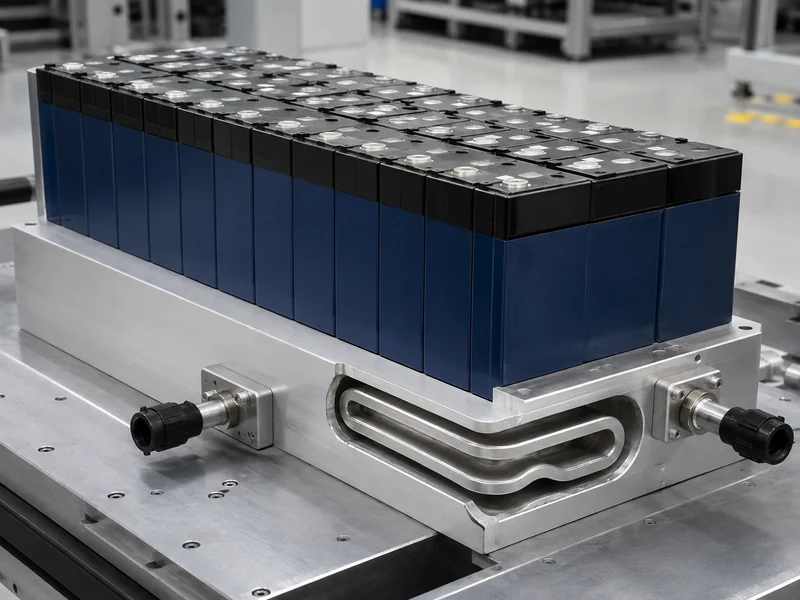
La brasatura sottovuoto non è l'unico modo per chiudere una piastra fredda e il metodo interagisce con la progettazione. Piastre stampate e brasate, saldatura per attrito e altre vie di giunzione sono adatte a diverse geometrie e volumi dei canali, quindi il metodo di giunzione appartiene alla discussione di progettazione, non a quella successiva. I compromessi tra Metodi di giunzione e saldatura a freddo delle lamiere La complessità del canale di tracciamento, la planarità richiesta e il numero di giunzioni sigillate necessarie contemporaneamente per il componente. Quando una piastra presenta numerosi canali interni sottili che devono essere sigillati in un'unica passata, la brasatura, grazie alla sua capacità di sigillare simultaneamente diverse giunzioni, rappresenta il vantaggio pratico.
Poiché la piastra brasata si trova direttamente nel percorso termico tra la cella e il refrigerante, il suo processo di fabbricazione è inseparabile dalla sua funzione termica. È qui che soluzioni personalizzate per piastre di raffreddamento Si tratta di componenti hardware la cui disposizione dei canali, planarità e raccordi per il liquido di raffreddamento sono adattati a uno specifico formato di cella e alla geometria del pacco batterie. L'adattamento di questi elementi alle celle consente di definire congiuntamente, e non separatamente, il processo di giunzione, la planarità della piastra e l'interfaccia tra le celle. Trumonytechs progetta e realizza piastre di raffreddamento a liquido in alluminio per pacchi batterie di veicoli elettrici e sistemi di accumulo di energia, tenendo conto di questo percorso termico e collegando la piastra brasata ai materiali di interfaccia e al circuito di raffreddamento circostante.
Considerazioni relative alla progettazione e alla verifica
Prima del ciclo del forno, e non dopo, è necessario pianificare tre conseguenze della brasatura sottovuoto dell'alluminio: come il ciclo termico influisce sulla tempra del pezzo, quanto è rigorosa la pulizia richiesta e come verrà verificata la tenuta stagna delle giunzioni. Le temperature di brasatura si avvicinano al punto di fusione di molte leghe di alluminio, quindi il ciclo può modificare le condizioni meccaniche del pezzo. La necessità di un trattamento termico post-brasatura – e se questo significhi una tempra, un ciclo completo di trattamento termico o nessun trattamento – dipende dalla lega, dalla sua trattabilità termica, dalla tempra desiderata e dal processo qualificato. È necessario definire questo aspetto a partire dalle specifiche del materiale, unitamente alla scelta della lega.
Pulizia e accoppiamento sono i successivi parametri controllabili, e agiscono come variabili, non come caselle di controllo di superamento/fallimento. La brasatura sottovuoto non utilizza flussante per compensare la contaminazione superficiale, quindi olio, ossido e detriti presenti sul materiale si traducono direttamente in giunzioni non riempite o deboli. Anche le tolleranze di assemblaggio e gli spazi tra le giunzioni devono rimanere entro l'intervallo in cui l'azione capillare trasporta il materiale d'apporto, perché uno spazio troppo ampio impedisce la corretta otturazione della giunzione. L'azione di verifica è semplice: confermare la pulizia del materiale in entrata e l'accoppiamento delle giunzioni rispetto alle specifiche di brasatura prima del caricamento, non dopo un test di tenuta fallito.
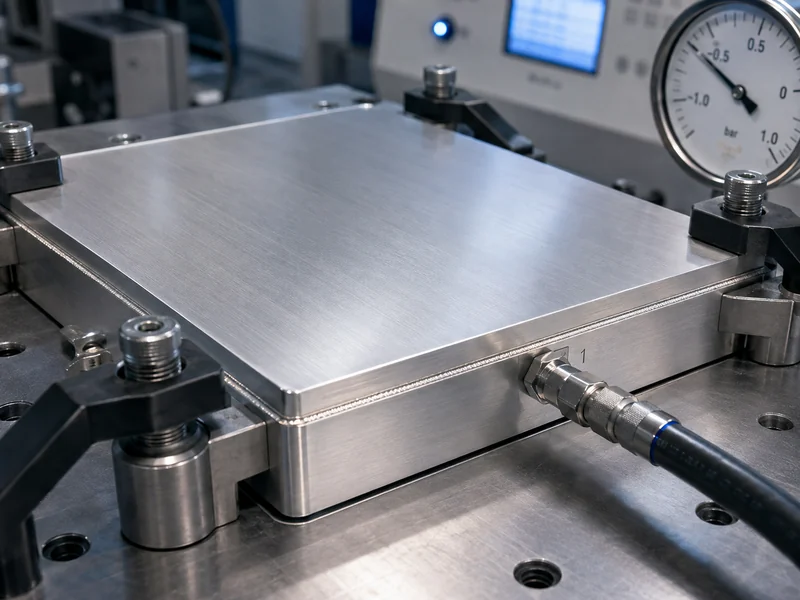
L'integrità della tenuta, la planarità e le prestazioni termiche vengono tutte verificate su una piastra fredda, ma appartengono a diverse tipologie di verifica ed è utile mantenerle separate. La tenuta viene solitamente dimostrata con un controllo delle perdite: una prova di pressione e, per perdite minime, una prova di tenuta all'elio. Una prova di scoppio o di pressione di prova, al contrario, è spesso una qualificazione distruttiva eseguita su campioni, non una prova di rilascio su ogni singolo pezzo. La planarità viene in genere misurata dopo la brasatura, poiché il ciclo termico può introdurre deformazioni che degradano il contatto con le celle. L'uniformità della temperatura sulla piastra è un criterio di prestazione termica che può essere incluso nella validazione del progetto, non nell'accettazione del singolo pezzo. I test applicabili a una determinata piastra e la fase in cui vengono eseguiti devono essere definiti dal disegno del componente e dal relativo DVP&R o piano di controllo, e non da una sequenza fissa e standardizzata.
Conclusione
Il modo più utile per interpretare la brasatura sottovuoto dell'alluminio è considerarla come un metodo di sigillatura a ciclo singolo e senza flussante: aggira il problema dell'ossido di alluminio rimuovendo l'ossigeno e utilizzando il magnesio come agente sigillante, e sigilla simultaneamente numerose giunzioni interne con bassa distorsione. Il suo svantaggio è rappresentato da un forno sigillato ad alta intensità di capitale e da requisiti rigorosi in termini di pulizia e precisione di assemblaggio. La scelta tra questa tecnica e la brasatura sottovuoto convenzionale non è dettata dalla novità o dalla vecchia tecnologia; la scelta è fatta dalla lega e dal materiale d'apporto compatibili, dal processo qualificato e dal volume di produzione, e il risultato senza flussante è un argomento relativo alla resistenza alla corrosione, non una garanzia di qualità. Per una piastra di raffreddamento di una batteria, la mossa pratica è definire il metodo di giunzione, la lega e qualsiasi trattamento termico post-brasatura, nonché i criteri di planarità e tenuta insieme al design del canale. Verificare ciascun elemento rispetto alle specifiche del materiale e al piano di verifica del programma. Trumonytechs può aiutare a convalidare queste variabili rispetto a uno specifico formato di cella e circuito di raffreddamento quando una piastra viene abbinata a un pacco batterie.
FAQ
Se la mia lega di alluminio ha un alto contenuto di magnesio, devo ricorrere alla brasatura sottovuoto anziché alla brasatura CAB?
Il magnesio è un fattore da considerare, non un elemento determinante di per sé. Nella brasatura sottovuoto, il magnesio è attivamente utile perché vaporizza e contribuisce a eliminare l'ossigeno residuo. Nei processi basati su flussi, invece, rappresenta più spesso un vincolo, poiché può interferire con la chimica del flusso al fluoruro. Pertanto, l'intervallo di magnesio utilizzabile per la brasatura a freddo (CAB) deve essere verificato in base allo specifico flusso e al sistema di leghe. Prima di optare per una delle due soluzioni, è fondamentale verificare la compatibilità tra lega e materiale d'apporto e confrontarla con il processo qualificato.
A quale temperatura e livello di vuoto viene eseguita la brasatura sottovuoto dell'alluminio?
La brasatura sottovuoto dell'alluminio avviene tipicamente a temperature comprese tra 580 e 620 °C (circa 1.080-1.150 °F) in condizioni di alto vuoto, spesso indicate intorno a 10⁻⁴ mbar o inferiori. La procedura esatta dipende dalla lega, dal carico del forno e dal forno stesso. Il margine tra il punto di fusione del materiale d'apporto e quello della lega di base è ridotto, pertanto la procedura specifica per il singolo componente è determinante, non un valore generico.
I componenti in alluminio brasati sottovuoto necessitano di tempra o trattamento termico successivo?
Il trattamento post-brasatura non è automatico; dipende dalla lega e dalla tempra richiesta per il pezzo, non dal processo di brasatura in sé. Le temperature di brasatura si avvicinano al punto di fusione di molte leghe di alluminio, quindi il ciclo termico può modificare le condizioni meccaniche del pezzo. La necessità di una tempra, di un ciclo completo di trattamento termico post-brasatura o l'assenza di qualsiasi trattamento dipendono dalla lega, dalla sua trattabilità termica, dalla tempra desiderata e dal processo qualificato: è quindi necessario definire la procedura in base alle specifiche del materiale e della lega, non a posteriori.
La brasatura sottovuoto è migliore della saldatura CAB per garantire la tenuta stagna delle piastre di raffreddamento delle batterie dei veicoli elettrici?
Nessuno dei due processi è intrinsecamente migliore per le piastre fredde; la scelta dipende dalla lega e dal materiale d'apporto, dalla conformazione dei canali e dal volume di lavoro. Le giunzioni senza flussante della brasatura sottovuoto non lasciano residui corrosivi all'interno dei canali di raffreddamento e sigillano numerose giunzioni interne in un unico ciclo, risultando adatte a piastre complesse. La brasatura a freddo (CAB) può essere più economica per volumi elevati quando la lega e il flussante sono compatibili. Prima di prendere una decisione, è necessario verificare la compatibilità della lega, del materiale d'apporto e del processo qualificato.
È possibile sigillare una piastra fredda con numerosi canali interni mediante brasatura sottovuoto in un unico ciclo?
La brasatura sottovuoto forma simultaneamente tutte le giunzioni interne sotto riscaldamento uniforme, consentendo così di sigillare una piastra con numerosi canali paralleli in un singolo ciclo del forno con una minima distorsione. Questa capacità di sigillatura simultanea rappresenta un vantaggio pratico per le piastre i cui canali sarebbero difficili da sigillare singolarmente.
Per approfondire
- Brasatura al plasma senza flusso di alluminio in atmosfera XHV locale, *Materials* (MDPI, 2022) — Ricerca sottoposta a revisione paritaria. Supporta la fisica dello strato di ossido alla base della brasatura dell'alluminio senza flussante (spessore dell'ossido nativo e punti di fusione dell'allumina rispetto all'alluminio); si applica al meccanismo, non a una specifica ricetta di produzione.
- Consiglio degli estrusori di alluminio — Risorse sulla brasatura — Materiale tecnico di un'associazione dell'industria dell'alluminio, a scopo informativo generale sulla brasatura dell'alluminio e sul confronto tra brasatura sottovuoto e brasatura in atmosfera controllata (CAB); non costituisce una fonte di parametri specifici per i singoli componenti.
Articoli correlati
- Sistemi di raffreddamento per data center: scegliere tra impianti raffreddati ad aria e impianti raffreddati ad acqua. — spiega la posizione di un refrigeratore nella catena di raffreddamento e come scegliere tra impianti raffreddati ad aria e impianti raffreddati ad acqua a monte del circuito a piastre fredde.
- Che cos'è una piastra fredda tubolare? — descrive una costruzione alternativa a piastra fredda, in cui i tubi sono fissati a una base di alluminio anziché brasare canali interni.
- Come funziona il raffreddamento a heat pipe e quando è consigliabile utilizzarlo? — aiuta il lettore a confrontare il trasporto passivo tramite tubo di calore con quello tramite piastra di raffreddamento a liquido per una data applicazione termica.
- Cos'è il trasferimento di calore? Spiegazione dettagliata — Esamina i principi fondamentali di conduzione e convezione alla base del percorso termico tra la cella e il refrigerante che una piastra fredda deve seguire.
- Installare le piastre di raffreddamento a liquido passo dopo passo — illustra la procedura di installazione di una piastra di raffreddamento a liquido finita, per garantire un contatto e un flusso stabili dopo la brasatura e la verifica.
