
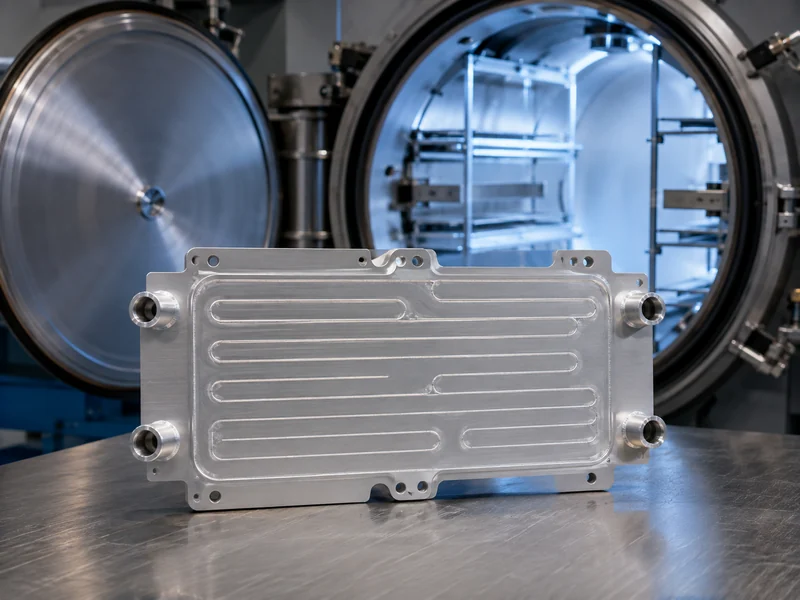
La soldadura fuerte al vacío de aluminio une conjuntos de aluminio dentro de un horno sellado y evacuado, sin fundente en ninguna etapa. Esta ausencia de fundente es una de las razones por las que se utiliza para placas frías de baterías herméticas, donde el refrigerante debe circular por el paquete sin fugas. El proceso funde un fino relleno de aluminio-silicio entre las superficies de contacto mientras el metal base permanece sólido, lo que permite sellar una placa fría en múltiples juntas internas en un solo ciclo de horno. Este mismo comportamiento de ciclo único explica por qué compite con la soldadura fuerte en atmósfera controlada para componentes térmicos de vehículos eléctricos y sistemas de almacenamiento de energía. También determina los principales costos: un horno de vacío bien sellado, una limpieza rigurosa y un control preciso del nivel de magnesio de la aleación. Este artículo explica cómo funciona el proceso, las condiciones en las que se lleva a cabo, cómo se compara con la soldadura fuerte en atmósfera controlada y qué verificar cuando la pieza soldada es una placa fría líquida.
Qué es la soldadura fuerte al vacío de aluminio y cómo funciona
La soldadura fuerte al vacío de aluminio se basa en el vacío, no en un fundente químico, para facilitar la entrada del material de aporte. El aluminio forma una película de óxido tenaz casi instantáneamente en el aire, y es esa película —no el metal— el verdadero obstáculo para la unión. Un estudio sobre soldadura fuerte publicado en *Materials* (2022) señala que la alúmina se funde cerca de los 2072 °C, muy por encima del punto de fusión del aluminio, que ronda los 660 °C, por lo que el óxido no puede simplemente fundirse a la temperatura de soldadura. El proceso debe rodear el óxido en lugar de atravesarlo.
Dos efectos contrarrestan el óxido: una diferencia en la dilatación térmica que agrieta la película y el magnesio que elimina el oxígeno residual. El aluminio se expande considerablemente más que su propio óxido al calentarse el conjunto. La fina película nativa —de tan solo unos pocos nanómetros de espesor, del orden de 2 a 5 nm según el mismo trabajo publicado— se agrieta debido a esta diferencia y permite que el relleno líquido alcance el metal subyacente. El magnesio presente en el relleno o revestimiento se vaporiza en el vacío y actúa como captador, eliminando el oxígeno residual y descomponiendo el óxido superficial restante para que el relleno pueda fluir y formar filetes.
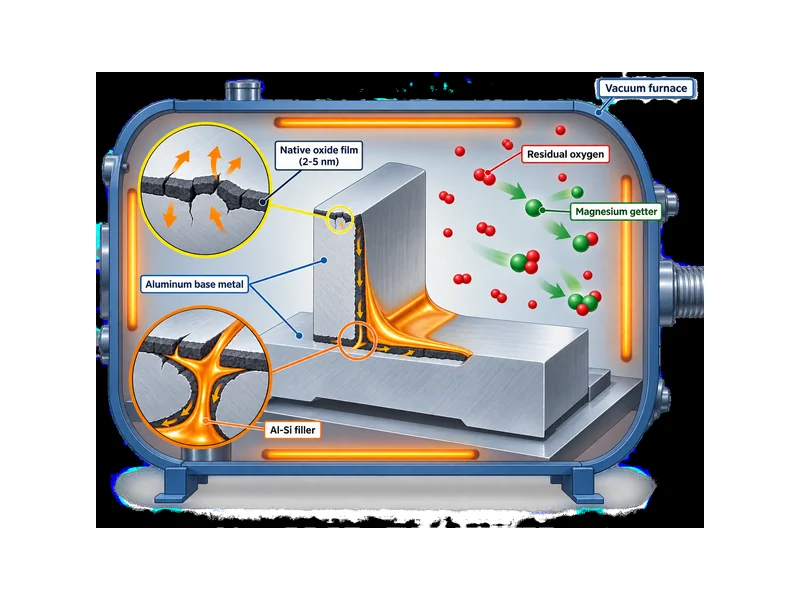
El material de relleno constituye la segunda parte del mecanismo y, por lo general, se suministra como una capa de revestimiento en lugar de una adición independiente. Normalmente, al menos una de las piezas de acoplamiento se suministra como una lámina para soldadura fuerte: un núcleo de aluminio laminado con un revestimiento delgado de aluminio-silicio que se funde bajo el núcleo. Durante el ciclo, el revestimiento se funde, fluye por capilaridad hacia la junta y se solidifica al enfriarse. El metal base nunca se funde, por lo que se conservan la geometría de la junta y las tolerancias de las piezas, lo cual es importante cuando la "pieza" es una placa fría cuya planitud influye directamente en el contacto térmico.
Condiciones del proceso y metales de aportación
El proceso se rige por dos temperaturas muy próximas. La temperatura de soldadura fuerte debe mantenerse por encima del punto de fusión del material de aporte, pero por debajo del de la aleación base. En la mayoría de los sistemas de aluminio, este margen es estrecho. Según fuentes del sector, el rango de trabajo se sitúa aproximadamente entre 580 y 620 °C (unos 1080 y 1150 °F), y la fórmula exacta depende de la aleación, la masa total cargada en el horno y las características del propio horno. Este margen tan reducido explica por qué la uniformidad del horno y la masa térmica de la carga son variables del proceso, no aspectos secundarios. Una carga pesada o irregular que presente un desfase en la temperatura puede provocar que algunas juntas queden sin rellenar, mientras que las secciones más ligeras se sobrecalientan.
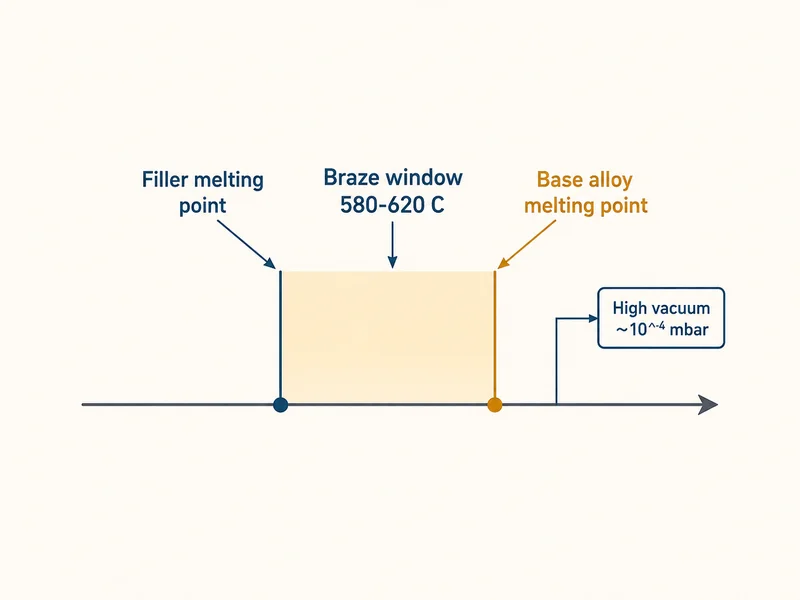
El nivel de vacío es otra condición determinante. La soldadura fuerte de aluminio sin fundente generalmente requiere un alto vacío —normalmente de 10⁻⁴ mbar o superior— junto con un material absorbente para capturar el oxígeno residual que podría reoxidar las superficies recién agrietadas. Los valores reportados varían según la unidad de medida y la fuente, por lo que el punto de ajuste de un horno determinado debe confirmarse con su propia receta certificada, no con una cifra general.
La composición química del material de relleno se deriva de ambas condiciones. Las aleaciones de aluminio-silicio proporcionan la disminución del punto de fusión que permite que el material de relleno fluya por debajo del punto de fusión del metal base, y el magnesio impulsa los procesos de eliminación de óxidos y desoxidación por encima de dicho punto. Para especificar una pieza, el material de relleno y la aleación base deben considerarse como un sistema compatible. No se debe asumir que un contenido de silicio o una proporción de revestimiento obtenidos de una ficha técnica corresponden a una aleación diferente sin antes consultar la especificación de dicho material.
Soldadura fuerte al vacío frente a soldadura fuerte en atmósfera controlada
La elección entre la soldadura fuerte al vacío y la soldadura fuerte en atmósfera controlada (CAB) depende de la aleación y el sistema de aporte, la tolerancia al fundente y la rentabilidad del horno, no de cuál proceso sea más avanzado. La CAB calienta las piezas bajo un gas inerte y utiliza un fundente de fluoruro para eliminar el óxido y proteger las superficies limpias. La soldadura fuerte al vacío elimina el oxígeno y no utiliza fundente. Ambas pueden producir uniones de aluminio sólidas si se cumplen los requisitos del material y del proceso. Los factores prácticos decisivos son, por lo tanto, la aleación y el sistema de aporte, el proceso cualificado y el volumen de producción.
El magnesio se comporta de manera diferente en las dos rutas. En la soldadura fuerte al vacío, resulta útil: el magnesio que se vaporiza es el mismo que actúa como gettering. En un proceso con fundente, se suele considerar una limitación, ya que puede interferir con la química del fundente de fluoruro. Por lo tanto, el rango de magnesio viable para CAB debe confirmarse en función del fundente y la aleación específicos, en lugar de asumirse. La ruta más adecuada para un diseño determinado depende de la aleación, el material de aporte o revestimiento, y el proceso cualificado, sopesados frente al coste y el volumen. Cuando se justifica un horno de vacío sellado y su estricta limpieza, la soldadura fuerte al vacío es la opción más apropiada. Cuando los volúmenes son elevados y la aleación y el fundente son compatibles, el menor coste del horno y la mayor productividad de CAB suelen ser determinantes.
| Factor | soldadura fuerte al vacío | Soldadura fuerte en atmósfera controlada (CAB) |
|---|---|---|
| Flujo | Ninguno; no hay residuos de fundente que limpiar. | Se requiere fundente de fluoruro, luego se manipula/limpia. |
| Magnesio | Se utiliza activamente: se vaporiza para obtener oxígeno. | Puede interferir con el fundente de fluoruro; confirme el rango de funcionamiento por fundente/aleación. |
| Horno y rendimiento | Horno de vacío sellado; requiere mayor inversión de capital. | Generalmente, menor costo y mayor rendimiento. |
| Finalizar | Superficie limpia y libre de fundente | Los residuos de fundente se gestionan como parte del proceso. |
La diferencia en los residuos es crucial para los sistemas de refrigeración. Una junta sin fundente no deja residuos corrosivos en los conductos del refrigerante, lo que elimina una vía de corrosión a largo plazo en un circuito sellado. La contrapartida reside en el coste y el control: un horno de vacío debe mantener un buen sellado y una presión estable, y el material debe llegar limpio, lo que implica un mayor coste de inversión y exige una mayor disciplina en los procesos.
Placas frías de aluminio herméticas para la gestión térmica de la batería.
Una placa de refrigeración líquida apila dos o más capas de aluminio —una capa de canal y una cubierta— que deben unirse para formar un conducto hermético que permita el paso del refrigerante entre las celdas y el circuito. La soldadura fuerte crea todas estas uniones internas a la vez bajo calentamiento uniforme. La distorsión se mantiene baja en una placa grande, y los numerosos canales paralelos se sellan en una sola pasada en lugar de soldar uno por uno. Cada unión interna es un punto potencial de fuga, por lo que sellar herméticamente toda una red de canales en un solo ciclo es una propiedad difícil de igualar con la unión localizada.
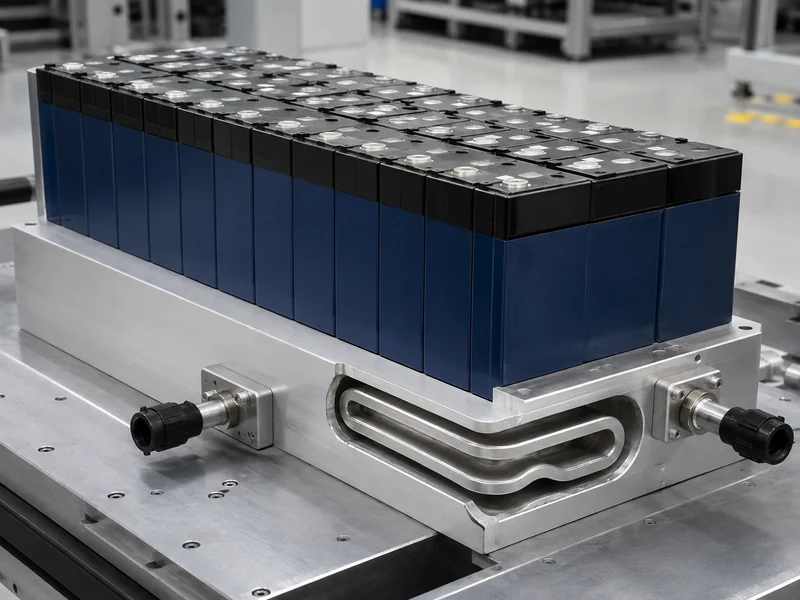
La soldadura al vacío no es la única forma de cerrar una placa fría, y el método interactúa con el diseño. Las placas estampadas y soldadas, la soldadura por fricción-agitación y otras rutas de unión se adaptan a diferentes geometrías y volúmenes de canales, por lo que el método de unión debe formar parte de la conversación de diseño, no ser posterior a ella. Las compensaciones entre Métodos de unión y soldadura de placas frías Se debe considerar la complejidad del canal, la planitud requerida y la cantidad de juntas selladas que necesita la pieza simultáneamente. Cuando una placa tiene muchos canales internos finos que deben sellarse en una sola pasada, la capacidad de la soldadura fuerte para sellar juntas simultáneamente representa una ventaja práctica.
Debido a que la placa soldada se encuentra directamente en la trayectoria de calor de la celda al refrigerante, su ruta de fabricación es inseparable de su función térmica. Ahí es donde soluciones personalizadas de placas frías Se trata de componentes cuyo diseño de canales, planitud y conexiones de refrigeración se adaptan a un formato de celda y geometría de paquete específicos. Esta adaptación a las celdas permite definir conjuntamente el proceso de unión, la planitud de la placa y la interfaz de la celda, en lugar de hacerlo de forma aislada. Trumonytechs diseña y fabrica placas de refrigeración líquida de aluminio para paquetes de vehículos eléctricos y sistemas de almacenamiento de energía, teniendo en cuenta esta trayectoria térmica, conectando la placa soldada con los materiales de la interfaz y el circuito de refrigeración que la rodea.
Consideraciones de diseño y verificación
Tres consecuencias de la soldadura fuerte al vacío de aluminio requieren planificación antes del ciclo del horno, no después: cómo afecta el ciclo térmico al temple de la pieza, el nivel de limpieza requerido y cómo se comprobará la estanqueidad de las uniones. Las temperaturas de soldadura se sitúan cerca del punto de fusión de muchas aleaciones de aluminio, por lo que el ciclo puede modificar las propiedades mecánicas de la pieza. La necesidad de un tratamiento térmico posterior a la soldadura (ya sea un temple, un tratamiento térmico completo o ninguno) depende de la aleación, de si es tratable térmicamente, del temple deseado y del proceso cualificado. Esto debe determinarse a partir de las especificaciones del material y la elección de la aleación.
La limpieza y el ajuste son los siguientes parámetros controlables, y actúan como variables, no como casillas de verificación de aprobado/reprobado. La soldadura fuerte al vacío no utiliza fundente para compensar la contaminación superficial, por lo que el aceite, el óxido y los residuos en el material se traducen directamente en uniones débiles o sin rellenar. Las tolerancias de ensamblaje y las holguras de las uniones también deben mantenerse dentro del rango en el que la acción capilar arrastra el material de relleno, ya que una holgura excesiva impide que la unión se rellene correctamente. La verificación es sencilla: confirmar la limpieza del material entrante y el ajuste de la unión según las especificaciones de soldadura fuerte antes de la carga, no después de una prueba de fugas fallida.
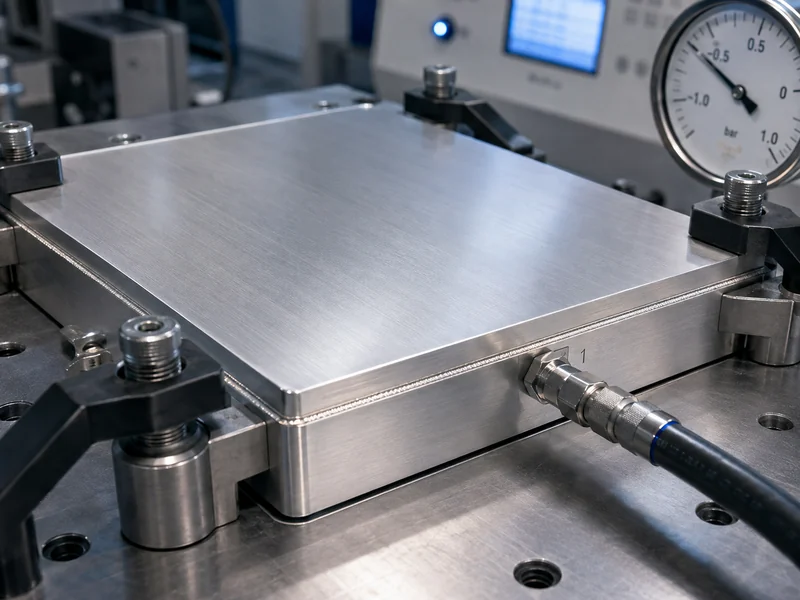
La integridad de las fugas, la planitud y el rendimiento térmico se comprueban en una placa fría, pero pertenecen a diferentes tipos de verificación, y es útil mantenerlos separados. El sellado generalmente se comprueba con una prueba de fugas: una prueba de presión y, para fugas pequeñas, una prueba de fugas de helio. Una prueba de presión de ruptura o de prueba, por el contrario, suele ser una calificación destructiva que se realiza en muestras, no una prueba de liberación en cada pieza. La planitud generalmente se mide después de la soldadura fuerte, porque el ciclo térmico puede introducir deformaciones que degradan el contacto con las celdas. La uniformidad de la temperatura en toda la placa es un criterio de rendimiento térmico que puede incluirse en la validación del diseño, no en la aceptación de cada pieza. Las pruebas que se aplican a una placa determinada, y en qué etapa, deben provenir del plano de la pieza y de su DVP&R o plan de control, no de una secuencia fija y uniforme.
Conclusión
La forma útil de entender la soldadura fuerte al vacío de aluminio es como una ruta de sellado de un solo ciclo sin fundente: evita el óxido de aluminio eliminando el oxígeno y utilizando magnesio como absorbente, y sella múltiples juntas internas a la vez con baja distorsión. Su principal inconveniente es un horno sellado de alto costo y exigencias estrictas de limpieza y ajuste. La elección entre esta y la soldadura CAB no se reduce a cuál es más nueva o más antigua; la aleación y el material de aporte adecuados, el proceso calificado y el volumen de producción son determinantes, y el resultado sin fundente es un argumento de corrosión, no una garantía de calidad. Para una placa fría de batería, lo práctico es definir la ruta de unión, la aleación y cualquier tratamiento térmico posterior a la soldadura, así como los criterios de planitud y fugas junto con el diseño del canal. Confirme cada uno de estos aspectos con la especificación del material y el plan de verificación del programa. Trumonytechs puede ayudar a validar estas variables con respecto a un formato de celda y un circuito de refrigeración específicos al seleccionar una placa para un paquete.
PREGUNTAS FRECUENTES
¿Necesito soldadura fuerte al vacío en lugar de CAB si mi aleación de aluminio tiene un alto contenido de magnesio?
El magnesio es un factor a considerar, no una decisión en sí misma. En la soldadura fuerte al vacío, el magnesio resulta útil porque se vaporiza y ayuda a eliminar el oxígeno residual. En un proceso con fundente, suele ser una limitación, ya que puede interferir con la química del fundente de fluoruro; por lo tanto, el rango de magnesio adecuado para la soldadura CAB debe confirmarse en función del fundente y la aleación específicos. Antes de optar por cualquiera de las dos opciones, confirme que la aleación y el material de aporte son compatibles y compruébelo con el proceso cualificado.
¿A qué temperatura y nivel de vacío se realiza la soldadura fuerte al vacío de aluminio?
La soldadura fuerte al vacío de aluminio se realiza normalmente a temperaturas de entre 580 y 620 °C (aproximadamente 1080 y 1150 °F) bajo un alto vacío, generalmente de alrededor de 10⁻⁴ mbar o superior. La fórmula exacta depende de la aleación, la carga del horno y el propio horno. El margen entre el punto de fusión del material de aporte y el de la aleación base es pequeño, por lo que la fórmula específica para cada pieza es la que prevalece, no un valor general.
¿Las piezas de aluminio soldadas al vacío necesitan temple o tratamiento térmico posterior?
El tratamiento posterior a la soldadura no es automático; depende de la aleación y del temple que requiera la pieza, no del proceso de soldadura en sí. Las temperaturas de soldadura se sitúan cerca del punto de fusión de muchas aleaciones de aluminio, por lo que el ciclo térmico puede modificar las propiedades mecánicas de la pieza. La necesidad de un temple, un tratamiento térmico completo posterior a la soldadura o la ausencia de tratamiento térmico está determinada por la aleación, su termotratabilidad, el temple deseado y el proceso cualificado; por lo tanto, debe decidirse a partir de las especificaciones del material junto con la aleación, no a posteriori.
¿Es la soldadura al vacío mejor que la soldadura CAB para las placas frías de baterías de vehículos eléctricos que sean herméticas?
Ninguno de los dos procesos es intrínsecamente mejor para placas frías; la elección depende de la aleación y el sistema de aporte, el diseño del canal y el volumen. Las uniones sin fundente de la soldadura fuerte al vacío no dejan residuos corrosivos en los conductos de refrigeración y sellan muchas uniones internas en un solo ciclo, lo que resulta adecuado para placas complejas. La soldadura por arco sumergido (CAB) puede ser más económica a gran volumen cuando la aleación y el fundente son compatibles. Confirme la compatibilidad de la aleación, el aporte y el proceso antes de tomar una decisión.
¿Es posible sellar una placa fría con muchos canales internos mediante soldadura al vacío en un solo ciclo?
La soldadura fuerte al vacío forma todas las uniones internas a la vez bajo calentamiento uniforme, lo que permite sellar una placa con múltiples canales paralelos en un solo ciclo de horno con mínima distorsión. Esta capacidad de sellar las uniones simultáneamente representa una ventaja práctica para placas cuyos canales serían difíciles de sellar individualmente.
Lecturas adicionales
- Soldadura fuerte por plasma sin fundente de aluminio en una atmósfera local de alto vacío (XHV), *Materials* (MDPI, 2022) — Investigación revisada por pares. Respalda la física de la capa de óxido subyacente a la soldadura fuerte de aluminio sin fundente (espesor del óxido nativo y puntos de fusión de la alúmina frente al aluminio); se aplica al mecanismo, no a ninguna receta de producción específica.
- Consejo de Extrusores de Aluminio — Recurso sobre soldadura fuerte — Material técnico de una asociación de la industria del aluminio, para información general sobre la soldadura fuerte de aluminio y la comparación entre el vacío y el proceso CAB; no es una fuente de parámetros específicos de las piezas.
Artículos relacionados
- Enfriadoras para centros de datos: Cómo elegir entre sistemas de refrigeración por aire y por agua. — explica dónde se ubica un enfriador en la cadena de refrigeración y cómo elegir entre plantas enfriadas por aire y enfriadas por agua antes del circuito de placas frías.
- ¿Qué es una placa fría tubular? — describe una construcción alternativa de placa fría, donde los tubos se unen a una base de aluminio en lugar de soldar canales internos.
- ¿Cómo funciona la refrigeración por tubos de calor y cuándo se debe utilizar? — ayuda al lector a comparar el transporte pasivo de calor mediante tubos con el de una placa fría líquida para una determinada carga térmica.
- ¿Qué es la transferencia de calor? Explicación detallada. — repasa los fundamentos de la conducción y la convección que rigen la trayectoria del calor entre la célula y el refrigerante que debe cumplir una placa fría.
- Instalar placas de frío líquido paso a paso — Explica el proceso de instalación de una placa de refrigeración líquida terminada para lograr un contacto y flujo estables una vez que haya sido soldada y verificada.
