Löt-Wärmeleitpaste leitet Wärme über eine Lötstelle, indem sie anstelle einer flexiblen Polymerschicht eine feste metallurgische Verbindung bildet. Diese Metallbindung ist der Grund, warum sie bei dünnen und vollständig benetzten Lötstellen einen geringeren Wärmewiderstand als Pasten oder Pads erreicht und sich gleichzeitig auf wenige Schnittstellen beschränkt. Hauptsächlich wird sie auf Chipebene in Hochleistungs-Halbleitergehäusen eingesetzt, wo sich ein dünner, flacher, lötbarer Spalt zwischen dem Silizium und einem Wärmeverteiler befindet. Ihre Grenzen stoßen an, sobald die Schnittstelle größer, weniger flach oder mechanisch beansprucht wird, da eine starre Metallschicht die Bewegungen größerer Baugruppen nicht toleriert.
Dieser Artikel behandelt Lötpaste als Bondmaterial auf Chipebene und vergleicht sie mit den weicheren, nachgiebigen Grenzflächenmaterialien, die weiter oben im Wärmepfad eingesetzt werden. Die Metallurgie von Lötpaste für elektrische Verbindungen, die Reflow-Profilentwicklung oder die elektrischen Verbindungen in einem Gehäuse werden nicht behandelt; dies sind separate Themen, die alle unter dem Begriff „Löten“ zusammengefasst werden.
Welches Löt-Wärmeleitmaterial ist
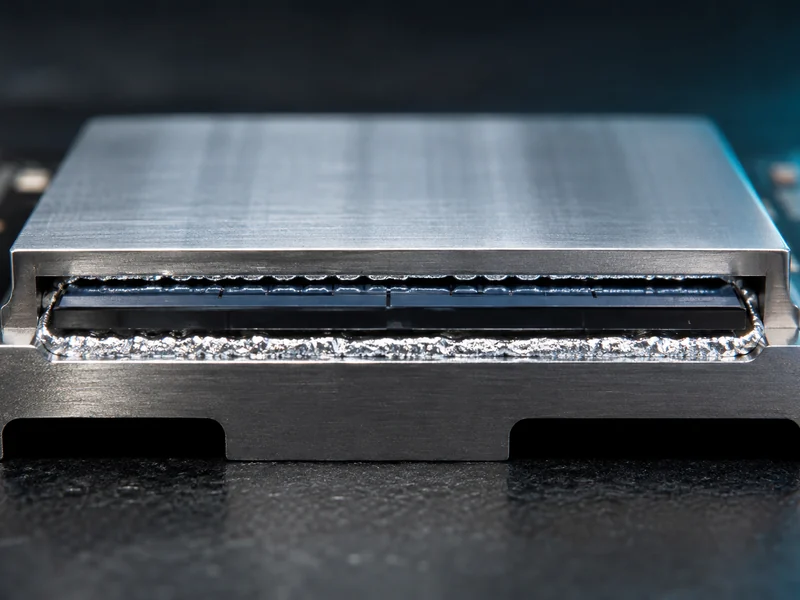
Lötwärmeleitmaterial (TIM) ist eine schmelzbare Metallschicht, die zwischen zwei Kontaktflächen aufgeschmolzen wird, um diese zu einem einzigen, niederohmigen Wärmepfad zu verbinden. Es wird oft mit sTIM oder STIM abgekürzt und verwendet typischerweise eine zinnbasierte oder andere niedrigschmelzende Lötlegierung, die schmilzt, beide Oberflächen benetzt und zu einer intermetallischen Verbindung erstarrt. Dieser Reflow-Schritt unterscheidet es von allen Polymer-TIMs: Anstatt ein weiches Material einzupressen, entsteht durch das Verfahren eine durchgehende metallische Verbindung.
Die übliche Position dieses Materials befindet sich zwischen dem Prozessorchip und seinem integrierten Wärmeverteiler (IHS). Intel beschreibt diese Schicht als Löt-Wärmeleitpaste, die zwischen Chip und IHS liegt, um die Wärmeleitfähigkeit an dieser Verbindungsstelle zu erhöhen. Das gleiche Prinzip gilt für Hochleistungs-BGA-Gehäuse (Ball Grid Array) und Leistungselektronikchips, bei denen die Schnittstelle klein und planar ist und eine lötbare Oberfläche erhalten kann.
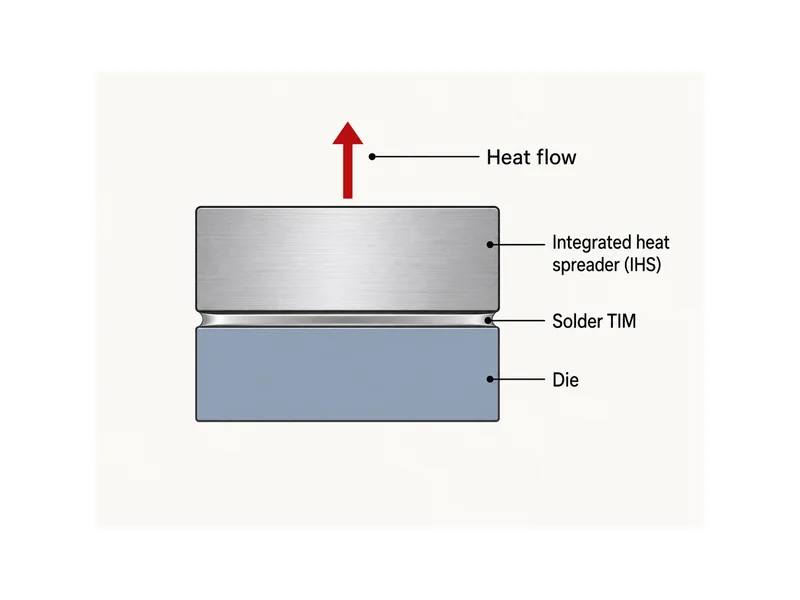
Löt-TIM gehört zur größeren Gruppe der Metall-Grenzflächenmaterialien, zu der auch Weichmetallfolien, Flüssigmetalle und Sintersilber zählen. Allen gemeinsam ist ein metallischer Wärmeleitungspfad; die Wärme fließt durch das Metall, nicht durch ein Polymer. Dieser Pfad ist sowohl die Grundlage für die Leistungsfähigkeit als auch für die Einschränkungen, und der Zusammenhang zwischen beiden ist Gegenstand des Großteils dieses Artikels.
Warum Löttönungsleitmittel einen geringeren Wärmewiderstand erreichen
Wärmeleitpasten erreichen aus zwei Gründen einen geringeren Wärmewiderstand: Massives Metall leitet Wärme deutlich besser als ein gefülltes Polymer, und eine Reflow-Verbindung reduziert den Kontaktwiderstand, der bei einer dünnen Polymerverbindung den größten Einfluss hat. Die Indium Corporation gibt für ihre Metall-Wärmeleitpaste eine Wärmeleitfähigkeit von etwa 86 W/m·K an. Polymer-Wärmeleitpasten liegen üblicherweise im Bereich von 2 bis 10 W/m·K, Spezialformulierungen erreichen Werte im niedrigen zweistelligen Bereich. Luft, die durch die Wärmeleitpaste verdrängt wird, hat eine Wärmeleitfähigkeit von etwa 0,026 W/m·K. Jede Wärmeleitpaste stellt also eine Verbesserung dar; die Frage ist nur, wie groß diese Verbesserung tatsächlich ist. Ein gefülltes Polymer leitet Wärme durch leitfähige Partikel, die in einem Harz suspendiert sind. Das Harz und die Kontakte zwischen den Partikeln begrenzen den maximalen Wärmeleitfähigkeitswert. Eine Reflow-Metallschicht enthält kein Harz im Wärmeleitpfad, sodass die Wärmeleitung durch durchgehendes Metall erfolgt. Dies ist der Unterschied zwischen Metall- und Polymer-Wärmeleitpasten, noch bevor der Kontaktwiderstand berücksichtigt wird.
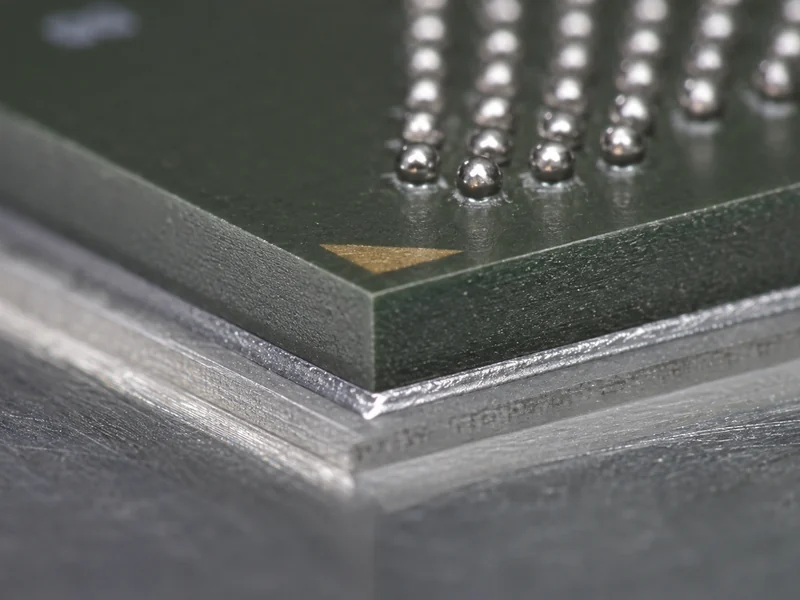
Der Kontakt selbst ist der zweite Vorteil. Eine reflow-verlötete Metallverbindung benetzt beide Kontaktflächen und bildet einen intermetallischen Kontakt. Dadurch ist der Grenzflächenwiderstand, der bei einer dünnen Polymerverbindung dominiert, deutlich geringer. Bei einer dünnen, gut benetzten und geprüften Verbindung kann dieser Kontaktwiderstand sogar unter den Wert einer Polymergrenzfläche fallen. Deshalb dient Löten Ingenieuren als Referenzpunkt für die Grenzflächen mit dem geringsten Widerstand. Der genaue Wert hängt von der Legierung, der Verbindungsschicht, der Benetzungsqualität und den Testbedingungen ab und wird daher als niedriger Grenzflächenwiderstand interpretiert, nicht als fester Wert, der für jede Lötverbindung gilt.
Eine Metallverbindung beseitigt zudem zwei Ausfallmechanismen, die bei Fetten und einigen Pasten auftreten. Beim sogenannten Pump-out wird ein flüssiges Wärmeleitmittel (TIM) unter thermischer Belastung langsam aus der Grenzfläche herausgepresst; beim sogenannten Bake-out verdampfen flüchtige Bestandteile und hinterlassen Hohlräume. Beide Effekte setzen voraus, dass das Material flüssig oder halbflüssig bleibt. Eine erstarrte Metallverbindung unterliegt dieser Art der Migration nicht und ist daher im Gegensatz zu Fetten oder weichen Pasten weder Pump-out noch Bake-out an der Grenzfläche ausgesetzt.
Die Zuverlässigkeit und die Prozesskosten hinter dieser Leistung
Höhere Leitfähigkeit macht Löt-TIM nicht zur Standardwahl, da die gleiche starre Verbindung, die den Widerstand senkt, auch Spannungen konzentriert. Eine Lötschicht ist steif und wenig nachgiebig. Dehnen sich Chip und Wärmeleitpaste unterschiedlich stark aus, belastet die unterschiedliche Wärmeausdehnung (CTE) die Lötstelle direkt, ohne dass eine weiche Schicht die Belastung absorbieren kann. Bei wiederholten Temperaturzyklen führt diese Spannung zu Materialermüdung und Rissbildung in der TIM-Schicht. Diese Materialermüdung ist die Zuverlässigkeitsgrenze, auf die Löt-TIM-Legierungen ausgelegt sind.
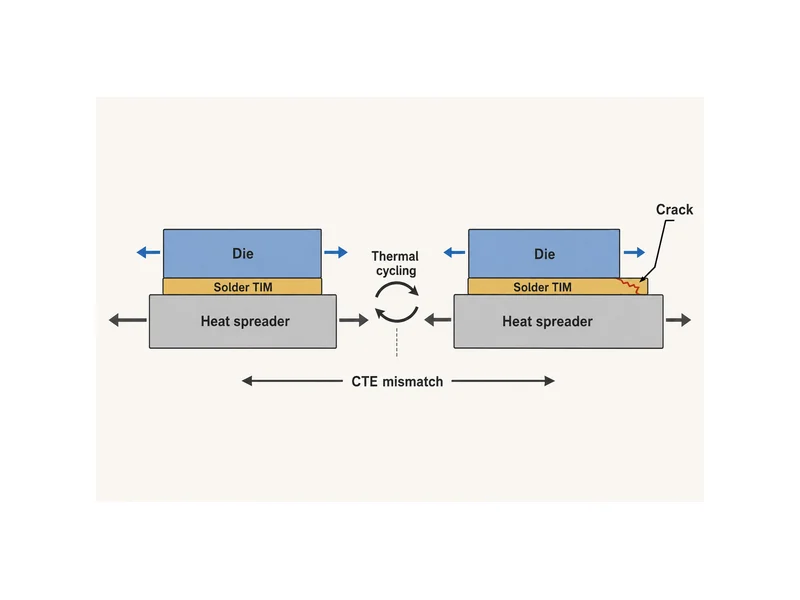
Die Dicke der Klebeschicht spielt dabei eine entscheidende Rolle. Eine dickere Metallklebschicht erhöht den Wärmewiderstand und wirkt dem angestrebten geringen Wärmewiderstand der Verbindung entgegen. Daher wird die Schicht so dünn wie möglich gehalten, soweit es die Grenzfläche zulässt. Da diese steife Schicht auch die Dehnung aufgrund des Wärmeausdehnungskoeffizienten aufnehmen muss, ist die Klebeschicht eine der Variablen, die bei der Konstruktion einer Verbindung berücksichtigt und nicht nur minimiert werden dürfen. Jede Änderung, die aus einem Grund vorgenommen wird, muss gegen ihre Auswirkungen auf den anderen Grund abgewogen werden.
Koplanarität ist aus demselben Grund wichtig. Eine Metallverbindung kann sich nur schwer an eine verzogene oder unebene Oberfläche anpassen, daher sind Ebenheit und Oberflächenvorbereitung hier wichtiger als bei einem weichen Pad, das einen Teil dieser Abweichungen selbst ausgleichen kann. Bei einer Verbindung zwischen Matrize und Spreizer sind die Kontaktflächen klein und können plan gehalten werden; mit zunehmender Größe der Kontaktfläche wird es schwieriger, diese Ebenheit zu gewährleisten, und die Metallverbindung ist gegenüber den verbleibenden Unebenheiten weniger tolerant.
Der Prozess verengt das Fenster weiter. Lötmittel müssen die zu verbindenden Oberflächen benetzen, was in der Regel bedeutet, dass beide Seiten eine kompatible, lötbare Metallisierung benötigen; blanke, Kunststoff-, lackierte oder eloxierte Oberflächen werden nicht benetzt. Die Schnittstelle muss außerdem einen Reflow-Lötprozess überstehen, daher muss alles in der Nähe, was diese Temperaturänderung nicht verträgt, bei der Montage berücksichtigt werden. Dies sind keine Gründe, auf Löt-TIM zu verzichten; es sind die Bedingungen, die darüber entscheiden, ob eine Schnittstelle es überhaupt aufnehmen kann.
Abstimmung des Schnittstellenmaterials auf Spalt, Spannung und Oberfläche
Die Materialklasse sollte sich nach der Grenzfläche richten, nicht umgekehrt. Daher beginnt die praktische Entscheidung mit der Spaltgröße, der Beanspruchung der Baugruppe, der Oberfläche und der Frage, ob ein Reflow-Löten überhaupt möglich ist. Löt-TIM eignet sich, wenn der Spalt dünn und plan ist, die Kontaktflächen lötbar sind und die Baugruppe reflow-gelötet werden kann. In diesem Fall ist der niedrigste Grenzflächenwiderstand, den eine dünne, gut benetzte Metallverbindung in einem kleinen Bereich mit hohem Fluss, wie z. B. einer Chip-zu-Spreader-Verbindung, erreichen kann, von höchster Priorität. Weicht eine dieser Bedingungen ab, verschlechtert sich die Argumentation für eine Metallverbindung rapide. Die Materialauswahl für die Grenzfläche ist der Kern der Auswahl des Wärmeleitmaterials sobald der Wärmepfad den Chip verlässt.
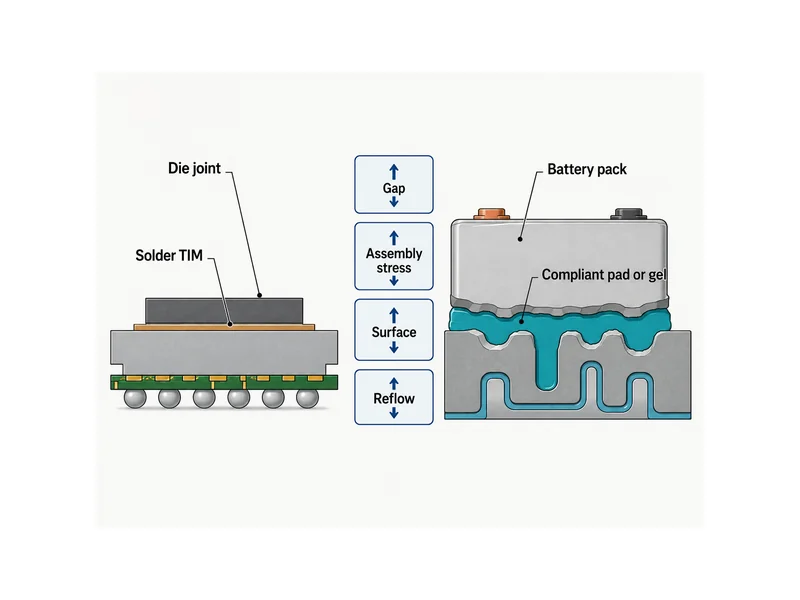
Auf Modul- und Packebene ist die Schnittstelle größer und weniger einheitlich. Die Spalten sind größer und variieren innerhalb der Baugruppe, und die Oberflächen sind lackiert, eloxiert oder aus Kunststoff – keines dieser Materialien ist lötbar. Die Zellen bewegen sich während des Lade- und Alterungsprozesses, und die Baugruppe wird durch Dosieren oder manuelle Platzierung, nicht durch Reflow-Löten, aufgebaut. Diese Bedingungen begünstigen nachgiebige Materialien: weiche Thermopads und dispensierbare Gele, die sich unter geringer Montagebelastung an unebene Oberflächen anpassen, sowie Strukturklebstoffe, wo die Oberfläche zusätzlich Lasten aufnehmen muss. Eine starre Lötverbindung würde in diesem Umfeld genau die Bewegungen und Toleranzen behindern, die die Montage ermöglichen muss.
Die Schnittstellenarchitektur des Akkupacks unterscheidet sich hier von der Löttechnik auf Chipebene. Auf Packebene geht es nicht darum, die Leitfähigkeit auf Chipebene zu optimieren, sondern reale, ungleichmäßige Spalten auszugleichen und Zellbewegungen zu absorbieren. Dies erfordert flexible und tragfähige Materialien: Wärmeleitpads und -gele für den spannungsarmen Wärmepfad zwischen Zelle und Kühlplatte sowie einen Strukturklebstoff, wenn die Verbindung sowohl thermisch als auch tragfähig sein muss. In diesen Schnittstellenklassen arbeitet Trumonytechs auf Packebene, und keine davon ist ein Wärmeleitmittel für Metalllötverfahren – die Auswahl richtet sich nach den Schnittstellenbedingungen, nicht nach einer Leitfähigkeitsrangliste.
Schlussfolgerung
Die sinnvollste Methode zur Platzierung von Wärmeleitpaste (TIM) besteht darin, den Grenzflächenbereich zu definieren, bevor man sich für die Option mit der höchsten Leitfähigkeit entscheidet. Wärmeleitpaste ist die richtige Lösung für dünne, flache, lötbare und reflowfähige Verbindungen in Chipgehäusen mit hohem Flussmittelgehalt, wo ihre metallische Verbindung und der geringe Grenzflächenwiderstand die Einschränkungen durch den Wärmeausdehnungskoeffizienten und den Prozess rechtfertigen. Sie ist jedoch die falsche Lösung für größere, unebene und mechanisch beanspruchte Grenzflächen auf Modul- und Gehäuseebene, wo Nachgiebigkeit, Anpassungsfähigkeit und lasttragende Verbindung die Zuverlässigkeit bestimmen. Zunächst sollten Spalt, Montagespannung, Oberfläche und Prozessbedingungen analysiert werden; die Leitfähigkeit wird erst dann entscheidend, wenn diese Bedingungen bestätigen, dass eine Metallverbindung tatsächlich verwendet werden kann und dauerhaft haltbar ist.
FAQ
Ist Löt-TIM besser als Wärmeleitpaste für einen Hochleistungschip?
Bei dünnen, flachen, lötbaren Chipverbindungen, die im Reflow-Verfahren verarbeitet werden, erreicht Wärmeleitpaste einen geringeren Wärmewiderstand als Lötpaste und verhindert das Auspumpen. An dieser Schnittstelle ist sie hinsichtlich Leitfähigkeit und Kontaktwiderstand überlegen. Ob sie die bessere Wahl ist, hängt jedoch davon ab, ob die Schnittstelle eine Reflow-Metallverbindung zulässt. Bei unebenen, nicht lötbaren oder mechanisch beanspruchten Schnittstellen ist eine Lötpaste oder eine nachgiebige Wärmeleitpaste die zuverlässigere Wahl, obwohl ihre Leitfähigkeit geringer ist.
Benötigt Löt-TIM eine lötbare Oberfläche?
Lötleitmittel benötigen in der Regel beidseitig lötbare Kontaktflächen, da das Material benetzt und metallurgisch verbunden werden muss, um eine niederohmige Lötverbindung herzustellen. Blankes Kunststoff, lackierte oder eloxierte Oberflächen sind üblicherweise nicht benetzbar und benötigen daher entweder eine kompatible Metallisierung oder ein anderes Lötleitmittel. Diese Oberflächenanforderung ist einer der Hauptgründe, warum Lötleitmittel hauptsächlich auf Chip- und Gehäuseebene eingesetzt werden und nicht in größeren Baugruppen Anwendung finden.
Warum reißt eine Löt-TIM-Schicht bei Temperaturwechselbeanspruchung?
Eine Löt-TIM-Schicht reißt unter thermischer Belastung, da sie steif ist und die unterschiedliche Wärmeausdehnung der verbundenen Teile nicht ausgleichen kann. Da sich die beiden Oberflächen unterschiedlich stark ausdehnen und zusammenziehen, konzentriert sich die Spannung in der starren Metallschicht, und wiederholte Zyklen führen zu Materialermüdung und Rissbildung. Die Beherrschung dieses Problems ist eine Frage der Verbindungsgestaltung – die Legierung, die Klebefuge und die Übereinstimmung der Wärmeausdehnungskoeffizienten der verbundenen Teile spielen dabei eine Rolle – und jede Änderung zur Spannungsreduzierung muss gegen den dadurch entstehenden zusätzlichen Wärmewiderstand abgewogen werden.
Kann Wärmeleitpaste (TIM) in einem Akku für Elektrofahrzeuge verwendet werden?
Löt-TIM eignet sich nicht für die typische Zell-Kühlplatten-Verbindung eines EV-Akkupacks. Diese Spalten sind üblicherweise groß und uneben, die Oberflächen meist nicht lötbar, und die Zellen bewegen sich während des Lade- und Entladevorgangs. Daher fehlen an dieser Schnittstelle in der Regel die für Löt-TIM erforderlichen dünnen, flachen, lötbaren und reflowfähigen Eigenschaften. Stattdessen werden in Akkupacks nachgiebige Wärmeleitpads und -gele für den angepassten Wärmepfad sowie ein Strukturklebstoff verwendet, wenn die Verbindung auch Lasten tragen muss.
Weiterführende Literatur
- Thermische Schnittstellenmaterialien für Hochleistungs-BGAs — Ein technischer Fachartikel aus der Branche über BGA-Schnittstellen mit hohem Fluss, in dem Metall- und Phasenwechsel-TIMs gegen Fett abgewogen werden, untermauert die Aussage dieses Artikels, dass Schnittstellen mit dem niedrigsten Widerstand von Bedeutung sind.
- Leitfaden zur Auswahl von Wärmeleitmaterialien — unabhängiger technischer Leitfaden zum Vergleich von TIM-Klassen hinsichtlich Leitfähigkeit, Klebefuge und mechanischem Kompromiss, nützlicher Hintergrund für die oben genannte Logik der Spalt- und Spannungsauswahl.
Verwandte Artikel
- Wofür wird Thermogel verwendet? — Beschreibt, wo ein anpassungsfähiges Wärmeleitgel im Wärmepfad eingesetzt werden sollte und wie es Lücken füllt, die starre Pads und Pasten nicht füllen können.
- Woraus besteht Wärmeleitpaste? — Erläutert die Zusammensetzung der Wärmeleitpaste aus Füllstoff und Trägermaterial und stellt damit einen nützlichen Kontrast zur hier besprochenen Lötmetallverbindung dar.
- Vergussmassen - Vollständiger Leitfaden zur Materialauswahl — Erklärt, wie Vergussmassen Elektronik schützen und kühlen, eine andere Aufgabe des Grenzflächenmaterials als eine Lötverbindung auf Chipebene.
- Neue Fortschritte bei thermischen Grenzflächenmaterialien verbessern die Effizienz der Elektronikkühlung — Untersucht neuere Wärmeleitmaterialien und wie diese Kontaktlücken schließen, um Luft aus dem Wärmepfad fernzuhalten.
- Phasenwechsel-Wärmeleitpad — Zeigt, wie sich ein Phasenwechselpad unter Klemmdruck über einen Übergangsbereich hinweg erweicht – eine nachgiebige Alternative zu einer starren Lötverbindung.